



Molde de Colada Continua: Núcleo Esencial para la Calidad del Acero y la Eficiencia Productiva
Molde de colada continua
En el proceso de colada continua, el acero líquido fluye desde una cuchara, a través de un distribuidor (tundish) hacia el molde. El molde se considera el corazón del proceso de colada continua y desempeña un papel muy importante en la eficiencia del proceso y la calidad del lingote. Es en el molde donde se producen la forma final de fundición y la calidad superficial del lingote. Si las condiciones no son correctas en el molde, la calidad del lingote no puede corregirse posteriormente. Una vez en el molde, el acero líquido se solidifica contra las paredes del molde de cobre refrigerado por agua para formar una capa sólida. El molde es básicamente una estructura de caja abierta que contiene un revestimiento interno refrigerado por agua fabricado con una aleación de cobre de alta pureza. La caja puede tener muchas formas y tamaños para fundir diferentes semi-productos como blooms, billetes, blanks de viga redonda, planchones y planchones delgados.
Una vez completado el proceso de refinación del acero líquido durante la fabricación de acero, el acero contenido en la cuchara se envía normalmente a una máquina de colada continua. El acero se vierte de la cuchara al distribuidor y de este al molde de cobre refrigerado por agua, que induce la formación de una delgada capa de acero solidificado (Figura 1). El flujo entre recipientes es impulsado por gravedad. Entre el distribuidor y el molde, esta fuerza impulsora es proporcional a la carga de acero líquido entre la superficie superior del acero líquido en el distribuidor y el nivel de acero líquido en el molde. El control de la velocidad de flujo hacia el molde se logra mediante boquillas dosificadoras, varillas tapón o compuertas deslizantes. El nivel de metal en el molde, conocido como «menisco», es muy importante para la calidad superficial del producto fundido. Se necesitan condiciones controladas con precisión y consistentes para todos los parámetros en el molde para la calidad superficial del producto fundido.
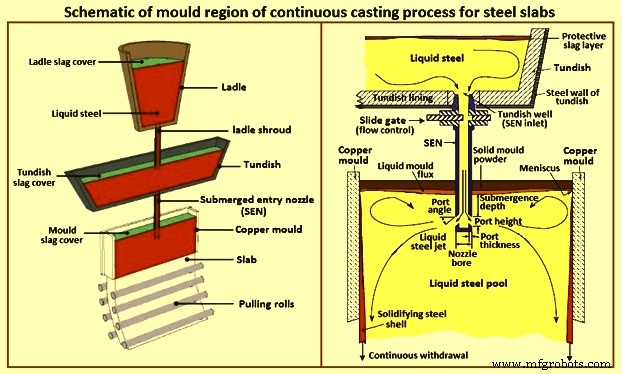
La función principal del molde es producir y estabilizar una capa sólida lo suficientemente resistente para contrarrestar la presión metálica del núcleo líquido y, así, contener la fase líquida en la entrada de la zona de enfriamiento secundario por rociado. Si el sistema del molde no funciona correctamente, puede producirse una rotura (break-out) y el núcleo de acero líquido caliente puede abrirse, vertiendo acero líquido sobre la máquina y causando una situación muy peligrosa.
Control del flujo y lubricación
Las tasas de flujo de metal se igualan con las velocidades de colada de planchones usando una varilla tapón en el distribuidor, una compuerta deslizante o una boquilla dosificadora justo encima de la campana para controlar la tasa de suministro. Los billetes se funden normalmente con boquillas dosificadoras fijas, y la velocidad del lingote se ajusta a cualquier cambio en la tasa de flujo de acero. Es muy importante para una buena calidad superficial del producto fundido que el nivel del menisco de acero líquido se controle con precisión dentro de una banda estrecha de operación, al menos dentro de ±5 mm del punto de ajuste y normalmente dentro de ±3 mm. La medición del nivel puede lograrse mediante varios métodos.
Dado que hay un movimiento relativo entre el lingote y la pared del molde, se necesita alguna forma de lubricación. Una delgada película de aceite lubricante o de fundente lubricante se interpone entre el molde y la fase líquida caliente para evitar su contacto directo con el molde, lo que podría poner en peligro y dañar el propio molde.
El acero líquido en el molde de planchones normalmente se cubre con una capa de polvo de molde (polvo de colada) para proteger el acero de la reoxidación e absorber inclusiones. El polvo tiene un punto de fusión bajo y fluye sobre el acero líquido para proporcionar lubricación del molde y ayudar a controlar la transferencia de calor. También sirve para proteger el acero líquido contra la reoxidación, aislar térmicamente la superficie libre y absorber cualquier inclusión que pueda flotar a la superficie. El aceite de colza, que desde entonces ha sido reemplazado por aceites sintéticos, se ha utilizado típicamente para evitar el pegado al molde en el caso de colada de billetes.
Evolución y requisitos tecnológicos
El desarrollo y uso creciente de la colada continua han transformado los moldes de simples contenedores de acero líquido en el componente principal requerido para alcanzar los objetivos en términos de calidad y producción. La elección de materiales cada vez más sofisticados que aumentan la vida del producto y mejoran sus características de intercambio de calor, junto con estudios sobre el conicidad óptima, han convertido exitosamente al molde en un objeto a la vanguardia de la tecnología moderna. Sus características son específicas para cada máquina de colada continua, y por tanto se desarrollan continuamente para mejora tecnológica.
Durante la colada continua, las placas de cobre del molde controlan la forma y solidificación inicial del producto de acero, donde la calidad se crea o se pierde. Mantener un molde fiable, libre de grietas y dentro de tolerancias dimensionales estrechas es también crucial para la seguridad y productividad. Los costes asociados con el mantenimiento del molde son una fracción significativa de los costes operativos de una máquina de colada. Por tanto, es importante comprender el comportamiento térmico y mecánico del molde.
Un gradiente de temperatura extremo tiene lugar a través de las placas de cobre y esto causa distorsiones geométricas del molde. Además, largas horas de operación a altas temperaturas generan fluencia (creep). Esta fluencia resultante también está asociada con un fenómeno de fatiga térmica, causado por los muchos ciclos de calentamiento y enfriamiento a temperatura ambiente que sufre el molde durante los transitorios iniciales y finales de la secuencia de colada, para predecir el daño potencial en sistemas molde-escoria delgados y comprender mejor el papel que juega la dinámica de la máquina en el proceso de daño del molde. Además, pueden ocurrir fenómenos de fricción entre el lingote y el molde. La fricción entre el acero en solidificación y el molde es básicamente deslizamiento (con una pequeña fracción de fricción adhesiva). Estos daños pueden terminar teniendo consecuencias catastróficas.
Requisitos de rendimiento y materiales
Los requisitos de rendimiento que deben cumplir los moldes y los materiales del molde dependen de la aplicación específica y los niveles de tensión involucrados. Estos niveles de tensión están principalmente predeterminados por la máquina y los parámetros de colada. Esto significa que se necesitan muchas formas de fundición diferentes, dependiendo del tipo y construcción del molde. Al diseñar un nuevo molde, se debe elegir el perfil correcto para lograr alta calidad del producto, velocidades de colada óptimas, operaciones de colada suaves y larga vida útil del molde.
En la posición del menisco, después del contacto inicial muy corto entre el acero líquido y el molde, se forma una capa completamente definida. Una vez que existe la capa, normalmente hay una barrera entre la capa de acero solidificado y la pared del molde. Esta barrera puede ser fundente de colada líquido o sólido, un espacio de aire, o una combinación de todos estos. Una vez formada la capa naciente, comienza a crecer en espesor. Sin embargo, inicialmente el espesor es muy pequeño y la temperatura de la capa es alta, por lo que la capa es muy flexible. Esto significa que el molde debe proporcionar soporte a la capa para mantener la sección transversal necesaria del lingote. Este soporte debe ser continuo alrededor de la circunferencia y a lo largo de la longitud del molde durante un tiempo suficiente hasta que la capa se vuelve relativamente auto-soportante.
Los requisitos impuestos a los materiales modernos de molde son altos para los procesos de colada de forma casi neta que se han desarrollado en años recientes. Aquí se alcanzan velocidades de colada muy altas y una proporción mucho mayor del acero líquido debe solidificarse para formar una capa de lingote suficientemente estable. Las temperaturas extremas resultantes demandan moldes con niveles de resistencia más altos. Al mismo tiempo, puede ocurrir un alto estrés térmico alternante, por ejemplo en rodillos de colada. Esta amplia variedad de requisitos que se imponen al molde debe ser satisfecha por materiales altamente desarrollados y experiencia en sistemas.
El molde de cobre refrigerado por agua de flujo continuo es el elemento clave de la máquina de colada continua. Se debe prestar especial atención a los problemas asociados con el diseño y requisitos de materiales para los moldes. Se han utilizado varios diseños diferentes, incluyendo moldes de tubo de pared delgada, moldes sólidos y moldes hechos de placa. Los moldes de placa han demostrado proporcionar buena vida del molde y evitar la necesidad de fabricar moldes a partir de bloques sólidos de cobre.
Para asegurar un rendimiento óptimo, los moldes deben mantener sus especificaciones originales a temperaturas medias de operación el mayor tiempo posible, y ante todo, deben tener una capacidad adecuada de transferencia de calor. Los esfuerzos térmicos, que surgen principalmente en las caras calientes en la zona del menisco, resultan en deformaciones más o menos rápidas y permanentes del molde, acortando así su vida. La gravedad de este fenómeno está relacionada con el nivel de temperatura dentro del molde, y con las diferencias de temperatura entre las caras calientes y frías, y entre la zona del menisco y la zona inmediatamente debajo de ella. La solución adecuada para cada una de las diversas condiciones de operación depende de elegir correctamente el material para el molde.
Materiales de molde
Se han utilizado acero, latón y cobre para moldes, pero el material más destacado es cobre casi puro con pequeñas adiciones de elementos de aleación que promueven el endurecimiento por precipitación o elevan la temperatura de recristalización, porque ambos efectos aparentemente proporcionan mayor vida al molde. Los materiales de molde populares son cobre DHP (cobre desoxidado de alto fósforo), CuAg, CuCrZr, CuNiBe y CuNiP. Se aplican recubrimientos de molde para extender la vida útil.
Cobre DHP
Las propiedades del material de cobre DHP son ampliamente conocidas. El cobre DHP sigue siendo hoy el material más utilizado para fabricar moldes para colada continua de billetes, donde el flujo térmico es normalmente moderado y el espesor de los moldes no excesivo.
Cobre con plata
El material de cobre con plata se obtiene añadiendo 0,10 % de plata al cobre. Esto aumenta la temperatura de recristalización en alrededor de 100 °C. Debido a sus propiedades, esta aleación se usa para fabricar moldes para colada de blooms y planchones, donde la temperatura en el menisco alcanza y supera los 300 °C. Tales altas temperaturas se deben al considerable espesor de las paredes y al alto flujo térmico dentro del molde.
El hecho de que este material mantenga su dureza inicial (HB superior a 80) durante largos períodos de exposición a 300 °C también hace posible reprocesar placas que han sido sometidas a desgaste repetido antes de alcanzar el espesor mínimo prescrito. El cobre con plata también se usa ampliamente para moldes que producen billetes en condiciones especiales, como colada secuencial débil, altas velocidades de colada, condiciones de enfriamiento no óptimas, alto delta de temperatura del agua de enfriamiento, y otros.
Aleaciones estructuralmente endurecidas
Para mejorar las propiedades mecánicas a altas temperaturas de aleaciones de cobre con alta conductividad térmica, los especialistas metalúrgicos han recurrido a aleaciones estructuralmente endurecidas. Los elementos principales usados para estas aleaciones de cobre, cuya solubilidad generalmente varía según las variaciones de temperatura, son principalmente Be, Cr, Co, Cd, Fe, Mg, Mn, Ni, Nb, P, Si, Sn, Ti, Zr. Hay varias aleaciones que pueden obtenerse en solución saturada de estos elementos, pero los resultados no siempre son compatibles con los requisitos industriales, como lidiar con problemas de contaminación, altos costes y pérdida excesiva de conductividad térmica. Por tanto, el número de aleaciones que pueden usarse en la práctica se reduce considerablemente. El porcentaje de adición de elementos está aún más restringido por la necesidad de armonizar un alto nivel de dureza con un alto grado de conductividad térmica. La aleación CuCrZr (cobre-cromo-circonio) satisface todos los requisitos mencionados, y se usa también porque sus excelentes propiedades le permiten mantener su dureza durante largos períodos de exposición a altas temperaturas.
Aleación CuNiP
El notable éxito en el desarrollo del proceso de colada continua ha aumentado enormemente la necesidad de realizar ajustes al molde que permitan a la tecnología de colada continua cumplir las expectativas de los actores en este campo. Actualmente, respondiendo al desafío, la gama de materiales tradicionales se ha ampliado con una nueva aleación (CuNiP), cuya composición química puede alterarse de acuerdo con aplicaciones individuales, personalizando así cada tipo de molde para satisfacer los requisitos específicos de cada usuario. Esta aleación permite combinar correctamente conductividad térmica y resistencia mecánica a altas temperaturas, en un esfuerzo por minimizar el problema de variaciones de temperatura a lo largo de todo el perímetro del molde. Esto tiene ventajas obvias para las condiciones de solidificación sin estrés térmico excesivo en la piel solidificada, así como en el propio molde. La conductividad térmica controlada de esta nueva aleación disminuye considerablemente el estado crítico de las condiciones de enfriamiento, que normalmente están vinculadas a tres variables: (i) espesor de la película lubricante, (ii) flujo térmico, y (iii) contracción de la piel sólida. Como resultado, se eliminan tanto el estrés térmico excesivo como los problemas de agrietamiento.
Recubrimientos de molde
La superficie del molde de cobre en contacto con el acero líquido caliente se recubre frecuentemente para proporcionar una superficie de trabajo más dura y evitar la captación de cobre en la superficie del lingote fundido, lo que puede facilitar el desarrollo de grietas superficiales en el producto fundido. Un recubrimiento de cromo y níquel se usa generalmente, a menudo con una capa intermedia de níquel para mejorar la coherencia. La tecnología de recubrimiento de cromo ha avanzado considerablemente. Ahora el depósito, con el espesor apropiado para las diversas necesidades, garantiza resultados completamente satisfactorios en todos los niveles.
Actualmente, están disponibles tanto recubrimientos metálicos como cerámicos. El recubrimiento cerámico permite una mayor vida útil del molde, pero no se usa ampliamente debido a su alto coste e bajo intercambio térmico. Por el contrario, el recubrimiento metálico es a base de níquel o cromo. A pesar de su fragilidad y baja resistencia al desgaste, el cromo es el elemento metálico más usado en el recubrimiento de moldes.
Normalmente se usan recubrimientos especiales Ni-Cr para el recubrimiento de tubos de molde de cobre extruido. Este recubrimiento consiste en un recubrimiento de doble capa de níquel y cromo. El componente en contacto con la cara caliente del cobre extruido es una aleación de níquel, que luego se recubre con una capa de cromo duro. Este enfoque deriva de la experiencia adquirida en la producción de moldes de placa de cuatro piezas. En consecuencia, el proceso fundamental de aplicar una capa de níquel entre el cromo y el cobre para lograr una vida útil mucho mayor del molde es particularmente útil para evitar la formación de grietas en el recubrimiento de cromo, especialmente en la zona del menisco del molde. La aleación de níquel, de hecho, tiene un coeficiente de expansión térmica casi el doble que el del cromo. Por tanto, el recubrimiento de aleación de níquel es mejor capaz de tolerar la mayor expansión del cobre que tiene lugar en la zona del menisco durante el proceso de colada.
Hasta ahora, el niquelado de la superficie interior de un tubo de molde extruido de una sola pieza ha resultado particularmente difícil, con los problemas técnicos centrados en la regularidad y calidad superficial del recubrimiento de níquel. Con el advenimiento del proceso de recubrimiento Ni-Cr desarrollado, ahora es posible lograr una superficie niquelada suave y consistente tanto en las esquinas como en las superficies planas de la cara caliente del tubo de molde. Pruebas de campo comparativas en varias acerías han confirmado un aumento significativo en la vida media de los tubos de molde recubiertos con recubrimiento Ni-Cr, en comparación con los tubos de molde recubiertos con recubrimiento de cromo convencional.
Es un hecho operativo bien conocido que la retirada de un tubo de molde extruido de una sola pieza de servicio está determinada por las condiciones de desgaste de sus dimensiones internas. Si no se abordan, estas condiciones de desgaste pueden llevar a problemas de solidificación y/o defectos en el producto final fundido. También es un hecho operativo bien conocido que las esquinas del tubo de molde tienden a desgastarse más rápido que otras áreas dentro del tubo de molde, lo que es función de la solidificación rápida que tiene lugar en las esquinas. Para abordar este problema, se ha desarrollado un método de aplicación del recubrimiento de cromo con características geométricas específicas, donde el espesor de cromo en las esquinas es mayor.
Esta geometría de recubrimiento única proporciona un recubrimiento que resiste mejor el desgaste de esquinas, mientras al mismo tiempo preserva las propiedades de transferencia de calor necesarias para la solidificación adecuada de las caras planas. Pruebas comparativas de laboratorio y de campo han confirmado que esta geometría de recubrimiento nueva y única aborda considerablemente el problema del desgaste de esquinas.
El recubrimiento de cromo sigue usándose ampliamente para moldes de placa para blooms y blanks de viga, y la tecnología es bien conocida. Los moldes de placa para colada de planchones son generalmente niquelados, y tienen diversos grados de espesor y configuraciones diversas. A veces se aplica una capa delgada de cromo para aumentar la durabilidad del recubrimiento de níquel.
Además del níquel, que está disponible en dos configuraciones de dureza diferentes, recientemente se han probado nuevas aleaciones de níquel y cobalto, y estas ofrecen mejor resistencia al desgaste. La elección de una de las soluciones estándar descritas depende enteramente de las condiciones operativas específicas que cada usuario adopta, y de los requisitos de mantenimiento y re-mecanizado de los moldes. A través de pruebas comparativas, el usuario debe establecer el mejor espesor de recubrimiento para aumentar la disponibilidad y rentabilidad, lo que a su vez asegura mayor vida del molde.
Optimización de parámetros
Para la optimización de los moldes, los parámetros a considerar son: (i) química del acero fundido, (ii) fundente de molde, (iii) velocidad de colada, (iv) conicidad del molde, (v) espesor de pared, (vi) condiciones de enfriamiento (calidad del agua, caudal, velocidad), (vii) ajuste de guías de lingote, (viii) ajuste de unidad oscilante, y (ix) cambios de ancho, etc. Por tanto, es necesario examinar cuidadosamente cada caso individual para el ajuste fino.
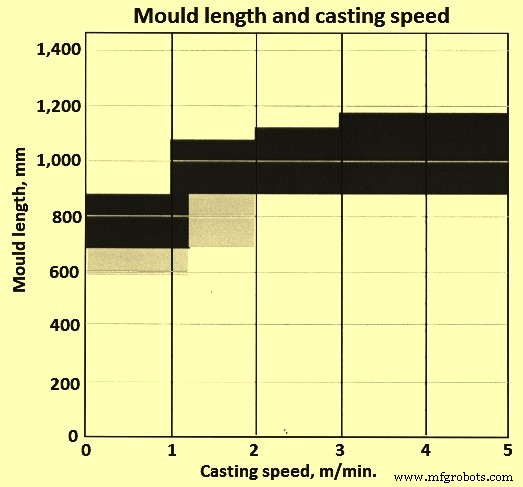
La longitud más adecuada para un molde de colada continua se ha encontrado en el rango de 510 mm a 915 mm, un rango que parece permanecer constante independientemente del tamaño de sección. La figura 2 muestra la velocidad de colada con respecto a la longitud del molde. Este resultado sorprendente puede explicarse por las mayores tasas de remoción de calor logradas con secciones más pequeñas y tasas de colada más altas. Además, se puede permitir una piel más delgada para secciones más pequeñas que salen del molde que para secciones más grandes porque el abultamiento de la capa en solidificación es menos severo. A tasas de colada más altas, el uso de una conicidad aumentada en el molde es necesario para mantener altas tasas de remoción de calor, particularmente para las caras estrechas de moldes de planchones.
Tipos de arreglos de molde
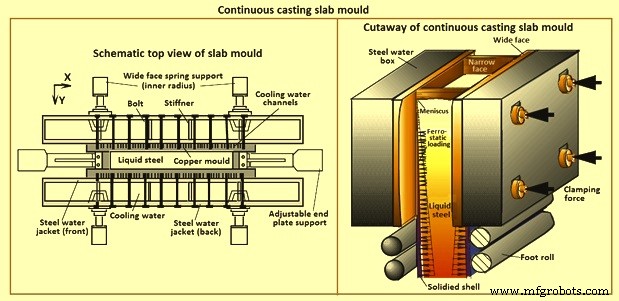
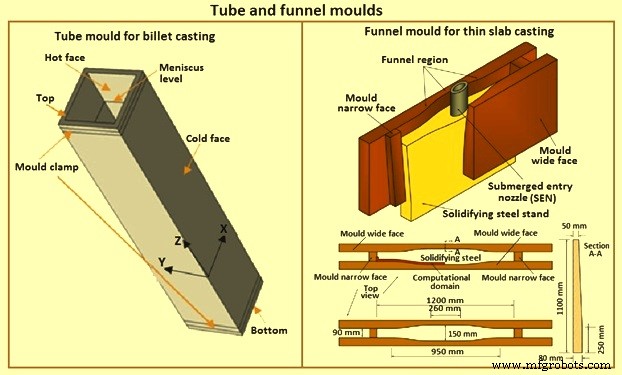
Normalmente hay tres alternativas para los arreglos de molde de colada continua: (i) moldes de placa para planchones y blooms grandes (Figura 3), (ii) moldes de tubo para billetes, blooms más pequeños y redondos (Figura 4), y (iii) moldes de bloque con canales de enfriamiento taladrados que se usan para formas complejas como blanks de viga. Para colada de planchones delgados en producción de tira compacta, se usa molde en forma de embudo (Figura 4). Los moldes de placa y tubo son tipos populares de moldes, mientras que los moldes de bloque y embudo son costosos debido a la cantidad de cobre usada y la extensión de mecanizado necesaria para la producción del molde.
Moldes de placa
La producción de moldes de placa implica la fundición de un planchón que posteriormente se laminado en caliente (o forjado) y luego en frío. La placa completa se inspecciona ultrasónicamente. Solo las placas que han pasado la prueba al 100 % se trabajan con máquinas CNC de alta precisión, para lograr el cumplimiento con las tolerancias más estrictas establecidas en las especificaciones técnicas. Esta etapa también incluye la soldadura de los espárragos de acero cuando los moldes de placa están diseñados para este tipo de configuración. Finalmente, se aplica recubrimiento galvanizado resistente al desgaste si se requiere, tras lo cual el molde de placa pasa a inspección final.
En moldes de placa, las placas de molde son de cobre y típicamente de 30 mm a 60 mm de espesor. Estas se montan en las camisas de agua. Estos conjuntos de placas se aprietan juntos para formar las caras necesarias del molde que definen la sección transversal del producto a fundir. El enfriamiento se logra por enfriamiento de agua en ranuras detrás de la placa de cobre. El apriete de la placa de cobre normalmente se hace por tornillos, atornillando en las placas de cobre.
Los moldes normalmente usan un sistema de enfriamiento de agua en circuito cerrado. El agua de enfriamiento circula junto a las placas de molde en ranuras mecanizadas en la superficie fría de la placa de cobre. El agua se enruta a través del bastidor del molde a una cámara de distribución en la parte inferior del molde, luego sube por ranuras de enfriamiento hasta la parte superior del molde y entra en una cámara de recolección antes de regresar a través del bastidor del molde a la planta de tratamiento de agua. Las ranuras de enfriamiento pueden estar ubicadas en el cobre o en la camisa de agua de soporte.
Cuando ocurre la solidificación inicial de la capa en el menisco, el acero sufre un cambio de fase de líquido a sólido junto con la contracción de volumen asociada. La sección transversal del lingote se contrae, siguiendo la solidificación inicial en el menisco. Para seguir la contracción del material en solidificación y soportar el lingote recién creado, las placas de molde tienen sección y ancho de lingote cónicos. Las conicidades originalmente seguían un perfil lineal simple. Hoy se aplican conicidades mucho más complejas con perfiles múltiples o parabólicos que siguen más de cerca la contracción del producto. Valores típicos para caras estrechas de planchones son 0,9 % a 1,2 % por metro y para caras anchas de planchones valores son 0,35 % a 0,45 % por metro.
Moldes tubulares
La producción de moldes tubulares comienza con la fundición de barras con sección transversal circular. Estas se extruyen en caliente o forjan posteriormente. El tubo extruido se estira en frío y forma para alcanzar las características geométricas y mecánicas requeridas por las especificaciones técnicas, que por supuesto también incluye la conicidad. Para este último paso, que es con mucho el más crucial en el ciclo de producción, se debe usar una prensa bien equipada, potente y mejor equipada. La formación se realiza con equipos de acero especiales, específicos para cada molde y producidos con máquinas CNC. Finalmente, el molde tubular se mecaniza y luego se cromado internamente, antes de ser inspeccionado y medido.
En moldes tubulares, no hay discontinuidad alrededor de la circunferencia del cobre del molde, el molde está formado por un tubo de cobre. Por tanto, no hay necesidad de apretar placas individuales juntas. Una camisa de agua se coloca alrededor de toda la circunferencia del tubo. Es necesario centrar el tubo de molde dentro de la camisa de agua. Los tubos pueden tener típicamente 10 mm a 12 mm de espesor para billetes pequeños y hasta 30 mm o 40 mm de espesor para colada de secciones redondas grandes.
En un molde tubular, el enfriamiento se logra por un anillo de agua alrededor de toda la circunferencia del tubo. El espesor del anillo debe ser uniforme para lograr un flujo uniforme de agua alrededor de toda la circunferencia y, por tanto, transferencia de calor uniforme. Normalmente, el agua fluye de abajo hacia arriba del molde de manera muy similar al molde de placa. Como los moldes tubulares usan cobre más delgado que los moldes de placa, es necesario operar a velocidades de agua más altas para suprimir la ebullición nucleada. Las velocidades típicas pueden estar en las regiones de 11 m/seg a 13 m/seg.
En moldes tubulares también se aplican conicidades a las caras de enfriamiento del tubo para compensar la contracción de la sección transversal de la capa/lingote recién definida. En el caso de colada de billetes, las velocidades de colada son bastante altas (hasta 6 m/min), y la contracción es más pronunciada. Las conicidades parabólicas se han aplicado beneficiosamente para dar buen soporte a la sección transversal de la capa/lingote.
Históricamente, cuando no se aplicaban conicidades complejas, combinadas con velocidades de colada más altas, la capa muy delgada del billete se contraería y se separaría en la región de las esquinas del molde. Esto llevaba a una reducción en la transferencia de calor y un retraso en el crecimiento de la capa en las esquinas, lo que a su vez daba condiciones potenciales de rotura o peligro de problemas de calidad como agrietamiento cerca de las esquinas. Las nuevas secciones transversales complejas buscan reducir el efecto de separación de la capa en las esquinas y dar un crecimiento de capa más uniforme. En el caso de moldes tubulares, el factor limitante de vida es normalmente la pérdida de conicidad debido a la distorsión cerca del menisco.
Moldes de embudo para planchones delgados
En la colada de planchones delgados, la pieza de tecnología más innovadora es el concepto de reducción de núcleo líquido (LCR). El molde en forma de embudo es la primera concreción de este concepto. Posiblemente imaginado por un jugador de rugby, la forma fue diseñada para acomodar la boquilla sumergida, una tecnología obligatoria para fundir aceros al carbono muertos con Al limpios.
Oscilación del molde
Los moldes oscilantes se han adoptado casi universalmente, aunque los moldes fijos pueden usarse con éxito con sistemas de lubricación eficientes. La oscilación es usualmente sinusoidal, un movimiento que puede lograrse fácilmente con arreglos mecánicos simples. Se usa una carrera bastante corta y una alta frecuencia para proporcionar un período corto de «desprendimiento negativo» durante cada oscilación, en el que la velocidad media hacia abajo del movimiento del molde es mayor que la velocidad de extracción del lingote de colada en la dirección de colada. Las frecuencias de oscilación se están aumentando de 50 ciclos por minuto (cpm) a 60 cpm hasta 250 cpm a 300 cpm, con los beneficios de marcas de oscilación menos profundas, menos agrietamiento y requisitos de acondicionamiento reducidos.
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Automatización avanzada y modelado en la colada continua de acero
- Optimización de la colada continua con enfriamiento por niebla de aire: Eficiencia y calidad
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Guía esencial del vaciado continuo de acero: Proceso y beneficios
- Fundición por inversión de acero inoxidable de precisión: Producción avanzada de piezas complejas