



Guía Profesional del Colado Continuo de Palanquillas de Acero
El colado continuo de acero es un proceso en el que el acero líquido se solidifica continuamente en un hilo de metal. Dependiendo de las dimensiones, estos productos semiacabados se llaman planchones (slabs), blumes (blooms) o palanquillas (billets). La palanquilla tiene sección transversal cuadrada con un lado normalmente de 150 mm o menos. Es material de alimentación para laminación en trenes de sección ligera, trenes de barras, y trenes de alambrón. También se usan en forja de ciertos productos.
El proceso se inventó en la década de 1950 para aumentar la productividad. Anteriormente solo existía el colado en lingotes, que aún tiene beneficios pero no siempre cumple demandas de productividad. Desde entonces, el colado continuo se ha desarrollado para mejorar rendimiento, calidad y eficiencia de costos.
El colado continuo es ahora el método de elección por todos los productores, reemplazando el método antiguo de colado en lingotes. Distinguido por sus muchas ventajas, ha pasado por muchas mejoras y fue y sigue siendo tema de amplia gama de estudios empíricos y matemáticos. El colado continuo de palanquillas es uno de los tipos adoptados en la industria, produciendo palanquillas continua y simultáneamente. Requiere gran control de parámetros operativos para producir palanquillas sanas y continuas. El proceso puede dividirse en pasos: vertiendo acero líquido del horno de acería al cucharón, donde la química se ajusta en metalurgia secundaria, luego al distribuidor (tundish), y de allí al molde de colada. La solidificación comienza en el molde de cobre por refrigeración indirecta, área sujeta a muchos estudios. Desde el molde, la palanquilla fundida pasa a refrigeración secundaria con aspersores de agua.
Impulso de la producción en los años 60
La producción de palanquillas tuvo un impulso en los años 60 cuando el concepto de mini-mill evolucionó combinando acería eléctrica con colado continuo y estructura organizacional esbelta para producir una nueva cultura rentable. Los productores, aunque altamente rentables, rezagaron en producción de productos de alta calidad.
Una encuesta en los años 80 mostró que el diseño de molde y operación no estaban estandarizados y cada compañía hacía algo diferente. Brimacombe y colaboradores a finales de los 70 comenzaron a explorar el funcionamiento interno del molde de palanquillas y establecieron vínculos entre diseños, parámetros operativos y calidad con ayuda de modelos matemáticos y mediciones en planta. Gracias a estos esfuerzos, el colado se movió hacia diseños y parámetros estandarizados resultando en mejora sustancial en calidad. Esto se reveló en nueva encuesta en 1994, notando que los productores comenzaron a suministrar palanquillas SBQ al sector automotriz cumpliendo requisitos estrictos. Desde entonces, proveedores de máquinas han re-examinado velocidades de colado, dando lugar a desarrollos para mayor productividad. Una característica común de tecnología de alta velocidad es el aumento de la longitud del molde.
Una amplia gama de máquinas de colado continuo de palanquillas está disponible. Tienen diferentes radios de curvatura, son de 1 a 8 hilos y velocidades hasta 6 m/min. Un caster de 1 hilo con radio 6 m se muestra en Fig. 1, mientras dos máquinas de 8 hilos en Fig. 2.
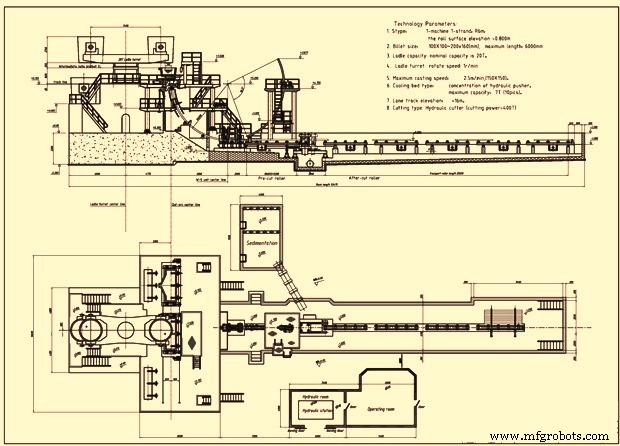
Fig. 1 Caster de palanquillas de 1 hilo
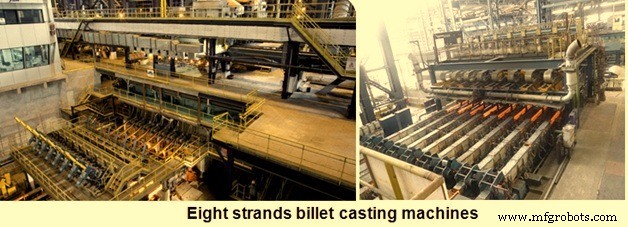
Fig. 2 Máquinas de colado de palanquillas de 8 hilos
Proceso de colado continuo de palanquillas
Cucharón de acero
El acero líquido se transfiere desde instalaciones de acería a la máquina en el cucharón. Durante esta transferencia hay oportunidades para control de limpieza, composición y temperatura. Si no se aprovechan, el acero entregado está sucio y demasiado caliente o frío. La colada de palanquillas de calidad es entonces mucho más difícil.
Un problema mayor durante la transferencia es la absorción de oxígeno (O₂) del aire, escoria del horno, y revestimiento refractario del cucharón. Es necesario minimizar la captación de O₂ en cada paso. El desbordamiento de escoria en el cucharón debe prevenirse del horno al final de la colada. La superficie del acero debe cubrirse con escoria sintética: (i) para prevenir absorción de O₂ del aire, (ii) para absorción de inclusiones no metálicas, y (iii) para minimizar pérdida de calor. En algunas plantas, el cucharón se cubre en la parte superior con tapa. Durante la colada, se equipa con tubo refractario para prevenir captación de O₂ al verter en el tundish. El flujo se controla con válvula de compuerta deslizante (slide gate). En algunas plantas el peso se mide continuamente con celdas de carga.
Normalmente se realiza enjuague con gas inerte argón (Ar) para homogeneizar la temperatura. El control de temperatura es importante para controlar la estructura de colada y prevenir problemas como formación de skull en cucharón y tundish, roturas (break-outs), etc. La tasa y duración del enjuague con Ar deben controlarse ya que el gas descargado pone al acero en contacto con aire a menos que se tomen medidas especiales.
Tundish (Distribuidor)
El tundish juega muchos roles: actúa como distribuidor, descargando acero a los varios hilos. Facilita control del flujo ya que tiene carga hidrostática constante y menor que el cucharón. Esto es importante principalmente durante el arranque, ya que el tundish puede llenarse antes de comenzar a verter en el molde. Otro fenómeno importante es la flotación de inclusiones, ayudando a la limpieza. Además, puede usarse como reactor para adición de agentes como calcio (Ca) para control de morfología de inclusiones.
Por estas funciones, la forma y tamaño del tundish están dictados por la necesidad de controlar el flujo de fluido. Dado que el tamaño de carga, dimensiones, número de hilos, espaciado y tasa de vertido difieren entre plantas, no existe diseño óptimo único. Sin embargo, las características clave de un tundish bien diseñado son:
- Maximizar flotación de inclusiones. Para esto el volumen debe ser grande, aunque otros factores limitan su tamaño. Ejemplo: si cargas de diferente composición se colan en secuencia sin interrupción, el volumen de acero "mezclado" debe minimizarse ya que es fuera de especificación y representa pérdida de rendimiento.
- El tiempo de residencia del acero fluyendo a cada hilo debe ser el mismo para asegurar calidad.
- El cortocircuito (short-circuiting) debe ser mínimo, es decir, lograr flujo pistón (plug flow) en la medida posible.
- El patrón de flujo debe permitir que mucho acero se mueva cerca de la superficie donde la flotación de inclusiones pueda ser absorbida por la escoria del tundish. Importante ya que la distancia que las inclusiones pueden recorrer por flotación es pequeña en el tiempo disponible.
- El volumen muerto debe minimizarse ya que reduce efectivamente el tiempo de residencia.
- La turbulencia del chorro entrante debe aislarse, particularmente en vertido a chorro abierto al molde. Influye en rugosidad del chorro y atrapamiento de gas en el baño.
- La profundidad debe ser suficiente, en exceso de ~500 mm, para prevenir vortexing en los pozos de boquillas, que puede arrastrar escoria hacia el baño del molde.
La determinación de diseño óptimo necesita especificaciones de forma, dimensiones, ubicación y tamaño de dispositivos internos de control de flujo como diques y alfeizares. Normalmente se logra mediante uso extensivo de modelos de agua y/o matemáticos.
Un aspecto más que influye en productividad y calidad es la prevención de re-oxidación. Se aplica escoria de cobertura con capacidad de absorción de inclusiones para prevenir absorción de O₂ del aire. El acero fluyendo del tundish al molde se protege pasándolo por tubo refractario o manto de gas inerte. Este último se usa al colar palanquillas pequeñas donde la cavidad del molde es demasiado pequeña para tubo. Para calidades inferiores, el acero suele verterse al aire sin preocupación por re-oxidación. El tundish se reviste con refractario inerte al acero. Los desoxidantes como Ca o Al no deben reaccionar con óxidos del revestimiento. En algunas plantas, el tundish se precalienta para eliminar volátiles de ciertos revestimientos que pueden aportar hidrógeno, y para mejor control de temperatura.
Un problema mayor es el taponamiento de boquillas por inclusiones sólidas como alúmina (Al₂O₃). Aunque son pequeñas comparadas con el diámetro, usualmente se adhieren al refractario vía capa límite y eventualmente, por acumulación sucesiva, forman puente ahogando el flujo. El problema es severo para palanquillas pequeñas que requieren boquillas de menor diámetro. Al colar secciones mayores con boquillas mayores, Ar se purga continuamente para prevenir acumulación excesiva. El taponamiento no es problema si las inclusiones están en estado líquido. Para colado sin problemas de aceros aleados con Al, se añade Ca en cantidad correcta para obtener inclusiones de aluminato de calcio.
La tasa de vertido a través de la boquilla se logra por diferentes técnicas según el tamaño de sección. Para secciones mayores, usando tubo refractario entre tundish y molde, se usa normalmente varilla tapadera (stopper rod) o válvula de compuerta deslizante para control, con control automático para nivel de menisco constante y velocidad constante. En palanquillas pequeñas con vertido a chorro abierto, usualmente no hay control de flujo en el tundish. La tasa se ajusta por selección de diámetro de boquilla apropiado y mantenimiento de carga hidrostática específica. El control de nivel de menisco se obtiene variando la velocidad. El mantenimiento de la carga en el tundish se hace manualmente o pesando continuamente con celda de carga y conectando la señal a la válvula de compuerta del cucharón.
El tiempo normal para colar una carga es alrededor de una hora, que debe coincidir con los 30–40 min hasta 2 h necesarios para el suministro de la carga a la máquina.
Molde
El molde es el "corazón" de la máquina. Es también el dispositivo primario de remoción de calor. Sus funciones son: (i) remover sobrecalentamiento del acero líquido, (ii) hacer crecer una capa sólida de espesor suficiente, (iii) contener el baño líquido debajo sin roturas (break-outs), y (iv) soportar la capa en su crecimiento inicial. Como el molde gobierna la remoción de calor, su diseño y operación afectan grandemente la calidad interna y superficial. La libertad de grietas superficiales es muy importante especialmente si las palanquillas se cargan en caliente en horno de recalentamiento para laminación, ya que las grietas se oxidan y forman defectos de costuras de óxido durante la laminación.
El molde puede ser recto o tener curvatura de 4–15 m de radio. Los curvos se usan con hilos curvos para reducir altura y costo de capital. Los rectos ayudan en distribución de inclusiones. En molde curvo, la flotación puede ser atrapada preferentemente por el frente de solidificación adyacente a la cara de radio interior formando banda. Como esto no ocurre en molde recto, las inclusiones se distribuyen más uniformemente. La validez de esta preocupación depende de la limpieza del acero entrante y requisitos de calidad. En cualquier caso, el acero saliendo de molde recto generalmente se dobla gradualmente a orientación horizontal para reducir altura. En algunas plantas, el molde y región sub-molde son rectos para que el producto no sujete fuerzas de flexión que puedan generar grietas. Con molde curvo, los hilos deben enderezarse a horizontal antes de cortar a longitudes.
Independientemente de si son rectos o curvos, los diseños básicos son los mismos. Se usan moldes tubulares para colado continuo de palanquillas. Consisten en tubo de cobre (Cu) posicionado concéntricamente dentro de un deflector de acero con agua de refrigeración fluyendo por el anillo entre ambos. El espesor de pared del tubo de Cu varía de ~6 mm a 20 mm. Los tubos de pared más gruesa se usan para secciones mayores. Los tubos se fabrican de diferentes grados de aleaciones de Cu. Aleaciones con fósforo, plata (portadora de plata), o cromo y circonio son materiales comunes.
Durante la colada, el molde se lubrica y se hace reciprocar para prevenir que el acero se pegue al Cu, lo que resultaría en ruptura de la piel sólida. El molde oscilante generalmente sigue forma de onda sinusoidal, cuya frecuencia y amplitud se ajustan para asegurar que por una fracción de segundo durante el descenso, el molde se mueve más rápido que el hilo descendente. Este período de "tiraje negativo" (negative strip) influye en la formación de marcas de oscilación en la superficie. Los lubricantes empleados dependen normalmente del tamaño de sección.
En secciones pequeñas como palanquillas de 100 mm, donde el acero se vierte en chorro abierto desde el tundish al molde, se usa aceite de colza o sintético. El aceite se bombea a una placa en la parte superior desde donde se filtra por la pared interior. La acción precisa de lubricación del aceite, que se piróliza en contacto con el acero líquido, no es muy clara. Al colar secciones mayores, el acero se introduce por boquilla de entrada sumergida (SEN). En este caso, la lubricación se hace añadiendo polvo de colada al menisco, donde contacta el acero, se funde, y es arrastrado al hueco entre la capa solidificante y el molde oscilante. La composición del polvo, típicamente óxidos, carbono y fluoruro de calcio, se ajusta para controlar su rango de fusión y viscosidad. Dependiendo también de la composición están la conductividad térmica y espesor de la capa de polvo en el hueco molde/acero, que influyen en la tasa de extracción de calor.
Una variedad de aceites (vegetal, sintético, mezclas) puede usarse. Aunque el punto de inflamación es clave, el rango de ebullición relativo a la temperatura máxima de la cara caliente es más significativo. La tasa de alimentación de aceite es típicamente 0.014–0.17 (valor típico 0.05) ml/min por mm de perímetro para palanquilla de 125 mm. Sin embargo, por higiene industrial, calidad y costo, cuanto menor la tasa alcanzable, mejor.
Aspectos importantes respecto al molde:
- El calor de la superficie se transfiere al agua de refrigeración a través de resistencias térmicas en serie: (i) hueco de aire separando molde e hilo, (ii) pared del molde, (iii) interfaz agua de refrigeración. El hueco de aire constituye la mayor resistencia y llega a 84 % de la total. El patrón de remoción de calor depende de la dinámica de formación del hueco. Este es función compleja de varias variables y sus dimensiones varían en direcciones longitudinal y transversal, resultando en patrón no uniforme. Aunque se ha arrojado luz sobre la mecánica, sigue siendo fenómeno mal comprendido.
- Estudiando perfiles de temperatura promediados en el tiempo, es evidente que los perfiles en diferentes ubicaciones son similares, con pico justo debajo del nivel de metal y reducción pronunciada después. La caída se debe a reducción en remoción de calor con distancia por aumento del hueco, espesor de capa y distorsión del molde. También se ve que la temperatura en esquinas fuera de centro (off-corner) es significativamente más fría que en ubicaciones de cara media. Esto es porque el hueco tiende a formarse primero en esquinas, por flujo de calor bidimensional, y se extiende a través de la cara.
- El flujo de calor pico en el nivel del menisco y disminuye después por aumento del ancho del hueco de aire. El nivel de carbono también juega papel en transferencia de calor por contracción asociada con transferencia de fase delta-gamma.
- El ensamblaje de molde tubular empleado en colado de palanquillas es simpler en diseño pero más susceptible a distorsión térmica durante operación ya que no está soportado sobre toda su longitud. Durante operación, el tubo se somete a patrón no uniforme de remoción de calor y adquiere distribución no uniforme de temperatura. El molde se distorsiona en respuesta al cambio de temperatura, y su comportamiento termo-mecánico está vinculado a problemas de calidad. También se ha encontrado que parte de la distorsión total es permanente, debido a magnitud de esfuerzos por expansión térmica diferencial, acoplada con restricciones físicas del sistema de soporte y geometría del tubo. Factores que influyen en conicidad negativa y abultamiento máximo, así como su posición relativa a la parte superior: velocidad de agua, calidad, nivel de metal, posición de restricción, espesor de pared y tipo de soporte.
- Variables de proceso tienen efecto pronunciado en transferencia de calor. Contenido de carbono, conicidad del molde, práctica de vertido, lubricación y velocidad son variables principales que influyen.
- Además de extracción de calor, oscilación y lubricación son fundamentales. La fricción molde-capa debe minimizarse para eliminar adherencia, desgarro y agrietamiento. Los osciladores son máquinas simples que reciprocan el molde para prevenir adherencia. Normalmente se oscila en modo sinusoidal, con carrera y frecuencia típicas de 10 mm y 2 Hz. Los parámetros para minimizar adherencia y profundidad de marca son carrera y tiempo de tiraje negativo. Este se define como el período durante el cual el molde se mueve hacia abajo más rápido que la tasa de extracción. El "lead" del molde es la distancia que el molde se mueve pasado la capa durante el tiraje negativo. Para colado de palanquillas, los valores recomendados de lead y tiempo de tiraje negativo son 3–4 mm y 0.12–0.15 s. Máquinas con tiempos por debajo de 0.1 s y leads por debajo de 2–3 mm son susceptibles a adherencia, especialmente si el menisco fluctúa. Leads mayores a 5 mm pueden contribuir a marcas más profundas y no uniformes.
- La superficie de palanquillas se caracteriza por marcas de oscilación que se forman periódicamente en el menisco por la reciprocación. Cada marca es una depresión local y causa aumento local en el ancho del hueco acero/molde. Consecuentemente, la remoción de calor se reduce localmente cerca de las marcas. Dependiendo de la profundidad, espesor de capa reducido localmente, roturas o grietas transversales pueden aparecer. El paso de las marcas está vinculado a la frecuencia del ciclo.
- La conicidad interior, que compensa contracción de la capa, varía desde sin conicidad a conicidad simple y doble. En algunas plantas era práctica común no solo usar molde sin conicidad sino también invertir tubos tras cierto desgaste para extender vida. Sin embargo, se ha visto que hay fuerte influencia de la conicidad en profundidad y uniformidad de marcas, y como resultado, en descuadre y grietas internas fuera de esquina. También se ha visto que la conicidad en el menisco tiene gran efecto en remoción de calor local y general, con consecuencias para distorsión, lubricación con aceite y calidad superficial. Cálculos basados en perfiles axiales de remoción de calor medida, contracción del acero solidificándose y distorsión del molde han mostrado que conicidad doble es deseable y menos severa para carga de bajo C (<0.16 %) que para alto C.
- Cálculos de distorsión sugieren que espesor mínimo de pared debe ser ~13 mm para secciones de 100–150 mm y aumentar a ~20 mm para 200 mm. Espesores mayores a 20 mm pueden causar problemas de adherencia si el molde se lubrica con aceite, ya que la pared más gruesa puede llevar a temperaturas de cara caliente cerca del menisco que exceden el rango de ebullición del aceite (típicamente 220–350 °C). En cuanto a radios interiores, la experiencia operativa ha mostrado que ~3–4 mm ayuda a minimizar grietas longitudinales.
- El nivel de menisco (desde la parte superior del tubo de Cu) debe ser óptimamente 100–150 mm. Un menisco somero causa que la zona de máxima expansión térmica esté cerca de las placas de sujeción (keeper plates), que típicamente sostienen el tubo. La resistencia de las placas al movimiento hacia afuera genera deformaciones plásticas y distorsión permanente indeseable. Niveles excesivamente profundos reducen innecesariamente el tiempo de residencia de la capa en el molde.
- Es deseable mantener alta velocidad de agua, típicamente >10–11 m/seg porque: (i) la cara refrigerada del tubo debe ser suficientemente fría relativa al punto de ebullición del agua para suprimir ebullición nucleada, (ii) la cara caliente no debe exceder el rango de ebullición del aceite cerca del menisco, y (iii) la temperatura del Cu no debe exceder las características de ablandamiento, dictadas por tiempo a temperatura, de un grado particular, ya que esto lleva a distorsión permanente.
- Hay tres tipos de soportes: (i) placas de sujeción en ranuras en los cuatro lados, (ii) placas en dos lados cerca de la parte superior, y (iii) soporte en parte superior e inferior. El segundo en combinación con niveles someros produce distribución no uniforme alrededor de la periferia, conduciendo a descuadre comparado con el primero y tercero.
- La calidad del agua es muy importante. Incluso un depósito de 20 micrómetros tiene influencia devastadora en la temperatura del tubo. Esto es porque el depósito, relativo al Cu, introduce gran resistencia térmica al flujo de calor del tubo al agua. El resultado inmediato de mala calidad es distorsión permanente. A menudo la severidad de depósitos no es la misma en las cuatro caras. Esto es porque la velocidad del agua cambia alrededor de la periferia por variación en dimensiones del canal. En la raíz están las tolerancias de componentes como chaqueta, tubo, carcasa, y otras partes que determinan dimensiones del canal.
Refrigeración secundaria
Debajo del molde, el hilo en movimiento se enfría por bancos de aspersores de agua. El propósito es continuar la remoción de calor y solidificación iniciada en el molde sin generar esfuerzos de tracción de magnitud suficiente para causar defectos de forma, grietas superficiales o internas.
Las boquillas se fijan normalmente a un colector vertical (riser) posicionado en el centro de cada cara. A menudo, las boquillas producen patrón de cono completo (redondo o cuadrado) aunque a veces se usan de cono hueco. Justo debajo del molde, donde a menudo están los rodillos de pie, se usan frecuentemente una o dos boquillas por cara dando patrón en V. La longitud de la cámara de aspersión puede variar de 0.5 m a 5 m. Convencionalmente, los aspersores operan por atomización por presión: agua forzada bajo presión a través de orificio se rompe en gotas. El diseño del sistema depende principalmente de consideraciones de calidad y requiere conocimiento de factores que influyen en transferencia de calor por aspersión. Depende de tres aspectos importantes: (i) efectos de la refrigeración por aspersión en generación de defectos, (ii) remoción de calor dependiente de variables como presión, distancia, tipo de boquilla, temperatura superficial, y flujo de agua, y (iii) distribución del agua sobre el área en función de parámetros mencionados.
Defectos relacionados con aspersión en palanquillas: grietas a mitad (midway cracks), romboidalidad, y grietas diagonales. La influencia en formación de defectos:
- Dependiendo del perfil axial de refrigeración, grandes deformaciones de tracción pueden generarse en la capa por gradientes térmicos cambiantes. El recalentamiento después de la cámara es causa de grietas a mitad.
- La intensidad afecta la distribución local de temperatura a través de la capa, alterando propiedades mecánicas a alta temperatura y la capacidad de resistir abultamiento por presión ferroestática del núcleo líquido.
- La excursión de temperatura de una rebanada transversal al moverse a través de aspersores puede influir en precipitación de fases como nitruro de aluminio (AlN), que reduce ductilidad a alta temperatura. Si bajo esta condición el hilo se somete a grandes esfuerzos de tracción, como durante el enderezamiento, defectos como grietas transversales pueden generarse.
Existe relación entre tasa de remoción de calor por aspersores y variables. Los coeficientes de transferencia de calor son afectados por gran número de variables: tipo de boquilla, distancia, presión, temperatura del agua, y temperatura superficial. De estas, tipo, distancia y presión influyen en el flujo de agua (litros/m²·seg) que es la variable más importante. Por otro lado, temperatura del agua y superficial afectan transferencia directamente. Bajo condiciones normales (temperatura superficial 1200–700 °C), la temperatura superficial tiene efecto pequeño mientras el flujo tiene el mayor efecto.
La palanquilla después de la refrigeración secundaria pasa a sección de corte, donde se corta a longitud deseada con cizalla hidráulica o sopletes.
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Automatización avanzada y modelado en la colada continua de acero
- Optimización de la colada continua con enfriamiento por niebla de aire: Eficiencia y calidad
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Fundición por inversión de acero inoxidable de precisión: Producción avanzada de piezas complejas
- Dominando la fundición a la cera perdida de acero inoxidable: Precisión, durabilidad y aplicaciones industriales