



Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
Los polvos para molde de colada continua se usan principalmente para facilitar el paso del acero líquido a través del molde de la máquina de colada continua. También se conocen como polvo de molde, polvo de colada, fundente de molde, escoria de fundente, o polvo de fundente. El polvo de molde juega papel importante en la colada continua de acero líquido y es uno de los factores más influyentes y críticos en la estabilidad del proceso y para la colada suave del acero líquido.
Funciones principales
El polvo de molde mejora el rendimiento del proceso y reduce defectos superficiales. Sus funciones principales son: (i) proteger acero líquido contra oxidación, (ii) proporcionar lubricación para el acero solidificándose, (iii) controlar, optimizar y aislar la transferencia de calor del acero líquido al molde y ambiente en direcciones horizontal y vertical, (iv) absorber inclusiones del acero líquido para producir acero colado más limpio, y (v) proporcionar protección química al acero líquido contra oxidación y otras reacciones no deseadas. La alta basicidad del polvo aumenta su capacidad para asimilar inclusiones no metálicas.
Evolución histórica
Cuando la colada continua comenzó en 1950s, lubricación y transferencia de calor entre cascarilla de acero y molde se proporcionaban con aceite de colza. En los inicios, el acero se colada en chorro abierto usando aceites tipo colza para lubricar el molde. Sin embargo, la calidad superficial era pobre por fallo de aceites para proporcionar aislamiento térmico adecuado, protección contra reoxidación del acero y actuar como fundente para impurezas como alúmina. Con la llegada de la boquilla de inmersión sumergida (SEN), el uso de aceites presentó nuevo problema: plaquetas de acero congelado, skulls, crecerían alrededor de la boquilla sumergida hasta romperla.
Los polvos de molde se desarrollaron para superar problemas con aceites tipo colza. Este desarrollo se consideró "ensayo y error". Polvos basados en cenizas volantes se introdujeron hacia 1968. Inicialmente, eran mezclas físicas de materiales como cenizas volantes, escoria de alto horno (AH), fluorita, carbonatos alcalinos y criolita. Tenían efecto muy positivo en pérdidas de calor y temperaturas de sobrecalentamiento podían reducirse. También "mojaban" tanto molde como cascarilla. Tenían efecto positivo en parámetros de colada mejorando calidad del producto. Sin embargo, polvos basados en cenizas volantes no eran eficientes ya que la ceniza tiene composición variable. Hubo necesidad de mezclar cuidadosamente ceniza con caliza, ceniza de soda y fluorita (CaF2) para composición reproducible. Esto llevó al desarrollo de polvo sintético hacia principios de 1980s. El desarrollo continuo desde su introducción ha hecho la colada continua de variadas secciones de acero algo rutinario.
Hoy, muchos tipos de polvos con diferentes composiciones y formas (granular, polvo, extruido) se producen para colar diversos grados y tamaños de acero. Factores que influyen propiedades: (i) composición química, (ii) composición mineralógica, (iii) composición granulométrica, (iv) proceso de fabricación, (v) método de secado o tostado, y (vi) contenido de carbono libre. Cada forma y tipo tiene ventajas y desventajas: precio, problemas de salud, fluidez, aislamiento térmico, velocidad de fusión. La elección requiere profundo conocimiento del proceso, composición del acero líquido, preferencias deseadas y factibles, y características del proceso y producto.
Composición típica
Los polvos son mezclas mecánicas de óxidos metálicos y fluoruros con pequeñas cantidades de carbono para regular su tasa de fusión. Durante la fusión, óxidos y fluoruros reaccionan formando líquido que produce óxidos complejos y oxi-fluoruros al enfriar. El grado en que estas fases afectan lubricación y transferencia de calor depende de la composición química del polvo original. Con tantos componentes químicos, es difícil comparar rendimiento de diferentes polvos por composición.
La composición varía según aplicación, grado de acero y producto deseado. Sin embargo, algunos componentes son principales constituyentes: (i) mezcla CaO y SiO2 ~70% con CaO 22-45% y SiO2 17-56%, (ii) relación CaO/SiO2 normalmente 1-1,3 (algunos 0,8), (iii) MgO 0-10%, (iv) Fe2O3 0-6%, (v) Al2O3 0-13%, (vi) Na2O 0-25%, (vii) K2O 0-2%, (viii) flúor 2-15%, (ix) TiO2, B2O3, ZrO2, Li2O, MnO añadidos según necesidad, cantidad variable, (x) C 2-20%.
Flúor en polvo de molde
El flúor (F) tiene gran influencia en propiedades y efecto peligroso en medio ambiente. Ventajas: (i) reduce punto de fusión mejorando lubricación, (ii) disminuye viscosidad ayudando formación de película de escoria continua y estable, (iii) mejora cristalización de película. Desventajas: (i) emisiones de componentes volátiles como SiF4 y NaF, (ii) reacciona con agua de refrigeración formando HF.
Propiedades importantes
Viscosidad, punto de solidificación, punto de fusión y velocidad de escorificación son propiedades importantes. Los polvos deben tener baja viscosidad, baja temperatura de liquidus y tasa de fusión que coincida con velocidad de colada. A veces hay que atender densidad y química durante colada de ciertos grados. La propiedad aislante se controla mediante densidad aparente, tamaño de partícula y tipo de carbono. El efecto de composición química en propiedades principales se muestra en Tabla 1.
| Tabla 1 Efecto de composición química en propiedad de polvo de molde | ||||
|---|---|---|---|---|
| Nº | Compuesto/elemento | Viscosidad | Punto solidificación | Punto fusión |
| 1 | CaO | Disminuye | Aumenta | Aumenta |
| 2 | SiO2 | Aumenta | Disminuye | Disminuye |
| 3 | CaO/SiO2 | Disminuye | Aumenta | Aumenta |
| 4 | Al2O3 | Aumenta | Disminuye | Aumenta |
| 5 | Na2O | Disminuye | Disminuye | Disminuye |
| 6 | F | Disminuye | Aumenta | Disminuye |
| 7 | Fe2O3 | Disminuye | Disminuye | Disminuye |
| 8 | MnO | Disminuye | Disminuye | Disminuye |
| 9 | MgO | Disminuye | Disminuye | Disminuye |
| 10 | B2O3 | Disminuye | Disminuye | Disminuye |
| 11 | BaO | Disminuye | Disminuye | Disminuye |
| 12 | Li2O | Disminuye | Disminuye | Disminuye |
| 13 | TiO2 | Sin cambio | Aumenta | Aumenta |
| 14 | K2O | Disminuye | Disminuye | Disminuye |
Requisitos específicos según composición de acero
- Acero bajo carbono al杀 (aluminio): requiere polvo que absorba inclusiones Al2O3 sin efecto adverso en viscosidad. Buenas propiedades aislantes, absorción no metálicos, propiedades estables. Estabilidad = capacidad de absorber Al2O3 sin efecto adverso en viscosidad.
- Acero al carbono 0,1-0,18%: propenso a agrietamiento. Alta temperatura de solidificación del polvo reduce calor a través del molde. Para lubricación adecuada, se necesita baja viscosidad.
- Acero al carbono >0,18%: necesita polvos de baja viscosidad, baja densidad, bajo punto de fusión. Buenas propiedades aislantes, contenido correcto de carbono, buena capacidad lubricante.
- Acero ultra bajo carbono: necesita polvos que absorban inclusiones no metálicas, mejoren aislamiento, buena lubricación, propiedades estables, mínima atrapamiento de escoria. Polvo no debe causar captura de carbono en acero.
Clasificación de polvos
Hoy se clasifican en tres grupos: (i) basados en cenizas volantes, (ii) sintéticos, (iii) pre-fundidos o fritados. Polvos base cenizas: mezclas mecánicas de materias primas (bauxita, cal, fluorita) con ceniza volante como componente mayor. Sintéticos: mezclas de minerales pulverizados en proporciones deseadas. Pre-fundidos (para aceros al杀 calidad deep drawing): mezclas fundidas y dimensionadas tras mezcla mecánica. Se suministran en formas: polvos, granulados, extruidos, gránulos expansivos. Cada tipo tiene ventajas/desventajas: costo, fluidez, aislamiento, tasa fusión, riesgos salud. Polvos más baratos que granulares pero finos tienen riesgos salud. Hay inhomogeneidad en suministros ya que finos tienden a asentarse. Diferentes tipos descritos a continuación.
Polvos base cenizas volantes
Mezclas mecánicas con ceniza volante pulverizada como componente significativo. Ceniza mezclada con diferentes minerales. Como composición varía mucho, esto restringe producción y uso.
Polvos sintéticos
Mezclas mecánicas de muchos minerales finamente pulverizados. Hechos con mezcla de alto cizallamiento. Deseable usar materias primas con puntos de fusión similares. Preferible usar mínimo número de materias primas para lograr composición requerida (simplifica control calidad). Materias con riesgos salud no deben usarse.
Polvos pre-fundidos
Tienen porción considerable de materiales pre-fundidos y dimensionados. Introducidos para mejorar uniformidad y composición química.
Polvos granulares
Forma esférica o gránulos extruidos. Mucho menos polvo que polvos de molde. Gránulos esféricos particularmente aptos para aplicación automática. Granulados por secado por aspersión; extruidos por extrusión. Mejor control calidad y menores riesgos salud. Gránulos expansivos contienen agente expansor. Al calentar, agente altera forma y reduce fluidez del polvo sobre molde.
Polvos de arranque
Usados a veces al inicio de colada para formar rápidamente charco de escoria. Tienen bajos puntos de fusión, alto contenido Na2O y frecuentemente contienen agentes exotérmicos como silicuro de calcio y pequeña cantidad carbono (<1%). Usar solo cuando necesario.
Funcionamiento durante colada continua
El acero líquido se vierte continuamente desde la cuchara intermedia al molde oscilante. El molde de cobre se refrigera con agua. Para proteger acero de oxidación y pegado al molde, se usa polvo. Este se añade continuamente sobre superficie del acero dentro del molde (manual o automático), formando capa de 100-150 mm profundidad. Por alta temperatura del acero, bien sobre punto de fusión del polvo, se forma gradiente térmico vertical. En la parte superior: polvo recién añadido formando capa. Las diferentes capas formadas se muestran esquemáticamente en Figura 1.
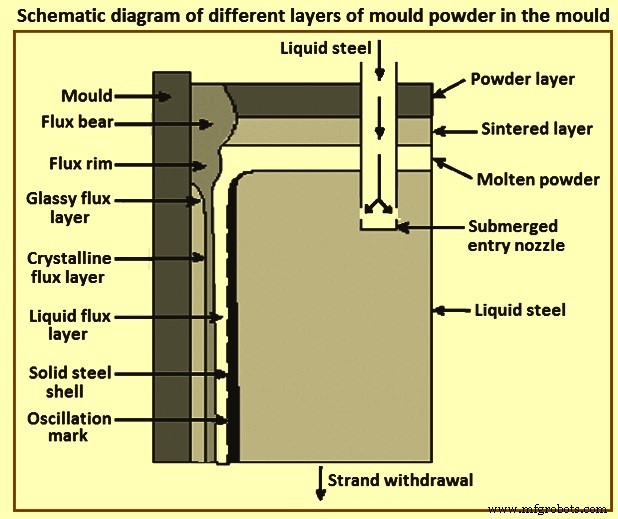
Figura 1 Diagrama esquemático de diferentes capas de polvo de molde en el molde
Mecanismo de formación de capas:
- Polvo se calienta y pierde carbono por reacción con oxígeno. Eliminación de agua al subir temperatura y polvo forma capa sinterizada.
- Polvo se funde a tasa definida formando capas sinterizadas (pastosas) y líquidas. Capa líquida actúa como reservorio para suministrar polvo líquido a la brama. Debe ser más profunda que longitud de carrera para buena lubricación.
- Polvo forma película sólida por primera infiltración de polvo líquido en hueco molde/brama. Película sólida es vítrea, típicamente 2-4 mm gruesa. Posteriormente cristaliza en regiones alta temperatura adyacentes a brama.
- Polvo forma película líquida típicamente 0,1 mm. Esta escoria líquida es arrastrada hacia abajo en el hueco a lo largo de cascarilla lubricando la brama. Lubricación previene adherencia del acero al molde eliminando causa de rotura de brama.
El polvo en el menisco normalmente consiste en cuatro capas: (i) capa polvo no reaccionado, no fundido, oscuro en tope, (ii) capa sinterizada, semi-reaccionada, (iii) zona pastosa donde polvo se funde, (iv) capa escoria fundida directamente sobre acero líquido. Lubricación se lleva casi completamente en esta última capa y depende de muchos factores. Normalmente fundentes con menor viscosidad y/o temperatura fusión tienden a dar menor fricción, mejores propiedades lubricantes, previniendo pegado.
De Figura 1, moviéndose del acero líquido a superficie externa del polvo, hay tres capas definidas según estado de agregación y estado físico, cada una existiendo para cierto rango de temperatura. Del lado del acero hacia molde refrigerado, surgen otras capas predecibles por curva de fusión. Propiedades de película de polvo dictan lubricación de brama y transferencia calor molde. Según composición y propiedades físicas, dos mecanismos principales: cristalización y vitrificación. Formación de cristales favorable para transferencia calor homogénea y controlada (horizontal) durante colada, requerida para prevenir grietas superficiales.
Pero polvos expuestos directamente a acero líquido experimentan calentamiento instantáneo dando condiciones térmicas muy lejos del estado termodinámico. Normalmente tienen comportamiento vítreo.
Proceso de funcionamiento del polvo
La parte inferior del polvo comienza a sinterizar formando capa sinterizada. Sin embargo, polvo en contacto más cercano con acero se funde por alta temperatura resultando en charco líquido sobre acero dentro del molde. En caras estrechas y anchas del molde, polvo líquido penetra hueco entre menisco de acero y pared. Capa sólida vítrea se forma cuando escoria líquida se enfría en pared refrigerada. Si se añade más polvo o ocurre precalentamiento, hay probabilidad de formarse fases cristalinas en la capa. Por mayor tasa transferencia calor en parte superior, se forma capa llamada "rim" en tope de menisco y alrededor del molde. Estructura de capa sólida es parte de control de flujo calor horizontal, es decir, tasa enfriamiento del acero, directamente relacionada con número de defectos superficiales en producto final. Temperatura en superficie acero sólido está sobre punto fusión del polvo a lo largo del molde. Como resultado, capa polvo líquido presente entre capas sólidas y cascarilla (brama). Crucial para mantener baja fricción brama/molde, evitando pegado.
Las capas de acero más cercanas al molde comienzan a solidificar. Calidad y caracterización de esta cascarilla es de suma importancia. Esencial controlar y optimizar estabilidad y calidad de cascarilla solidificada. Esto se hace ajustando velocidad colada, oscilación molde, transferencia calor, y propiedades polvo: tasa fusión, composición, viscosidad, etc. El polvo cubriendo acero forma capa líquida. Sobre esta, capa sinterizada rica en carbono y arriba polvo no fundido. Se espera que cumpla funciones: (i) protección metal contra oxidación por aire, (ii) aislamiento térmico para prevenir solidificación parcial en superficie, (iii) absorción inclusiones subiendo a superficie, (iv) lubricación contacto metal/molde, (v) permitir transferencia calor homogénea brama/molde según condiciones.
Durante oscilación del molde, polvo líquido formado en superficie infiltra entre brama y molde actuando como lubricante y regulando extracción calor de brama a molde. Si calor disipa muy lento, cascarilla muy delgada y puede ocurrir "breakout" (rotura bajo molde por no sostener presión ferroestática). Si tasa extracción muy alta, grietas longitudinales en producto colado.
Caracterización del polvo de molde
Caracterización física juega papel importante en selección y evaluación operativa. En general, se consideran: composición química, viscosidad incluyendo inicio cristalización, y comportamiento fusión.
Viscosidad
Influye en infiltración durante colada. En general, infiltración aumenta con viscosidad disminuida para mismas condiciones. Ventanas operativas basadas en reglas empíricas, pero otras demandas como control atrapamiento polvo también importan al definir viscosidad requerida.
Comportamiento de fusión
Influye fuertemente en profundidad charco líquido y sensibilidad a formación rim/bear. Describible por trayectoria fusión y velocidad fusión. En ambos, adiciones de carbono libre son factor principal. Otro parámetro: condición flujo en molde (estabilidad menisco). Profundidad charco resulta de valores balanceados de alimentación e infiltración.
Trayectoria de fusión
Determinada con microscopio de etapa caliente. Resultados como valores para ablandamiento, fusión y fluidez.
Velocidad de fusión
Determinada por método de ablandamiento. Se mide desplazamiento de cilindro pre-prensado de polvo en función tiempo a temperatura fija (1.400 °C). Da resultados cualitativos relacionables con composición, ej. contenido carbono libre.
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Automatización avanzada y modelado en la colada continua de acero
- Optimización de la colada continua con enfriamiento por niebla de aire: Eficiencia y calidad
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Guía esencial del vaciado continuo de acero: Proceso y beneficios
- Mejora de la calidad del acero con agitación electromagnética sin contacto en la colada continua
- Fundición por inversión de acero inoxidable de precisión: Producción avanzada de piezas complejas