



Optimización de la Productividad del Alto Horno: Parámetros y Estrategias Clave
La producción de hierro en alto horno (AH) es el medio más viable para producir metal caliente (MC) debido a su rendimiento probado, uso flexible de materias primas y alta capacidad de conservación de energía térmica. Es el proceso más fiable de producción de hierro. No hay fechas definitivas para el inicio de la producción en alto horno. Sin embargo, importantes diseños de proceso e ingeniería comenzaron a implementarse en hornos en Europa desde el siglo XIV. Desde entonces, desarrollos continuos en tecnología de alto horno para hacerlo más productivo y económico.
Evolución y estado actual
El AH ha sufrido tremendas modificaciones y desarrollo para aumentar producción y mejorar eficiencia global. Tanto desarrollo tecnológico como investigación científica han llevado la tecnología a condiciones óptimas de operación. La tecnología se ha vuelto más madura y el proceso es ahora altamente desarrollado operando cerca de los límites termodinámicos de eficiencia. Incluso el desarrollo de procesos alternativos de fundición de hierro enfrenta fuerte competencia de la tecnología de alto horno.
El AH es esencialmente un horno de lecho móvil contracorriente con sólidos (carga ferrífera, coque y fundente), y luego líquidos fundidos, descendiendo por el shaft. Carbón pulverizado y aire caliente enriquecido en oxígeno (O2) se inyectan a nivel de toberas cerca de la base. Los gases reductores formados por reacciones suben por el shaft, reduciendo los materiales ferríferos cargados en la parte superior.
Parámetros de rendimiento
El proceso AH consiste en un sistema multivariado sujeto a gran número de variables inter-influenciadoras que afectan el rendimiento. Es necesario aislar la inter-influencia para entender el papel de cada variable. El rendimiento se determina por varios parámetros, siendo la productividad el principal.
El AH se creó a través de experiencias con tremendas modificaciones para alcanzar el estado actual. Se trabajó intensamente para aumentar productividad. El volumen de trabajo ha aumentado de <100 m3 a >5.000 m3. Un horno de este tamaño produce ~10.000-13.000 tMC/día con producción anual >4 millones tMC. Se reporta que AH con volumen interno 3.000-5.000 m3 parece óptimo. Esto significa que el rendimiento se correlaciona más con productividad específica (eficiencia en t/d/m3 de volumen de trabajo). En algunos países se considera volumen útil. Varios AH operan alrededor de 2,5 t/d/m3 de productividad específica.
El tamaño del horno es solo una variable que influye en mejoras de productividad. Hay muchos otros parámetros. Desarrollo de carga, diseño del horno, tecnologías de inyección y control de proceso ayudan a mejorar productividad. Por ejemplo, el sistema de carga sin campana (bell-less) se desarrolló para sostener buena distribución de materiales y mejorar flujo de gas y tasa de producción.
La productividad del AH es el cociente entre posible caudal de gas por unidad de tiempo y generación específica de gas requerida para una tonelada de MC. Aumentar productividad requiere por un lado aumento del caudal de gas (mejora permeabilidad del horno) y por otro reducción de requerimiento específico de gas (reducción consumo específico de agente reductor).
Factores que influyen la productividad
Varios factores influyen la productividad. Los principales se describen a continuación. Los niveles indicados son cuando los factores se toman aisladamente; no son aditivos ya que la operación es integrada y parámetros interactúan con efectos reforzantes o debilitantes.
Materias primas
Además de combustibles/reductores (coque AH, coque nuez, carbón pulverizado), el AH necesita para producir MC: (i) materias primas ferríferas: sinter, pellet, mineral de hierro calibrado (mineral dimensionado), (ii) fundentes: caliza, dolomita, cuarzo, y (iii) materiales diversos (aditivos): mineral de manganeso, mineral de hierro titanífero, etc.
En materiales ferríferos, mayor contenido de hierro (Fe) significa menor ganga entrando al horno que debe fundirse para formar escoria. Mayor Fe ayuda a reducir volumen de escoria y mejora productividad. Con cada 1% aumento de Fe en mezcla de carga: mejora productividad ~2,4% (Fe ≤50%), ~2% (Fe 50-55%), ~1,7% (Fe 55-60%). Si se carga chatarra: efecto 0,6% aumento por cada 10 kg/tMC de Fe como chatarra.
Caliza y dolomita cargadas directamente se calcinan dentro del AH. Esta reacción necesita calor, aumentando consumo específico de combustible. Si se cargan a través de sinter o pellets, la calcinación ocurre fuera del AH y el volumen de trabajo se usa más eficazmente por materiales ferríferos, mejorando productividad. Por cada 10 kg/tMC reducción en consumo de caliza cruda: +0,5% productividad. Para dolomita: +0,4% por 10 kg/tMC.
Para mayor productividad, materiales de carga deben proporcionar alta permeabilidad y homogeneidad. La carga de material sobredimensionado debe controlarse. Por cada reducción de contenido <5 mm en carga ferrífera: +1% productividad.
Materiales de carga deben tener alta reducibilidad para promover tiempo de retención corto. Bajo contenido de elementos parásitos (Zn, Pb, álcalis) para evitar perturbaciones. La productividad depende mucho de calidad del sinter: distribución granulométrica óptima, alta resistencia, alta reducibilidad, alta porosidad, temperaturas de ablandamiento >1.250 °C, FeO constante 7-8%, basicidad constante.
Control de distribución de carga juega papel importante. Asegura descenso estable, ajusta flujo de gases en pared (evita altas cargas térmicas sin zona inactiva) y logra buen contacto sólido-gas. Mayor uniformidad de distribución de cargas de mineral en radio del tope para dispositivo de dos campanas: +2% productividad. Mismo para dispositivo sin campana: +3%. Reemplazar dispositivo de dos campanas por sin campana: +4% productividad.
Combustibles / agentes reductores
Dos tipos: coque metalúrgico (coque AH) cargado por tope, y carbón pulverizado / gas natural / gas de coque / fuel oil / alquitrán de hulla inyectados a nivel de toberas.
El coque AH influye en productividad de muchas formas. Alto contenido de cenizas resulta en más materiales formadores de escoria que deben fundirse, aumentando volumen de escoria. Cada 1% reducción de cenizas en coque: +1,3% productividad.
Otras propiedades que afectan productividad: CSR (resistencia del coque tras reacción), CRI (índice de reactividad), índices Micum (M40, M25, I40, M10, I10). Estos afectan permeabilidad en shaft y resistencia mecánica en toberas. M40 = triturabilidad, M10 = desgaste. Valores mayores de CSR y M40 y menores de CRI y M10 mejoran productividad. Cada 1% aumento en %M25: +0,6% productividad. Cada 1% aumento en %CSR: +0,7%. Para M10, cada 1% disminución: +2,8% productividad. La Figura 1 muestra influencia de propiedades del coque AH.
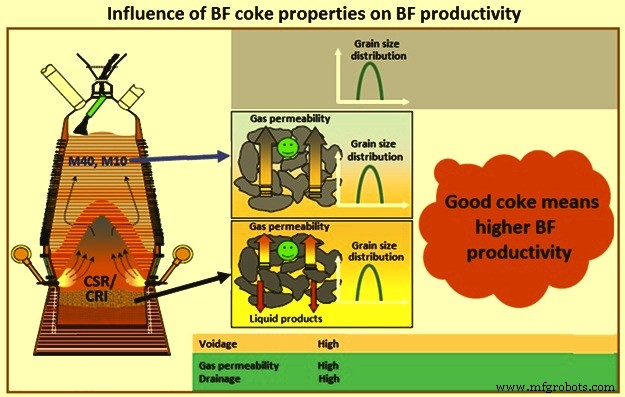
Figura 1 Influencia de propiedades del coque AH en productividad
Contenido de azufre en coque AH también afecta. Reducción de azufre por 0,1% aumenta productividad: 0,18% (0,05% S en MC), 0,22% (0,04%), 0,27% (0,03%), 0,38% (0,02%), 0,71% (0,01% S en MC).
Tamaño del coque cargado también influye. Cada 1% reducción en fracción +80 mm: +0,2% productividad. Cada 1% reducción en fracción -25 mm: +1% productividad.
Carbón pulverizado / gas natural / gas de coque / fuel oil / alquitrán inyectados en toberas afectan flujo específico de gas causando reducción de temperatura tope y aumento temperatura adiabática (RAFT) en toberas. Estos efectos se compensan con inyección de combustible sustituto. La inyección de combustible auxiliar no afecta productividad pero al acompañarse con inyección de oxígeno, hay aumento por oxígeno inyectado.
Aire caliente y enriquecimiento con oxígeno
Aumento temperatura aire caliente por 10 °C aumenta productividad: 800-900 °C: +0,5%; 900-1.000 °C: +0,4%.
Con %O2 en chorro ≤25%: 1.000-1.100 °C: +0,3%; 1.100-1.200 °C: +0,28%; 1.200-1.300 °C: +0,25%; 1.300-1.400 °C: +0,22%.
Con %O2 25-35%: 1.000-1.100 °C: +0,25%; 1.100-1.200 °C: +0,2%; 1.200-1.300 °C: +0,2%; 1.300-1.400 °C: +0,18%.
Con %O2 35-40%: 1.000-1.100 °C: +0,2%; 1.100-1.200 °C: +0,18%; 1.200-1.300 °C: +0,16%; 1.300-1.400 °C: +0,14%.
Disminución humedad del aire caliente mejora productividad. Por cada 1 g/m3 para volumen 1.500-1.600 m3/tMC: +0,14%; para 1.000-1.100 m3/tMC: +0,06%.
Enriquecimiento con oxígeno mejora productividad. Por cada 1% (absoluto) enriquecimiento ≤25%: +2%; 25-30%: +1,7%; 30-35%: +1,4%; 35-40%: +1,6%.
Aumento presión gases tope AH mejora productividad. Con cada 10 kPa aumento presión (hasta 200 kPa exceso) con correspondiente aumento masa aire caliente: +1% productividad.
Para acelerar fusión, se aumenta presión diferencial de gases. Cada 1% aumento hasta valores límite: +0,5%. Por encima: +0,3%.
Metal caliente y escoria líquida
Práctica de colada juega papel importante para alta productividad. Buena práctica: buena longitud de boca de colada, apertura oportuna, control velocidad, drenaje adecuado del hogar, cierre tras secado del horno. Calidad de masa de boca de colada es muy importante.
Disminución contenido silicio en MC tiene efecto positivo. Disminución se logra por mejor relación mineral-coque y movimiento zona cohesiva hacia abajo, generando menor volumen para transferencia de Si a MC. Disminución Si por 0,1%: +1,2% productividad.
Reducción manganeso en MC: efecto positivo. Por cada 0,1% reducción Mn: aumento productividad 0,22-0,44% según contenido Mn en mineral. Mayor Mn en mineral, menor influencia.
Reducción fósforo en MC mejora productividad. Cada 0,1% reducción P: +0,6% productividad.
Propiedades de escoria afectan considerablemente productividad. Menor volumen específico de escoria de menor viscosidad mejora productividad. Disminución 10 kg/tMC escoria: +0,6% productividad independientemente de cantidad total y Fe en carga.
Otros factores
Disminución paradas cortas AH 1%: +1,5% productividad. Reducción funcionamiento con chorro reducido 1%: +1% productividad. Reducción retrasos apertura colada 1% (duración media 0,5x intervalo entre aperturas): +0,1% productividad.
Control automático de proceso mejora productividad al minimizar consumo reductante, evitar perturbaciones (colgaduras, deslizamientos, scaffoldings, canalizaciones de gas) mediante contracción inmediata, estabilizar parámetros MC y escoria. Efecto en productividad: 3-5%.
Proceso de manufactura
- Escoria de alto horno: esencial para una operación óptima del horno
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Granulación de Escoria de Alto Horno en la Colada: Visión General del Proceso
- Extensión de la Vida del Hogar del Alto Horno con Recubrimientos TiO₂: Protección Refractaria Probada
- Optimización de Operaciones en Alto Horno con Escoria de Alta Alúmina
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Optimización de la producción de hierro: Química del proceso de alto horno
- Optimización de Operaciones en la Casa de Vaciado del Alto Horno para Eficiencia y Confiabilidad
- Reducción de Emisiones de CO₂ en la Ferropreparación por Alto Horno
- Mantenimiento de Punzón y Matriz (Punch & Die): Aumenta Eficiencia y Precisión en Fabricación