



La Siderurgia Japonesa: Perspectivas del Alto Horno y Estudios de Dissección
Comprensión de la Siderurgia en Alto Horno y Estudios de Dissección en Japón
La siderurgia en alto horno (AH) es el medio más viable para producir arrabio (hot metal - HM) debido a su rendimiento probado y establecido, uso flexible de materias primas y alta capacidad de conservación de energía térmica. No hay fechas definitivas para el inicio de la siderurgia en AH. Sin embargo, importantes diseños de proceso y reingeniería comenzaron a implementarse en hornos siderúrgicos en Europa desde el siglo XIV. Desde entonces, la ruta AH ha dominado como proceso preferido sobre otros métodos alternativos de producción de hierro.
Desde su inicio, el proceso siderúrgico AH, para mantenerse viable, ha sufrido desarrollos evolutivos duraderos convirtiéndose en proceso altamente eficiente. Desarrollos más importantes: (i) modernización instalaciones, (ii) mayor productividad horno, (iii) menor tasa coque, (iv) vida campaña horno extendida, (v) flexibilidad y mejoras materiales. Avances tecnológicos para mejorar economía, eficiencia y hacer proceso ambientalmente amigable: (i) prácticas gestión y control proceso, (ii) carga coque central, (iii) operaciones alta presión tope horno, (iv) operación con enriquecimiento oxígeno (O₂), (v) sustitución coque costoso con fuentes carbónicas suplementarias alternativas (carbón pulverizado, gas natural, aceites, plásticos), (vi) muchos más. Desarrollo tecnológico AH ha llevado de unidad pequeña producción, consumiendo grandes cantidades combustible, a estado actual donde hornos diseñados producir 10.000 ton HM/día son comunes en varios países. Incluso con este aumento dramático tamaño y producción, muchas reacciones dentro del horno aún no se conocen.
Desarrollo del Proceso AH
Desarrollos en proceso AH introducidos gradualmente, convirtiéndose en prácticas operativas estándar. Principales desarrollos en orden cronológico aproximado: (i) uso efectivo cargas preparadas, (ii) inyectantes soplado, (iii) alta presión tope, (iv) alta temperatura soplado, (v) mejor control distribución carga. Simultáneamente, aumento gradual tamaño físico AH.
Uso de Cargas Preparadas
Primera preparación materiales carga: simplemente dimensionado mineral hierro cargado horno. Dimensionado más cercano mejoró permeabilidad horno, permitiendo soplar más viento, aumentando producción AH. Además, eficiencia reacciones reducción aumentó por eliminación bultos mineral mayores, disminuyendo tasa coque.
Sinterización minerales hierro antes de cargar: segundo paso importante preparación carga, pero sinterización originalmente desarrollada para convertir residuos férricos (polvo chimenea AH, escamas laminación, finos mineral) en alimentación AH utilizable. Concepto cambió rápido tras éxito sinter auto-fundente (self-fluxing) mediados 1950s, permitiendo remover fundentes de carga AH e introducirlos a través del sinter. También redujo tasa coque aumentando productividad AH. Situación actual: sinter componente establecido carga AH modernos, aún bajo investigación continua para mejorar propiedades.
Agotamiento minerales hierro alta ley disponibles obligó proveedores mejorar producto mediante beneficación seguida de producción pellets mineral hierro alta ley desde concentrado. Proceso ganó amplia aceptación resultando carga AH con alto contenido hierro y bajo ganga, aumentando producción y reduciendo tasa coque. Otra mejora atribuida pellets: permeabilidad carga aumentó por dimensionado más cercano. Sin embargo, uso pellets no universal; varios países operan AH predominantemente con carga sinter con pellets y/o mineral dimensionado aportando pequeña proporción. Opiniones: alto ratio sinter esencial operación estable AH grandes porque sinter tiene propiedades superior alta temperatura y mejor distribución, ya que pellets ruedan fácilmente dificultando control distribución. Además, uso sinter AH consume brisa coque generada en planta coque dentro planta siderúrgica.
Inyectantes Soplado
Tres inyectantes usados normalmente: (i) vapor, (ii) O₂, (iii) combustibles auxiliares. Inyectantes afectan temperatura llama (temperatura llama zona combustión tobera). Vapor y combustible auxiliar bajan temperatura llama; O₂ la aumenta. Temperatura llama teórica calculable y extremadamente importante para operación suave y elevar productividad con grandes cantidades O₂ y combustible auxiliar. Temperatura llama baja previene reacciones horno llevando a enfriamiento (chilling). Temperatura llama alta puede dañar permeabilidad por expansión zona fundente y evaporación álcalis y sílice (SiO₂) en carga. Para operación suave, necesario controlar temperatura llama teórica variando cantidades inyectantes.
Analizando inyectantes por separado: vapor reacciona con coque produciendo hidrógeno (H₂) aumentando extensión reducción materiales carga, disminuyendo tasa combustible. Combustibles auxiliares: principales inyectantes. Tipo depende condiciones locales. Inyección combustible auxiliar aporta H₂ y monóxido carbono (CO) adicionales en AH, aumentando grado reducción carga, disminuyendo tasa coque. Esencial asegurar combustión completa combustible auxiliar en tobera; combustión incompleta puede afectar permeabilidad horno, causando efectos adversos. Combustión insuficiente controlable proporcionando O₂ exceso en soplado.
Inyección O₂ aumenta cantidad O₂ exceso y temperatura llama, contrarrestando caída temperatura por inyección vapor y combustible auxiliar. También útil disminuir cantidad gas bosh, minimizando canalización (channeling) gas en AH y extensión inundación (flooding) y carga (loading). Inundación causa operación irregular. Carga: situación donde escoria fundida impedida descender por velocidad gas ascendente. Peso escoria debe volverse suficiente para vencer flujo gas para descender. Al aumentar gradualmente ratio O₂ en soplado, volumen gas producido por ton HM disminuye, causando caída cantidad transferencia calor gases a sólidos en shaft, resultando disminución temperatura shaft. Además, aumento productividad por enriquecimiento O₂ acelera tasa descenso carga, resultando menos tiempo transferencia calor. Materiales carga entran zona alta temperatura sin precalentamiento suficiente, enfriando horno causando deslizamiento y colgado carga.
Práctica uso inyectantes requiere control cuidadoso respecto tres límites: (i) límite transferencia calor gases-sólidos, (ii) límite temperatura llama teórica, (iii) límite combustión completa combustible auxiliar. Control dentro límites proporciona bajas tasas combustible y alta productividad.
Alta Presión Tope
Beneficio: reduce velocidad gas horno permitiendo más tiempo reducción gaseosa resultando disminución tasa combustible. Pérdidas polvo también disminuyen porque menor velocidad gas insuficiente para transportar partículas polvo más gruesas. Alternativamente, más viento soplado y producción elevada manteniendo misma velocidad gas horno, previniendo canalización, inundación, carga. Desventaja principal: acomodar presión gas aumentada requiere construcción robusta en todos equipos AH desde estufas, tubería bustle, paredes horno, tope horno, planta limpieza gas, etc., obviamente costoso. Tope AH solo necesita diseño especial para igualar presión gas sistema carga y prevenir desgaste equipos carga tope. Otra desventaja: pérdida energía gas tope alta presión, aunque turbina recuperación gas tope puede recuperar parte energía.
A pesar problemas ingeniería aplicación alta presión tope, operación AH grandes requiere uso para: (i) bajar tasa combustible, (ii) permitir mayor productividad horno.
Alta Temperatura Soplado
Aire entrando AH por toberas calentado por combustión coque; cuanto más caliente aire entrante, menos coque consumido en calentamiento adicional zona tobera. Precalentamiento aire no nuevo: estufas AH existían hace más siglo. Recientemente temperaturas >1300 °C logradas. Logro debido modificaciones diseño estufas: (i) aumentar área superficie calentada obra damero (chequer work) alterando forma ladrillos, (ii) usar refractarios mayor calidad soportando mayores temperaturas, (iii) proporcionar cámaras combustión externas que también aumentan área superficie calentada.
Mejoras Distribución Carga
Control distribución materiales carga importante para mejorar utilización gas y bajar tasa combustible. Distribución correcta también necesaria controlar forma zona cohesiva AH, maximizando producción y minimizando flujo gas pared AH, prolongando vida horno.
Al aumentar tamaño horno, distribución material carga requerida para distribución gas estable dentro AH no mantenible con equipos carga convencionales por diferencias ángulo reposo, densidad, forma. Problemas parcialmente superados instalando armadura móvil controlar distribución material al salir campana carga. Desarrollo tope sin campana (bell-less top) y sistemas carga Gimble, con canaleta rotativa capaz distribuir carga precisamente a cualquier posición línea carga horno, ayudaron gran medida resolver problema.
Sinter Mineral Hierro
En muchos AH, sinter componente principal cargas AH. Composición química sinter depende otros componentes constituyendo carga horno. Normalmente sinter varía desde fundente (CaO/SiO₂ ~1.2) a super-fundente (CaO/SiO₂ ~1.7-2.2). Sinter fundente usado cuando mayoría carga horno es sinter. Super-fundente usado cuando resto carga ácido, equilibrando química escoria para composición aceptable. Sinter extremadamente heterogéneo por naturaleza proceso sinterización.
Estructura del Sinter
Fundentes mezclados con mineral reaccionan durante sinterización, funden y atacan partículas mineral. Aglomeración completa partículas mineral pequeñas puede ocurrir, pero generalmente partículas mayores solo sufren ataque superficial. Durante enfriamiento, precipitación diferentes fases ocurre dentro matriz escoria, resultado general: mezcla fases lejos estado equilibrio y material heterogéneo cuyas fases dependen segregación componentes en mezcla inicial, ej. donde existían partículas cal antes sinterización, región rica cal formada. Fases presentes dependen cantidad agentes fundentes añadidos. Sinter auto-fundente principalmente hematita y magnetita con pequeñas cantidades ferritas calcio, producidas por reacción mineral hierro y cal. Término 'ferritas' refiere cantidades combinadas diferentes especies ferritas producibles, dependiendo basicidad y partículas mineral zona reacción. Al aumentar basicidad, aumenta proporción ferritas.
En sinter, normalmente ferritas contaminadas con SiO₂ y Al₂O₃ (alúmina), producto conocido como SFCA (silicato-ferrita calcio-alúmina). SFCA normalmente fórmula general 'n₁(Fe₂O₃)·n₂(SiO₂)·n₃(Al₂O₃)·5CaO', suma n₁,n₂,n₃ ~12. Contenido calcio ~15% constante. Práctica ferritas sinter usualmente: 7Fe₂O₃·2SiO₂·3Al₂O₃·5CaO y 9Fe₂O₃·2SiO₂·0.5Al₂O₃·5CaO.
Reducción del Sinter
Tipo y cantidad ferritas presente en sinter juegan papel importante propiedades reducción. Reducibilidades ferritas no constantes, varían tipo a tipo. Proporción ferritas aumenta al subir basicidad sinter. Sin embargo, reducibilidad no sigue misma tendencia. Entre basicidad 1.0-1.5, reducibilidad sube por aumento ferritas tipo CaO·2Fe₂O₃ y CaO·FeO·Fe₂O₃. Rango basicidad 1.4-1.5 reducibilidad baja por caída proporción hematita y desaparición CaO·2Fe₂O₃ junto con aparición 2CaO·Fe₂O₃ relativamente no reducible. Aumento basicidad >1.5 muestra tendencia ascendente por aparición CaO·Fe₂O₃ y CaO·FeO·Fe₂O₃.
Comportamiento reducción ferritas complejo: deben descomponerse para reducción óxido hierro. Durante reducción, primero óxidos hierro superiores y ferritas ricas óxido hierro reducidas hasta solo ferrita dicalcio y wüstita permanecen. Gas ataca ferrita dicalcio: reacción reversible 2CaO·Fe₂O₃ + 3H₂ = 2CaO + 2Fe + 3H₂O. CaO liberado reacciona inmediatamente wüstita: 2CaO + 3FeO = 2CaO·Fe₂O₃ + Fe. Reacción prosigue según ecuación anterior. Microfotografías muestran wüstita no presente frontera gas; proceso difusión entre dos reacciones debe ocurrir. Estudios indican superficie óxido: ferrita dicalcio reducida primero. Hierro liberado separa fase óxido y calcio difunde reacciona wüstita, hierro separa o difunde en Fe₃O₄.
Pellets Mineral Hierro
Durante producción pellets mineral hierro, mineral beneficado triturando y removiendo ganga liberada. Generalmente algo cuarzo añadido producción pellets ácidos mejorando propiedades. Mayoría pellets producidos tipo ácido (sin adición intencional sustancial fundente). Producción pellets ácidos: pellets verdes cocidos ~1300 °C atmósfera oxidante. Promueve unión partículas por: (i) sinterización granos hematita, (ii) oxidación y posterior sinterización granos magnetita, (iii) unión escoria. Esta última por fusión pequeños rastros ganga y bentonita (usada pelletizar asegurar resistencia pellets verdes). Fase escoria esencialmente cal, sílice, óxido férrico, pequeños rastros álcalis, magnesia, alúmina, etc.
Indicación composición fase escoria obtenible referenciando diagrama fases CaO-SiO₂-Fe₂O₃. Punto: diagramas equilibrio usarse cuidadosamente ya que mayoría procesos reacciones rara vez en equilibrio, no obstante, herramientas útiles. Muy poca reacción, si alguna, entre granos cuarzo y hematita durante cocción; pellets ácidos comprenden hematita, cuarzo, fase escoria, y algunos casos, si cocción insuficiente, magnetita originada minerales magnetita en mezcla pellet.
Pellets ácidos usados algunos AH en carga horno. Cantidad usada depende práctica operativa. Caso AH operando enteramente pellets ácidos como fuente unidades hierro, fundente (caliza, dolomita) necesario formación escoria cargado AH como parte carga.
Pellets Fundentes (Fluxed Pellets)
Presentemente uso pellets fundentes preferido. Fundentes incorporados en pellet, evitando necesidad cargarlos separadamente horno. Pellets fundentes producibles con adiciones cal (fundente) o dolomita. Al aumentar basicidad pellets con adición fundente, cambio microestructura. Considerando pellets fundentes cal: adición cal influye composición y cantidad escoria, también cantidad hematita. Adición cal crea posibilidad reacción hematita-cal producir ferritas calcio CaO·Fe₂O₃ o 2CaO·Fe₂O₃ según concentración cal. Con pellets fundentes, temperatura cocción menor que pellets ácidos evitar formación escoria excesiva.
En pellets fundentes, esperable encontrar granos hematita rodeados ferritas calcio por reacción química cal. Algunos casos, grano hematita original totalmente convertido ferritas calcio, dependiendo tamaño grano hematita original. Efecto cal fase escoria doble: (1) aumento general cantidad escoria, (2) cambio basicidad. Composición exacta depende cantidad fases reaccionando, pero posibilidades deducibles diagrama fases CaO-Fe₂O₃-SiO₂. Problema pellets fundentes cal: propiedades reducción relativamente pobres. Este defecto llevó producción pellets fundentes dolomita en lugar cal.
Adición magnesia a óxido hierro resulta reacción estado sólido entre ambos y aumento temperatura fundición. En pellets fundentes dolomita producen magnesio-ferritas MgO·Fe₂O₃ o (Mg·Fe)O·Fe₂O₃. Cuarzo no absorbido completamente pellets fundentes dolomita porque fundición magnesia-sílice no ocurre temperatura cocción; solo reacciones estado sólido pueden tener lugar.
Mecanismos Reducción Pellets Ácidos
Reducción gaseosa, cinética reacción, reducción directa. Reducción gaseosa: al remover O₂ óxido hierro, pellets ácidos siguen ruta reducción: hematita → magnetita → wüstita (T >560 °C) → hierro metálico. Cambios fase representados reacciones gaseosas reversibles usando CO agente reductor: 3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂; Fe₃O₄ + CO = 3FeO + CO₂; Fe₃O₄ + 4CO = 3Fe + 4CO₂; FeO + CO = Fe + CO₂.
Mecanismo reducción hematita estudiado extensamente: reducción no ocurre pasos discretos (magnetita, luego wüstita, etc.) sino produce estructura química cima-fondo, si potencial reducción gas suficiente: partícula hematita, capa magnetita, wüstita, capa exterior hierro metálico. Wüstita no-estequiométrica (deficiente iones hierro). Vacantes defectos importantes comportamiento reducción óxidos hierro: permiten difusión hierro red óxido. Remoción O₂ wústita produce llenado vacantes iones hierro superficie óxido.
Reducción superficial inicia difusión vacantes y defectos electrónicos interior óxido hacia interfaz reacción. Con reducción wústita, flujo hacia dentro iones metálicos reacciona capa magnetita, reduciéndola. Reacción tiene lugar y ciclo se repite reduciendo gradualmente magnetita.
Cinética reducción óxidos hierro estudiada extensamente pero vistas conflictivas paso limitante velocidad. Proceso reducción gaseosa óxidos hierro necesita muchos pasos: (i) difusión gas reactivo fase gas bulk capa frontera, (ii) difusión gas capa producto interfaz reacción, (iii) adsorción gas interfaz reacción, (iv) reacción química interfaz, (v) desorción gas producto interfaz, (vi) difusión productos reacción partícula superficie, (vii) difusión gas producto capa frontera fase gas bulk.
Aunque gran conflicto paso/s limitante velocidad, generalmente reducción óxidos hierro conforma ecuación McKewan: K₁ = Kw/do = ro[1 – (1– R)¹ᐟ³]/t donde K₁ tasa avance interfaz hematita/magnetita mm/min, Kw constante velocidad g/mm²/min, do densidad esfera óxido hierro puro g/mm³, ro radio esfera óxido hierro mm, R conversión fraccional hematita a magnetita, t tiempo reacción min. Se afirma: al conformar tasa reducción esta ecuación, paso limitante reacción química.
Hills usó principios transporte masa mostrar reacción controlada transferencia masa y difusión sola puede tener características específicas usadas identificar reacción químicamente controlada, particularmente linealidad [1 – (1 – R)¹ᐟ³] con tiempo. Hills postuló: reacción controlada ambos procesos: (i) difusión gas capa producto, (ii) transporte capa frontera externa partícula. Forma ecuación tasa Hills: 3[1 – (1 – R)²ᐟ³] – 2R(1– Bm) = C₂·t donde R reducción fraccional, t tiempo reducción seg, Bm = DE/Kg·ro, Bm módulo transferencia masa (ratio resistencia difusión capa producto / resistencia transferencia masa fuera partícula), DE coeficiente difusión capa producto mm²/seg, Kg coeficiente transferencia masa superficie esfera reaccionante mm/seg, ro radio esfera mm. C₂ constante reacción reducción depende propiedades esfera óxido hierro y condiciones ambientales.
Reducción T ≥ 800 °C: aumento temperatura reducción gaseosa lleva aumento tasa reacción, si no ocurre fundición partículas. Aumento porosidad también produce aumento tasa reducción.
Mecanismo reducción directa óxidos hierro con carbono (C) extremadamente importante AH; reducción directa solo ocurre cantidades apreciables T > 900 °C. Reacción reducción directa: FeₓOᵧ + C = FeₓOᵧ₋₁ + CO. Reducción gas: CO + FeₓOᵧ = FeₓOᵧ₋₁ + CO₂. x=1,2,3; y=1,3,4. Reacción pérdida solución (Boudouard) CO₂ + C = 2CO provee CO reacción gaseosa. Como reducción directa ocurre vía reducción indirecta, indica reducción directa óxidos sólidos proceso AH sin importancia respecto progreso reacción.
Situación óxidos hierro líquidos reaccionando con C diferente: área contacto óxido líquido-sólido C mucho mayor que óxido sólido-sólido C. Difusión especies reaccionantes/productos en líquido mucho más rápida estado sólido. Efectos conducen tasas reacción mucho mayores sistemas óxido líquido/C sólido vs óxido sólido/C sólido. Mayor temperatura reacción, mayor grado reducción. Encontrado: paso limitante reducción escorias ricas FeO cambia con extensión reducción. Nucleación hierro reducido y reacción química interfaz C/líquido parecen constituir paso limitante hasta alto grado reducción. Niveles reducción altos: paso más lento difusión O₂ capa frontera escoria.
Influencia Ácalis sobre Reducción
Álcalis recirculan AH: vaporización zona alta T y deposición posterior carga y coque regiones frías. Álcalis depositados descienden con carga y coque para vaporizarse finalmente. Naturaleza efecto recirculación: niveles bastante altos álcalis acumulan dentro AH influyendo reducción materiales carga. Adiciones álcalis aumentan tasa reducción pellets ácidos y básicos. Nivel óptimo adiciones álcalis, por encima reducción tasa disminuye por formación escoria extensa. Pellets fundentes dolomita muestran disminución tasa reducción con vapores álcalis gas reductor. Tipo álcali importante: hidróxido sodio (NaOH) mejor promotor reacción reducción que cloruro sodio (NaCl) misma concentración catión sodio.
Aumento tasa reducción al añadir álcali óxido hierro causado por hinchazón aumentada exponiendo mayor área superficial gas reductor. Además álcali causa reducción química no-relacionada superficie: superficie wústita continuamente expuesta gas reductor en lugar blindada por capa hierro metálico. Reducción química no-superficial causada por incorporación cationes álcali red wústica causando inhomogeneidad actividad wústica, modificando comportamiento nucleación hierro, llevando reducción química no-superficial. Hinchazón pellets generalmente considerada síntoma contenido álcali excesivo.
Comportamiento Carga en AH
En vida proceso AH, considerable riqueza conocimiento características reducción óxidos hierro, pellets, sinters acumulada, hasta temperaturas reacción ~1000 °C. Más allá, muy poco conocido reacciones ocurridas o efecto propiedades materiales carga AH. Incluso con vasta información comportamiento materiales carga hasta 1000 °C, no fácil aplicarla: examen interno AH durante operación extremadamente difícil. Principales 'herramientas' obtener muestras AH operando: sondas gas, temperatura, carga, etc., cobertura útil solo volumen muy pequeño AH.
Justo afirmar: correlaciones entre comportamiento material durante reducción y proceso AH razonablemente establecidas. Ejemplo: materiales muestran gran descomposición tamaño físico durante reducción baja T causan disminución permeabilidad horno práctica; materiales carga altamente reducibles disminuyen tasa combustible. Pellets hinchan extensamente durante reducción llevan pérdida permeabilidad horno.
Estudios de Dissección (Dissection Studies)
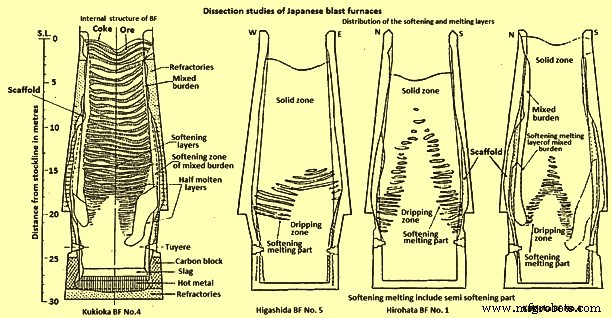
Avance mayor comportamiento materiales dentro AH: enfriamiento agua varios hornos operando y dissección metódica estudio contenidos. Distribución carga dentro AH depende secuencia carga, pesos carga, componentes carga, operación horno, resultando cada horno operando diferentemente. Figura 1 muestra estructura interna AH Kukioka n.º 4. Capas mineral y coque mantenidas hasta zona ablandamiento-fundición o zona cohesiva. Inicio zona cohesiva durante dissección determinado por resistencia física aumentada remoción material medios mecánicos. Zona cohesiva: donde materiales comienzan ablandarse y eventualmente fundir. Descubrimiento: zona cohesiva no en una región horno, sino distribuida forma geométrica razonable, fue insight mayor reacciones ocurriendo dentro AH durante operación.
Estructura zona cohesiva varía según operación horno. Ejemplo: Figura 1 muestra estructuras tres hornos diferentes. AH Hirohata n.º 1: capas ablandadas forma 'dona' (doughnut) dispuestas estructura 'V' invertida; AH Kukioka n.º 4: zona cohesiva forma 'W'; AH Higashida n.º 5: 'V' invertida distorsionada por operación irregular antes enfriamiento.
Niveles Reducción
Estudio extensión reducción cada capa carga AH Hirohata n.º 1 y Kukioka n.º 4 revela características interesantes. Una: muy poca reducción hasta carga alcanza zona cohesiva, donde reducción procede rápidamente. Problema mayor enfriamiento agua: posible reoxidación material carga durante enfriamiento. Pruebas laboratorio determinaron extensión reoxidación. Estudio midió reoxidación sinter, laboratorio, mismas condiciones enfriamiento durante enfriamiento AH, serie diferentes niveles reducción inicial. Otro estudio: técnica materiales carga varios grados reducción enfriados tres temperaturas (400, 800, 1000 °C) tasa 200 °C/hora atmósfera N₂. Hallazgo: aunque temperaturas y grados reducción diferentes, grado reoxidación final ~constante 20-25%, reoxidación aumentó proporción grado reducción inicial. T < 300 °C: no reoxidación. Resultado: niveles reducción requerían aumento, ej. 10-30% a 15-40%. Niveles corregidos concordaban niveles reducción estudios dissección rusos horno enfriado N₂.
Perfiles Temperatura
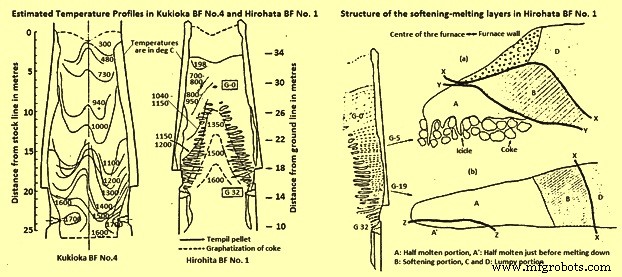
Isotermas temperatura dentro hornos estimadas combinación varios métodos. Método: pellets 'Tempil' en numerosos portagrafitos cargados antes soplar hornos. Técnica permitió estimación rango 200-1800 °C, problema: sin método controlar distribución portagrafitos dentro AH. Otros métodos: medición extensión grafitización coque (estimación T 1200-1700 °C), medición resistencia eléctrica coque (1100-1700 °C), grado fusión mineral hierro (900-1400 °C).
Comparando isotermas con distribución capas ablandamiento-fundición (Figuras 1 y 2), zona cohesiva existe rango ~1100-1500 °C para AH operando principalmente cargas sinter.
Estructura Capas Carga dentro Zona Cohesiva
Tipo estructura capa individual zona cohesiva depende posición capa dentro AH. Dos capas Hirohata n.º 1 mostradas Figura 2. Capa G-5 cerca ápice zona cohesiva; capa G-19 cerca base. G-5: cuatro zonas distintas, dos porciones granulares/bultos (C y D). G-19: solo una porción granular D. Diferencias forma obvias, otra diferencia principal: reemplazo 'estalactitas' (icicles) en G-5 por porción semifundida justo antes fundir, A en G-19.
Como se vio, cantidad sustancial reducción tiene lugar zona cohesiva, probado datos reducción cada porción Tablas 1 y 2. Cifras lado bajo, ya que reoxidación por enfriamiento agua ciertamente ocurrió. Razón alto nivel reducción porción C: temperatura reducción ligeramente menor en contacto con coque.
| Tabla 1: Grado reducción materiales carga en capas ablandamiento-fundición Hirohata AH n.º 1 | ||||
|---|---|---|---|---|
| Capa ablandamiento-fundición | Porción* | Grado reducción % | ||
| Sinter | Mineral bulto | Pellet | ||
| G-5 | A | 65.6 | 65.0 | 79.3 |
| C | 72.8 | 68.2 | 81.2 | |
| D | 11.5 | 12.3 | 14.6 | |
| G-19 | D | 35.4 | 36.6 | 41.3 |
* B: Porción ablandamiento, C y D: Porción granular/bulto
| Tabla 2: Grado reducción pellets en porción granular | ||
|---|---|---|
| Capa ablandamiento-fundición | Posición muestreo (distancia frontera*) (m) | Valor medio reducción pellets muestra (%) |
| G-3 | 2 | 12.7 |
| 0.2–0.3 | 23.1 | |
| G-10 | 1 | 14.1 |
| 0.2–0.3 | (55)** | |
| G-12 | 1.3 | 13.9 |
| 0.9 | 14.3 | |
| 0.5 | 12.3 | |
* Entre porción granular y ablandamiento
** Valor pellet reducido no reoxidado
Espesor capas ablandamiento-fundición Hirohata n.º 1: 400-500 mm capas superiores, 70-100 mm capas cerca base zona cohesiva. Disminución espesor por compactación (presión peso material encima) y adelgazamiento natural por aumento diámetro horno al descender material. Porciones ablandamiento: gránulos mineral hierro combinados contacto mutuo. Partículas sinter capas deformaron muy poco, a diferencia pellets que mostraron signos deformación.
Proceso metalización pellet puede ocurrir tres modos: (i) hierro metálico distribuido uniformemente dentro pellet, (ii) capa metálica formada, dejando núcleo wústita, (iii) wústita dentro pellet reacciona formar escoria y mueve hacia capa hierro metálico, dejando cavidad central. Razones tres modos no conectadas distribución dentro capa ablandamiento-fundición, sino diferencias entre pellets o flujo gas desigual capa.
Porción semifundida: hierro metálico altamente compactado y pequeña cantidad escoria. Caliza u olivino presentes permanecieron sin escoriar. Estalactitas extienden huecos coque: cáscara metálica interior hueco, gotitas escoria adheridas hierro. Mayor capa ablandamiento-fundición horno, mayor longitud estalactitas: nivel G-1 produjo estalactitas varios cientos mm, capas inferiores estalactitas 10-20 mm.
Estructura capas ablandamiento-fundición Kukioka n.º 4 básicamente idéntica Hirohata n.º 1, salvo capas carga más delgadas hicieron estructura menos distinta y estalactitas menores.
Cambios Composición Escoria
Cambio químico mayor fase escoria capas ablandamiento-fundición: disminución contenido FeO al descender escoria desde porción fundición. Aunque grandes diferencias detectadas microanálisis rayos X escorias porción A (2-20% FeO según ubicación), FeO escoria inmediatamente antes separación capa ablandamiento-fundición solo 2-3%. Tipo escoria no significativamente diferente sinter normal, pero gránulos mineral cantidad considerable fayalita producida. Descenso escoria resulta cambio gradual composición. Aumento gradual ratio CaO/SiO₂ atribuido fundición caliza y caída SiO₂ por reducción SiO₂. Aumento Al₂O₃ por incorporación ceniza coque escoria descendente.
Cambios Composición Metal
Considerando cambios composición metal al descender horno: contenido carbono metal porción semifundida capa ablandamiento-fundición ~0.2% parte superior, 0.35-0.57% parte inferior. Fuente C: acción carburante CO, excepto metal contacto coque. Tendencias similares Kukioka n.º 4. Aumento C estalactitas: metal contacto directo partículas coque. Dos procesos distintos identificados separación hierro metálico capas: (1) vía estalactitas formadas 1350-1400 °C gotean lecho coque. Reducción óxidos hierro estalactitas rápida produciendo hierro metálico. (2) Capas sin estalactitas: hierro metálico carburizado coque subyacente hasta nivel C tal que fundición ocurra temperatura pertinente. Temperatura fundición ~1500 °C.
Mecanismo captura silicio metal dentro horno: discusión considerable. Estudios AH experimental Liege, Bélgica con sondas muestreo: nivel silicio sube gradualmente zona fundición a hogar, 75% silicio final HM logrado cuando metal nivel toberas. Estudios dissección japoneses: nivel silicio metal nivel toberas muy superior HM vaciado. Explicación discrepancia: captura silicio ocurrió durante enfriamiento agua hornos japoneses. Experimentos determinar probabilidad captura silicio enfriamiento: captura silicio escoria presente posible. Tener en cuenta analizando datos dissección japoneses.
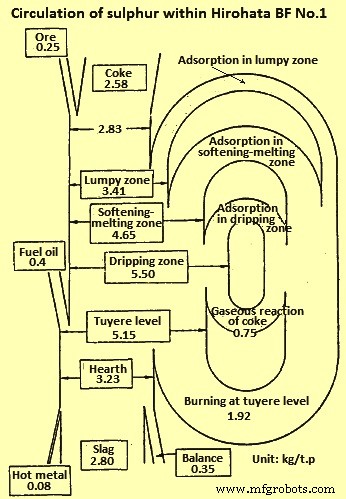
Nivel azufre (S) metal región ablandamiento-fundición mucho mayor concentración HM vaciado. Zonas granulares: muy poco aumento nivel S, puede ser por materiales zona absorbiendo S gases ascendentes, no por falta capacidad absorción carga zonas granulares. Falta cantidades sustanciales S gas pila horno explica perfil horizontal T < 800 °C. Al subir temperatura y basicidad escoria, distribución S escoria-metal aumenta. Idea recirculación S AH en Figura 3: circulación S Hirohata AH n.º 1.
Distribución Tamaño
Cambio tamaño físico componentes carga durante descenso determinado datos horno enfriado; problema mayor: descomposición material durante enfriamiento agua. Degradación sinter máximo T 400-600 °C aumenta tiempo retención. Niveles reducción >30%: muy poca degradación. Estimación patrón enfriamiento Kokura AH n.º 2: materiales expuestos largo período condiciones llevan descomposición considerable. Efecto operación enfriamiento agua degradación sinter calculado: degradación sinter aumenta tiempo después soplado; degradación considerable región alrededor medio shaft.
Aplicando horno trabajo central (centre working: mayoría gas fluye eje central horno): degradación sinter zona central, donde grado reducción alto, principalmente causada procesos reducción durante operación. Situación zona periférica: grado reducción bajo; descomposición principalmente causada largo tiempo residencia materiales ~500 °C durante soplado horno. Ilustrado resultados dissección Hirohata n.º 1 (centre working). Otro factor mantener tamaño materiales: región central Hirohata n.º 1, grietas si generadas fusionaban inmediatamente por altas temperaturas y reducción rápida. Degradación generalmente problema máxima preocupación sinters. Examen distribución tamaño pellets: apenas pulverizados, mantuvieron forma original.
Influencia Flujo Gas
Para probar determinación forma zona cohesiva por flujo gas dentro horno, muestras núcleo tomadas Hirohata n.º 1 y Kukioka n.º 4, permeabilidad determinada. Relacionada permeabilidad con flujo gas y perfiles distribución velocidad gas preparados. Perfiles directamente relacionables distribución capas ablandamiento-fundición. Flujo gas parte inferior AH rápido: 7-9 m/seg; ralentiza considerablemente capas ablandamiento-fundición: 2-4 m/seg indicando pobre permeabilidad capas. Al ascender gas shaft, velocidad disminuye naturalmente por caída temperatura gas.
Control Zona Cohesiva
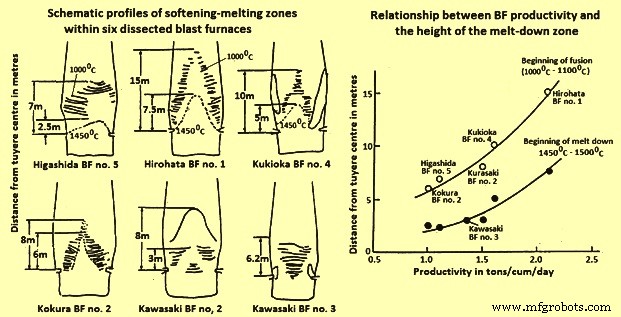
Forma zona cohesiva varía AH a AH; mucha atención necesaria para control. Control muy dependiente distribución carga. Máxima producción, a costa tasa combustible: perfil fuerte trabajo central (centre working); minimizar tasa combustible: práctica menos trabajo central. Visible comparando horno fuerte trabajo central (Hirohata n.º 1) con moderado (Kukioka n.º 4). Explicable relacionando productividad con altura zona cohesiva sobre toberas (Figura 4). Mayor posición zona cohesiva horno, mayor productividad, aunque a costa aumento tasa combustible.
Otro punto control zona cohesiva: efecto revestimiento refractario. Si temperatura pared horno demasiado alta, desgaste refractario apreciable, vida reducida AH. Para mantener espesor refractario, necesario controlar zona cohesiva para temperaturas pared mantenidas niveles mínimos.
Procesos de Fundición
Papel S en fundición regido diagrama fases Fe-S-O. Necesidad reacción entre hierro metálico sólido y wústita carga con S gaseoso gases ascendentes. Fases reaccionan formar eutéctico composición 24% S, 9% O₂, 67% Fe, punto fundición 915 °C. Una vez formado, líquido gana temperatura descendiendo, disolviendo hierro metálico sólido y wústita causando cambio composición líquido ruta hasta punto donde líquido se divide dos fases líquidas conjugadas. Aumentos temperatura causan: primera parte líquido disuelve más hierro sólido, composición ruta; segunda parte disuelve más óxido hierro, otra ruta composición. Dos fases: (i) fase metal líquido, (ii) fase escoria líquida. Presencia sílice no altera apreciablemente mecanismo; mueve gap miscibilidad. Separación líquido naciente en metal líquido y escoria líquida ocurre temperaturas menores.
Formadas dos líquidos, siguen caminos separados. Metal líquido disolviendo hierro sólido, C, S → fase metal final. Escoria descendiendo disuelve alúmina, sílice, cal ceniza coque, ganga carga, fundentes → fase escoria final. Estudio mostró: presencia sulfuro hidrógeno mezcla CO/N₂ baja punto fundición sinters y pellets por formación fase líquida Fe-S-O.
Álcalis asociados proceso fundición inicial AH. Estudio distribución álcalis: concentrados capas ablandamiento-fundición. Razón: compuestos álcalis inherentes carga y coque cargados horno reducidos y T > 800-900 °C, álcalis vaporizan (elemento metálico o cianuro) barridos capas ablandamiento-fundición donde concentran. Al descender capas, álcalis evaporan y continúan ciclo.
Proceso de manufactura
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de la Productividad del Alto Horno: Parámetros y Estrategias Clave
- Optimización de Operaciones en Alto Horno con Escoria de Alta Alúmina
- Optimización de la producción de hierro: Química del proceso de alto horno
- FASTMET y FASTMELT: Tecnologías avanzadas de producción de hierro para una producción eficiente de metal
- Optimización de Operaciones en la Casa de Vaciado del Alto Horno para Eficiencia y Confiabilidad
- Optimización del Diseño del Alto Horno para un Rendimiento Superior y Longevidad
- Optimización de las operaciones del alto horno para prolongar la vida de la campaña
- Reducción de Emisiones de CO₂ en la Ferropreparación por Alto Horno
- Mecanizado: Procesos, Herramientas y Aplicaciones Fundamentales