



Reciclaje de Gas Superior en Altos Hornos: Eficiencia y Reducción de CO₂
Proceso de Alto Horno con Reciclaje de Gas Superior (TGR-BF)
En la producción de arrabio (HM) por alto horno (BF), la tecnología más prometedora para reducir significativamente las emisiones de CO₂ es el reciclaje de CO (monóxido de carbono) e H₂ (hidrógeno) del gas que sale por la parte superior del BF. El contenido de CO e H₂ del gas superior tiene potencial para actuar como elementos reductores, por lo que su recirculación al BF se considera una alternativa efectiva para mejorar el desempeño, mejorar la utilización de C (carbono) e H₂, y reducir emisiones de CO₂. Esta tecnología de "reciclaje de gas superior" (TGR) se basa principalmente en reducir el uso de C fósil (coque y carbón) con la reutilización de los agentes reductores (CO e H₂), tras la eliminación del CO₂ del gas superior. Esto conduce a menores requerimientos energéticos. Debido a las ventajas de alta productividad, alta tasa de inyección de carbón pulverizado (PCI), baja tasa de combustible y bajas emisiones de CO₂, el proceso TGR-BF se considera uno de los procesos de ferropreparación más prometedores para el futuro.
En el TGR-BF, se sopla oxígeno (O₂) en el BF en lugar de aire caliente para eliminar nitrógeno (N₂) en el gas superior. Parte del gas superior que contiene CO e H₂ se utiliza de nuevo como agente reductor en el BF. El CO₂ del gas superior se captura y almacena. Se han sugerido, evaluado o aplicado prácticamente varios procesos de reciclaje para diferentes objetivos. Estos se distinguen por: (i) con o sin eliminación de CO₂, (ii) con o sin precalentamiento, y (iii) la posición de inyección.
El concepto TGR-BF (Fig 1) involucra muchas tecnologías que incluyen: (i) inyección de componentes reductores del gas superior (CO e H₂) en los sopleteos del eje y del hogar, (ii) reducción del consumo de C fósil debido a menor tasa de coque, (iii) uso de gas O₂ puro en lugar de aire caliente en el sopleteo del hogar (eliminación de N₂ del proceso), y (iv) recuperación de CO₂ puro del gas superior para almacenamiento subterráneo.
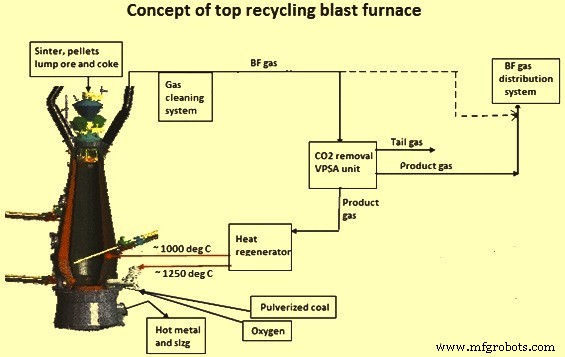
El concepto de reciclaje de gas superior se ha probado experimentalmente en el BF experimental (EBF) de LKAB en Lulea, Suecia. El EBF fue modificado y se construyó una planta de separación de gas basada en tecnología VPSA (adsorción por oscilación de presión al vacío) cerca del EBF.
Historia del Reciclaje de Gas Superior en BF
Para reducir la tasa de reductor y aumentar la productividad del BF, se introdujeron varios nuevos conceptos basados en el proceso convencional durante el siglo XX.
Ya en los años 1920 se desarrolló un concepto para inyección de gas reductor caliente en el BF. Se necesitaba compensar el menor volumen de gas desde los sopleteos mediante inyección de gas reductor precalentado a 1.000 °C con 27% CO, 33% H₂ y 26% N₂ en la zona inferior del eje. Como resultado, solo el 30% del coque (345 kg/tHM en esa época) fue necesario. A mediados de los 1960s se retomó la idea en Bélgica y a principios de los 1970s se realizaron las primeras pruebas en un BF de 4,6 m de diámetro de hogar en Cockerill-Seraing. Se inyectaron 400 N m³/tHM de gas reformado precalentado a 1.000 °C en el eje inferior. Se observó una ratio de sustitución de 0,22-0,26 kg coque por N m³ de gas reductor.
No se continuaron investigaciones por razones económicas debido al alto coste del gas natural. A finales de los 1970s, en Alemania comenzó trabajo de desarrollo para un nuevo proceso con inyección de O₂ puro en frío, combustible y gas reciclado a dos niveles de sopleteos. Basado en esto, en Canadá en 1984 se desarrolló un proceso para BF convencional sin segunda fila de sopleteos. La característica principal era inyección de carbón para sustituir coque. Ambos conceptos nunca se realizaron y quedaron solo en estudios.
La primera operación comercial de BF con reciclaje de gas superior se realizó a finales de los 1980s en 12 campañas por RPA Toulachermet en Rusia en el BF nº2 con volumen útil 1.033 m³. En este concepto de BF todo coque, gas superior caliente y casi libre de CO₂, se soplaba en los sopleteos del hogar junto con O₂ puro. El gas descarbonatado se calentaba en estufas hasta 1.200 °C. Con este nuevo proceso se produjeron casi 250.000 toneladas de arrabio. La tasa de coque más baja fue 367 kg/tHM, comparado con referencia de 606 kg/tHM, una reducción de 239 kg (39%). Durante las campañas se observaron graves quemaduras en sopleteos, llevando a cambios de diseño. Dificultades con el sistema de limpieza de CO₂ finalmente detuvieron el proceso. Considerando estos antecedentes, el concepto ULCOS (ultra-bajo carbono en siderurgia) TGR-BF se desarrolló en 2004.
Desarrollo del ULCOS TGR-BF
El trabajo de desarrollo se realizó en dos fases. En la primera (2004-2009), llamada "nuevo proceso de alto horno ULCOS", se desarrollaron y probaron tres nuevos conceptos. En la segunda fase (desde 2009), llamada "proceso ULCOS TGR-BF", se realizaron dos campañas adicionales.
Durante el desarrollo se usaron modelos de balance de calor y masa y un modelo 3-D axi-simétrico del BF para calcular datos principales y estado interno para selección de mejores parámetros operativos. Se definieron y examinaron cuatro alternativas para posible ahorro de C y factibilidad. La conclusión fue que las alternativas 1, 3 y 4 deberían lograr ahorro de C fósil del 21% o más con alto nivel de PCI. La alternativa 2 se rechazó por bajo ahorro esperado y necesidad de tecnología desafiante para calentar el gas reciclado en dos pasos (recuperador y luego oxidación parcial). Todas las alternativas incluían eliminación de CO₂ e inyección de gas producto rico en CO en sopleteos del hogar, uso de O₂ puro e inyección de carbón con gas reductor. En todas se consideró biomasa, mineral parcialmente reducido y gas rico en H₂ como posibilidad futura.
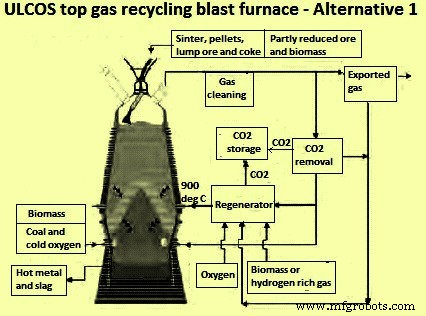
Alternativa 1 (Fig 2)
El gas producto descarbonatado se inyecta en frío con O₂ puro y carbón en sopleteos del hogar y en caliente en sopleteos del eje. Un punto crítico era el bajo caudal de gas en frío a nivel de sopleteos del hogar, resultando en zonas de combustión (raceway) más pequeñas y temperaturas de llama más altas comparado con BF normal. También se necesitaba nuevo diseño de sopleteo por los bajos caudales.
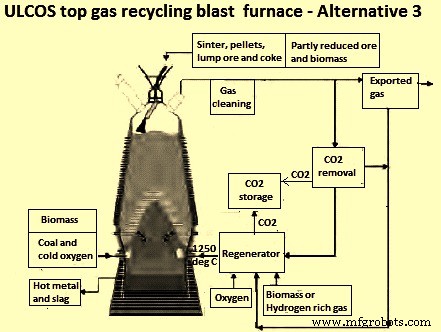
Alternativa 3 (Fig 3)
El gas producto descarbonatado se inyectaba en caliente en los sopleteos normales del hogar junto con O₂ y carbón. Para alcanzar alto ahorro de C era necesario operar con baja RAFT (temperatura adiabática de llama en raceway) y alta tasa de inyección de carbón.
Alternativa 4 (Fig 4)
El gas producto descarbonatado se inyectaba en caliente en sopleteos del hogar y en caliente en el eje inferior. La temperatura del gas reciclado variaba de ambiente a 1.250 °C.
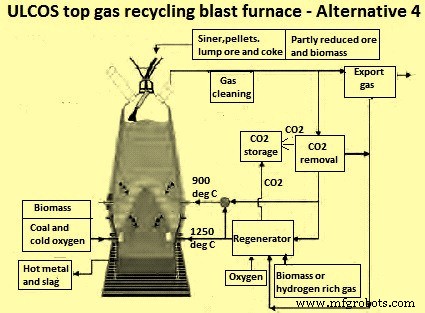
En alternativas 1 y 4, el gas producto también se inyecta por sopleteos del eje. Las diferencias son la temperatura de inyección y la posición de los puntos de inyección. En todos los casos, al menos parte del gas se calentaba en sistema regenerativo. Los ahorros esperados de C fósil: alternativa 1: 21% a tasa de carbón 170 kg/tHM; alternativa 3: 24% a 180 kg/tHM; alternativa 4: 25% a 150 kg/tHM.
Se realizaron modelado matemático de condiciones de raceway y pruebas de gasificación, y se hicieron investigaciones a escala laboratorio y piloto para diseño e ingeniería de sopleteos bajo restricciones de inyección simultánea de gas reciclado, O₂ puro y carbón pulverizado. La geometría del sopleteo se mejoró basándose en resultados de cálculos para evitar puntos calientes y fallos durante operación y mantener impulso suficiente del chorro de gas para formar raceway con profundidad suficiente.
Campañas del Proceso TGR-BF en el BF Experimental
El objetivo de los ensayos era demostrar la operación del EBF en modo TGR completo con O₂ puro y PCI en sopleteos del hogar, bajo las tres alternativas definidas. La carga férrica consistía en 30% pelotas y 70% sinter. La tasa de producción de HM se mantuvo constante en 1,5 t/h y la tasa PCI varió entre 130-170 kg/tHM. Durante los distintos periodos, el volumen de gas superior reciclado se maximizó para obtener máximo ahorro de C fósil. Los resultados se compararon con cálculos de modelo.
Alternativas 3 y 4 se probaron en 2007, durante la primera campaña tras arranque convencional. La alternativa 3 se optimizó en otoño 2009 en la segunda campaña, seguida de prueba de alternativa 1. En la tercera y última campaña (2010) el foco fue en alternativa 4 a 900 °C. La alternativa 4 se consideró preferida para el proyecto de demostración ULCOS BF a escala industrial. El límite de 900 °C para temperatura de gas reinyectado se estableció para evitar problemas de reducción de sílice por H₂ de materiales refractarios.
Durante cada campaña se tomaron mediciones in-situ de temperatura y composición de gas, así como muestras de material de carga con dos sondas en carga. Para investigar el comportamiento del material bajo nuevas condiciones, se cargaron canastas con diferentes materiales de sinter y pelotas justo antes de parar la campaña. Estas se recuperaron durante la disección del horno tras enfriamiento con nitrógeno. Esto se hizo en campañas 2007 y 2010. En la segunda campaña 2009 solo pudo hacerse el enfriamiento por problema en el sistema de carga del EBF, por lo que no se cargaron canastas.
Durante las campañas, se recuperaron muestras de la zona cohesiva y se midió tamaño y forma del raceway. Las campañas comenzaron con una semana de operación normal BF convencional (aire caliente) con sinter, primero para calentamiento y estabilización térmica y luego para establecer referencia de operación convencional. Tras la referencia, se paraba para desconectar el soplador y conectar el gas producto a los calentadores de guijarros (regeneradores). El arranque en modo TGR-BF se hacía con soplado artificial consistente en O₂ en frío desde lanzas y N₂ caliente de los calentadores. En pasos progresivos, el N₂ de los calentadores fue reemplazado por gas superior descarbonatado (gas producto).
Resultados de las Campañas ULCOS TGR-BF
La primera conclusión es que es posible operar el proceso ULCOS TGR-BF. No ocurrió ningún problema de seguridad durante las campañas con el nuevo proceso. La operación de la unidad VPSA, segunda instalación importante, fue fluida y sin fallos mayores. El EBF acoplado con la unidad VPSA funcionó muy bien.
Sin embargo, la operación de la unidad VPSA se vio influida por cambios en composición y volumen del gas superior del EBF. Ambas unidades debían operarse en estrecha relación. La ratio máxima de gas superior reciclado alcanzada fue alrededor del 90%.
Durante las campañas, se experimentó operación estable del BF con descenso suave de la carga y fue fácil mantener estabilidad térmica. La eficiencia del gas en el eje fue estable y hubo buena distribución de gas según mediciones de sondas en eje. Hubo algunos fallos de equipos que obligaron a parar el EBF durante operación en nuevas condiciones. Algunas paradas largas requirieron volver a operación "convencional" con soplado artificial de O₂ en frío y N₂ caliente. Las paradas cortas solo requerían parar inyección de gas y añadir algo de coque y/o carbón extra.
Tras arranque con N₂, cuando no hay gas superior disponible, el gas producto podía reciclarse de nuevo en torno a 1 hora. Todos los problemas se resolvieron como se preveía y la estabilidad térmica nunca estuvo seriamente en peligro. A lo largo de la campaña, la experiencia y confianza ganadas permitieron progresivamente recuperar el EBF más rápido (a nivel de producción). Cada cambio de alternativa (3 a 4, 3 a 1) requería parar el BF unas 8 horas para conexiones de gas a sopleteos del eje y cambio de sopleteos del hogar.
Los experimentos a nivel laboratorio mostraron que el material de carga convencional no sería problema para el nuevo proceso. Esto se confirmó en las campañas. No hubo problemas de proceso particulares relacionados con propiedades de los materiales de carga. Los resultados de ambas sondas y muestras de excavación mostraron perfil de reducción de horno de trabajo central (bajo nivel de reducción en pared y mayor en centro para sinter y pelotas). Ensayos de tumbado en muestras de excavación mostraron comportamiento de desintegración similar al BF convencional, correspondiendo a ensayos de laboratorio. Se concluyó que las propiedades de carga usadas en BF convencionales actuales no presentan problemas para el proceso ULCOS TGR-BF.
Los resultados fueron muy alentadores respecto al ahorro de C (coque y carbón). Los ensayos de las tres campañas mostraron disminución sustancial de la tasa de reductor por inyección de gas superior descarbonatado. Durante las tres campañas, la entrada de carbón y coque bajó de ~530 kg/tHM a 400 kg/tHM, representando un ahorro considerable de C. La entrada de C se redujo de 470 kg/tHM a ~350 kg/tHM, resultando en ahorro de C alrededor del 25%.
Aunque la alternativa 1 no pudo explorarse completamente por parada temprana de la segunda campaña, la máxima reducción de entrada de C vía coque fue 21% comparado con período de referencia en operación convencional. Para esta alternativa se desarrolló nueva tecnología de sopleteo: diseño de tubos coaxiales con tubo interior para inyección de carbón pulverizado y exterior para O₂. Los tres sopleteos instalados funcionaron muy bien y tras desmontaje no se observaron daños ni desgaste. El VPSA pudo reciclar hasta 88% del gas superior.
Respecto a la alternativa 3, el consumo de C pudo reducirse hasta 15% en la primera campaña con ratio de reciclaje ~72%. Los resultados fueron menores (~15%) que lo esperado de cálculos (24%) al ser la primera experiencia en modo reciclaje y el proceso no estaba optimizado. En la segunda campaña los resultados fueron mucho mejores, logrando reducción máxima de entrada de C ~25% con ratio de reciclaje hasta 90%.
En caso de alternativa 4, se logró ahorro de C del 24% con ratio de reciclaje 90%. En términos de consumo de coque y carbón, hubo ahorro de hasta 123 kg/tHM en el nuevo proceso (alternativa 4) comparado con período de referencia. De estos resultados se determinó buena correlación entre cantidad de gas inyectado (CO+H₂) y reducción de tasa de reductor. La entrada de C vía coque y carbón pudo reducirse en promedio 17 kg por 100 N m³ de gas (CO+H₂) inyectado.
Las campañas del EBF probaron que es posible operar un proceso BF a nivel de consumo de C fósil mucho menor comparado con BF actuales. Un ahorro de C hasta 25% fue probado por inyección de gas superior descarbonatado reductor. Esto es una caída significativa comparado con mejor BF actual operado. De hecho, la aplicación de tecnología BF-TGR en BF modernos se espera que reduzca consumo de C de nivel actual ~405 kg C/tHM a ~295 kg C/tHM.
La unidad VPSA operó estable. Se observó que podía tratar 97% del gas superior del BF. La fracción volumétrica media de CO₂ en gas inyectado fue ~2,67% y la tasa de recuperación de CO 88%, cumpliendo requisitos de cantidad y calidad. Combinado con unidades VPSA y CCS, las emisiones de CO₂ reducidas por el proceso TGR-BF podrían alcanzar 1.270 kg/tHM, representando 76% de emisiones totales en ferropreparación. 24% de reducción fue por reciclaje de gas y 52% fue transportado y almacenado subterráneamente por CCS.
Desde el punto de vista del proceso, la operación ULCOS es más estable que la convencional en cuanto a temperatura y calidad del HM. Esto se debe esencialmente a menor influencia de la reacción de pérdida de solución relacionada con tasas de reducción directa (DRR) mucho menores. El valor más bajo observado de DRR es 5%. No hay indicación en resultados que este sea el mínimo alcanzable en ULCOS TGR-BF. La calidad del HM fue impactada sustancialmente por la operación ULCOS TGR-BF. Especialmente, se observó disminución sustancial del contenido de silicio (mayor al 1% absoluto) e aumento correlativo de C. Debe señalarse que el contenido de silicio en BF convencional es mucho menor (~0,5% en BF convencional contra ~2,0% en EBF), por lo que no se debe esperar cambio tan grande en aplicación industrial del proceso ULCOS BF-TGR.
Las campañas de prueba ULCOS TGR-BF mostraron que el nuevo proceso es factible y fácil de operar. Puede operarse con buena seguridad, alta eficiencia y fuerte estabilidad. Las campañas probaron que es posible cambiar operación del EBF entre 4 modos (convencional, alternativas 1, 3 y 4). También probaron que es posible operar el proceso BF y la planta de separación de gas VPSA en bucle cerrado. Los ahorros de C obtenidos fueron consistentes con predicciones de cálculos de diagrama de flujo. Las pruebas indicaron que materiales de carga convencionales (sinter, pelota, coque) son adecuados para el proceso ULCOS TGR-BF.
Basado en la experiencia de campañas EBF, los elementos que requieren atención para aplicación industrial segura y sostenible del proceso ULCOS TGR-BF son: (i) riesgo de fuga de gas a nivel de sopleteo puede exigir separación física del sopleteo de la colada para protección contra incendios, (ii) riesgo de fuga por flexión de bridas a altas temperaturas, (iii) alargamiento de chimenea de estufas/calentador para evitar gas venenoso en alrededores, (iv) para evitar fallos en fase de arranque, personal operativo debe entrenarse con gas artificial durante pruebas de funcionamiento, (v) parámetros óptimos de inyección son importantes para evitar acumulación/atasco en nariz de sopleteo, (vi) importancia de control individual de flujo de soplado a sopleteos para evitar acumulación excesiva de O₂ y carbón pulverizado en caso de atasco, (vii) selección de refractario y fabricación de elementos refractarios deben modificarse y evitar anclajes de acero al carbono, usar alternativamente otros materiales o acero recubierto de alúmina, y (viii) es importante evitar pulverización metálica (metal dusting) mediante cuidadosa selección de piezas metálicas.
Los resultados mostraron que la alternativa 4 tuvo el mejor efecto de reducción de emisiones y fue seleccionada como primera opción para la prueba en BF industrial en la siguiente etapa.
Proceso de manufactura
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de la eficiencia del alto horno mediante inyección de carbón pulverizado
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Sistemas de carga optimizados en el tope del alto horno para eficiencia y seguridad
- Optimización de la producción de hierro: Química del proceso de alto horno
- Revestimiento Refractario de Alto Horno: Protección de Carcasas para Operación Continua
- Inyección de Gas de Coque en Alto Horno: Eficiencia y Reducción de CO2
- Soldadura por Gas (Oxicetileno): Técnicas, Aplicaciones, Ventajas e Inconvenientes