



Optimización de la eficiencia del alto horno mediante inyección de carbón pulverizado
Inyección de carbón pulverizado en el alto horno
La inyección de carbón pulverizado (PCI) es un proceso que consiste en inyectar grandes volúmenes de partículas finas de carbón en la zona de combustión (raceway) del alto horno (AH). El carbón pulverizado es un combustible auxiliar fundamental en la producción de hierro en el AH. La PCI proporciona combustible auxiliar para la sustitución parcial del coque y ha demostrado ser favorable tanto económica como medioambientalmente. Puede suponer una mejora sustancial en la eficiencia del AH, contribuyendo así a la reducción del consumo de energía y de las emisiones contaminantes.
Cuando el carbón pulverizado se inyecta en el AH a través de las lanzas y las toberas, el carbón actúa como fuente de calor y como agente reductor, debido a las reacciones de desvolatilización, gasificación y combustión, así como a la formación de coque no quemado (char). En la actualidad, el carbón pulverizado se utiliza ampliamente en los AH como sustituto parcial del coque metalúrgico. La PCI es una tecnología consolidada para la producción de arrabio (HM) en el AH. Se practica en la mayoría de los hornos y todos los nuevos AH suelen construirse con capacidad de PCI. La composición y las propiedades del carbón utilizado para la inyección pueden influir en la operación, estabilidad y productividad del AH, la calidad del arrabio y la composición del gas del AH.
Criterios de evaluación del rendimiento de la PCI
En el escenario actual, existen múltiples criterios para medir el rendimiento de la PCI:
1. Pulverización y manejabilidad
Los principales costes operativos de la PCI, aparte del coste del carbón, están relacionados con la pulverización y distribución del carbón al AH.
2. Operación del alto horno
La calidad del carbón inyectado puede influir en la calidad del arrabio, la estabilidad del AH y la composición del gas de tope. La ceniza del carbón inyectado: (i) puede actuar como inhibidor del proceso de oxidación, (ii) es un vector principal de álcalis indeseables, y (iii) consume energía de fusión.
3. Beneficio económico
El principal beneficio económico es la sustitución del costoso coque de coquería más los costes operativos de la coquería, aunque también se han observado otros beneficios como la mejora de la productividad, esta mejora depende de la calidad del coque.
Los importantes beneficios económicos y operativos del uso de PCI en el AH incluyen:
- Menor consumo de coques de coquería caros. La sustitución del coque del AH por coques blandos o carbones térmicos más baratos reduce los costes de reductores.
- Mayor vida útil de las baterías de coque al requerirse menos producción de coque. Esto es importante ya que muchas baterías de coque están llegando al final de su vida útil y se necesita una inversión significativa para reemplazarlas o mantenerlas.
- El sistema PCI es menos costoso que una batería de coque adicional. Menor coste de capital significa menor depreciación e intereses imputados al arrabio.
- Mayor productividad del AH, es decir, mayor cantidad de arrabio producido por día (junto con otros cambios operativos).
- Mayor flexibilidad en la operación del AH. Por ejemplo, la PCI permite ajustar la temperatura de la llama, y la condición térmica en el AH puede cambiarse mucho más rápido que ajustando la carga en la parte superior del horno.
- Mejora de la consistencia en la calidad del arrabio y su contenido de silicio.
- Reducción de emisiones globales de la planta siderúrgica, en particular, menores emisiones de la coquería debido a la disminución de los requisitos de coque.
Historia
La inyección de carbón pulverizado se desarrolló en el siglo XIX, pero no se implementó para uso industrial. A principios de la década de 1960, la PCI se implementó con éxito en AK Steel de EE. UU. y Shougang en China. Aunque ensayos en varios países en esa época habían demostrado que la tecnología para el transporte neumático e inyección de carbón estaba disponible, la economía y la relativa facilidad del proceso hicieron que la inyección de fueloil y gas natural se volviera más popular. En la década de 1980, el interés por la PCI se disparó, impulsado principalmente por los dramáticos aumentos en el precio del fueloil en 1973 y nuevamente en 1979, y su potencial como sustituto del coque comenzó a realizarse. A principios de la década de 1980, se instalaron instalaciones de inyección de carbón en toda Europa y Japón, con tasas de inyección normalmente entre 40 kg/tHM y 90 kg/tHM y tasas de sustitución de coque del orden de 0,9 kg de coque/kg de carbón. Este proceso se ha desarrollado muy rápidamente desde entonces y en la segunda mitad de la década de 1980 hubo prácticas exitosas de inyección de carbón a tasas que oscilaban entre 180 kg/tHM y 200 kg/tHM. En la década de 1990, las tecnologías de PCI maduraron. Pero el verdadero cambio hacia la PCI se produjo solo cuando el coste del coque metalúrgico comenzó a subir debido al aumento de la demanda global.
Carbón para PCI
La importancia relativa de los diferentes aspectos de la calidad del carbón para la PCI ha variado a medida que la tecnología de inyección ha mejorado y la tasa de inyección ha aumentado. A finales de la década de 1970, impulsada por la crisis del petróleo, el interés en la PCI se renovó y el carbón se consideró un combustible de sustitución económico para el fueloil. Como la combustibilidad se consideraba de importancia, los carbones utilizados para PCI eran principalmente carbones térmicos. En ese momento, los carbones térmicos estaban fácilmente disponibles y tenían un coste mucho menor que los coques duros y semiblandos.
Tras el enfoque inicial en la combustibilidad del carbón inyectado, el foco se dirigió a comprender el impacto de la calidad del carbón en la sustitución del coque. Durante este período, se observó que los carbones de baja volatilidad (LV) daban mejores ratios de sustitución que los carbones de alta volatilidad (HV).
Parámetros de pulverización
En cuanto a la pulverización del carbón, los cuatro principales parámetros operativos del pulverizador son: (i) tasa de alimentación, (ii) caudal de aire, (iii) ajuste del clasificador consistente en ciclón y filtro de mangas, y (iv) presión de molienda (carga sobre rodillo/bola). La tasa de alimentación, la presión de molienda y el ajuste del clasificador tienen una influencia directa en la carga del pulverizador y, por tanto, en la potencia necesaria. El caudal de aire influye indirectamente en la potencia del pulverizador al afectar la eficiencia del clasificador.
Las características de molienda de los carbones se describen típicamente mediante los resultados de un pequeño número de pruebas analíticas estándar. Basándose en estos resultados, se realizan predicciones sobre el comportamiento de molienda previsto de los carbones. Existe una tendencia general a reducir la evaluación del comportamiento de molienda de los carbones al índice HGI (Hardgrove Grindability Index), que es una medida de la molibilidad del carbón. La molibilidad es un índice y, por tanto, no tiene unidad. Cuanto menor sea el HGI, más dura es la textura del carbón y menos molible es este. La molibilidad es un factor importante para la pulverización del carbón en el pulverizador. Influye en la finura del producto, el consumo de energía y el rendimiento.
Contenido de humedad
El contenido de humedad del carbón influye en su pulverización. Es necesario reducir la humedad total contenida en el carbón al nivel de humedad de equilibrio para reducir los problemas de manejo dentro del molino pulverizador así como en los silos. El contenido de humedad del carbón que sale del pulverizador debe ser dos tercios del nivel de humedad de equilibrio. La cantidad de humedad que debe eliminarse en el pulverizador viene dada por la ecuación: «humedad eliminada en el pulverizador = (humedad tal como se recibe) – 2/3 (humedad de equilibrio)», donde la humedad de equilibrio para carbones sub-bituminosos y de rango superior es aproximadamente: «humedad de equilibrio = 0,69 + 0,84 x (humedad al aire) + 0,18 x (humedad al aire)²». El contenido de humedad de equilibrio varía con el rango del carbón, la composición maceral y el contenido de cenizas.
El tipo de carbón y su humedad superficial rigen los requisitos de secado en la pulverización. La capacidad de secado de un pulverizador dado depende de la carga circulante dentro del mismo, la capacidad de mezclar rápidamente los retornos secos del clasificador con el carbón húmedo de alimentación, y la relación de aire y temperatura de entrada de aire que el diseño particular del pulverizador puede tolerar.
El sistema de proceso PCI
El sistema de proceso PCI consta de varios subsistemas desde la recepción del carbón hasta la inyección de carbón pulverizado en cada tobera para cumplir los requisitos de la PCI. Consta de seis subsistemas: (i) almacenamiento y descarga del carbón crudo, (ii) pulverización y secado del carbón crudo, (iii) transporte, almacenamiento y suministro de carbón pulverizado al sistema de inyección, (iv) distribución uniforme de carbón pulverizado a cada tobera, (v) combustión de carbón pulverizado, y (vi) instalaciones de prevención de explosiones. A continuación se describen las características importantes del sistema de proceso PCI.
El tanque de reserva está diseñado para tener alta capacidad de modo que, incluso si una de las líneas de pulverización deja de funcionar, la inyección de carbón puede continuarse hasta que se tomen las correspondientes alteraciones de las condiciones operativas, como la reducción en la cantidad de mineral cargado en el horno o los preparativos para el soplado.
Hay tres tanques de alimentación: uno del cual se descarga el carbón, el segundo en espera para la descarga, y el tercero en la etapa de reducción de presión, llenado de carbón pulverizado y presurización tras la finalización de la carga.
La tubería de transporte, consistente en una tubería de fase densa y una de fase diluida, asegura el transporte suave del carbón con pequeñas pérdidas de presión. La tubería de alta presión entre el tanque de reserva y las toberas no tiene partes móviles, excepto las válvulas de cierre, lo que asegura una alta disponibilidad y facilita el control y mantenimiento.
Para los procesos de pulverización y almacenamiento, se establece un sistema fiable para prevenir explosiones mediante la instalación de supresores de explosión, extintores de incendios, etc.
Para la operación exitosa del sistema PCI, se debe prestar atención a diversos fenómenos que ocurren en el AH. Importantes entre estos son: (i) grado de combustión del carbón inyectado o comportamiento del carbón no quemado en la cama de coque que afecta la distribución del flujo de gas en la zona de carga, (ii) comportamiento de la ceniza de carbón fundida o posibilidad de su depósito en la zona lanza-tobera, (iii) permeabilidad o distribución del flujo de gas en la zona de carga afectada por la relación mineral/coque que aumenta con el incremento de la tasa de inyección de carbón, y (iv) propiedades térmicas representadas por la temperatura del gas en el vientre o la relación de flujo de calor que afectan las reacciones en la parte inferior del AH.
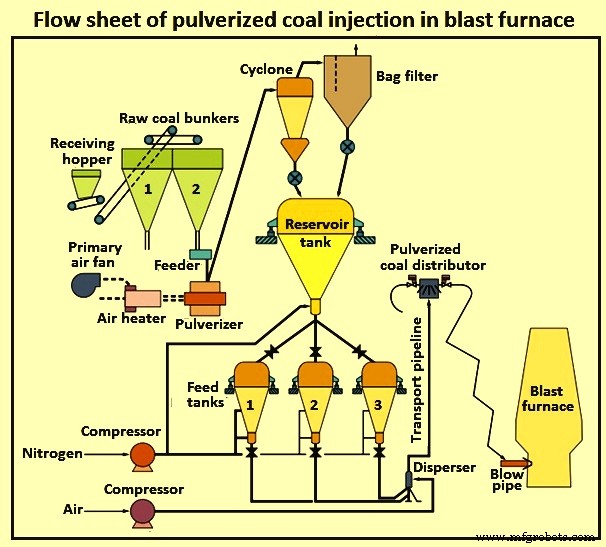
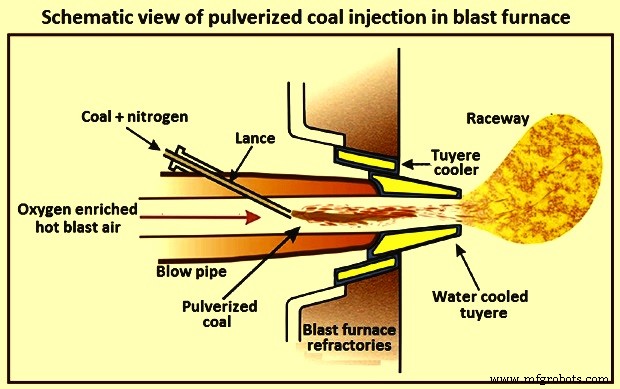
El posicionamiento de la lanza de inyección en la tubería de soplado es importante y debe asegurar la combustión completa del carbón inyectado dentro de la zona de la raceway y simultáneamente evitar el depósito de ceniza de carbón en el extremo de la tubería de soplado. El diagrama de flujo típico del proceso PCI se muestra en la Fig. 1.
El proceso de inyección de carbón
El proceso PCI se basa en el concepto simple de transportar el carbón finamente molido (pulverizado) y seco mediante un gas de transporte (normalmente nitrógeno) al AH, donde se distribuye a las diferentes toberas e inyecta a través de una lanza en la tubería de soplado. En la tubería de soplado, se mezcla con aire caliente enriquecido en oxígeno y luego se suministra al AH en la raceway.
El carbón crudo se recibe en la tolva de recepción. Se criba y procesa para eliminar materiales extraños y se almacena en silos de carbón crudo. El carbón crudo se pulveriza, seca y luego se transporta neumáticamente al clasificador en un sistema de paso único. El carbón se seca a fondo para evitar sedimentación y compactación. El carbón pulverizado se deposita en un único tanque de reserva donde se almacena bajo condiciones inertes.
El carbón pulverizado se alimenta por gravedad desde el tanque de reserva a los tanques de alimentación, que luego se presurizan con gas inerte como parte de un proceso por lotes en el que los tanques de alimentación se llenan, alimentan, ventilan o mantienen en espera para proporcionar un flujo continuo de carbón pulverizado al AH. El caudal de carbón pulverizado se regula mediante la presión de gas inerte como función del cambio de peso del tanque de alimentación. La corriente única de carbón en fase densa desde un tanque de alimentación se combina con gas de transporte (nitrógeno) en el tee de mezcla.
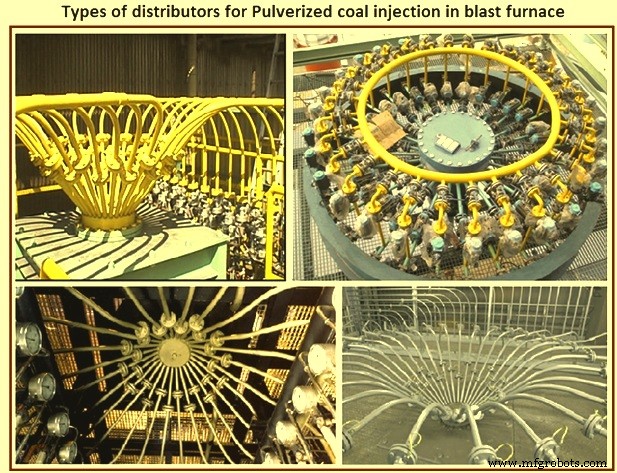
Una única tubería de transporte lleva la mezcla carbón/gas a un distribuidor de carbón ubicado en el AH (Fig. 2). En el distribuidor, la corriente única de mezcla carbón/gas se divide automáticamente en múltiples corrientes iguales y se transporta mediante una tubería a cada tobera para su inyección en el AH. Un sistema detector de bloqueos protege contra la obstrucción de toberas.
Existen varias características importantes del proceso PCI. En el sistema de circuito cerrado, el gas emitido desde el filtro se recircula parcialmente a la entrada del pulverizador. Esto crea una condición inerte que minimiza el contenido de oxígeno en el sistema y reduce las posibilidades de explosión de polvo de carbón.
El gas de residuo de los calentadores del AH junto con el gas del AH (en caso de necesidad) se utiliza como fuente de energía para el secado del carbón, reduciendo así el consumo de energía primaria. La humedad del carbón puede eliminarse del sistema muy eficazmente sin el uso de un enfriador de gas o un condensador. El uso de gas inerte durante la operación del tanque de reserva reduce el riesgo de incendio y explosión.
El peso total del carbón inyectado se controla con precisión mediante un sistema de celdas de carga que se ajusta continuamente para cumplir el punto de consigna. La disposición en paralelo de los tanques de alimentación asegura un flujo continuo de carbón al AH. El sistema de distribución de carbón es simple y eficaz sin partes móviles.
La tasa de inyección se controla normalmente modulando la posición de una válvula dosificadora montada en la descarga de los tanques de alimentación. El sistema asegura una distribución uniforme del carbón inyectado entre el total de toberas y tiene capacidad inherente para redistribuir automáticamente el total de carbón inyectado en el AH en caso de que la inyección se detenga en una o más toberas por cualquier razón.
Se utiliza nitrógeno presurizado para la inyección de carbón pulverizado desde el tanque de alimentación a la tubería de transporte. Con una pequeña cantidad de gas de transporte adicional, el carbón pulverizado se transporta e inyecta en el AH bajo condiciones de fase densa. En tal condición, se logra una carga de alrededor de 40 kg a 50 kg de carbón por kg de gas en la tubería de transporte de carbón.
El carbón se transporta en la tubería a una velocidad de solo unos pocos metros por segundo. La baja velocidad de transporte del carbón reduce el desgaste en la tubería, aumentando así su vida útil. El sistema de transporte en fase densa es potente y puede transportar el carbón pulverizado a largas distancias.
La distribución uniforme de carbón pulverizado a las toberas es muy importante. Para operar el AH con alta eficiencia, la distribución uniforme de la carga y el flujo de gas en dirección circunferencial es esencial. En este sentido, la tasa de carbón pulverizado a inyectar a través de cada tobera debe ser lo más uniforme posible. Se desea una alta precisión de distribución de alrededor del 1,5 % (la precisión de distribución normal del aire caliente de soplado es alrededor del 2,5 %), lo que se obtiene utilizando un distribuidor (Fig. 2). El esquema de inyección de carbón en la tobera y la raceway se muestra en la Fig. 3.
Operación del AH y PCI
Se ha observado que a tasas de PCI superiores a 140 kg/tHM, se producen cambios en la operación del AH. Algunos de estos cambios incluyen: (i) reducción de la relación coque/mineral, (ii) el tamaño de la raceway, (iii) reducción de la permeabilidad del coque que rodea la raceway, (iv) cambios en la distribución de temperatura en la raceway, (v) degradación mecánica del coque en la raceway, y (vi) disminución de la temperatura del deadman. Todos estos cambios son interdependientes y están influenciados por las propiedades y la cantidad del carbón inyectado, la calidad del coque y las condiciones de soplado.
Permeabilidad
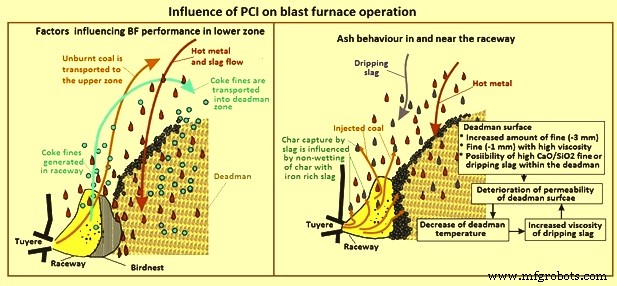
Los flujos de gas, flujos de líquido y descenso de carga dentro del AH son dinámicos, lo que lleva a la aparición y desaparición de zonas no activas en el vientre, deadman o chimenea. Para una alta productividad y operación estable del AH con altas tasas de PCI, un requisito crítico es un flujo de carbón consistente y propiedades del carbón consistentes a través de cada una de las toberas. La calidad consistente del carbón puede controlarse mediante la mezcla de carbones PCI y el flujo de carbón mediante controles individuales en cada tobera. Las propiedades del carbón pueden impactar en los complejos flujos de gas, líquido y sólido en la zona inferior del AH (Fig. 4), pero este impacto no es significativo si se logra un flujo estable y calidad de carbón. El carbón inyectado puede influir en la permeabilidad en la zona inferior por las siguientes razones:
- Combustibilidad que afecta la cantidad de material no quemado (char y hollín) que sale de la raceway.
- Generación de finos de coque dentro de la raceway debido a la energía impartida al coque por el impulso del soplado. La cantidad de finos generados depende de la calidad del coque. El impulso del soplado está influenciado por el grado de combustión que ocurre dentro de la tobera.
- Viscosidad de la escoria influye en el flujo de escoria y arrabio a través de la zona del deadman y la penetración de gases calientes desde la raceway hacia la zona del deadman, lo que reduce aún más la viscosidad de la escoria dentro de la zona del deadman.
Se pueden realizar cambios operativos para abordar la permeabilidad reducida a altas tasas de inyección. Por ejemplo, la carga central de coque aumenta la permeabilidad de la chimenea del AH y el aumento de la profundidad de la raceway mejora la permeabilidad y reduce las pérdidas de carga térmica. Algunas de las influencias de la PCI en la operación del AH se muestran en la Fig. 4.
Impacto del char no quemado
A bajas tasas de PCI, los finos de coque generados en la raceway son consumidos por combustión, reacción de pérdida de solución y otras reacciones en la zona inferior del AH. A tasas crecientes de PCI, se ha observado un aumento en el arrastre de finos desde la parte superior del AH, así como un aumento en la profundidad física de la raceway y la inestabilidad del AH. Sin embargo, el aumento del arrastre de carbono es coque fino con pequeñas cantidades de hollín y char no quemado insignificante. El char no quemado puede ser beneficioso ya que, en presencia de char, la resistencia al desgaste del coque aumenta. Este comportamiento parece limitarse a coques de baja reactividad y alta resistencia.
Combustibilidad del char
Se observa que la combustibilidad del carbón inyectado a nivel de tobera disminuye con el aumento de la tasa de inyección o la disminución de la materia volátil del carbón. Sin embargo, la combustibilidad del carbón a 700 mm por encima de la tobera es superior al 95 % para todos los carbones debido a la reacción de pérdida de solución del char no quemado. El char no quemado no consumido por la reacción de pérdida de solución queda atrapado en el AH o sale como polvo. Se ha estimado que la tasa máxima de inyección que puede obtenerse es de 230 kg/tHM a una eficiencia de combustión del 75 %.
Las intensas condiciones de combustión dentro de la tobera y la raceway conducen a una mayor liberación de volátiles. Al evaluar las características de los carbones de baja volatilidad, se ha encontrado que la relación entre volátiles liberados y la materia volátil próxima (VM) del carbón aumenta significativamente con el rango (contenido de carbono) del carbón a altas tasas de calentamiento. Hay evidencia clara de la fragmentación de partículas en combustión. El flujo de char no quemado desde la raceway impacta en la permeabilidad de la zona inferior y la zona del deadman del AH.
La fragmentación de la partícula de carbón puede ocurrir durante la desvolatilización (fragmentación primaria) y durante la combustión del char (fragmentación secundaria). La fragmentación primaria está influenciada por la VM del carbón. Las partículas grandes de char producen muchas más partículas de cenizas volantes que las partículas pequeñas de char. El rango del carbón también tiene una influencia importante. El grado de fragmentación tiende a aumentar con el aumento del rango del carbón y tiende a disminuir con el aumento de la carga de cenizas.
En el AH, la rápida tasa de calentamiento, las altas temperaturas, el oxígeno enriquecido y los carbones de rango generalmente más alto utilizados para PCI, todos contribuyen a la fragmentación primaria dentro de una tobera. Bajo estas condiciones, la superficie externa de una partícula puede endurecerse debido a la reacción con oxígeno o recocido térmico antes de la desvolatilización completa del núcleo interno de la partícula. Esto conduce a la fragmentación explosiva de la partícula.
La reactividad del char aumenta con el contenido de VM del carbón debido a cambios en la morfología del char; sin embargo, a las temperaturas elevadas propias de la combustión del char en la raceway, la reactividad química tiene muy poca significación ya que las tasas de combustión están limitadas por la tasa de difusión de oxígeno a la partícula, y los tiempos de agotamiento dependen más del tamaño de partícula y la concentración de oxígeno. El alto contenido de cenizas en el char influye negativamente en el comportamiento de combustión. La combustibilidad del carbón LV puede mejorarse mezclándolo con un carbón HV, ya que el carbón HV disminuye el tiempo de ignición y aumenta la temperatura dentro de la tobera.
La composición de la ceniza del char no quemado puede influir en el efecto catalítico de la ceniza en la reacción de pérdida de solución. Dependiendo de su composición, la ceniza también puede retardar la conversión de carbono debido al bloqueo de los poros del char como consecuencia del aumento de la proporción de formación de escoria en las partículas de char. Aunque gran parte del char es consumido por reacciones en el horno debido a la reactividad significativamente mayor del char comparada con la del coque, normalmente se cree que el char no quemado juega un papel significativo en la desactivación del deadman al reducir la permeabilidad del deadman al flujo de gas y líquido. La reducción de permeabilidad se considera que aumenta con el incremento de la tasa de inyección ya que la combustibilidad del carbón disminuye debido a una disminución en la relación de exceso de aire. Parte del char no quemado puede ser capturado por la escoria que gotea, aunque la cantidad de este char capturado está influenciada por el comportamiento de no mojado del char con escorias ricas en hierro.
La fragmentación del carbón/char y la combustión controlada por difusión son las principales razones por las que la VM tiene poco efecto en la combustibilidad de los carbones PCI.
Depósito de char no quemado en el AH
El depósito de char no quemado y finos de coque en las zonas inferiores del AH es un fenómeno complejo que consiste en varios mecanismos de generación como reacción, flujo multifásico, acumulación y re-entrainment. Se ha demostrado tanto por mediciones dentro de un AH como numéricamente que la forma y el tamaño de la raceway cambian dinámicamente con la acumulación y re-entrainment de polvo en la zona inferior. Estos cambios tienen aproximadamente dos períodos: el período más corto son las fluctuaciones habituales dentro de la raceway y el período más largo corresponde al gran cambio con el flujo debido a la acumulación de polvo. Es el gran cambio en el flujo de gas el que puede llevar a altas velocidades de gas cerca de la pared del AH, resultando en mayores pérdidas de calor y desgaste de las paredes del AH.
La acumulación de polvo en una cama compactada se ha examinado experimental y numéricamente. El trabajo experimental en una cama compactada 2-dimensional usando partículas de 3 mm y polvo de 0,075 mm ha mostrado la influencia de la carga de polvo y la velocidad superficial de gas en la acumulación de polvo en una región correspondiente al suelo y nido de pájaro de la raceway. La influencia de diferentes formas de la zona cohesiva en la acumulación de partículas también se ha mostrado experimentalmente. El análisis numérico es capaz de mostrar gran parte del mismo comportamiento de acumulación que los datos de prueba experimentales. Este análisis numérico también ha mostrado la influencia significativa que el tamaño del polvo tiene en la acumulación de polvo en la zona del deadman.
El análisis numérico de la influencia de polvo fino (char no quemado y coque fino) ha mostrado que el char no quemado y el coque fino con diferentes diámetros y densidades tienen diferentes patrones de flujo, áreas de acumulación y zonas de reacción. La densidad del polvo generado tiene un efecto significativo en el patrón de flujo del polvo, especialmente para las partículas más grandes. A medida que las partículas de polvo se vuelven mayores de 1 mm, su tendencia es a sedimentar del gas que fluye hacia arriba y descender al deadman deteriorando su permeabilidad. Cualquier char no quemado es transportado preferentemente con el flujo de gas a la región superior del AH donde reacciona con el arrabio que gotea y/o gas. Hay alguna evidencia de la existencia de un nido de pájaro con un contenido muy alto de finos. La cantidad de finos depende de la calidad del coque y de los niveles de PCI. Los finos de coque grandes y pesados tienden a salir de la corriente de gas y acumularse en la zona del deadman teniendo un efecto adverso en la permeabilidad de la zona inferior.
El análisis numérico reciente y la muestra física han confirmado que la cantidad de char no quemado acumulado en la zona del deadman es relativamente pequeña y no aumenta con el aumento de la tasa de PCI. Así, el char no quemado tiene poca influencia en la parte inferior del horno y el aumento de resistencia de permeabilidad. Es más probable que la deposición de coque fino tenga una influencia más significativa en la permeabilidad del AH que el char no quemado.
Influencia de las propiedades del coque
A menudo se afirma que la necesidad de sinter y coque de alta calidad son esenciales para lograr altas tasas de PCI y mantener alta productividad. Es más importante mejorar la permeabilidad general del AH para lograr alta productividad a altas tasas de PCI. Normalmente, los AH con operaciones de alta PCI usan coque de alta resistencia (en términos de índice de tambor) y sinter con bajo SiO₂ y bajo Al₂O₃ con excelentes propiedades de reducción a alta temperatura. Varios AH asiáticos están logrando altas productividades con tasas de PCI superiores a 200 kg/tHM utilizando materias primas de alta calidad.
Basado en la experiencia industrial, se ha visto que el tamaño del coque del vientre aumenta con la resistencia en frío (I40), aumenta con la resistencia en caliente (CSR), aumenta con el tamaño grueso de coque, y disminuye con la tasa de PCI. Resultados del rastreo de tobera en el «AH Corus Ijmuiden» han mostrado que un punto de I40 resulta en 1,5 % más de coque del vientre por encima de 40 mm cuadrados. Se ha encontrado que no hay relación entre la tasa de inyección de carbón y la cantidad de coque fino a nivel de tobera. Los datos para inyección e I40 sugieren que hay una degradación máxima del coque alrededor de una tasa de PCI de 120 kg/tHM.
Un estudio que examina el comportamiento del coque en la zona inferior del AH bajo altas tasas de PCI encontró que el char es consumido preferentemente. Esto reduce la concentración de CO₂ alrededor de la partícula de coque y expande la capa de reacción del coque alrededor de la superficie y hacia el interior de la partícula. En presencia de char inyectado, la resistencia al desgaste del coque ha aumentado y el volumen total de poros en el coque ha aumentado. Esta mayor resistencia a la abrasión con tasas de PCI aumentadas puede ser la razón del aumento del tamaño del coque del vientre a altas tasas de PCI.
El análisis de muestras de coque tomadas a nivel de tobera ha mostrado que, a altas tasas de PCI, las propiedades a alta temperatura (CSR y CRI) tienen un efecto positivo mayor en la permeabilidad que las propiedades de resistencia en frío. Parece que la permeabilidad no mejora después de un valor de CSR de alrededor del 65 % al 70 %.
En un estudio con datos de varios AH con tasas de PCI superiores a 170 kg/tHM, los AH tienen un índice de hogar (HI = CRI – 2,5 x CSR + 100 %) superior al 97 %, aunque no se ha encontrado una relación clara entre HI y tasa de inyección. También se ha observado que la productividad aumenta con HI. También se ha sugerido que a altas tasas de PCI el coque debe resistir la abrasión (bajo I10) y tener alto CSR.
En un estudio que examina la influencia de la calidad del coque en la productividad del AH, se ha desarrollado un índice global de calidad de coque. Este índice da una indicación de la variación de calor en el fondo del AH y, por tanto, una idea de la permeabilidad del hogar y la chimenea del AH. Este índice global de calidad de coque se ha definido por la ecuación: Iglobal.coque = 0,5 x [(I40 – 3,42 x I10 + 100) + (CSR – 2,6 x CRI + 100)]. La variación en la variación de calor en el fondo del AH puede explicarse por la variación en el Iglobal.coque. Este índice se está utilizando en algunas plantas para determinar la estrategia operativa de los AH: si Iglobal.coque es bajo, la tasa de inyección de carbón y la producción se disminuyen. Se ha considerado que la adición de carbón no quemado a los finos de coque existentes conduce a menor permeabilidad en la zona del deadman resultando en reducción de la estabilidad de la cama de coque.
Sin embargo, la permeabilidad se encuentra que disminuye con el aumento del contenido de VM y el rango de tamaño más fino del carbón pulverizado. Una explicación para esto es que a medida que la combustibilidad del carbón aumenta (aumento del contenido volátil y/o molienda más fina), hay una mayor combustión dentro de la tobera dando un mayor volumen de gases inyectados en la raceway, lo que conduce a un mayor impulso del soplado. Este mayor impulso del soplado causa el aumento en la profundidad de la raceway y el aumento en la degradación del coque de la raceway, lo que conduce a un mayor arrastre de finos de coque.
En un estudio que examina la influencia de la energía del soplado en la formación de la raceway, se ha visto una relación lineal entre la energía del soplado y la profundidad de la raceway. Un modelo 2-dimensional de la raceway muestra una relación lineal entre la velocidad del soplado y la profundidad de la raceway para tamaño de coque constante y dimensiones del AH. El aumento de la inestabilidad del deadman y la degradación del coque debido al aumento del impulso del soplado ha sido modelado en otros estudios. Estos modelos muestran que la profundidad de la raceway aumenta linealmente con la velocidad del soplado para una resistencia del coque constante.
Usando los datos de varios estudios, se estima la variación en el impulso del soplado con el contenido de carbono del carbón inyectado. Esto es capaz de mostrar cómo el rango del carbón inyectado influye en la generación de finos de coque. Un carbón HV típico produce hasta el doble de finos de coque que un carbón PCI LV debido al aumento del impulso del soplado resultante de la combustión de los volátiles dentro de la tobera. Los datos operativos muestran que, a tasas de inyección de alrededor de 170 kg/tHM, la permeabilidad y la productividad aumentan cuando la profundidad de la raceway aumenta (mayor impulso del soplado). Expandir la raceway reduce el área del deadman y, por tanto, aumenta el área donde el arrabio y la escoria pueden descender y donde el flujo de gas puede ascender.
En Europa, la resistencia en frío del coque y en Japón, la resistencia en caliente del coque se usa como parámetro de coque para monitorear la calidad del coque por muchas plantas que operan con altas tasas de PCI. Hay evidencia de que la resistencia del coque por sí sola no es suficiente para predecir la degradación del coque debido a mecanismos físicos y químicos.
Influencia de la química de la ceniza del carbón en la viscosidad de la escoria
La viscosidad de la escoria puede influir en la productividad del AH ya que la productividad está relacionada con el fenómeno de inundación (flooding) que puede ocurrir en la zona inferior del AH. La viscosidad de la escoria puede afectar adversamente la permeabilidad y el factor de inundación de líquido. Muestras de tobera de un AH japonés han dado una valiosa visión sobre la influencia de la ceniza del carbón inyectado en las propiedades físicas de la escoria que gotea y la permeabilidad de la región que rodea la raceway para una alta productividad y operaciones con altas tasas de PCI.
En años recientes, ha habido varios estudios sobre la predicción de viscosidades de escoria debido a su importancia para el comportamiento de flujo de escoria en los AH. En uno de los estudios, se ha desarrollado un modelo de viscosidad cuasi-químico para escorias completamente líquidas en el sistema Al₂O₃-CaO-FeO-MgO-SiO₂, que ha mostrado buen acuerdo entre datos experimentales y predicciones en todo el rango composicional. La composición de la escoria influye en la temperatura de liquidus en sistemas SiO₂-CaO-MgO-Al₂O₃. Se ha descrito una temperatura crítica de la escoria a la cual la viscosidad de la escoria cambia abruptamente. A una basicidad menor de 1,3, la temperatura crítica es alrededor de 1340 °C y a una basicidad superior a 1,3, la temperatura crítica es alrededor de 1380 °C. Reducir el contenido de MgO de la escoria disminuye la viscosidad de la escoria pero la temperatura de la escoria es el factor principal.
Un estudio de laboratorio ha mostrado que la mezcla de fundentes pulverizados con ceniza de coque y carbón reduce el punto de fusión de la escoria de tobera en más de 200 °C. Al mismo tiempo, la viscosidad de la escoria mejora enormemente. En otro estudio se examinaron las reacciones en la interfaz de char no quemado y hierro. Se ha encontrado que la disolución de carbono en el hierro líquido está influenciada más por la química de la capa de ceniza que se forma en la interfaz que por otros factores. Un aumento en el contenido de sílice ralentiza la disolución de carbono. La vaporización de silicio puede ocurrir en algunos carbones. Además, se ha mostrado que la formación de hierro ferrítico en la superficie también puede ralentizar la disolución de carbono.
Los álcalis del coque o PCI que son de mayor interés para los operadores de AH son Na₂O y K₂O. Dentro del AH hay una recirculación de los álcalis ya que los vapores de álcalis producidos en la sección inferior del horno se condensan en la región superior del horno. Una alta carga de álcalis puede llevar a la formación de costras (skulls) en la pared del AH, llevando a irregularidades del AH como colgaduras y deslizamientos. El contenido de cloro del carbón inyectado puede aumentar la recirculación de álcalis dentro del AH. El nivel de carga recirculante puede controlarse ajustando el volumen de escoria y la química.
Los resultados de un estudio sobre la influencia de los álcalis en los AH indican que la disminución de la basicidad de la escoria, la disminución de la temperatura del hogar, el aumento de las temperaturas del gas de tope, el uso de carga con bajos álcalis son factores importantes en el control de los álcalis en el AH. El control más efectivo es limitar la entrada de álcalis a 2,0 kg/tHM a 2,5 kg/tHM. La principal interacción de los álcalis con el coque ocurre cuando el coque pasa por la zona de recirculación enriqueciéndose en álcalis. Esto debilita el coque y lo hace más susceptible a la rotura. El alcance de este efecto probablemente depende del tipo de textura de carbono. El coque pierde sus álcalis al descender por el horno a través de la zona de alta temperatura cerca de la raceway.
Con la PCI, los álcalis del carbón inyectado se evaporan en la raceway y luego, debido a la caída de temperatura, se condensan en la zona del deadman. Los valores pico de contenido de álcalis están alrededor de 2 m desde la punta de la tobera. La acumulación de álcalis dentro de la zona del deadman puede llevar a problemas de permeabilidad asociados con el flujo de arrabio al hogar. En uno de los estudios sobre el efecto del cloro y álcalis en la operación del AH, se ha encontrado que una reducción de las entradas de cloro y álcalis mejoró la permeabilidad del AH.
Proceso de manufactura
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Sistemas de carga optimizados en el tope del alto horno para eficiencia y seguridad
- Optimización de la producción de hierro: Química del proceso de alto horno
- Revestimiento Refractario de Alto Horno: Protección de Carcasas para Operación Continua
- Inyección de Gas de Coque en Alto Horno: Eficiencia y Reducción de CO2
- Factores Clave que Influyen en el Consumo de Coque en Operaciones de Alto Horno
- Optimización del Diseño del Alto Horno para un Rendimiento Superior y Longevidad
- Guía completa para apagar un alto horno de forma segura