



Inyección de carbón pulverizado: Clave para operaciones eficientes en alto horno
Comprensión de la inyección de carbón pulverizado en alto horno
La inyección de carbón pulverizado (ICP) es una tecnología consolidada para producción de arrabio (HM) en alto horno (AH). Se practica en la mayoría de AH y todos los nuevos AH se construyen normalmente con capacidad de ICP. La composición y propiedades del carbón usado influyen en la operación, estabilidad, productividad del AH, calidad del arrabio y composición del gas de AH. Los carbones usados para ICP se describen en el artículo «Carbón para inyección de carbón pulverizado en alto horno».
Los aspectos críticos de los sistemas ICP incluyen la preparación del carbón, su almacenamiento y distribución para asegurar alimentación uniforme a cada tobera sin fluctuaciones en la tasa de entrega, y su combustión mediante diseño de lanza e inyección de oxígeno (O₂).
Preparación del carbón
La pulverización se realiza en uno o varios molinos (pulverizadores) según requerimientos. La molienda y distribución a las lanzas constituyen un costo operativo mayor. El carbón recuperado del almacenamiento se criba para remover material extraño y grumos grandes se trituran. Luego se alimenta al molino donde se pulveriza y seca. El carbón del tamaño requerido es transportado fuera del molino por corriente de gas caliente, recolectado en filtro de mangas y transportado a silos de almacenamiento. Molienda y transporte se realizan bajo atmósfera inerte para minimizar riesgo de ignición de partículas secas. La distribución de tamaño de partícula resultante afecta su manipulabilidad en equipos neumáticos y, a altas tasas de inyección, su combustibilidad.
Fracciones de tamaño
Los pulverizadores muelen carbón a dos fracciones: (i) carbón pulverizado donde ~70–80% pasa 75 µm y el resto <2 mm; (ii) carbón granular con tope 2–3 mm, límite 2% >2 mm y 20–30% <75 µm. Los sistemas que inyectan esta granulometría se denominan inyección de carbón granular (ICG). La molienda más gruesa tiene ventaja de menores costos de molienda y secado, y el carbón molido es más fácil de manipular. La molienda fina tiene mayor burnout en el raceway. La ICP es tecnología más popular que ICG.
La finura del carbón puede variarse en el pulverizador variando tasa de alimentación, ajustes del clasificador o tasa de flujo de aire. Aunque los molinos pueden ajustarse para un carbón particular, esto no es práctico en mezclas con muchos carbones, donde algunos componentes pueden no lograr la finura requerida.
Secado y humedad
Una función del pulverizador es remover la mayor humedad posible. El secado es necesario ya que la humedad causa problemas de flujo libre tanto en transporte neumático como en silos. Además, la humedad debe minimizarse pues se requiere energía adicional para su remoción en el AH y su inyección aumenta la tasa de reductor. Carbones con mayor humedad consumen más potencia en pulverizadores y reducen el rendimiento.
La evaporación de humedad superficial previene aglomeración en el pulverizador, ya que carbones con alta humedad y arcillas tienden a pegarse. Normalmente es necesario reducir humedad total al nivel de humedad de equilibrio para reducir problemas de manipulación en molino y silos. El contenido de humedad del carbón saliendo del molino debe ser dos tercios del nivel de equilibrio. La humedad de equilibrio varía con rango, composición maceral y ceniza.
Desgaste y consumo energético
Es importante moler al finura deseada con mínimo desgaste en partes del pulverizador y menor consumo energético para reducir costos operativos. El desgaste influye en paradas y mantenimiento. Propiedades del carbón que influyen en desgaste: contenido y composición de ceniza, distribución de tamaño de partícula, humedad y densidad aparente. Mayor humedad acelera desgaste por efectos combinados de desgaste y corrosión. Minerales abrasivos (duros) en ceniza incluyen sílice (SiO₂) y pirita (FeS₂). Además de desgastar elementos de molienda, pueden erosionar tuberías y conductos. La prueba más usada para evaluar abrasividad es el «Índice de Abrasión» (AI). Normalmente carbones con alto AI causan mayores tasas de desgaste.
Reducir consumo energético del molino baja costos operativos. Potencia y capacidad (rendimiento) dependen de diseño, ajustes, finura requerida y propiedades del carbón. Mayor reducción de tamaño requiere mayor consumo energético. Mayor finura necesita mayor capacidad del molino, también necesario al moler carbones difíciles.
La propiedad principal que influye en consumo y capacidad es la dureza, determinada por el «Índice de Molienda Hardgrove» (HGI). Generalmente, mayor HGI significa carbón más fácil de moler, con menor consumo y mayor rendimiento. Si la capacidad de diseño del pulverizador limita la tasa de ICP, es posible aumentarla cambiando a carbón más blando. Aumentar porcentaje de carbón blando de bajo VM y alto PC en mezcla de carbón duro de alto VM ayuda a aumentar capacidad del pulverizador, reducir presión de soplado en AH y mejorar consumo de carbón.
La composición maceral también afecta molienda. En general, carbones con mayor vitrinita tienden a requerir menor energía de molienda que carbones con menor vitrinita, ya que vitrinita se muele más fácilmente que inertinita y liptinita. El efecto del rango disminuye sobre reflectancia ~1.6 donde energía de rotura para vitrinita e inertinita es similar.
Mezclas de carbón
Los carbones se mezclan generalmente para optimizar fortalezas relativas. Sin embargo, las mezclas no se comportan como promedio de sus componentes, sino que pueden verse afectadas desproporcionadamente por un carbón con características problemáticas. Ocurre molienda preferencial del carbón más blando al pulverizar mezclas de dos carbones cuyo HGI difiere >20. La pulverización de mezclas de carbones «duros» y «blandos» muestra que las malas características de los componentes tienden a dominar, con rendimiento del pulverizador pareciéndose más al del carbón más duro. La molienda preferencial de macerales más blandos también ocurre al moler mezclas. Carbones con arcillas hinchantes pueden absorber humedad al salir del pulverizador y enfriarse. Incluso como componente de mezcla, pueden causar bloqueos en sistemas de inyección.
Sistema de inyección de carbón
El sistema transporta y dosifica neumáticamente el carbón pulverizado desde el silo a través del recipiente inyector, donde se presuriza a presión igual o superior a la del AH, hasta las lanzas de inyección en toberas. Las lanzas inyectan carbón en cantidades iguales a través de toberas dispuestas simétricamente alrededor de la circunferencia. Un factor crítico en diseño del sistema de distribución es asegurar alimentación uniforme a cada tobera sin fluctuaciones. Cualquier interrupción en suministro puede causar problemas graves rápidamente. Cuanto mayor la tasa de inyección, más graves las consecuencias de interrupción no planificada.
Se necesitan al menos dos recipientes inyectores para flujo continuo. Básicamente hay dos arreglos: (i) arreglo en serie donde el recipiente superior repone periódicamente al inferior, siempre presurizado, que inyecta; (ii) arreglo en paralelo donde los dos inyectan alternadamente con operación solapada para mantener inyección durante cambio.
Es importante controlar cantidad inyectada. Los recipientes se pesan continuamente y el flujo se controla cuidadosamente. Problemas de manipulación en silos que alimentan recipientes y tuberías se deben a humedad, partículas ultrafinas y arcillas. Calentadores externos y/o aislamiento pueden reducir probabilidad de bloqueos por condensación de humedad en paredes internas. En algunos lugares, N₂ se sopla por almohadillas de aireación en el fondo del tanque intermedio para asegurar flujo libre al transferir carbón al tanque inferior.
Transporte neumático
El carbón desde recipientes se transporta generalmente por: (i) tuberías individuales a cada tobera, controlando independientemente cantidad en cada tubería; (ii) tubería común a distribuidor junto al AH, que divide equitativamente carbón en tuberías individuales a cada tobera. Ventaja de este sistema: distancia entre planta de preparación y AH puede ser mayor que con tuberías individuales.
Diferencias en trazado de tuberías y división desigual en puntos de bifurcación pueden resultar en alimentación desigual a toberas. Desequilibrios también causan desgaste desigual en tuberías y distribuidor.
Según relación carbón/gas de transporte, el carbón se transporta en fase diluida o densa. En fase diluida, carga típica ~10 kg carbón/kg gas portador, velocidad ~15–20 m/s. Gas portador normalmente mezcla de N₂ y aire con aire comprimido añadido bajo recipiente. En fase densa, carga ~40–80 kg carbón/kg gas, velocidad ~1–5 m/s. Gas portador normalmente N₂ o mezcla N₂-aire.
La velocidad del gas debe ser siempre superior a la velocidad mínima de transporte para evitar bloqueos. Esta velocidad mínima depende de presión del sistema y diámetro de tubería. La baja velocidad en fase densa significa bajo desgaste de tuberías y componentes, mientras la alta velocidad en fase diluida puede causar desgaste, especialmente en curvas. La tasa de desgaste depende de dureza, forma y velocidad de partículas. Propiedades del carbón también influyen. Revestir partes propensas al desgaste con, por ejemplo, elastómero de uretano proporciona resistencia a abrasión y retarda acumulación de finos que causan bloqueo. Propiedades relacionadas con bloqueos en líneas de transporte: contenido de humedad y minerales arcillosos.
Problemas de humedad y arcillas
Alta humedad en carbones y mezclas crea problemas. Se aplican límites estrictos de humedad en carbones molidos. La presencia de arcillas, que hinchan con agua, causa problemas, especialmente si hay caída de presión en sistema de transporte y/o presencia de partículas ultrafinas. A medida que aumenta contenido de finos (<5.8 µm) del carbón pulverizado, aumenta caída de presión en sistema. Si supera cierto valor relacionado con diseño de planta, ocurre bloqueo. El taponamiento se experimenta por acumulación de depósitos en curvas, normalmente relacionado con naturaleza blanda del carbón (distribución granulométrica más fina). Al inyectar, carbón ultrafino (<10 µm) inicia proceso adhiriéndose a pared de codo, y una vez formada superficie rugosa, partículas mayores comienzan a adherir. Además, molienda preferencial del carbón más blando en mezcla puede llevar a alta proporción de partículas ultrafinas, causando bloqueo.
Los bloqueos pueden prevenirse con mejoras en trazado de tuberías y sistema de distribución, y en algunos casos ajustando sistema de preparación (pulverizador) para producir granulometría más gruesa. El sistema suele tener procedimientos para detectar y limpiar bloqueos, al ser fenómeno común. Las líneas de transporte incluyen puertos de purga donde se limpian bloqueos, típicamente con aire a alta presión. Se necesita prueba simple y práctica para evaluar fluidez y manipulabilidad de carbón pulverizado y mezclas, identificando materiales difíciles antes de usarlos.
Lanzas de inyección
La lanza inyecta carbón en el tubo de soplado que lleva a la tobera. Las partículas se calientan inmediatamente por el aire caliente, se encienden, gasifican y queman. El diseño y posicionamiento de la lanza influye en la eficiencia de combustión. Anteriormente se usaban lanzas rectas de acero posicionadas en o cerca de la interfaz tobera/tubo. Se han desarrollado diseños con inyección de O₂ directamente en flujo de partículas (lanzas oxi-carbón) y/o formas de generar más turbulencia en punta de lanza para mejorar eficiencia. Estos incluyen: (i) lanzas coaxiales (carbón por tubería interior, O₂ por anillo circundante), (ii) lanzas de alta dispersión, (iii) lanzas biseladas, (iv) lanzas con ranura, (v) lanzas dobles excéntricas (no concéntricas), y (vi) lanzas de remolino.
El precalentamiento del carbón para aumentar eficiencia de combustión también se practica. Problemas iniciales como bloqueos de lanza y tobera y fusión de punta de lanza se han superado en gran medida. Los bloqueos son mayormente por calentar carbón a temperatura donde se vuelve pegajoso y se adhiere a superficies de lanzas y toberas. La deposición de ceniza se minimiza usando carbón con alta temperatura de fusión de ceniza (AFT). Para fines prácticos, AFT debe ser 50 °C superior a temperatura de aire caliente. Las lanzas también pueden taparse si carbones con alta fluidez forman coque cerca de punta de tobera. Esto puede superarse evitando carbones con altos índices de coquización o aumentando tasa de flujo.
Posicionar lanza más cerca de la tobera reduce impregnación de ceniza en tubo de soplado. Uso de lanzas coaxiales refrigeradas por aire ayuda a prevenir bloqueo y erosión, prolongando vida de punta. El flujo de aire de refrigeración debe minimizarse para reducir efecto enfriador en combustión. Sin embargo, bloqueo de lanzas aún puede ser frecuente. Existen procedimientos para detectar y limpiar bloqueos antes que causen problemas.
Uso de diferentes aleaciones para lanzas y limitación de temperatura de aire caliente también influyen en fusión de punta. La durabilidad de una lanza es consideración operativa importante ya que se consume con el tiempo.
Combustión del carbón
Los raceways son regiones vitales del AH aunque su volumen total no excede 1% del volumen interno. Suministran calor y agentes reductores. La inyección de carbón afecta inevitablemente condiciones del raceway, con consecuencias fuera de él. Partículas no quemadas saliendo del raceway causan problemas: permeabilidad reducida, distribuciones indeseables de gas y temperatura, erosión excesiva de coque, aumento de arrastre de char. La cantidad de char no quemado aumenta con tasas de inyección. Por tanto, el comportamiento de combustión y gasificación del carbón inyectado en el raceway es elemento importante para operación estable. Es evidente que el AH puede consumir más carbón inyectado que el combustido en el raceway, ya que material no quemado se consume en otras partes del horno.
La combustión de carbón en AH se ha estudiado ampliamente. Estudios usaron equipos a escala de banco: análisis termogravimétrico (TGA), hornos de tubo de caída (DTF), reactores de malla de alambre (WMR). Estas técnicas no simulan fully condiciones del raceway. El tiempo de residencia en DTF es del orden de segundos, mientras en raceway es ~milisegundos. Por tanto, se usan típicamente para evaluación comparativa de diferentes carbones.
Otro enfoque usa instalaciones diseñadas para simular condiciones de raceway: inyección de aire caliente en lecho de coque compactado, llamado «modelo caliente». Pueden simular condiciones de combustión para tiempos de residencia de milisegundos y diferentes ubicaciones en raceway. Sin embargo, instalaciones piloto no simulan fully condiciones en AH. Por ejemplo, pueden no operar a presiones cercanas a presión de tobera/línea de distribución. Presiones más altas en raceway aumentan tasa de gasificación del carbón.
Existen modelos computacionales para evaluar comportamiento del carbón en raceway y resto del AH. Su validez se cuestiona ya que los mecanismos son complejos y no fully entendidos. Su precisión depende de suposiciones y validez de relaciones en modelos. Dado que comportamiento del carbón depende fuertemente de diseño y condiciones del AH, y propiedades del carbón, un modelo quizás solo sea aplicable para un AH particular, condiciones y mismos tipos de carbón con los que se desarrolló y probó. Estas son limitaciones de todas estas técnicas.
Proceso de combustión
La combustión entre salida de lanza y pared trasera del raceway (distancia ~0.7–2 m) ocurre a altas temperaturas (1400–2200 °C), presiones elevadas (~3–6 kg/cm²) y tiempos de residencia cortos (10–40 ms para partículas pulverizadas). Bajo estas condiciones severas se requiere alto nivel de combustión.
El proceso puede dividirse en pasos, algunos solapados:
- Partículas inyectadas (<75 µm) se calientan rápidamente al entrar en aire caliente enriquecido en O₂. Tasa de calentamiento ~100 °C/s. Temperatura de aire caliente típica 1000–1200 °C, velocidad gas ~180–250 m/s.
- Pirólisis produce volátiles no condensables (gases), condensables (alquitranes) y char carbonáceo. Desvolatilización completa en 2–20 ms.
- Ignición y combustión de materia volátil (MV) produce principalmente CO₂ y H₂O. Toma pocos ms.
- Combustión parcial del char residual por O₂. La combustión de char aporta mayoría del calor liberado. A diferencia de combustión de MV (difusión hacia atmósfera rica en O₂, gran área de reacción), O₂ para oxidación de char debe transportarse a superficie de partícula relativamente pequeña. Por tanto, oxidación de char es proceso más lento. Mientras MV se libera, O₂ no contacta superficie de char por requisitos estequiométricos altos de MV.
- Gasificación del char residual por CO₂ y H₂O produciendo CO y H₂. Reacción más lenta, ocurre principalmente fuera del raceway.
Son las características de combustión del carbón, no del coque, las que gobiernan composición de gas y distribución de temperatura en raceway, ya que el carbón se combustion preferecialmente. La Figura 1 ilustra algunos pasos de combustión y variación de composición de gas. La mayor parte de O₂ se consume cerca de la punta de tobera, atmósfera rica en CO₂ en zona media, y rica en CO al final del raceway.
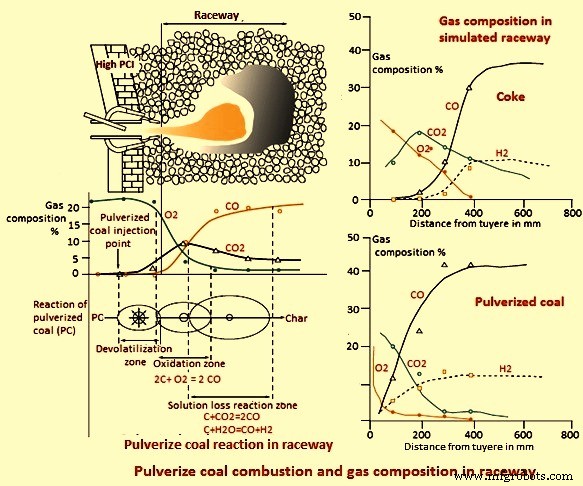
El grado de combustión (eficiencia), y por tanto cantidad de material no quemado transportado fuera del raceway, depende de: (i) propiedades del carbón (contenido VM, tamaño y densidad de partícula), y (ii) condiciones operativas (composición y temperatura de gas de soplado, posición y diseño de lanza).
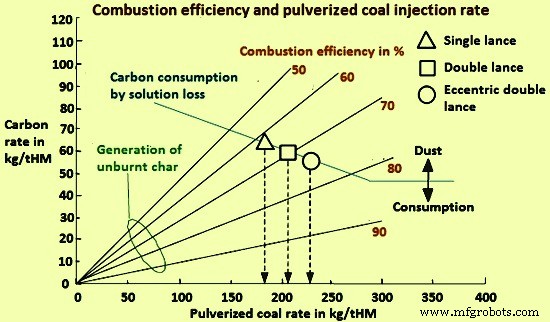
El gráfico en Figura 2 muestra eficiencia de combustión vs tasa de ICP, basado en estudios investigando tasa máxima de carbón pulverizado desde balance de carbono en AH usando modelo de balance de materia y calor.
Medidas para intensificar combustión en raceway
- Enriquecer soplado con O₂. Considerar efecto no lineal: aumento en tasa de combustión se vuelve menor al aumentar O₂.
- Mezcla preliminar de carbón pulverizado con O₂ antes de introducir en cavidad de tobera.
- Usar mezclas de carbón (usualmente alto y bajo VM) y mezclas de combustible para mantener alto grado de combustión y alta relación de sustitución coque/carbón.
- Inyección de carbón con óxidos de Fe (mineral fino, residuos con Fe, etc.), carbonatos y otros aditivos ricos en O₂.
- Usar fenómenos químicos y físicos: efectos catalíticos, polarizantes, etc.
- Optimizar molienda de carbón según condiciones operativas y propiedades del carbón.
Efecto del rango del carbón
El comportamiento de combustión y gasificación del carbón pulverizado en raceway se ve influenciado por sus propiedades. El efecto general en temperatura de llama (FT) y eficiencia de combustión (CE) se describe a continuación.
Efecto enfriamiento en temperatura de llama
La ICP tiene efecto enfriador en FT. FT es parámetro importante que afecta química de escoria y metal, evaporación y recirculación de álcalis, y flujo de metal en hogar. Es difícil medir FT, generalmente se calcula desde balance energético de zona de raceway. Valor calculado se conoce como «temperatura de llama adiabática de raceway» (RAFT), o FT teórica. Cálculos RAFT varían entre AH según suposiciones, por lo que valores pueden no ser directamente comparables. Hay RAFT óptimo para cada AH según composición de carga, permeabilidad, calidad de coque y tasa de soplado. Inyectar carbón reduce RAFT (comparado con operación solo coque) al promover reacciones endotérmicas. Carbones de bajo y alto VM reducen FT en rangos 80–120 °C y 150–220 °C por 100 kg/tHM respectivamente. En general, mayor relación H₂/C en carbón, mayor efecto enfriador. RAFT también disminuye al aumentar tasa de inyección. Aumentar temperatura de soplado y/o enriquecimiento O₂ y/o disminuir humedad de soplado compensa efecto enfriador.
Eficiencia de combustión y materia volátil
Experimentos bajo condiciones simuladas de AH indican que CE normalmente aumenta con VM del carbón. Carbones HV se gasifican fácilmente, produciendo mayor cantidad de gas con menor PC y menor cantidad de char comparado con carbones LV y MV. Así, combustión de gas es más importante para carbones de bajo rango que combustión de char. Si combustión de gas es incompleta, se forma hollín, deteriorando permeabilidad al salir del raceway. El hollín tiene menor reactividad que char no quemado.
El grado de desvolatilización influye por tamaño de partícula: tamaños finos llevan a desvolatilización más completa. Al disminuir VM, CE final se gobierna por reacciones de char ya que ignición y combustión de MV es rápida. Char con mayor reactividad tiene mayor CE. Se ha debatido que a altas temperaturas en raceway, reactividad química se vuelve menos importante ya que tasa de combustión está limitada por difusión de O₂ a partícula, y tiempo de burnout depende más de tamaño de partícula y concentración de O₂. Combinado con tiempo de residencia corto, efecto de diferencia de reactividad de char entre carbones puede no ser significativo en raceway. Otras opiniones sostienen que, dada tamaños pequeños usados (>80% <75 µm en ICP) y condiciones turbulentas en raceway, tasa global de combustión de char normalmente se ve influenciada por reactividad química intrínseca. La reactividad de char es ciertamente importante fuera del raceway. En condiciones de zona superior, gasificación de char probablemente controlada por tasa de reacción química. Por tanto, tasa global de gasificación probablemente influenciada por reactividad química de char a CO₂.
En general, reactividad de char aumenta con VM: carbones HV típicamente producen chars más reactivos que LV, logrando mejor burnout. Hay excepciones: reactividad influye por (i) morfología (área superficial y porosidad), (ii) estructura resultante, (iii) composición, (iv) condiciones operativas. Tasa de combustión y reactividad dependen partly de tamaño de partícula y estructura de poros. La estructura de poros controla suministro de gases reactivos al interior y proporciona superficie interna variable. Mayor proporción de partículas con cavidades de paredes delgadas y mayor macro-porosidad y área de macro-poros se producen a altas tasas de calentamiento. En general, estos chars tienden a fragmentarse más que los de paredes gruesas y menor porosidad, teniendo mayor tasa de reacción. Fragmentación puede ser razón por la que algunos operadores encuentran que VM tiene poco efecto en combustibilidad. Chars formados de carbones de alto rango (LV) a altas temperaturas son normalmente más ordenados y menos reactivos. Desarrollo de cenósferas de char altamente anisotrópicas con temperatura también disminuye reactividad. Estos carbones se benefician de menor temperatura de soplado para mejorar combustibilidad.
Composición maceral
Cambios en composición maceral explican diferencias en reactividad de combustión, especialmente entre carbones de rango similar. La maceral inertinita suele considerarse «inerte» (poco reactiva). Pero no es tan simple: no toda inertinita es inreactiva, ni toda vitrinita reactiva. Vitrinita, inertinita e incluso liptinita pueden contribuir a C no quemado en residuo carbonáceo. Se ha notado que aunque chars de carbones ricos en inertinita son básicamente menos reactivos que chars ricos en vitrinita a 500 °C, esto ya no importa a altas temperaturas (1300 °C). Es probable que diferencia en combustibilidad se reduzca greatly bajo condiciones intensas de raceway.
El rendimiento de combustión puede mejorar por efectos catalíticos de minerales constituyentes o retardarse por concentración mineral excesiva. SiO₂ y Al₂O₃ (alúmina) ralentizan reacción, mientras Ca, Mg, Fe y álcalis la mejoran, con efectos más pronunciados en carbones de bajo rango. Sin embargo, la mejor combustibilidad de partículas ricas en minerales se atribuye no a efectos catalíticos, sino a difusión favorable de gas reactante a través de minerales e interfaces maceral-mineral. La falta de correlación clara entre reactividad de char y fases inorgánicas individuales puede relacionarse con diferencias en influencia de temperatura en transformación de minerales. Aunque carbones y chars con alta reactividad suelen preferirse, reactividad demasiado alta puede llevar a condiciones inestables del horno.
Mezclas
La mezcla puede diluir propiedades de combustión desfavorables. Pero el rendimiento de combustión de una mezcla es más complejo que el de un carbón individual. Cada componente se desvolatiliza y combustion a diferentes temperaturas y tiempos, variando considerablemente su burnout. Además, interacciones entre carbones en mezcla complican predicciones. Interacciones ocurren primero en pulverizador con potenciales grandes diferencias en distribución de tamaño, especialmente si hay diferencias significativas en dureza. También ocurre desproporcionación, influyendo composición mineral y petrográfica de partículas resultantes y su comportamiento de combustión posterior.
Interacciones entre componentes pueden aumentar combustibilidad de la mezcla. Ejemplo: combustibilidad de carbones LV mejora mezclando con HV. El carbón HV libera más MV formando campo de temperatura de gas más alto, calentando carbón LV, promoviendo su desvolatilización, ignición y combustión. Efecto sinérgico más pronunciado cuando fracción de HV es mayor, hasta cierto porcentaje. Bajo condiciones simuladas de AH, mezcla con ~70% HV (32.5% VM) y 30% LV (20% VM) dio mayor burnout.
Efectos del tamaño de partícula
El rendimiento de combustión se ve influenciado por tamaño de partícula. Para conversión completa y utilización efectiva, calentamiento, desvolatilización, pirólisis y combustión deben ocurrir entre entrada al aire caliente y límite del raceway. Normalmente, mayor cantidad de MV se libera con tamaño de partícula reducido, facilitando combustión en fase gaseosa.
Partículas finas tienen mayor área superficial específica y mayor tasa de calentamiento. Carbones granulares liberan menor cantidad de MV que cuando pulverizados. Rendimientos de pirólisis calculados indican que casi todo MV de carbones pulverizados se libera, mientras es incompleto en granulares. La presencia de MV residual en granulares afecta reactividad posterior de gasificación por CO₂ de chars. También se ha mostrado que desvolatilización en partículas finas (45–75 µm) es más completa que en mayores (75–150 µm). Efecto más pronunciado en carbón LV (15% VM) vs HV (37% VM). Esto es porque mayor liberación de MV resulta en más hollín y alquitranes de reacciones secundarias. Reactividad del hollín es menor que char no quemado. Menor formación de hollín, mejor estabilidad del AH.
La CE (burnout) normalmente aumenta al disminuir tamaño de partícula al haber mayor área superficial para reacción. Partículas mayores requieren más tiempo para burnout. Aumento más pronunciado al aumentar VM. Sin embargo, efecto del tamaño también depende de estequiometría de O₂ y rango de carbón (reactividad de char). Se encontró que partículas mayores tienen mayor CE a ratios O₂/C >2 (condiciones pobre en combustible) bajo condiciones simuladas. Partículas menores tienen mayor CE en condiciones ricas en combustible (O₂/C <2).
Factores operacionales
El uso efectivo del carbón necesita cambios operacionales para compensar alteraciones en parámetros del raceway y su efecto en otras partes del AH (estado térmico, régimen de escoria, dinámica de gas). Medidas para intensificar combustión en zona tobera/raceway y aumentar tasa de inyección: (i) aumentar O₂ en toberas, (ii) ajuste de temperatura y humedad de soplado. Otras medidas: precalentamiento de carbón y uso de aditivos. La elección de tamaño de partícula y parámetros de molienda también influyen en CE.
Enriquecimiento de oxígeno
El O₂ puede añadirse a tobera por: (i) enriquecimiento de aire caliente, (ii) inyección a través de lanzas de carbón, (iii) lanzas separadas de O₂. La adición aumenta disponibilidad de O₂ para combustión en raceway, aumentando CE. Sin embargo, influencia en CE es limitada. Cálculos muestran CE aumenta ~6.7% para HV (34.5% VM) y 3.3% para LV (14% VM) al elevar enriquecimiento de 0% a 6% vol. Con mayor enriquecimiento, CE puede disminuir por mezcla insuficiente. Aumentar enriquecimiento aumenta difusión de O₂ pero disminuye volumen de gas de combustión que transfiere calor a partículas. Efecto no lineal de contenido de O₂ en grado de combustión.
El enriquecimiento produce reducción en flujo de gas de bosh y aumento en FT. El primero ayuda a contrarrestar aumento de resistencia de carga (menor permeabilidad) y caída de presión asociada a altas tasas de inyección. El segundo compensa efecto enfriador de descomposición de MV. Contenidos de CO y H₂ también aumentan con enriquecimiento, mejorando reducción de mineral en eje central. PC del gas de tope normalmente mejora con enriquecimiento.
Límite inferior de enriquecimiento generalmente determinado por cantidad necesaria para mantener RAFT requerido, necesitando más O₂ al aumentar VM. Si FT se vuelve demasiado alta, descenso de carga se vuelve errático. FT demasiado baja dificulta combustión y fusión de carga. Límite superior depende de mantener temperatura de gas de tope suficiente. Al aumentar O₂, flujo másico de gas en AH disminuye, reduciendo flujo de calor a zona superior para secado de carga. Límite superior de temperatura de gas de tope también rige por necesidad de proteger equipos de gas de tope. Otras limitaciones: costo y disponibilidad de O₂.
Posición y diseño de lanza
La posición y diseño de lanza influyen en CE y deposición de ceniza en tobera. Sin embargo, inyección oxi-carbón (co-axial) puede producir efecto aislante alrededor de partículas, resultando en menor combustión dentro de tobera. Este efecto se extiende al raceway, resultando en menor combustión final. Reducir tasa de inyección de O₂ en lanza mejora CE en este caso.
Temperatura de soplado
La medida clave para combustión a alta tasa es alta temperatura de soplado. El enriquecimiento de O₂ juega papel más importante como medio de control de flujo de gas en AH que control de combustión de carbón. Normalmente, mayor temperatura de soplado es medida más costo-efectiva que enriquecimiento, permitiendo menor consumo de O₂. Temperatura mayor también reduce consumo de coque, típicamente 10 kg/tHM por cada aumento de 40 °C con ICP, y lleva a pequeño aumento en profundidad de raceway. Temperatura mayor normalmente requerida al aumentar VM del carbón, debido a menor reactividad de char de carbón bajo VM.
Humedad de soplado
Reducir humedad de soplado ayuda a compensar efectos enfriadores de ICP. Si RAFT se vuelve excesiva, humedad puede aumentarse. Aumentar humedad significa más H₂ en gas de bosh para reducción de mineral. RAFT óptimo en AH con mayor H₂ puede ser menor que con menor H₂. Velocidad de soplado también ajustable para mejorar combustión y mantener longitud de raceway crítica para buenas condiciones en hogar.
Char no quemado
Al aumentar tasa de inyección, combustibilidad tiende a disminuir resultando en material no quemado (char, finos, ceniza volante) saliendo del raceway. Parte, junto con residuos de coque, se acumula en parte trasera del raceway, en el nido de pájaro, obstruyendo flujo de gas ascendente y sólidos arrastrados. La mayoría es arrastrada hacia arriba acumulándose bajo zona cohesiva, disminuyendo permeabilidad y productividad.
Cambios en permeabilidad de zona inferior afectan calidad de arrabio y viscosidad de escoria. Material no quemado tiende a acumularse donde ocurren grandes cambios en flujo de gas. Finalmente es arrastrado al flujo de gas, pasando por rendijas de coque de zona cohesiva y subiendo por eje, influyendo permeabilidad de carga, y emitiéndose con gas de tope. Tasas altas de inyección también aumentan volumen de gases de combustión, cambiando flujo de gas y carga térmica en parte baja del AH. Además, se produce más escoria.
La deposición de material fino no quemado es fenómeno complejo con mecanismos de generación, reacciones, flujo multifásico, acumulación y re-entramiento. Modelos de flujo de gas se han desarrollado para entender y predecir comportamiento de material fino. Con patrones de carga adecuados (carga central de coque) y uso de coque más resistente, muchos problemas de flujo de gas pueden superarse.
La experiencia operativa muestra que la mayoría del material no quemado (char) se consume dentro del horno por tres mecanismos: (i) gasificación con CO₂ y H₂O, (ii) reacción con hierro líquido (carburación), (iii) reacción con escoria. Es ventajoso que char participe en reacciones de reducción, reemplazando más coque y reduciendo sólidos no quemados en gas de tope. Los tres mecanismos se describen a continuación.
Gasificación de char
La reacción de gasificación con CO₂ y H₂O inicia en raceway, pero por tiempo de residencia corto para partículas finas, gasificación ocurre principalmente en eje del AH. Reacciones de C de char con CO₂ (pérdida de solución o Boudouard) y H₂O son más lentas que combustión. Char de carbón compite con char de coque por CO₂ y H₂O. Char de carbón es más reactivo que de coque y se gasifica preferentemente. Por tanto, degradación de coque por reacción de pérdida de solución disminuye al aumentar tasas de ICP. En general, char de carbón HV tiene mayor reactividad a CO₂ que LV. Sin embargo, reactividad de char LV puede mejorarse mezclando con HV. Reactividad de CO₂ de mezclas no es aditiva.
La reactividad del C en char no quemado a CO₂ y H₂O depende no solo de área superficial (tamaño) sino también de estructura, composición y condiciones operativas. Se ha mostrado que reactividad de gasificación por CO₂ de char aumenta con temperatura hasta 1500 °C, especialmente entre 1300–1500 °C. Gasificación completa usualmente requiere tiempo de contacto ~10 s a 1500 °C. Como tiempo de residencia a tales temperaturas es muy corto en AH, gasificación ocurre principalmente a temperaturas decrecientes en eje.
Las propiedades del char cambian al subir por AH, y así su reactividad. La atmósfera reactiva no es uniforme: concentraciones de CO, CO₂, H₂, H₂O varían en diferentes ubicaciones. La inyección de carbón aumenta concentración de H₂ en gas de bosh. Como tasa de reacción química de reducción por H₂ es mayor que por CO, extensión de reacción de pérdida de solución disminuye al aumentar H₂ en bosh. CO₂ y H₂O presentes en parte superior por reducción de mineral. Bajo estas condiciones, gasificación de char por CO₂ se espera controlada por tasa de reacciones químicas. En parte inferior, gasificación es parcialmente controlada por difusión. Por tanto, tasa global probablemente influenciada por reactividad química de char a CO₂ en esta región. Reactividad hacia CO₂ también influye por estructura química: estructuras menos ordenadas más reactivas.
La presencia de ciertos minerales en ceniza de char, como Fe y álcalis, cataliza reacción de gasificación por CO₂, mientras SiO₂ y Al₂O₃ la ralentizan. Efectos catalíticos más prominentes para carbones de bajo rango. Según composición, ceniza también puede retardar conversión de C por bloqueo de partículas de char por mayor formación de escoria en partícula. En parte inferior, álcalis condensados de gases recirculantes (de carbón, coque, mineral) pueden tener efecto catalítico. La pérdida de C por gasificación aumenta contenido de ceniza en char.
Carburación del arrabio
La carburación inicia en fase sólida dentro de zona cohesiva, y continúa durante descenso de gotas de metal a través de coque activo, deadman y hogar. Char no quemado y material fino saliendo del raceway puede contactar metal líquido goteante en zonas de bosh y hogar. C y otros elementos (Fe, Si, S) se disuelven del char en hierro líquido influyendo composición del arrabio. Disolución de C contribuye a carburación y controla nivel de consumo de char por arrabio. Se vuelve crítico cuando CE es baja. Si arrabio está cerca de saturación al llegar a deadman y hogar, material no quemado no puede consumirse, reduciendo permeabilidad. C puede venir de carbón no quemado y coque. Como tasa de disolución de C de char de carbón es más lenta que de coque, C de coque se consume preferentemente.
Disolución de C de char no quemado en metal líquido influye por condiciones operativas y:
- Tamaño de partícula de char – Char no quemado que mantiene forma pulverizada reacciona poco con metal y escoria al no penetrar en líquido. Si partículas se aglomeran en mayores o son capturadas por trozos mayores de coque, se comportan como coque de bosh y carburan metal hasta saturación. Muestra de sonda de tobera en AH australiano indicó que partículas ultrafinas de char de carbón pueden reaccionar con metal goteante, disolviéndose más fácilmente que partículas ultrafinas de coque. Experimentos mostraron que tasa de disolución de C de char, aunque a tamaños mayores, es más lenta que de coque.
- Estructura de char – Normalmente tasa de disolución mejora al volverse estructura de C más ordenada.
- Materia mineral de char – En general, SiO₂, Al₂O₃ y MgO ralentizan cinética de disolución de C, mientras CaF₂ y óxidos de Fe la aumentan. Efecto de CaO menos claro. Reacción de Ca con S en metal produce capa de CaS que inhibe transferencia de C. AFT también es mecanismo controlador que limita disolución. Formación de capa de ceniza en material carbonáceo reduce área superficial disponible, retardando disolución. AFT bajo permite remoción fácil de ceniza como escoria líquida, resultando en exposición constante de superficie fresca de C a hierro líquido, permitiendo transferencia de masa.
- Composición de hierro líquido – Cambia con tiempo. Tasa de disolución típicamente disminuye al aumentar contenido de C en hierro. Mayor S también retarda disolución. Combustión de carbón y coque libera óxidos de azufre (SOx) que reaccionan con metal y escoria descendentes.
Interacción con escoria
Char no quemado, ceniza, finos y coque interactúan con escoria goteante. Composición de escoria cambia al descender, con concentración de óxido de Fe reduciéndose continuamente. Reacciones en interfaz char sólido-escoria líquida juegan papel mayor en consumo de char ya que influyen en cinética de reacciones de reducción y área de contacto disponible.
Factores que influyen interacciones char-escoria: composición de escoria, contenido de C en char, contenido y composición de ceniza de char, y condiciones operativas. Consumo de char por escorias ocurre básicamente por:
- Reducción de óxidos de Fe en escorias por C de char – Característica de humectación tiene efecto significativo en mecanismo dominante. Humectación varía con composición, temperatura, tiempo y material carbonáceo. Varía con tiempo ya que reducción de FeO por char y disolución de componentes de ceniza en escoria resultan en variaciones continuas en composiciones. Aumento de temperatura normalmente mejora humectabilidad en interfaz escoria/C. Velocidad de reducción usualmente aumenta con mayor contenido de FeO (2–10%) y temperatura (1300–1600 °C). En general, chars de carbón son mal humectados por escoria con >10% FeO a 1400–1500 °C. Velocidad mayor para coque sugiere que finos de coque se consumen preferentemente antes que char de carbón.
- Reducción de SiO₂ en escoria por C de char – Función de temperatura. A <1500 °C solo reducción de FeO. A temperaturas mayores, tanto SiO₂ como FeO se reducen, aumentando consumo de char. SiO₂ reducido por C, a través de SiO gaseoso, a Si o carburo de silicio (SiC). Auto-reducción de SiO₂ en ceniza de char por C también ocurre, consumiendo más char. Cinética de reducción de SiO₂ influida por humectabilidad de char por escoria. Humectación mejora con mayor SiO₂ en escoria y temperatura (1500–1700 °C). Mayores cantidades de SiO₂ y FeO en ceniza facilitan interacción escoria/C, mejorando consumo de óxidos por reducción.
- Interacción entre componentes en escoria y char – Lleva a asimilación de componentes de ceniza como S. Además, reducción de MgO en escoria por C de char lleva a mayor consumo. Auto-reducción de óxidos en ceniza de char por C también contribuye.
La viscosidad de escoria también juega rol. Presencia de char no quemado en escoria interfiere con canilleo al aumentar viscosidad, mientras absorción de char usualmente aumenta fluidez de escoria de bosh. Cambios en movilidad de escoria afectan posición y forma de zonas fluida y cohesiva. Alta viscosidad alrededor de toberas causa graves problemas de flujo de gas. Viscosidad es función compleja de composición, temperatura y presión parcial de O₂. Char no quemado, coque y ceniza no quemada interactúan con escoria. Todos aportan óxidos a escoria. En general, mayores cantidades de SiO₂ o Al₂O₃ (componentes ácidos) aumentan viscosidad, mientras mayor basicidad (CaO o MgO) la reduce por despolimerización de red de silicatos. Viscosidad disminuye con aumento de FeO (0–20%) a basicidad fija. Basicidad normalmente determinada por ratio CaO/SiO₂. Como escoria no absorbe completamente char y ceniza en bosh, escoria de bosh usualmente tiene mayor basicidad que escoria de canilleo. Adición de fundentes ayuda a resolver problemas de formación de escoria.
Proceso de manufactura
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de la eficiencia del alto horno mediante inyección de carbón pulverizado
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Sistemas de carga optimizados en el tope del alto horno para eficiencia y seguridad
- Optimización de la producción de hierro: Química del proceso de alto horno
- Sistemas de inyección directa: Cómo funcionan y por qué son esenciales para motores modernos
- Inyección indirecta en motores: Cómo funciona y por qué es importante
- Explorando los sistemas de inyección multipunto: Función, componentes y rendimiento
- Sistemas de inyección de aire: Reducción de emisiones de escape explicada