



Optimización de la producción de hierro: Química del proceso de alto horno
Química de la producción de hierro por proceso de alto horno
El alto horno (AH) moderno operando con bajo coque es una unidad de procesamiento eficiente principalmente por las características intrínsecas de un reactor contracorriente gas-sólidos. Su uso exitoso requiere que cada material cargado tenga carácter físico uniforme y composición uniforme, y que retenga este buen carácter físico al descender por el horno hasta donde ocurre la fusión.
A medida que óxido de hierro, coque y materiales formadores de escoria descienden por la garganta del horno, tienen lugar varios procesos de intercambio importantes. El calor se extrae de los gases ascendentes (principalmente monóxido de carbono CO, dióxido de carbono CO₂ y nitrógeno N₂) y se transfiere a los materiales de carga descendentes. El oxígeno (O₂) se elimina de los óxidos de hierro descendentes y se transfiere a los gases reductores ascendentes. Así, dentro de este reactor contracorriente tan eficiente, ocurren reacciones químicas y, a medida que la carga desciende, la temperatura de los materiales aumenta, comienza la fusión del hierro reducido, óxido de hierro y materiales formadores de escoria, y finalmente el metal líquido y la escoria se acumulan en el cadín. La mayor parte del coque cargado se quema con oxígeno en el aire caliente de la tobera para proporcionar tanto calor como el agente reductor CO.
Cuando los materiales de carga y coque descienden por la garganta, son precalentados por los gases calientes ascendentes desde las toberas. Como resultado, el coque arde con gran intensidad al alcanzar la parte inferior del horno, adyacente a las toberas, y contactar con el aire de soplado. Sin embargo, debido a la temperatura muy alta (≈1650 °C) y la gran cantidad de carbono presente como coque, el CO₂ formado no es estable y reacciona inmediatamente con carbono adicional para formar CO. Por tanto, la combustión del carbono (coque) en el AH se expresa: 2C + O₂ = 2CO; ΔH = +110.458 kJ/kmol. En AH modernos, entre 250 y 400 kg de carbono reaccionan así por cada tonelada de arrabio. Esta reacción es la principal fuente de calor para la fundición y produce gas reductor (CO) que asciende a la garganta donde precalienta y reduce la mayor parte del óxido de hierro en la carga al descender al cadín.
Reacciones en la zona de combustión y garganta
La humedad (H₂O) en el aire de soplado también reacciona con carbono del coque en la zona de combustión. Esta reacción no produce calor como la combustión, sino que lo consume. Sin embargo, por cada unidad de carbono, produce más gas reductor que la combustión en aire: al quemar carbono en aire produce solo una unidad de CO, pero al reaccionar con H₂O produce una de CO y una de hidrógeno (H₂). Por tanto, en casos donde la velocidad de reducción intrínseca de la carga es menor de lo normal y hay temperatura de soplado alta (1000–1200 °C), se ha considerado ventajoso mantener alto el contenido de humedad del soplado mediante adiciones de vapor para aumentar el poder reductor del gas del AH. La inyección de combustible auxiliar proporciona ventaja similar. Reacción: C + H₂O = CO + H₂; ΔH = +131.378 kJ/kmol. Un beneficio adicional del aumento de hidrógeno en los gases reductores: al aumentar el % de H₂, disminuye la densidad del gas, resultando en un volumen equivalente de gas reductor que ofrece menos resistencia al descenso de la carga.
Los gases ascendentes comienzan a reducir el óxido de hierro de la carga en la parte superior del AH donde la temperatura es <925 °C. A esta temperatura, el equilibrio químico impide que todo el CO y H₂ se use para reducción (la relación de equilibrio CO/CO₂ es ~2,3 para reducción de wüstita; si cae por debajo, el hierro se reoxida). Por tanto, la relación molar de CO o H₂ a óxido de hierro debe ser ~3 veces la cantidad estequiométrica según reacciones:
- ½Fe₂O₃ + ³/₂CO = Fe + ³/₂CO₂; ΔH = +12.866 kJ/kmol
- ⅓Fe₃O₄ + ⁴/₃CO = Fe + ⁴/₃CO₂; ΔH = +3.940 kJ/kmol
- FeO + CO = Fe + CO₂; ΔH = –16.108 kJ/kmol
- ½Fe₂O₃ + ³/₂H₂ = Fe + ³/₂H₂O; ΔH = +48.953 kJ/kmol
- ⅓Fe₃O₄ + ⁴/₃H₂ = Fe + ⁴/₃H₂O; ΔH = +51.042 kJ/kmol
- FeO + H₂ = Fe + H₂O; ΔH = +25.104 kJ/kmol
Antiguamente esto se llamaba reducción indirecta, frente a la reducción directa a temperaturas más altas. Pero la nomenclatura se volvió confusa porque estas mismas reacciones se llaman reducción directa en procesos DRI como Wiberg, HIB, FIOR. Por eso estos términos ya no se usan como antes.
La porción de óxido de hierro no reducida en la parte superior (temperatura baja) se reduce en la parte inferior (temperatura muy alta). Como CO₂ y H₂O no son estables a estas temperaturas con gran cantidad de coque, reaccionan con carbono casi tan rápido como se forman. La reacción global de reducción en esta parte es: FeO + C = Fe + CO; ΔH = +156.482 kJ/kmol, independientemente de si el reactante es H₂ o CO. Se obtiene sumando algebraicamente FeO + CO = Fe + CO₂ (ΔH = –16.108) y CO₂ + C = 2CO (ΔH = +172.590), o FeO + H₂ = Fe + H₂O (ΔH = +25.104) y H₂O + C = CO + H₂ (ΔH = +131.378).
La reacción FeO + C = Fe + CO absorbe gran cantidad de calor; cuanta más reducción ocurra así, más calor debe suministrarse. También produce CO, gas usado en reacciones de reducción en la garganta. En la mayoría de casos, la operación más eficiente se logra cuando ~⅓ de la reducción ocurre vía FeO + C = Fe + CO y el resto vía Fe₂O₃ + 3CO = 2Fe + 3CO₂ hasta FeO + H₂ = Fe + H₂O.
El calor no proviene solo de la combustión de coque; en la mayoría de AH ~40% proviene del calor sensible del aire de soplado. Una parte considerable del combustible puede inyectarse económicamente por las toberas como gas natural, alquitrán, fuel oil o carbón (pulverizado o granular). En estos casos, el carbono del combustible arde a CO, pero por la gran cantidad de coque, el hidrógeno permanece como H₂ y no se oxida hasta reducir óxido de hierro sobre las toberas.
Reducción de óxidos de hierro
Los componentes férreos en la carga son óxidos simples: Fe₂O₃ y Fe₃O₄. El mineral natural es normalmente hematita (Fe₂O₃) o magnetita (Fe₃O₄). Los pellets son principalmente Fe₂O₃. El sinter puede variar desde Fe₂O₃ y Fe₃O₄ hasta mezclas fundidas con magnetita, fayalita (2FeO·SiO₂) y dicalcio ferrita. La reducción de óxidos de hierro ocurre normalmente en pasos. Reacciones con CO:
- 3Fe₂O₃(s) + CO(g) = 2Fe₃O₄(s) + CO₂(g); ΔH = -48 kJ
- Fe₃O₄(s) + CO(g) = 3FeO(s) + CO₂(g); ΔH = -21,7 kJ
- FeO(s) + CO(g) = Fe(s) + CO₂(g); ΔH = -11 kJ
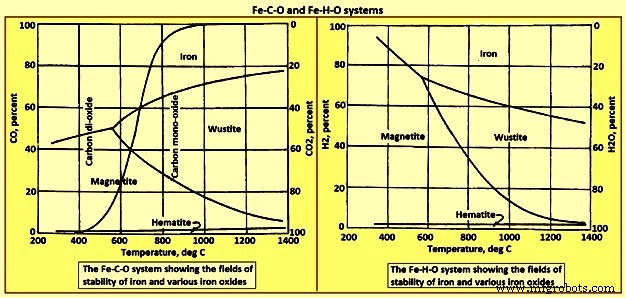
Estas reacciones se logran a temperaturas sucesivamente mayores, más abajo en el horno. Se necesitan porcentajes sucesivamente mayores de CO para completarlas. No es posible convertir todo el CO en CO₂ en cada reacción. Existe relación de equilibrio K₃ = P_CO₂/P_CO, dependiente de temperatura. A 800 °C, la mezcla de equilibrio contiene ~65% CO y 35% CO₂. Si el CO₂ supera este valor en gases en contacto con FeO y hierro sólido a esta temperatura, el hierro tiende a reoxidarse a FeO. Por tanto, para forzar estas reacciones se requiere concentración considerable de CO en cada paso (Fig 1), y no es posible convertir CO completamente a CO₂. La Fig 1 muestra diagrama de estabilidad para sistemas Fe-C-O y Fe-H-O. La curva S en Fe-C-O representa «pérdida de solución» o reacción de Boudouard.
Por el hidrógeno en combustibles auxiliares y humedad de combustibles y aire de soplado, los gases que salen de las toberas pueden contener hasta 2-3% H₂. El vapor puede añadirse al aire de soplado como ayuda para controlar el horno. La reducción de vapor por carbono en coque y combustibles procede por reacción global: H₂O(g) + C(s) = CO(g) + H₂(g); ΔH = 131,3 kJ. Esta reacción es endotérmica, mientras la oxidación de carbono por oxígeno del soplado para formar CO: C(s) + ½O₂(g) = CO(g); ΔH = -110,5 kJ es exotérmica. La reducción de óxidos de hierro por hidrógeno también procede por pasos:
- 3Fe₂O₃(s) + H₂(g) = 2Fe₃O₄(s) + H₂O(g); ΔH = -7,1 kJ
- Fe₃O₄(s) + H₂(g) = 3FeO(s) + H₂O(g); ΔH = 62,9 kJ
- FeO(s) + H₂(g) = Fe(s) + H₂O(g); ΔH = 30,2 kJ
La temperatura afecta los equilibrios de estas reacciones.
La reacción de desplazamiento agua-gas CO₂(g) + H₂(g) = H₂O(g) + CO(g); ΔH = 41,2 kJ puede ocurrir entre especies en fase gaseosa para redistribuir oxígeno y llevar especies portadoras de H y C a equilibrio. Necesita poco calor y su constante de equilibrio (P_H₂O·P_CO)/(P_H₂·P_CO₂) es unidad a 825 °C. Los gases en la garganta reaccionan con carbono del coque y óxidos de hierro en la carga. La reacción global de CO y CO₂ con carbono como grafito es la «pérdida de solución» o reacción de Boudouard: CO₂(g) + C(s) = 2CO(g); ΔH = 172,4 kJ. Su equilibrio se desplaza fuertemente a la derecha a >750 °C. A <600 °C el equilibrio está fuertemente a la izquierda, depositando carbono como hollín: 2CO(g) = C(s) + CO₂(g); ΔH = -172,4 kJ. La curva S desde esquina inferior izquierda al centro superior de Fig 1 representa el equilibrio. Un gas cuya temperatura y composición lo colocan sobre la línea tiende a depositar carbono por la segunda reacción; uno debajo de la línea oxida carbono según la primera.
Los efectos principales de la reacción de solución de carbono a altas temperaturas son: reducción relativa del calor generado en toberas donde se necesita, y aumento de concentración de CO en gases en regiones >700 °C. Esta última es particularmente deseable pues aumenta el volumen de gases y ayuda en transferencia de calor. Los gases que suben por la garganta normalmente no pueden estar en equilibrio con carbono del coque y óxidos de hierro en la carga descendente. La relación real entre composición del gas y temperatura en la garganta depende en gran medida de la práctica empleada.
Estabilidad relativa de óxidos: Diagrama de Ellingham
La estabilidad relativa de varios óxidos frente a temperatura se grafica en el diagrama de Ellingham (Fig 2). Es muy útil para entender el comportamiento de óxidos en el AH. La estabilidad relativa se mide en términos de energía libre de formación de los óxidos. Cuanto más negativa la energía libre, mayor la estabilidad. Óxidos en la parte superior tienen baja estabilidad; en la inferior, alta; en el centro, moderada. Baja estabilidad: óxidos de potasio, sodio, fósforo y hierro. Moderada: óxidos de manganeso, cromo, sílice y titanio. Alta: alúmina, magnesia y cal.
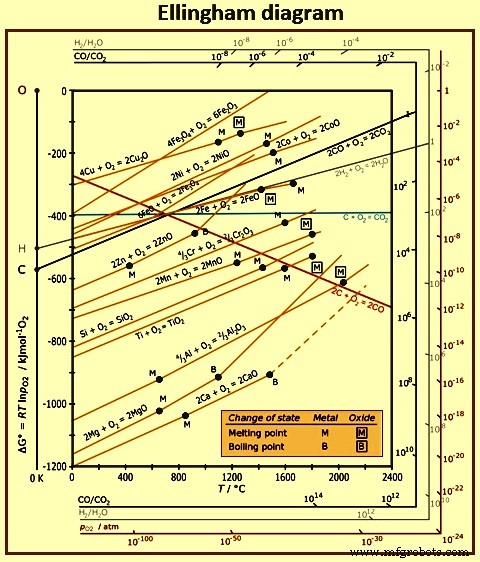
También es útil considerar el diagrama en términos de afinidad de un elemento por oxígeno. Elementos en la parte superior tienen baja afinidad; hacia la inferior, alta. Óxidos arriba son fáciles de reducir; abajo, difíciles. La línea de formación de óxido de fósforo está sobre la de óxido de hierro a temperaturas del cadín del AH. Esto implica que el óxido de fósforo tiene menor estabilidad que el de hierro; como las condiciones reductoras son suficientes para reducir óxido de hierro, esencialmente todo el fósforo que entra al horno termina en el arrabio. Por otro lado, óxidos estables como alúmina, magnesia y cal no se reducen en condiciones de AH y terminan en la escoria. Óxidos de estabilidad moderada (manganeso, cromo, sílice, titanio) se reducen parcialmente, dando algo de Mn, Cr, Si, Ti disueltos en arrabio, mientras el óxido no reducido forma parte de la escoria.
El diagrama de Ellingham se construye asumiendo elemento puro a actividad unitaria reaccionando con un mol de O₂ para formar óxido puro a actividad unitaria. El término «actividad» es útil para discutir comportamiento de elementos disueltos en hierro líquido u óxidos en escoria líquida. Ejemplo: pequeñas concentraciones de O o S disueltos en acero líquido, su actividad ≈ concentración en %. Pero con altas concentraciones de otros elementos (ej. carbono en arrabio), la actividad de S es > concentración, mientras actividad de O es < concentración. Importante distinguir actividad y concentración: concentración mide cuánto componente hay; actividad mide cómo se comporta realmente.
Todas las líneas del diagrama excepto las que involucran carbono tienen pendiente positiva, indicando que la estabilidad del óxido disminuye al aumentar temperatura. Las líneas de óxidos de K, Na, MgO y cal muestran aumento de pendiente en puntos de ebullición de los metales. La línea de formación de CO₂ a partir de C y O₂ tiene pendiente casi cero (poca variación de estabilidad con temperatura), mientras la de CO tiene pendiente fuertemente negativa: la estabilidad de CO aumenta al aumentar temperatura. Las líneas de los dos óxidos de carbono se cruzan a ~700 °C. Por encima, CO es más estable que CO₂; por debajo, CO₂ es más estable que CO.
Reacciones carbono-oxígeno
El aire precalentado inyectado por toberas a ~1000–1200 °C y 0,2–0,3 MPa produce zona de reacción en forma de pera frente a cada tobera. Temperatura ~2000 °C; reacción rápida entre oxígeno en exceso y coque da CO₂ (exotérmica: C + O₂ = CO₂). Inmediatamente fuera, ya no hay oxígeno libre y CO₂ reacciona con coque en exceso dando CO (CO₂ + C = 2CO), reacción de Boudouard (endotérmica). Combinando ambas: combustión parcial de carbono con oxígeno para dar CO (2C + O₂ = 2CO). El calor desarrollado formando un mol de CO₂ es ~3,5 veces el de formar un mol de CO. Una medida de eficiencia del AH es el grado de conversión de carbono del coque a CO₂.
Por debajo de 700 °C, CO₂ es más estable que CO y la segunda reacción va a la izquierda (2CO = C + CO₂), deposición de carbono. Por encima de 700 °C, CO es más estable y la reacción va a la derecha, llamada reacción de pérdida de solución de carbono, implicando comportamiento negativo. Pero representa regeneración de gas reductor en regiones >700 °C, una función importante del coque en el AH, deseable por aumentar volumen de gases y ayudar transferencia de calor. Sin embargo, es endotérmica y al ocurrir en zona de toberas crea efecto de enfriamiento donde las altas temperaturas son importantes.
El efecto de temperatura en el equilibrio entre coque y mezcla gaseosa CO/CO₂ a 0,1 MPa y 0,3 MPa (típico de AH modernos) se muestra en Fig 3. A la derecha, CO más estable que CO₂; a la izquierda (temperaturas bajas), CO₂ más estable. De la figura: por encima de 1000 °C, % CO₂ en equilibrio con coque es esencialmente cero; por debajo de 400 °C, concentración de CO es pequeña. Así, al bajar temperatura de 1000 a 400 °C, la estabilidad de CO disminuye y la de CO₂ aumenta, y la presión parcial de ambos en equilibrio con coque es considerable.
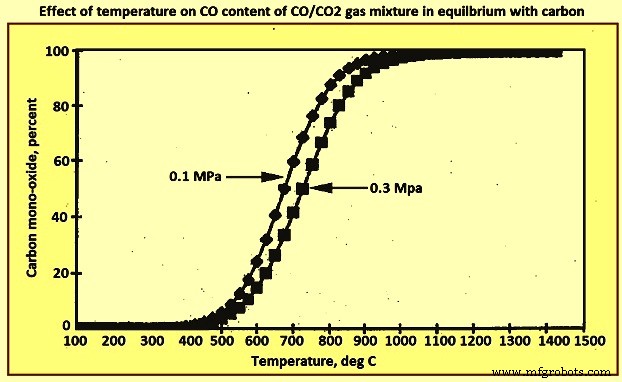
Los gases que salen por la parte superior están normalmente a ~200 °C; si hay equilibrio con coque, la relación CO/CO₂ sería ~10⁻⁵. En realidad, la relación es 1–3, es decir, el gas es mucho más reductor que lo predicho por equilibrio y no se aprovecha todo el potencial reductor. Esto implica que la tasa de coque supera los requisitos teóricos. Esta falta de equilibrio se atribuye principalmente a la alta velocidad del gas en la garganta. El tiempo de retención del gas es solo ~10 segundos, y pueden ocurrir velocidades extremadamente altas, especialmente en regiones ricas en coque y sueltamente empaquetadas. Otro factor: la temperatura del gas cae ~1800 °C al subir, dejando poca oportunidad para mantener equilibrio.
Reacción de deposición de carbono
Como el contenido de CO en el gas dentro de la garganta a <1000 °C es considerablemente mayor del requerido, existe fuerza impulsora para la reacción de deposición de carbono (fuliginosa) 2CO = C + CO₂. Esta fuerza es particularmente fuerte entre 500–700 °C. Un gas con temperatura y composición sobre la línea en Fig 3 tiende a depositar carbono; uno debajo oxida carbono según CO₂ + C = 2CO. Afortunadamente, la reacción de deposición es lenta y nunca se alcanza equilibrio, de lo contrario ocurriría obstrucción grave de espacios en la carga en la parte superior.
Esto puede llevar a flujo irregular de gases reductores y descenso desigual de la carga. Incluso para reacción parcial, se necesita superficie catalítica donde el carbono nuclee y crezca. Partículas de hierro, mineral parcialmente reducido y carburo de hierro se han sugerido como catalizadores. La reacción se ve favorecida por hidrógeno y vapor de agua; nitrógeno y compuestos de azufre (amoniaco, sulfuro de hidrógeno, disulfuro de carbono) actúan como inhibidores. Óxido de zinc y compuestos alcalinos oponen el efecto inhibidor del azufre; aunque su concentración es normalmente pequeña, se volatilizan a altas temperaturas en el cadín y condensan en regiones más frías de la garganta. El efecto acumulativo compensa la influencia del azufre. El carbono depositado está en forma muy finamente dividida; algo se aloja en poros de partículas de mineral y baja de nuevo por la garganta, afectando el proceso de reducción.
Por la naturaleza activa del carbono y su asociación cercana con el mineral, la reducción por carbono sólido puede ocurrir a temperaturas menores que la reducción por coque, ya que el coque no penetra poros y la reducción solo ocurre en puntos de contacto entre partículas sólidas. La velocidad depende de la difusión de oxígeno desde el interior de la partícula al punto de contacto. En la parte superior, la reducción por coque es despreciable comparada con reducción gaseosa; se vuelve considerable solo >1000 °C, cuando reacciones gaseosas se ven impedidas por formación de escoria. En contraste, reducción por carbono precipitado puede ocurrir a 800 °C.
La formación de CO durante reacción dentro de poros tiende a abrir fisuras profundas en la partícula, aumentando área de contacto gas-sólido y eficiencia de reducción gaseosa. Cuando CO₂ se produce dentro de poros por reducción gaseosa, puede regenerarse rápidamente a CO por reacción con carbono en poros, permitiendo que la reacción continúe.
Desafortunadamente, la deposición de carbono también tiene efectos adversos. Puede causar agrietamiento de refractarios por depósito en puntos activos de hierro, en regiones a ~500–550 °C (ej. caparazones exteriores en niveles bajos de la garganta o interiores en niveles altos). Si es excesiva, puede hacer que pellets o sinter se desmenucen en polvo, causando flujo irregular de gas y descenso desigual. Al ser exotérmica, aumenta temperatura de gases de salida. Aunque el efecto global es discutible, ciertos hechos permanecen: disminuye la relación CO/CO₂ de gases de salida; recircula cierta cantidad de carbono que de otra forma saldría, aumentando tiempo para reacción con carbono y eficiencia química de la reducción.
Reducción de otros óxidos en el vientre y cadín
Reducción de óxidos más estables que el óxido de hierro
La reducción de óxidos más estables que el de hierro (MnO, SiO₂) no ocurre en el AH si los productos son metales puros, ya que MnO + CO = Mn + CO₂ tiene en equilibrio % CO muy cercano a 100% (eficiencia extremadamente baja). Con sílice es aún más extremo por ser óxido muy estable. Sin embargo, al disolver Mn y Si en hierro, las reacciones MnO + CO = Mn(disuelto) + CO₂ y SiO₂ + 2CO = Si(disuelto) + 2CO₂ se desplazan algo a la derecha, dando distribución de Mn y Si entre metal y escoria en función de composición de escoria y temperatura. Como ambas reducciones son endotérmicas, la cantidad en arrabio aumenta con temperatura y el grado de reacción se controla parcialmente controlando temperatura en el cadín. De mayor importancia: el CO₂ producido reacciona por Boudouard y aumenta consumo de coque.
La cantidad de Mn reducido depende también de su cantidad en mineral cargado. Minerales con hasta 2% Mn dan contenidos de Mn en arrabio mucho mayores que lo normal con consecuentes tasas de coque más altas por tonelada de arrabio. Los «vaivenes» de Si por carga errática o variaciones de temperatura tienen otro efecto grave: al reducirse Si en arrabio, se agota de la escoria, aumentando la basicidad y cambiando punto de fusión y fluidez dramáticamente.
Efectos de formación de monóxido de silicio (SiO)
Durante años se consideró que sílice y óxido de manganeso se reducían directamente de la escoria por reacción con carbono en hierro: SiO₂(escoria) + 2C = Si + 2CO(g) y MnO(escoria) + C = Mn + CO(g). Se pensaba que gotas de hierro líquido recogían Si al pasar por la escoria. Estudios de laboratorio y datos de planta han mostrado que a temperatura de zona de combustión (~2000 °C), se produce gas SiO durante combustión de coque: SiO₂(ceniza coque) + CO = SiO(gas) + CO₂. Combinando con reacción de oxidación de coque [CO₂ + C(coque) = 2CO] da reacción global: SiO₂(ceniza coque) + C(coque) = SiO(gas) + CO. Aunque la presencia de FeO en escoria dificulta formación de SiO desde escoria, fuente adicional es escoria rica en sílice adherida a partículas de coque. Tras estas reacciones, el Si se transfiere a gotas de hierro por reacción con SiO en fase gaseosa [SiO(gas) + C = Si + CO]. Al pasar gotas de hierro con Si por capa de escoria, parte del Si se oxida por FeO y MnO y pasa a escoria [2FeO(escoria) + Si = SiO₂(escoria) + 2Fe; 2MnO(escoria) + Si = SiO₂(escoria) + 2Mn].
Reducción de fósforo
Expresada por: P₂O₅ + 5C = 2P + 5CO; ΔH = +995.792 kJ/kmol. La reducción final ocurre solo a temperaturas muy altas. A diferencia de Mn y Si, el fósforo se reduce esencialmente completamente. Por tanto, virtualmente todo el P de la carga se disuelve en arrabio. El único medio para controlar P en arrabio es limitar su carga al horno.
Comportamiento del azufre
El azufre es problemático en AH ya que arrabio para acería debe ser bajo en S (0,035–0,02%). La reacción de remoción de S del hierro líquido (S) a escoria (S) es: S + (CaO) + C = (CaS) + CO(g). Donde S y C en metal reaccionan con CaO disuelto en escoria para formar sulfuro de calcio en escoria y CO. La distribución de S entre escoria y metal (S)/S se ve influida por varios factores. Aumentar basicidad de escoria (CaO/SiO₂) eleva actividad termodinámica de CaO, desplazando reacción a la derecha. Un potencial de oxígeno mayor desplaza a la izquierda (reescribiendo: S + (CaO) = (CaS) + O). Este efecto es muy fuerte; incluso pequeñas concentraciones de FeO en escoria limitan seriamente la relación (S)/S. Afortunadamente, tanto Si como C elevan la actividad termodinámica de S en arrabio 5–7 veces. Así, S en arrabio es 5–7 veces más fácil de remover que en acero líquido con poco C y Si.
Asumiendo S en ceniza de coque como CaS, reacción con SiO en zona de combustión para formar SiS volátil: CaS(ceniza coque) + SiO(gas) = CaO + SiS(gas). En menor medida, puede formarse CS(gas): CaS(ceniza coque) + CO = CaO + CS(gas). La transferencia de S desde estas especies volátiles a gotas de hierro líquido ocurre en zona del vientre. Un estudio mostró que cuando gotas de hierro con Si y S caen por escoria líquida, sin MnO, el contenido de Si en arrabio aumenta y no hay transferencia de S. Con MnO, el Si se remueve del metal por reacción y Mn pasa de escoria a metal junto con transferencia de S de metal a escoria. Basado en resultados, la secuencia en vientre y cadín: (i) formación de SiO y SiS en zona de combustión, (ii) transferencia de Si y S a gotas de metal y escoria en vientre, (iii) oxidación de Si por FeO y MnO en escoria al pasar gotas de hierro por capa de escoria, (iv) desulfuración de gotas de metal al pasar por capa de escoria.
Las relaciones de distribución de S en AH varían normalmente entre 20 y 120. Experimentos remitiendo muestras de metal y escoria de AH en crisoles de grafito a 0,1 MPa CO mostraron relación 120–220 según basicidad. Esto sugiere que el potencial de oxígeno del sistema es mayor que el esperado para equilibrio C-CO en cadín. Así, aunque termodinámicamente la desulfuración es favorable dentro del AH, cinéticamente puede lograrse más fácilmente fuera por desulfuración externa.
Reacciones de elementos menos abundantes
Además de elementos principales (Fe, P, Mn, Si, Al, Ca, Mg, S), hay elementos menos abundantes que reaccionan en el AH. Algunos causan dificultades operativas graves y contaminan el producto, volviéndolo inadecuado para ciertas aplicaciones. Fuente: no solo minerales naturales, sino también residuos como chatarra, polvos de acería, rectificados, reciclados por AH. Elementos importantes: arsénico, bario, cloro, cromo, cobalto, cobre, flúor, plomo, molibdeno, níquel, potasio, sodio, estaño, titanio, vanadio, zinc.
Alcalinos y zinc
Sodio, potasio y zinc, llamados «elementos renegados», causan serios problemas operativos y deben monitorearse y controlarse para mantener condiciones estables. Los alcalinos entran como constituyentes de ganga en mineral y como parte de ceniza de coque, normalmente como silicatos. En la garganta, los silicatos reaccionan: K₂SiO₃ + CO = 2K + SiO₂ + CO₂; Na₂SiO₃ + CO = 2Na + SiO₂ + CO₂. La reacción de K ocurre >500 °C; Na ~600 °C. A ~900 °C, los metales alcalinos están sobre su punto de ebullición y pasan a fase gaseosa. Al subir, se vuelven inestables frente a otros compuestos que se forman; cianuros, óxidos, carbonatos precipitan como humos finos o nieblas. Particularmente cianuros líquidos en amplio rango de temperatura. Estas partículas finas se depositan en mineral, coque y paredes, algunas arrastradas por gas y capturadas en sistema de captación de polvo. Compuestos alcalinos líquidos penetran revestimiento de ladrillo causando deterioro y descamación grave. También se acumulan en paredes causando andamiaje, colgaduras y deslizamientos.
Los alcalinos que caen en hierro y coque son llevados a la parte inferior. Allí se reducen de nuevo a metal, suben como gas, forman los mismos compuestos alcalinos y repiten el ciclo, incorporando nuevo material. La reducción necesita carbono, aumentando tasa de coque y enfriando el horno; el material reciclado puede acumularse degradando el coque, rompiéndolo en pedazos pequeños y aumentando su reactividad al CO₂. Esta reactividad aumentada reduce temperatura y eficiencia térmica. La alta concentración de alcalinos afecta resistencia y características de reducción de materiales férreos, causando hinchazón dramática y catalizando deposición de carbono en pellets. Estas reacciones deletéreas con coque y mineral impactan seriamente permeabilidad al gas y estabilidad del AH.
Afortunadamente, óxidos alcalinos son óxidos muy básicos y pueden fundirse con SiO₂ en escorias ácidas y removerse. Normalmente, disminuir basicidad de escoria lleva más alcalinos en escoria. Esto contrasta con remoción de S, donde aumentar basicidad aumenta remoción. Cuando la mayor desulfuración ocurre en AH, hay conflicto entre bajo S y remoción de alcalinos; la basicidad se controla cuidadosamente para balancear ambos. Con desulfuración externa, ya no es problema y el horno puede cargarse para minimizar ataque alcalino.
El zinc normalmente proviene de polvo de gases de acería que usan chatarra galvanizada reciclada al AH. Ocasionalmente, Zn en minerales o ceniza de carbón es fuente considerable. Comportándose como Na, Zn se reduce de óxido o ferrita a ~600 °C, forma vapor que luego forma óxidos o carbonatos que reaccionan con paredes o bajan en coque/mineral para reducirse y ciclarse, consumiendo coque cada vuelta. Zn que escapa como humo entra en torta de filtro de AH, volviéndola inadecuada para reciclar si % es alto. A diferencia de alcalinos, Zn no se captura en escoria en gran medida y solo se remueve eficazmente disminuyendo entrada y dejando que vapor reciclado salga lentamente por fase gaseosa.
La mejor protección contra alcalinos y Zn es asegurar mínimo absoluto en la carga del AH. Por su tendencia a circular, son consumidores invisibles de coque y causan problemas de refractarios, mineral y coque. Desafortunadamente, los síntomas no siempre son evidentes hasta que el problema es mayor y requiere medidas drásticas como eliminar ciertos materiales de carga.
Plomo y titanio
El plomo rara vez es problema pero ocasionalmente suficiente entra por mineral o sinter para causar problemas. Se reduce muy fácilmente en AH de hierro y cae al fondo del cadín, que normalmente tiene capa de arrabio enfriado protegiendo refractarios. Plomo tiene solubilidad virtualmente nula en arrabio, forma charco líquido de bajo punto de fusión sobre el que flota el arrabio, promoviendo ataque más rápido al cadín. En hornos donde ocurre, un segundo grifo más profundo que el de hierro puede usarse para descargar plomo periódicamente.
El titanio es óxido aún más estable que sílice pero en AH puede formar carburos y nitruros extremadamente estables. Compuestos de Ti en pequeñas cantidades forman capa protectora ligera en superficies del cadín prolongando su vida. Por esto, minerales titaníferos se añaden juiciosamente a mezclas de sinter. Pero a altas concentraciones, estos mismos compuestos endurecen la escoria mientras construyen capa pesada en cadín, reduciendo capacidad. Como con Zn, la mejor solución es reducir entrada y eliminar Ti lentamente.
Arsénico
Encontrado en varios minerales de hierro. Comportamiento muy similar al fósforo: se reduce casi completamente y disuelve en arrabio. Aumenta fluidez del arrabio, pareciendo aumentar desgaste de refractarios. No se remueve completamente en refinación de acero y aporta fragilidad al acero terminado.
Bario
Químicamente similar a calcio, ocurre como óxido muy básico en algunos minerales de Fe y Mn. No se reduce en AH, pasa a escoria aumentandone basicidad. Puede causar dificultad en control de composición si el operador desconoce su presencia.
Cloro
Ocurre como cloruros alcalinos en varios minerales y como compuesto contaminante en minerales procesados con agua de mar. También en algunos carbones para inyección. En zona de alta temperatura, estos compuestos se volatilizan y al subir condensan alrededor de placas de enfriamiento causando corrosión. También condensan en subidas y bajadas formando acreciones que pueden restringir paso de gas de tope o reaccionar formando HCl (ácido clorhídrico) atacando sistema de limpieza de gas.
Cromo
En algunos minerales, se reduce en cierta medida según basicidad de escoria y temperatura. Normalmente 50–60% del Cr se reduce a arrabio.
Cobalto, cobre y níquel
Ocurren en varios minerales y en relaves férricos de industria del cobre a veces sinterizados y usados en AH para recuperar hierro. Los tres se reducen casi completamente a arrabio y no se oxidan en refinación. Por tanto, en operaciones que producen acero con especificaciones estrictas de ductilidad, tales minerales no pueden usarse.
Flúor
Compuestos de flúor en varios minerales, comportamiento similar a cloro. Capacidad del HF (ácido fluorhídrico) para atacar sistema de limpieza de gas es bien conocida.
Molibdeno y tungsteno
Ocurren muy rara vez y en cantidades tan mínimas que pueden ignorarse. Si hay compuestos, se reducen ≥90% a arrabio.
Estaño
Entra mayormente por materiales reciclados (chatarra, polvos sinterizados). Se reduce casi enteramente y disuelve en arrabio.
Vanadio
Ocurre y comporta similar a cromo. ~50% del V en carga se reduce y entra en arrabio.
Selenio y telurio
Algo raros, pueden estar en algunas materias primas. Reacciones similares a azufre pero con tendencia aún mayor a permanecer con el metal.
Fundentes
Caliza cargada se calcina: CaCO₃(s) = CaO(s) + CO₂(g); ΔH = 177,8 kJ a ~800 °C. Carbonato de magnesio en dolomita: MgCO₃(s) = MgO(s) + CO₂(g); ΔH = 167,4 kJ a 50–100 °C menor. Estas reacciones resultan en condiciones indeseables: necesitan calor considerable y liberan CO₂ en el horno. El CO₂ adicional eleva potencial de oxígeno de gases inhibiendo paso final de reducción de mineral (FeO a Fe). También favorece «solución» de carbono del coque: CO₂(g) + C(s) = 2CO(g).
Mejora considerable se logra cuando aglomerados «auto-fundentes» de concentrados de mineral son la principal carga férrea. Caliza y dolomita pueden añadirse a alimentación de máquinas de sinter y hornos de pelletización. Al cocer sinter e indurar pellets, los fundentes se calcinan y reaccionan con óxidos de hierro formando calcio-ferritas y otros compuestos complejos. El CaO y MgO llevados al AH por estos aglomerados están libres de CO₂.
Escorias
Los fundamentos de escoria de AH son complejos. A ~40%, el oxígeno es el elemento mayoritario. La escoria es sistema óxido e iónico. El sistema base es cal-sílice-alúmina (CaO-SiO₂-Al₂O₃) modificado por cierto % de MgO. Fig 4 muestra diagrama de fases CaO-Al₂O₃-SiO₂-10% MgO. Por la naturaleza del proceso, formación de escoria es multi-etapa con cambios considerables en composición y temperatura. Los cuatro componentes primarios forman numerosos compuestos con amplia gama de propiedades físico-químicas. Componentes menores son de interés particular para química de arrabio y control del horno, añadiendo complejidad.
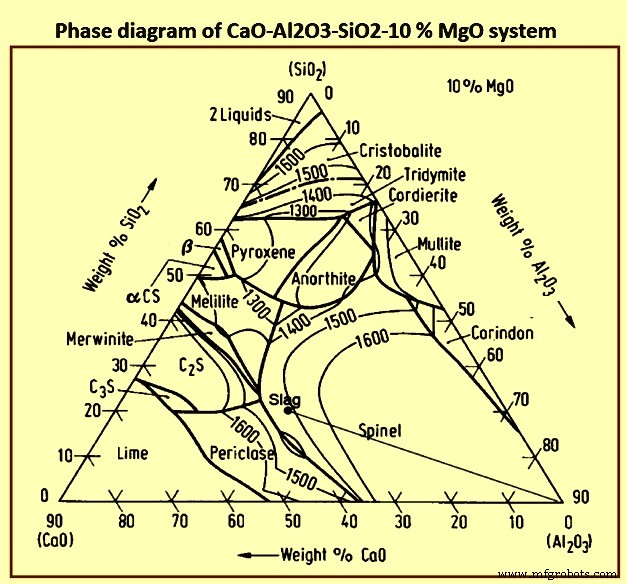
Escorias con composiciones ~40% SiO₂, 48% CaO, 12% Al₂O₃ tienen puntos de fusión bajos (~1300 °C) y son apropiadas para control de S y Si en arrabio. Frecuentemente 6–10% MgO reemplaza CaO equivalente para bajar viscosidad. Pequeñas cantidades de MnO, FeO, Na₂O, K₂O ayudan a bajar punto de fusión.
Esencialmente hay dos escorias en el horno. La primera: «primaria, de vientre o temprana», formada principalmente por constituyentes de ganga en minerales y aglomerados y CaO/MgO de fundentes calcinados o partes auto-fundentes de aglomerados. Es relativamente básica comparada a la final y contiene algo de óxido de hierro. La «final o de cadín» se forma por unión de la temprana con constituyentes de ceniza de coque liberados al quemarse coque antes de toberas. Esta escoria final sigue modificando composición al descender al cadín y mezclarse con hierro líquido que también fluye al crisol. Hay ajuste en contenido de sílice, óxido de hierro puede reducirse y puede absorber azufre de coque y hierro líquido.
La formación de escorias en zona de formación es muy específica del horno debido a impacto de propiedades de carga y operación. Zona comienza en zona cohesiva (ablandamiento de carga) y continúa bajo nivel de toberas. Incluye zona cohesiva, zona de coque activo, deadman y raceway. Escoria formada en parte superior se llama «vientre» o «primaria»; la que sale por fondo es «cadín» o «final». La primaria se asume compuesta por todos los componentes de escoria de carga incluyendo óxidos de hierro no reducidos en zona granular, pero no ceniza de coque o carbón inyectado. Composición cambia al descender por absorción de cenizas, azufre y silicio del gas, y reducción de óxido de hierro. Temperatura aumenta ~500 °C al descender a nivel de toberas. Estos cambios impactan considerablemente propiedades físicas, específicamente temperatura de liquidus y viscosidad.
La escoria producida se acumula en capa de escoria en zona de cadín, llenando huecos en coque de cadín y «flotando» sobre capa de arrabio. El arrabio pasa por capa de escoria para alcanzar capa de arrabio. La alta área superficial entre arrabio y escoria al pasar mejora cinética de reacciones químicas, resultando en cambios considerables en química de arrabio. En particular, contenidos de (Si) y (S) antes de entrar en capa de escoria son mucho mayores que en capa de arrabio.
Proceso de manufactura
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Granulación de Escoria de Alto Horno en la Colada: Visión General del Proceso
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- HIsmelt: Fundición Directa Avanzada para Producción de Hierro Líquido
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- Optimización de la Productividad del Alto Horno: Parámetros y Estrategias Clave
- Extensión de la Vida del Hogar del Alto Horno con Recubrimientos TiO₂: Protección Refractaria Probada
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- La química detrás de la siderurgia en convertidor de oxígeno básico (BOF)
- Reducción de Emisiones de CO₂ en la Ferropreparación por Alto Horno