



La química detrás de la siderurgia en convertidor de oxígeno básico (BOF)
Química de la siderurgia por proceso de oxígeno básico (BOS)
La siderurgia por oxígeno básico (BOS) es el proceso primario más usado para producir acero crudo desde arrabio (hot metal - HM). El recipiente se conoce como convertidor. Desempeña papel predominante en plantas integrales para producir acero crudo. El proceso consiste en soplar oxígeno (O₂) a través del HM con una lanza superior para reducir su contenido de carbono (C) por oxidación. Actualmente se adopta soplado mixto (mixed blowing), desarrollado a finales de los 70: soplado limitado de gas neutro, argón (Ar) o nitrógeno (N₂), por el fondo del convertidor soplado por arriba, proporcionando agitación eficiente.
El proceso BOS tiene dos características: (1) Es autogénico: no se necesita fuente de calor externa. Las reacciones de oxidación durante el soplado de O₂ proveen energía para fundir fundentes y chatarra y alcanzar temperatura deseada del acero líquido. (2) Refina HM a altas tasas de producción. Las rápidas tasas de reacción se deben a la gran área superficial disponible. Gran cantidad de gas evoluciona cuando O₂ se inyecta en el baño. Este gas forma emulsión con escoria líquida y gotas de metal desprendidas de la superficie por impacto del chorro de O₂. La gran área generada por la emulsión gas-metal-escoria aumenta las tasas de reacciones de refinación.
Como las impurezas están disueltas en el metal fundido, las reacciones entre impurezas y O₂ ocurren con O₂ disuelto. Además, como la oxidación de C ocurre a alta temperatura, la oxidación a monóxido de carbono (CO) es altamente probable; la mayoría del C se elimina como CO.
Durante el proceso BOS, impurezas en HM (C, Si, Mn, P, etc.) se eliminan por oxidación para producir acero líquido. La oxidación se realiza con gas O₂ de alta pureza soplado en el convertidor. Las reacciones forman CO, CO₂ (gaseosos, salen por arriba como gas de convertidor), sílice (SiO₂), óxido de manganeso (MnO) y óxido de hierro (FeO). Estos óxidos se disuelven con fundentes añadidos para formar escoria líquida, capaz de eliminar P y S (azufre) del metal líquido.
Categorías de reacciones en el proceso BOS
- Captura de oxígeno por el metal: (i) O₂(g) = 2O, (ii) (FeO) = Fe + O, (iii) (Fe₂O₃) = 2(FeO) + O, (iv) CO₂(g) = CO(g) + O.
- Oxidación de elementos en el metal: (i) C + O = CO(g), (ii) Fe + O = (FeO), (iii) Si + 2O = (SiO₂), (iv) Mn + O = (MnO), (v) 2P + 5O = (P₂O₅).
- Oxidación de compuestos en la escoria: (i) 2(FeO) + ½O₂(g) = (Fe₂O₃), (ii) 2(FeO) + CO₂(g) = (Fe₂O₃) + CO.
- Reacciones de fundentes: (i) MgO(s) = (MgO), (ii) CaO(s) = (CaO).
- Reacciones de gas: CO(g) + ½O₂(g) = CO₂.
El BOS es un proceso de cinética muy alta, reacciones en múltiples ubicaciones. La interacción chorro-líquido y la reacción C-O generando producto gaseoso tienen enormes efectos en la dinámica global. Se caracteriza por altas tasas de reacción, completando refinación típicamente en 12-15 minutos. Para control de calidad y productividad en este corto plazo, es importante entender la dinámica del proceso.
Descripción del convertidor típico
Cilíndrico con fondo redondeado y parte superior cónica (25-30° semiángulo) para dirigir gases a campana de extracción. Cuerpo soportado en pivotes (trunnions) para rotar: carga, muestreo, vaciado, eliminación de escoria. Revestimiento interior típicamente magnesita-carbono de distinta calidad/espesor según patrón de desgaste. Volumen típico ~1 m³ por tonelada de acero líquido. Si peso de escoria 100-120 kg/t, el espacio libre (freeboard) sobre baño inactivo >80%, acomodando reacciones vigorosas en parte media del soplado. Fondo tiene varios (típicamente 6-8) elementos porosos para paso de Ar para mezcla de baño y ayuda reacciones escoria-metal. Agujero de vaciado en lado inferior del cono para vaciar acero. Escoria se vierte por el otro lado por la boca.
El BOS es proceso de refinación extremadamente rápido necesitando buen control dinámico y modelo dinámico. Caracterizado por reacciones en múltiples escalas: baño de metal y escoria, y escalas de gotas y burbujas. También en múltiples sitios de reacción. La presencia de chorro supersónico interactuando con baño y capa de escoria, produciendo gotas de distintos tamaños en emulsión que reaccionan produciendo copiosas burbujas en su interfaz, problemas de disolución de cal, etc., hacen compleja la descripción de la dinámica.
Materiales de carga y práctica operativa
Materia prima principal: HM a ~1300-1400 °C. Como calor generado > necesario, chatarra y mineral de hierro se usan como refrigerantes. Caliza (CaCO₃) a veces como refrigerante para ajustar temperatura final. Cal viva (CaO) como fundente para alta basicidad necesaria para eliminación de P. Chatarra se carga primero en convertidor vacío (tras vaciado escoria de carga anterior), luego HM. Mineral de hierro se añade distribuido típicamente primera mitad del soplado.
Parte o toda la cal se añade antes de chatarra como colchón de impacto protegiendo revestimiento. Resto se añade distribuido durante soplado. Algo de magnesia (MgO) se añade como dolomita calcinada (CaO·MgO) para minimizar disolución de refractario en escoria. Cantidades calculadas teóricamente por modelo de control de carga basado en balances de materia y calor, considerando composiciones entrada, temperatura HM, y composición/temperatura acero salida.
Reacciones de refinación son todas oxidantes. Logradas soplando oxígeno de tonelaje por lanza superior con 3-6 boquillas de flujo supersónico (Mach 2.0-2.1, ángulo respecto a eje lanza). Punta de lanza a 1,8-2,5 m sobre baño tranquilo en convertidor grande. Altura de lanza es parámetro operativo de control.
Ciclo típico tap-to-tap
- Secuencia carga: cal, chatarra, HM.
- Convertidor vertical, lanza baja a altura requerida (inicialmente máxima, 2,2-2,5 m), inicia soplado.
- Primera mitad: cal adicional, mineral, dolomita calcinada, otros aditivos. Evitar materiales con humedad en segunda mitad para mantener H₂ bajo en acero.
- Operación lanza alta (típico 3-4 min) hasta que escoria tenga suficiente FeO para facilitar disolución de cal.
- Lanza se baja progresivamente para tasas de refinación necesarias. Altura disminuye en 3-5 pasos según práctica.
- Al 80-90% del soplado (basado en flujo O₂), toma muestra para análisis y mide temperatura para lograr composición y temperatura objetivo simultáneamente. Muestreo/medición: manual (parar soplado, girar convertidor, cuchara) o sub-lanza (in-blow sampling).
- Según análisis, completar soplado con adiciones de ajuste (trim).
- Soplado completado: girar a lado vaciado, verter acero, luego a otro lado para vaciado escoria. Práctica moderna: retener algo de escoria, poner convertidor vertical, añadir magnesita (MgO), salpicar (splash) escoria en superficie interior soplando N₂ alta velocidad. Periódicamente inspeccionar convertidor vacío por daño refractario (manual o escáner láser). Reparar con masa de proyección (gunning). Listo para siguiente soplado.
El BOS es proceso complejo en corto tiempo, con poca retroalimentación directa. Consiste en sub-procesos mal entendidos o solo semi-cuantitativamente. Al ser autogénico, hay exceso calor incluso con HM a ~1350 °C y acero vaciado a 1650-1700 °C. Por eso se usan refrigerantes: chatarra y mineral primarios. O₂ llega por chorros supersónicos en gases calientes/polvorientos o bajo emulsión líquido-gas, con comportamiento afectado por ambiente. Figura 1 muestra representación esquemática.
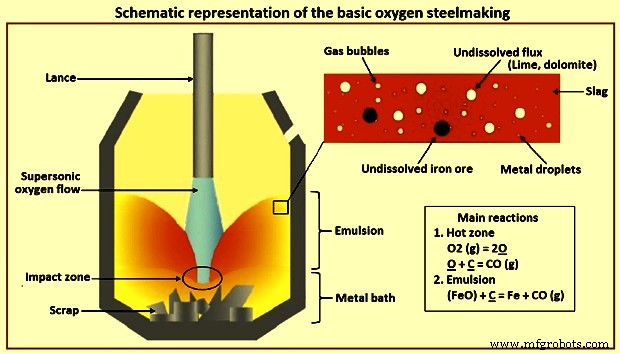 Figura 1: Representación esquemática de la siderurgia por oxígeno básico
Oxidación del carbono (Carbon oxidation)
Descarburización del C en baño es la reacción más extensa e importante. Tres etapas distintas:
- Primeros minutos: tasa lenta, mayor O₂ reacciona con Si del baño.
- Etapa intermedia (alto C): tasa mayor, controlada por tasa de O₂ suministrado.
- Cuando C ~0,3%: tasa cae por menos C disponible. Controlada por transferencia de masa de C; O₂ reacciona mayormente con Fe formando FeO. Llama en boca menos luminosa; desaparece cuando C ~0,1%.
Oxidación del silicio (Silicon oxidation)
Condiciones favorables: (i) baja temperatura, (ii) bajo SiO₂ en escoria. Escoria básica favorece oxidación de Si. En escorias básicas, Si se oxida a valor muy bajo ya que SiO₂ reacciona con CaO disminuyendo actividad de SiO₂. Casi todo Si se oxida y elimina temprano (primeros 3-5 min) por fuerte afinidad O₂-Si. Oxidación Si→SiO₂ es exotérmica, produce calor que eleva temperatura baño. Forma escoria silicatada que reacciona con cal y dolomita calcinada formando escoria básica. Como oxidación de Si es principal fuente de calor, su cantidad en HM determina cantidad de carga fría (chatarra, arrabio) que puede añadirse. También determina volumen de escoria y afecta desfosforación y rendimiento. Regla práctica: más escoria = menos P pero menor rendimiento.
Oxidación del hierro (Iron oxidation)
La más importante para BOS ya que controla: (i) contenido FeO en escoria y O₂ en acero, (ii) pérdida de Fe en escoria afectando productividad, (iii) potencial oxidante de escoria, (iv) FeO ayuda disolución de CaO en escoria.
Oxidación del manganeso (Manganese oxidation)
Compleja. En convertidor soplado por arriba, Mn se oxida a MnO en etapas tempranas; tras oxidarse mayor Si, Mn revierte al baño. Al final, con más O₂ disponible, Mn se reduce en baño. En soplado por fondo o combinado, patrón similar pero Mn residual en acero líquido es mayor que en soplado superior.
Oxidación del fósforo (Phosphorus oxidation)
Condiciones oxidantes favorecen desfosforación. Reacción ocurre por interacción metal-escoria en baño. Parámetros favorables: menores temperaturas, mayor basicidad (ratio CaO/SiO₂), mayor FeO en escoria, mayor fluidez, buena agitación. Contenido P reduce al inicio, luego durante descarburización principal (FeO reduce) P revierte, y finalmente reduce de nuevo al final. Agitación mejora mezcla y tasa. Buena agitación con fundentes (ej. espato flúor) mejora eliminación P aumentando disolución CaO, resultando escoria altamente básica y fluida.
Reacción del azufre (Sulphur reaction)
Eliminación S no muy efectiva en BOS por condiciones altamente oxidantes. Ratio distribución S (%S escoria / %S metal) ~4-8, mucho menor que en cucharón secundaria (~300-500). Durante BOS, ~10-20% S reacciona con O₂ directamente formando SO₂. Resto se elimina por reacción escoria-metal: S + CaO = CaS + FeO. Eliminación por escoria asistida por alta basicidad y bajo Fe en escoria. S en acero líquido influenciado fuertemente por S en HM y chatarra cargada.
Dinámica del proceso: escalas de longitud y tiempo
Reacciones son heterogéneas y en diferentes escalas: fase baño metálico, fase escoria, fase gas; y escala de gotitas finas y burbujas en emulsión escoria/metal/gas. Diferencia en escalas de longitud resulta en diferencia en escalas de tiempo. Baño ve cambios en ciclo 12-15 min; gotitas pueden completar refinación en ~1 min. La dinámica ha evolucionado basada en observaciones/mediciones en plantas comerciales/piloto, experimentos diseñados y modelado matemático.
Composición típica HM: C 4,5%, Si 0,3-0,5%, Mn 0,2-0,7%, P 0,1-0,18%, S 0,02-0,03%, temp 1350 °C. Como S solo se elimina a escoria en estado reducido con Fe líquido, oxidación en BOS no elimina cantidad considerable. Reacciones globales significativas: (i) [Si] + {O₂} = (SiO₂), (ii) [Mn] + ½{O₂} = (MnO), (iii) [C] + ½{O₂} = {CO}, (iv) 2[P] + 5/2{O₂} = (P₂O₅), (v) Fe(l) + ½O₂(g) = (FeO). Notación: [-] metaloides en baño, {-} gas, ( ) constituyentes en escoria. Figura 2a: progreso reacciones en convertidor 200 t. Figura 2b: evolución composición escoria.
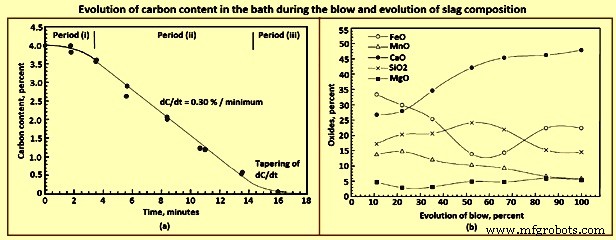 Figura 2: Evolución del contenido de carbono en el baño durante soplado y evolución de composición de escoria
Rasgo notable: eliminación simultánea de cantidades considerables de C incluso antes de que Si caiga a nivel muy bajo. Llama CO aparece en boca poco después de iniciar soplado O₂. Contrasta con convertidor Bessemer (obsoleto) u OBM (soplado por fondo), donde llama significativa aparece tras tiempo, indicando que oxidación C no empieza hasta que Si cae a valores bajos.
Termodinámicamente, orden de reacciones de oxidación de solutos en condiciones iniciales: Si, Mn, C, P. Es decir, Si se oxida antes que C. Baja temperatura inicial favorece reacción Si. Además, producto SiO₂ tiene actividad muy baja en condiciones altamente básicas desde inicio. Presión parcial CO permanece ~0,1 MPa (1 atm). Ejemplo: asumiendo actividad 0,001 para SiO₂, pO₂ en equilibrio con 4,5% C y 0,5% Si es 1-1,7 MPa y 1-1,9 MPa respectivamente. Esto hace interesante el análisis de dinámica y mecanismos.
Características del proceso
Como retroalimentación limitada, requiere modelo dinámico a partir de características observables.
- Tasas de reacción extremadamente rápidas: En descarburización pico, C se elimina a ~0,3%/min (~600 kg/min en convertidor 200 t). Tres períodos típicos (Fig 2a): (i) inicial construyendo tasa, (ii) intermedio tasa relativamente constante aunque C cae de ~3,5-4,0%, (iii) final tras C crítico donde tasa se reduce. C crítico típicamente 0,2-0,5%.
- Irreproducibilidad: Caldos idénticos con mismas condiciones muestran comportamientos distintos, con algunos mostrando slopping (emulsión hirviendo por boca) o escoria seca y spitting (acumulación en lanza/boca). Más prevalente en inicios sin soplado fondo. Menos chatarra como refrigerante puede dar más reproducibilidad y menos slopping.
- Tasa pico descarburización proporcional a tasa soplado O₂: Estudios en convertidores piloto (MEFOS, Suecia) mostraron que efectos de aumentar tasa O₂ y bajar altura lanza son similares en tasa pico.
- Variación concentración según altura: En convertidor soplado por arriba, hay gradiente de concentración; desaparece soplando pequeña cantidad gas inerte por fondo.
- Gotitas en emulsión: Escoria contiene fracción considerable de metal como gotitas (10-25% peso baño), mayor en parte media. Gotitas finas (<1-2 mm). Número cae al final. Gotitas en estado de refinación más avanzado que baño bulk.
- Emulsión escoria-metal-gas: Existe durante la mayor parte. Hacia 1/3 del soplado, altura emulsión >2 m, sumergiendo punta lanza. A veces llena horno, desbordando (slopping). Al final, tras C crítico, emulsión colapsa: es transitoria, necesita generación continua de gas.
- Oxidación simultánea C, Mn, P con Si: En parte inicial, contra expectativa termodinámica de preferencia Si. Mn y P explicables por actividades en escoria. C no explicable salvo que composición bulk no prevalezca en sitio de reacción.
- Reversión Mn y P en parte media: Reflejado en camino escoria (Fig 2b). Correlacionado con contenido FeO en escoria. Disolución CaO continúa casi hasta fin pese a cal añadida al inicio. C determina dinámica global.
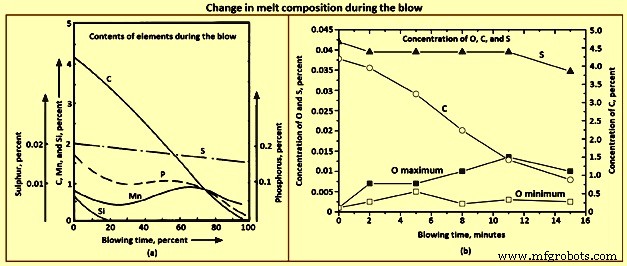 Figura 3: Cambio en composición del baño durante el soplado
Sitios de reacción y dinámica de gotitas
Dinámica depende de reacción C vigorosa. Dividida en varios sitios. Chorro O₂ casi puro, moléculas llegan a superficie baño sin barrera transferencia masa significativa. Al golpear, molécula puede:
- Reaccionar con C en sitio impacto: [C] + ½{O₂} = {CO}, [C] + {O₂} = {CO₂}.
- Disolver en metal como [O], viajar y reaccionar con otros elementos oxidables.
- Reaccionar con Fe produciendo FeO: Fe + ½{O₂} = (FeO). FeO viaja a fase escoria y reacciona con metal en otro sitio.
Cada uno lleva a refinación en diferentes sitios, que al mezclarse refinan baño global. Figura 4 muestra sitios esquemáticamente.
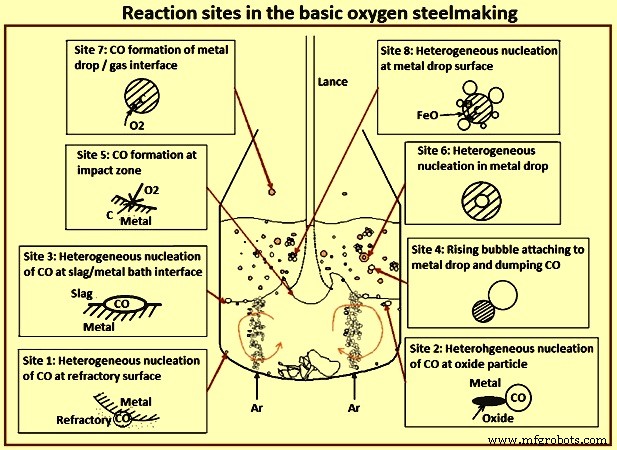 Figura 4: Sitios de reacción en siderurgia por oxígeno básico
Reacción C-O es heterogénea: al menos un paso de transferencia masa puede ser limitante. C debe difundir en metal a interfaz. Transferencia O₂ en fase gas, O₂ disuelto en metal, o FeO en escoria pueden involucrarse según fuente O₂. O₂ disuelto viaja a otras partes y reacciona con C disuelto liberando CO a poros llenos de gas en refractario (sitio 1). CO también forma en partículas sólidas flotantes por nucleación heterogénea (sitio 2). Nucleación heterogénea en interfaz escoria/metal (sitio 3). Nucleación homogénea en baño improbable salvo supersaturación CO muy alta. Reacción directa en sitio impacto (sitio 5). FeO formado en/cerca sitio impacto puede pasar bajo superficie y viajar junto a interfaz escoria/metal reaccionando con C dando interfaz emulsionada (sitio 3). Pero mayor FeO probablemente transfiere a fase escoria.
Esto da varias posibilidades. En interfaz escoria-metal, reacciones como antes (sitio 3), O₂ de escoria y C de metal. Escoria contiene muchas gotitas generadas continuamente por momento chorro en impacto. FeO en escoria reacciona con gotitas por: (i) burbujas CO nuclean heterogéneamente en interfaz (sitio 8), (ii) CO transfiere a burbuja que contacta gotita (sitio 4), (iii) burbuja CO nuclea homogéneamente dentro gotita si supersaturación muy alta (sitio 6). Si gotita lanzada a freeboard, reacciona directo con O₂/CO₂ en gas (sitio 7).
Aunque todos sitios pueden estar activos, hay que identificar mecanismo predominante. Contribución de cada sitio evaluable por observaciones. Hecho de que baño muestra gradiente concentración sin gas fondo, que desaparece con 1% gas inerte por fondo vs gas superior, descuenta sitios 1 y 2 como poco importantes.
Temperatura en superficie zona impacto >2120 °C: tasas reacciones químicas muy altas. Área impacto comparativamente pequeña, tasa llegada O₂ muy alta. Solutos deben difundir a interfaz y calor conducir en metal. Metal fresco llevado a interfaz barrido hacia fuera por gran velocidad superficial. Circunstancias sugieren superficie impacto se queda sin solutos, dejando capa Fe reaccionando con O₂. Razonable asumir capa metal composición bulk completamente oxidada, óxidos fase condensada transferidos a capa escoria. Con C ~5% (20-25 mol%), ~25% O₂ suministrado consumido para C (CO/CO₂) en este sitio. Contribución estimada ~40% asumiendo transferencia masa lado metal no limitante. En un momento se consideró mecanismo principal (teoría zona caliente/impacto). Capa metal fluyendo hacia fuera también puede saturarse con O₂.
Reacciones en emulsión parecen contener sitios principales (4, 6, 8). Gotitas en emulsión tienen área específica enorme. Con FeO razonable en escoria, todas reacciones refinación en gotita ocurren en decenas de segundos, no minutos. Gotita 3 mm con 4,5% C puede evolucionar ~3000 veces su volumen CO, que al escapar escoria viscosa la emulsifica. Interacciones complejas formación emulsión, generación gotitas, tiempos residencia, contribuyen largamente a dinámica global. Reacciones gotitas con fase gas importantes principalmente primeros minutos cuando capa escoria completa no formada.
Visión global dinámica necesita fondo en chorros supersónicos, interacción con baño metal/escoria, generación gotitas y tiempos residencia, disolución CaO, mezcla baño, etc.
Dinámica del chorro supersónico
Chorro gas-en-gas arrastra gas ambiente en periferia. Capa perturbada llega a eje chorro a pocos diámetros boquilla (región núcleo potencial) tras lo cual flujo se desarrolla plenamente con perfiles radiales auto-similares. Velocidad axial varía inversamente con distancia para conservar momentum. Típicamente chorro expande en semi-cono 10-12° si gas ambiente misma densidad que chorro. Si ambiente más ligero, expansión menor por efecto masa.
En chorros supersónicos, factor compresibilidad afecta expansión. Chorro no expande mucho hasta que velocidad axial desacelera a velocidad sónica (núcleo supersónico). Luego expande como chorro subsónico (Fig 5). Estudio CFD reciente de chorro O₂ en convertidor BOS mostró velocidad axial casi constante ~1 m y temperatura gas en eje ~-170 °C en esta región. Luego temperatura sube por arrastre gases calientes. Lanzas O₂ operan Mach ~2 para mantener distancia y buena interacción chorro/metal.
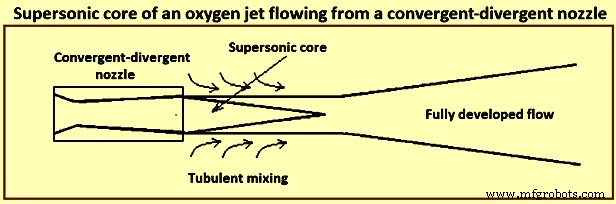 Figura 5: Núcleo supersónico de chorro de oxígeno fluyendo de boquilla convergente-divergente
Nota: si chorro O₂ sumergido en atmósfera CO como en convertidor BOS, concentración O₂ puede bajar sustancialmente.
Interacción chorro-superficie metálica
Chorro alta velocidad golpea superficie: se forma cráter, bordes inestables por alta velocidad chorro deflectado lanzando gotitas. Valores suficientemente altos: chorro se vuelve re-entrante, algunas gotitas lanzadas al chorro → cráter inestable oscilante/rotante. Con capa escoria, gotitas atrapadas por escoria → emulsión gotita-en-escoria.
Profundidad cráter calculable por balance momentum en punto estancamiento centro cráter. Estudios con constante basada en experimentos varios líquidos/gases a temp ambiente y modelo 2D bifásico mercurio-glicerol: gotitas en emulsión aumentan con flujo gas y varían inversamente con distancia lanza-superficie (altura lanza). Modelo 3D agua: dos regiones, una flujo bajo donde tasa aumenta no-linealmente con flujo, otra donde varía casi linealmente. Número Weber caracteriza fenómenos. Tasa generación gotitas (kg/s) correlacionada experimentalmente como función número soplado. Inyección gas fondo simultánea aumenta generación gotitas, especialmente cuando casi coaxiales con chorro superior. Fase escoria cambia tasa sustancialmente.
En chorro supersónico Mach 2, temp salida ~-100 °C. Arrastra gas convertidor menor densidad. Temp, velocidad, composición cambian al golpear baño. Correlación tiene grandes incertidumbres; utilidad en modelo BOS menos que adecuada. Sin otra correlación, se usa la anterior ajustando según necesidad.
Tamaños de gotitas y tasas de reacción
Tasas dependen de tamaños. Estudios obtuvieron muestras emulsión de convertidores operativos o modelos calientes. Tamaños generalmente 0,05-3 mm. Experimento arrabio-O₂: trozos grandes lanzados, tiempo despreciable en emulsión. Aproximaciones/correlaciones claramente inadecuadas, pero la mayoría modelos las usan por falta de mejores.
Estudio halló grandes cantidades gotitas metálicas en escoria espumosa durante refinación alto P. Otro observó similar analizando muestras eyectadas por agujero vaciado en convertidor 230 t. Varios estudios similares.
Gotitas en varios estados refinación avanzada, algunas casi completamente refinadas aunque baño aún con C considerable. Fracción metal en emulsión estimada grande, ~25% peso baño. Corresponde a área ~40.000 m² asumiendo tamaño medio 1 mm. Propuesto en estudio: refinación en convertidor ocurre principalmente en fase emulsión, baño refina por dilución gotitas cayendo (teoría emulsión). Emulsión = sistema escoria-metal-gas. Visualizable como espuma escoria-gas con gotitas distribuidas.
Reportado: gotitas muestran alta supersaturación O₂, postulado gotitas finas generadas por nucleación homogénea explosión gotita CO. Algunas muestran evidencia adheridas a burbujas, algunas huecas. Experimentos gotitas levitadas magnéticamente y caída libre reaccionando con gases oxidantes: resultados interesantes. C alto: reacciones en superficie (CO ardiendo). C baja: gotitas pequeñas expulsadas (nucleación sub-superficie). C más bajo: gotitas estallan (supersaturación O₂ nucleación profunda). Supersaturación ~5 MPa (equilibrio CO) reportada al estallar.
Tiempo de residencia de gotitas
Estudio midió tiempo residencia en convertidor por trazador radiactivo oro. Tiempo máximo residencia gotitas en descarburización avanzada ~2 min. Tiempo calculado caída libre ~pocos segundos incluso considerando escoria emulsionada mayor altura. Alto tiempo necesita explicación.
Experimentos rayos X visualizando gotita Fe-C reaccionando en escorias oxidantes fundidas: gotita sube a superficie al iniciar descarburización, permanece hasta que burbujeo CO cesa. Tiempo residencia depende de formación burbujas que mantienen gotita a flote.
Dos teorías cómo formación CO mantiene gotita a flote: (1) Teoría gotita hinchada: CO forma homogéneamente dentro → gotita hueca baja densidad aparente → flota. (2) Burbujas nuclean heterogéneamente en interfaz gotita/escoria → mientras permanecen adheridas la mantienen a flote. Evidencia fluoroscopia rayos X no distingue claramente. Hecho de no parecer barrera nucleación durante desoxidación vigorosa (evolución copiosa burbujas) sugiere nucleación interfaz.
Altas concentraciones C: mayor supersaturación CO en superficie gotita → nucleación heterogénea en superficie, burbuja pasa tiempo en interfaz antes desprenderse → varias burbujas adheridas → gotita flota. C cae a valores bajos: nucleación interfaz esporádica, periodos sin burbuja → O₂ disuelve en metal y difunde → región mayor supersaturación se mueve hacia dentro: sub-superficie, luego profundo. Eventos nucleación homogénea probablemente esporádicos, estocásticos.
Simultáneamente, densidad aparente gotita sin/pocas burbujas alta → cae en baño. C crítico cuando gotita cae depende tamaño, potencial oxidante escoria (tasa transferencia masa FeO), evento nucleación esporádico superficie/interior. Trabajo empírico predecir C crítico correcto falta. Evidencia experimentos gotitas levitadas apunta serie eventos, aunque agitación campo electromagnético hace condición diferente especialmente transferencia masa dentro gotita.
En convertidor, superficie gotita perturbada continuamente por burbujas: dos efectos contrapuestos. Parte superficie cubierta por burbuja no disponible para transferencia masa escoria-gotita. Superficie también agitada vigorosamente por formación/desprendimiento burbujas, mejorando transferencia local. Estimaciones indirectas: estudio estimación indirecta coeficiente transferencia masa FeO en escoria para tasa transferencia P experimentos gotita simple alta temp: valores entre 10⁻⁵ y 10⁻⁴ m/s. Estudios similares. Necesarios estudios experimentales proper, modelos fríos y calientes, para correlaciones razonables variables adimensionales.
Mezcla del baño metálico
Aunque escoria bien agitada por chorro gas y gran cantidad gas pasando, baño metálico en convertidores soplado superior comparativamente mal mezclado. Tiempo mezcla (t95, tiempo 95% homogeneidad) en convertidor soplado superior puede ser 150-180 s, vs 10-20 s en OBM soplado fondo. Consecuencia en dinámica reacciones: gotitas eliminadas de capa superior y refinadas caen arriba. Como mucho calor liberado en escoria, escoria y gotitas cayendo también más calientes. Puede haber estratificación composición/temperatura por chatarra fondo disolviéndose lentamente.
Altos tiempos mezcla corresponden a alta irreproducibilidad, llevando a comportamiento soplado irreproducible sin soplado fondo. Ej: gran remolino metal con más C de fondo llevado a superficie puede aumentar repentinamente tasa descarburización → inestabilidades. Por eso inyección gas inerte por fondo para bajar tiempo mezcla es práctica estándar.
Como tasa inyección fondo y posición elementos porosos afectan dinámica, necesario cuantificar comportamiento mezcla para predicciones cuantitativas evolución composición/temperatura. Valor medio t95 único inadecuado para modelo comprehensivo, ya que dos curvas mezcla distintas pueden dar t90 similar y t95 distinto. Compromiso: modelo dos parámetros, estimando dos tiempos mezcla (t90 y t95). Idealizar baño como dos reactores tanque agitados (STR) intercambiando metal continuamente. Parte fondo solo ve fundición chatarra; parte superior ve todos fenómenos. Dos parámetros: ratio tamaños reactores y tasa intercambio metal, ajustados a tiempos mezcla bajo condiciones operación.
Formación de escoria y disolución de fundentes
Fundentes (cal y dolomita calcinada) cargados temprano disuelven con óxidos en desarrollo formando escoria líquida. Tasa disolución afecta fuertemente reacciones escoria-metal durante soplado. Inicio: altura lanza alta → escoria inicial rica SiO₂ y FeO. Grandes cantidades fundentes cargadas. Lanza baja → escoria espuma ~1/3 soplado por reducción FeO en escoria junto con formación CO. A medida que soplado avanza, CaO disuelve en escoria, peso escoria activo aumenta. Tras ~3/4 soplado, FeO en escoria aumenta por disminución tasa descarburización.
Durante soplado, temp acero sube gradualmente ~1350 °C a 1650 °C al vuelco; escoria ~50 °C mayor. Escoria al vuelco puede contener regiones cal no disuelta mezclada con escoria líquida, ya que disolución cal limitada por presencia de silicato dicalcico (2CaO·SiO₂) recubrimiento, sólido a temperaturas siderúrgicas y evita disolución rápida. Presencia MgO en fundente debilita recubrimiento. Carga temprana MgO acelera formación escoria por disolución más rápida cal.
Convertidor necesita escoria fluida buena basicidad (alto CaO) para manejar gran cantidad CO generado y eliminar P eficientemente. Operador busca ratio CaO/SiO₂ >3,0 en escoria final.
Figura 6a: contornos liquis en diagrama ternario CaO-SiO₂-FeO. Ratio CaO/SiO₂ alcanzable a 1350 °C (inicio) limitado ~1,6-1,7. Mejora marginal con MgO (Fig 6b) y algo Al₂O₃ de escoria arrastre. En escoria final a 1650 °C con 25-30% FeO, máximo CaO/SiO₂ <3,0. Análisis escoria frecuentemente muestran cal no disuelta. Aparte de solubilidad CaO, partículas cal se pasivan en escorias altamente silíceas. Concentración CaO máxima en superficie partícula disolviéndose → silicato dicalcico forma ahí. Compuesto no solo refractario sino forma capa adherente retardando disolución. Partícula cal sin disolver largo tiempo a alta temp sinteriza y menos reactiva. Romper capa adherente: alto FeO en escoria. Por eso práctica soplado lanza alta primeros minutos, construyendo FeO 25-35% o más. Efecto solubilidad CaO marginal (Fig 6), pero facilita ruptura capa silicato dicalcico permitiendo disolución. Aditivos como espato flúor (CaF₂) logran efecto más eficientemente, aunque no práctica aceptable recientemente por varias razones. Figura 6 muestra diagramas de fase.
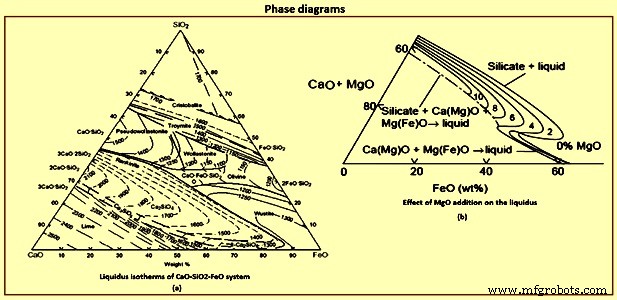 Figura 6: Diagramas de fase
Flujo de proceso y dinámica de reacciones
Contenido convertidor divisible en regiones: (i) baño metal (dividible en fondo y superficie con intercambio), (ii) chorro O₂ y región impacto, (iii) región escoria (mayormente emulsión escoria-metal-gas). Tres regímenes distintos en soplado:
- Inicial: baño metálico desnudo con islas cal sólida y algo escoria arrastre. Chorro O₂ golpea baño: (a) oxida casi capa entera metal → CO, SiO₂, MnO, P₂O₅, mucho FeO. No todo O₂ consumido ahí; gas arriba puede tener alto ratio CO₂/CO y algo O₂ (análisis gas escape). (b) Lanza gotitas a fase gas, que tras vuelo libre caen. Gas oxidante → gotitas refinadas en vuelo. En superficie gotitas, orden reacciones dictado por termodinámica. Para cada soluto, reacción involucra pasos transferencia masa: CO₂/O₂ fase gas, solutos fase líquida. Reacciones químicas interfaciales muy rápidas a esta temp. Orden normal: Si, Mn, luego C, P. Tiempo vuelo ~1 seg o menos → gotitas caen completando probablemente solo parte reacción Si. Gotitas más pequeñas → refinación avanza más por mayor área específica. Reacción resto superficie baño pequeña por menor área vs gotitas. Transferencia masa fase gas calculable correlaciones Ranz-Marshall. Fase inicial: gotitas altas en solutos, transferencia masa fase gas limitante. Gotitas pequeñas consideradas rígidas, difusión pura solutos dentro. Al caer, productos óxidos fase condensada en gotitas permanecen arriba, combinándose con óxidos sitio impacto y fundentes → empiezan formar escoria líquida. Buena cantidad FeO formada en impacto → formación escoria fácil. Tras tiempo, capa escoria líquida cubre baño. Cada vez más gotitas lanzadas a escoria. Gotitas eyectadas a gas ahora deben pasar fase escoria antes de llegar baño. Refinación adicional en escoria.
- Segunda fase: Inicialmente capa escoria delgada y gotitas altas en Si/Mn → caen antes de iniciar reacción C (sin evolución gas, especialmente gotitas grandes). Gotitas pequeñas altas en C pueden empezar descarburizar temprano liberando CO, emulsionando escoria lentamente. Fase temprana: llama baja en boca (formación CO comparativamente baja). Una vez Si en baño cae algo, desiliconización avanza considerablemente antes de caer gotita. Reacción C inicia → gotita permanece flotando en emulsión hasta C crítico (explicado antes). En fase escoria, tasa controlada por transferencia masa FeO en escoria mientras C en gotita siga alto. Al alcanzar C crítico, burbujeo frena y cesa, gotita cae. C crítico determinado largamente por FeO en baño. Rápidamente emulsión se construye y empieza segunda fase reacciones en emulsión. Llama en boca grande. Punta lanza sumergida en emulsión.
- Tercera fase (final): Baño bajo en C, tasa limitada por difusión C dentro gotita al entrar emulsión. Generación CO baja, no mantiene gotitas flotando. Tiempo residencia cae a pocos segundos, gotitas en emulsión disminuyen aunque lanza bajada a nivel mínimo permisible. Emulsión muere. Tasas descarburización caen y FeO en escoria sube rápido. Como tasas bajas, FeO y O₂ disuelto en acero aumentan mucho más que equilibrio C-O. Operador sube agitación Ar, aumentando generación gotitas sin añadir O₂ extra. Ayuda en cierta medida.
Eliminación de fósforo y control de FeO
Eliminación P a veces problemática en BOS, resultando en re-soplados, especialmente con P entrada alto (~0,2%). Aunque condiciones finales favorables (alto FeO, alta basicidad), operador puede caer en situación adversa si régimen escoria no gestionado cuidadosamente. Termodinámica P conocida. Reacción: 2P + 5/2 O₂(g) = P₂O₅(l) o forma iónica P + 5/4 O₂(g) + 3/2 (O)²⁻ = (PO₄)³⁻. Enfoque constante equilibrio + coeficiente actividad Raoult función composición escoria, o capacidad fosfato escoria correlacionada empíricamente. Ambos conceptualmente similares. Presiones parciales P y O₂ convertibles a % disuelto en metal o actividad FeO con datos termodinámicos. Datos escoria función composición (coeficiente actividad o capacidad fosfato) determinados empíricamente. Coeficiente partición P entre escoria y metal bulk calculable cuando análisis escoria durante soplado conocido.
Periodo inicial: C baño alto y contiene Si → potencial O₂ en interfaz escoria/metal bajo → no se espera alta tasa desfosforación en interfaz bulk. Gotitas, en cambio, se refinan altamente en 1-2 min, y antes de volver a baño tienen alto potencial O₂ en interfaz. Coeficiente partición alto (FeO alto por soplado suave, temp baja, aunque CaO por disolver). Número gotitas en emulsión muy grande → tasa desfosforación muy alta (Fig 3a). Final: condiciones escoria favorables (alto FeO, alta basicidad), pero temp subió sustancialmente. Tasa eliminación P no muy alta: número gotitas no muy grande, área pequeña → reacciones lentas.
Agitación Ar vigorosa ayuda en este momento y tras parar flujo O₂, aunque limitado. En parte media soplado operador tiene mayor oportunidad desfosforación eficiente. Tras soplado suave al bajar lanza progresivamente para alta descarburización, FeO en escoria cae considerablemente y permanece bajo hasta colapso emulsión. Escoria se vuelve "seca". Coeficiente partición adverso → fácil reversión P a metal. Menor FeO, mayor reversión. Esto aumenta carga en última parte donde tasas son bajas.
Por tanto, control estrecho FeO durante parte media necesario si operador requiere acero bajo P. Bajada prematura lanza en cada etapa → FeO muy bajo (<12-15%). FeO determinado por balance tasa generación gotitas (consumo) y tasa generación FeO. Muy bajo FeO también reduce tasa descarburización. Muy alto FeO → slopping.
Niveles FeO mayores logrables modificando práctica lanza: altura niveles intermedios ligeramente superior a normal; retrasar ligeramente bajada lanza cuidando no causar acumulación emulsión incontrolada; adición distribuida mineral durante este período.
Resumen química siderurgia en convertidor BOS
Desde termodinámica proceso O₂, al inicio O₂ soplado sobre HM reacciona preferentemente con Si disuelto, formando SiO₂ que flota en superficie. Desde cinética, parte O₂ reacciona con C y Fe disueltos. Formación CO ocurre instantáneamente al encendido. Cal viva añadida para neutralizar escoria ácida (mezcla líquida FeₓOᵧ y SiO₂). Varias reacciones químicas en convertidor BOS. Principales: disolución O₂ en metal desde gas, descarburización por O₂ disuelto, oxidación Fe, [Si], [Mn], [P], [V], [Ti]. Óxidos sólidos/líquidos formados como productos, ligados con cal añadida al inicio formando escoria líquida. Por intensa formación CO, gotitas metal líquido introducidas en escoria → tiende a espumar. Escoria durante soplado es emulsión escoria líquida-gotitas metal, espumando por burbujas gas. Emulsión también sitio favorable reacciones. Ej: fracción considerable oxidación C ocurre en gotitas en emulsión aunque mayoría en zona impacto chorros O₂. Resto O₂ quema Fe a FeₓOᵧ. Durante soplado, O₂ penetra gotitas y puede reaccionar con CO. Sistema escoria-gas total se comporta como espuma y sube rápido a cono convertidor. Flujo O₂ y tasas reacción deben ajustarse para que espuma no se derrame. Slopping frecuente aunque volumen interno convertidor casi 9x mayor que volumen baño inactivo metal+escoria.
Proceso de manufactura
- Automatización, control y modelado avanzados en la siderurgia por oxígeno básico
- Optimización del Revestimiento Refractario en Convertidores BOF: Máxima Disponibilidad y Vida Útil
- Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
- Proceso de Soplado Combinado: Mejora de Mezcla y Calidad en Conversores de Acería
- Sistema Eficiente de Recuperación y Limpieza de Gas para Convertidores BOF
- Proceso CAS-OB: Metalurgia secundaria avanzada con tratamiento de argón y oxígeno
- Optimización de la producción de hierro: Química del proceso de alto horno
- Descarbonuración Avanzada Argon-Oxígeno (AOD) para Acero Inoxidable Premium y Aleaciones de Alta Calidad
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Visión general completa de técnicas de fabricación de acero
- Fabricación de Acero por Oxígeno Básico: Cómo Funciona el Proceso Líder Mundial