



Proceso CAS-OB: Metalurgia secundaria avanzada con tratamiento de argón y oxígeno
Proceso CAS-OB de metalurgia secundaria
El proceso CAS-OB es un proceso de tratamiento de cuchara en metalurgia secundaria que se utiliza para el calentamiento del acero por medios químicos. La abreviatura CAS-OB significa «Ajuste de Composición por Burbujeo de Argón Sellado - Soplado de Oxígeno». El proceso fue desarrollado y patentado por Nippon Steel Corporation en la década de 1980. Durante el proceso CAS-OB, las funciones más importantes son el ajuste de la temperatura a un nivel óptimo y la adición precisa de elementos de aleación. El propósito del calentamiento es asegurar una temperatura suficiente del acero líquido cuando se envía a la máquina de colada continua. El proceso CAS-OB pertenece a los procesos que operan a presión atmosférica.
El proceso CAS-OB está diseñado para la homogeneización y control de la composición y temperatura del acero. Es un proceso de tratamiento de cuchara diseñado para calentamiento y aleación de acero líquido. El proceso se usa ampliamente para grados de acero que no requieren tratamiento de desgasificación al vacío. Recientemente, debido a la aplicación más amplia del tratamiento de desgasificación al vacío, el uso del proceso CAS-OB ha disminuido.
El proceso CAS-OB permite recuperaciones de aleación consistentemente altas y el recalentamiento del acero usando la reacción exotérmica entre oxígeno y aluminio. Con esta capacidad de buen control de composición química, homogeneidad del acero y recalentamiento, el proceso CAS-OB se convierte en una estación búfer ideal en la metalurgia secundaria de la fabricación de acero. El objetivo del proceso CAS-OB es homogeneizar y controlar la composición y temperatura del acero. Se ha informado que el proceso CAS-OB permite una mejor programación, mejor control de temperatura y mayor pureza de inclusiones.
Principio del proceso CAS-OB
CAS-OB es un proceso de tratamiento de cuchara diseñado para calentamiento y aleación de acero líquido. El proceso permite adiciones de aleación bajo un ambiente inerte de argón. Permite la adición simultánea de aluminio y gas oxígeno soplado a través de una lanza superior. Estos reaccionan para formar alúmina y generan una cantidad considerable de calor debido a la naturaleza exotérmica de la reacción. El proceso CAS-OB, por lo tanto, resulta en calentamiento químico del acero líquido.
En los procesos de calentamiento químico, el acero se calienta por medio de una reacción exotérmica de un elemento disuelto por soplado de oxígeno. El uso de aluminio es preferido como elemento para calentamiento químico. Se ha informado que una concentración de 0,1 % de aluminio disuelto dentro del acero líquido es capaz de producir un aumento de temperatura de +34 °C al reaccionar con gas oxígeno. Obviamente, también hay pérdidas de calor causadas por radiación y a través de las paredes de la cuchara. El principio del proceso CAS-OB se muestra en la Figura 1.
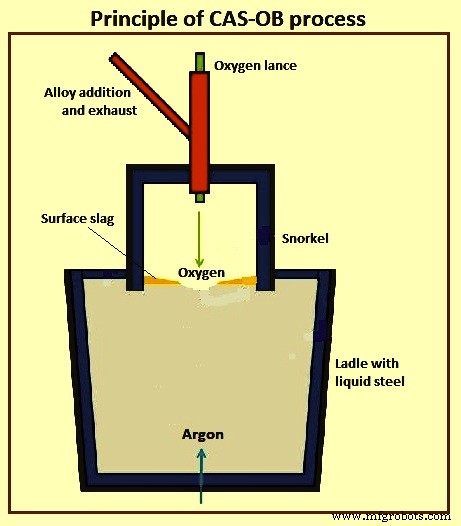
Figura 1 Principio del proceso CAS-OB
Equipos del proceso
El procesamiento de acero líquido se lleva a cabo en cucharas, equipadas con compuertas deslizantes y un tapón poroso para soplado de argón. El equipo para el proceso consiste en un sifón (también llamado campana) fijado a un soporte móvil. En la parte superior del sifón, se proporciona un puerto, que sirve para la alimentación de aluminio y ferroaleaciones (si es necesario) en el sifón y para la eliminación de gases al sistema de limpieza de gas. El diseño del sifón prevé el descenso de lanza de oxígeno y lanza de proceso e instrumento para muestreo, medición de temperatura y medición de oxígeno disuelto, así como una lanza para inyección de polvo metálico, compuesto desulfurizante y alambre de silicuro de calcio (CaSi).
El sifón consta de dos partes. La parte superior está revestida solo por el interior, mientras que el fondo está revestido tanto por dentro como por fuera. El revestimiento del sifón normalmente se hace con materiales de alta alúmina reforzados con agujas de acero inoxidable al 2 %. Estos materiales también se usan para el revestimiento de la lanza de oxígeno y la lanza sumergida para soplar argón en el acero líquido, que se usa cuando el argón no puede suministrarse al acero líquido a través del tapón poroso del fondo. Ladrillos de cromomagnesita también se han usado para el revestimiento del fondo del sifón. Hay una lanza sumergida de forma especial para agitación adicional de argón.
La vida útil del revestimiento de la parte superior del sifón es normalmente de 400 a 600 coladas, mientras que la vida del revestimiento del fondo del sifón es de 50 a 150 coladas. La vida del revestimiento de la lanza de oxígeno es normalmente de 100 coladas mínimo y la de la lanza para soplar argón es de 150 coladas mínimo.
El proceso CAS-OB
El acero líquido de un proceso de fabricación de acero primario (convertidor de oxígeno básico u horno de arco eléctrico) se vierte inicialmente en una cuchara. La cuchara consiste en una carcasa de acero con una capa de ladrillo refractario o materiales colables en el interior. La capa refractaria proporciona aislamiento y es resistente al ambiente corrosivo del baño de acero, teniendo una temperatura alta de alrededor de 1.600 °C. Durante el tratamiento, los componentes del acero reaccionan con oxígeno añadido para formar una fase de escoria. Las adiciones en forma de óxidos también se disuelven en la fase de escoria. Los componentes típicos de escoria son FeO, SiO₂, MgO, Al₂O₃ y CaO. En el proceso CAS-OB, la fase de escoria participa en las reacciones y protege el acero líquido de la atmósfera y funciona como una capa aislante.
El proceso CAS-OB está diseñado para crear una atmósfera inerte sobre el acero para permitir la adición de aleaciones sin contacto con el oxígeno atmosférico o una escoria de óxido. Esto se logra primero creando un área libre de escoria (conocida como ojo) en la superficie del acero líquido por la introducción de argón en el acero a través de un tapón poroso en el fondo de la cuchara. Las burbujas de argón que llegan a la superficie del acero empujan a un lado la capa de escoria en la parte superior de la cuchara, creando un área libre de escoria. La cantidad de flujo de argón necesaria para producir el ojo requerido en la parte superior de la cuchara varía con la condición del tapón poroso, la profundidad de escoria en la parte superior de la cuchara y la fluidez de la escoria. Una vez creado el ojo, el sifón puede bajarse al área libre de escoria.
La operación del proceso se logra mediante el uso de tres elementos: (i) un sifón refractario en la parte superior de la cuchara, que puede usarse para contener una atmósfera inerte de argón o la reacción química entre oxígeno y aluminio, (ii) suministro de gas argón, y (iii) una lanza de oxígeno refrigerada por agua. Estos elementos funcionales son el corazón del proceso.
La característica principal del proceso es el sifón refractario debajo del cual se hace la adición de aleación al baño. El sifón proporciona un ambiente protegido para añadir materiales de aleación, donde la superficie del acero está abierta, pero aún protegida del contacto con la atmósfera circundante. Esto también asegura que la cantidad de nitrógeno absorbido pueda mantenerse en un nivel bajo. El burbujeo de argón también proporciona agitación para homogeneizar la temperatura y composición del acero.
La cuchara de acero se posiciona de modo que el sifón esté situado justo encima del tapón de agitación poroso. Esto asegura que la superficie agitada del baño de acero se confine al área debajo del sifón. La agitación adicional de argón, si es necesaria, puede hacerse a través de la lanza sumergida de forma especial. El recalentamiento del acero se logra inyectando oxígeno en conjunción con adiciones de aluminio.
El burbujeo de argón en el fondo crea un «ojo abierto» en la capa de escoria. El sifón se baja sobre el acero líquido sobre este ojo abierto en la escoria. En particular, permite la adición simultánea de aluminio y soplado de gas oxígeno a través de una lanza superior. La alúmina producida necesita flotar hacia afuera para producir acero limpio. La adición adicional de ferroaleaciones en esta región libre de escoria logra un mayor rendimiento.
Las etapas principales del proceso son calentamiento, reducción de escoria y (posible) aleación. El propósito de la etapa de calentamiento es aumentar la temperatura del acero líquido a su valor objetivo antes de su colada continua. Antes de que comience el calentamiento real, el acero líquido se agita por soplado de argón en el fondo para formar un área de ojo abierto libre de escoria en la superficie del baño de acero. Consecuentemente, el sifón refractario se sumerge parcialmente en el acero líquido.
Durante la etapa de calentamiento, partículas sólidas de aluminio se alimentan sobre la superficie libre de acero dentro del sifón. El aluminio se oxida bajo el sifón soplando oxígeno con una lanza supersónica y la reacción exotérmica causa un aumento en la temperatura del acero. El óxido de aluminio (alúmina) formado durante el calentamiento va a la fase de escoria que yace en la parte superior de la superficie del acero y alguna cantidad de aluminio se disuelve en el acero. Debido al calor generado por la reacción de aluminio y oxígeno, la temperatura del acero líquido puede elevarse hasta 10 °C por minuto sin desgaste excesivo del equipo.
Debido al soplado intensivo de la lanza, además de aluminio, alguna porción de otros metales de la fase de acero, manganeso, silicio y hierro en particular, se oxidan en la escoria. Esto es indeseable desde el punto de vista económico y, por lo tanto, normalmente es necesario realizar la reducción de escoria después de la etapa de calentamiento.
Además de aumentar el contenido de alúmina en la fase de escoria, el soplado de oxígeno conduce a un aumento en la cantidad de FeO, SiO₂ y MnO en la escoria. Para evitar pérdidas excesivas de los componentes metálicos, la reducción de escoria se realiza después del calentamiento. Durante la etapa de reducción, la estructura del sifón se eleva y el acero se agita usando soplado de argón desde los tapones porosos en el fondo de la cuchara. La agitación vigorosa de argón resulta en un movimiento circular del acero en la cuchara.
En la etapa de reducción de escoria, la fase de acero se agita fuertemente soplando algún gas inerte, normalmente argón, desde el fondo de la cuchara. La agitación de gas fuerza la fase de acero en un movimiento circular. En la interfase de acero y escoria, el acero fluyente causa el desprendimiento de pequeñas gotas de la capa superior de escoria. Las gotas de escoria y acero forman una emulsión donde ocurre una gran área interfacial entre fases. El área interfacial aumentada acelera la transferencia de masa entre el acero y la escoria y, por lo tanto, proporciona condiciones preferibles para las reacciones de reducción.
Como resultado de los esfuerzos de corte que el flujo giratorio de acero impone sobre la escoria superior, pequeñas gotas se desprenden de la capa de escoria, conduciendo a un inmenso aumento en el área interfacial entre escoria y acero. Esta gran área interfacial proporciona condiciones favorables para una alta tasa de reducción.
El proceso normalmente se divide en calentamiento, aleación y reducción de escoria. El objetivo de la etapa de calentamiento es aumentar la temperatura del baño de acero por calentamiento químico, que se realiza alimentando partículas de aluminio en el baño y empleando soplado de oxígeno simultáneo a través de una lanza superior. En la práctica, la tasa de calentamiento químico se limita para evitar la introducción de esfuerzos térmicos excesivos en las estructuras de la pared por medio de procesos de transferencia de calor, particularmente radiación y convección.
El procedimiento del tratamiento CAS-OB comienza definiendo el nivel del baño de acero para sumergir el sifón a profundidad suficiente. Antes de bajar el sifón, la tasa de flujo de argón se aumenta de modo que se forme un área libre de escoria, es decir, un ojo abierto, en el que se sumerge el sifón. Después de bajar el sifón, el soplado en el fondo se disminuye y la desoxidación del acero se lleva a cabo por adición de aluminio o aluminio-silicio. Dependiendo de la medición de temperatura, el proceso de desoxidación es seguido por el calentamiento del acero. En la etapa de calentamiento, partículas sólidas de aluminio se alimentan sobre la superficie del acero y el oxígeno se sopla simultáneamente a través de la lanza superior. Una posible etapa de aleación sigue después de que se ha completado la etapa de calentamiento. Se toman muestras de acero antes del calentamiento y después de la aleación justo antes de que se eleve el sifón.
Después de la entrega de la cuchara a la posición de procesamiento de acero líquido, se inicia el soplado de argón a través del tapón poroso en el fondo de la cuchara y se monitorea visualmente la presencia de purga. Simultáneamente se mide la altura del libre bordo y se calcula el valor del movimiento de la campana. Debe asegurarse que el extremo inferior de la campana se sumerja en el acero líquido al menos 200 mm. También se miden la temperatura del acero líquido y la actividad de oxígeno disuelto en él.
Antes de bajar el sifón, el flujo de argón se aumenta para que la superficie del acero líquido en la purga tenga el «ojo abierto». En el área de «ojo abierto», el sifón se baja. Después de haber bajado el sifón en el acero líquido a la profundidad deseada, el flujo de argón se reduce. La superficie libre del acero líquido de la escoria dentro del sifón sirve como lugar para la adición de aluminio granular y otros aditivos para desoxidación. Después de esto, se lleva a cabo la homogeneización del acero líquido durante 4 a 5 minutos. Luego el flujo de argón se reduce aún más para tomar una muestra y medir la temperatura del acero líquido. El resultado de las mediciones de temperatura se calcula para el calentamiento químico, la cantidad requerida de metal aluminio y oxígeno. La Figura 2 muestra el diagrama esquemático de un proceso CAS-OB.
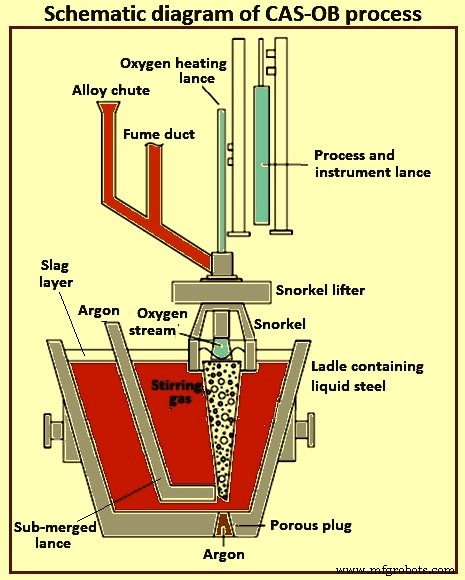
Figura 2 Diagrama esquemático de una instalación CAS-OB
Características especiales del proceso CAS-OB
Hay varias características especiales del proceso CAS-OB. En este proceso, el sifón baja al acero para producir un área inerte sobre el «ojo de escoria» (área sin escoria ya que la pluma de burbujeo la empujó a un lado). La adición de aleación y recalentamiento químico por inyección de oxígeno y aluminio se producen debajo del sifón. Produce más alúmina que un horno de metalurgia de cuchara, y esta alúmina es requerida para flotar hacia afuera para obtener acero limpio.
El diámetro del sifón es crítico para asegurar la región libre de escoria en la capa de escoria. Debe determinarse conociendo el diámetro del ojo abierto durante el burbujeo en el fondo. El diámetro del ojo abierto puede estimarse con la ayuda de la geometría de la pluma de burbujeo (cono de pluma) que depende de la tasa de flujo de gas.
En el proceso CAS-OB, la apertura del tapón de burbujeo en el fondo es importante para asegurar el ojo abierto. Para evitar el riesgo de fallo de apertura del tapón de burbujeo, se adopta un sistema de cambio de posición del sifón. Con este arreglo, la posición del sifón puede cambiarse a una buena área de burbujeo.
El contenido total de oxígeno del proceso CAS-OB es normalmente similar al proceso de burbujeo de argón y horno de cuchara pero es ligeramente inferior al de la desgasificación al vacío Ruhrstahl-Heraeus (RH).
Durante el proceso, la costra se adhiere a la parte superior del sifón, mientras que algún material de óxido se adhiere a la parte inferior del sifón. El crecimiento de óxido en la parte inferior del sifón causa choque con el borde de la cuchara de vaciado y rotura de la campana.
Ventajas y desventajas
El proceso CAS-OB tiene muchas ventajas que incluyen: (i) disminución de la temperatura de vaciado de alrededor de 15 °C, (ii) menor resoplado de coladas en el convertidor de oxígeno básico, (iii) homogeneización rápida y fiable de aleaciones, (iv) alto y predecible rendimiento de materiales de aleación, (v) bajo consumo de aluminio, (vi) logro más consistente de la temperatura objetivo para colada continua, (vii) bajo contenido total de oxígeno después del tratamiento, (viii) permite aleación con tolerancias estrechas, (ix) reducción del consumo y costes de aleación, (x) menores coladas abortadas, y (xi) almacenamiento en búfer entre el convertidor de oxígeno básico y la máquina de colada continua resulta en mejores condiciones de vaciado.
Desventajas del proceso CAS-OB incluyen: (i) los formadores de escoria necesitan añadirse antes de que la cuchara sea transportada a la estación, y (ii) la eliminación de azufre no puede realizarse con el proceso. Los costes de inversión para establecer una estación CAS-OB son más altos comparados con algunos otros procesos de calentamiento como el proceso IR-UT (injection refining-up temperature), aunque las tasas de calentamiento son más altas en el proceso CAS-OB. Además, la escoria frecuentemente se pega a la estructura de la campana lo que causa aumento en el peso y volumen de la campana. Esto puede tener efectos indeseables en la operación CAS-OB.
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Automatización avanzada y modelado en la colada continua de acero
- Producción de acero verde: revolucionando la industria para un planeta más fresco
- Proceso de Soplado Combinado: Mejora de Mezcla y Calidad en Conversores de Acería
- Selección del Sitio Ideal para una Planta Siderúrgica Greenfield: Guía Completa
- La química detrás de la siderurgia en convertidor de oxígeno básico (BOF)
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Visión general completa de técnicas de fabricación de acero
- Tratamiento Térmico del Acero: Temple, Revenido, Recocido y Más para Cuchillos Duraderos