



Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
Las inclusiones no metálicas (en adelante denominadas simplemente «inclusiones») son compuestos químicos que contienen al menos un componente no metálico, como azufre u oxígeno. En los aceros, las inclusiones constituyen una fase no deseada pero prácticamente inevitable, originada por la presencia de agentes oxidantes en el acero líquido, ya sea por la materia prima o introducidos durante el proceso de fabricación. Estas se forman en diversos tipos según las condiciones termodinámicas favorables en prácticamente todas las prácticas de tratamiento que involucran aceros líquidos.
Efectos perjudiciales de las inclusiones
La nocividad de las inclusiones depende en gran medida de su composición química, fracción volumétrica, dispersión y morfología. Generalmente, las inclusiones grandes e irrompibles con altos puntos de fusión son las más indeseables. Sin embargo, en comparación, las inclusiones pequeñas y frágiles o aquellas con puntos de fusión más bajos son preferibles. La razón es que las inclusiones con puntos de fusión bajos o frágiles tienden a deformarse, fragmentarse en inclusiones más pequeñas o desaparecer durante los posteriores procesos de conformado en caliente o en frío (efecto del proceso de conformado y relación de reducción) o tratamientos térmicos a los que se someten los aceros tras la colada continua y la solidificación.
Principales tipos de inclusiones en la siderurgia
Las inclusiones principales en la fabricación de acero son los óxidos y los sulfuros. Se forman como resultado del proceso siderúrgico y, por tanto, forman parte intrínseca del acero. Mientras que los óxidos se consideran normalmente perjudiciales, los sulfuros desempeñan un papel complejo en la determinación de propiedades del acero, como la maquinabilidad.
Impacto en la calidad del acero
Aparte de algunas aplicaciones donde se requieren inclusiones (como los sulfuros para mejorar la maquinabilidad), estas normalmente deterioran las propiedades mecánicas y la calidad superficial de los productos de acero, pudiendo causar obstrucción de boquillas y alteraciones en los procesos de fabricación y conformado. Se acepta ampliamente que la presencia de inclusiones de sulfuro y óxido puede afectar negativamente a propiedades mecánicas como la ductilidad, tenacidad, anisotropía y conformabilidad. La permanencia de inclusiones dentro de la matriz del acero daña sus propiedades mecánicas y puede provocar la falla del material.
Los requisitos de calidad para productos de colada continua son cada vez más estrictos para satisfacer la demanda de clientes que buscan aumentar la productividad y eficiencia mediante productos sin defectos y un mejor rendimiento en el procesamiento.
La existencia de inclusiones en el acero líquido es uno de los principales factores que causan defectos de calidad imputables a la fabricación. No solo causan defectos directos en el producto, sino que también obstruyen boquillas, provocando anomalías operativas como la deriva del acero líquido en el molde y el atrapamiento de polvo, lo que indirectamente genera defectos adicionales.
El concepto de «acero limpio»
El término «acero con alta limpieza» no puede expresarse de forma simple, ya que los requisitos de características de calidad varían según el uso, y por tanto los tamaños, composiciones y cantidades aceptables de inclusiones también varían. El término «acero limpio» se utiliza con cautela debido a: (i) las variables demandas de limpieza para aceros de diferentes aplicaciones, (ii) la variable limpieza en aceros producidos en diferentes operaciones, y (iii) la interpretación literal errónea de que «acero limpio» significa ausencia total de inclusiones.
La definición de «limpio» no es absoluta, sino que depende del proceso de producción individual y del uso final del producto. Por ello, a veces se propone hablar con mayor precisión de: (i) acero de alta pureza, cuando hay bajos niveles de elementos en solución (azufre, fósforo, nitrógeno, oxígeno e hidrógeno), y (ii) acero de bajo residuo, con bajo nivel de impurezas (cobre, plomo, zinc, níquel, cromo, etc.) provenientes principalmente de la chatarra.
La limpieza del acero tiene implicaciones tanto operativas como de rendimiento del producto. Normalmente, «acero limpio» describe un acero que presenta: (i) bajo nivel de elementos en solución, (ii) nivel controlado de elementos residuales, y (iii) baja frecuencia de óxidos generados durante la fabricación, metalurgia de cucharón, colada y laminación.
Los aceros limpios son aquellos con baja frecuencia de defectos de producto correlacionables con inclusiones de óxido. Además, el concepto de acero limpio se entiende cada vez más como aquel acero cuya composición está bajo estricto control de elementos de aleación para mejorar las propiedades del producto y su consistencia. Una constante en la producción de aceros de alta pureza, bajo residuo y limpios es el impulso continuo para reducir elementos en solución y residuos, y controlar la frecuencia, distribución y tamaño de las inclusiones.
Evaluación de la limpieza
La evaluación de la limpieza en el acero presenta un problema: hay muy pocas inclusiones grandes (macro), difíciles de detectar por su escaso número. En cambio, el número de inclusiones muy pequeñas (micro) es casi infinitesimal y su tamaño las hace prácticamente indetectables. Parece que 5 micrómetros (0,005 mm) representa el límite entre microinclusiones tolerables y macroinclusiones potencialmente dañinas. Estas inclusiones grandes esporádicas representan el principal problema de calidad para las acerías en la producción de acero limpio.
Además de reducir inclusiones de óxidos y sulfuros y controlar su composición y morfología, el acero limpio requiere reducir otras impurezas residuales como fósforo, hidrógeno, nitrógeno y oligoelementos. A veces se argumenta que el concepto de acero limpio es discutible, ya que es relativo y «la limpieza del acero, como la belleza, está muy en el ojo del observador». Además, la idea de que menos inclusiones implican siempre un mejor rendimiento no es cierta.
Existen diferentes calidades de acero para distintos fines. El nivel de limpieza para cada propósito depende del número, morfología, composición y distribución de tamaño de las inclusiones de cada calidad. Por ejemplo, en aceros de libre mecanizado o resulfurados, el objetivo no es eliminar totalmente las inclusiones, sino modificarlas para mejorar la maquinabilidad. Por tanto, una opinión equilibrada sobre el nivel permisible de inclusiones o limpieza para cada calidad es de gran importancia técnica y económica tanto para el fabricante como para el usuario. En gran medida, el acero limpio debe satisfacer las especificaciones del cliente respecto a las características de las inclusiones.
Origen y control de inclusiones
La presencia de inclusiones en el acero es inseparable de los procesos de fabricación. Su presencia se considera frecuentemente perjudicial, pero a veces ventajosa. Sea cual sea el efecto, forman parte del proceso y deben aprovecharse en beneficio de las propiedades finales.
La composición química y fracción volumétrica de las inclusiones se determinan por la gestión de los pasos de producción: (i) siderurgia primaria, (ii) metalurgia secundaria, y (iii) operación de colada continua. Por tanto, la población de inclusiones depende de la relación entre los parámetros operativos aplicados y las características de las calidades de acero producidas.
Según su origen, las inclusiones pueden ser: partículas de oxidación, fragmentos de refractario, arrastre de escoria de superficie, productos de reoxidación, etc. Se aplican diversos métodos para su eliminación: agitación de cucharón, refinación de escoria, operación en canal de distribución (tundish) y molde de colada continua. La eliminación en el molde es difícil porque el acero se solidifica y las inclusiones tienen menos oportunidad de flotar. La eliminación y distribución final dependen en gran medida de las propiedades de las inclusiones, su transporte en el acero líquido y la interacción con la capa solidificante. Por tanto, comprender el atrapamiento y la distribución final es crucial para controlar la limpieza y calidad.
Función de la metalurgia secundaria
Una de las funciones de la metalurgia secundaria es eliminar las inclusiones producidas por la desoxidación del baño de acero durante el proceso. Una vez incorporadas al acero líquido, las inclusiones pasan por tres etapas para su eliminación: (i) flotación, (ii) separación, y (iii) disolución. La primera implica el transporte de la inclusión a la interfaz acero/escoria; en la segunda, la tensión superficial del acero se rompe, permitiendo que la inclusión se estabilice en la interfaz; en la tercera, la inclusión se incorpora totalmente a la escoria, eliminando su retorno al baño. Si las dos últimas etapas fallan, la inclusión puede re-entrar en el baño por atrapamiento, dependiendo de los patrones de flujo en el cucharón o tundish.
Estudios muestran que la fase de separación para inclusiones sólidas es muy rápida: menos de 0,0007 segundos para romper la tensión superficial tras la flotación. Sin embargo, pueden requerir hasta 7 segundos para llegar a la interfaz acero/escoria. Esta diferencia se debe al menor ángulo de contacto entre partículas líquidas y acero líquido. Por el contrario, el tiempo de disolución para inclusiones líquidas es despreciable, ya que son miscibles en la escoria. Por tanto, la tercera etapa es la más crítica para inclusiones sólidas, que tienen solubilidad limitada en escorias y son sensibles a características físico-químicas, gradientes de temperatura y volumen de escoria. La disolución se convierte en la etapa controlante para la eliminación de inclusiones sólidas, y analizar los factores en juego es esencial para explicar la capacidad de absorción de inclusiones de las escorias.
Factores que afectan las características de las inclusiones
En los procesos de metalurgia secundaria intervienen escoria, acero y cucharón. Por tanto, la composición de estos tres elementos son factores cruciales para alcanzar las propiedades finales deseadas del acero, y tienen efectos decisivos sobre la composición, fracción volumétrica, dispersión y morfología de las inclusiones. La figura 1 muestra los factores más importantes que afectan las características físico-químicas de las inclusiones.
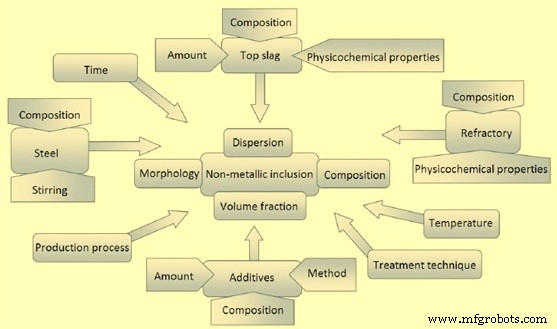
Figura 1: Factores que afectan las diversas características de las inclusiones durante la fabricación de acero
Evolución de la población de inclusiones durante el tratamiento de cucharón
La evolución de la población de inclusiones a lo largo del tiempo durante el tratamiento de cucharón puede ser compleja. Dado que la eficacia de la eliminación por coagulación, adherencia a burbujas y captura en la interfaz depende en gran medida de la composición, fase y morfología de la población de inclusiones desarrollada durante la práctica de tratamiento, existen periodos en los que los tratamientos de enjuague y flotación son más efectivos que otros. La capacidad de desarrollar estrategias que aprovechen estos periodos preferidos —donde las tasas de crecimiento y eliminación son más rápidas— depende de la limpieza de las adiciones post-flotación, el control de la reoxidación y el arrastre de escoria durante la agitación, y la eficacia de la protección contra reoxidación durante la transferencia del acero.
Pasos del tratamiento de cucharón
El proceso de tratamiento de cucharón es clave para producir aceros con bajo contenido de inclusiones y una composición y morfología no perjudiciales. Sin embargo, también cumple otras funciones que a veces entran en conflicto con la producción de acero limpio. Los pasos más comunes incluyen: desoxidación del acero y la escoria, desulfuración, aleación, ajuste de temperatura para la transferencia a la colada continua, control de gases disueltos (nitrógeno e hidrógeno), modificación de inclusiones y eliminación de inclusiones, como se muestra en la figura 2.
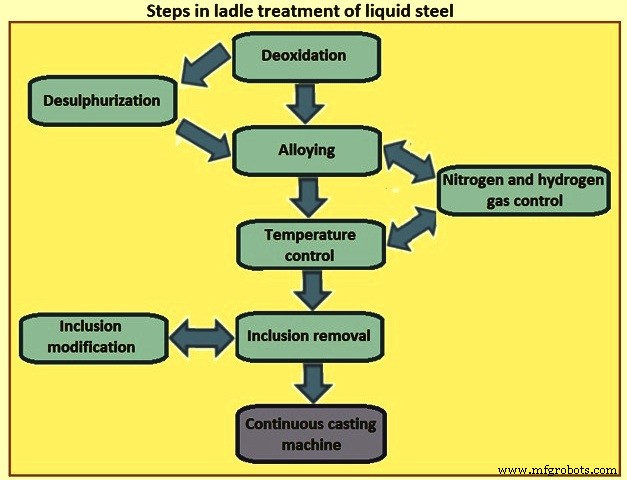
Figura 2: Pasos en el tratamiento de cucharón de acero líquido
Prácticas de desoxidación y formación de inclusiones
El tipo de práctica de desoxidación influye decisivamente en el tipo de inclusiones formadas durante el tratamiento de cucharón. Para muchos productos de barra y estructurales, el acero se desoxida con silicio y manganeso (desoxidación Si-Mn), mientras que para chapas, planchas y aceros de barra de calidad especial, se usa aluminio (desoxidación Al). Algunos aceros desoxidados con Al también se tratan con calcio para modificar inclusiones de alúmina y sulfuros, mejorando la colabilidad y propiedades mecánicas. Las inclusiones que evolucionan durante el tratamiento pueden ser totalmente sólidas, totalmente líquidas o una mezcla de ambas.
Las tecnologías de metalurgia secundaria, como la metalurgia de cucharón y la desgasificación al vacío, controlan considerablemente las inclusiones. El uso de metalurgia de cucharón para reacciones escoria-metal controladas, microaleación y control de forma de inclusiones ha supuesto una gran mejora. Otros avances incluyen prácticas mejoradas de desoxidación, agitación, desgasificación al vacío y refundición electroescoria. Además, procedimientos de vaciado más efectivos y estrictos, y el uso de vaciado ascendente con coberturas eficaces, han reducido considerablemente la reoxidación y, por tanto, las inclusiones de óxido.
Normalmente, tras finalizar la metalurgia secundaria, debido a la falta de agitación escoria-acero suficiente y con poca posibilidad de añadir material, no es fácil modificar el sistema. Por tanto, la morfología, fracción volumétrica, composición y dispersión de inclusiones no metálicas al final de la metalurgia secundaria no pueden cambiarse fácilmente. Sin embargo, pueden existir pequeños efectos del polvo de colada en los moldes y el revestimiento del tundish durante la colada continua y solidificación.
Proceso de desoxidación Si-Mn
Normalmente se usa una combinación de desoxidantes (silicomanganeso, ferrosilicio y ferromanganeso) para mejorar resultados. La desoxidación parcial se realiza típicamente durante la fusión y la desoxidación final en el cucharón. Esta práctica promueve la formación de productos de desoxidación de bajo punto de fusión, fácilmente eliminables. La desoxidación Si-Mn forma frecuentemente inclusiones de sílice sólida y silicato de manganeso líquido. Existe una relación crítica [%Si] / [%Mn] a una temperatura dada que influye en el tipo de productos formados (figura 3). A la izquierda de las curvas, es probable que se forme sílice sólida; a la derecha, donde el manganeso es mayor, silicatos de manganeso líquidos. La reacción de equilibrio es: [Si] + 2MnO = 2[Mn] + SiO₂.
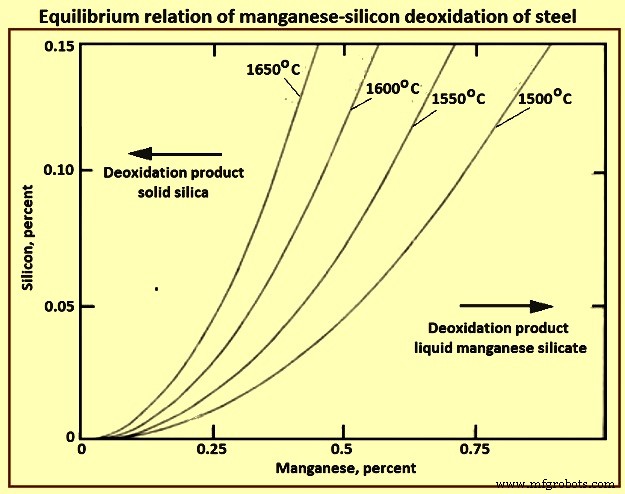
Figura 3: Relación de equilibrio de la desoxidación silicio-manganeso del acero
Disminuir la relación Si/Mn produce inclusiones de silicato de manganeso líquido. Estas son vítreas y plásticas en deformación en caliente, pero su índice de plasticidad disminuye y se vuelven más frágiles en laminación en frío. Cuando se combinan silicio-manganeso y aluminio, el manganeso y silicio se cargan como ferroaleaciones durante la fusión y el aluminio en el cucharón para desoxidación final. Las inclusiones consisten principalmente en alúmina, sílice y mullita cuando el manganeso es bajo. Sin embargo, con alto contenido de manganeso, se forman silicatos de manganeso líquidos al aumentar la temperatura. Un estudio indica que, para formar inclusiones líquidas a temperaturas de fabricación, el área de composición (para las líneas L1 y L2, y una tercera línea representando 40% de alúmina máxima) está limitada por una relación SiO₂/MnO de 17-1,9 con respectivas relaciones Si/Mn de 0,47-1,7 en el contenido de inclusiones (figura 4).
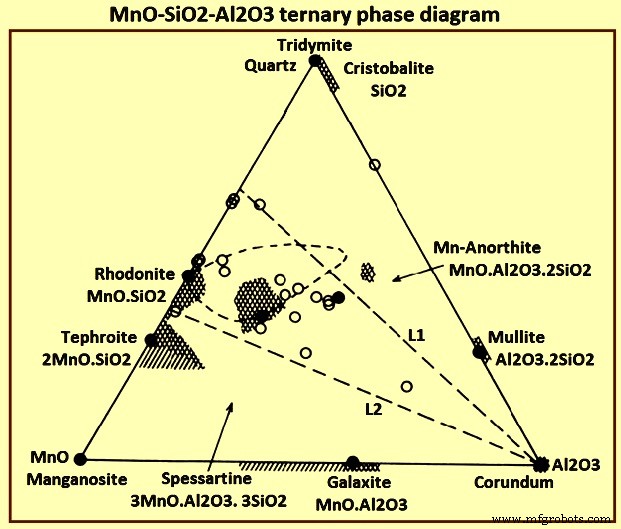
Figura 4: Diagrama de fase ternario MnO-SiO₂-Al₂O₃
Desoxidación con aluminio
El aluminio es uno de los desoxidantes más efectivos. El acero desoxidado con Al contiene normalmente inclusiones de alúmina como corindón. Las inclusiones sólidas de alúmina causan obstrucción de boquillas durante la colada continua. Son más perjudiciales e indeseables. Tienen alta temperatura de fusión y permanecen sólidas a temperaturas de fabricación. Además, son duras y se deforman de forma frágil o no se deforman al laminar. La reacción de equilibrio es: 2[Al] + 3[O] = Al₂O₃. Normalmente se añaden barras de aluminio al acero líquido para desoxidación.
Tratamiento con calcio
El calcio tiene gran afinidad por el oxígeno y puede usarse como desoxidante. Sin embargo, su uso se ve dificultado por su bajo punto de ebullición (1.439 °C), solubilidad limitada (0,032% a 1.600 °C) y alta presión de vapor (0,183 MPa a 1.600 °C). Estas propiedades dificultan su uso económico como desoxidante. No obstante, combinaciones de Ca con Al o desoxidación Si/Mn forman inclusiones primarias modificadas con menor actividad y temperaturas de fusión. Por ello, en la práctica siderúrgica el calcio se añade más como modificador de inclusiones que como desoxidante. La mayoría de calidades se tratan con calcio usando aleación Ca-Si o mezcla Ca-Fe(Ni) según especificación. Normalmente este tratamiento se realiza eficazmente tras adiciones de ajuste y enjuague con argón. El alambre de aleación Ca-Si se inyecta normalmente en el acero líquido tras el proceso de desoxidación con aluminio. La figura 5 muestra un esquema de la modificación de inclusiones por calcio.
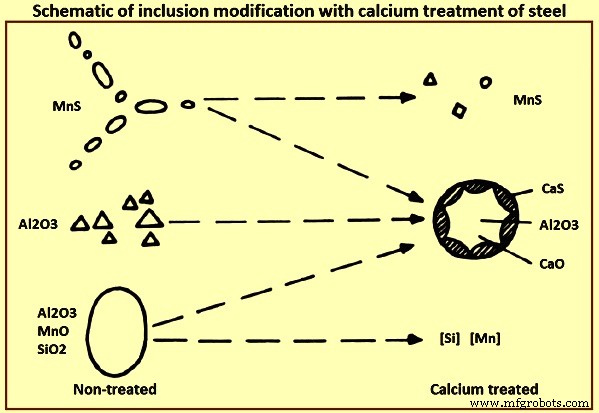
Figura 5: Esquema de modificación de inclusiones con tratamiento de calcio
Tras un tratamiento efectivo con calcio, todas las inclusiones de óxido contienen normalmente algo de calcio. La modificación efectiva depende del contenido de aluminio y oxígeno disueltos en el acero líquido antes del tratamiento. Para una modificación esencial, se necesita un límite inferior de calcio de 15 a 20 ppm. Se forman inclusiones de aluminato de calcio con relación CaO-Al₂O₃ de 12:7 y bajo punto de fusión de 1.455 °C. Estas inclusiones existen en estado líquido a temperaturas de fabricación. Los aluminatos de calcio 12CaO·7Al₂O₃, 3CaO·Al₂O₃ y CaO·Al₂O₃ son líquidos, mientras que CaO·2Al₂O₃ y CaO·6Al₂O₃ son sólidos a esas temperaturas.
Los efectos generales del tratamiento con calcio sobre la modificación de inclusiones son: (i) los sulfuros de manganeso se reducen en número y tamaño, transformándose en sulfuros Ca-Mn con propiedades variables; (ii) los óxidos de aluminio, normalmente duros, angulares y en racimos, se reducen o eliminan y son reemplazados por inclusiones complejas CaO-Al₂O₃ o CaO-Al₂O₃-SiO₂; (iii) los silicatos se eliminan y son reemplazados por inclusiones CaO-Al₂O₃-SiO₂; (iv) se forman frecuentemente inclusiones globulares complejas CaO-Al₂O₃-SiO₂ rodeadas por un borde de sulfuro.
Modificación de sulfuros por adición de calcio
El azufre tiene solubilidad casi ilimitada en acero líquido, pero en acero sólido tiende a cero. Durante la solidificación, los sulfuros precipitan en diversas formas en los bordes de grano, produciendo defectos característicos. La afinidad química del calcio por el oxígeno es mayor que por el azufre. Se estima que para que el calcio reaccione con azufre, la actividad de azufre debe ser unas 19 veces superior a la de oxígeno, condición difícil de lograr. Por tanto, el propósito de introducir calcio para modificar azufre es cambiar el mecanismo de liberación de azufre, de modo que este se una o precipite alrededor de óxidos que contienen calcio y no se deposite en bordes de grano como sulfuros libres durante la solidificación. En aceros sin tratamiento de calcio, el azufre precipita como partículas pequeñas de MnS en el último líquido en solidificar. Estas partículas se deforman formando filamentos (stringers) al laminar en caliente. Sin embargo, las inclusiones de sulfuro con calcio tienen forma globular que no se deforma en laminación en caliente.
El grado de modificación de inclusiones por tratamiento con calcio es esencial en la metalurgia secundaria. Parte del calcio añadido reacciona y permanece en el líquido como calcio disuelto en forma de inclusiones o pasa a la escoria como constituyente. El resto escapa como vapor. Es esencial que el calcio añadido sea consumido por el acero líquido en la mayor medida posible para hacer la inyección eficiente y rentable. En este sentido, el estudio de la recuperación de calcio es importante para la optimización del proceso.
Mejoras en propiedades del acero por tratamiento con calcio
Las propiedades del acero mejoran con el tratamiento de calcio en acero líquido. Las mejoras incluyen: (i) mejora de propiedades mecánicas, especialmente en direcciones transversal y a través del espesor, al modificar MnS a (Ca-Mn)S o CaS globulares no deformados; (ii) mejora de la maquinabilidad a alta velocidad de corte al formar película protectora en la superficie de la herramienta, prolongando la vida de la herramienta de carburo; (iii) mejora de la calidad superficial y pulibilidad; (iv) minimización del desgarre lamelar en grandes estructuras soldadas restringidas y la susceptibilidad al agrietamiento por recalentamiento, como en zonas afectadas por calor (ZAC) de soldaduras; y (v) mejora de la colabilidad del acero al prevenir o minimizar la obstrucción de boquillas.
Las inclusiones también pueden existir como fase única o multiphase. Normalmente, las inclusiones líquidas son menos propensas a causar obstrucción que las sólidas durante la colada continua. Sin embargo, la tendencia a aglomerar y obstruir depende en gran medida de las energías interfaciales y ángulos de contacto entre el sistema inclusión-metal-gas-refractario.
Desulfuración en diferentes procesos
En plantas integradas, el azufre puede eliminarse en la pretratamiento de arrabio mientras la actividad de oxígeno es baja, por lo que hay menos necesidad de desulfuración durante el tratamiento de cucharón. En hornos de arco eléctrico, sin embargo, la desulfuración debe realizarse en el cucharón tras la desoxidación completa del acero y la escoria. Esto requiere normalmente una práctica de desoxidación más agresiva y agitación fuerte para lograr bajos niveles de azufre. Los requisitos de desulfuración en cucharón pueden influir en la composición y morfología de las inclusiones formadas. Por ejemplo, inclusiones de espinela Al₂MgO₄ se forman fácilmente en aceros desoxidados con Al sometidos a fuerte desulfuración, mientras que inclusiones de alúmina (Al₂O₃) son más comunes en aceros no sometidos a fuerte desoxidación y desulfuración.
Comportamiento de eliminación según fase de inclusiones
La tasa de aglomeración, flotación, captura y retención en la capa de escoria es función fuerte de la composición, morfología y fase (sólida o líquida) de la población de inclusiones en el cucharón. Mientras que las inclusiones líquidas se disuelven fácilmente en la escoria tras pasar la interfaz escoria-metal, también son menos propensas a aglomerar, flotar y pasar a la capa de escoria que las inclusiones sólidas mientras están en el baño. Este comportamiento conduce generalmente a una menor tasa de crecimiento y flotación para inclusiones líquidas que para sólidas, y por tanto a una menor tasa global de eliminación para inclusiones líquidas.
Formación de inclusiones durante la desoxidación
Para colar el acero líquido en la máquina de colada continua, el oxígeno disuelto debe reducirse lo suficiente para evitar la evolución de gas CO (monóxido de carbono) durante la solidificación. Los elementos más comunes para desoxidación son manganeso, silicio, aluminio y calcio. Pueden usarse prácticas complejas que combinen estos desoxidantes. En algunos casos, también se usan titanio, circonio y tierras raras.
El equilibrio entre adiciones de desoxidantes y oxígeno en el acero puede calcularse para una amplia gama de elementos, concentraciones y temperaturas usando software termodinámico. Este software puede calcular condiciones de equilibrio para desoxidación compleja y tener en cuenta interacciones de átomos de soluto de orden superior que conducen a la solubilidad retrógrada de oxígeno observada con desoxidantes fuertes. Como muestra la figura 6, puede tomar tiempo alcanzar concentraciones de equilibrio en la composición global del acero, ya que las inclusiones tardan en aglomerar y flotar. El contenido de oxígeno puede variar ampliamente antes de la desoxidación. Niveles típicos de oxígeno en convertidor BOF y horno de arco EAF al vaciado oscilan entre 200 y 800 ppm. Además, a veces se realiza desoxidación parcial durante el vaciado usando manganeso, silicio y/o aluminio. Cuando se añade desoxidante, el oxígeno disuelto reacciona formando un óxido según: xM (en acero) + yO (en acero) = MₓOᵧ (inclusión).
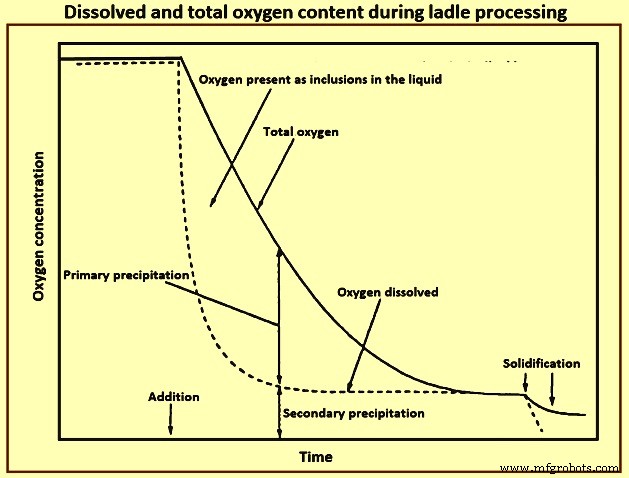
Figura 6: Contenido de oxígeno disuelto y total durante el procesamiento en cucharón
La nucleación de óxidos puede ocurrir por nucleación homogénea, particularmente (i) cuando el nivel de supersaturación de metal disuelto y oxígeno es alto, o (ii) por nucleación heterogénea en inclusiones formadas anteriormente, (iii) en burbujas de argón usadas para agitar el cucharón, o (iv) en paredes refractarias del cucharón. La tasa de nucleación se ve influida por el nivel de supersaturación y la energía interfacial del producto de desoxidación en contacto con el acero. La relación de supersaturación y la energía interfacial acero-óxido influyen en el radio crítico de nucleación, y por tanto en el tamaño y número de inclusiones formadas inicialmente.
Se acepta normalmente que la nucleación ocurre muy rápido tras la adición inicial de desoxidante, y que pueden ocurrir tanto nucleación homogénea como heterogénea. Se ha encontrado una fuerte relación entre el nivel de oxígeno y el tamaño de inclusiones formadas, y que las etapas iniciales de formación están controladas por la difusión de oxígeno en el acero líquido.
Es interesante notar que el tiempo para alcanzar composición uniforme en un cucharón agitado con argón es del orden de minutos, mientras que el de nucleación es normalmente de 0,1 segundos o menos. Esto implica que una amplia gama de niveles de adición de desoxidante se mezcla y dispersa en el cucharón, pudiendo formarse diversas morfologías de inclusiones según la concentración local de desoxidante y niveles de supersaturación de oxígeno en diferentes regiones del cucharón.
La nucleación puede continuar hasta que la supersaturación desaparece. A partir de entonces, nueva nucleación solo ocurre al disminuir la temperatura, al añadir elementos de aleación o al reintroducir oxígeno durante eventos de reoxidación. En estas condiciones, el nivel de supersaturación es normalmente mucho menor y la nucleación heterogénea de nuevos óxidos sobre inclusiones preexistentes es más favorable.
Evolución de inclusiones tras la desoxidación
Crecimiento, aglomeración y eliminación de inclusiones
Una vez nucleada una población de inclusiones, estas pueden crecer por diversos mecanismos. El tamaño medio puede aumentar por maduración de Ostwald, nucleación heterogénea continua sobre inclusiones nucleadas previamente, y aglomeración de partículas. Las colisiones que llevan a aglomeración pueden ocurrir por movimiento browniano, movimiento turbulento, gradientes de velocidad y colisiones de Stokes. Los puentes de cavidad también pueden promover atracción y aglomeración de partículas no mojables. La figura 7 muestra el mecanismo de aglomeración por puentes de cavidad basado en experimentos de laboratorio que midieron directamente fuerzas de atracción entre óxidos en acero líquido.
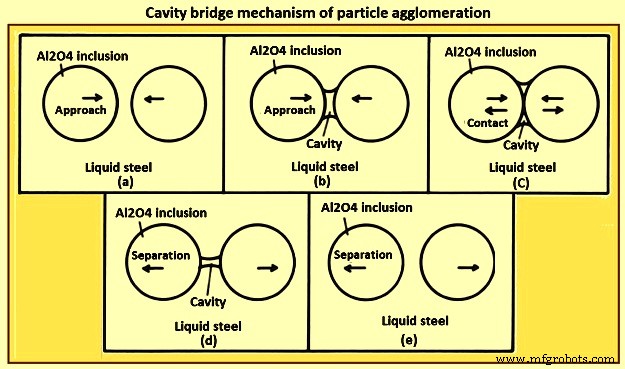
Figura 7: Mecanismo de aglomeración de partículas por puentes de cavidad
El tamaño y la densidad de las inclusiones impulsan su eliminación por flotación. La ley de Stokes proporciona una estimación aproximada de los efectos del diámetro y la densidad de la partícula en la tasa de flotación. Esta tasa se favorece fuertemente por un diámetro grande y una densidad baja relativa a la del acero líquido.
Las burbujas ascendentes de la agitación con argón también promueven la eliminación si el mojado entre la inclusión y la burbuja es favorable para la adherencia. Los flujos de fluido inducidos por agitación con argón o electromagnética también pueden promover el transporte y eliminación de inclusiones a la capa de escoria o a la pared del cucharón. La figura 8 muestra una visión general de estos mecanismos de crecimiento y eliminación.
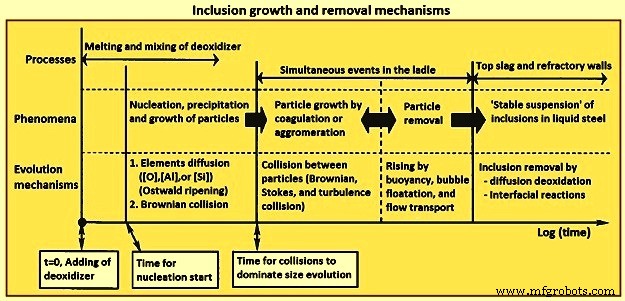
Figura 8: Mecanismos de crecimiento y eliminación de inclusiones
La eficacia de la agitación con argón depende de varios factores: ubicación de tapones porosos, número de tapones, tamaño del cucharón, intensidad de agitación y ángulo de contacto de la inclusión con el acero y gas de agitación. En general, las inclusiones de óxido líquido tienden a tener ángulos de contacto mucho menores que las sólidas, normalmente menos de 90°. Esto tiene implicaciones para los mecanismos de aglomeración y adherencia a burbujas que influyen en la tasa de eliminación.
Un estudio demostró que la tasa de eliminación de partículas de un fluido por burbujeo de gas depende mucho del ángulo de mojado partícula-fluido-gas en un modelo de agua, cayendo drásticamente cuando el ángulo baja de 90°. Los sistemas de acero muestran efectos similares. El burbujeo con argón también ha demostrado eliminar selectivamente inclusiones de aluminato de calcio sólidas submodificadas de una población en el tundish de colada continua, y la agitación con argón antes del tratamiento con calcio es más efectiva para eliminar inclusiones que la agitación después.
Tanto la aglomeración de inclusiones como los mecanismos de adherencia a burbujas dependen de la energía interfacial y el ángulo de mojado entre inclusiones y acero líquido. La adherencia a burbujas y la aglomeración por puentes de cavidad son favorecidas por un ángulo de contacto grande, sugiriendo que varias inclusiones sólidas son más fáciles de eliminar del cucharón que las líquidas. La morfología de las inclusiones sólidas también influye en la aglomeración y flotación.
Macroscópicamente, la eliminación de inclusiones del cucharón puede observarse monitorizando el contenido total de oxígeno del acero o evaluando el número o densidad de área de inclusiones. Para una intensidad de agitación, configuración y población dadas, tiempos de enjuague más largos resultan normalmente en una eliminación progresivamente mayor. Esto es cierto tanto para agitación con argón como para otros métodos como agitación electromagnética.
El control de la intensidad de agitación es importante. Aunque el aumento de intensidad incrementa las tasas de eliminación, una agitación excesiva puede inducir reoxidación al exponer el acero al aire a través del «ojo» de escoria donde esta es empujada hacia atrás por la pluma de burbujas ascendentes o el fuerte flujo recirculante ascendente durante la agitación. Esto puede llevar a un mayor contenido final de inclusiones.
Recientemente, el análisis SEM-AFA (microscopía electrónica de barrido - análisis automático de características) ha permitido analizar un gran número de inclusiones en una muestra en tiempo razonable. Esto ha posibilitado observar la distribución de tamaño y densidad numérica de poblaciones de inclusiones en varias etapas del proceso. Se ha mostrado que la forma de la distribución de tamaño cambia con el tiempo, formando una distribución log-normal al inicio del ciclo de vida de la población y evolucionando a una distribución de ley de potencia o fractal más tarde, cuando la nucleación activa ha cesado.
Varios estudios han reportado tendencias similares en la evolución de la forma de la población de inclusiones en desoxidación de cucharón, usando modelos de nucleación y crecimiento y observación experimental directa. Las observaciones de la forma de distribuciones de tamaño se han usado exitosamente para identificar eventos de reoxidación, donde el oxígeno del aire genera una nueva población de inclusiones de reoxidación con distribución log-normal. En un gráfico log-log, esta nueva población se desvía de la linealidad en condiciones de primer llenado de tundish, eventualmente cesando y restableciendo una distribución lineal. Observaciones similares ocurren en el cucharón tras adiciones.
El tipo de desoxidante y las condiciones de supersaturación empleadas influyen fuertemente en la tasa de cambio de la población de inclusiones con el tiempo. Se ha observado un rápido aumento de diámetro y reducción del número de inclusiones con el tiempo en aceros desoxidados con Al, y poco cambio en diámetro y número en aceros desoxidados con Ti y complejos Ti-Al. También hay grandes diferencias en la tasa de aglomeración de diferentes inclusiones.
La distribución de tamaño de racimos de alúmina se desplaza hacia diámetros progresivamente mayores y menores conteos con el tiempo. En comparación, la distribución de tamaño del desoxidante complejo Ti/Al, que es líquido con bajo ángulo de mojado, no aumenta en diámetro con el tiempo y el conteo de inclusiones cae mucho más lentamente debido al menor diámetro global de la población.
Una vez que las inclusiones son transportadas a la capa de escoria en el cucharón, deben contactar e incorporarse a la escoria para ser eliminadas del sistema. Se han estudiado la tasa de paso a través de la interfaz escoria-metal y la tasa de disolución en escoria CaO-Al₂O₃ (cal-alúmina). Se observó que las inclusiones de alúmina pasan rápidamente la interfaz, pero las inclusiones líquidas MnO-SiO₂-Al₂O₃ tardan mucho más y en algunos casos no son capturadas por la escoria. También se encontró que la tasa de disolución de inclusiones de alúmina en la escoria es controlada por difusión.
La tasa de disolución de inclusiones de Al₂MgO₄ (espinela) en escorias de diversas composiciones también se ha estudiado. Se encontró que la tasa está controlada por difusión en la escoria e inversamente relacionada con la viscosidad de la escoria. Si el tiempo de paso a través de la interfaz o la tasa de disolución es lento, la interfaz puede convertirse en sitio de aglomeración de inclusiones sólidas y es posible la re-emulsificación.
Cambios en la composición de inclusiones durante el tratamiento de cucharón
La composición y morfología de las inclusiones pueden cambiar considerablemente durante el tratamiento de cucharón. Las adiciones de aleación pueden introducir elementos que influyen en la composición y número de inclusiones presentes. Adiciones como el calcio se usan específicamente para modificar composición y morfología. Incluso sin estas adiciones, las inclusiones presentes tras la desoxidación pueden cambiar de composición con el tiempo por interacciones con la escoria y refractarios del cucharón, o con la atmósfera si la agitación es agresiva.
Las mini-acerías que producen aceros desoxidados con Al con niveles restringidos de azufre experimentan frecuentemente un cambio en la química de inclusiones durante la desulfuración. Bajo condiciones de bajo oxígeno tras la desoxidación con Al, la agitación con argón puede promover la transferencia de magnesio desde la escoria y el revestimiento refractario al acero. En este proceso, las inclusiones de alúmina capturan gradualmente magnesio y la población cambia de Al₂O₃ a espinela Al₂MgO₄. Este intercambio se ve influido por el potencial de oxígeno del sistema y la composición de la escoria. Se ha encontrado que el MgO en escoria y refractario contribuyen a la captura de magnesio y formación de espinela, pero la escoria contribuye más que el refractario.
Mientras el tratamiento con calcio se usa normalmente para convertir inclusiones sólidas de alúmina en aluminatos de calcio líquidos para mejorar la colabilidad, también es exitoso modificando inclusiones sólidas de espinela. Estudios han mostrado que la modificación de espinela con calcio reduce el contenido de magnesio de la población de inclusiones y devuelve magnesio a solución en el acero líquido. La exposición posterior a reoxidación puede resultar en la reforma de inclusiones de espinela por reoxidación del magnesio en solución. Estos estudios también mostraron que el CaS formado durante el tratamiento con calcio puede suprimir la reforma de espinelas durante la reoxidación actuando como reservorio de calcio que se libera para modificar alúminas recién formadas. Bajo estas condiciones, la presencia de algo de CaS puede ser beneficiosa siempre que no contribuya a la obstrucción de boquillas durante la colada continua.
También se ha mostrado que si la población de inclusiones de espinela es lo suficientemente alta antes del tratamiento con calcio, inclusiones sólidas de MgO también pueden formarse junto con aluminatos de calcio líquidos tras el tratamiento. Este tipo de inclusión es muy perjudicial en aceros de altas prestaciones como aceros para tuberías. Tales condiciones pueden surgir cuando aceros desoxidados con Al son fuertemente desoxidados con Al y mantenidos en contacto con escorias y refractarios de alto MgO por periodos prolongados.
Las impurezas en aditivos de aleación también influyen fuertemente en la población de inclusiones y la eficiencia de eliminación. Por ejemplo, se ha citado el efecto del contenido de calcio en ferrosilicio sobre la composición de inclusiones y sensibilidad a obstrucción del tundish. En algunas acerías, el calcio en ferrosilicio se gestiona para modificar inclusiones directamente sin tratamiento adicional de calcio, mientras que en otras se restringe para evitar cambios en la morfología de alúmina que promueven la obstrucción. La etapa en el procesamiento del horno de cucharón donde se modifican las inclusiones en relación con la aplicación de agitación suave con argón para eliminarlas puede tener un efecto pronunciado en la eficiencia de eliminación. El enjuague con argón antes del tratamiento con calcio, cuando hay inclusiones sólidas, ha demostrado ser más efectivo que el enjuague después, cuando las inclusiones se han modificado a aluminatos de calcio líquidos.
En resumen, la evolución de la población de inclusiones durante el tratamiento de cucharón es compleja. Dado que la eficacia de la eliminación por coagulación, adherencia a burbujas y captura en interfaz depende en gran medida de la composición, fase y morfología de la población desarrollada, es evidente que existen periodos donde los tratamientos de enjuague y flotación son más efectivos. La capacidad de desarrollar estrategias que aprovechen estos periodos preferidos depende de la limpieza de adiciones post-flotación, control de reoxidación y arrastre de escoria durante agitación, y eficacia de protección contra reoxidación durante la transferencia del acero.
Proceso de manufactura
- Cómo las Inclusiones Afectan el Rendimiento y la Resistencia del Acero
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Optimización de la calidad del acero: gestión de inclusiones y avance en la producción de acero limpio
- Producción de acero verde: revolucionando la industria para un planeta más fresco
- Evaluación del Ciclo de Vida del Acero: Impulsando el Crecimiento Industrial Sostenible
- Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
- Hornos de recalentamiento: Tipos, funciones y aplicaciones industriales
- Proceso CAS-OB: Metalurgia secundaria avanzada con tratamiento de argón y oxígeno
- Entendiendo Grados de Acero para Herramientas: Propiedades y Aplicaciones
- Acero para Herramientas Desmitificado: Composición, Fabricación y Aplicaciones Industriales
- Grados de Acero Inoxidable: Tipos, Propiedades y Usos Comunes