



Lograr una producción de acero neutra en carbono: Innovaciones y estrategias
Siderurgia neutra en carbono
La industria de producción de hierro y acero es el sector individual más grande en emisiones globales totales de fósiles e industriales, ~7–9% de emisiones GEI. El acero es componente material primario para sociedades industriales modernas. Aumentará consumo por necesidad de expandir infraestructura y elevar estándares de vida. Desafío: hallar vías que permitan uso social del acero evitando impactos ambientales negativos.
Procesos tradicionales asociados a altas emisiones GEI. Emisiones actuales ~1.8 t CO₂/t acero bruto (tCO₂/tCS). Aunque ha habido esfuerzos significativos para reducir emisiones en últimas décadas, se necesitan avances tecnológicos mayores si sector debe cumplir reducciones transversales bajo Acuerdo París: limitar aumento temperatura global bien por debajo 2 °C sobre niveles preindustriales, con esfuerzos hacia 1.5 °C.
Emisiones CO₂ de industria siderúrgica entre las más difíciles de disminuir, ya que carbono usado como agente reductor estequiométrico en mayoría de plantas. Carbono termina como mezcla CO/CO₂ en gases de planta, combustidos para generar calor, electricidad y más CO₂. Estrategias de captura y almacenamiento (CCS), captura y uso (CCU), o evitación CO₂ existen, pero dependen altamente de disponibilidad de electricidad renovable para producción de H₂.
Demanda futura y descarbonización
Estimaciones futuras de demanda varían: crecimiento anual 1.4–3.3%. Con esto, demanda proyectada 2025 hasta 2,400 Mt. Descarbonización parcial solo posible mediante mejoras eficiencia e integración electricidad renovable en rutas convencionales; descarbonización completa necesita tecnologías cero carbono y/o emisiones negativas. Intentos descarbonizar no han alcanzado adopción industrial a gran escala, pese a I+D sustancial. Factibilidad y aplicabilidad CCS en siderurgia siguen muy dudosas.
En ruta convencional AH/HC (convertidor básico), carbono (coque y carbón) impulsa reacciones endotérmicas de reducción y provee altas temperaturas. AH-HC típico produce 1.6–2.2 tCO₂/tCS. Diferencias regionales considerables: algunos países productores tienen huella CO₂ mucho mayor que países OCDE. Diferencias significativas entre rutas: AH-HC, DRI-HA, chatarra-HA. Mejoras tecnológicas han reducido consumo combustible en últimas cinco décadas hasta punto que AH-HC puede considerarse largely optimizado. AH más eficientes operan ~5% sobre mínimo teórico emisiones CO₂.
Transición industria pesada, particularmente siderurgia, hacia descarbonización, hasta muy recientemente no recibió mucha atención desde investigación energía/clima. Pero con emisiones industriales casi tan altas como generación eléctrica, medidas mitigación para descarbonización profunda deben perseguirse vigorosamente. Estrategias profundas pueden seguir dos rutas distintas:
- Cambiar procesos existentes para eliminar dependencias inherentes combustibles fósiles. Tiende a depender fuertemente de electricidad, directamente o vía H₂ por electrólisis.
- Mantener procesos existentes y abordar emisiones mediante combinación CCS/CCU y cambio a fuentes renovables para energía de proceso.
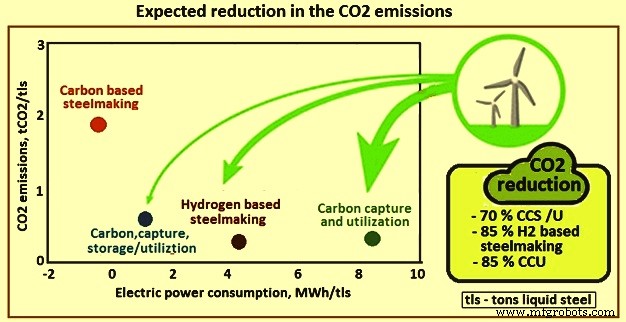
Categorización de estas rutas aplicadas a siderurgia tiene características, desafíos y oportunidades. Figura 1 muestra reducción esperada CO₂ para varias alternativas.
Cambio de procesos existentes
Con creciente disponibilidad electricidad renovable bajo costo, diferentes formas de electrificación vistas cada vez más como opciones atractivas para descarbonizar siderurgia. Varias soluciones tecnológicas sugeridas. Entre más prometedoras: electrólisis o «electro-ganancia» de mineral de hierro. Implica uso electricidad como agente reductor, similar a producción aluminio (Al) desde óxido Al₂O₃. Proceso aún en etapa temprana, solo probado escala laboratorio, pero representa opción siderúrgica alta eficiencia con promesa grandes reducciones emisiones largo plazo.
Electro-ganancia
Una de técnicas electrolíticas más antiguas para extracción metales de minerales usando electricidad. Normalmente usada para plomo, cobre, tierras raras. Hay tecnologías comercialmente disponibles específicas para mineral hierro: (i) proceso Boucher, electro-refinación en solución FeSO₄-FeCl₂; (ii) proceso Eustis, electro-ganancia en FeCl₂ usando mineral sulfuro de hierro; (iii) proceso Pyror, electro-ganancia en FeSO₄ usando mineral sulfuro. Sin embargo, electro-ganancia generalmente aplicable de Fe desde mineral solo establecida escala laboratorio. Según huella carbono de mezcla eléctrica para electrólisis, ruta puede ser potencialmente libre de carbono. En escenario futurista donde suministro energético global dominado por renovables, tecnología ofrece potencial significativo reducción carbono. Presente iniciativa europea SIDERWIN, proyecto marco Horizonte 2020 con meta reducción emisiones CO₂ y consumo energético 87% y 31% (vs ruta AH-HC), apunta validar tecnología escala piloto y demostrar nivel preparación tecnológica (TRL) 2022.
Electrólisis de óxido fundido
Otra ruta electrolítica con interés reciente: electrólisis de óxido fundido (también piro-electrólisis). Similar a método estándar reducción Al desde Al₂O₃ proceso Hall-Héroult: Al₂O₃ disuelto en baño 800 °C criolita fundida (fluoruro sodio aluminio) y electrolizado entre ánodos grafito (arriba) y cátodo Al fundido (abajo). Operación proceso similar para reducción mineral a muy altas temperaturas se espera rinda disminución potencial consumo energético vs rutas electrólisis baja temperatura. Pruebas concepto demostradas, pero factibilidad técnica con eficiencias aceptables aún elusiva. Desafíos: corrosividad electrolitos fundidos, falta materiales ánodo adecuados, entendimiento limitado procesos electrolíticos muy alta temperatura. Aunque producción acero por electrólisis óxido fundido ofrece ventajas económicas y ambientales potenciales sobre metalurgia extractiva clásica, factibilidad lejos de demostrada convincentemente como alternativa cero carbono inmediata.
Estudio comparó requerimiento energético y emisiones CO₂ cuatro rutas: caso referencia AH-HC, AH-HC con captura carbono (AH-CCS), H₂-DRI, electro-ganancia. Ruta electro-ganancia tuvo requerimiento 50% menor que referencia AH-HC, seguida H₂-DRI y AH-CCS 28% y 13% menor respectivamente. Importante: análisis concluye >50% reducción emisiones no posible vía AH-CCS, mientras tanto H₂-reducción como electro-ganancia pueden llevar eventualmente a descarbonización completa. Entradas mercado H₂-DRI y electro-ganancia no esperadas hasta 2035 y 2040 respectivamente.
Rutas basadas en hidrógeno
Consumo estequiométrico H₂ para reducción hematita: 54 kg/t hierro. Planta 1 Mt/año necesita capacidad H₂ ~70,000 m³/h STP. Producción masiva H₂ hoy por reformado vapor metano. Opción retenible y optimizable para siderurgia H₂, ej. pureza 97–98% vs 99.9%+ normal. Pero al basarse en fósil, desempeño mitigación CO₂ promedio, salvo añadir unidad captura CO₂, estrategia diferente. Otra opción preferible: H₂ por electrólisis agua, siempre que electricidad libre de fósiles. Tamaño planta multiplicando celdas. Nuevas tecnologías: membranas intercambio protónico, electrólisis alta presión/temperatura.
En reducción H₂, mineral reducido por reacción gas-sólido, similar DRI. Factor diferenciador: agente reductor H₂ puro vs CO, gas síntesis, coque. HYBRIT (HYdrogen BReakthrough Ironmaking Technology), joint venture SSAB, LKAB, Vattenfall. Objetivo: eliminar carbono siderurgia, usando reducción H₂. HYBRIT en categoría conceptos tecnológicos sustancialmente más cercanos despliegue comercial.
Proceso HYBRIT basado en H₂ como agente reductor, producido electrólisis con electricidad renovable. Ventaja ambiental principal: escape proceso es agua (H₂O) no CO₂, reducción GEI. Como DRI convencional, hierro vía H₂-DRI procesable a acero con tecnología HA comercial. Producción H₂ y acería HA pueden ser libres C si electricidad e H₂ renovables: electrólisis FV solar/eólica/hidro, producción fotoquímica H₂, división termoquímica agua.
HYBRIT reemplaza carbón con H₂ para DR hierro, combinado HA. Proceso casi completamente libre fósiles, reducción sustancial GEI. Entre iniciativas con configuración H₂-DR/HA. Producto H₂-DR es DRI o hierro esponja, alimentado HA, mezclado chatarra adecuada, procesado acero. Diagrama flujo típico H₂-DR/HA en Figura 2.
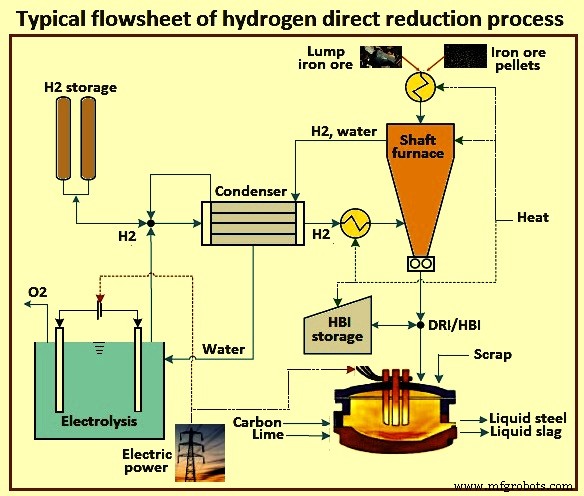
Aunque esta combinación no implementada escala comercial, varios componentes individuales ya ampliamente usados globalmente. Acero HA ~30% producción anual global. Proceso DR también ampliamente empleado, base ~7% producción mundial hierro, normalmente integrado HA. H₂ puro usado comercialmente como agente reductor en reducción directa, capacidad DRI existente depende GN reformado vapor para agente reductor, mezcla CO/H₂. Recientemente, proceso cero reformado (ZR) desarrollado reduciendo sustancialmente consumo GN.
Como costo GN factor clave viabilidad económica, mayoría producción DRI en regiones ricas GN bajo costo (CH₄). Pese a componentes probados y desplegados industrialmente, retos clave permanecen: integración proceso, calidades producto, escala infraestructura H₂ (producción/almacenamiento), integración planta H₂-DR/HA en sistema energético renovable. Reto principal: cómo meter carbono en hierro para hacer acero.
Mantenimiento de procesos existentes
CCS tema importante en control emisiones GEI. Interés creció 1990s con análisis profundos. Concepto entró discusiones política climática tempranos 2000s como tecnología potencial para uso global combustibles fósiles sin contribuir niveles GEI atmósfera. Tecnología captura madura, comercialización mediados siglo XX industrias alimentos/químicos. Almacenamiento probado yacimientos gas natural. Fase temprana estudios CCS mitigación clima, foco predominante aplicaciones generación eléctrica, especialmente carbón. Sin embargo, pese a larga lista plantas piloto y proyectos prueba, CCS comercial no materializó. Parcialmente por sobrecostos, oposición pública almacenamiento subterráneo CO₂, caída costos otras generaciones menos contaminantes: renovables, gas natural.
Aunque expectativas papel CCS sector eléctrico disminuyeron, desarrollos recientes captura carbono generación gas natural, ciclo Allam, prometedores. Todavía considerado opción clave reducir GEI industria pesada incluyendo siderurgia sin cambios mayores procesos. CCS industria tiene características distintivas implementación. Ventaja: corrientes CO₂ tienden ser puras en industria vs generación eléctrica, simplificando separación/captura. Oposición pública se espera menos severa, ya que pocas alternativas renovables para industrias como cemento.
Sin embargo, siderurgia tiene características que dificultan CCS. Primero, a diferencia generación eléctrica, siderurgia compite globalmente, más vulnerable a aumentos costo y problemático trasladar aumentos a clientes. Desventaja CCS: sitio industrial alberga múltiples fuentes CO₂ concentraciones y volúmenes variables. Evaluaciones CCS foco solo fuente mayor, capturar todo CO₂ planta puede ser mucho más difícil y necesitar reconstrucción mayor. Capturar/almacenar 50–60% emisiones sitio cuesta ~USD 70–80/t CO₂ según evaluaciones. Para capturar mayores porciones, estructura costo más incierta. Notablemente, no hay estimaciones costos fiables capturar >90% emisiones.
Proyecto ULCOS identificó tecnologías que apoyan implementación CCS siderurgia. Una, proceso TGR-AH (Reciclaje Gas Tope-AH) probado exitosamente plantas piloto, resultando 24% potencial reducción CO₂. Sin embargo, captura y almacenamiento real CO₂ no parte configuración piloto.
En resumen, CCS parece solución más prometedora industria que generación eléctrica, pero problemas inherentes permanecen. Primero, reducciones potenciales GEI CCS limitadas ~50% por fuentes pequeñas/difusas, falta espacio instalaciones, otros problemas. Segundo, temas almacenamiento: supervisión e integridad largo plazo yacimientos, sin resolver. Tercero, CCS viene con pocos co-beneficios, y presencia co-beneficios identificada como facilitador clave acelerar transiciones. Factor que puede obstaculizar adopción generalizada. Si captura combina con uso CO₂ (CCU), mayores oportunidades, pero mucho desarrollo proceso aún necesario. Incluso si CO₂ usado materia prima (ej. químico especialidad o combustible), eventualmente termina en atmósfera.
Papel de la biomasa
Históricamente, biomasa recurso clave en procesamiento hierro/acero. Carbón vegetal madera actuó como agente reductor para liberar oxígeno mineral y fuente energía para altas temperaturas. No fue hasta ~1875 que coque de carbón tomó relevo, aunque carbón vegetal continuó hasta mediados 1900s. Carbón eucalipto rápido crecimiento aún usado como agente reductor principal en plantas pequeñas Brasil, pero probablemente no factible plantas grandes por límites resistencia compresiva menor carbón vegetal vs coque. También, grandes cantidades necesarias y desafíos significativos mantener calidad hacen cambio total coque a bio-coque altamente improbable.
Pero biomasa aún puede jugar papel importante en descarbonización sector, varias opciones sugeridas. Lado incremental: mezclar 5–10% carbón vegetal con carbón coquizable en producción coque metalúrgico para AH existentes. Otra: biomasa en procesamiento mineral crudo, como combustible o producir pelota compuesta bio-carbono-mineral para proceso DR. Ensayos con biomasa gasificada en DR. Enfoque factible pero necesita más ensayos/estudios. Höganäs AB, firma sueca proceso DR carbón para polvos hierro, inició ensayos reales proceso usando gasificación madera para producir bio-coque (agente reductor) y gas síntesis (energía proceso y posible reducción).
Bio-metano importante opción bajo carbono para calentamiento metalurgia secundaria si gas coquería de horno coque y planta subproductos ya no disponible. Planta integrada: gas coquería usado calentamiento metalurgia secundaria. Concepto H₂-DR: esta energía debe reemplazarse. Largo plazo: opciones calentamiento eléctrico, pero bio-metano reemplaza GN y gas coquería directamente, cambios mínimos proceso.
Desafíos sistémicos biomasa sustanciales. A diferencia carbón, recursos biomasa no concentrados lugar específico (mina), lleva altos costos aprovisionamiento: biomasa áreas geográficamente dispersas recolectada, procesada, transportada a planta. Segundo, demanda creciente madera puede competencia usuarios existentes (industria forestal), otros sectores usando biomasa para mitigación. Puede llevar precios mayores, salvo foco en residuos forestales menos demandados. Finalmente, para asegurar reducciones GEI, crucial biomasa de bosques gestionados sosteniblemente.
Resumen: biomasa puede jugar papel importante tanto ruta renovable como CCS. Ambas necesitan grandes calor procesamiento mineral, metalurgia secundaria, laminación caliente. Puede proveerse combustión bio-metano. Ruta CCS: carbón vegetal puede sustituir parcialmente coque, manteniendo estabilidad mecánica carga AH. Concepto HYBRIT: biomasa prevista también como fuente carbono procesos siderúrgicos y potencialmente procesos metalúrgicos downstream.
Proceso de manufactura
- Fiix Logra Neutralidad de Carbono: Guía Práctica de 5 Pasos
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Visión general completa de técnicas de fabricación de acero
- Acero al Carbono vs Acero Inoxidable: Cómo Elegir el Material Adecuado para su Proyecto
- Hierro vs. Acero: Diferencias clave explicadas
- Acero inoxidable de alto carbono: propiedades, usos y beneficios
- Acero de Carbono Medio: Propiedades, Usos, Tratamientos Térmicos y Ventajas
- Aleaciones tungsteno-molibdeno-hierro: mejorando resistencia del acero y eficiencia productiva
- Forja de acero al carbono: cómo el calor y la presión transforman resistencia y tenacidad
- Acero al carbono vs acero inoxidable: diferencias clave y elección del material correcto
- Acero al Carbono ASTM A595 Grado A – Aleación Premium Bajo en Carbono