



Siderurgia con hidrógeno: Reducción de la huella de carbono en la producción de hierro y acero
Siderurgia basada en hidrógeno
La industria de producción de hierro y acero es el sector individual más grande en emisiones globales totales de fósiles e industriales, representando ~7–9% de emisiones de gases de efecto invernadero (GEI). Al mismo tiempo, el acero es componente material primario para sociedades industriales modernas. Aumentará consumo de acero por necesidad de expandir y mejorar infraestructura y elevar estándares de vida globales a ritmo suficiente. Por tanto, hay desafío en encontrar proceso de fabricación de acero que permita uso social del acero como material, evitando impactos ambientales negativos de su producción. En contexto de reducir emisiones de CO₂, la ruta de siderurgia basada en hidrógeno (H₂) recibe mucha atención por ser alternativa atractiva.
La reducción de mineral de hierro con H₂ es conocida desde hace tiempo, ya que reacciones con H₂ ocurren tanto en producción de arrabio en AH como en producción de hierro de reducción directa (DRI)/hierro briquetado en caliente (HBI) en horno de eje. En siderurgia AH, fuentes de H₂ son aire caliente humidificado y carbón pulverizado inyectado. En ruta DR-HA (reducción directa-horno arco), históricamente caracterizada por uso de H₂, normalmente generado desde gas natural (GN) mediante reformadores catalíticos. Al ser fuente hidrocarburo GN, H₂ producido puede ser de concentración variable, mezclado con monóxido de carbono (CO), según ratio de oxidante usado.
La reducción de mineral con H₂ se ha estudiado por décadas. Investigaciones pioneras en Suecia por Wiberg y Edström en 1950s, seguidas por investigaciones describiendo cinética y reactividad del producto. Primera planta comercial de reducción directa con H₂ (H₂-DRI) basada en tecnología de lecho fluidizado, Circored, construida por Cliffs and Associates Ltd. en Complejo Industrial Point Lisas, Trinidad, 1998. Diseñada para 500,000 t/año de HBI. No tuvo éxito comercial y cerró en 2016.
Desafíos actuales para siderurgia con H₂
En escenario global actual, varias actividades buscan proceso que use reducción de mineral con H₂ para reducir emisiones de CO₂ drásticamente, si no eliminarlas totalmente. Hay numerosos problemas a superar antes de lograr éxito que compita con procesos actuales. Principales problemas:
1. Producción masiva de H₂ coste-efectiva con energía baja en CO₂
Fuentes renovables: solar, eólica, hidráulica, marina, geotérmica. En nuclear también combustible libre de fósiles. De todas, dos más confiables: fotovoltaica (FV) solar y turbinas eólicas. Ambas caracterizadas por provisión eléctrica fluctuante por naturaleza volátil de radiación solar y viento: momentos de escasez y abundancia. Para integrar alta proporción de eólica y solar, se necesita solución de almacenamiento a gran escala para compensar desequilibrios temporales entre producción y demanda.
2. Almacenamiento de H₂ a granel
Almacenamiento (gaseoso alta presión o licuado criogénico) da beneficios desde perspectiva de abastecimiento/precio electricidad, pero no es crítico para concepto de proceso. Hoy, alternativa más costo-eficiente: almacenamiento subterráneo presurizado, almacenando H₂ en formaciones salinas subterráneas. Única tecnología probada a escala industrial. Otras soluciones con mucho interés: uso de gasoductos de GN y conversión a amoníaco o hidrocarburos como almacenamiento intermedio. Evaluación inicial de tecnología Caverna de Roca Revestida (LRC) usada en Suecia para GN considerada prometedora. Otros métodos en desarrollo: almacenamiento en hidruros metálicos y materiales porosos.
3. Hierro sin carbono
Hierro producido por reducción con H₂ no contiene carbono (C), a diferencia de arrabio y DRI/HBI que contienen C en porcentajes variables. C necesario en acería para ebullición de carbono. Propiedades del acero derivan de su contenido de C, por lo que porcentajes variables están en diferentes grados. Sin embargo, no se anticipan dificultades técnicas reales ya que C adicional puede añadirse en HA.
4. Emisiones CO₂ en minería, procesamiento y transporte
Emisiones durante minería, procesamiento, beneficio de mineral y producción de pelotas, y transportes. Procesos con reducción H₂ prefieren pelotas como alimentación. Aquí hay posibilidad de eliminar algunas emisiones usando energías renovables.
Tres procesos clave
Producción masiva de H₂
Primero: producción a gran escala de H₂, hoy lograda por reformado de metano con vapor. Opción puede retenerse y optimizarse para siderurgia con H₂, ej. apuntando a pureza 97–98% en vez de 99.9%+. Pero al basarse en recurso fósil, desempeño en mitigación CO₂ sigue promedio, a menos que se añada unidad de captura CO₂, estrategia diferente a la perseguida. Otra opción preferible: producir H₂ por electrólisis de agua. Producción debe ser libre de fósiles: electrólisis con electricidad baja en CO₂, renovable o nuclear. Reto: lograr producción masiva de H₂ en condiciones económicas aceptables. Aunque electrólisis es tecnología conocida, se necesitan desarrollos para alcanzar meta de cantidades masivas de H₂ baja en CO₂ y, sobre todo, asequible para siderurgia. Tamaño de planta se logra multiplicando celdas electrolíticas. Nuevas tecnologías mejoradas identificadas: membranas de intercambio protónico y electrólisis alta presión o alta temperatura.
Reducción directa en horno de eje con H₂ puro
Segundo: producir hierro por reducción directa de mineral en horno de eje operado solo con H₂. Corazón del proceso. Horno alimentado con pelotas o mineral en grumos en tope, descienden por gravedad y encuentran flujo ascendente de H₂, alimentado lateralmente a media altura y saliendo por tope. Reacciones de reducción ocurren en sección superior entre salida y entrada de gas reductor. Conversión a hierro completa a nivel de entrada de gas. Abajo, sección cónica puede enfriar DRI, preferiblemente usando H₂ en lugar de metano (CH₄). Resto de circuito de gas mucho más simple que DRI convencional con GN reformado: gas de tope H₂-H₂O se enfría para condensar agua. H₂ separado se recicla, mezcla con H₂ fresco de electrólisis, y recalienta a temperatura deseada (~800–900 °C).
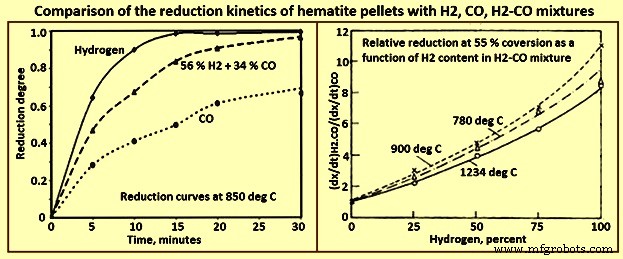
Modelado matemático de zona de reducción de horno de eje con 100% H₂ mostró que, por cinética rápida con H₂, metalización completa teóricamente se logra más rápido que con mezcla H₂-CO, resultando reactores menores que ejes DR actuales.
Fundición de DRI sin carbono en HA
Tercero: fundición de DRI sin C en HA para producir acero. Proceso basado en H₂ resulta en producto de hierro con cero carbono, indicando que fuente fósil de C es necesaria para producir acero de química requerida en etapa de acería.
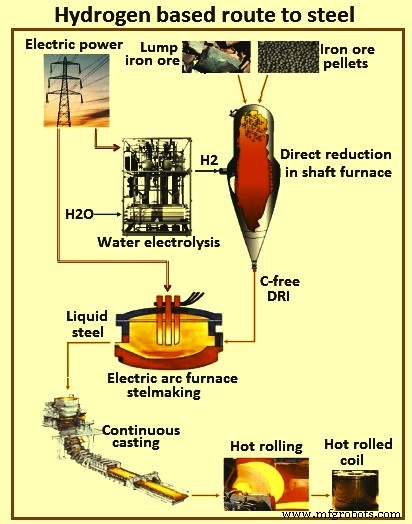
En mejor ruta de siderurgia con H₂ estudiada en proyecto ULCOS (Figura 1), H₂ producido por electrólisis de agua usando electricidad hidráulica o nuclear. Mineral reducido a DRI por H₂ en horno de eje, y DRI sin C tratado en HA para producir acero. Ruta muestra desempeño prometedor: <300 kg CO₂/t acero, incluyendo costo CO₂ de electricidad, con emisiones del horno DR casi cero. Representa 85% reducción vs ~1,850 kg CO₂/t acero de ruta AH-HC (convertidor básico). Nueva ruta más sostenible. Sin embargo, desarrollo futuro depende largely de surgimiento de «economía H₂», cuando gas disponible en grandes cantidades, costo competitivo, y bajas emisiones CO₂ para su producción.
Reducción con H₂: cinética y termodinámica
En reducción con H₂, mineral se reduce por reacción gas-sólido, similar a rutas DRI. Factor diferenciador: agente reductor es H₂ puro en lugar de CO, gas de síntesis, o coque. Reducción por H₂ ocurre en dos o tres etapas. Para temperaturas >570 °C, hematita (Fe₂O₃) primero transforma a magnetita (Fe₃O₄), luego a wüstita (FeₓO), y finalmente a hierro metálico; a <570 °C, magnetita transforma directamente a hierro ya que wüstita no es termodinámicamente estable.
Reacciones de reducción por H₂:
- 3 Fe₂O₃ + H₂ = 2 Fe₃O₄ + H₂O
- x Fe₃O₄ + (4x-3) H₂ = 3 FeₓO + (4x-3) H₂O
- FeₓO + H₂ = x Fe + H₂O (x = 0.95)
Como indican, reducción con H₂ libera vapor de agua (H₂O) inofensivo en lugar de CO₂. Reacción global: Fe₂O₃ + 3H₂ = 2Fe + 3H₂O, endotérmica con ΔH a 298 °C = 95.8 kJ/mol (negativo para balance energético, demanda aporte energía con gas/gases reductores inyectados). Foco en desarrollo: optimización basada en temperatura de reducción, cinética, composición de pelotas, tecnología de precalentamiento de gas reductor.
Consumo estequiométrico de H₂ para reducir hematita: 54 kg/t hierro. Planta 1 Mt/año requiere planta H₂ con capacidad ~70,000 m³/h a STP. Con H₂ como gas reductor, importante anticipar cambio en comportamiento de reactor vs reactor con mezclas H₂-CO (Figura 2). Varios factores interactúan: cinética, termodinámica, transferencia de calor, flujo de gas. En cinética, estudios de laboratorio de reducción de óxidos con CO, H₂, mezclas CO-H₂ muestran que, igualdad demás condiciones, cinética con H₂ más rápida (hasta 10x) que con CO. Pero mayoría de características son similares a reducción por CO y muchos mecanismos comunes. Sin embargo, hay diferencias significativas.
Factores termodinámicos
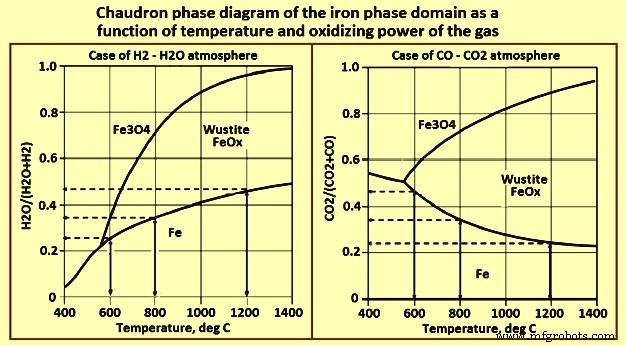
Primer factor mayor: termodinámica, que favorece CO a bajas temperaturas, evidenciado por diagrama de Chaudron (Figura 3). Flechas azules verticales representan fuerza impulsora para reducción wüstita-hierro, que aumenta con temperatura con H₂ y disminuye con CO.
Calor de reacciones
Segundo factor: calor de reacciones de reducción (Tabla 1). Reacción hematita-magnetita menos exotérmica con H₂ que CO; magnetita-wüstita más endotérmica; y principalmente, wüstita-hierro endotérmica con H₂ y exotérmica con CO. Balance global: reducción endotérmica con H₂, exotérmica con CO. Resultado: temperatura y composiciones en eje cambian greatly con composición de gas de entrada. Al salir zona de inyección, temperatura disminuye por craqueo de metano, pero con mayor CO, lecho se mantiene a mayor temperatura por calor exotérmico de reacciones, mientras con más H₂ temperatura es menor.
| Tabla 1 Valores de calor de reacciones de reducción | |
|---|---|
| Reacción | ΔH, 800 °C (J/mol) |
| 3Fe₂O₃ + H₂ → 2Fe₃O₄ + H₂O | –6,020 |
| 3Fe₂O₃ + CO → 2Fe₃O₄ + CO₂ | –40,040 |
| Fe₃O₄ + H₂ → 3FeO + H₂O | 46,640 |
| Fe₃O₄ + CO → 3FeO + CO₂ | 18,000 |
| FeO + H₂ → Fe + H₂O | 16,410 |
| FeO + CO → Fe + CO₂ | –17,610 |
Nota: Signo menos indica reacción exotérmica
Incluso si en todos los casos se utiliza más H₂ que CO para las tres reducciones (resultado de cinética), este último efecto (reducción por CO en zona central con gas CO) es decisivo para grado de metalización final. También, usando solo H₂ (entrada reductora y entrada inferior) zona central fría no existe, temperaturas más uniformes radialmente, y reducción, por cinética eficiente, va a completitud (100% metalización).
Como se vio, reducción con H₂ es endotérmica, exotérmica con CO. Por otro lado, termodinámica más favorable con H₂ que CO >800 °C. Esto hace operación industrial diferente. Con H₂, gas caliente debe aportar suficientes calorías para calentar y mantener sólido a temperatura suficiente para reacción. Operar con flujo de gas mayor que estequiometría es necesario. Cinética también más rápida con H₂, lo que puede modificar morfología de producto final (hierro), que depende de competencia entre difusión y reacción química. Formación de «whiskers» parece característica específica de reducción por H₂. Whiskers son granos de hierro que protruyen de fase wüstita creciendo como dedos hacia exterior de partículas. Hacen contactos hierro-hierro más frecuentes y explican pegado de partículas sólidas, experimentado en reactores industriales con alto contenido H₂. Otro fenómeno incómodo: ralentización al final de reacción para alcanzar último porcentaje de conversión.
En horno de eje con H₂ puro, no hay fuente de C. Por naturaleza endotérmica, gran cantidad de calor absorbida, temperatura interna en capa de material a granel disminuye rápidamente. Reacciones que consumen mucho calor causan deterioro de tasa de utilización de gas. Cantidad de H₂ como portador de calor debe aumentarse para mantener productividad preferida. Ejemplo: presión tope 0.4 MPa, cantidad H₂ a 900 °C debe ser ≥2,600 m³/t DRI para cubrir demanda calorífica. Si adición H₂ invariable, producción DRI un tercio menor que actual, gran aumento en costo producción.
Gravedad específica de H₂ baja, densidad solo 1/20 de CO. Moléculas de H₂ escapan rápidamente hacia arriba. Comparado con camino y dirección de gas reductor mixto, los de H₂ en horno cambian tan rápido que H₂ no permanece en zona alta temperatura en parte inferior para completar reducción de pelotas. Teóricamente, productos DRI también alcanzan índice diseñado manteniendo H₂ entrante >1 MPa y >1,000 °C.
Además, H₂ es extremadamente inflamable y explosivo, horno de eje necesita producción estable y eficiente a largo plazo. Si sistema trabaja largo tiempo bajo condiciones límite de alta temperatura y presión, seguridad es problema. En resumen, tasa de reducción directa y eficiencia de producción afectadas por: proporción H₂, temperatura, presión, tasa utilización gas, tiempo residencia mineral, transferencia calor/masa, diseño horno.
Iniciativa HYBRIT
HYBRIT = «HYdrogen BReakthrough Ironmaking Technology». 4 abril 2016, tres empresas suecas —SSAB, LKAB, Vattenfall AB— lanzaron proyecto para investigar factibilidad de producción DRI basada en H₂, con electricidad libre de CO₂ como fuente primaria. Se formó joint venture HYBRIT Development AB, propiedad de las tres, dando acceso completo a competencia tope en toda cadena: energía, minería, beneficio, pelletización, reducción directa, fundición, producción acero crudo. Estudio pre-factibilidad 2017 concluyó ruta propuesta técnicamente factible y, vista tendencias futuras costos CO₂ y electricidad, económicamente atractiva para condiciones norte Suecia/Finlandia.
Proceso HYBRIT reemplaza carbón con H₂ para reducción directa (DR) de hierro, combinado con HA. Proceso casi completamente libre de fósiles, resulta en reducción sustancial de emisiones GEI. Entre varias iniciativas con configuración H₂-DR/HA, combinando reducción directa por H₂ con HA para procesamiento posterior a acero. Producto de H₂-DR es DRI o hierro esponja, alimentado a HA, mezclado con chatarra adecuada, procesado a acero.
Diagrama de flujo principio de proceso HYBRIT en Figura 4. Características principales: (i) combustibles no fósiles en producción de pelotas, (ii) H₂ por electrólisis con electricidad libre de fósiles, (iii) almacenamiento H₂ en unidad diseñada como buffer a red, (iv) horno de eje para reducción mineral, (v) pelotas a medida como alimentación, (vi) gas/gases reductores precalentados antes de inyección, (vii) producto DRI o HBI libre de C o carburizado, (viii) DRI/HBI fundido con chatarra reciclada en HA.
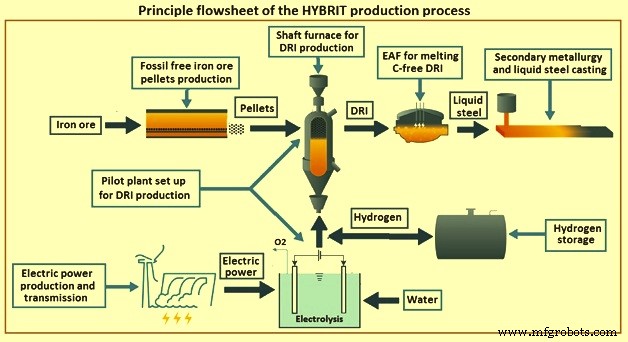
Uso de H₂ por electrólisis con electricidad libre de fósiles para reducir pelotas en horno de eje es alternativa principal elegida. Iniciativa incluye conversión a cadena de valor libre de fósiles desde mina a acero terminado, considerando condiciones de mercado local y geográficas. Suecia tiene situación única: sobrecapacidad eléctrica en norte, proximidad a minas, buen acceso a biomasa y acerías, fuerte red entre industria, institutos investigación y universidades.
Proceso HYBRIT cae en categoría de conceptos tecnológicos sustancialmente más cercanos a despliegue comercial. Basado en H₂ como agente reductor, producido por electrólisis con electricidad renovable. Desde perspectiva ambiental, ventaja más importante: escape de proceso es agua (H₂O) en lugar de CO₂, con reducción consecuente de GEI. Como en DRI convencional, hierro producido vía H₂-DRI puede procesarse a acero usando tecnología HA comercial. Pasos producción H₂ y acería HA pueden ser libres de C si electricidad e H₂ producidos con fuentes renovables: electrólisis FV solar/eólica/hidro, producción fotoquímica H₂, división termoquímica agua.
Tecnología de fabricación de hierro flash usando hidrógeno
Nueva tecnología transformacional para siderurgia alternativa desarrollada por consorcio de organizaciones e institutos con apoyo financiero de American Iron and Steel Institute (EE.UU.). Basada en reducción gaseosa directa de concentrado de óxido de hierro en proceso flash. Nueva «tecnología de fabricación flash de hierro (FIT)» tiene potencial para reducir consumo energético 32–57% y emisiones CO₂ 61–96% vs operación promedio actual AH. Reduce concentrado en reactor flash con gas reductor adecuado: H₂, GN, posiblemente bio/gas de carbón o combinación. Primer proceso flash de hierro. Adecuado para operación industrial que convierte concentrado (<100 µm) a metal sin tratamiento adicional.
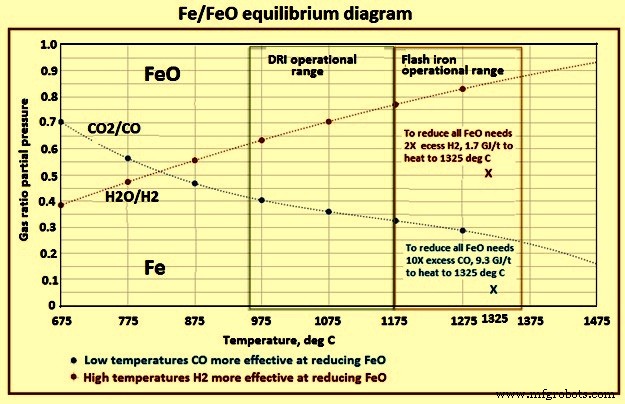
Tecnología transformadora produce hierro saltándose pelletización/sinterizado y coquización. Proceso intensivo: partículas finas de concentrado reducidas a tasa rápida a 1,150–1,350 °C. Tiempos de residencia del orden de segundos vs minutos/horas para pelotas y finos. 90–99% reducción en 2–7 s a 1,200–1,500 °C. Tiempo residencia combinación de velocidad reacción por temperatura, tamaño alimentación y exceso de gas/distancia línea equilibrio. Requerimiento energético con H₂: 5.7 GJ (1,360 Mcal)/t hierro líquido. Diagrama equilibrio Fe/FeO en Figura 5.
Porción de calentamiento: bobina inducción calienta susceptor grafito. Susceptor calienta pared refractaria por radiación. Ambos calientan gas y partícula por convección y radiación. Tras calentarse a temperatura, gas y partículas entran zona reacción, donde buen aislamiento asume condición adiabática en pared. Tras zona reacción, zona enfriamiento con paneles para enfriar gas y partículas. Figura 6 muestra diagrama flujo FIT.
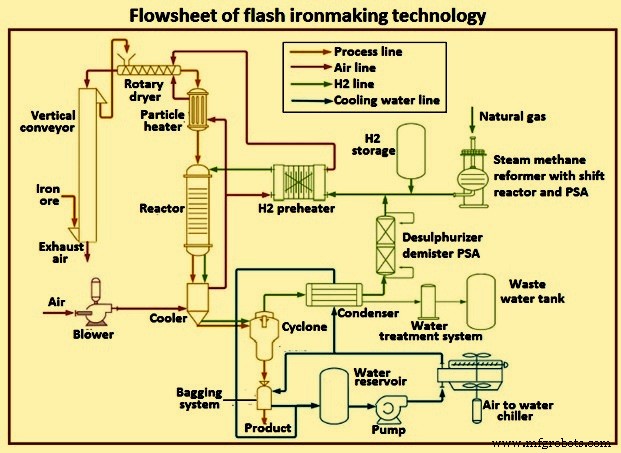
En FIT con H₂ como gas reductor, emisiones CO₂: 0.04 t CO₂/t hierro líquido. 2.5% emisiones ruta AH. Proceso flash a temperatura suficiente para que partículas individuales tengan energía para cerrar poros creados por remoción oxígeno. Partículas mucho menos susceptibles a ignición por oxidación rápida. Universidad Utah investigó muestras pequeñas de polvo: no son pirofóricas.
Proceso usa agentes reductores gaseosos: GN, H₂, gas síntesis o combinación. Aplicable a producción hierro como alimentación a acería o parte de proceso continuo directo de acero. Justificado por datos experimentales fase anterior, desarrollo escala-up en curso en Universidad Utah. Pruebas en horno flash laboratorio resultaron en base datos cinética amplios rangos condiciones y diseño completo reactor banco avanzado. Objetivo: desarrollar FIT industrialmente viable, campaña pruebas banco completa planificada. Entregables: determinación escalabilidad, resultados simulación sustantivos, datos ingeniería fundamentales para diseño y construcción planta piloto industrial.
Proceso de manufactura
- La Kazoo: De Mirlitón Antiguo a Juguete Plástico Moderno – Historia, Fabricación y Futuro
- El Arpa: De Raíces Ancestrales a Obras Maestras Modernas
- Espuma de Poliestireno Expandido (EPS): Producción, Propiedades y Sostenibilidad
- Dominando Sensores en Raspberry Pi: Guía Práctica de Electrónica y Protocolos de Comunicación
- Visión general completa de técnicas de fabricación de acero
- Fabricación de Acero por Oxígeno Básico: Cómo Funciona el Proceso Líder Mundial
- Comprender las canteras: Tipos, usos y distribución global
- Aleación de almacenamiento de hidrógeno titanio-hierro (TiFe): propiedades, aplicaciones y perspectivas industriales
- Comprender la fragilización por hidrógeno: Causas, efectos y prevención
- Nanosilicio: Generación rápida de hidrógeno libre de carbono a partir de agua
- MOF Zr cargado con Pd para generación fotocatalítica de hidrógeno bajo luz visible