



Evolución de la siderurgia: de artefactos antiguos a procesos modernos
Desarrollo de los procesos de siderurgia
La producción más antigua conocida de acero son piezas de ferrum excavadas en un yacimiento arqueológico en Anatolia y tienen casi 4.000 años, datando de 1800 a.C. (antes de la era común). Horacio identificó armas de acero como la falcata en la Península Ibérica, mientras que el acero nórico era usado por el ejército romano.
La reputación del "hierro serico" del sur de la India (acero wootz) entre griegos, romanos, egipcios, africanos orientales, chinos y Oriente Medio creció considerablemente. Fuentes del sur de la India y mediterráneas, incluyendo a Alejandro Magno (siglo III a.C.), relatan la presentación y exportación a los griegos de dicho acero. Los yacimientos de producción de metal en Sri Lanka empleaban hornos de viento impulsados por los vientos monzónicos, capaces de producir acero de alto carbono (C). La producción a gran escala de acero wootz en Tamilakam usando crisoles y fuentes de C como la planta Avaram ocurrió en el siglo VI a.C., precursor pionero de la producción siderúrgica y metalurgia modernas. El acero se producía en grandes cantidades en Esparta alrededor del 650 a.C.
Los chinos del período de los Reinos Combatientes (403 a.C. a 221 a.C.) tenían acero endurecido por temple, mientras que los chinos de la dinastía Han (202 a.C. a 220 d.C.) crearon acero fundiendo hierro forjado con hierro fundido, obteniendo un producto final de acero con carbono intermedio en el siglo I d.C. El pueblo Haya de África Oriental inventó un tipo de horno que usaban para hacer acero de C a 1.800 °C hace casi 2.000 años. Se ha sugerido que el acero de África Oriental se remonta a 1400 a.C.
Producción temprana de acero de alto carbono en el subcontinente indio
La evidencia de la producción más antigua de acero de alto C en el subcontinente indio se encuentra en Kodumanal en Tamilnadu, Golkonda en Telangana, Karnataka y en las áreas de Samanalawewa en Sri Lanka. Este acero, conocido como acero wootz, producido alrededor del siglo VI a.C., se exportaba globalmente. La tecnología del acero existía antes del 326 a.C. en la región, ya que se menciona en la literatura tamil Sangam, árabe y latina como el mejor acero (llamado hierro serico) en el mundo exportado a romanos, egipcios, chinos y árabes en esa época. Dado que la tecnología se adquirió del sur de la India, el origen de la tecnología del acero en la India se puede estimar conservadoramente en 500-400 a.C.
El wootz, también conocido como acero de Damasco, es famoso por su durabilidad y capacidad de mantener el filo. Según los escritos de Zósimo de Panópolis, este acero se creaba originalmente a partir de varios materiales diferentes, incluyendo diversos elementos traza. Sin embargo, el acero ya era una tecnología antigua en la India cuando el rey Poro presentó una espada de acero al emperador Alejandro en 326 a.C. Era esencialmente una aleación compleja con hierro como componente principal. Estudios recientes han sugerido que se incluían nanotubos de carbono en su estructura, lo que podría explicar algunas de sus cualidades legendarias, aunque dada la tecnología de esa época, tales cualidades se producían por casualidad más que por diseño. Se usaba viento natural donde el suelo que contenía hierro se calentaba usando leña. Los antiguos cingaleses lograban extraer una tonelada de acero por cada 2 toneladas de suelo, una hazaña notable para la época. Uno de esos hornos se encontró en Samanalawewa y los arqueólogos pudieron producir acero como lo hacían los antiguos.
Métodos de producción de acero en el subcontinente indio
Se usaron varios métodos para producir acero en el subcontinente indio. Según textos islámicos como al-Tarsusi y Abu Rayhan Biruni, se describen tres métodos para la producción indirecta de acero. El historiador islámico medieval Abu Rayhan Biruni (973-1050 d.C.) proporciona la referencia más antigua de la producción de acero de Damasco. Describe solo tres métodos para producir acero. Los dos primeros tienen una larga historia en Asia Central y el subcontinente indio, mientras que el tercero es exclusivo del sur de Asia. Estos tres métodos generalmente se consideran originarios del subcontinente indio. El primer método y el más común tradicional es la cementación en estado sólido del hierro forjado. Este es un proceso de difusión en el que el hierro forjado se empaqueta en crisoles o un hogar con carbón vegetal, luego se calienta para promover la difusión de C en el hierro para producir acero. La cementación es la base del proceso wootz de acero (un tipo de proceso de cementación). El segundo método es la descarburación del hierro fundido eliminando C del hierro fundido (un tipo de proceso de crisol). Otro método indirecto usa hierro forjado y hierro fundido. En este proceso, el hierro forjado y el hierro fundido pueden calentarse juntos en un crisol para producir acero por fusión. Al respecto, Abu Rayhan Biruni afirma: "este era el método usado en el hogar".
Variaciones del proceso de co-fusión se han encontrado preliminarmente en Persia y Asia Central, pero también en Hyderabad, India. Para el C, las autoridades islámicas contemporáneas especifican una variedad de materiales orgánicos, incluyendo cáscaras de granada, bellotas, pieles de frutas como cáscara de naranja, hojas, así como clara de huevo y cáscaras. Se mencionan astillas de madera en algunas fuentes indias, pero significativamente ninguna de las fuentes menciona carbón vegetal.
El acero de crisol, formado por calentamiento y enfriamiento lento de hierro puro y C (típicamente en forma de carbón vegetal) en un crisol, se producía en Merv en los siglos IX-X d.C. En el siglo XI, hay evidencia de producción de acero en la China Song usando dos técnicas: (i) un método "berganesco" que producía acero inferior, inhomogéneo, y (ii) un precursor del proceso Bessemer que usaba descarburación parcial mediante forjado repetido bajo chorro de aire frío.
La producción de acero por el proceso de cementación se describió en un tratado publicado en Praga en 1574 y estaba en uso en Núremberg desde 1601.
Proceso de cementación para fabricar acero
El proceso de cementación es un método obsoleto de fabricar acero por cementación del hierro. A diferencia de la siderurgia moderna, aumentaba la cantidad de C en el hierro. Al parecer se desarrolló antes del siglo XVII. El horno de acero de Derwentcote, construido en 1720, es el ejemplo más antiguo que sobrevive de un horno de cementación. Dos hornos de cementación que ciertamente existían a principios del siglo XVI han sido excavados en Inglaterra.
El proceso comienza con hierro forjado y carbón vegetal. Usaba una o más ollas de piedra largas dentro de un horno. Típicamente, cada una medía 14 pies (4,27 m) por 4 pies (1,22 m) y 3,5 pies (1,07 m) de profundidad. Barras de hierro y carbón vegetal se colocaban en capas alternas, con una capa superior de carbón y luego material refractario para hacer la olla hermética. Algunos fabricantes usaban una mezcla de carbón vegetal pulverizado, hollín y sales minerales, llamada polvo de cementación. En obras mayores, se trataban hasta 16 toneladas de hierro en cada ciclo.
Barras estándar de hierro forjado se colocaban en el horno de cementación para convertirse en acero de cementación o acero ampollado. El horno se construía de arenisca en forma de un gran cofre con tapa y se cargaba con barras de hierro en capas intercaladas con grandes cantidades de carbón vegetal de alta calidad. Cuando estaba completamente cargado, se ponía la tapa y se usaba mortero para sellar el cofre. El calentamiento se aplicaba desde un fuego debajo del horno donde se mantenía un fuego de carbón desde una fosa. El calor se mantenía hasta una semana y se tardaba otra semana en que el cofre se enfriara antes de abrirse, vaciarse y recargarse.
El diseño común para hornos de cementación tenía dos cofres lado a lado con un hogar de fuego en el centro de los dos y todo contenido dentro de una estructura con forma de botella, similar a "conos de vidrio" y "hornos de cerámica", que protegía los hornos de la intemperie y actuaba como chimenea. Colocar dos cofres de horno juntos permitía que un fuego calentara el primer cofre mientras el segundo se enfriaba y recargaba.
Durante el largo calentamiento lento, el C del carbón vegetal se absorbía en las barras de hierro. Al retirarse del horno, el acero tenía una apariencia ampollada (de ahí el nombre alternativo). Estas ampollas contenían acero con alto contenido de C mientras que el centro de las barras seguía siendo hierro forjado con muy poco C, por lo que el acero ampollado era de poca o ninguna utilidad hasta que se procesaba más.
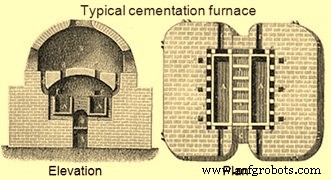
El acero ampollado se calentaba y forjaba bajo un martillo de modo que la barra se doblaba sobre sí misma. Esto resultaba en "acero de cizalla", una segunda ronda de doblado y martilleo producía acero conocido como "doble cizalla", un producto de mejor calidad, y más rondas producían grados aún más altos de acero. Una vista en planta y elevación de un horno de cementación típico está en la Fig. 1.
Acero de crisol
El acero de crisol es un término que se aplica al acero fabricado por dos métodos diferentes en la era moderna, aunque se ha producido en diversos lugares a lo largo de la historia. Se fabrica fundiendo hierro y otros materiales en un crisol y vertiendo el líquido fundido en un molde. El acero de crisol se producía en el sur y centro de Asia durante la era medieval. Las técnicas para producir acero de alta calidad fueron desarrolladas por Benjamin Huntsman en Inglaterra en el siglo XVIII. Su proceso usaba hierro y acero como materias primas. La estructura cristalina homogénea de este acero fundido mejoraba su resistencia y dureza comparado con formas anteriores de acero.
El acero de crisol se atribuye generalmente a centros de producción en la India y Sri Lanka donde se producía usando el proceso wootz, y se asume que su aparición en otras ubicaciones se debía al comercio a larga distancia. Solo recientemente se ha hecho evidente que lugares en Asia Central como Merv en Turkmenistán y Akhsiket en Uzbekistán fueron centros importantes de producción de acero de crisol. Los hallazgos centroasiáticos son todos de excavaciones y datan de los siglos VIII-XII d.C., mientras que el material indio/ceilandés es tan temprano como 300 a.C. Además, el mineral de hierro de la India tenía trazas de vanadio (V) y otras tierras raras que conducían a una mayor endurecibilidad en el acero de crisol indio, famoso en todo Oriente Medio por su capacidad de retener el filo.
Aunque el acero de crisol se atribuye más a Oriente Medio en tiempos tempranos, se han descubierto espadas en Europa, particularmente en Escandinavia. Las espadas en cuestión tienen el nombre ambiguo grabado, "Ulberht". Estas espadas datan en un período de 200 años desde el siglo IX hasta principios del XI. Muchos especulan que el proceso de fabricación de las hojas se originó en Oriente Medio y posteriormente se comercializó durante los días de la "ruta comercial del Volga".
En los primeros siglos del período islámico, aparecen algunos estudios científicos sobre espadas y acero. Los más conocidos son de Jabir ibn Hayyan (siglo VIII), al-Kindi (siglo IX), Abu Rayhan Biruni (principios del XI), Murda al-Tarsusi (finales del XII) y Fakhr-i-Mudabbir (siglo XIII). Cualquiera de estos contiene mucha más información sobre aceros indios y damasquinos que la que aparece en toda la literatura de la Grecia y Roma clásicas.
Benjamin Huntsman era un relojero en busca de mejor acero para muelles de reloj. Comenzó a producir acero en 1740 tras años de experimentos en secreto. El sistema de Huntsman usaba un horno alimentado con coque capaz de alcanzar 1.600 °C, en el que se colocaban hasta doce crisoles de arcilla, cada uno capaz de contener unos 15 kg de hierro. Cuando los crisoles o "ollas" estaban al rojo vivo, se cargaban con lingotes de acero ampollado, una aleación de hierro y C producida por el proceso de cementación, y un fundente para ayudar a eliminar impurezas. Las ollas se retiraban tras unas 3 horas en el horno, las impurezas en forma de escoria se retiraban, y el acero líquido se vertía en moldes para terminar como lingotes de fundición. La fusión completa del acero producía una estructura cristalina altamente uniforme al enfriarse, lo que daba al metal mayor resistencia a la tracción y dureza comparado con otros aceros fabricados en la época.
El acero se producía en talleres especializados llamados "hornos de crisol" en Sheffield, Inglaterra, que consistían en un taller a nivel del suelo y un sótano subterráneo. Los edificios de los hornos variaban en tamaño y estilo arquitectónico, creciendo en tamaño hacia finales del siglo XIX a medida que los desarrollos tecnológicos permitían "cocer" múltiples ollas a la vez, usando gas como combustible. Cada taller tenía una serie de características estándar, como filas de agujeros de fundición, fosas de vaciado, respiraderos en el techo, filas de estanterías para las ollas de crisol y hornos de recocido para preparar cada olla antes de la cocción. Habitaciones auxiliares para pesar cada carga y para la fabricación de los crisoles de arcilla estaban adjuntas al taller o ubicadas dentro del complejo del sótano. El acero, originalmente destinado a fabricar muelles de reloj, se usó posteriormente en otras aplicaciones como tijeras, hachas y espadas.
En otro método, desarrollado en Estados Unidos en los años 1880, hierro y C se fundían juntos directamente para producir acero de crisol. A lo largo del siglo XIX y hasta los años 1920, una gran cantidad de acero de crisol se destinaba a la producción de herramientas de corte, donde se llamaba acero para herramientas.
El proceso de crisol continuó usándose para aceros especiales, pero es obsoleto hoy.
Otra forma de acero de crisol fue desarrollada en 1837 por el ingeniero ruso Pavel Anosov. Su técnica dependía menos del calentamiento y enfriamiento, y más del proceso de temple de enfriamiento rápido del acero líquido cuando se había formado la estructura cristalina adecuada. Llamó a su acero "bulat". El secreto del proceso murió con él. En Estados Unidos, el acero de crisol fue pionero por William Metcalf. Aunque el acero de crisol era de muy alta calidad, también era costoso; sin embargo, una señal de la calidad era el uso de acero de crisol hasta los años 1950 para usos especializados.
El proceso Bessemer puso fin al acero de crisol para usos menos críticos.
El proceso Bessemer y la siderurgia moderna
La historia de la siderurgia moderna comenzó en el siglo XIX, cuando Réaumur de Francia en 1772, Kelly de EE. UU. en 1850 y Bessemer de Gran Bretaña en 1856 descubrieron cómo mejorar el hierro de fundición controlando el contenido de carbono de las aleaciones de hierro, que así se convertían verdaderamente en aceros. Mientras Réaumur, un químico, era impulsado por curiosidad científica, Kelly y Bessemer, siendo ingenieros, respondían a la necesidad de mayores cantidades y mejores calidades de acero que la revolución industrial, con sus telares, máquinas de vapor, máquinas y ferrocarriles, había creado. Esto inició una relación dialéctica entre ciencia y tecnología y los conceptos básicos de refino de metal caliente (hierro de fundición) por oxidación de C en baño líquido se inventaron en esa época.
El crecimiento de los ferrocarriles durante el siglo XIX en Europa y América puso gran presión sobre la industria del hierro y acero, que aún luchaba con procesos de producción ineficientes. Sin embargo, el acero aún no estaba probado como metal estructural y la producción era lenta y costosa. Eso fue hasta 1856, cuando Henry Bessemer ideó una forma más efectiva de introducir oxígeno (O₂) en hierro líquido para reducir el contenido de C.
Comenzando en enero de 1855, empezó a trabajar en una forma de producir acero en las cantidades masivas requeridas para artillería y para octubre presentó su primera patente relacionada con el proceso Bessemer. Bessemer primero trabajó con un horno de reverbero ordinario, pero durante una prueba un par de lingotes de fundición se salieron al lado del cucharón y quedaron sobre él en el aire caliente del horno. Cuando Bessemer fue a empujarlos al cucharón, descubrió que eran cáscaras de acero: el aire caliente solo había convertido las partes externas de los lingotes en acero. Este descubrimiento crucial le llevó a rediseñar completamente su horno para que forzara aire a alta presión a través del hierro líquido usando bombas de aire especiales. Intuitivamente esto parecería una locura porque enfriaría el hierro, pero debido a la oxidación exotérmica tanto el silicio (Si) como el C reaccionan con el exceso de O₂ dejando el hierro fundido circundante aún más caliente, facilitando la conversión a acero.
Ahora conocido como proceso Bessemer, Bessemer diseñó un recipiente en forma de pera —denominado "convertidor"— en el que el hierro podía calentarse mientras se soplaba O₂ a través del metal líquido. Al pasar el O₂ a través del metal líquido, reaccionaba con el C, liberaba dióxido de carbono (CO₂) y producía un hierro más puro.
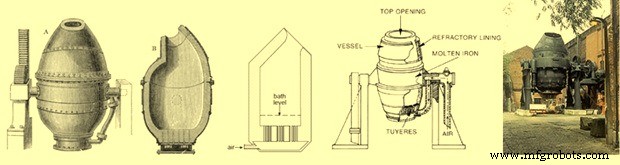
El proceso Bessemer fue el primer proceso industrial barato para la producción en masa de acero a partir de hierro líquido. El proceso lleva el nombre de su inventor, Henry Bessemer, quien patentó el proceso en 1855. El principio clave es la eliminación de impurezas del hierro por oxidación con aire soplado a través del hierro líquido. La oxidación también eleva la temperatura de la masa de hierro y la mantiene fundida. El proceso se lleva a cabo en un gran recipiente de acero ovoide revestido de arcilla o dolomita llamado convertidor Bessemer. La capacidad de un convertidor era de 8 a 30 toneladas de hierro líquido con una carga usual de unas 15 toneladas. En la parte superior del convertidor hay una abertura, generalmente inclinada hacia un lado respecto al cuerpo del recipiente, por donde se introduce el hierro y se retira el producto terminado. El fondo está perforado con varios canales llamados tuyères por donde se fuerza aire al convertidor. El convertidor pivota sobre muniones para que pueda rotar para recibir la carga, ponerse vertical durante la conversión, y rotar de nuevo para verter el acero líquido al final.
El proceso de oxidación elimina impurezas como Si, C y manganeso (Mn) como óxidos. Estos óxidos escapan como gas o forman una escoria sólida. El revestimiento refractario del convertidor también juega un papel en la conversión: el revestimiento de arcilla refractaria se usaba en el proceso Bessemer ácido, en el que hay bajo fósforo (P) en la materia prima. La dolomita se usa cuando el contenido de P es alto en el proceso Bessemer básico (revestimientos de caliza o magnesita también se usan a veces en lugar de dolomita). Para dar al acero las propiedades deseadas, otras sustancias podían añadirse al acero líquido cuando la conversión terminaba, como la espiegeleisen (una aleación de hierro-carbono-manganeso).
Cuando se había formado el acero requerido, se vertía en cucharones y luego se transfería a moldes y la escoria más ligera quedaba atrás. El proceso de conversión llamado "soplado" se completaba en unos veinte minutos. Durante este período, el progreso de la oxidación de las impurezas se juzgaba por la apariencia de la llama que salía de la boca del convertidor. Tras el soplado, el metal líquido se recarburizaba al punto deseado y se añadían otros materiales de aleación, dependiendo del producto deseado. El proceso Bessemer redujo a media hora el tiempo necesario para hacer acero de esta calidad, requiriendo solo el coque necesario para fundir el hierro de fundición inicialmente. La Fig. 2 muestra el convertidor Bessemer.
Bessemer licenció la patente de su proceso a cinco maestros del hierro, por un total de 27.000 libras, pero las licencias no produjeron la calidad de acero que había prometido y luego las recompró por 32.500 libras. Se dio cuenta de que el problema era debido a impurezas en el hierro y concluyó que la solución estaba en saber cuándo cortar el flujo de aire en su proceso; de modo que las impurezas se hubieran quemado, pero quedara la cantidad justa de C. Sin embargo, a pesar de gastar decenas de miles de libras en experimentos, no pudo encontrar la respuesta. La solución simple pero elegante fue descubierta primero por Robert Forester Mushet, quien había realizado miles de experimentos científicamente válidos. Su método consistía en quemar primero, en la medida de lo posible, todas las impurezas y C, y luego reintroducir C y Mn añadiendo una cantidad exacta de espiegeleisen. Esto tenía el efecto de mejorar la calidad del producto final, aumentando su maleabilidad y su capacidad para soportar laminación y forjado a altas temperaturas y haciéndolo más adecuado para una vasta gama de usos.
El proceso Bessemer revolucionó la fabricación de acero al disminuir su coste, de 40 libras por tonelada larga a 6-7 libras por tonelada larga durante su introducción, junto con un gran aumento en la escala y velocidad de producción de esta materia prima vital. El proceso también disminuyó los requisitos de mano de obra para la siderurgia.
Antes de la introducción del proceso Bessemer, el acero era demasiado caro para hacer puentes o estructuras de edificios y por ello se había usado hierro forjado durante toda la Revolución Industrial. Tras la introducción del proceso Bessemer, el acero y el hierro forjado tuvieron precios similares, y la mayoría de fabricantes se pasaron al acero. La disponibilidad de acero barato permitió construir grandes puentes y permitió la construcción de ferrocarriles, rascacielos y grandes barcos. La introducción del proceso de producción de acero a gran escala perfeccionado por el inglés Henry Bessemer allanó el camino a la industrialización masiva observada en los siglos XIX-XX.
La producción comercial de acero usando este método cesó en Workington en 1974. Fue reemplazada por procesos como el proceso de oxígeno básico, que ofrecía mejor control de la química final. El proceso Bessemer era tan rápido (10-20 minutos para una carga) que permitía poco tiempo para análisis químico o ajuste de los elementos de aleación en el acero. Los convertidores Bessemer no eliminaban P eficientemente del acero líquido; a medida que los minerales de bajo P se volvieron más caros, los costes de conversión aumentaron. El proceso solo permitía una cantidad limitada de chatarra de acero, aumentando aún más los costes. Especialmente cuando la chatarra era barata, el uso de tecnología de horno de arco eléctrico (EAF) competía favorablemente con el proceso Bessemer, resultando en su obsolescencia.
El proceso era rápido e inexpensivo, eliminando C y Si del hierro en minutos, pero sufría de ser demasiado exitoso. Se eliminaba demasiado C y quedaba demasiado O₂ en el producto final. Bessemer finalmente tuvo que reembolsar a sus inversores hasta que encontró un método para aumentar el contenido de C y eliminar el O₂ no deseado.
Proceso de horno Siemens-Martin (horno de hogar abierto)
El proceso de horno de hogar abierto (OH) usa hornos de hogar abierto. Debido a sus ventajas, pronto desplazó al proceso Bessemer. Para 1908, la producción anual de acero hecha por horno OH superaba a la del proceso Bessemer. La mayoría de hornos OH se cerraron a principios de los años 1990, no menos por su operación lenta, siendo reemplazados por el horno de oxígeno básico (BOF) o EAF. Aún hay algunas plantas siderúrgicas en el mundo que producen acero por el proceso OH. Las principales ventajas del proceso OH eran que no exponía el acero a nitrógeno excesivo (que haría el acero quebradizo), era más fácil de controlar, y permitía la fusión y refino de grandes cantidades de chatarra de hierro y acero.
El ingeniero alemán Carl Wilhelm Siemens desarrolló el horno regenerativo Siemens en los años 1850, y afirmó en 1857 recuperar suficiente calor para ahorrar un 70-80 % del combustible. Este horno operaba a alta temperatura usando precalentamiento regenerativo de combustible y aire para la combustión. En el precalentamiento regenerativo, los gases de escape del horno se bombean a una cámara con ladrillos, donde el calor se transfiere de los gases a los ladrillos. El flujo del horno se invierte entonces para que el combustible y el aire pasen por la cámara y sean calentados por los ladrillos. Mediante este método, un horno OH puede alcanzar temperaturas suficientes para fundir acero, pero Siemens no lo usó inicialmente para eso.
En 1865, el ingeniero francés Pierre-Émile Martin obtuvo una licencia de Siemens y aplicó por primera vez su horno regenerativo para fabricar acero. La característica más atractiva del horno regenerativo Siemens es la producción rápida de grandes cantidades de acero básico. El tamaño usual de hornos OH varía de 50 a 500 toneladas.
El proceso OH es un proceso por lotes y un lote se llama "carga". El horno se inspecciona primero por posibles daños. Una vez listo o reparado, se carga con chatarra ligera, como chapa, vehículos triturados o metal de desecho. El horno se calienta usando gas ardiente. Una vez fundido, se añade chatarra pesada, como chatarra de construcción, edificación o laminación, junto con metal caliente (HM) de alto horno (BF). Una vez que todo el acero se ha fundido, se añaden agentes formadores de escoria, como caliza. El O₂ en óxido de hierro y otras impurezas descarburizan el HM quemando el exceso de C, formando acero. Para aumentar el contenido de O₂ de la carga, se añade mineral de hierro.
El proceso es mucho más lento que el del convertidor Bessemer y por tanto más fácil de controlar y muestrear para evaluación de calidad. Preparar una carga suele tardar unas 8-9 horas en completarse en acero. Al ser el proceso lento, no es necesario quemar todo el C como en el proceso Bessemer, sino que el proceso puede terminarse en un punto dado cuando se ha alcanzado el contenido de C deseado.
El horno se vacía igual que un BF, es decir, se perfora un agujero en el lado del hogar y el acero crudo fluye hacia fuera. Una vez que todo el acero ha sido vaciado, la escoria se retira. El acero crudo puede fundirse en lingotes; este proceso se llama vaciado, o puede fundirse en una máquina de colado continuo.
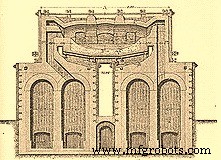
Los regeneradores son la característica distintiva del horno y consisten en conductos de ladrillo refractario llenos de ladrillos puestos de canto y dispuestos de modo que tengan un gran número de pequeños pasajes entre ellos. Los ladrillos absorben la mayor parte del calor de los gases de desecho salientes y lo devuelven luego a los gases fríos entrantes para la combustión. La Fig. 3 muestra una sección transversal de un horno Siemens-Martin de 1895.
El proceso Siemens-Martin complementaba más que reemplazaba al proceso Bessemer. Es más lento y por tanto más fácil de controlar. También permitía la fusión y refino de grandes cantidades de chatarra de acero, reduciendo aún más los costes de producción de acero y reciclando un material de desecho problemático. Su mayor inconveniente era que la fusión y refino de una carga tardaba varias horas. Esto era una ventaja a principios del siglo XX, ya que daba tiempo a los químicos de planta para analizar el acero y decidir cuánto más refinarlo. Pero hacia 1975, instrumentos electrónicos como espectrofotómetros de absorción atómica habían hecho el análisis del acero mucho más fácil y rápido.
Siderurgia en horno eléctrico
Hay dos tipos de hornos usados para siderurgia eléctrica: (i) horno de arco eléctrico, y (ii) horno de inducción. El desarrollo histórico de la siderurgia por estos dos hornos se detalla a continuación.
La tecnología de siderurgia EAF tiene más de cien años. Aunque De Laval patentó un horno eléctrico para fundición y refino de hierro en 1892 y Héroult demostró la fundición por arco eléctrico de ferroaleaciones entre 1888 y 1892, el primer EAF industrial para siderurgia solo entró en operación en 1900. El desarrollo fue rápido y hubo un aumento de diez veces en la producción de 1910 a 1920, con más de 500.000 toneladas producidas en 1920, aunque esto representaba aún un porcentaje muy pequeño de la producción mundial de acero de esa época.
Inicialmente, la siderurgia EAF se desarrolló para producir grados especiales de aceros usando formas sólidas de alimentación como chatarra y ferroaleaciones. Los materiales sólidos se fundían primero por fusión de arco directo, se refinaban mediante adición de fundentes apropiados y se vaciaban para procesamiento posterior. Hasta solo hace treinta o treinta y cinco años, tiempos de vaciado a vaciado de más de tres horas eran bastante comunes y el consumo específico de energía a menudo superaba 700 kWh/ton, casi el doble del requerimiento termodinámico. Durante gran parte del siglo XX, la siderurgia EAF se veía como un proceso costoso y lento y solo adecuado para aceros especiales y de valor añadido. Desde los años 1960, la tecnología ha sufrido un desarrollo rápido y se convirtió en la segunda mayor tecnología de siderurgia detrás de la tecnología de siderurgia por oxígeno básico.
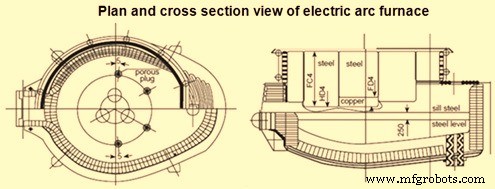
Los EAF son una parte central de la ruta de producción alternativa a la ruta dominante BF-BOF. Una vista en planta y sección transversal de un EAF se muestra en la Fig. 4. Los EAF se usan para producir aceros al carbono y aceros de aleación principalmente mediante reciclaje de chatarra férrica. En un EAF, la chatarra y/o unidades de hierro manufacturadas (como DRI, hierro de fundición, carburo de hierro, etc.) se funden y convierten en acero de alta calidad usando arcos eléctricos de alta potencia formados entre un cátodo y uno (para CC) o tres (para CA) ánodos. La chatarra es con mucho el recurso más importante, representando cerca del 80 % de toda la materia prima metálica de EAF globalmente.
El aumento en la producción y tecnología EAF en todo el mundo se ha debido a las siguientes razones:
- La discontinuación del proceso OH como proceso competitivo de siderurgia.
- El deseo de alejarse de los grandes costes de capital y operación asociados a la siderurgia integrada a gran escala hacia miniplantas siderúrgicas más pequeñas y menos intensivas en capital.
- Una mejora muy rápida en tecnología eléctrica, reduciendo los costes de equipos eléctricos a gran escala y permitiendo un control muy mejorado de dispositivos eléctricos.
- La disponibilidad lista de chatarra en muchos países combinada con una fuerte presión social hacia el reciclaje de metales.
- La creciente disponibilidad de fuentes alternativas de hierro, especialmente de países en desarrollo.
- Uso de HM y oxicombustibles en los EAF.
- Una vasta mejora en la operación, control, eficiencia y calidad del producto de la tecnología de siderurgia basada en EAF.
El horno de inducción (IF) se usa para fundición de metales ferrosos y no ferrosos. Produce su calor limpiamente y sin combustión. Funciona según el principio de inducción electromagnética descubierto por Michael Faraday.
En 1870, De Ferranti inició experimentos en Europa sobre hornos de inducción. El primer IF para fundición de metales fue patentado por Edward Allen Colby en 1900. El primer acero hecho en un IF en EE. UU. fue en 1907 en un horno Colby cerca de Filadelfia. El primer horno de 3 fases se construyó en Alemania en 1906 por Röchling-Rodenhauser. Aunque los hornos de inducción se usan desde hace mucho tiempo, la producción de acero dulce por IF es un fenómeno relativamente muy reciente.
El desarrollo de fuentes de alimentación de inducción de frecuencia media, potencia constante y seguimiento flexible ha resultado en el uso generalizado de métodos de fundición por lotes. Estas unidades de potencia incorporan rectificadores controlados de silicio de servicio pesado que pueden generar tanto la frecuencia como la amperaje necesarios para la fundición por lotes y pueden alcanzar niveles de eficiencia eléctrica superiores al 97 %, una mejora sustancial sobre el 85 % típico de fuentes de alimentación de inducción de los años 1970. Estos nuevos diseños permiten la máxima utilización de la potencia del horno a lo largo del ciclo de fundición con buen control de la agitación. Los esquemas de un horno de inducción sin núcleo se muestran en la Fig. 5.
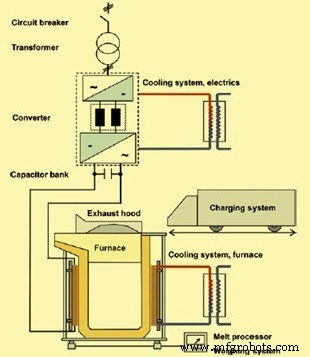
Hay varios tipos de IF disponibles, pero todos operan utilizando un fuerte campo magnético creado por el paso de una corriente eléctrica a través de una bobina enrollada alrededor del horno. Esta corriente crea un campo electromagnético que pasa a través del material refractario y se acopla con la carga metálica conductora dentro del horno. El campo magnético a su vez crea un voltaje a través de, y posteriormente una corriente eléctrica a través del metal a fundir. La resistencia eléctrica del metal produce calor, que a su vez funde el metal y ayuda a alcanzar la temperatura de consigna.
Los IF se fabrican en una amplia gama de tamaños. Como no hay contacto entre la carga y el portador de energía, el IF es normalmente adecuado para la fundición de acero, hierro fundido y metales no ferrosos, siempre que se pueda encontrar un material de revestimiento adecuado. Los productos fabricados con fundición por IF por la industria incluyen lingotes/billetes de acero dulce para fines estructurales, lingotes/billetes de acero inoxidable para fabricación de utensilios, alambrón y alambres, fundiciones de acero de baja aleación para aplicaciones de ingeniería, fundiciones de acero inoxidable para componentes resistentes al calor y corrosión, y aceros de aleación para industria de forja y medios de molienda.
En la India, el uso de IF comenzó a mediados de los años 60. Hornos de inducción de frecuencia media importados se usaron desde mediados de los 70. Los hornos de fundición por inducción en la India se instalaron primero para fabricar acero inoxidable a partir de chatarra de acero inoxidable importada. Durante 1981-82, algunos emprendedores que tenían hornos de inducción pequeños fabricando acero inoxidable, experimentaron fabricando acero dulce a partir de chatarra de fundición de acero y tuvieron éxito. Debido a este éxito, se produjo un crecimiento repentino a principios de los 80 hasta mediados de los 90. Durante este período también comenzó la fabricación indígena de hornos de inducción. La siderurgia mediante horno de inducción emergió durante este período como uno de los impulsores clave para el crecimiento de la producción de acero en el país y actualmente representa una cuota de más del 32 % de la producción total de acero. Hoy, la India es el mayor productor de IF así como el mayor productor de acero con tecnología IF. La siderurgia por IF ha crecido no solo en capacidad total sino también en tamaños de hornos. Hoy, IF de hasta 40 toneladas de capacidad están en operación en el país.
Siderurgia por oxígeno básico
La siderurgia por oxígeno básico (BOS) es el proceso de fabricar acero soplando O₂ puro en un baño de metal líquido contenido en un recipiente conocido como horno de oxígeno básico (BOF), convertidor LD, o simplemente convertidor.
El concepto de BOS se remonta a 1856 cuando Henry Bessemer patentó un proceso de siderurgia que involucraba soplado de O₂ para descarburar hierro líquido (Patente UK n.º 2207). En esa época no había método disponible para suministrar la cantidad de O₂ necesaria para el proceso. Las cantidades comerciales de O₂ no estaban disponibles en absoluto o eran demasiado caras, y por tanto la invención de Bessemer quedó solo en papel y sin usar. La siderurgia soplando O₂ puro se volvió practicable en 1928, cuando la empresa Linde logró desarrollar un método (el proceso Linde-Fränkl) para suministrar O₂ puro en grandes cantidades. Debido al éxito del proceso Linde-Fränkl, el O₂ también se volvió mucho más barato, de modo que ambas precondiciones (disponibilidad de grandes cantidades y O₂ barato) para la introducción del proceso BOS se cumplieron.
Tanto en Europa como en EE. UU., se realizaron repetidamente experimentos con O₂. Entre quienes trabajaron con O₂ de alta pureza estaba Otto Lellep, pero su concepto de "soplar O₂ verticalmente sobre un baño de hierro líquido" resultó fallido. Según Hubert Hauttmann, que participó en los experimentos de Lellep entre 1936 y 1939 en Gutehoffnungshütte, donde trabajaba entonces, la intención era convertir hierro líquido soplando O₂ puro a través de una boquilla en la base del convertidor. El acero producido de esta forma era de calidad miserable.
Durante la Segunda Guerra Mundial, ingenieros como C.V. Schwartz de Alemania, John Miles de Bélgica, Durrer de Suiza y Heinrich Heilbrügge de Alemania propusieron sus versiones de siderurgia con soplado de O₂, pero solo Durrer y Hellbrügge la llevaron a nivel de producción en masa.
Carl Valerian Schwarz presentó una solicitud de patente en 1939 para soplar O₂ en el baño a velocidad supersónica. Pero este método tampoco era "capaz de producir acero usable". Aunque el posterior proceso Linz-Donawitz (LD) tenía similitudes con la patente de Schwarz, sus características típicas eran diferentes (por ejemplo, "soplado central vertical"). Solo debido al estallido de la Segunda Guerra Mundial, la tecnología descrita en la patente de Schwarz no condujo inicialmente a aplicaciones prácticas. También fue a finales de los años 1930 cuando Robert Durrer de Suiza comenzó sus propios experimentos.
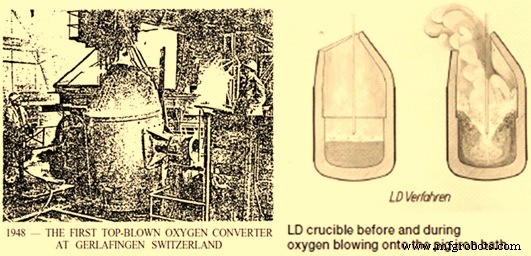
Tras la guerra, Heinrich Hellbrügge y Robert Durrer (director técnico de Roll'schen Eisenwerke) continuaron experimentos en Roll'schen Eisenwerke en la ciudad suiza de Gerlafingen. La fotografía del primer convertidor de oxígeno soplado por arriba en Gerlafingen se muestra en la Fig. 6.
Fue Durrer quien estableció los principios teóricos básicos y aconsejó a VÖEST soplar el O₂ desde arriba en un recipiente separado, tras establecerse un contacto entre Gerlafingen y VÖEST para cooperación técnica a escala industrial. Una serie de experimentos usando un convertidor experimental de 2 toneladas comenzó el 3 de junio de 1949 en las instalaciones de VÖEST. Tras sufrir el equipo de Linz varios reveses iniciales, se logró un avance el 25 de junio de 1949, cuando se bajó la presión de O₂ y la punta de la lanza de soplado se alejó más del baño, de modo que el chorro de O₂ no pudiera penetrar tan profundo. Con este avance, se produjo acero que podía laminarse en chapa sin problemas. El departamento experimental de VÖEST examinó este acero y fue muy positivo en sus observaciones. Este fue el momento en que nació el proceso de siderurgia por convertidor LD. Los experimentos continuaron hasta que se produjeron varios cientos de cargas de 2 toneladas, tras lo cual cambiaron a un convertidor experimental de 15 toneladas especialmente construido al aire libre. El primer lote se produjo el 2 de octubre de 1949. El nuevo grado de acero fue sometido a pruebas metalúrgicas y otras continuas.
El factor clave para esta innovación fue el movimiento del baño líquido. Hasta entonces se consideraba imposible obtener suficiente movimiento del baño sin soplar el O₂ a mayor profundidad. Pero este movimiento se logró de forma muy satisfactoria por la formación de CO (monóxido de carbono). El principio de "soplado suave" también promovió la formación de FeO que a su vez absorbió las impurezas oxidadas para formar escoria. Esto ayudó en la producción de un excelente nuevo grado de acero.
Además de Roll'schen Eisenwerke en Gerlafingen y VÖEST, Mannesmann AG en Duisburgo-Huckingen y ÖAMG (Donawitz) también expresaron interés en mayo de 1949 en el proceso de soplado de O₂ o al menos en la metalurgia de O₂ en general. Durante los experimentos en Linz y tras una demostración del proceso, se acordó una precisa división de trabajo el 17 de junio de 1949. VÖEST continuaría trabajando con acero crudo de Linz en un recipiente de refino mucho mayor, mientras Mannesmann experimentaría con soplado de O₂ de acero Thomas, Roll'schen Eisenwerke investigaría el uso de O₂ en EAF y ÖAMG realizaría pruebas con O₂ en un horno de fundición de bajo eje. El acuerdo obligaba a todos los involucrados en esta metalurgia de O₂ "a no emitir ninguna declaración ni transmitir ninguna información fuera de sus propias empresas sobre detalles de refino con O₂ que llegaran a su conocimiento o conclusiones a las que hubieran llegado durante las discusiones en Linz el 17 de junio de 1949".
Sobre la base del acuerdo, pronto se hizo evidente por experimentos en Donawitz que el uso de oxígeno en hornos de eje era inútil, por lo que la empresa comenzó a explorar enfoques diferentes. El proceso desarrollado en Donawitz para la recuperación de escoria con alto contenido de manganeso soplando con O₂ llevó a la conciencia de que solo el uso de un proceso de soplado con O₂ puro debía considerarse para los planes de expansión y racionalización de la producción de acero en Donawitz. Tras extensas investigaciones y exitoso trabajo de desarrollo en un montaje experimental de 5 o 10 toneladas, con oxígeno suministrado durante las primeras pruebas desde cilindros dispuestos en serie, la dirección decidió construir una nueva acería, que estaría lista para operación en dos años. Los ingenieros de Donawitz nombraron inicialmente su proceso "SK", de las siglas alemanas para "Convertidor de Oxígeno". Este término ayudó a distinguir en cierta medida las actividades de VÖEST y ÖAMG.
El 9 de diciembre de 1949, el entonces director gerente de VÖEST, Heinrich Richter-Brohm, tomó la decisión, no sin riesgo, de construir la primera acería LD. Poco después y tras aclarar cuestiones sobre métodos de producción para grados de acero más duros, se decidió construir una planta LD en Donawitz también. Las primeras patentes del proceso se solicitaron en 1950.
En el informe anual de investigación y aseguramiento de calidad de 1951, se afirmaba que "durante el año de revisión se dedicó un extenso trabajo de investigación a los grados de acero LD, y se publicó una publicación. Se espera que este tipo de acero posea gran potencial en términos de calidad, y en particular permitirá producir acero con superficie de alta calidad combinada con buena conformabilidad en frío. Esto es especialmente importante para la producción de chapa fina, donde hasta ahora la buena conformabilidad en frío solo era posible si se aceptaban ciertos defectos superficiales (grados de acero matado). Pero acero con mayor límite elástico también puede producirse de forma extremadamente ventajosa por el proceso de refino con O₂".
Para 1951 fue posible en Linz refinar metal caliente con O₂ puro en siderurgia en un proceso innovador y operativamente fiable para la producción de acero de calidad a granel en Linz. El anuncio del nuevo proceso se hizo por primera vez en diciembre de 1951, en la conferencia "Refino de Acero con Oxígeno Puro" de la Sociedad Austriaca de Metalurgia en Leoben. En la conferencia, Robert Durrer afirmó que las dos plantas metalúrgicas (Linz y Donawitz) habían desarrollado el concepto de soplado de O₂ de alta pureza sobre HM nacional en un proceso industrial viable, y los felicitó por este gran éxito. Con este anuncio, Austria se convirtió en el primer país en producir acero a escala industrial a partir de HM soplando O₂ puro. La sección transversal del convertidor LD antes y durante el soplado de O₂ en el baño de metal líquido se muestra en la Fig. 6.
El 27 de noviembre de 1952, el primer convertidor se puso en marcha en la Acería LD 1 en Linz, un hito en la producción de acero por el principio de soplado de O₂. El 5 de enero de 1953, esta Acería LD, la primera en el mundo, se inauguró oficialmente. Para el 17 de junio de 1953, la Acería LD 1 en Linz ya había producido 100.000 toneladas de acero LD, y para principios de diciembre de 1953 se produjeron 250.000 toneladas métricas de acero. La segunda Acería LD entró en operación el 22 de mayo de 1953 en Österreichisch-Alpine Montangesellschaft (ÖAMG) en Donawitz. El proceso, ahora desarrollado hasta plena madurez operativa, superó todas las expectativas tanto en la calidad del acero que producía como en su viabilidad económica. En 2015, el 73,4 % del acero mundial se produjo por siderurgia BOF.
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- Tubería de acero: Tipos, historia y fabricación moderna
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- La Evolución de las Bañeras: De los Baños Antiguos a la Fabricación Moderna
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Producción de acero verde: revolucionando la industria para un planeta más fresco
- El Papel del Nitrógeno en el Rendimiento del Acero
- Proceso CAS-OB: Metalurgia secundaria avanzada con tratamiento de argón y oxígeno
- Aleaciones tungsteno-molibdeno-hierro: mejorando resistencia del acero y eficiencia productiva