



Gestión eficiente del metal caliente en la producción de hierro en alto horno
Manejo del metal caliente en la fabricación de hierro en alto horno
El metal caliente (HM) se produce por la reducción de la carga de mineral descendente por los gases reductores ascendentes en un alto horno (BF). Es líquido por naturaleza y se recoge en el crisol del BF. Desde el crisol, el HM se vacía por la tobera del BF tras un intervalo de tiempo. Normalmente en BF grandes, se encuentran tasas de vaciado de HM de 7 ton/min y velocidades de vaciado líquido de 5 m/seg, en toberas de 70 mm de diámetro y 3,5 m de longitud. La tasa de vaciado de HM está fuertemente influenciada por la condición y longitud de la tobera. Generalmente, la temperatura del HM vaciado varía en el rango de 1.420 °C a 1.480 °C.
El HM vaciado se maneja en las siguientes tres etapas:
- Manejo del HM en la colada, es decir, desde la tobera hasta los cucharones de metal caliente
- Cucharones de HM y su transporte
- Procesamiento del HM bien en la máquina de colada de arrabio (PCM) para producción de arrabio (PI) o en la acería para fabricar acero.
Desarrollo histórico del manejo del metal caliente
Durante el siglo XVII, el hierro líquido producido (generalmente alrededor de 450 kg por colada) del horno de fabricación de hierro se vertía en una única zanja o se encucharaba en moldes de arena para producir productos domésticos como ollas, sartenes, placas de estufa, etc. A medida que la producción del BF aumentaba debido a muchas mejoras de diseño, la eliminación de productos líquidos (hierro y escoria) se convirtió en un problema. La producción de BF de carbón vegetal había aumentado en el período de 1 a 25 toneladas por día. Esta mayor tonelada no podía manejarse con dos coladas por día a través de una única zanja frente a la tobera. La colada contenía área para colada de hierro. La eliminación de hierro consistía en una gran zanja llamada canal que descendía desde el frente del horno al suelo de la colada lleno de arena. Luego se dividía en dos sistemas de canales. Un canal principal en cada sistema corría paralelo a lo largo de la colada. A medida que este canal descendía, se hacían una serie de presas a intervalos regulares. En ángulo recto antes de cada presa se formaba un canal menor llamado "cerda" en la arena. Luego, saliendo de esta cerda, había numerosas cavidades llamadas "lechones". Estos nombres se aplicaban porque este sistema parecía una fila de lechones amamantando a su madre. Había varias filas paralelas de cerdas y lechones producidas empujando formas de madera en forma de D en la arena húmeda del suelo de la colada. Durante la colada, a medida que cada cerda y sus lechones se llenaban de hierro líquido, la presa de arena en el canal principal se derribaba con una barra y el metal fundido corría cuesta abajo a la siguiente cerda y cama de lechones. Había dos sistemas completos que permitían vaciar el BF con más frecuencia. Mientras un lado se llenaba de hierro líquido, el otro tenía sus lechones retirados y camas reformadas.
El proceso de colada de hierro en los años 1880 no cambió mucho de operaciones anteriores, pero las camas de lechones eran más grandes y en 1909 se instaló un desescoriador para retirar la escoria flotante del hierro mientras fluía por el canal. En 1896, la instalación de una PCM inventada por E.A. Uehling finalmente supuso la eliminación completa de la cama de lechones en la colada. Luego se introdujeron cucharones abiertos revestidos de ladrillo. Estos cucharones transportaban unas 10-100 toneladas de HM y requerían que el horno y la colada estuvieran elevados sobre el nivel del suelo para que los cucharones pudieran colocarse bajo el suelo de la colada. Aunque las camas de lechones se eliminaron, los canales y corredores permanecieron y se añadieron boquillas hacia los cucharones en la colada. En 1915, hubo primer uso de cucharones tipo torpedo. Estos cucharones montados sobre ferrocarril transportaban 90 toneladas pero se aumentaron a 150 toneladas para 1925.
Manejo del metal caliente en la colada
El canal principal, canal de hierro, canal de escoria, canal basculante y otros se emplean en el suelo de la colada para transferir el HM vaciado del BF a los cucharones de HM. Las principales tareas del sistema de canales son dispersar la energía cinética del chorro que sale de la tobera, la separación de la escoria del HM, y la distribución del HM líquido en los recipientes de transporte.
Una vez que la tobera se abre perforando, el hierro líquido y la escoria fluyen por una zanja profunda llamada canal de HM. Un bloque de refractario, llamado "desescoriador", se coloca transversalmente y dentro del canal. El desescoriador tiene una pequeña abertura debajo. El HM fluye a través de esta abertura, sobre el "dique de hierro", y por los "canales de hierro". Como la escoria es menos densa que el hierro, flota sobre el hierro, baja por el canal, golpea el desescoriador y se desvía a los canales de escoria. El HM fluye hacia cucharones revestidos de refractario. El canal basculante (conjunto de canal prefabricado extraíble también conocido como canal oscilante) se usa generalmente para cambiar la dirección del HM al segundo cucharón tras el llenado del primero, en lugar de canal fijo convencional. El canal basculante se fabrica fuera y se fija con sujetadores temporales para fácil montaje y desmontaje para mantenimiento.
La profundidad del canal y corredores debe ser suficiente para acomodar el flujo máximo posible de material, permitiendo la presencia del revestimiento refractario.
Para evitar demoras en el mantenimiento del canal de la colada, se suele adoptar la práctica de canal no drenable donde se mantiene continuamente un cierto nivel de charco de metal entre dos intervalos de colada desde la tobera hasta la placa desescoriadora.
El sistema de canales está normalmente completamente cubierto y conectado al sistema de extracción de polvo de la colada, donde la longitud frontal (unos 6 m) del canal principal están descubiertos, y el polvo es extraído completamente por una chimenea ubicada encima.
Se aplican materiales refractarios apropiados a los respectivos canales considerando las condiciones operativas. Para mantener una transferencia estable de HM y durabilidad suficiente incluso bajo condiciones operativas severas de coeficientes de productividad relativamente altos o temperaturas de hierro relativamente altas, se usan materiales de canal óptimos para adaptarse a la operación del BF. Los requisitos generales de los materiales para el canal y corredores de HM son: (i) fácil instalación (fluidez y tiempo de endurecido apropiados), (ii) resistencia a la corrosión (resistencia contra ataque de escoria y FeO), (iii) resistencia a la abrasión, (iv) resistencia a la oxidación, y (v) resistencia al desprendimiento térmico. Generalmente en el canal principal, se observa daño por desgaste local en la línea de escoria (interfaz aire/escoria) y también en la línea de metal (interfaz escoria/metal).
Los materiales usados para aplicación normal para larga vida del revestimiento del canal son: (i) refractarios con alto contenido de carburo de silicio en la línea de escoria para excelente resistencia contra ataque de escoria, y (ii) material espinela con menor contenido de carburo de silicio en la línea de metal para excelente resistencia contra ataque de FeO. Las reparaciones del canal del BF se realizan por proyección húmeda. La reparación por proyección es efectiva para lograr mayor durabilidad de los canales, optimizando el programa de mantenimiento. El material de proyección se caracteriza generalmente por formar un revestimiento suficientemente denso con menos agua y ser adecuado para proyección en caliente incluso inmediatamente después de drenar el HM residual del canal.
Cucharones de metal caliente
Los cucharones de HM son recipientes en los que se vierte el HM para su transporte. Hay dos tipos de cucharones de HM: (i) cucharón abierto, y (ii) cucharón torpedo.
Los cucharones de HM están revestidos con ladrillo refractario para mantener el contenido líquido y proteger la carcasa de acero exterior. La volatilidad y naturaleza erosiva del HM hacen que el monitoreo del revestimiento refractario del cucharón de HM sea una función vital de mantenimiento. Las consecuencias de una rotura son considerables, en términos de seguridad y coste.
Los cucharones abiertos tienen fondo abombado. Parámetros importantes al especificar el cucharón abierto de HM son:
- Capacidad de los cucharones en toneladas
- Peso del HM a manejar
- Peso máximo permitido del cucharón
- Altura límite del cucharón
- Diámetro límite del cucharón
- Línea central de munión a tope de brida de revestimiento
- Línea central de munión a parte inferior del fondo
- Diámetro interior máximo del cucharón en la parte superior
- Espesor de ganchos del cucharón
- Diámetro de muniones
- Distancia entre líneas centrales de muniones y ganchos del cucharón
Las capacidades usuales de los cucharones de HM son de 50 m³, 100 m³ y 140 m³. El cucharón abierto se inclina con un torno de inclinación o una grúa puente para su vaciado.
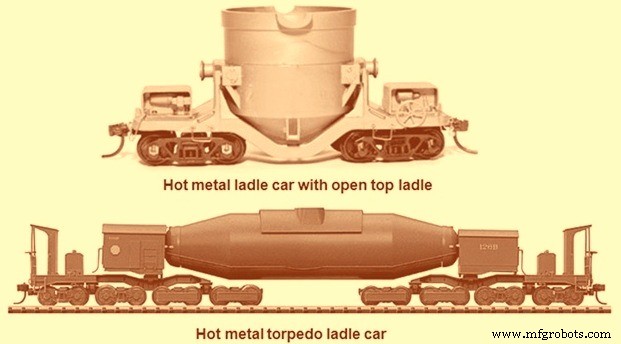
Los cucharones abiertos se montan en carros de cucharón de HM normalmente diseñados para transporte ferroviario de HM desde BF a PCM y acería. El carro de cucharón de HM suele consistir en: (i) bastidor portante, (ii) vagones de ferrocarril, (iii) cucharón, y (iv) acopladores automáticos. Similarmente, los cucharones torpedo se montan en vagones de ferrocarril para su movimiento y están equipados con acopladores automáticos.
Los carros de cucharón abierto de HM se mueven por las vías con ayuda de equipo de tracción ferroviario en un tren de hasta 5 carros cucharón. Los carros de cucharón torpedo se mueven usualmente individualmente con ayuda de equipo de tracción ferroviario y a veces en formación de dos carros cucharón. Los dos tipos de carros cucharón se muestran en la Fig. 1.
Ladrillos que demuestran refractariedad, resistencia al choque térmico y estabilidad volumétrica se usan para revestir las zonas del cucharón. Una amplia gama de ladrillos refractarios se usa para el revestimiento de cucharones de HM. Esta amplia gama incluye ladrillos de arcilla refractaria (contenido de alúmina 37 %), ladrillos de alta alúmina (contenido de alúmina del 66 % al 86 %), y ladrillos de alúmina carburo de silicio. Al usar ladrillos de alúmina carburo de silicio, es necesario usar una capa de ladrillos aislantes para preservar el calor ya que la conductividad térmica del carburo de silicio es mayor que otros refractarios. Para el revestimiento de cucharones torpedo, normalmente se hace con concepto zonal con refractarios de línea de escoria, refractarios de almohadilla de impacto y refractarios de techo seleccionados para adaptarse a los parámetros existentes en estas áreas. Además, el revestimiento de los cucharones de HM consiste en revestimiento permanente y revestimiento de desgaste.
Los concretos refractarios se utilizan en la boquilla, entorno del suelo y como masas de reparación. Los concretos refractarios ligados químicamente exhiben resistencia y densidad combinadas con estabilidad volumétrica de ambiente a temperaturas elevadas. Los monoliticos usados para revestimiento incluyen mortero, mezcla de proyección y mezcla de juntas.
Máquinas de colada de arrabio
El HM producido en el BF, cuando no se usa directamente en la acería o fundición, se colada en arrabio (PI) en la PCM. El HM se solidifica en la PCM en piezas pequeñas. El arrabio producido en PCM tiene tamaños generalmente de 10 a 45 kg/pieza. Tales tamaños pequeños de piezas de PI se producen en PCM vertiendo el HM en el molde que tiene pequeños huecos. Allí el HM se solidifica por enfriamiento con aire seguido de enfriamiento con agua.
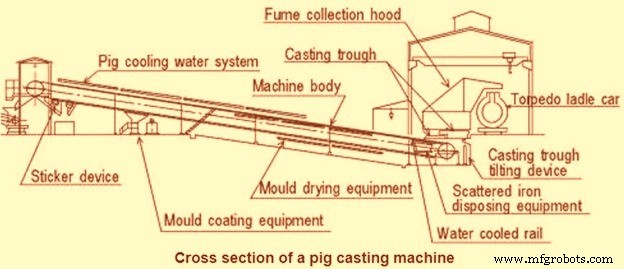
Las PCM se diseñan bien para vaciado de HM desde cucharones abiertos o desde cucharones torpedo. Los cucharones abiertos de HM se inclinan normalmente con ayuda de un torno de inclinación. En caso de cucharón torpedo, el arreglo de inclinación del cucharón se provee en el propio carro cucharón.
El HM extraído del cucharón de HM se vierte en un canal de transferencia de metal de la PCM para colada en el arrabio. El canal de transferencia tiene una carcasa fabricada, revestida con refractario. Se mantiene una pendiente continua en el refractario para flujo suave del HM desde el punto de recepción al de descarga. La carcasa del canal se ancla a la plataforma de extremo de vertido.
Hay dos sistemas habituales de colada: (i) PCM de tipo cinta transportadora o cadena, y (ii) PCM de tipo rueda. Las PCM de tipo cadena son las máquinas más populares para la colada de HM en arrabio y se describen aquí.
El cuerpo de la PCM consta de cuatro partes principales: (i) cabeza de máquina, (ii) cola de máquina, (iii) rodillos y cadena de eslabones, y (iv) dispositivo para manejar piezas pegadas. La cabeza de máquina tiene el sistema de accionamiento compuesto por motor de velocidad variable controlada, reductor de engranajes y piñón. En la cola de máquina se provee dispositivo de tensado en el eje del piñón de cola para dar tensión apropiada a la cadena de eslabones.
La cadena de la PCM es una cadena sin fin que porta los moldes de lechones. Las cadenas se colocan en inclinación. El nivel de inclinación se decide por la altura requerida para recibir el HM y para descargar el arrabio colado en vagones planos. El HM se vierte en el canal de transferencia de metal de la PCM, a través del cual el HM se descarga en los moldes móviles para colada. La tasa de vertido de HM y la tasa de recepción de HM por la PCM se igualan ajustando la tasa de inclinación del cucharón y la velocidad de la cadena transportadora de la cadena de la PCM.
La PCM tiene juego de eslabones de cadena LH (izquierdo) y RH (derecho). Los eslabones de cadena están completamente mecanizados. Estos eslabones son fundiciones de acero unidas entre sí a través de un eje hueco y buje sobre el que el eslabón puede girar. Bujes replicables se ajustan a presión al eslabón y luego se aseguran con tornillo para evitar movimiento de rotación entre el buje y el eslabón. Los eslabones LH y RH se ensamblan en un eje hueco. En el orificio del eslabón, se provee un buje endurecido a través del cual pasa el eje hueco. Un borde rectangular se provee al buje endurecido, que engrana con la carcasa mecanizada provista en el eslabón de cadena. Este arreglo mantiene el movimiento relativo correcto entre los dientes del piñón y los eslabones de cadena y minimiza el desgaste de los dientes del piñón.
Chavetas partidas se proveen en el eje hueco para prevenir la caída de los eslabones de cadena. Los eslabones de cadena viajan sobre los rodillos fijos a la estructura tecnológica de la PCM. Los rodillos están espaciados de modo que los eslabones de cadena permanezcan siempre apoyados en los rodillos. En la vía ascendente, los rodillos soportan la carga de la cadena y los moldes llenos de HM, mientras que en la vía descendente, los moldes se vuelven boca abajo y la cadena se apoya en los rodillos inferiores en su otro lado. Los rodillos tienen collar para prevenir descarrilamiento de la cadena. Los rodillos se montan en soportes. Agujeros se proveen en la placa base de los soportes para anclar el conjunto de rodillo a las vías ascendente y descendente de la PCM. Los casquillos de los rodillos tienen sellos para prevenir ingreso de humedad y polvo atmosférico. Guardas de protección también se proveen más allá de los casquillos, que actúan como protección secundaria del sistema.
Los moldes se anclan a la cadena en eslabones LH y RH. La cadena debidamente equipada con moldes forma el tren. Los eslabones de cadena pasan por el conjunto de piñón en el extremo de descarga y en el de vertido. La unidad motor-reductor acciona el conjunto de piñón en el extremo de descarga, mientras que el conjunto de piñón en el extremo de vertido gira libremente sobre sus rodamientos. El accionamiento de la PCM se acopla al conjunto de piñón de accionamiento por un acoplamiento dentado. El accionamiento de la PCM consiste en: (i) motor de inducción de jaula de ardilla CA, (ii) acoplamiento de bulón y buje entre motor y caja de engranajes, (iii) caja de engranajes helicoidal para reducción de velocidad, y (iv) acoplamiento dentado entre el eje de salida de la caja de engranajes y el eje del conjunto de piñón de accionamiento. El conjunto de piñón en el extremo de vertido se hace flotar para compensar la expansión de los eslabones de cadena y superar atascos por razones externas.
Un dispositivo tensor autorregulable se provee en el conjunto de piñón individual en el extremo de vertido. El dispositivo tensor consiste en: (i) bastidor base fabricado con riel deslizante, (ii) carcasa de rodamiento con asiento guía coincidente con el riel deslizante para el bastidor base y horquilla para conectar la barra de tensión a través de pasadores, (iii) barra de tensión con un extremo para conectar a la carcasa de rodamiento a través de pasador y el otro extremo roscado para ajustar la tensión del muelle, (iv) muelles de compresión, y (v) tuerca para rosca de la barra de tensión.
Una tolva de derrame se provee debajo de la vía ascendente de la cadena en la ubicación donde el HM se descarga del canal de transferencia al molde de arrabio. El HM derramado en esta ubicación por desajuste de tasa de flujo de metal y tasa de recepción de HM por PCM, cae en la tolva de derrame.
Un dispositivo de golpeo de arrabio se provee en el conjunto de piñón de extremo de descarga para descarga rápida del arrabio del molde. El dispositivo de golpeo tiene un mecanismo de leva y seguidor para caída libre del golpeador sobre el arrabio colado. Consiste principalmente en un disco de leva fijado al eje de accionamiento del piñón de extremo de descarga. El perfil de la leva coincide con los dientes del piñón para posicionamiento preciso del golpeador y 100 % de repetibilidad de los puntos de golpeo. La leva acciona un mecanismo de palanca. Un rodillo que se mueve en el eje se provee en el extremo de la palanca que entra en contacto con la leva. El otro extremo de la leva se conecta al eje del dispositivo de golpeo. El brazo golpeador tiene un extremo fijado al eje del dispositivo de golpeo de arrabio y el otro extremo con un disco golpeador. Muelles se proveen en el brazo golpeador para absorber el choque del impacto del golpeador por encima del límite de tolerancia.
Un dispositivo de arrabio consistente en una cadena suspendida a la estructura tecnológica se coloca frente al conjunto de piñón de extremo de descarga. El propósito del dispositivo de impacto es absorber el impacto de las piezas de arrabio que caen de los moldes en el extremo de descarga. Las piezas de arrabio eyectadas/desalojadas en el extremo de descarga pierden la energía cinética en la cadena de impacto y caen en la tolva de descarga. Una tolva de descarga se coloca debajo del piñón de extremo de descarga para transferir las piezas de arrabio a los vagones planos. Un cojín de arena se provee en el extremo de recepción de arrabio de la tolva de descarga para absorber el impacto de las piezas de arrabio que caen. El ángulo de la tolva de descarga se selecciona alrededor de 45° a la vertical para permitir fácil transporte/deslizamiento de las piezas de arrabio. El lecho de la tolva es de perfil de carril, que da larga vida y ofrece fuerza de fricción mínima a las piezas de arrabio que se deslizan. La tolva de descarga se ancla a la estructura tecnológica de la cadena de la PCM.
La PCM descarga el arrabio en vagones planos que se mueven con ayuda de un torno al área de arrabio para almacenamiento y envío.
Una parrilla se coloca debajo de la vía de retorno de la cadena de la PCM para prevenir caída de piezas pegadas al suelo. El primer punto de terminación es antes de la unidad de salpicado de cal y el segundo a cerca de un metro sobre el nivel del suelo cerca del extremo de cola. Una tolva se provee en el primer punto de terminación para recogida de piezas pegadas a nivel del suelo. La parrilla se ancla a la estructura tecnológica de la PCM y se provee una holgura adecuada entre parrilla y moldes móviles de modo que las piezas pegadas no puedan quedar atrapadas entre ellas.
Una canaleta de agua se provee debajo de los moldes de arrabio en la vía ascendente para recogida del exceso de agua de enfriamiento. La canaleta se conecta a la tubería de retorno de agua que descarga el agua a la zanja de retorno normalmente subterránea y al tanque de agua circulante.
Moldes metálicos se proveen en la PCM para la colada de arrabio. El molde tiene cavidades para dividir los colados en 3 o 4 partes. El molde está diseñado con espesor de sección variable para mantener transferencia de calor óptima durante la campaña de colada. Dos soportes se proveen en un molde en extremos opuestos para anclar el molde a la cadena LH y RH de la PCM. Los soportes se mantienen inclinados para coincidir con la inclinación de la cadena de la PCM de modo que la superficie del molde permanezca horizontal. Los moldes anclados a la cadena de la PCM forman el tren. Para prevenir derrame de metal durante el vertido de HM en los moldes, estos deben estar interconectados entre sí. Los moldes se diseñan así con doble interconexión. Cuando el HM se vierte en los moldes, puede derramarse entre las superficies frontales y traseras coincidentes del par de moldes. Para prevenir tal derrame, el lado trasero del molde se hace en forma de prisma con superficie inferior cónica inversa. El lado frontal del molde se hace con una nariz ascendente. El lado frontal del molde trasero engrana la superficie cónica inversa con el molde delantero haciendo una interconexión perfecta. Cuando los moldes se llenan, el HM puede filtrar por cualquiera de los lados donde se proveen los soportes de anclaje. Para prevenir esta fuga, se proveen nervios en los moldes y curvaturas en ambos lados. Los nervios de los moldes precedente y sucesivo se interconectan así entre sí. Muescas de desbordamiento se proveen en el lado trasero del molde. Estas muescas limitan el nivel de llenado del molde; el exceso de HM cae en cascada al molde aguas abajo.
Los moldes son consumibles operacionales para la PCM. La vida del molde depende de la consistencia y llenado uniforme durante la campaña de colada. En una campaña, si no todos los huecos/bolsillos/cavidades del molde se llenan con HM y los moldes con huecos vacíos viajan hacia arriba, el agua se llena en los huecos vacíos en la etapa de enfriamiento con agua, lo que causa choques térmicos y puede resultar en agrietamiento de los moldes.
Para prevenir adherencia del arrabio a los moldes, estos se recubren con polvo de cal. El recubrimiento de cal se hace rociando leche de cal en el interior del molde durante su paso de retorno. El polvo de cal se apaga antes de descargarse en el tanque de preparación de leche de cal. El apagado de la cal se hace en un clasificador. El propósito de proveer un clasificador es remover continuamente la arena del polvo de cal y preparar la cal apagada para su transferencia a la unidad de preparación de leche de cal. La unidad de preparación de leche de cal es un tanque de acero con impulsor, accionado por unidad motor-reductor. La agitación mecánica continua hace una suspensión uniforme de leche de cal, que se bombea a la unidad de salpicado de leche de cal. Un puerto también se provee en este tanque para recibir la leche de cal de retorno de la unidad de salpicado. Bombas de lodo se proveen para transferir la leche de cal del tanque de preparación al tanque de salpicado. La capacidad de la bomba de lodo se selecciona de modo que pueda circular unas tres veces el volumen de lodo requerido para recubrir el molde. El exceso retorna a la unidad de preparación. La circulación continua de leche de cal entre la unidad de preparación y la de salpicado ayuda a obtener una suspensión uniforme en ambas unidades y evita sedimentación en cualquier ubicación.
La unidad de salpicado de leche de cal funciona por el principio de cucharada de leche de cal, por rotación continua de un impulsor de paletas parcialmente sumergido en la leche de cal. Para este propósito, dos discos fijados en un eje se alojan en el cuerpo fabricado de la unidad de salpicado. En la periferia del disco, se proveen las cucharas. La velocidad del disco se ajusta para lograr velocidades de salpicado adecuadas para recubrimiento de cal en las cavidades de los moldes. La ubicación de la unidad de salpicado se selecciona de modo que el molde de retorno permanezca a temperatura adecuada para adherencia inmediata de la cal y que el molde recubierto no retenga agua cuando llega al extremo de vertido. En algunos diseños de PCM se provee instalación de secado de moldes para secado de la leche de cal en el molde. Sellos de empaquetadura se proveen en los puntos de salida del cuerpo del salpicador para prevenir fugas de leche de cal. El eje de paletas se apoya en rodamientos antifricción y se acopla a una unidad motor-reductor a través de acoplamiento de buje y bulón. Para limpieza y mantenimiento, un registro se provee en el extremo inferior del tanque del salpicador. Puertos se proveen en el cuerpo del salpicador para entrada de leche de cal y salida de leche de cal a la línea de retorno de la unidad de preparación. Tuberías y accesorios de interconexión se proveen en la unidad de preparación y salpicador para hacer anillos principales. Rejilla se provee en la parte superior del salpicador para prevenir caída de piezas pegadas en el tanque.
La solidificación del HM se logra en dos etapas: primera, enfriamiento natural por aire, y segunda, temple directo por agua. La duración del enfriamiento por aire se selecciona de modo que la superficie superior del HM colado alcance un estado plástico para que el pulverizado de agua para temple pueda comenzar sin explosión. La eficiencia del sistema de enfriamiento por agua es un factor vital que gobierna la temperatura de las piezas de arrabio descargadas de la PCM. Los tipos convencionales de boquillas usadas en pulverizado de agua sobre el arrabio tienen el inconveniente de obstrucción por polvo/carbón/partículas de cal inevitables mezclados con el agua de enfriamiento. El diseño del sistema de pulverizado de agua debe superar los problemas de los sistemas convencionales. Normalmente el pulverizado de agua se hace a través de orificios de flauta provistos en la parte superior del canal de agua. Un rotor especialmente diseñado se provee para ajustar el flujo de agua con característica de autolimpieza incorporada. Dos/tres circuitos de pulverizado de agua se proveen para evitar caída de presión en tuberías de agua de enfriamiento. Las tuberías de agua se suspenden de la estructura tecnológica de la PCM. Boquillas de gran tamaño para inundación de tolva de derrame se proveen. Boquillas de pulverizado de gran tamaño también se proveen en el extremo de descarga para enfriamiento del arrabio descargado (en los vagones planos).
Conexiones de tubería regulares se proveen en la unidad de preparación de leche de cal para preparar leche de cal. Un distribuidor de agua se provee cerca de la plataforma de extremo de vertido. La entrada del distribuidor recibe agua de la bomba circulante de la PCM instalada en la casa de bombas ubicada cerca/sobre el tanque de retorno subterráneo. El distribuidor tiene dos salidas principales: primera para enfriamiento de molde/arrabio y segunda para pulverizado de vagones. Una conexión directa de agua desde suministro central de agua del BF es deseable para la unidad de preparación de leche de cal y para puntos de agua de mantenimiento.
La PCM se apoya en una estructura tecnológica. Para comodidad de operación y mantenimiento, se proveen las siguientes plataformas tecnológicas, pasarelas, escaleras y facilidades de manejo de materiales:
- Plataforma de extremo de vertido con barandilla. Es deseable tener suelo refractario en la plataforma ya que el HM puede derramarse.
- Plataforma de extremo de descarga con barandilla. El conjunto de piñón de extremo de descarga, accionamiento de cadena, impactador de arrabio, unidad de pulverizado de vagones y tolva de descarga se montan en la plataforma.
- Pasarelas con barandillas a lo largo de los lados de las cadenas de la PCM (con pasarela central común en caso de PCM de doble cadena).
- Escaleras con barandilla para alcanzar las pasarelas a nivel inferior y plataforma de extremo de descarga.
Especificaciones típicas para diferentes capacidades de máquinas de colada de arrabio se dan en la Tabla 1.
| Tabla 1 Especificaciones típicas de máquinas de colada de arrabio | |||||
|---|---|---|---|---|---|
| Capacidad máxima (t/h) | Longitud máquina (m) | Paso eslabón (mm) | Paso molde (mm) | Velocidad (m/min) | Inclinación (°) |
| 100 | 30–40 | 300–400 | 300–360 | 5–15 | 5–15 |
| 150 | 40–50 | 400–450 | |||
| 200 | 50–60 | 450–600 | |||
| 250 | 60–70 | 600–720 | |||
| 300 | >70 | 600–720 | |||
Una vista transversal típica de una máquina de colada de arrabio se muestra en la Fig. 2.
Proceso de manufactura
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Proceso ITmk3 de Kobe Steel: Producción Ecológica de Nuggets de Hierro
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de Producción de Acero: Uso de Metal Caliente en Hornos Eléctricos de Arco
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Revestimiento Refractario de Alto Horno: Protección de Carcasas para Operación Continua
- Optimización de Operaciones de Alto Horno con Pelotas de Mineral de Hierro
- Optimización del Diseño del Alto Horno para un Rendimiento Superior y Longevidad
- Guía completa para apagar un alto horno de forma segura
- Reducción de Emisiones de CO₂ en la Ferropreparación por Alto Horno