



Optimización de Producción de Acero: Uso de Metal Caliente en Hornos Eléctricos de Arco
La producción de acero en horno eléctrico de arco (HEA) tiene muy buena flexibilidad respecto a selección de materiales de carga. El material tradicional para HEA ha sido 100% chatarra fría pero, por problemas de disponibilidad, calidad, fluctuaciones precio mercado, y restricciones de chatarra para algunos grados por elementos residuales y nitrógeno, materiales alternativos se han usado exitosamente en porcentajes variables: hierro reducido directo (DRI), hierro briquetado en caliente (HBI), arrabio, o metal caliente.
Ventajas del metal caliente
El uso de metal caliente es más popular donde hay escasez de chatarra y/o energía eléctrica o esta tiene alto costo. Fuente popular es alto horno, por lo que metal caliente puede usarse en HEAs cerca del alto horno; de lo contrario, el operador debe usar arrabio. El arrabio necesita energía extra para fundición. Gran rango de variación en proporciones metal caliente/chatarra posible. Con 100% chatarra en un extremo; HEA puede operar con carga 20% chatarra y 80% metal caliente. Actualmente muchos HEAs diseñados para usar hasta 80% metal caliente.
Combinar carga metal caliente y chatarra mejora rendimiento operativo. Metal caliente tiene carbono y silicio disueltos, importantes fuentes de calor por su oxidación. Calor de oxidación de estos elementos junto con calor sensible del metal caliente reducen sustancialmente consumo eléctrico. Además, metal caliente está libre de materiales extraños no metálicos removidos como escoria en producción hierro. Sin embargo, operadores deben cuidar fuerte reacción en horno por carbono en metal caliente. Este puede cargarse controladamente para cuidar contenido carbono en baño líquido.
Beneficios principales
Beneficios asociados a carga metal caliente en HEA: productividad mejorada, espumación escoria mejorada, mayor contenido carbono en carga. Alta pureza, bajo contenido ganga permite producir aceros necesitando bajo contenido residual. Metal caliente tiene química conocida y consistente certificada por análisis, compensando fluctuaciones amplias de química común con chatarra obsoleta.
Energía química en metal caliente se entrega eficientemente por carbono contenido, promoviendo fusión más rápida y mayor productividad. Metal caliente es extremadamente beneficioso para aumentar productividad HEA y lograr tiempos colada-colada cortos siempre que diseño horno no restrinja tasa descarburación. También permite flexibilidad considerable en selección chatarra. Por bajo contenido residual, posible usar chatarra baja calidad cuando mayor proporción metal caliente usada.
Metal caliente proporciona beneficios similares a arrabio, con ventaja adicional que material ya está a ~1.300 °C o más. Así, mayor porción requisito energético HEA (para fundir Fe) ya provista. 1 tonelada metal caliente a 1.430 °C suministra ~250 kWh calor sensible solo por Fe. Para arrabio en HEA, ahorros típicos 3,1-3,6 kWh/% arrabio. Usando metal caliente: 4,8 kWh/% metal caliente. Usando grandes cantidades, consumo eléctrico puede bajar a 200 kWh/t MC y menos, muy beneficioso para ubicaciones con red eléctrica débil.
Influencia del metal caliente en parámetros clave HEA
Enfoque reciente en HEA: máxima eficiencia energética. Materiales carga influyen diseño y práctica operación. Influencia del metal caliente como material carga en parámetros clave:
Elementos residuales
Elementos residuales (tramp elements) no pueden eliminarse durante procesamiento. Cantidad en producto es función directa de cantidad cargada via materiales carga. Altos niveles afectan colada, laminación y calidad. Añadiendo MC (unidad hierro limpia) en mezcla, nivel elementos residuales en acero líquido se reduce a niveles aceptables por dilución.
Nivel nitrógeno en acero
Nitrógeno considerado impureza indeseable causando fragilidad y afectando envejecimiento por deformación. Nitrógeno en acero líquido en forma solución. Durante solidificación en colada continua, principal causa formación soplados. Metal caliente por menores niveles nitrógeno proporciona dilución y genera gas CO en baño por ebullición carbónica, reduciendo contenido nitrógeno.
Eliminación hidrógeno
Gas CO evolucionado durante descarburación ayuda eliminación hidrógeno. Se demostró que descarburación a tasa 1%/hora reduce hidrógeno 8 ppm a 2 ppm en 10 minutos.
Influencia en productividad y otros parámetros
Con uso MC en mezcla carga: mayor consumo oxígeno mejora productividad HEA, menor tiempo colada-colada, mejor rendimiento Fe y reducción consumo específico energía. Ahorro 4-8 kWh/% metal caliente en carga. Figura 1 muestra relación productividad y consumo específico con % metal caliente.
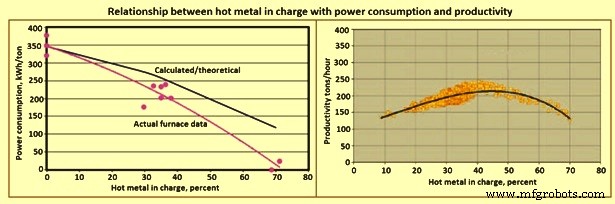
Figura 1 Relación entre metal caliente en carga con consumo energía y productividad
Papel del carbono
En producción acero HEA, carbono necesario para reaccionar con oxígeno y óxido hierro ayudando espumación escoria. Algo carbono necesario para requisito producto. Carbono también cargado para reaccionar en baño con oxígeno inyectado produciendo CO y dando energía química ahorrando energía eléctrica. Burbujas CO ayudan espumación escoria (crean emulsión) conteniendo arco eléctrico y mejorando transferencia energía a baño en vez de carcasa y radiación. Eficiencias transferencia bajo varias condiciones escoria en Tabla 1.
| Tabla 1 Tipo de arco y eficiencia transferencia energía eléctrica | ||
|---|---|---|
| Nº | Tipo arco | % eficiencia energía eléctrica |
| 1 | Libre | 26 |
| 2 | Parcialmente rodeado por escoria espumante | 65 |
| 3 | Totalmente rodeado por escoria espumante | 93 |
| 4 | Parcialmente calentamiento resistencia | 97 |
| 5 | Total calentamiento resistencia | 100 |
Sumergir totalmente arco en escoria espumante tiene enorme efecto positivo en transferencia energía. Así pérdidas radiación reducidas. Carbono total necesario en operación HEA depende: (i) carbono materiales alimentación, (ii) nivel planificado consumo oxígeno, (iii) nivel carbono colada deseado, (iv) economía rendimiento Fe vs costo carbono, (v) capacidad sistema gas escape. Carbono se añade normalmente como carbón o coque con ceniza (material no deseado). Metal caliente tiene carbono 3,8-4,5%. Uso metal caliente ahorra mucho costo vs adición carbono externa.
Por recuperación errática carbono carga en HEA, muchos operadores usan materiales alta-carbono como arrabio o metal caliente para reducir variaciones. Cuando grandes cantidades arrabio/metal caliente usadas, no necesario añadir carbono carga. Cada 1% metal caliente suministra 0,435 kg/t carga carbono (asume 4% C en MC, 92% rendimiento chatarra). 20% MC suministra equivalente ~9 kg/t carga carbono. Recuperación carbono en materiales metálicos muy alta (típicamente 90-100%). Considerando recuperación mejorada, esta cantidad MC puede reemplazar 10-60 kg/t carga carbono.
Características diseño
Clave HEA: capacidad descarburación. Alto carbono en carga requiere tiempo adicional descarburación. HEA no puede usar tasas inyección oxígeno típicas práctica convertidor oxígeno básico (BOF). Participación MC >40% considerado límite máximo sobre el cual productividad HEA reduce por capacidad insuficiente inyección oxígeno. Sin embargo, actualmente HEAs disponibles diseñados para hasta 80% metal caliente.
Límites inyección oxígeno HEAs normales relacionados con: salpicado extensivo, retroceso, aumento consumo electrodos, erosión revestimiento, vida reducida paneles techo y pieza central delta refractario. Tasas descarburación típicas HEAs normales: 0,06-0,1%. Demasiado alto carbono en carga puede aumentar tiempo colada-colada. Relación típica tasa descarburación y carga MC en Figura 2.
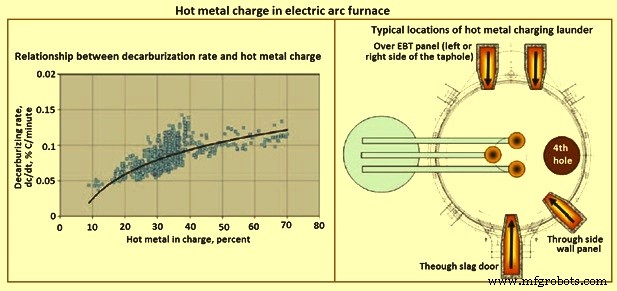
Figura 2 Metal caliente en horno eléctrico de arco
Comparación con contenido carbono DRI/HBI
En DRI/HBI (material alimentación HEA), carbono también necesario para reducir óxido hierro presente. Esto aumenta requerimiento carbono carga. En metal caliente tal requerimiento no existe al tener 100% metalización.
Contenido silicio y manganeso metal caliente
Metal caliente contiene cantidad sustancial Si y Mn. Al oxidarse proporcionan energía química reduciendo consumo eléctrico. Estos óxidos, ácidos, aumentan consumo fundente (CaO, MgO) para mantener basicidad escoria requerida.
Carga de metal caliente
Cargar metal caliente en HEA suena simple pero es complejo. Necesita cuidado extra ya que contacto con escoria altamente oxidada o chatarra fría puede resultar reacciones violentas. Pérdida control durante carga puede resultar desbordamiento escoria y metal. Reacciones violentas similares ocurren cuando grandes gradientes concentración carbono se desarrollan en baño durante sobrecalentamiento. Pérdida control termina en desbordamiento escoria y acero. En casos extremos, daños brazos electrodos observados durante erupciones violentas.
Carga puede hacerse en dos ubicaciones: techo o puerta escoria. Algunas plantas cargan girando techo y vertiendo. Esto causa mezcla muy rápida metal caliente con escoria oxidada y a veces explosiones. Para este modo, se recomienda añadir desoxidante escoria antes de adición metal caliente. Desoxidantes típicos: finos silicio, aluminio, carburo calcio.
Puntos importantes durante carga metal caliente: (i) carga con potencia encendida para evitar pérdidas productividad, (ii) control basculación cuchara preciso para tasas vertido estables, (iii) canal metal caliente lo más corto posible para evitar congelación, (iv) canal precalentado entre operaciones vertido.
Para aprovechar temperatura metal caliente, carga debe hacerse con techo cerrado. Método alternativo: verter por canal insertado en lateral HEA. Requiere más tiempo pero operación mucho más segura.
Normalmente, limitaciones logísticas y distribución no dejan mucha libertad para seleccionar lugar donde cucharas metal caliente llegan a nave HEA (lado carga o colada). Diseño HEA impone limitaciones adicionales. Posición transformador, escape gases, etc. limitan espacio donde canal puede insertarse; posicionamiento real es compromiso. Soluciones típicas en Figura 2. Canal insertado por puerta escoria debe ser móvil (coche carga metal caliente). En otras posiciones, canal puede ser fijo en carcasa horno o coche carga.
Desventaja más seria carga por puerta escoria: verter metal caliente contra flujo escoria. En algunos casos resulta mala eliminación fósforo baño. Además, vertido solo puede empezar tras área detrás puerta libre escoria. Posición pared lateral problemática en desbordamiento: difícil recoger metal derramado. Cualquier desbordamiento riesgo para tuberías vecinas. Canal en balcón EBT parece más ventajoso. Por presencia limitada chatarra en esa zona, carga puede empezar muy temprano. En desbordamiento, metal caliente se recoge en fosa colada bajo horno.
Operaciones modernas inyectan oxígeno en varias ubicaciones en vez de lanza única puerta escoria. Bajo esta condición, carga metal caliente 30-40% más adecuada. Carga hasta 50% usada exitosamente en algunos HEAs. Sin embargo, >50% resulta problemas operacionales por calor excesivo generado por oxidación carbono, manganeso, silicio, pudiendo sobrecalentar hornos.
Con avances en tecnología HEA y proceso, eliminación rápida carbono metal caliente lograble sin perder rendimiento ni sobrecargar sistema gases escape. A medida que tecnología HEA evoluciona, utilización económica metal caliente aumentó de máximo 50% hasta 80%. La utilización completa contenido energético metal caliente ahora posible.
Proceso de manufactura
- Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Horno Eléctrico de Arco DC: Tecnología Eficiente de Acería con Un Solo Electrodo
- Aprovechamiento del hierro de reducción directa para una producción eficiente en horno de arco eléctrico
- La química detrás de la siderurgia en convertidor de oxígeno básico (BOF)
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Hornos de Arco Sumergido: Potenciando la Siderurgia Moderna
- Soluciones Premium de Fundición en Arena para Aplicaciones Industriales
- Descubra los Beneficios del Corte Láser de Metal: Precisión, Calidad y Versatilidad
- Impresión 3D metálica: 5 aplicaciones de vanguardia que transforman la industria
- Dominando los Tornos Metálicos: Guía Paso a Paso para Principiantes