



Aprovechamiento del hierro de reducción directa para una producción eficiente en horno de arco eléctrico
Uso de hierro de reducción directa en horno de arco eléctrico
La producción de acero en horno de arco eléctrico (HAE) tiene una gran flexibilidad respecto a la selección de materiales de carga. El material de carga tradicional para el proceso HAE ha sido chatarra fría al 100 %, pero a medida que han aumentado los problemas relacionados con la chatarra, como su disponibilidad y calidad, fluctuaciones del precio de mercado y restricciones impuestas por la chatarra en la fabricación de ciertos grados de acero debido a elementos residuales y nivel de nitrógeno, etc., los operadores de HAE intensificaron la búsqueda de materiales de carga alternativos que contengan hierro.
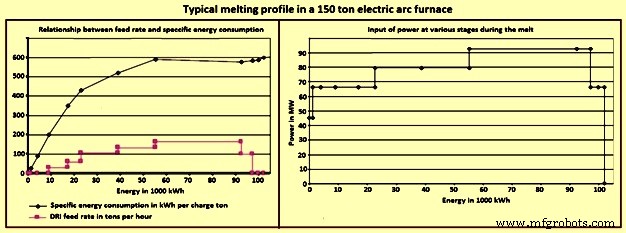
El hierro de reducción directa (DRI), al igual que el arrabio y el metal caliente, es uno de los materiales de carga alternativos de hierro que se ha utilizado en porcentajes variables en el proceso de producción de acero en HAE. El uso de DRI puede tener efectos distintos en el proceso de fundición. El consumo de energía, la productividad y el rendimiento se ven afectados por la química del DRI, el porcentaje de DRI utilizado en la mezcla de chatarra y las prácticas operativas. El DRI se utiliza como sustituto de chatarra en el proceso de producción de acero en HAE. La Fig. 1 muestra un perfil de fundición típico con DRI en la mezcla de carga en un HAE de 150 toneladas.
Las ventajas normales asociadas con el uso de DRI en el proceso de producción de acero en HAE son: (i) tamaño y dimensión constantes, (ii) composición conocida, (iii) ausencia casi total de elementos parásitos, (iv) pureza, o ausencia de sustancias no metálicas, lo que conduce a mejor productividad y consumo de energía, (v) fácil uso en el HAE, ya que el DRI puede cargarse en un HAE junto con la chatarra, usando canastos o mediante alimentación continua, (vi) mejor disponibilidad en comparación con la chatarra de bajos residuales, (vii) disponibilidad del contenido de carbono asociado que genera energía durante el proceso de producción de acero, (viii) fácil generación de escoria espumante, (ix) carga directa en caso de uso de DRI caliente, reduciendo el consumo de energía en un 16 % a 20 % al aprovechar el valor energético del DRI a temperaturas superiores a 600 °C, (x) fácil manejo y almacenamiento con posibilidad de alimentación sin abrir el techo del horno mediante sistema de alimentación continua, resultando en una superficie del baño de acero estable que reduce el riesgo de rotura de electrodos, (xi) posibilidad de mezclar DRI con chatarra, lo que permite usar grados de chatarra más baratos, y (xii) más respetuoso con el medio ambiente ya que evita problemas de contaminantes peligrosos como plomo (Pb) o cadmio (Cd) en los polvos de HAE, y reduce la posible formación de dioxinas y furanos.
Históricamente, el uso de DRI en HAE se limitaba a la producción de aceros de alta calidad y bajos residuales con los anticipados mayores gastos debido a la energía específica (kWh/ton), tiempo de golpe a golpe, consumo de fundentes, aumento de FeO en la escoria, pérdida de rendimiento, y mayor desgaste de refractarios y electrodos. Esto ha sido así desde que el DRI se ha utilizado sin identificar y comprender sus propiedades inherentes y únicas y modificar las prácticas en consecuencia.
Mejora de las operaciones de HAE
Las operaciones de HAE han mejorado considerablemente desde finales de la década de 1970 - principios de 1980. La producción de acero en HAE se ha beneficiado significativamente de la optimización de prácticas, el aumento adicional del uso de energía química, y el uso de DRI de manera adecuada. Las prácticas desarrolladas respecto al uso de DRI han demostrado que el uso de DRI puede mejorar el consumo de energía, rendimientos, productividad y, sobre todo, los costes operativos. Además, el DRI con mayor contenido de carbono permite a la producción de acero en HAE obtener beneficios financieros y técnicos sustanciales. El uso de DRI caliente con alto contenido de carbono puede resultar en capacidades operativas mejoradas, acopladas con productividad rentable.
Los principales parámetros que afectan la operación del HAE son la composición de materias primas (% ganga/química, metalización, % carbono, % fósforo, y contenido energético), prácticas operativas (perfiles de potencia, escoria espumante, y prácticas de fundición), y diseño del horno (talón, uso de oxígeno y herramientas, AC/DC, etc.). Los no metálicos que vienen con el DRI (generalmente en caso de DRI producido por horno rotatorio) también tienen efecto adverso en la producción de acero en HAE. Sin atención a estos factores, el uso de DRI en la producción de acero en HAE puede tener impacto adverso en los parámetros operativos del HAE.
Producción y características del DRI
El DRI es el producto que se produce por la reducción directa de mineral de hierro u otros materiales ferríferos en estado sólido usando carbón no coquizable o gas natural. Los procesos que producen DRI por reducción de mineral de hierro por debajo del punto de fusión del hierro se conocen normalmente como procesos de reducción directa. Los agentes reductores son monóxido de carbono (CO) e hidrógeno (H₂), provenientes de gas natural reformado, syngas o carbón. El mineral de hierro se usa mayormente en forma de pelotas y/o bultos. El oxígeno (O₂) se elimina del mineral de hierro por reacciones químicas basadas en H₂ y CO para la producción de DRI altamente metalizado.
En el proceso de reducción directa, el hierro metálico sólido (Fe) se obtiene directamente del mineral de hierro sólido sin someter el mineral o el metal a fusión. La reducción directa puede definirse como reducción en estado sólido a potenciales de O₂ que permiten la reducción de óxidos de hierro, pero no de otros óxidos (Al₂O₃, MnO, SiO₂, etc.), a los elementos correspondientes. Dado que la reducción es en estado sólido, hay muy poca posibilidad de que estos elementos se disuelvan (a baja actividad termodinámica) en el hierro reducido, por lo que los óxidos que son más estables que el hierro permanecen esencialmente sin reducir. El DRI tiene una estructura porosa.
El DRI se produce en muchas formas: bultos, pelotas, hierro briquetado en caliente (HBI), finos, e hierro briquetado en frío (CBI). HBI y CBI son formas densificadas de DRI. Cuando el DRI se descarga del horno en condición fría (temperatura alrededor de 50 °C), el producto se conoce como DRI frío (CDRI) y cuando el DRI se descarga en condición caliente (temperatura alrededor de 650 °C) para uso en caliente en la producción de acero, el producto se conoce como DRI caliente (HDRI).
El contenido de hierro en el DRI está en dos formas. Una es en forma metálica, conocida como hierro metálico, Fe (M), y la segunda forma de hierro presente en óxidos de hierro residuales, Fe (O). El hierro total, Fe (T), en el DRI es la suma de estos dos componentes de hierro. El hierro metálico es la cantidad agregada de hierro, ya sea libre o combinado con carbono (como cementita) presente en el DRI. Las propiedades químicas y físicas del DRI producido por los diferentes procesos normalmente varían.
La calidad del DRI es importante ya que impacta parámetros de la producción de acero como rendimiento, consumo de fundentes, cantidad de escoria, consumo de energía, y tasas de alimentación de carbono, oxígeno y materias primas. La calidad del DRI depende de: (i) calidad de materiales de entrada principalmente mineral de hierro/pelotas y combustible/reductor que determina los materiales de ganga/impurezas en el DRI, (ii) proceso de producción que determina el contenido de carbono en el DRI, y (iii) parámetros del proceso que determinan la metalización del DRI.
Un bajo grado de metalización significa que más FeO tiene que reducirse en el HAE. Por otro lado, un alto grado de metalización resulta en menor generación de CO y menor agitación del baño en el HAE, lo que a su vez reduce la eficiencia de transferencia de calor y, por consiguiente, aumenta los requerimientos energéticos del horno. Los mejores resultados se obtienen cuando la metalización del DRI está entre el 94 % y el 96 %.
Razones para usar DRI en la mezcla de carga del HAE
Hay dos razones para usar DRI como parte de la mezcla de carga en la producción de acero en HAE: (i) control de residuales, y (ii) no disponibilidad de chatarra premium. La no disponibilidad de chatarra premium crea presión sobre los operadores de HAE para recurrir a fuentes de chatarra de menor grado, como chatarra obsoleta, como fuente de unidades de hierro. El problema con la chatarra obsoleta es su calidad. Además, el crecimiento en la producción de acero en HAE ha llevado a un inevitable giro más rápido de la chatarra y, como resultado, a una mayor contaminación de la chatarra por otros elementos. Residuales como cromo (Cr), níquel (Ni), molibdeno (Mo), cobre (Cu) y estaño (Sn), que oscilan entre 0,15 % y 0,75 % dependiendo del tipo de chatarra, tienen efectos adversos en algunas propiedades mecánicas del acero. Por tanto, el uso de producción de acero basada solo en chatarra en HAE para la producción de aceros de calidad, así como productos de acero bajo en carbono, se evita generalmente.
Otro problema asociado con la producción de acero en HAE basada solo en chatarra es el nitrógeno. El contenido de nitrógeno de los aceros de HAE es mayor que el de los aceros de horno de oxígeno básico. Como resultado, los aceros producidos en la producción de acero en HAE basada solo en chatarra tienen normalmente malas características de envejecimiento, lo que los hace prácticamente inadecuados, por ejemplo, para aplicaciones de embutición profunda.
Para la producción de grados de acero especial de alta calidad a partir de chatarra con calidad y composición química variables, el cumplimiento de altos niveles de pureza a veces solo se logra con la dilución de elementos parásitos no deseados como Pb, Cu, Cr, Ni, Mo y Sn con materiales sustitutivos altamente puros como el DRI. El nivel de elementos parásitos disminuye linealmente cuando el porcentaje de DRI en la mezcla de carga del HAE aumenta. La ecuación práctica para calcular los elementos parásitos totales en el acero líquido en el momento del golpe es: «%(Cr + Ni + Cu + Sn) = 0,3225 − 0,001174 x % DRI».
También con el aumento del porcentaje de DRI en la mezcla de carga, los niveles de nitrógeno muestran una reducción similar con una escoria espumante adecuada. La reducción de nitrógeno permite a los HAE producir muchos aceros especiales. Además, el DRI también se usa para la producción económica de acero de alta calidad con contenido muy bajo de fósforo e hidrógeno.
El DRI tiene alta densidad aparente, superior a la de la mayoría de los tipos de chatarra de acero. Su densidad es superior a la de la escoria en el horno, lo que facilita su fundición en la interfaz escoria/metal. El FeO restante en el DRI reacciona con el carbono en el baño de metal líquido para mejorar la escoria espumante que protege el refractario del arco eléctrico. Sin embargo, la tasa de alimentación de DRI es un parámetro importante del proceso HAE que debe controlarse. La tasa de alimentación óptima depende de la composición química del DRI, la temperatura del baño y la energía de agitación proporcionada por los inyectores de oxígeno-carbono y los tapones de agitación inferior. Las tasas de alimentación de DRI en la mayoría de los hornos cargados con DRI están en el rango de 27 kg/min MW a 35 kg/min MW.
Importancia del contenido de carbono del DRI
El contenido de carbono del DRI es importante con respecto a su uso en la producción de acero en HAE. El carbono en el DRI puede estar presente en forma elemental o como combinación de ambas formas, elemental y unida. La forma unida de carbono en el DRI es carburo de hierro (Fe₃C), que es un compuesto estable de hierro y carbono. Normalmente, alrededor de dos tercios del carbono contenido en el DRI está presente como carburo de hierro, y el resto en forma de carbono elemental. Cuando el carbono está en forma unida, no hay pérdida del C no unido debido a su combustión en la atmósfera del HAE. La Tabla 1 da una especificación típica de DRI basado en gas.
| Tabla 1 Especificación típica de DRI basado en gas | |||
|---|---|---|---|
| Base - Fe en minerales de hierro/pelotas – 65,5 % a 68 % | |||
| Nº | Parámetro | Unidad | Rango |
| 1 | Metalización | % | 92,0-96,0 |
| 2 | Fe (Total) | % | 86,1-93,5 |
| 3 | Fe (Metálico) | % | 81,0-87,9 |
| 4 | Carbono | % | 1,0-4,0 |
| 5 | Azufre | % | 0,001-0,03 |
| 6 | Fósforo como P₂O₅ | % | 0,005-0,09 |
| 7 | Ganga | % | 3,9-8,4 |
| 8 | Tamaño típico | mm | 4-20 |
| 9 | Densidad aparente | ton/m³ | 3,4-3,6 |
| 10 | Densidad a granel | ton/m³ | 1,6-1,9 |
Nota: Los residuales son óxidos no reducidos como sílice, óxido de manganeso, alúmina, cal y magnesia.
Normalmente se ve que en el DRI basado en gas, el contenido de carbono del DRI es generalmente superior a los requisitos estequiométricos necesarios para reducir el contenido de FeO restante en el producto DRI. El exceso de carbono tiene un impacto significativo en el contenido de FeO de la escoria y en la espumación de la escoria, que es necesaria para un proceso de producción de acero en HAE eficiente. En caso de exceso de carbono negativo, la adición necesaria de carbón antracita para la reducción de FeO es beneficiosa al final del proceso de producción de acero en HAE. Sin embargo, no todo el FeO se reduce a Fe ya que una parte del FeO siempre existe en la escoria del horno. Esto significa que la cantidad práctica de exceso de carbono de DRI disponible para combustión en el baño de acero del HAE es mayor que el exceso de carbono calculado para la reducción de DRI. Este término se llama carbono combustible y se define por la ecuación: «Carbono combustible = carbono en DRI – carbono estequiométrico x (FeO en DRI – FeO en escoria)».
El carbono combustible reacciona con el oxígeno inyectado en el baño de acero del HAE para liberar calor en el baño de acero y también contribuir con gas CO para la espumación de la escoria. Con el aumento de carbono combustible en el HAE, el contenido de nitrógeno del acero golpeado también disminuye. El exceso de carbono del DRI disminuye la entrada de carbón antracita, que es una fuente principal de nitrógeno disuelto en el baño del HAE (0,1 % N₂) además del aire infiltrado. Un segundo beneficio obtenido del carbono en el DRI es a través de los beneficios energéticos del carburo de hierro. Fe₃C genera energía a través de reacciones exotérmicas obtenidas durante su disociación en el baño de acero (-0,4 kWh/kg C), en contraste con la disolución endotérmica de partículas de carbono en el baño de acero (0,62 kWh/kg C).
Rendimiento metálico y cantidad de escoria
El rendimiento metálico del acero líquido se ve influenciado durante la producción de acero en HAE con la adición de DRI en la carga del HAE. Se ve que el rendimiento metálico disminuye cuando el porcentaje de DRI en la mezcla de carga del HAE aumenta. Esto se debe principalmente al aumento en el volumen de escoria.
El volumen de escoria aumenta a medida que aumenta el porcentaje de DRI en la mezcla de carga del HAE. La ecuación práctica para la cantidad de escoria es: «Cantidad de escoria (kg/ton de acero líquido) = 127 + 2,43 x % DRI». Según esta ecuación, un aumento del 10 % de DRI en la mezcla de carga del HAE conduce a un aumento en el peso de la escoria de 24,3 kg. El peso de la escoria depende principalmente del contenido y composición de la ganga en el DRI y la basicidad de la escoria.
La química y el volumen de la escoria afectan el rendimiento en el HAE. Con DRI en la carga del HAE, el operador debe tener cuidado con la escoria para que se produzca una buena espumación con el volumen mínimo de escoria a la basicidad requerida. Debido a la reacción de reducción endotérmica de FeO por carbono (FeO + C = Fe + CO), y al mayor volumen de escoria encontrado debido al uso de DRI, el consumo de energía eléctrica del HAE normalmente aumenta con el aumento del porcentaje de DRI en la carga metálica. Normalmente, el consumo de energía eléctrica aumenta más o menos linealmente con el aumento del porcentaje de DRI en el HAE.
Consumo de energía eléctrica
El consumo de energía eléctrica (kWh por tonelada de acero líquido) durante la producción de acero en HAE aumenta cuando hay un aumento en el porcentaje de DRI en la mezcla de carga del HAE. Según la regla práctica, con cada aumento del 10 % en el porcentaje de DRI se produce un aumento en el consumo de energía eléctrica de 14,5 kWh/ton de acero líquido bajo ciertas condiciones.
Muchos factores tienden a aumentar el consumo de energía eléctrica al usar DRI en la producción de acero en HAE. Con buena espumación de escoria, un HAE fundiendo 100 % chatarra fría y sin otras entradas de energía consume típicamente energía en el rango de alrededor de 400 kWh/ton a 435 kWh/ton de acero líquido. Para fines de comparación, un HAE con una mezcla de carga consistente en 98,2 % DRI con muy buena espumación de escoria ha logrado un nivel promedio de consumo de energía de 635 kWh/ton de acero líquido.
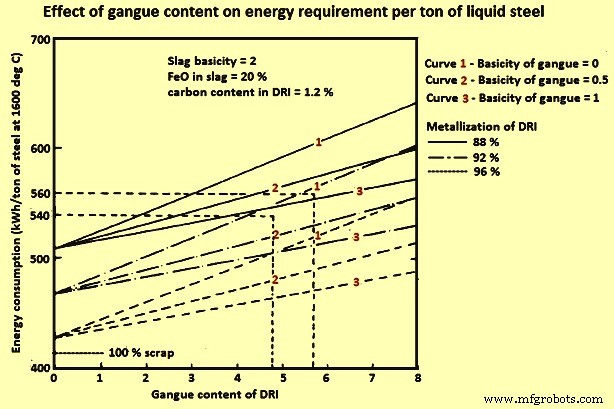
La metalización del DRI afecta el consumo de energía. Un nivel de metalización más bajo del DRI significa un nivel más alto de FeO. La reducción química de FeO es una reacción endotérmica. La reducción de una tonelada de FeO a Fe necesita alrededor de 800 kWh a temperaturas de producción de acero. El aumento de niveles de SiO₂ en el DRI aumenta los requerimientos de energía eléctrica. El SiO₂ necesita adición de cal para mantener la relación de basicidad. La fundición de una tonelada de escoria necesita alrededor de 530 kWh de energía. Las cantidades crecientes de SiO₂ necesitan cantidades crecientes de CaO para mantener la relación de basicidad. Tanto el SiO₂ en el DRI como la cal calcinada consumen energía durante el proceso de fundición. La Fig. 2 muestra la relación entre el contenido de ganga del DRI y el consumo de energía por tonelada de acero líquido. Además, hay una serie de factores adicionales que afectan el proceso de producción de acero. Estos incluyen rendimiento, requerimientos de cal, y necesidades de inyección de oxígeno y carbono.
Los contenidos de fósforo y azufre pueden tener un efecto negativo en el consumo de energía debido a los requerimientos de cal. El CaO en la cal absorbe fósforo del baño. Si el HAE se opera a un porcentaje constante de FeO, la única forma de eliminar más fósforo es añadiendo más cal. El aumento de la cantidad de cal resulta en mayor consumo de energía y pérdida de rendimiento de Fe. La eliminación eficiente de azufre necesita el uso de una escoria reductora. Los HAE típicamente operan con una escoria oxidante básica. Aunque es posible eliminar algo de azufre del HAE aumentando la cantidad de adición de cal, esto resulta en mayor consumo de energía y no es muy efectivo.
El DRI carburizado tiene un efecto positivo en el consumo de energía si hay alto volumen de oxígeno disponible para inyectar en el baño. El consumo de energía puede reducirse en 2 kWh/Nm³ a 4 kWh/Nm³ de oxígeno, si se inyecta con la cantidad correcta de carbono y se produce una buena escoria espumante.
La carga de DRI caliente ahorra energía pero la oxidación es un problema. El transporte de DRI caliente directamente desde el módulo de DRI debe hacerse bajo una atmósfera sellada de nitrógeno o gas de proceso antes de cargar al HAE.
Efecto de la adición de DRI en la carga del HAE sobre el tiempo de potencia conectada
El tiempo de potencia conectada aumenta cuando el porcentaje de DRI en la mezcla de carga del HAE aumenta. La ecuación práctica para calcular el tiempo de potencia conectada es: «Tiempo de potencia conectada HAE = 46,36 + 0,1320 x % DRI». La sustitución de chatarra de acero con DRI aumenta el tiempo necesario para fundir la carga del HAE (tiempo de potencia conectada). Esto se atribuye a la menor tasa de fundición del DRI causada por el FeO que necesita reducirse. Además, tener una escoria ácida causada por los materiales de ganga que contienen SiO₂ y Al₂O₃ en el DRI. También es obvio que el consumo específico de cal y dolomita aumenta para manejar la basicidad de escoria apropiada cerca de (CaO/SiO₂) igual a 2. Debido al aumento de la cantidad de escoria por el aumento de DRI en la carga metálica, se necesita nuevamente un tiempo de fundición más largo para poner la escoria en solución y, por consiguiente, hay mayor consumo de energía eléctrica, y esta es también la razón del aumento de cal, consumo total de fundentes y luego cantidad de escoria.
Efecto de la metalización en el rendimiento y otros parámetros
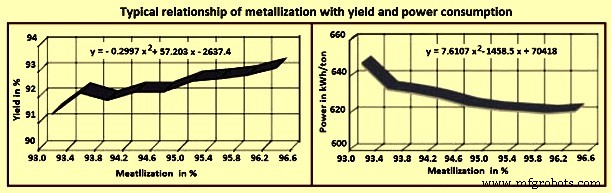
El rendimiento de acero líquido a partir de DRI es una función de la tasa de metalización, contenido total de ganga y prácticas de inyección y adición de carbono. Una carga típica de DRI puede contener 93 % de hierro total con 86 % de hierro metálico para una metalización del 92 %. Si es posible una reducción del 100 % del FeO, la carga de DRI da un rendimiento de acero líquido del 93 %. En la práctica, este resultado no es alcanzable en el HAE. Si se desean rendimientos más altos, el DRI necesita tener una metalización más alta. Además, a medida que la metalización baja, tiene influencia negativa en todos los parámetros. La Fig. 3 muestra la relación típica de metalización con rendimiento y consumo de energía experimentada en un HAE.
Efecto del porcentaje de DRI en la mezcla de carga sobre cal y fundente total
El DRI normalmente contiene sílice como principal constituyente de ganga junto con bajos niveles de otras impurezas como azufre y fósforo. Según las concentraciones de estos componentes en el DRI y la proporción de DRI en la carga metálica, se deben añadir cantidades variables de cal en el HAE para escoriar la sílice y eliminar el azufre y fósforo a los niveles permitidos de estos elementos para el grado de acero a producir.
El consumo total de cal aumenta con el aumento del porcentaje de DRI en la mezcla de carga del HAE. Según la regla práctica, hay un aumento en el consumo de cal de 2,6 kg/ton de acero líquido con cada aumento del 10 % de DRI en la mezcla de carga. La ecuación práctica para calcular el consumo total de fundente (en kg por tonelada de acero líquido) es: «Consumo de fundente (kg/t) = 45,31 + 0,2416 x % DRI».
Metodología de carga
Con el aumento del uso de DRI en la producción de acero en HAE, los métodos de carga han cambiado. Con una planta de DRI cautiva, el porcentaje de DRI en la carga del HAE es normalmente alto en tales plantas. En tales plantas, el suministro directo al HAE se realiza a través de un sistema de carga continua a un quinto orificio en el techo del HAE. Invariablemente hay silos de almacenamiento o grandes almacenes para aceptar el suministro de DRI cuando la acería está parada por mantenimiento o retrasos o cuando se requiere almacenamiento para paradas de la planta de DRI. La Fig. 4 muestra diferentes prácticas de carga seguidas con el uso de DRI en la producción de acero en HAE.
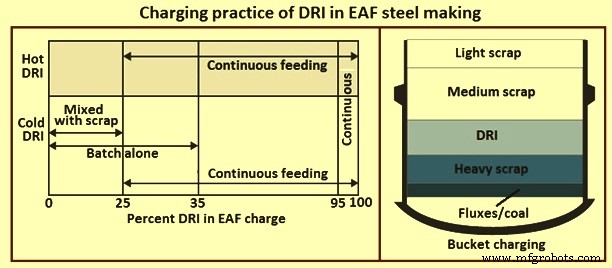
La alimentación continua se emplea normalmente por encima del 25 % para facilitar la igualación de la tasa de alimentación con la potencia y la entrada de energía química y para prevenir la formación de 'iceberg' o 'ferroberg'. La prevención de ferrobergs se determina en parte por la tasa de alimentación y la potencia de entrada disponible.
La carga en canasto se usa en los HAE que normalmente usan menos del 25 % al 30 % de DRI en la mezcla de carga, aunque es preferible cargar DRI continuamente. El DRI en el canasto ayuda a la densificación de la carga así como a reducir residuales en el acero líquido. La carga en canasto evita el coste de un sistema de carga continua. El DRI normalmente se carga sobre chatarra pesada o fardos (Fig. 4) para maximizar la densificación de la carga, y el resto del canasto se carga según la práctica específica del sitio. El DRI normalmente se divide entre canastos en cargas de múltiples canastos, con más en el último canasto para mejorar el refinamiento de la fundición donde el menor % C y mayor contenido de O₂ pueden compensar la falta de capacidad de entrada de O₂ y minimizar el soplado final al final de la carga. Si se usa una práctica de carga de un solo canasto, el DRI se introduce en múltiples capas. El DRI se carga más arriba (tercera y penúltima capas) en el canasto para evitar que el DRI caiga a través del fondo del canasto.
El techo a través de un quinto orificio es preferido para el DRI y definitivamente es más eficiente cuando se usa más del 30 % de DRI. La carga continua facilita la coordinación de la tasa de alimentación con la entrada de potencia y alimentación de fundentes para asegurar el control de escoria (altura de espumación, viscosidad, etc.) y prevenir ferrobergs, que ocurren cuando el DRI frío se carga demasiado rápido.
La carga continua de DRI caliente (600 °C) puede reducir la energía requerida en un 16 % a 20 %. La alimentación continua reduce considerablemente el requerimiento de energía del HAE ya que permite operación a puerta cerrada. Esto niega las pérdidas de calor y tiempo por el giro del techo y la carga, también la posible captación de nitrógeno por ingreso de aire que ocurre cuando el techo está abierto. La carga caliente de DRI reduce el requerimiento de potencia en 20 kWh/100 °C a 30 kWh/100 °C. Ha habido muchos métodos diferentes de carga caliente. Un método es la carga caliente transportando el DRI desde la planta de DRI al HAE en camiones aislados. Otro método usa un sistema de transporte neumático con alimentación por gravedad a través del quinto orificio. Varias plantas hacen uso de transportadores o alimentación directa por gravedad. Un estudio de benchmarking basado en datos publicados de 150 HAE muestra que algunos de los HAE que cargan HDRI están igualando el consumo de energía de los HAE basados en chatarra.
Proceso de manufactura
- Optimización de hornos de arco eléctrico: automatización y modelado
- Hierro de Reducción Directa (DRI): Técnicas de Producción y Procesos Industriales
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de Producción de Acero: Uso de Metal Caliente en Hornos Eléctricos de Arco
- Horno Eléctrico de Arco DC: Tecnología Eficiente de Acería con Un Solo Electrodo
- Estrategias efectivas de descarga para hierro de reducción directa y transporte en caliente
- Hornos de Arco Sumergido: Potenciando la Siderurgia Moderna
- Optimización de Operaciones de Alto Horno con Pelotas de Mineral de Hierro
- Características de Diseño de un Horno de Arco Eléctrico AC para Producción Eficiente de Acero
- Procesos clave de soldadura por arco eléctrico y sus aplicaciones
- Dominando la soldadura por arco eléctrico: Tipos, equipos, ventajas y desventajas