



Características de Diseño de un Horno de Arco Eléctrico AC para Producción Eficiente de Acero
El horno de arco eléctrico (EAF) para fabricación de acero aplica alta corriente y bajo voltaje a los materiales de carga, fundiéndolos y refinándolos. El EAF es un horno por lotes (batch) que consiste en un recipiente revestido de refractario cubierto con un techo retráctil por donde entran los electrodos. Las características generales de un EAF AC típico se muestran en la Fig. 1.
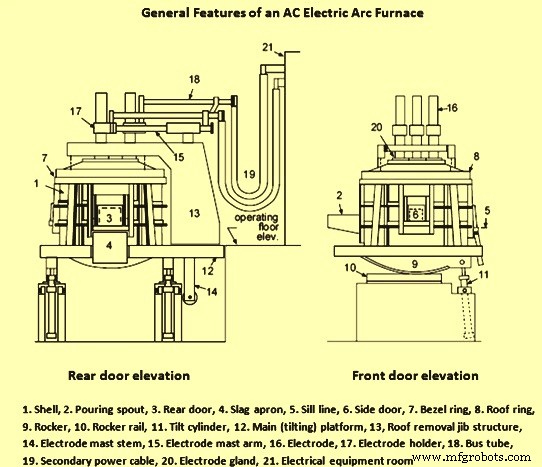
Fig. 1 Características generales de un horno de arco eléctrico AC
El EAF tiene un cuerpo grande en forma de cuenco con hogar en forma de plato. El cascarón tiene revestimiento refractario interior. La cámara de reacción está cubierta desde arriba por un techo removible de ladrillos refractarios sostenido por un anillo. Se alimenta con corriente alterna trifásica (AC) y tiene tres electrodos de grafito conectados por cables flexibles y tubos de cobre refrigerados por agua.
El diseño de hornos de arco ha cambiado considerablemente en años recientes. El énfasis se ha puesto en hornos más grandes, aumentar tasas de entrada de potencia y aumentar velocidad de movimientos para minimizar tiempo sin potencia (power-off) en operaciones.
Instalación en mezzanine
Los talleres de fusión modernos con EAF suelen emplear instalación en mezzanine. El horno se asienta en un nivel superior sobre el piso del taller, soportado en una plataforma que puede tomar varias configuraciones. En configuración de media plataforma, el soporte de columna de electrodos y la grúa de elevación de techo están articulados a la plataforma basculable durante operación y colada. Al cargar, el conjunto completo se eleva y gira. Este diseño permite la configuración de brazo de electrodo más corta. En diseño de plataforma completa, el soporte de columna y conjunto de elevación de techo se soportan completamente en la plataforma.
Componentes funcionales
Los componentes del EAF caen en grupos funcionales: (i) estructuras del horno para contención de chatarra y acero líquido, (ii) componentes que permiten movimiento del horno y piezas estructurales principales, (iii) componentes que soportan suministro de energía eléctrica, y (iv) equipos auxiliares de proceso que pueden residir en el horno o su periferia.
Estructuras del horno
El EAF es cilíndrico. Su fondo consiste en un plato esférico. El cascarón sobre este es cilíndrico y el techo es una esfera aplanada. El fondo se asienta en un brazo cuna con segmento curvo dentado que se asienta en un riel. Al extender el cilindro de basculamiento, el horno se inclina hacia adelante para colar. Para remover escoria, se inclina hacia atrás contrayendo totalmente el cilindro.
Los EAF modernos son de construcción de cascarón dividido (split shell). En esta, la porción superior del cascarón puede desacoplarse y removerse rápidamente, minimizando tiempo muerto durante cambio del cascarón superior. Una vez removido, el fondo también puede cambiarse rápidamente.
La pared lateral sobre la línea de escoria suele consistir en paneles refrigerados por agua. Estos cuelgan de una jaula refrigerada que los soporta. Los paneles permiten entradas de calor muy grandes sin dañar la estructura. Parámetros que influyen fuertemente en vida de paneles: cantidad y calidad de agua, caudal y velocidad, presión de entrada y caída de presión, material de construcción de tubería/panel y diámetro. Los paneles deben soportar altas cargas térmicas y mecánicas.
El techo es abovedado o se asemeja a una sección de cono poco profundo, más común con techos refrigerados en práctica moderna. Consiste en un anillo de techo refrigerado que forma el perímetro exterior de la jaula. Esta actúa como parte de la estructura de elevación. Paneles refrigerados se insertan en la jaula y tienen abertura cilíndrica central. Se inserta sección delta refractaria para rellenar esta abertura. Esta tiene apertura mínima alrededor de electrodos sin riesgo de arco entre electrodos y paneles. Todo el techo está en voladizo sobre la columna de elevación. Típicamente, soportes de techo y electrodos pueden girar juntos o independientemente. La carrera del electrodo permite girar electrodos con el techo apoyado en el cascarón, permitiendo remoción y reemplazo de la sección delta sin remover el techo. Generalmente, para diseño de plataforma completa, se usa soporte giratorio con cojinete, rueda bogie y brazo de grúa. Para hornos grandes, se usa grúa de elevación de techo.
El fondo consiste en cascarón de acero con varias capas de refractarios. Incluye sección de plato esférico revestida con forro de seguridad y forro de trabajo apisonado encima. En hornos con elementos de agitación por gas en el fondo, bloques de bolsillo especiales se instalan durante instalación del forro de seguridad. Alternativamente, elementos de agitación se bajan y se apisona refractario alrededor. La sección de fondo también contiene el mecanismo de colada.
Se proveen varias aberturas para operaciones. Las tres más obvias son puertos de electrodos que permiten entrada por el techo. Además, un cuarto orificio en el techo permite extracción de humos. Un quinto puede proveerse para alimentación continua DRI/HBI, inyección de carbón o cal. Estos orificios están altos y no afectan infiltración de aire tanto como aberturas bajas. Las aberturas bajas incluyen orificio de colada (llenado con arena) y puerta de escoria. Originalmente para decantar escoria, en hornos modernos también da acceso para quemadores oxi-combustible y lanzas de oxígeno. Varios puertos alrededor de la circunferencia para quemadores. Ocasionalmente, abertura alta en pared lateral para lanza de descarburación refrigerada. Otras aberturas bajas en pared o en hogar para inyección de gases inertes, oxígeno, cal o carbono.
Movimientos del horno
Para operaciones EAF, varios componentes deben moverse. Requisitos típicos: elevación/rotación de techo para carga de chatarra, elevación/bajada y giro de electrodos para carga, elevación/bajada para regulación de arco, basculamiento adelante para colada, puerta de escoria arriba/abajo para desescoriación, basculamiento atrás para remoción de escoria, sujeción/liberación de electrodos para ajustar longitud de trabajo, y movimiento de sistemas auxiliares como lanza de quemador.
El EAF bascula tanto para colada como para remoción de escoria. Durante colada, el ángulo máximo de inclinación adelante depende del tipo de fondo. Para colada por caño convencional, es necesario inclinar 45° para colar completamente. Para colada por fondo (bottom tapping), el ángulo máximo suele ser 15–20°. Requisito importante para colada libre de escoria: el horno debe poder inclinarse atrás rápidamente tan pronto como la escoria comience a llevarse a la cuchara. Velocidad típica máxima adelante: 1°/seg; velocidad de retroceso: 3–4°/seg.
Normalmente los movimientos se hacen con sistema hidráulico central que provee potencia motriz. Consiste en depósito central, filtros, acumulador, válvulas hidráulicas y tuberías. Al pasar fluido por válvulas en una de dos direcciones, cilindros se extienden o contraen para mover componentes. Sin flujo y presión suficientes, el movimiento no es posible. Problemas como nivel bajo de fluido, baja presión en acumulador, fugas, degradación por sobrecalentamiento, acumulación de sólidos en válvulas o tuberías y desgaste mecánico pueden llevar a mal desempeño o fallo.
Sistema de agua de refrigeración
El sistema de agua de refrigeración es importante e integral. Hay varios sistemas. Algunas operaciones (refrigeración de transformador, cierre delta, tubos bus, porta-electrodos) requieren agua extremadamente limpia y de alta calidad. Estos suelen consistir en circuito cerrado que conduce agua a través de estos equipos sensibles. El agua en circuito cerrado pasa por intercambiador de calor para remover calor. El circuito en lado abierto del intercambiador fluye típicamente a torre de refrigeración para disipación. Otros elementos refrigerados (paneles laterales, paneles de techo, ductos de gas de escape, jaula) reciben agua de torre de refrigeración.
El circuito típicamente consiste en bombas de suministro, bombas de retorno, filtros, celdas de torre y instrumentación de monitoreo de flujo. Equipos sensibles tienen instrumentación para medir y monitorear caudal y temperatura. En equipos refrigerados, interrupción del flujo o cantidades inadecuadas pueden llevar a sobrecarga térmica severa y fallo catastrófico.
Sistema de lubricación
Normalmente el EAF tiene sistema de lubricación automático que provee lubricación a partes móviles basado en operaciones durante una colada. Algunas partes se lubrican cada tres giros de techo, tras colada. Componentes como cojinetes de rodillos son críticos y se lubrican periódicamente a mano. Locaciones de difícil acceso se sirven con tubos y bloques remotos.
Sistemas auxiliares
- Sistema de lanza de oxígeno: El uso de oxígeno en EAF ha crecido considerablemente. Antes, con consumo <10 m³/ton, la lanza se operaba manualmente con lanza de tubo consumible. EAF modernos usan lanzas automáticas y muchas instalaciones usan lanza no consumible refrigerada para inyectar oxígeno. Muchas también pueden inyectar carbono.
- Sistema de inyección de carbono: EAF modernos normalmente tienen inyección de carbono. El carbono es crítico para operación de espumado de escoria, necesaria para operaciones de alta potencia.
- Sistema de quemadores oxi-combustible: Quemadores oxi-combustible son casi estándar en hornos grandes de alta potencia. Aseguran fusión rápida de chatarra en puntos fríos y minimizan derrumbes de chatarra (cave-ins) para minimizar rotura de electrodos. En hornos de gran diámetro, son esenciales para fusión uniforme. Mayor problema de mantenimiento: evitar que se tapen con metal o escoria. Cuanto más cerca del baño, mayor riesgo de tapado en modo bajo. Algunos se montan en paneles refrigerados, otros en bloques de cobre. Si se disparan a alta tasa contra piezas grandes de chatarra, la llama puede volver sobre el cascarón dañando el panel. El área debe inspeccionarse por desgaste alrededor del puerto.
- Sistema de enfriamiento por rociado de electrodos: Común para reducir oxidación de electrodos. Anillos de rociado dirigen agua al electrodo bajo la abrazadera; el agua corre por el electrodo enfriándolo. Los anillos reducen consumo total 10 %–20 %. También mejoran vida de porta-electrodo y aislamiento circundante. Por reducción de radiación, mejora vida de cable de potencia, manguera de aire e hidráulica.
- Sistema de muestreo de temperatura: Termopar desechable para medición de temperatura es parte integral del seguimiento del progreso. Sondas desechables también para carbono en baño y oxígeno disuelto. Sondas montadas en mangas de cartón que se deslizan sobre sonda de acero (polo) con contactos eléctricos internos. La sonda transmite señal eléctrica al polo, que la transmite a unidad electrónica para interpretación. Casi todas dependen de medición precisa de temperatura para calcular carbono u oxígeno.
- Sistema de evacuación de gases de escape (off-gas): Los primeros sistemas se instalaron para ayudar a operadores a ver dentro del horno. Desde entonces han evolucionado considerablemente; muchos talleres modernos usan el cuarto orificio para evacuación directa de cascarón (DES). Sistemas DES consisten en ducto refrigerado, rociado de enfriamiento, ducto seco y ventilador booster dedicado. Tiro suficiente es necesario para control de contaminación adecuado. Emisiones excesivas en taller dificultan operación de grúa durante carga. Emisiones excesivas alrededor de puertos de electrodos pueden dañar mangueras, cables, porta-electrodos, delta de techo, refractario y enfriador de rociado, además de acelerar desgaste de electrodos. Acumulación excesiva de polvo puede causar arco entre fases. Emisiones en anillo de techo pueden deformar su estructura. Emisiones excesivas de CO al sistema secundario de campana pueden resultar en explosiones en ductos.
Sistemas eléctricos
Los sistemas eléctricos en taller EAF consisten normalmente en sistema primario con transformador reductor de patio que recibe energía de la red y la reduce para alimentar al transformador EAF. El interruptor principal en el primario aísla los sistemas eléctricos del EAF de la red. En el lado secundario del primario, un interruptor de vacío y desconectador motorizado aíslan el transformador secundario del suministro primario.
El interruptor de vacío es de larga vida que permite romper el circuito secundario bajo carga o sin ella. Suelen estar calificados para 40.000 operaciones o 4 años, pero suelen lograr 200.000 sin mantenimiento. Causa principal de fallo: fuelle metálico en vacío que sella contacto móvil. Una vez que el sello desgasta, ocurre fuga de vacío y dificulta aislar adecuadamente el primario del secundario.
El desconectador motorizado es típicamente interruptor de cuchilla motorizado capaz de aislar físicamente el EAF del suministro primario. Las cuchillas se retraen cuando el horno no está bajo carga (interruptor de vacío abierto, electrodos arriba) para evitar arco entre cuchillas.
Transformador EAF
Recibe potencia primaria de baja corriente, alto voltaje y la transforma a alta corriente, bajo voltaje para uso en EAF. La operación fiable del EAF depende totalmente de la fiabilidad del transformador.
Transformar la potencia del nivel kV de la red al voltaje necesario en EAF se hace usualmente en dos etapas. Un primer transformador (ocasionalmente dos en paralelo) reduce el voltaje de alta tensión a nivel medio (usualmente 33 kV). Desde la barra de 33 kV, el horno es alimentado por un transformador especial de servicio pesado. El voltaje secundario está diseñado para permitir operación de arcos en rango deseado de voltajes y corrientes. Como hay requisitos variables de combinaciones voltaje/corriente a lo largo de la colada, es necesario tener opción de voltajes secundarios. El transformador tiene cambiador de tomas (tap-changer) para esto.
El propósito del cambiador es permitir elección de diferentes combinaciones de voltajes y corrientes para diferentes etapas. Se logra cambiando número de vueltas de bobina primaria (la primaria toma menor corriente, más simple cambiar vueltas aquí que en secundaria de alta corriente). Básicamente, el cambiador toma forma de caja motorizada de contactos que conmutan la corriente primaria a diferentes partes de la bobina alrededor del núcleo. La mayoría operan «on-load». Movimiento de contactos «make-before-break» evita interrupción de corriente. Estos contactos sufren erosión por arco y necesitan mantenimiento preventivo.
Circuito eléctrico secundario
Consiste en cinco componentes mayores:
- Cierre delta (Delta closure): El secundario del transformador termina en bujes de bajo voltaje, unidos al cierre delta, que consiste en serie de placas y tubos de cobre dispuestos para unir bobinas secundarias en circuito cerrado. La mayoría está en la sala del transformador para ambiente seguro y limpio. El cierre delta sobresale por la pared adyacente al EAF y conectores se proveen para unir cables de potencia; el otro extremo se une a brazos conductores o barra bus. Los sistemas bus se soportan típicamente en pared de sala y con colgadores de acero inoxidable suspendidos del techo. Los sistemas de suspensión para bus secundario o cierres delta frecuentemente se soportan en pared con maderos secos. Los sistemas bus y cierres delta están aislados para evitar arco fase-fase y fase-tierra, especialmente en soportes.
- Cables de potencia: Cables refrigerados por agua proveen la única conexión flexible en el secundario. Deben ser flexibles para permitir movimiento de brazos de electrodos arriba/abajo y giro de brazos y techo al cargar. Conexiones desde el cierre delta (fuera de sala) son plateadas en plata para contacto limpio. Cables consisten en hilos de cobre formando construcción cilíndrica, soldados a terminales de cobre en cada extremo. Chaqueta de goma permite agua de refrigeración. Manguera de goma sujeta en cada extremo con abrazaderas de acero inoxidable, topes vulcanizados o manguera anti-rozadura. El agua de refrigeración se cubre con manga protectora de fibra de vidrio, material vulcanizado, silicona o manga de fibra de vidrio-aluminio. Con avance de diseño, se notó que por «efecto piel» típico de AC, la corriente la llevan predominantemente hebras externas. Por eso, hebras centrales se reemplazaron por tubo de goma hueco, reduciendo peso, reactancia y costo. Posteriormente, algunos usaron este canal interno para refrigeración también.
- Barra bus / Brazo conductor: Existen varios diseños para conjunto de brazo de electrodo y barra bus. Hornos antiguos usan estructura que soporta barra bus aislada. Barra bus provee conexión entre cables y porta-electrodo; suele ser tubo rígido redondo de cobre. Típicamente soportada por conexiones atornilladas. Buen aislamiento entre tubo y soportes para evitar arco. Tubos bus se unen a cables con placas terminales de cobre fabricadas removibles. Varias configuraciones para terminación en porta-electrodo: conexión brida a placa, hoja plana unida para conexión paralela, punto de contacto tubo redondo con conector. Tubos pueden atornillarse o usarse unión fusionada permanente. Hornos modernos usan brazos conductores donde el brazo transmite electricidad al porta-electrodo. Brazos conductores suelen ser de acero revestido de cobre o aleaciones de aluminio.
- Cabezas de electrodo / Placas de contacto: Proveen conexión final entre suministro y electrodo de grafito. Expuestas a condiciones mecánicas extremas (vibración, torsión) y ciclos térmicos; son el eslabón más débil del secundario. Porta-electrodos son fundidos o fabricados de placas de cobre. Placas de contacto son menores e incorporan solo área de contacto. Sujeción adecuada es necesaria para evitar arco entre electrodo y área de contacto. Acumulación de suciedad causa resistencia al flujo, sobrecalentamiento y daño al porta-electrodo/placa.
- Regulación de electrodos: El ensamblaje electrodo/brazo/mástil/cable es pesado y se mueve verticalmente por cilindro hidráulico en el mástil. Como la longitud de arco depende del nivel cambiante de chatarra o líquido bajo el electrodo, es necesario control automático de posición (sistema de regulación). Influye en: entrada de energía, corriente media, estabilidad de arco, patrón de fusión de chatarra, pérdidas a paneles refrigerados, consumos de energía, electrodo y refractarios. Todos interrelacionados complejamente. Manejo estándar de señales: «control de impedancia». Intenta mantener constante ratio voltaje/corriente. Señal de voltaje fase-tierra y señal de corriente se rectifican por separado y sus valores dc se comparan «back-to-back». Si voltaje y corriente están en nivel deseado (punto de ajuste, elegido por operador), salida es cero. Si corriente excede, su señal aumenta y voltaje disminuye; los voltajes no balancean y se genera voltaje de salida. Esta señal va a válvula reguladora para comandar elevación del electrodo, reduciendo corriente.
- Electrodos: Son los elementos más importantes del circuito eléctrico. Entregan potencia al horno como arco eléctrico entre electrodo y carga. El arco es plasma de gases iónicos calientes >3300 °C. Electrodos de grafito: mezcla de coque de petróleo calcinado finamente dividido con ~30 % alquitrán de hulla como aglutinante, más aditivos propietarios. Se extruye a ~105 °C formando vara cilíndrica («electrodo verde»). Luego horneado controlado en atmósfera reductora a ~1000 °C e impregnado nuevamente con alquitrán para aumentar resistencia y densidad y bajar resistividad. Luego grafitizado convirtiendo carbono amorfo en grafito cristalino pasando corriente y calentando a ~2750 °C. La grafitización consume ~3000–5000 kWh/ton de electrodo. Producto final: fuerte, denso, baja resistividad. Finalmente mecanizado a forma final. En cada extremo hay un hueco con roscas para aceptar nipple roscado fabricado igual, para alargar columna a medida que se consume. Consumo normal: oxidación y sublimación de punta, con pequeñas pérdidas en junta. Porción considerable perdida por rotura mecánica por derrumbes de chatarra o aplastamiento en la carga.
Proceso de manufactura
- La guitarra eléctrica: Historia, diseño e innovaciones modernas
- Hervidor eléctrico de té: Historia, diseño y futuro de la preparación moderna
- Manta eléctrica: historia, tecnología, seguridad y claves de fabricación
- Vehículos Eléctricos: Una Revolución Sostenible en el Transporte
- Consideraciones Clave en el Diseño de Altos Hornos y sus Equipos Auxiliares
- Optimización de hornos de arco eléctrico: automatización y modelado
- Optimización de Producción de Acero: Uso de Metal Caliente en Hornos Eléctricos de Arco
- Horno Eléctrico de Arco DC: Tecnología Eficiente de Acería con Un Solo Electrodo
- Aprovechamiento del hierro de reducción directa para una producción eficiente en horno de arco eléctrico
- Procesos clave de soldadura por arco eléctrico y sus aplicaciones
- Dominando la soldadura por arco eléctrico: Tipos, equipos, ventajas y desventajas