



Top 5 estrategias de diseño para componentes de moldeo por inyección complejos
El diseño para fabricabilidad (DFM, por sus siglas en inglés) es la práctica general de diseñar piezas para que también sean eficientes de producir. Si bien las mejores prácticas específicas varían según la tecnología de manufactura, el objetivo final del DFM en general es optimizar el diseño de la pieza para minimizar los costos de manufactura — sin sacrificar rendimiento o función. El DFM también ayuda a identificar problemas o defectos potenciales temprano y evitar rediseños disruptivos más adelante, por lo que evaluar posibles métodos de manufactura es crucial durante las fases iniciales de diseño y prototipado.
El diseño intencional y enfocado en el método es especialmente importante al intentar producir piezas con geometrías complejas o características intrincadas. Y aunque hay muchos métodos de manufactura viables para producir piezas con geometrías complejas, el moldeo por inyección se encuentra entre los más comunes.
El DFM es especialmente importante para piezas de moldeo por inyección, ya que el herramental duro y los moldes usados para crear piezas de moldeo por inyección introducen una serie de variables que pueden impactar el diseño — incluyendo temperatura del molde, temperatura del material y presión de aire. Además, los moldes de inyección son costosos y consumen tiempo para fabricar, y el proceso típicamente solo se vuelve rentable al producir piezas en altos volúmenes, por lo que la consistencia y repetibilidad son críticas al diseñar piezas con geometrías complejas o características intrincadas.
Aquí hay 5 consejos clave para cómo diseñar piezas de moldeo por inyección de plástico con características complejas.
1. Aproveche los cierres deslizantes (sliding shutoffs) para clips y encajes a presión (snap fits)
Los clips y encajes a presión son dos formas de mecanismos de fijación que pueden incorporarse directamente en el diseño del molde de inyección — algunos ejemplos comunes son tapas de juegos de herramientas y carcasas de electrónicos. Ambos operan de manera similar: en un lado del mecanismo, una lengüeta flexible de material engancha en una ranura o bolsillo en la pieza acoplada, asegurando así las dos.
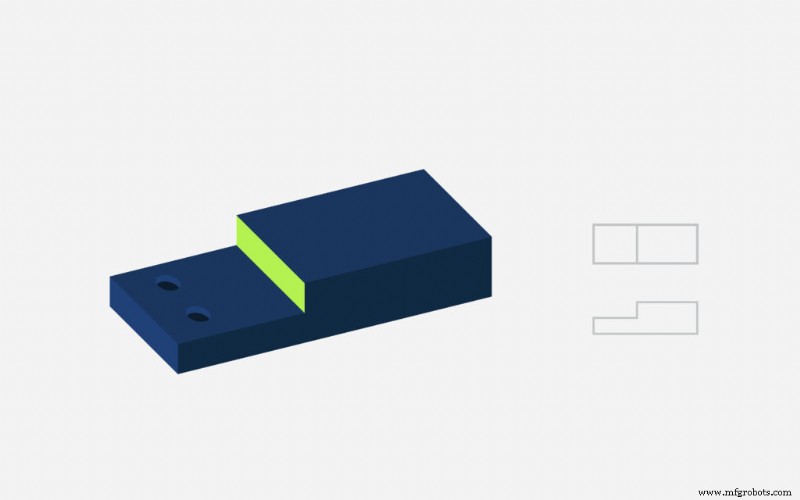
Los cierres deslizantes o telescópicos son componentes mecanizados en un lado del molde que se extienden en la otra mitad, deslizándose en su lugar cuando el molde se cierra. Esto previene que el material fluya hacia áreas particulares, lo que hace posible incorporar fácilmente características como ganchos y agujeros (incluyendo agujeros pasantes largos) sin la necesidad de acciones laterales (side actions), expulsiones (bumpoffs), insertos y otras características que aumentan el costo y complejidad del diseño del molde.
Los cierres deslizantes pueden diseñarse para tener la misma lengüeta y ranura que coincidan con los clips y encajes a presión de la pieza, creando características que encajan de forma segura y retienen suficiente flexibilidad para separarse sin romperse. Los cierres pueden reducir costos de diseño y operación del molde y también generalmente usarse como solución alternativa para rebajes (undercuts) y características hundidas.
En general, tanto la pieza como el molde deben tener un mínimo de 3 grados de desmoldeo (draft) para prevenir que el metal roce contra metal, lo que puede crear rebaba (flash) y dañar el cierre.
2. Elija el material adecuado para bisagras vivas (living hinges)
Las bisagras vivas, otra característica de tapa flexible, son una excelente manera de unir las dos mitades de componentes de plástico moldeado por inyección (piense en las tapas de los contenedores individuales de un dispensador de vitaminas semanal, por ejemplo).
Si bien la consideración de material es siempre una consideración crítica en diseño y desarrollo de producto, debería ser su preocupación principal al diseñar bisagras vivas. El polipropileno, por ejemplo, es más adecuado para esta característica que el policarbonato (que puede ser un excelente material para clips y encajes a presión). Dependiendo del rango de movimiento que se espere de la tapa, puede necesitar incorporar un radio en el punto medio de la bisagra para permitir que las dos partes se cierren más fácilmente.
3. Mantenga un ojo en el espesor de pared
El espesor de pared debe permanecer uniforme siempre que sea posible, ya que las variaciones en espesor pueden introducir complicaciones serias. Las piezas con espesor de pared no consistente están en riesgo de deformación (warping) (causada por diferentes secciones de la pieza enfriándose a diferentes tasas, lo que crea estrés interno que dobla la pieza permanentemente).
Además, si las paredes de una pieza son excesivamente gruesas o delgadas, pueden surgir más problemas. Por ejemplo, paredes delgadas y nervios de soporte mal diseñados pueden impedir la fluidez, causando llenados incompletos (short shots). Por otro lado, piezas con paredes gruesas y nervios mal diseñados son propensas a desarrollar marcas de hundimiento (sink marks), o impresiones en la superficie de la pieza causadas por el enfriamiento más rápido de la resina interior que el material exterior. Si ve signos de cualquiera de estos defectos, podría ser hora de reexaminar su diseño de molde.
4. Añada desmoldeo (draft) y reduzca la altura de características altas
Características altas como bosses, nervios (ribs) y soportes (standoffs) pueden requerir que incorpore ángulos de desmoldeo mayores (generalmente hasta 3°) para asegurar que la pieza deje el molde sin líneas de arrastre (drag lines) u otros problemas de eyección. Los bosses y características altas permiten inserciones roscadas y resistencia adicional de la pieza, pero aumentan el riesgo de desarrollar marcas de hundimiento.
Además, aumentar la altura de nervios y otras características también aumenta la profundidad del molde, incrementando la necesidad de fresas de extremo más largas, más ventilación y tasas de corte más lentas durante el proceso de mecanizado. Una forma de sortear esto es soportar bosses con nervios verticales periféricos, que tienen paredes más delgadas, reduciendo la posibilidad de hundimientos.
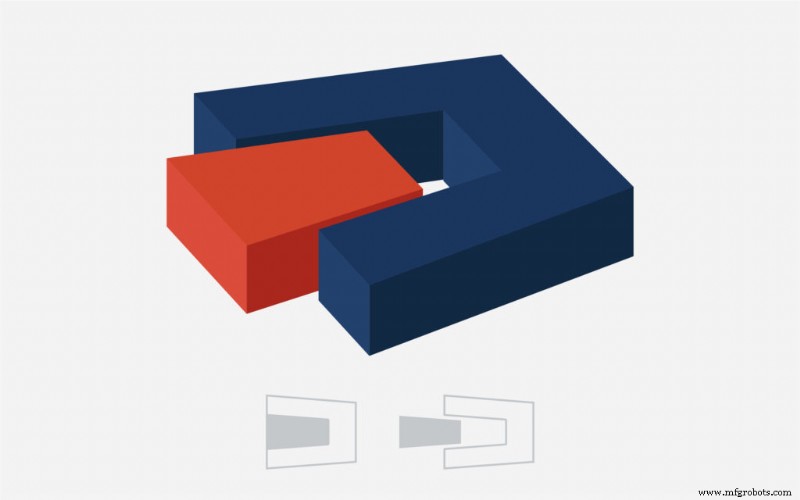
Los bosses y otras características inclinadas aumentan la complejidad de producción, ya que el eje del boss ya no se alinea con la línea de partición o la línea de extracción — lo que casi que requiere que un inserto necesite ser cargado manualmente en el molde antes de cada inyección (shot).
5. Sea estratégico con texto y logotipos
El texto (como nombre de producto o empresa) o logotipos se agregan comúnmente a productos de moldeo por inyección. La buena noticia es que los tamaños de fuente pequeños son en realidad bastante fáciles de lograr a través de moldeo por inyección — siempre y cuando siga algunas pautas clave.
Primero, el texto debe ser una fuente sans-serif y la longitud de trazo más corta (la barra transversal de una T o una A, por ejemplo) debe ser de al menos 0,020" de longitud. El texto en relieve (raised) es más fácil de leer y producir que el texto hundido en la superficie de una pieza. A menos que el texto sea inusualmente grande, no debe ser más de 0,015" de alto.
Finalmente, a menos que esté trabajando con materiales flexibles como caucho de silicona o elastómero termoplástico (TPE), el texto debe enfrentar la dirección de extracción si es posible — de lo contrario, insertos cargados manualmente o acciones laterales podrían ser necesarios para asegurar una eyección suave.
Comience a refinar su diseño de moldeo por inyección hoy
La geometría compleja y un alto grado de complejidad de características no son el fin del mundo para piezas de moldeo por inyección. Al prestar atención a factores clave de diseño como diseño de molde, selección de material, orientación de bosses y estilo y tamaño de texto, podrá mejorar la fabricabilidad (y por lo tanto rentabilidad) y calidad de su pieza al mismo tiempo.
Por supuesto, asociarse con un fabricante experimentado es otra forma segura de agilizar las fases de diseño y producción del desarrollo de producto. Fast Radius aporta décadas de experiencia en ingeniería y diseño, y trabajamos diligentemente junto a cada cliente para asegurar que sus piezas no solo estén bien hechas — sino que estén hechas de la manera más eficiente y rentable posible. Contáctenos hoy para descubrir cómo podemos hacer realidad sus diseños.
Tecnología Industrial
- Consejos expertos de diseño para optimizar sinterizado láser directo de metal (DMLS)
- Domina E3.series para Diseño de Equipos Industriales: Ingeniería Eléctrica y Mecánica Unificada
- Top 5 Estrategias de Diseño para un Reaction Injection Molding (RIM) Exitoso
- Estrategias de diseño probadas para moldeo por colada con poliuretanos termoestables
- Estrategias de diseño inteligente para reducir costes en piezas y gabinetes de chapa
- Domina Fusion 360 en una Máquina Haas: Consejos de Expertos – Parte 1
- Las 5 Mejores Prácticas de Seguridad Comprobadas para Operar Maquinaria Industrial
- Vencer la EMI en circuitos automotrices: 5 consejos de diseño expertos
- 5 Consejos de Expertos para Diseño de Chapa Metálica de Precisión
- Multitarea eficiente para piezas pequeñas y complejas con Mazak Integrex i-150
- Directrices expertas de diseño para moldeo por inyección de alta calidad