



Horno Eléctrico de Arco DC: Tecnología Eficiente de Acería con Un Solo Electrodo
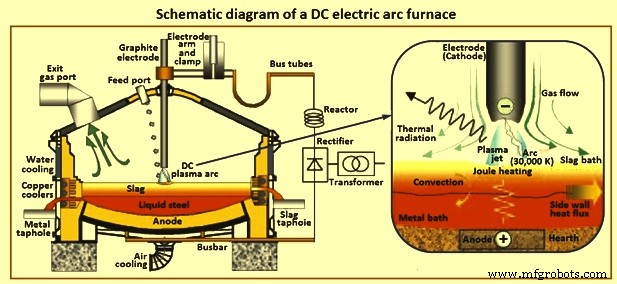
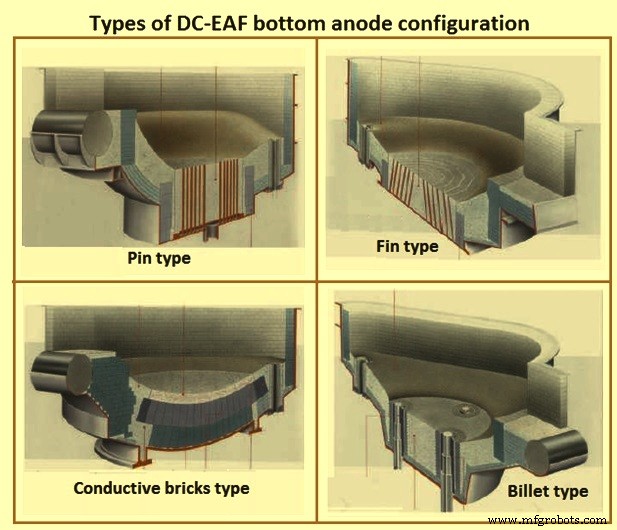
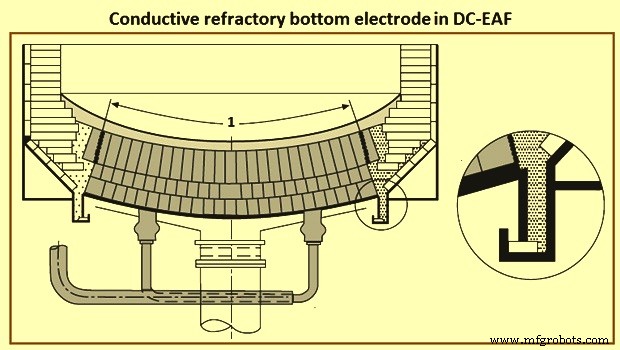
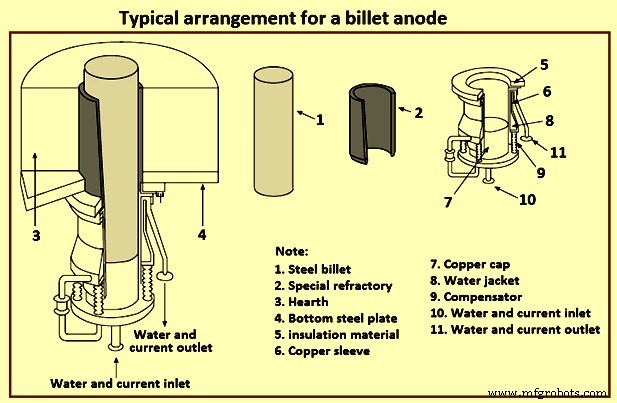
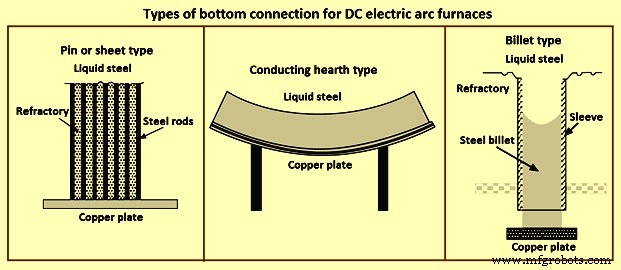
Horno Eléctrico de Arco DC El horno eléctrico de arco DC (corriente directa) es un horno para acería primaria que representa un concepto diferente en diseños de hornos de arco. El DC-EAF tiene solo un electrodo que actúa como cátodo y la corriente fluye desde este electrodo de grafito hacia un ánodo montado en el fondo del horno. El único electrodo de grafito aprovecha la transferencia de calor altamente eficiente del arco generado entre el electrodo superior de grafito y el ánodo provisto por la carga del horno. Vista típica de un DC-EAF (Fig 1). Fig 1 Vista típica de DC-EAF El horno de arco DC típicamente comprende un cascarón cilíndrico de acero revestido de refractario, con electrodo central de grafito verticalmente posicionado a través de abertura en centro del techo. La conexión del ánodo en el hogar está en contacto directo con capa de acero líquido cubierta por capa de escoria líquida. La energía se suministra por arco de plasma abierto (Fig 2) generado entre punta inferior del cátodo y superficie superior de escoria fundida. Al menos una porción central de superficie de escoria está abierta. Al ser eléctrico, se alcanzan temperaturas muy altas (>1500°C). El DC-EAF es alternativa al EAF CA (corriente alterna). La salida del transformador UHP (ultra alta potencia) se convierte a DC usando rectificador de potencia, usualmente tiristores en puente. DC-EAF con sistemas rectificadores controlables de alta potencia asegura arco estable bajo todas condiciones, a máximas potencias nominales. El arco en DC-EAF es chorro de plasma supersónico sobrecalentado sostenido de alta velocidad, impulsado por aceleración electromagnética (efecto Maecker) en región constreñida cerca de la raíz del arco en superficie del electrodo. El arco se genera por interacción entre flujo fluido, campo térmico y campos electromagnéticos. Fuerzas electromagnéticas auto-constrictoras mantienen este chorro de plasma supersónico razonablemente coherente. Un reactor DC se usa para estabilizar más el arco. Además, superficie del baño líquido (o al menos porción en zona de anclaje del arco) está abierta, es decir, esencialmente sin cubrir por material de carga no reaccionado. Diagrama esquemático DC-EAF (Fig 2). Fig 2 Diagrama esquemático de un EAF DC El DC-EAF tiene varios requisitos únicos sobre hornos CA además de diferencias obvias en suministro eléctrico. Características importantes: (i) diseño robusto y fiable, (ii) alta flexibilidad respecto a materiales de carga, (iii) alta densidad de corriente y uso de potencia, (iv) alta estabilidad de arco, (v) buena calidad de potencia incluso en redes débiles, (vi) control independiente de voltaje y corriente. Otras características comparado con AC-EAF: Se cree generalmente que el horno de arco DC es desarrollo reciente. Solo ampliamente correcto. Ya en 1881 en Alemania y 1885 en Suecia se describieron hornos de fusión con tecnología DC. Tenían dos enfoques: (i) concepto de arco ardiente entre electrodo de grafito y carga metálica, como hoy, y (ii) propuesta de arco entre dos electrodos dispuestos horizontalmente, fundiendo carga solo por radiación. Como no había rectificadores DC de alta corriente rápidos y controlables ni solución a altas pérdidas térmicas, no pudo desarrollarse como unidad factible para operación industrial. En inicios de 1970s, tecnología DC se desarrolló a nivel razonable para usar en hornos de arco. Aplicación creó nueva generación para industria siderúrgica, ferroaleaciones y metales no ferrosos. El horno DC de electrodo único de grafito explotó la transferencia de calor altamente eficiente del arco entre electrodo superior y ánodo provisto por carga. Aplicaciones exitosas en 1980s y 1990s establecieron ventajas de fusión y fundición del horno DC. En DC-EAF la energía eléctrica se convierte en térmica principalmente por arco establecido entre punta del electrodo superior y baño de escoria. La parte superior del electrodo se conecta como cátodo, y el sistema conductor del fondo como ánodo. Los hornos DC tienen solo un brazo porta-electrodos y un electrodo de grafito único. Este actúa como cátodo. Así la parte superior es menos complicada y hay menos componentes que mantener vs diseños CA. El electrodo se consume y debe extenderse con nuevas piezas. Brazo porta-electrodos regula el electrodo. Al haber solo uno, la pérdida de grafito por oxidación es menor vs horno CA. Para electrodo superior hay requisitos especiales de grafito, necesitando grado especial. Requisitos vs grafito para electrodo CA: (i) menor coeficiente expansión térmica, (ii) menor resistividad específica, (iii) conductividad térmica transversal mejorada, (iv) menor coeficiente expansión térmica, (v) homogeneidad y granulosidad mejoradas. DC-EAF requiere arreglo de enfriamiento efectivo en techo y paredes laterales para contrarrestar efecto de escoria líquida caliente en contacto directo con refractario y mayor radiación térmica. El DC-EAF necesita electrodo de retorno, el ánodo, para completar circuito eléctrico. Normalmente llamado electrodo de fondo por estar en fondo del cascarón. El horno opera con 'hot heel' (talón caliente) para asegurar camino eléctrico al ánodo de retorno. Varios diseños para ánodo de fondo: pines metálicos con refractarios no conductores, electrodo de lingote, aletas metálicas, refractario conductor de fondo. (Fig 3). Fig 3 Diferentes tipos de configuraciones de ánodo de fondo En caso de contacto refractario conductor de corriente, el revestimiento en centro del fondo actúa como ánodo. El fondo tiene brida circular que descansa en canal circular soldado al cascarón. Dentro del canal, brida soportada por bloques cerámicos reforzados con fibra. Espacio entre canal, bloques y brida se rellena con compuesto de apisonado refractario. Esto aísla eléctricamente el fondo del resto del cascarón (Fig 4). El fondo esférico es de acero alta temperatura. Placa circular de cobre atornillada directamente al fondo. Cuatro terminales de cobre bajan a través del fondo desde la placa y conectan a cables flexibles que a su vez conectan a tubos colectores. Ladrillos refractarios conductores se instalan sobre la placa. Flujo de calor desde fondo (normalmente ~15 kW/m²) se elimina por enfriamiento forzado de aire. Por gran área de electrodo de fondo, densidad de corriente tiende a ser baja, ~5 kA/m². En algunos hornos, material de apisonado no conductor se usa en centro para forzar distribución más uniforme. Si no se logra distribución adecuada, resultan puntos calientes en centro. Fig 4 Electrodo de fondo refractario conductor Configuración de ánodo de lingote usa 1-4 lingotes de acero ~100-150 mm diámetro (hasta 250 mm según tamaño EAF). Diseño apunta a 40-45 kA por electrodo de fondo. Lingotes contactan baño en superficie superior y se funden. Grado de retroceso controlado por enfriamiento agua. Lingote insertado en carcasa de cobre con agua circulante. Con enfriamiento suficiente, lingote no se funde completamente. Termopares monitorizan temperatura lingote y agua. Vaina aislante aísla carcasa de cobre del lingote. Lingote conectado a base de cobre. Base provee conexión a cable de potencia. Arreglo típico ánodo de lingote (Fig 5). Fig 5 Arreglo típico de ánodo de lingote Tipo pines de retorno usa múltiples pines metálicos 25-50 mm diámetro para camino de retorno. Configurados verticalmente, penetran refractario. Bajan hasta fondo donde fijan con dos placas metálicas. Extremos inferiores anclados a placa conductora inferior. Placa de contacto inferior refrigerada por aire en centro del fondo. Porciones superiores a nivel de revestimiento de trabajo. Pines en contacto directo con baño, se funden conforme revestimiento se desgasta. Cable de retorno conectado a placa conductora inferior. Sistema extensivo de monitorización de temperatura para seguimiento de desgaste de revestimiento y vida de electrodo de fondo. Permite cambio programado. Diseño de cartucho integral permite cambio rápido en parada programada de 8 horas. Electrodo de retorno de aletas de acero usa aletas dispuestas en anillo en fondo formando sectores. Cada sector: placa base horizontal y varias aletas soldadas que protruyen hacia arriba a través del refractario. Aletas ~1.6 mm gruesas, ~90 mm separadas. Sectores atornillados a carcasa inferior refrigerada por aire, aislada eléctricamente y conectada a 4 conductores de cobre. La mayoría de DC-EAF operan con arcos largos, típicamente 2-3 veces los de hornos UHP convencionales. Resultado: mayores caudales de agua para paneles refrigerados. El concepto refractario de horno DC debe diseñarse considerando condiciones más severas. Hornos DC tienen refractarios especiales en fondo por ánodo instalado ahí (algunos usan disposición alternativa con dos electrodos de grafito). En caso de fondo conductor, revestimiento en centro actúa como ánodo. Placa de cobre conectada bajo refractario conductor y barra colectora de retorno conectada a placa. Requisitos especiales: baja resistencia eléctrica (preferiblemente <0.5 miliohmios/m), baja conductividad térmica, alta resistencia al desgaste. Configuración típica: revestimiento de trabajo 150 mm de mezclas magnesia-carbono con 5-10% carbono. Instalables en caliente o frío. Debajo, ladrillo magnesia-carbono tres capas. Carbono residual 10-14%. Con mantenimiento regular, esta configuración logró vida de fondo hasta 4,000 cargas. Configuración ánodo de lingote usa 1-4 lingotes grandes (~250 mm) según tamaño. Lingotes embebidos en refractario de fondo. Rodeados de ladrillo refractario básico. Resto del hogar apisonado con mezcla magnesia especial. Mezcla magnesia mantiene zona ladrillo alrededor de electrodo. Esta configuración logró >1,500 cargas en fondo. Tipo pines usa pines 25-50 mm que penetran refractario hasta fondo, unidos a placa metálica. Mezcla magnesia apisonada en seco para todo revestimiento de hogar. Apisonada entre pines. Alternativamente ladrillo magnesia-carbono en zona ánodo. Mejora vida de fondo pero más costoso. Vida típica 2,000-4,000 cargas según materiales. Tipo aletas de acero usa aletas en anillo formando sectores. Mezcla magnesia apisonada en seco entre aletas. Hogar también revestido con este material. Para máximo rendimiento, control de potencia debe optimizarse para máxima entrada en todas etapas de fusión y variaciones de carga. Al mismo tiempo, perturbación mínima en red siempre garantizada. Calidad de potencia compatible con utility. Potencia alta requerida se suministra desde red CA 3-fases alta tensión. Se convierte a DC por rectificación de salida de transformador de horno. Rectificación por tiristores en puente. Normalmente fuentes 12, 18, o 24 pulsos en hornos de arco, obtenidas por transformadores paralelos múltiples eléctricamente desplazados para que pulsos individuales se superpongan uniformemente. Desplazamiento 15°, 10°, 7.5° para 12, 18, 24 pulsos, hecho por conexiones de bobinas en transformador. Por eso transformadores para DC-EAF son distintos a CA-EAF y generalmente inadecuados para operación CA. Característica volt/amperio de fuente DC: caída débil de voltaje DC al aumentar corriente. Pendiente ~1 volt/kA determinada por reactancia de conmutación de combinación transformador/rectificador, no por horno. Para limitar amplias excursiones de corriente por voltajes de arco muy distintos, se usan tiristores en preferencia a diodos. Instante de conducción tras paso por cero (retardo ángulo disparo) controlado por terminal gate. Cada tiristor puede apagarse en principio en medio ciclo. Incluso así, en retrasos de milisegundos entre cambio de voltaje de arco (ej. cortocircuito) y control de tiristores, corrientes pueden aumentar significativamente. Para reducir tasa de subida de corriente es normal añadir reactor en bucle DC, reactancia natural de bucle DC alta corriente siendo inadecuada. Reactores dimensionados con inductancia 100-400 micro-Henry. Al tomar corriente DC completa, pérdidas óhmicas significativas solo mantenidas dentro de límites empleando sección adecuada de cobre/aluminio en bobinas. Tiristores capaces de manejar pocos kA y pocos kV polaridad inversa. Arreglo serie-paralelo forma cada pata. Fusibles y resistencias balanceo voltaje como protección. Enfriamiento por agua desionizada. Control tiristores normalmente elegido para mantener corriente constante. Así corriente CA antes del rectificador también constante, como corriente primaria. Considerando potencias en primario CA, corriente constante significa MVA constante. Característica MW vs MVAR es cuadrante de círculo: MW² + MVAR² = MVA² = constante. Pendiente línea volt/amperio lineal, cae típicamente 100V en 100kA. Así a 100kA, control tiristores mantiene corriente constante en rango voltaje arco ~900V a cortocircuito variando ángulo disparo. Para operar con arco DC único es necesario conexión eléctrica (ánodo positivo) a carga de acero. Varias soluciones desarrolladas. Algunos tipos conexiones fondo (Fig 6). Fig 6 Tipos de conexiones de fondo En un tipo, corriente de ánodo compartida entre muchas varillas de acero embebidas en bloque refractario apisonado. Varillas ~25 mm diámetro, hasta 1m largo, unidas por placa de cobre bajo cascarón. Bloque ánodo 1-2m diámetro. Variación: láminas finas de acero embebidas en refractario. Otra: lingote acero 250 mm a través de manga aislada, conexión de cobre refrigerada bajo cascarón. En tres diseños (pines, láminas, lingote), parte superior del conductor se funde durante la carga. Se resolidifica en apagado y tras carga de chatarra. Alternativa a diseños acero-acero: corriente a través de refractarios conductores a placa de cobre gran diámetro. En todos tipos debe haber aislamiento entre conexión ánodo y cascarón para reducir probabilidad de corriente pasando por cascarón directamente a barras colectoras de ánodo. Calidad de potencia es preocupación principal del sistema suministro en unidad EAF. Necesario cumplimiento flicker, factor potencia, límites armónicos. Algoritmo control electrodo efectivo reduce conmutación transformador y dimensionado correcto reactor DC y filtros armónicos necesarios para requisitos utility. Adicionalmente, reducción flicker activa opcional y corrección factor potencia continua mediante Compensador Estático Var (SVC) requeridos para garantizar cumplimiento demandas utility más estrictas y/o operación en áreas remotas con redes débiles. Flicker causado principalmente por fluctuaciones potencia reactiva. Por tanto, enlace rápido que envía info de control rectificador a control SVC, permitiendo cálculo consumo potencia reactiva real del horno, requerido. Esta info mejora rendimiento mitigación flicker. Resultado uso SVC: (i) mayor potencia media vs compensación Var convencional, (ii) corrección factor potencia continua cerca unidad, (iii) control tensión bus horno, (iv) sin carga desequilibrada en red, (v) bajos niveles flicker y armónicos incluso en redes débiles. Estabilizador de arco necesario para mayor productividad. Proceso estable esencial para operación productiva. Uso de diseño optimizado reactor DC (bajas pérdidas) para suavizar corriente electrodo ayuda mantener arco estable siempre. Resultado: (i) menor tensión sistema hidráulico electrodo, (ii) menos vibración, (iii) menor consumo electrodo, (iv) mayor productividad, (v) mayor reducción flicker, (vi) menores pérdidas radiación. En DC-EAF, tiristores tienen dos terminales cobre, uno a cable potencia EAF, otro a electrodo fondo. Electrodo fondo normalmente rígido, sin movimiento durante operación. En principio, terminal en tiristores análogo a cierre delta, aunque físicamente difiere. Respecto a mantenimiento de cierre delta, mismos conceptos aplicables a operación DC. Progreso en tecnología semiconductores potencia alta trajo fuentes DC eficientes bajo costo. Por estos avances, operación horno DC alta potencia se volvió factible. DC-EAF caracterizado por rectificación voltajes transformador 3-fases por rectificadores controlados tiristores. Dispositivos capaces de modular y controlar continuamente magnitud corriente arco DC para operación estable. Hornos DC usan solo un electrodo grafito con electrodo retorno integrado en fondo. Varios tipos: fondo hogar conductor, fondo pines conductor, lingote único/múltiple, aletas conductoras en hogar monolítico magnesita. Todos diseños electrodo retorno probados. Los más usados: fondo pines conductor (varios pines unidos a placa forman camino retorno) y diseño lingote fondo. Electrodo fondo refrigerado aire en pines, agua en lingote. Área entre pines rellena masa apisonado y punta pines a nivel revestimiento interior. Con desgaste refractario, pines también se funden. DC-EAF operan con hot heel para asegurar camino eléctrico a electrodo retorno. Arranque en frío: mezcla chatarra y escoria para camino inicial. Una vez fundido, se carga chatarra. Beneficios tempranos DC: consumo electrodo 20% menor que CA alta tensión, 50% menor que CA convencional; flicker voltaje 50-60% CA convencional; consumo potencia 5-10% menor que CA. Resultados logrados principalmente en hornos pequeños reconvertidos CA→DC. Sin embargo, instalaciones DC grandes no lograron beneficios inmediatos. Dos áreas preocupación: (i) consumo electrodo, (ii) consumo refractario. Varias operaciones DC hallaron que disminución esperada en consumo electrodo no ocurrió. Análisis fabricantes indicó condiciones físicas dentro electrodos difieren CA vs DC. Resultado: para electrodos DC grandes con corriente muy grande, aumento agrietamiento y descamación vs CA. Necesario desarrollar electrodos con propiedades físicas mejor adaptadas a operación DC. Tamaño máximo económico DC tiende a ser función de limitaciones por tamaño electrodo y capacidad corriente. Actualmente máximo económico para horno DC electrodo único ~165 toneladas. Tamaños mayores con más de un electrodo grafito. Varias operaciones DC tempranas tuvieron problemas con desgaste refractario y vida electrodo fondo. Relacionados directamente con flare (llamarada) de arco en horno. Diseño ánodo mayor influencia en flare. En todos hornos DC, arco se desvía dirección opuesta a suministro por asimetrías en campos magnéticos generados por circuito DC. Arco tiende concentrarse en área creando punto caliente y desgaste refractario excesivo. Varias soluciones para controlar/eliminar flare. Todos diseños electrodo fondo configurados para forzar arco al centro. En caso fondo refractario conductor y pines, necesario líneas alimentación divididas a ánodo fondo o bobina fondo para modificar campo magnético neto. En diseño lingote, cantidad corriente a cada lingote controlada junto con dirección suministro ánodo para controlar arco. Diseño aletas usa alimentación en varios puntos para controlar deflexión. Cuadrantes más lejos del rectificador reciben más corriente que los más cerca. Algunos creen posibilidad mayor automatización actividades EAF mayor para horno DC. Con solo un electrodo, hay más espacio tanto en techo como dentro. DC-EAF cuesta 10-35% más que CA comparable. Cálculos retorno indican costo adicional recuperable en 1-2 años por menores costes operación. Estudio comparó operaciones CA y DC: pérdidas eléctricas ~4% CA, 5.5% DC, diferencia absoluta insignificante. Diferencia consumo total energía CA vs DC probablemente <9 kWh/ton favor DC. Sin embargo muchas variables influyen consumo y es difícil cifras precisas. Hornos DC experimentan ~25% menos consumo electrodo que CA, correlacionando ~0.4 kg/ton. Diferencia mayor en hornos CA pequeños. Flicker ~60% menor DC, pero avances configuraciones CA (reactancia adicional) redujeron diferencia a 40%. Resultados típicos grandes DC-EAF: consumo electrodo 1-2 kg/ton acero líquido, consumo potencia 350-500 kWh/ton acero líquido, tiempo carga-a-carga 45-120 min, vida fondo 1,500-4,000 cargas. Importante: consumo potencia depende mucho de prácticas operación, temperatura carga, combustibles auxiliares, tipo chatarra, etc. 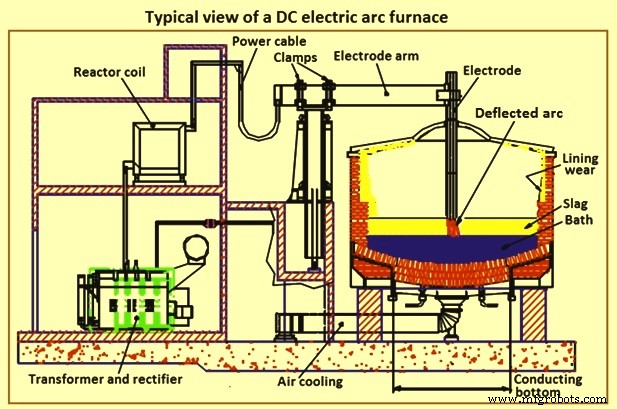
Desarrollo de la tecnología de horno de arco DC
Características básicas de diseño
Revestimiento refractario para DC-EAF
Consideraciones eléctricas para DC-EAF
Suministro DC
Características eléctricas DC-EAF
Conexiones de fondo
Operaciones DC-EAF
Proceso de manufactura
- Molino de Café Eléctrico Casero de Taller: Ingeniería para un Molido Preciso
- La guitarra eléctrica: Historia, diseño e innovaciones modernas
- Hervidor eléctrico de té: Historia, diseño y futuro de la preparación moderna
- Manta eléctrica: historia, tecnología, seguridad y claves de fabricación
- Vehículos Eléctricos: Una Revolución Sostenible en el Transporte
- Optimización de hornos de arco eléctrico: automatización y modelado
- Horno Optimizador de Energía (EOF): Tecnología de Vanguardia en Acería
- Optimización de Producción de Acero: Uso de Metal Caliente en Hornos Eléctricos de Arco
- Aprovechamiento del hierro de reducción directa para una producción eficiente en horno de arco eléctrico
- Procesos clave de soldadura por arco eléctrico y sus aplicaciones
- Dominando la soldadura por arco eléctrico: Tipos, equipos, ventajas y desventajas