



Optimización del Rendimiento de Batería de Hornos de Coque No Recuperativos
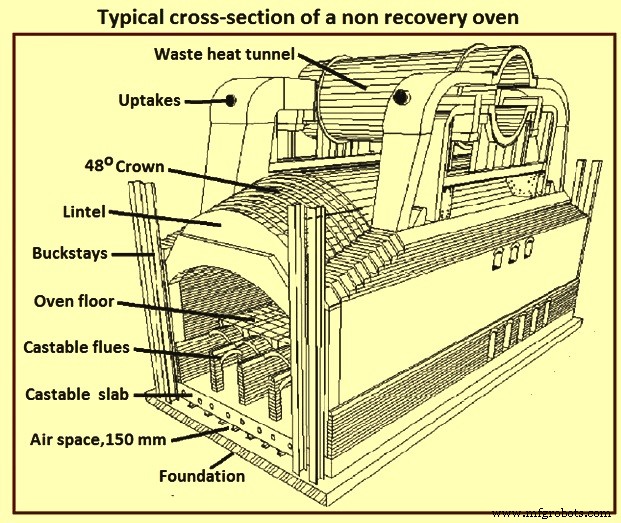
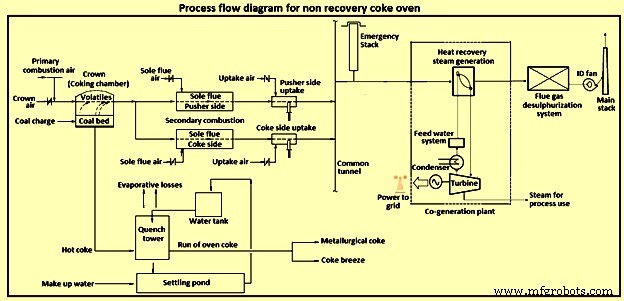
Batería de Hornos de Coque No Recuperativos El coque metalúrgico es material carbónico duro producido por 'destilación destructiva' de diversas mezclas de carbones bituminosos. Se produce por carbonización de carbón a altas temperaturas (~1100°C) en atmósfera deficiente en oxígeno en horno de coque. La fabricación de coque calentando carbón en ausencia de aire tiene orígenes en inicio de revolución industrial cuando Abraham Darby lo usó en fundición de minerales de hierro en 1709 en Inglaterra. Método inicial mismo que producción de carbón vegetal: apilar carbón en montones redondos, encender, cubrir lados con arcilla. Sentó bases para coquización en colmena. Avances graduales llevaron a hornos colmena, reverbero y subproductos, culminando en hornos regenerativos con recuperación de subproductos hace ~siglo. La tecnología de hornos no recuperativos surge de hornos colmena clásicos que suministraron coque para revolución industrial desde siglo XVIII. Hornos colmena operados manualmente, poca recuperación calor, solo para calentar horno. Ahora, hornos no recuperativos son construcción moderna, operación altamente mecanizada, automatizada en grado. Gases generados por combustión de materia volátil se envían por bajantes y se queman para calentar fondo y lados del horno. Tres procesos probados para coque metalúrgico: (i) hornos colmena, (ii) hornos subproducto, (iii) hornos no recuperativos. Cuando energía calorífica de gases de combustión se recupera como vapor, hornos no recuperativos se llaman hornos recuperación calor o energía. En los tres, hornos suelen construirse en filas, uno junto a otro con paredes comunes. Fila = batería. Batería suele tener muchos hornos, a veces cientos. Horno colmena: cámara simple de ladrillo refractario con techo abovedado, forma interior de colmena antigua. Coquización colmena ahora obsoleta por poca cantidad y mucha contaminación. Aún usado en algunos lugares. En batería hornos subproducto, carbón se carboniza en ausencia de aire (presión positiva en hornos). Proceso llamado coquización subproducto ya que gas escape se recoge y envía a planta subproductos donde se recuperan diferentes subproductos. En hornos no recuperativos, volátiles evolucionados durante carbonización no se recuperan como subproductos sino que se combustan en el horno mismo con cantidad controlada de aire y calor de gases volátiles se usa para coquizar la masa de carbón en coque, sin calefacción externa. Calor generado por combustión de materia volátil penetra masa por radiación desde techo y conducción. Nivel superior de calor rompe hidrocarburos potencialmente contaminantes en compuestos combustibles y los quema, evitando contaminación peligrosa. Calor de combustión solo parcialmente usado en proceso; calor residual en gases escape recuperado para generación energía. Gases escape llevan cantidad significativa de calor sensible además de combustibles. Como solo coque se recupera en hornos con esta tecnología, se llaman hornos no recuperativos. Cuando combustibles en gas residual se queman y calor generado junto con calor sensible se usa para producir vapor y generar energía, se llaman hornos recuperación calor o energía. Base para hornos no recuperativos con recuperación calor es 'horno Jewell-Thompson'. Desarrollados 1960 con tres hornos prueba en Vansant, VA. 1972, 16 hornos Jewell-Thompson grandes. Primera planta no recuperativa con recuperación calor comisionada Indiana USA marzo 1998: 268 hornos, 1.3 millones ton/año, planta energía recuperación 100 MW. Horno Jewell-Thompson forma rectangular. Revestimiento ladrillo sílice. Elementos clave tecnología no recuperativa: (i) coque calentando carbón en atmósfera controlada, liberando materia volátil (gas y humedad), (ii) gas combustido forma 'inteligente' ambientalmente para producir calor para coque, (iii) exceso calor usado para generar electricidad, (iv) proceso no depende combustión carbón, solo gas liberado, (v) emisiones gases invernadero típicas generador gas simple que levanta vapor para turbina. Hornos no recuperativos producen coque calidad para altos hornos, cubilotes, hornos ferroaleaciones. Útiles para coque alta calidad para AH con alta inyección carbón pulverizado (PCI), donde se necesitan mejores propiedades, o calidad estándar con mezclas con proporción carbones no coquizables. Comparación coquización en horno subproducto vs no recuperativo (Fig 1). Fig 1 Comparación horno no recuperativo con horno subproducto Comparación parámetros (Tabla 1). Comparación diagramas Sankey de planta horno subproducto y configuración horno recuperación calor (Fig 2). Fig 2 Diagramas Sankey Varios diseños disponibles. Principales características: Dimensiones típicas cámara: 14m largo, 3.5-3.7m ancho, 2.4-2.8m alto. 40-50 ton carbón por horno. Altura carga típica 1000mm. 23 formas ladrillo refractario. Mezcla carbón cargada por un lado mediante 'máquina cargadora-empujadora' (PCM) sobre raíles junto a hornos. Inmediatamente tras carga, mezcla absorbe calor de refractarios y empieza combustión materia volátil. Bajo techo, combustión parcial volátiles sobre masa carbón. Poco después, gases succionados a hogar horno, donde más aire completa combustión. Frente coquización avanza desde fondo y techo, uniéndose en medio. No hay acumulación presión como en hornos subproducto, así carbones baja volátil pueden mezclarse. Temperatura, presión y combustión interna controladas. Tiempo coquización ~48 horas. Extracción coque con misma PCM. Coque enfriado agua. Toda agua recuperada salvo evaporación. Sección transversal horno Jewell-Thompson (Fig 3). Fig 3 Sección transversal típica horno no recuperativo Chinos construyeron, además de hornos horizontales recuperación calor estándar, horno vertical no recuperativo. En horizontales: techo arco 120°. Entradas aire primario ajustables instaladas uniformemente en arco, formando capa protección gas residual entre carbón y zona combustión en techo. Cuatro arcos enlazados en fondo. En base, entradas aire secundario ajustables para distribuir aire en conducto, combustión adicional gas salida para calentar fondo. Conductos pared y fondo coordinables. Capa ventilación entre cimentación y sole previene sobrecalentamiento placa base. Pared principal equipada con instalaciones ajuste succión. Puerta horno en dos secciones: superior fija, inferior móvil, para evitar fuga hollín. Fundición hierro y revestimiento fibra cerámica. Dimensiones cámara carbonización batería horizontal recuperación calor (uno diseño): 13,340mm largo, 3,596mm ancho, 2,758mm alto, 4,292mm distancia centro-centro. Dimensión efectiva torta carbón: 1,300mm largo, 3,400mm ancho, 1,100mm alto. Densidad aparente carga 1.0-1.5 ton/m³. Capacidad carga ~50 ton, tiempo coquización 72 horas. Dos diseños más: dimensiones 13,334mm y 15,440mm largo, 3,598mm y 3,700mm ancho, 2,888mm y 2,693mm alto, distancias centro 4,530mm y 4,300mm. Dimensión efectiva torta: 12,750mm y 14,850mm largo, 3,500mm y 3,600mm ancho, 1,050mm y 1,000mm alto. Capacidades carga (base seca) 42.393 y 51.856 ton, tiempos 72 y 70 horas. Primera batería vertical recuperación calor construida 2002 en China. Vs horizontal: menos espacio, 20-30% menor coste construcción. Importante: separación cámara coquización y combustión evita quema de coque que puede ocurrir en horizontal. Calor solo a través refractarios, como baterías convencionales. Dos capas canales enfriamiento aire en fondo. Temp cimentación 100-150°C, previene fallos. Parámetros principales hornos verticales (Tabla 2). Más estrechos que Jewell-Thompson. Permite arco romano para techo. Ladrillos aluminosos, implica menor ancho. 10,760mm largo, 2,745mm ancho. 21 hornos conectados a chimenea. Carga superior. Uso refractarios aluminosos vs sílice por mejor comportamiento atmósfera oxidante, mejor resistencia choque térmico, menos cambios volumen al enfriar si hay retraso recarga. Operan con carga carbón compactado. Actual Uhde: carga apisonada (stamp charged). Máquina carga no entra horno. Dimensiones: 3.8m ancho, 15m largo. Revestimiento ladrillos sílice. Túnel gas escape lateral bajo nivel suelo horno, no sobre hornos. Desarrollado por Shanxi Sanjia. Excepcional peso carga: 120 ton. Tiempo coquización 10 días vs 48-72 horas típico. Altura masa 1.8m, nivelado 90cm y 180cm. Carga y descarga manual con horno enfriado. Temperaturas ~1,200°C capa superior, 1,150°C inferior. Gas quemado completamente en sub-conductos bajo horno, temperatura usada para vapor generación energía. En hornos no recuperativos, todos volátiles del carbón se queman dentro del horno para proveer calor requerido. Horno opera presión negativa. Aire primario por puertos en puertas, quema parcialmente materia volátil en cámara. Aire secundario en conductos sole (serpentín bajo masa carbón). Diseño conductos y control flujo aire iguala tasa coquización tanto en techo como fondo. Contraste con coquización subproducto (calentamiento indirecto por combustión gas en conductos calefacción fuera cámara), en no recuperativo calor necesario se transfiere directa e indirectamente a cámara. Carbón cargado en suelo horno al inicio ciclo. Carbonización iniciada por calor de ciclo anterior. Carga por puerta lado empujador abierta. A menudo carbón apisonado antes, luego cargado en cámara caliente. Niveles carga típicos 1,000mm. Gas crudo liberado combustido parcialmente en corona por aire ambiente por puertas y gases pasan por bajantes a conductos calefacción en sole. Sistema bajo suelo donde, por nuevo suministro aire, combustión completa gas crudo a 1,200-1,400°C. Gases pasan a túnel post-combustión donde gases no combustidos se oxidan. Túnel post-combustión dirige gases calientes a generadores vapor recuperación calor. En instalaciones recientes, gas residual caliente usado para generar energía, luego desulfuración antes atmósfera. Tiempo coquización varía 48-72 horas según diseño. Tras coquización, coque empujado y enfriado húmedo (wet quench). Por presión negativa, emisiones por fugas puertas evitadas en principio. Emisiones polvo durante empuje evacuadas via cobertizo lado coque. A menudo dispositivos succión en lado empujador para capturar emisiones durante carga. Técnicas control emisiones durante carga, empuje y enfriamiento similares a hornos subproducto. Por temperaturas generadas, todos hidrocarburos tóxicos y subproductos materia volátil incinerados en horno. Gases calientes pasan túnel residual a generadores vapor recuperación calor, produciendo vapor alta presión para calefacción o generación energía. Gas residual frío limpiado en planta desulfuración gases combustión antes descarga atmósfera. Diagrama flujo proceso (Fig 4). Fig 4 Diagrama flujo proceso horno no recuperativo Beneficios varios: (i) no se necesita planta tratamiento aguas residuales, (ii) no vertido neto aguas residuales ya que toda agua usada en enfriado coque, (iii) mayor flexibilidad selección mezcla carbón por eliminación restricciones presión pared, (iv) mayor resistencia coque atribuida a calentamiento lento a temperaturas altas y mayor tiempo reposo causando crecimiento cristalino consistente, (v) menor espacio vs horno coque y planta subproductos, (vi) construcción modular posible, (vii) al operar presión negativa, aire ambiente entra en horno en cualquier punto admisión y elimina emisiones fugitivas, (viii) contaminantes atmosféricos peligrosos destruidos en horno por oxidación térmica, (ix) menor número puntos control proceso.Comparación con hornos subproducto
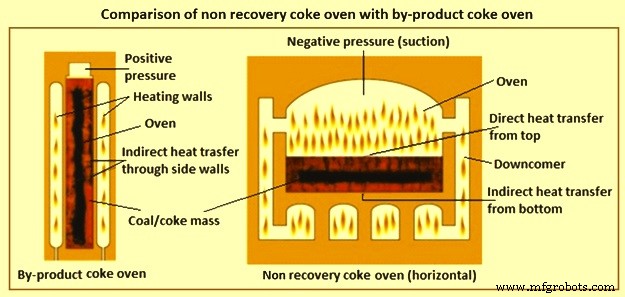
Tabla 1 Comparación hornos subproducto y no recuperativos Nº Parámetro Horno subproducto Horno no recuperativo 1 Presión horno Ligeramente positiva Ligeramente negativa 2 Altura horno Hornos altos Hornos horizontales anchos 3 Formas ladrillo Gran número Pocas 4 Suministro calor Externo gas combustible Interno combustión parcial volátiles 5 Transferencia calor Indirecta, horizontal, conducción Directa, vertical, radiación/convección techo e indirecta conducción fondo 6 Contaminación Ambientalmente desfavorable Prácticamente ninguna 7 Coste capital Mayor Menor 8 Energía Mayor requerimiento Menor requerimiento 9 Coste operación Mayor Menor 10 Tiempo construcción Más largo Más corto 11 Puesta en marcha Lenta Rápida 12 Carbón coquizable Restricciones calidad Flexibilidad disponible 13 Subproductos Gran número Ninguno 14 Co-producto Gas CO Vapor/Energía 15 Presión pared Susceptible No susceptible 16 Temp. carbonización Menor Mayor 17 Rendimiento coque Mayor Menor 18 Calidad coque Menor Mayor 19 Mano de obra Cualificada No tan cualificada 20 Mantenimiento En caliente Hornos enfriables para mantenimiento 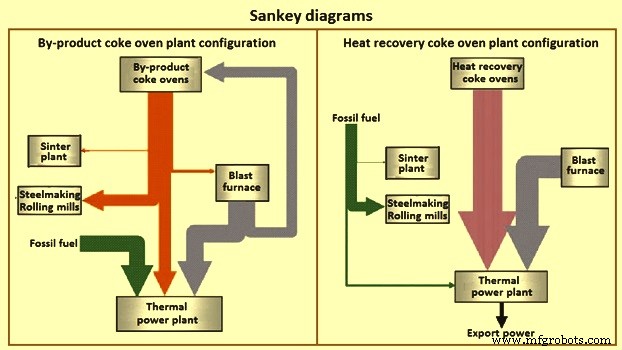
Características de diseño y construcción de horno no recuperativo
Hornos Jewell-Thompson
Hornos no recuperativos diseño chino
Tabla 2 Parámetros técnicos hornos verticales recuperación calor Nº Parámetro Unidad Valor 1 Cámara carbonización Altura mm 3,200-4,830 Longitud mm 12,570-16,940 Ancho medio mm 560 Distancia centro mm 1,180 2 Peso carga ton ~24 3 Densidad torta t/m³ 1.0-1.1 4 Tiempo coquización horas 38 5 Número hornos números 4×35 6 Espesor pared partición mm 100 7 Espesor sole horno mm 1,182 8 Altura útil mm 2,800-4,400 9 Temp. centro °C 1,000 +/- 50 10 Peso coque empuje ton ~18 11 Gas salida Nm³/h 350,000 12 Temp. gas salida °C 950 +/- 50 Diseño hornos Sesa Goa
Diseño Uhde
Hornos SJ 96
Proceso de coquización en hornos no recuperativos
Beneficios de hornos no recuperativos
Proceso de manufactura
- Baterías: De la pila de Volta a las modernas celdas de litio
- Horno de Microondas: Diseño, Fabricación e Innovaciones Futuras
- Soluciones de Alimentación Optimizadas para Proyectos Arduino
- UltraV: Medidor Portátil de Índice UV para Exposición Solar Segura
- ASi (Anansi): Robot Compañero con Arduino Nano y Pantalla LED
- Construye Tu Propia Radio FM con RDA5807 y Arduino Pro Mini
- Automatización, control y medición avanzados para operaciones de hornos de coque
- Recuperación Eficiente de Amoníaco en la Producción de Coque a partir de Carbón de Coquización
- Baterías de Automóvil: El Corazón Eléctrico de tu Vehículo
- Eléctrico vs. Gas: Elegir el Horno Industrial Adecuado para su Instalación
- Hornos de gas vs. eléctricos: Diferencias clave y cómo elegir el adecuado