



Técnicas Avanzadas de Ensayos No Destructivos para la Integridad de Materiales
Técnicas de Ensayos No Destructivos (END)
Los materiales pueden presentar defectos microscópicos inherentes debido a imperfecciones en la red cristalina. Además, procesos de fabricación como soldadura, fundición, forjado y tratamientos superficiales pueden generar defectos adicionales. Los materiales también se someten a condiciones de esfuerzo, fatiga y corrosión que pueden crear nuevos defectos o agravar los existentes. Las fallas de material ocurren normalmente cuando estas imperfecciones alcanzan proporciones peligrosas, de modo que la parte restante del material no puede soportar el esfuerzo al que está sometido, volviéndose dúctil o frágil. Por tanto, es necesario detectar estas imperfecciones y evaluarlas según su naturaleza, tamaño y ubicación, para luego determinar la gravedad y decidir si el material se acepta, se repara o se rechaza y desecha.
Los Ensayos No Destructivos (END) son técnicas de inspección, prueba o evaluación de materiales, componentes o ensamblajes para detectar imperfecciones —también llamadas discontinuidades— o diferencias en sus características, sin destruir la funcionalidad de la pieza o sistema. Es decir, tras la inspección, la pieza sigue siendo utilizable. Estas técnicas pueden aplicarse mediante muestreo para investigaciones individuales o para el control de calidad del 100% de la producción. Es posible inspeccionar y/o medir materiales o estructuras sin dañar su textura superficial, integridad del producto ni utilidad futura.
Aunque los END son un concepto de alta tecnología, la evolución de los equipos los ha vuelto lo suficientemente robustos para aplicarse en cualquier entorno industrial y en cualquier etapa de fabricación. Su aplicación abarca desde la producción de acero hasta la inspección in situ de componentes ya en servicio. Se requiere cierto grado de habilidad para aplicar correctamente las técnicas de END y obtener la máxima información sobre el producto, con la consiguiente retroalimentación a la planta de producción. Los END no son solo un método para rechazar material defectuoso, sino también una garantía de que el material supuestamente bueno lo es realmente. La técnica utiliza diversos principios; no existe un único método que pueda satisfacer todos los requisitos en todas las circunstancias.
Alcance y Estándares de los END
El campo de los END es muy amplio e interdisciplinario, y desempeña un papel crítico en la inspección de componentes y sistemas estructurales para garantizar su funcionamiento fiable. Existen normas que aseguran la fiabilidad de las pruebas END y previenen errores debidos a fallos en los equipos, mala aplicación de los métodos o falta de habilidad y conocimiento de los inspectores. Las pruebas END exitosas permiten localizar y caracterizar condiciones y defectos del material. Normalmente requieren considerable habilidad del operador, y la interpretación precisa de los resultados puede ser difícil, ya que estos pueden ser subjetivos.
Los nombres de las técnicas END suelen referirse al medio de penetración o al equipo utilizado. Pueden clasificarse en técnicas convencionales y no convencionales. Las convencionales incluyen: (i) inspección visual u óptica, (ii) ensayo por líquidos penetrantes, (iii) ensayo por partículas magnéticas, (iv) ensayo por corrientes inducidas (eddy current), (v) ensayo radiográfico, y (vi) ensayo ultrasónico. Las no convencionales se usan solo para aplicaciones especializadas e incluyen radiografía neutrónica, emisión acústica, termografía infrarroja, técnicas de microondas, ensayo de fugas, holografía, ensayo por ondas guiadas, radar de penetración terrestre y ensayo láser, entre otras.
Elementos Esenciales Comunes
La mayoría de las técnicas END comparten cinco elementos esenciales: (i) un medio de sondaje, (ii) una muestra de prueba adecuada para el medio usado, (iii) un detector capaz de medir distribuciones o alteraciones en el medio, (iv) una técnica para registrar o mostrar la información del detector apta para evaluación, y (v) un operador entrenado para interpretar la retroalimentación del detector y evaluar resultados.
Concepto de Indicación en END
Una técnica END proporciona una indicación durante la prueba. Se define como "una respuesta o evidencia de respuesta revelada mediante END que necesita evaluación adicional para determinar su verdadera significación". Al aplicar una técnica END específica a una pieza, se obtiene una respuesta: esta es la indicación. El término "respuesta" significa: (i) "sangrado" en ensayo por penetrantes, (ii) acumulación de partículas en ensayo por partículas magnéticas, (iii) cambio de densidad en la película radiográfica, (iv) señal en ensayo ultrasónico, y (v) deflexión de aguja, señal o cambio digital en ensayo por corrientes inducidas. Una vez observada la respuesta, el operador debe interpretarla y clasificarla en: (i) falsa, (ii) no relevante, o (iii) relevante o discontinuidad real.
Ninguna técnica END resuelve todos los problemas posibles; no son alternativas opcionales, sino complementarias. A continuación se describen los principios básicos, aplicaciones típicas, ventajas y limitaciones de las técnicas convencionales.
Inspección Visual u Óptica
Las técnicas de inspección visual y óptica (Fig. 1) examinan la condición superficial de un componente. La prueba visual se usa ampliamente para prácticamente cualquier condición superficial. Por su naturaleza, puede ser simple y directa: en su forma más básica, un operador inspecciona una pieza limpia con luz adecuada sin equipo alguno. Frecuentemente se requieren ayudas ópticas, desde una lupa de mano hasta un fibroscopio flexible o sistemas de video remoto.
Un operador experimentado, en condiciones óptimas, puede detectar incluso grietas pequeñas y cerradas. La repetibilidad, sin embargo, es un problema: si las condiciones no son óptimas, el mismo operador puede pasar por alto la misma grieta en una reinspección. Por eso se usan ayudas ópticas para maximizar la detección de fallas. La inspección debe realizarse en un entorno limpio, cómodo y con iluminación adecuada.
Se debe atender la seguridad, la posición de trabajo y las condiciones atmosféricas. La inspección requiere gran concentración del operador. La iluminación es crucial y afecta mucho los resultados. La luz natural es la mejor para inspección visual; la artificial también sirve, pero el operador debe asegurar el nivel de luz especificado en el procedimiento.
El componente debe estar limpio y libre de recubrimientos protectores (suciedad, pintura) que oculten las condiciones superficiales buscadas. Es vital que el operador tenga formación y experiencia suficientes, y buena agudeza visual. El ojo es un instrumento sofisticado, pero no lo ve todo: enfoca la luz en la retina, la convierte en impulsos nerviosos y los envía al cerebro, que procesa la información y forma las imágenes. Esto nos lleva a la percepción, la diferencia entre la realidad física y lo que el inspector cree ver. Distintos inspectores interpretan la información visual de forma diferente, por lo que todos ven la misma escena física de manera ligeramente distinta.
La ilusión de Müller-Lyer (Fig. 1) muestra la diferencia entre percepción y realidad: los astiles de las dos flechas tienen la misma longitud, pero parecen diferentes. La diferencia de percepción entre inspectores depende de la formación, experiencia y estado mental y físico en el momento de la observación. La fatiga y la salud afectan la percepción; la fatiga reduce la eficiencia y capacidad visual del observador, llevando a interpretaciones inexactas. Una inspección ideal optimiza todos los factores: formación, experiencia, iluminación y condiciones ambientales.
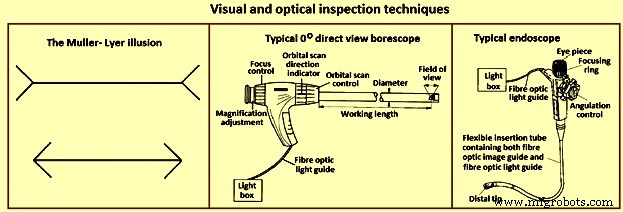
En términos generales, la inspección visual se divide en dos tipos de técnicas de observación: observación directa (el objeto está en presencia inmediata del operador, sin ayuda o con equipo) y observación remota (el objeto no está en presencia inmediata, usando equipo especial).
La inspección visual puede aplicarse a prácticamente cualquier cosa: localizar discontinuidades como corrosión o grietas, o el efecto moteado en superficies pintadas. Un operador experimentado en tratamiento térmico puede incluso estimar la temperatura de un componente por su apariencia visual una vez calentado a incandescencia (p. ej., acero rojo cereza opaco ≈ 550 °C).
Para localizar discontinuidades pequeñas, a menudo se necesitan ayudas ópticas. Las más comunes son: (i) lupas de mano (1.5× a 10×), (ii) lupas medidoras con escala incorporada (p. ej., lupa de ángulo con hasta 10× y tubo fluorescente circular para iluminación uniforme), (iii) microscopios de diversos tipos y rangos de aumento, (iv) boroscopios rígidos, excelentes para inspeccionar interiores de tubos o tuberías (Fig. 1), (v) endoscopios, más flexibles que los boroscopios al usar fibra óptica para guía de luz e imagen, y (vi) sistemas de video en miniatura (cámara con tubo de imagen o dispositivo de estado sólido como CCD o CID) para mejorar la calidad de imagen.
Ensayo por Líquidos Penetrantes
El principio básico (Fig. 2) es que un líquido de muy baja viscosidad (muy fluido) —el penetrante— aplicado sobre la superficie de una pieza penetra en fisuras y vacíos abiertos a la superficie. Tras eliminar el exceso, el penetrante atrapado en esos vacíos retorna, creando una indicación. Este ensayo funciona en materiales magnéticos y no magnéticos, pero no en porosos.
En orden decreciente de sensibilidad y costo, los procesos son: (i) penetrante fluorescente post-emulsionable, (ii) penetrante fluorescente removible con solvente, (iii) penetrante fluorescente lavable con agua, (iv) penetrante visible post-emulsionable, (v) penetrante visible removible con solvente, y (vi) penetrante visible lavable con agua.
Ventajas:
- Costo relativamente bajo
- Técnica END altamente portátil
- Muy sensible a discontinuidades finas y cerradas
- Aplicable a variedad de materiales
- Inspección de grandes áreas
Limitaciones:
- La superficie debe estar libre de suciedad, aceite, grasa, pintura, óxido, etc.
- Detecta solo discontinuidades superficiales
- No usable en superficies porosas o muy rugosas
- Requiere eliminación completa del penetrante tras el ensayo
- No hay método fácil para generar registro permanente
Los penetrantes pueden ser visibles (visibles en luz ambiente) o fluorescentes (requieren luz "negra" UV). La Fig. 2 muestra el proceso con penetrante visible. Es imperativo que la superficie esté limpia y libre de materiales extraños que bloqueen la entrada del penetrante. Tras aplicar el penetrante, se deja actuar un tiempo especificado (tiempo de permanencia del penetrante), luego se limpia cuidadosamente para remover el exceso sin extraer el que penetró en los vacíos. Se aplica una capa ligera de revelador y se espera (tiempo de permanencia del revelador) a que el penetrante de los vacíos emerja en el revelador, creando indicación visible. Tras el tiempo prescrito, se inspecciona visualmente o con luz negra para penetrantes fluorescentes. La mayoría de los reveladores son polvos finos, blancos, tipo talco, que contrastan con el penetrante.
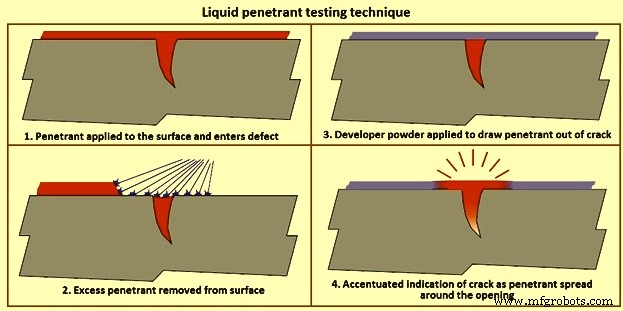
Penetrantes removibles con solvente: necesitan solvente (no agua) para remover el exceso. Suelen ser visibles, teñidos de rojo brillante que contrasta bien con revelador blanco. Se pulverizan o cepillan sobre la pieza, tras el tiempo de permanencia se limpia con paño humedecido en limpiador de penetrante, se aplica revelador y, tras su tiempo de permanencia, se examina para detectar sangrado del penetrante a través del revelador.
Penetrantes lavables con agua: tienen emulsionante incluido que permite removerlos con chorro de agua. Se aplican meistro por inmersión en tanque, o por pulverización/cepillado en piezas grandes. Tras cubrir la pieza, se coloca en bandeja de drenaje para el tiempo de permanencia, luego se enjuaga con chorro de agua grueso para remover el exceso. Se seca con aire caliente o ventilador suave, se recubre con revelador (en tanque seco o por aspersión) y, tras el tiempo de permanencia restante, se inspecciona.
Penetrantes post-emulsionables: no tienen emulsionante en su composición. Se aplican similarmente, pero antes del lavado con agua se aplica emulsionante por un tiempo prescrito (tiempo de permanencia del emulsionante) para remover el exceso. Tras ese tiempo, se sigue el mismo proceso de lavado y revelado que para penetrantes lavables con agua. Los emulsionantes pueden ser lipofílicos (base aceite) o hidrofílicos (base agua).
Ensayo por Partículas Magnéticas
Usa uno o más campos magnéticos para localizar discontinuidades superficiales y subsuperficiales en materiales ferromagnéticos. Los defectos en una pieza magnetizada causan fuga de flujo magnético. Si se aplican partículas magnéticas en la superficie, son retenidas por la fuga de flujo, dando indicación visual. Todos los métodos se basan en este principio: crear campo magnético en la pieza y aplicar partículas magnéticas en la superficie de prueba.
El campo magnético puede generarse con imán permanente o electroimán. Con electroimán, el campo existe solo mientras circula corriente. Al encontrar una discontinuidad transversal a la dirección del campo, las líneas de flujo producen su propio campo de fuga (Fig. 3). Al aplicar partículas ferromagnéticas finas y coloreadas (polvo seco o en suspensión líquida, con tinte visible o fluorescente bajo UV), estas son atraídas a la discontinuidad, reduciendo el entrehierro y produciendo indicación visible.
Puede usarse corriente alterna (CA) o continua (CC). La CA, por "efecto piel", genera campo más fuerte en la superficie y mayor movilidad de partículas, permitiendo detectar fugas incluso en superficies irregulares. La CC induce campos con mayor poder de penetración, útil para discontinuidades subsuperficiales.
La mayoría de inspecciones de campo usan una horquilla (yoke) (Fig. 3): bobina eléctrica alrededor de un núcleo central; al energizarse, genera campo magnético que se extiende desde el núcleo a través de las patas articuladas hacia la pieza. Esto es magnetización longitudinal (líneas de flujo de una pata a la otra). Al colocar las patas sobre pieza ferromagnética y energizar la horquilla, se introduce campo en la pieza. Las discontinuidades perpendiculares a la línea entre patas son detectadas. Para no perder indicaciones, se usa la horquilla en la posición inicial y luego rotada 90°. Como toda la corriente está en la horquilla y solo el campo penetra la pieza, esto se llama inducción indirecta.
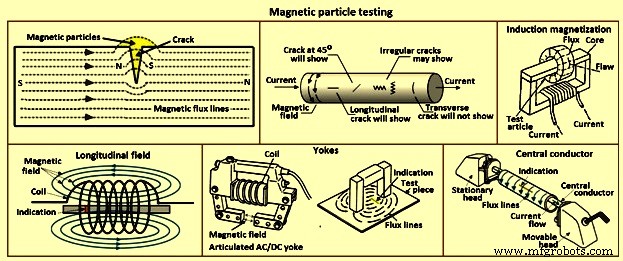
Las unidades de contacto (poke units) usan inducción directa: la corriente atraviesa la pieza y genera campo magnético circular alrededor de las patas (Fig. 3). El campo entre patas viaja perpendicular a la línea entre ellas, detectando indicaciones paralelas a esa línea. Como con la horquilla, se hacen dos inspecciones, la segunda con patas orientadas 90° respecto a la primera.
Las bobinas eléctricas generan campo longitudinal. Al energizarse, la corriente crea campo magnético alrededor de los alambres de la bobina, con líneas de flujo orientadas a través de ella. Por el campo longitudinal, las indicaciones en piezas dentro de la bobina se orientan transversalmente al campo.
La mayoría de máquinas de baño húmedo horizontales (unidades de banco) tienen bobina y cabezales por donde pasa corriente, generando campo magnético. Usan partículas magnéticas fluorescentes en suspensión líquida ("baño húmedo"). Al probar pieza entre cabezales: se coloca la pieza, se acerca el cabezal móvil para sujetarla firmemente, se moja con la solución de partículas magnéticas y se aplica corriente mientras las partículas fluyen sobre la pieza. Como la corriente fluye de cabezal a cabezal y el campo magnético está a 90° de la corriente, se ven indicaciones paralelas a la línea entre cabezales. Esto se llama "disparo de cabezal (head shot)".
Para piezas huecas (tuberías, tubos, accesorios), se coloca una barra conductora circular entre los cabezales con la pieza suspendida en la barra (conductor central) (Fig. 3). La pieza se moja con la solución y se aplica corriente, que viaja por el conductor central, no por la pieza. Se pueden inspeccionar diámetro interior y exterior. El campo magnético es perpendicular al flujo de corriente, rodeando la pieza de prueba, por lo que se encuentran indicaciones axiales a lo largo de la pieza.
Ventajas:
- Económico
- Ayuda a la inspección visual
- Equipo fijo o portátil
- Resultados instantáneos y repetibles
- Técnica de inspección efectiva
- Consumibles de contraste o fluorescentes
Limitaciones:
- Las piezas deben ser ferromagnéticas
- Se necesitan corrientes altas
- Detecta solo fallas superficiales y ligeramente subsuperficiales
- Las piezas deben desmagnetizarse
- Las piezas deben estar limpias y relativamente lisas
- El equipo puede ser voluminoso y pesado
- Normalmente se necesita fuente de alimentación
- Los recubrimientos pueden enmascarar indicaciones
- La permeabilidad del material o pieza puede afectar resultados
Ensayo por Corrientes Inducidas (Eddy Current)
Las corrientes inducidas se crean por inducción electromagnética. Al aplicar CA a un conductor (p. ej., hilo de cobre), se desarrolla campo magnético en torno a él. Este campo se expande al subir la CA al máximo y colapsa al bajar a cero. Si otro conductor eléctrico se acerca a este campo magnético variable, se induce corriente en el segundo conductor. Estas corrientes se ven influenciadas por la naturaleza del material (vacíos, grietas, cambios en tamaño de grano, distancia física entre bobina y material). Forman impedancia en una segunda bobina usada como sensor. En la práctica, una sonda se coloca sobre la superficie de la pieza a inspeccionar, y el equipo electrónico monitoriza la corriente inducida en la pieza a través de la misma sonda. El circuito sensor forma parte de la bobina emisora.
Las aplicaciones principales son detección de fallas superficiales o subsuperficiales. La técnica es sensible a conductividad, permeabilidad y dimensiones del producto. Las corrientes inducidas pueden generarse en cualquier material eléctricamente conductor sometido a campo magnético alterno (típicamente 10 Hz a 10 MHz). El campo alterno se genera pasando CA por una bobina, que puede tener muchas formas y entre 10 y 500 espiras. La magnitud de las corrientes inducidas depende de conductividad, permeabilidad y geometría del montaje. Cualquier cambio en material o geometría se detecta como cambio en la impedancia de la bobina de excitación.
La bobina más simple tiene una varilla de ferrita con varias espiras en un extremo, posicionada cerca de la superficie del producto. Cuando ocurre una grieta en la superficie, las corrientes inducidas viajan más lejos alrededor de la grieta, detectándose por cambio de impedancia (Fig. 4). Las bobinas también pueden usarse en pares ("par impulsado"), conectadas diferencialmente para mejorar señales de "separación" (distancia de la sonda a la superficie). También pueden usarse en configuración tipo transformador: una bobina primaria y una (o dos) secundarias.
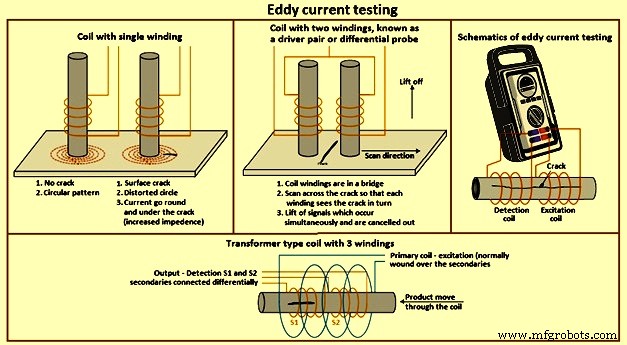
Las señales detectadas contienen información de amplitud y fase, visualizables en pantallas CRT (tubo de rayos catódicos, normalmente no digitales). Pueden mostrarse como señal absoluta o, con electrónica adecuada, solo el cambio de señal. Los mejores resultados se logran cuando solo cambia un parámetro del producto (p. ej., presencia de grieta). En la práctica, cambios en señales son causados por diferencias en composición, dureza, textura, forma, conductividad, permeabilidad y geometría. A veces el efecto de una grieta puede quedar oculto por cambios en otros parámetros, causando rechazos innecesarios. Sin embargo, las bobinas pueden seleccionarse por configuración, tamaño y frecuencia de ensayo para mejorar detección de grietas, conductividad, pérdida de metal, etc.
La profundidad de penetración de las corrientes inducidas se ajusta cambiando la frecuencia de ensayo: mayor frecuencia = menor penetración; menor frecuencia = menor sensibilidad a defectos pequeños. Bobinas mayores son menos sensibles a rugosidad superficial y viceversa. Las unidades electrónicas modernas operan amplia gama de configuraciones de bobinas en modos absoluto o diferencial y en amplia gama de frecuencias. Para ensayo superficial de grietas en componentes simples o de forma compleja, se usan bobinas con devanado único con núcleo de ferrita. La sonda se coloca en el componente y se "balancea" con los controles de la unidad electrónica. Al escanear la sonda sobre la superficie, se detectan grietas.
Para escaneo automático de superficies, los devanados simples son adecuados solo si se mantiene con precisión la distancia de separación. Normalmente se usan configuraciones de bobinas diferenciales en sistemas de escaneo de alta velocidad, donde efectos de separación, vibración, etc., pueden cancelarse aceptablemente. Tubos, barras e hilos pueden inspeccionarse con bobina circundante, normalmente con configuración de una primaria y dos secundarias conectadas diferencialmente.
La mayoría de electrónicas de corrientes inducidas tienen visualización de fase, permitiendo al operador identificar condiciones de defecto. En muchos casos, señales de grietas, separación y otros parámetros se identifican claramente. Hay unidades que inspeccionan simultáneamente a dos o más frecuencias, permitiendo cancelar electrónicamente efectos no deseados para mejorar detección de defectos.
El ensayo por corrientes inducidas es puramente eléctrico. Las sondas no necesitan contactar la superficie del producto, por lo que la técnica se automatiza fácilmente. La mayoría de sistemas automatizados son para componentes de geometría simple donde el manejo mecánico se simplifica.
Ventajas:
- Apto para determinar amplia gama de condiciones de materiales conductores: detección de defectos, composición, dureza, conductividad, permeabilidad, etc., en gran variedad de metales de ingeniería
- Información en términos simples, frecuentemente como "acepta/rechaza"; con unidades electrónicas de visualización de fase se logra mayor información del producto
- Unidades extremadamente compactas y portátiles disponibles
- Sin consumibles (excepto sondas, que a veces pueden repararse)
- Flexibilidad en selección de sondas y frecuencias para distintas aplicaciones
- Apto para automatización total
Desventajas:
- La amplia gama de parámetros que afectan la respuesta puede enmascarar la señal de una característica deseada (p. ej., grieta) con un parámetro no deseado (p. ej., cambio de dureza); se necesita cuidadosa selección de sonda y electrónica en algunas aplicaciones
- Normalmente las pruebas se restringen a materiales conductores
Ensayo Radiográfico
El método radiográfico detecta fallas internas en muchos materiales y configuraciones. Los rayos X (generados eléctricamente) y rayos gamma (emitidos por isótopos radiactivos) son radiación penetrante absorbida diferencialmente por el material que atraviesan. Mayor espesor = mayor absorción; mayor densidad = mayor absorción. Los rayos X y gamma también convierten parcialmente cristales de haluro de plata en película fotográfica a plata metálica, en proporción a la intensidad de radiación que llega a la película, formando imagen latente. Esta se revela y fija como película fotográfica normal (Fig. 5).
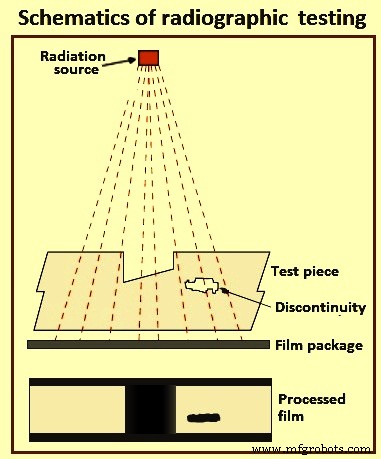
El material con vacíos internos se prueba colocando el sujeto entre la fuente de radiación y la película. Los vacíos aparecen como áreas oscuras (más radiación llegó a la película) sobre fondo claro. Los principios son iguales para rayos X y gamma.
En radiografía con rayos X, el poder de penetración depende de los voltios aplicados al tubo de rayos X. En acero, ≈ 1000 V por pulgada de espesor. En radiografía gamma, el isótopo gobierna el poder de penetración, inalterable para cada isótopo: Iridio-192 para acero de 15–25 mm; Cesio-134 para 20–265 mm. En rayos X, la intensidad (y tiempo de exposición) depende del amperaje del cátodo; el tiempo se expresa en miliampere-minutos. Con rayos gamma, la intensidad se fija al suministrar el isótopo; se mide en Becquerels y decae con el tiempo. El tiempo para decaer a la mitad es la vida media, característica de cada isótopo: Ir-192 = 74 días; Cs-134 = 2,1 años.
El factor de exposición es producto de curies × tiempo (curie-horas). El tiempo de exposición debe aumentarse a medida que el isótopo decae; cuando se vuelve antieconómico, el isótopo debe renovarse. Al emitir radiación continuamente, debe alojarse en contenedor de uranio empobrecido o blindaje denso similar cuando no se usa, para proteger ambiente y personal.
Para producir radiografía, el paquete de película (en casete estanco a la luz, con película y pantallas intensificadoras —estas reducen el tiempo de exposición) se coloca cerca de la superficie del sujeto. La fuente de radiación se posiciona al otro lado, a cierta distancia, para que la radiación atraviese el sujeto y llegue a la película. Tras el tiempo de exposición, la película se remueve, revela, seca y observa por luz transmitida en visor especial. Se necesitan accesorios radiográficos y fotográficos: monitores de radiación, marcadores de película, indicadores de calidad de imagen, equipo de cuarto oscuro (desde manual hasta unidades de revelado automático). Los consumibles son película radiográfica y químicos de revelado.
Desarrollos recientes permiten diagnóstico "en tiempo real". Técnicas como tomografía computarizada brindan mucha información, aunque suelen usarse solo para investigación, no para control de calidad en producción.
La radiografía industrial expone un objeto de prueba a radiación penetrante que lo atraviesa y llega a un medio de registro en el lado opuesto. Para materiales delgados o poco densos (aluminio), se usan rayos X generados eléctricamente; para materiales gruesos o densos, radiación gamma. Las fuentes gamma más comunes son Iridio-192 (Ir-192) y Cobalto-60 (Co-60). Ir-192 para acero hasta 15–25 mm (según fuerza en curies); Co-60 para materiales más gruesos por mayor poder de penetración. El medio de registro puede ser película industrial de rayos X o detectores digitales de radiación. En ambos, la radiación que atraviesa el objeto expone el medio: áreas más oscuras donde pasó más radiación, más claras donde penetró menos. Si hay vacío o defecto, pasa más radiación, creando imagen más oscura en película o detector.
Radiografía con película: usa película de plástico transparente delgado recubierta con fina capa de bromuro de plata en uno o ambos lados. Al exponerse a radiación, los cristales reaccionan y, al revelarse, se convierten en plata metálica negra. Esta plata se "fija" al plástico durante el revelado y, al secarse, se obtiene la película radiográfica terminada. Para ser usable, el área de interés debe estar dentro de cierto rango de densidad (oscuridad) y mostrar suficiente contraste y sensibilidad para ver discontinuidades de interés. Estos factores dependen de la fuerza de la radiación, distancia fuente-película y espesor de la pieza. Si no se cumplen, debe hacerse otra exposición para esa área.
Radiografía computarizada: tecnología transicional entre película y radiografía digital directa. Usa placa flexible reutilizable de fosforo fotoestimulable, cargada en casete y expuesta similar a radiografía tradicional. El casete va a un lector láser que lo escanea y traduce a imagen digital (1–5 minutos). La imagen puede subirse a computadora u otro medio electrónico para interpretación y almacenamiento.
Tomografía computarizada: usa computadora para reconstruir imagen de un plano transversal del objeto, a diferencia de radiografía convencional. La imagen se desarrolla a partir de múltiples vistas desde diferentes ángulos, reconstruidas por computadora. Con radiografía tradicional, la posición de discontinuidades internas no puede determinarse con precisión sin exposiciones desde varios ángulos para triangulación. Con tomografía computarizada, la computadora triangula usando cada punto del plano visto desde muchas direcciones.
Radiografía digital: digitaliza directamente la radiación que atraviesa un objeto en imagen visualizable en monitor. Las tres tecnologías principales son silicio amorfo, dispositivos de carga acoplada (CCD) y semiconductores de óxido metálico complementario (CMOS). Estas imágenes están disponibles en segundos, frente al tiempo de escaneo de radiografía computarizada. La mayor velocidad se debe a la construcción única de píxeles, que también permite resolución superior a la de radiografía computarizada y la mayoría de aplicaciones con película.
Ventajas del ensayo radiográfico:
- Útil en amplia variedad de materiales
- Puede verificar mala estructura interna, montaje o alineación incorrectos
- Proporciona registro permanente
- Dispositivos para verificar calidad de la radiografía disponibles
Limitaciones:
- Se necesita acceso a ambos lados del objeto
- No detecta fácilmente defectos planares
- Rango de espesor inspeccionable es limitado
- Sensibilidad disminuye con el espesor del objeto
- Se requiere considerable habilidad para interpretar radiografías
- La profundidad del defecto no se indica directamente
- Rayos X y gamma son peligrosos para la salud humana
Ensayo Ultrasónico
La técnica ultrasónica detecta defectos internos y superficiales (especialmente en superficies distantes) en materiales conductores de sonido. El principio se asemeja al sondeo por eco. Un pulso corto de ultrasonido se genera aplicando carga eléctrica a un cristal piezoeléctrico, que vibra por un período muy corto a frecuencia relacionada con su espesor. En detección de fallas, la frecuencia suele ser 1–6 MHz. Vibraciones a esta frecuencia viajan distancias considerables en materiales elásticos homogéneos (muchos metales) con poca atenuación. La velocidad de propagación se relaciona con el Módulo de Young del material y es característica de este. Ej.: en acero ≈ 5900 m/s; en agua ≈ 1400 m/s.
La energía ultrasónica se reduce considerablemente en aire. Un haz propagado en sólido, al alcanzar una interfase (defecto, orificio intencional, pared posterior) entre ese material y aire, refleja gran cantidad de energía en dirección igual al ángulo de incidencia. Para ensayo de contacto, el cristal oscilante se incorpora en una sonda manual aplicada a la superficie del material. Para facilitar la transferencia de energía a través del pequeño entrehierro de aire entre cristal y pieza, se aplica una capa de líquido ("acoplante"), usualmente aceite, agua o grasa. El cristal no oscila continuamente, sino en pulsos cortos, quedando quieto entre ellos.
Los materiales piezoeléctricos no solo convierten pulsos eléctricos en oscilaciones mecánicas, sino que también transducen oscilaciones mecánicas en pulsos eléctricos. Así, el cristal es generador y detector de pulsos retornados. Está en estado de detección cuando está quieto. El pulso tarda un tiempo finito en viajar al interfase y reflejarse de vuelta a la sonda.
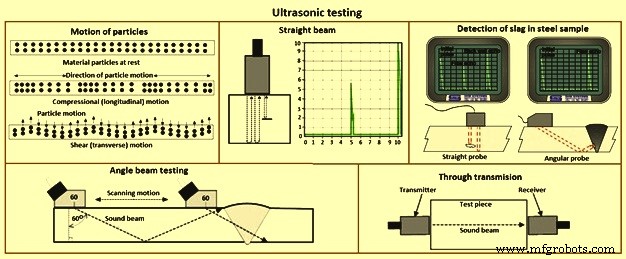
El método estándar de presentación es mediante tubo de rayos catódicos (CRT), donde el movimiento horizontal del punto de izquierda a derecha representa tiempo transcurrido. El principio es similar en instrumentos digitalizados con pantalla LCD. La velocidad del punto crea apariencia de línea horizontal. El sistema se sincroniza electrónicamente: al instante que la sonda recibe su pulso eléctrico, el punto comienza a recorrer la pantalla. Una deflexión hacia arriba (pico) indica esta ocurrencia, llamada pulso inicial.
Mientras la línea base está perfectamente nivelada, el cristal está quieto. Picos a la derecha del pulso inicial indican que el cristal recibió pulsos entrantes reflejados desde una o más interfaces en el material. Como el punto se mueve a velocidad muy uniforme y el pulso ultrasónico viaja a velocidad muy uniforme en el material, es posible calibrar la línea horizontal en términos de medida absoluta. El uso de un bloque de calibración (que produce reflexión de pared posterior a distancia conocida del cristal) junto con controles variables del detector de fallas, permite calibrar la pantalla en unidades de distancia, determinando así el origen de los pulsos retornados de la pieza de prueba.
Es posible no solo descubrir un defecto entre la superficie y la pared posterior, sino también medir su distancia bajo la superficie. Es importante que el equipo esté bien calibrado; como no discrimina entre límites intencionales del objeto y discontinuidades no intencionales, el operador debe identificar el origen de cada pico. Además, al formar un haz, también es posible determinar la posición planar de una falla. La altura del pico (eco) es aproximadamente proporcional al área del reflector, aunque todos los instrumentos tienen control para reducir o aumentar el tamaño de la indicación (sensibilidad variable). No solo se refleja parte del haz en interfase material/aire, sino también en cualquier unión con cambio de velocidad, p. ej., interfase acero/escoría en una soldadura.
Sondear todas las caras de una pieza no solo descubre el defecto tridimensional y mide su profundidad, sino que también puede determinar su tamaño. Los defectos bidimensionales (planares) también pueden encontrarse, pero, a diferencia de la radiografía, es mejor que el haz incidente incida sobre el defecto lo más cerca posible de ángulo recto al plano. Para lograr esto, algunas sondas introducen el haz en ángulo a la superficie, detectando así defectos longitudinales en tubos (superficie interna o externa).
La interpretación de indicaciones en pantalla requiere habilidad, especialmente con sondas manuales. La técnica, sin embargo, se adapta admirablemente a ensayos automáticos de formas regulares mediante monitor —dispositivo electrónico que encaja en el equipo principal para proporcionar señal eléctrica cuando ocurre un eco en posición particular del barrido. El nivel de disparo es variable y puede accionar variedad de compuertas mecánicas y alarmas de fallas. Además, avances en tecnología informática permiten visualizar y exportar datos y resultados en amplia variedad de formatos.
Los detectores de fallas ultrasónicos modernos son totalmente de estado sólido, pueden funcionar con batería y están construidos robustamente para resistir condiciones de obra. Dado que la velocidad del sonido en cualquier material es característica de este, algunos materiales pueden identificarse determinando la velocidad. Esto puede aplicarse, por ejemplo, en hierros fundidos de grafito esferoidal para determinar porcentaje de nodularidad del grafito.
Cuando la velocidad es constante (como en amplia gama de aceros), el tiempo que tarda el pulso en atravesar el material es proporcional a su espesor. Así, con instrumento bien calibrado, es posible medir espesor desde un lado con precisión de centésimas de milímetro. Esta técnica es de uso muy común. Un desarrollo del detector de fallas estándar es el medidor digital de espesor de pared, que opera con principios similares pero da indicación en números LED o LCD del espesor en milímetros absolutos. Estos equipos son fáciles de usar pero requieren prudencia en su aplicación.
Los dos tipos de ondas sonoras más usados en inspecciones industriales son la onda de compresión (longitudinal) y la de cizallamiento (transversal) (Fig. 6). Las ondas de compresión hacen vibrar los átomos adelante-atrás paralelos a la dirección del sonido; las de cizallamiento, perpendicularmente (de lado a lado). Las ondas de cizallamiento viajan aproximadamente a la mitad de velocidad que las longitudinales. El sonido se introduce en la pieza usando un transductor ultrasónico (sonda) que convierte impulsos eléctricos del equipo en ondas sonoras, y convierte el sonido retornado en impulsos eléctricos visualizables en pantalla digital o LCD. Si la máquina está bien calibrada, el operador puede determinar la distancia del transductor al reflector, y en muchos casos un operador experimentado puede determinar el tipo de discontinuidad que causó el reflector. Como el ultrasonido no viaja por aire (los átomos en moléculas de aire están demasiado separados para transmitirlo), se usa líquido o gel llamado "acoplante" entre la cara del transductor y la superficie de la pieza para transmitir el sonido.
Inspección con haz recto usa ondas longitudinales para interrogar la pieza (derecha de Fig. 6). Si el sonido golpea un reflector interno, el sonido de ese reflector regresa al transductor antes que el de la pared posterior por la menor distancia. Esto resulta en visualización en pantalla. Los medidores digitales de espesor usan el mismo proceso, pero la salida es lectura numérica digital.
Inspección con haz angular usa el mismo tipo de transductor montado en cuña angular (también llamada sonda) diseñada para transmitir el haz sonoro en la pieza en ángulo conocido. Los ángulos más comunes son 45°, 60° y 70°, calculados desde una línea a través del espesor de la pieza (no la superficie). En Fig. 6 se muestra sonda de 60°. Si la frecuencia y ángulo de cuña no los especifica el código o especificación, el operador selecciona combinación que inspeccione adecuadamente la pieza. En inspecciones con haz angular, la combinación transductor-cuña (sonda) se mueve adelante-atrás hacia la soldadura para que el haz pase por todo el volumen de la soldadura. Como en inspecciones con haz recto, reflectores alineados aproximadamente perpendicular al haz envían sonido de vuelta al transductor y se muestran en pantalla.
Ensayo por inmersión: la pieza se sumerge en tanque de agua, usado como medio de acoplamiento para que el haz viaje entre transductor y pieza. La máquina ultrasónica se monta en plataforma móvil (puente) al lado del tanque para recorrer su longitud. El transductor está montado giratoriamente en la parte inferior de un tubo estanco que puede subirse, bajarse y moverse transversalmente. El movimiento del puente y tubo permite mover el transductor en ejes X, Y y Z. Todos los movimientos son accionados por engranajes para incrementos precisos, y el giro permite orientar el transductor para que el haz entre en la pieza en el ángulo requerido. Piezas redondas se montan frecuentemente en rodillos motorizados para rotarlas mientras el transductor recorre su longitud, permitiendo probar toda la circunferencia. Pueden usarse múltiples transductores simultáneamente para múltiples barridos.
Inspección por transmisión a través: usa dos transductores, uno a cada lado de la pieza (Fig. 6). El transductor transmisor envía sonido a través de la pieza y el receptor lo recibe. Reflectores en la pieza causan reducción en la cantidad de sonido que llega al receptor, mostrando señal de menor amplitud (altura en pantalla).
Inspección con phased array (arreglo en fase): usa sonda con múltiples elementos activables individualmente. Variando el momento de activación de cada elemento, el haz resultante puede dirigirse (steered), y los datos combinados forman imagen visual representando un corte a través de la pieza inspeccionada.
Difracción por tiempo de vuelo (TOFD): usa dos transductores en lados opuestos de una soldadura, a distancia especificada. Uno transmite y el otro recibe. A diferencia de otras inspecciones con haz angular, los transductores no se manipulan adelante-atrás hacia la soldadura, sino que viajan a lo largo de ella manteniendo la misma distancia. Se generan dos ondas: una viaja a lo largo de la superficie entre transductores, la otra baja a través de la soldadura en ángulo y sube al receptor. Al encontrar una grieta, parte del sonido se difracta desde las puntas de la grieta, generando onda de baja intensidad captada por el receptor. Amplificando y procesando estas señales por computadora, se determina tamaño y ubicación del defecto con mucha mayor precisión que con métodos ultrasónicos convencionales.
Ventajas de la detección de fallas ultrasónica:
- Espesores y longitudes hasta 10 metros pueden probarse
- Posición, tamaño y tipo de defecto pueden determinarse
- Resultados instantáneos
- Portátil
- Extremadamente sensible si se requiere
- Capaz de automatización total
- Acceso a solo un lado necesario
- No se necesitan consumibles
Desventajas:
- No hay registro permanente a menos que se use sistema sofisticado de recolección de datos y resultados
- El operador decide si la pieza es defectuosa mientras el ensayo está en curso
- Las indicaciones necesitan interpretación
- Requiere considerable grado de habilidad
Proceso de manufactura
- Mark Carlos nombrado presidente del Comité E07 de ASTM sobre Ensayos No Destructivos
- 6 técnicas probadas para a prueba de errores tus operaciones de planta
- Dominar la Forja: 16 Técnicas Esenciales para Principiantes y Expertos
- Cómo probar tu alternador: Métodos expertos para resultados fiables
- Guía Experta de Técnicas de Sesgo para JFET: Logre Circuitos Estables y de Alto Rendimiento
- Guía Experta de Técnicas de Sesgo para IGFETs
- Técnicas avanzadas de disipación de calor para un rendimiento fiable de PCB
- Prevenga Fallas PCB: Guía de Pruebas de Contaminación Iónica
- Guía Completa de Métodos de Prueba de PCB: Garantizando Calidad y Fiabilidad
- Ensayo no destructivo de fundiciones: Garantía de calidad y fiabilidad
- Ensayos No Destructivos (END): Métodos Completos y Aplicaciones