



Tecnologías Avanzadas de Control de Forma para Trenes de Laminación en Caliente
La forma de una banda laminada se caracteriza por su perfil transversal (convexidad) y su planicidad. La precisión de la forma de la banda es un parámetro crucial que determina la calidad de la banda laminada en caliente. La forma de la banda es un factor indispensable para la competitividad en el mercado del producto laminado. Dado que la forma de la banda es un indicador clave de calidad, la tecnología de control de forma constituye la tecnología central de la producción de bandas en caliente. Diversos factores influyen en la forma de la banda laminada en un tren de laminación en caliente (HSM).
Objetivos del control de forma en la laminación en caliente
Uno de los objetivos clave en la laminación de bandas en HSM es alcanzar el espesor objetivo con una calidad óptima en términos de convexidad y planicidad de la banda de salida. Durante la reducción de espesor, es fundamental mantener una reducción constante a lo ancho de la banda para lograr un alargamiento uniforme entre el centro y el borde. Si no se cumple esta condición, se genera un estado de tensiones internas que provoca defectos de planicidad (ondulaciones centrales o bordes ondulados). La figura 1 ilustra el concepto de planicidad perfecta y los defectos de planicidad.
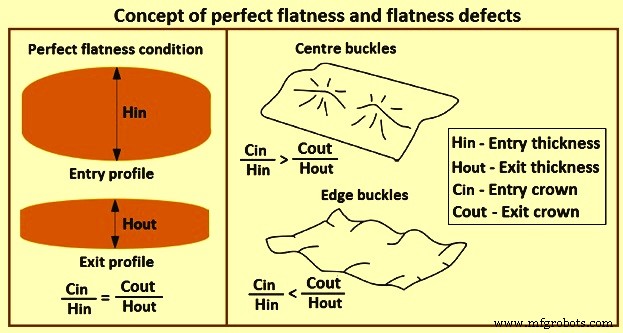
Figura 1: Concepto de planicidad perfecta y defectos de planicidad
Con la creciente demanda de tolerancias dimensionales más estrictas, mantener una convexidad uniforme y una forma plana durante la laminación de banda en caliente se ha convertido en uno de los retos técnicos más desafiantes en el HSM. Las tecnologías de control de forma que afectan la calidad de las bandas laminadas en caliente se clasifican en tres categorías: (i) dispositivos de accionamiento para control de forma de los cilindros, (ii) modelos de control de forma, y (iii) sistemas de proceso de laminación. La tecnología de control de forma también evoluciona hacia la integración. En este artículo se describen los dispositivos de accionamiento para control de forma de los cilindros.
Dispositivos de accionamiento para control de forma de los cilindros
Durante la laminación en HSM, la convexidad y planicidad de la banda de salida se ven influidas por factores como el perfil térmico del cilindro, la fuerza de laminación, el desgaste del cilindro y el ancho de la banda, entre otros. Estos factores varían durante la campaña de laminación. Para compensarlos y controlar la convexidad y planicidad de la banda, es esencial instalar una serie de dispositivos de accionamiento que puedan modificar continuamente la forma de la zona de mordida. Las tres tecnologías más utilizadas para el accionamiento de cilindros son: (i) tecnología de flexión de cilindros, (ii) tecnología de desplazamiento de cilindros, y (iii) tecnología de convexidad variable continua (CVC).
Tecnología de flexión de cilindros
El rango de control de perfil disponible sin defectos visibles de planicidad (ondulación central u ondulación de bordes) está correlacionado con el espesor de salida de la banda. Cuanto mayor sea el espesor de salida, mayor será la capacidad del perfil para cambiar sin generar defectos de planicidad. La figura 2 muestra un diagrama típico con la limitación del cambio de relación de convexidad frente al espesor de la banda. El factor importante en el diseño del sistema de flexión es el rango de impacto del dispositivo de accionamiento de flexión sobre el control de convexidad y planicidad. Cuando el material laminado es grueso, el impacto de la flexión sobre la relación de convexidad de la banda es limitado, mientras que cuando es delgado, el impacto es muy alto.
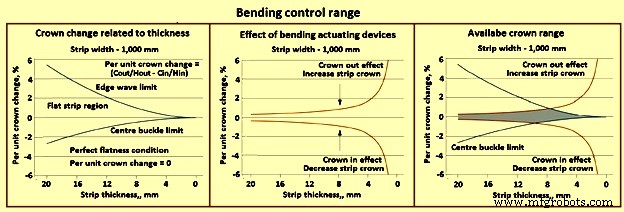
Figura 2: Rango de control por flexión
La figura 2 muestra un ejemplo de rango de control por flexión, que representa la capacidad del tren para controlar la relación de convexidad sin defectos de planicidad. Este rango depende de dos factores principales: (i) la potencia del dispositivo de accionamiento de control de convexidad utilizado en las jaulas, y (ii) la posición a lo largo de la jaula donde se instalan estos dispositivos. Para aumentar la capacidad de control de convexidad y planicidad del HSM, es necesario instalar los dispositivos de accionamiento en la posición adecuada para optimizar su eficiencia.
El dispositivo de flexión de cilindro de trabajo (WRB), por su facilidad de uso y estructura de fácil instalación, es el mecanismo de accionamiento para control de forma más utilizado en la laminación de banda en caliente. Aunque la capacidad de carga ideal del WRB es ligeramente inferior a una décima parte de la carga de laminación, en muchos casos resulta difícil de alcanzar incluso combinando WRB con flexión negativa para mejorar la carga total.
Un dispositivo de flexión de doble camisa (DCB), equipado con dos camisas en el cuello del cilindro de trabajo, es un método WRB eficaz que permite lograr fácilmente un diseño equilibrado entre las tres condiciones de resistencia (resistencia del cilindro, del cojinete y de la camisa) y alcanzar una gran capacidad de flexión en un espacio limitado. Sin embargo, estos cilindros tienen extremos de eje que sobresalen ligeramente y no pueden instalarse fácilmente convirtiendo un tren existente.
El WRB tiene una estructura relativamente simple y se instala frecuentemente junto con otros dispositivos de accionamiento para control de forma. La figura 3 muestra un ejemplo de las características de control logradas cuando se instala DCB con un cilindro de convexidad variable (VC). En la figura, el valor de convexidad central mecánica en el eje vertical representa la diferencia de espesor entre el centro y el borde de la banda cuando la fuerza de laminación se distribuye uniformemente en la dirección del ancho, mientras que el valor de convexidad a un cuarto de ancho en el eje horizontal representa la diferencia de espesor entre el centro y la posición a un cuarto de ancho.
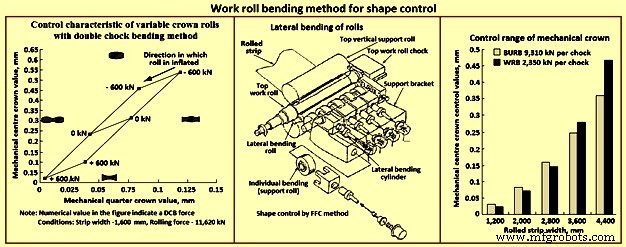
Figura 3: Método de flexión de trabajo para control de forma
Dado que se necesita un sistema hidráulico de alta capacidad de respuesta para aplicar cargas de flexión, en algunos casos se adopta una válvula servodirecta. Aunque es difícil utilizar flexión negativa en muchos trenes que requieren frecuentemente enhebrado y salida de cola, la usabilidad de la flexión negativa en estas operaciones puede mejorarse adoptando una válvula servo de alta respuesta con una tubería corta entre la válvula y el cilindro.
Los cilindros de trabajo de diámetro pequeño son eficaces para reducir la carga de laminación en la laminación de bandas extremadamente delgadas y materiales duros. Sin embargo, en el dispositivo WRB, que flexiona el cilindro por su extremo, el efecto de flexión no se transmite bien a la región central del cilindro. Es posible instalar adicionalmente cilindros de apoyo, que contactan con el cilindro de trabajo para sostenerlo a lo largo de la longitud del tambor, proporcionando efectos de flexión y apoyo. Un tipo de cilindro de flexión (apoyo), además del cilindro de apoyo principal que soporta verticalmente la carga de laminación, está diseñado para empujar el cilindro de trabajo en dirección oblicua u horizontal. En algunos casos se adopta un método de control de forma en el que porciones específicas del tambor del cilindro de trabajo son empujadas hidráulica y selectivamente (método FFC) por los cilindros de flexión, como se muestra en la figura 3.
Para trenes de laminación con tambor largo, como método de flexión de un cilindro de trabajo, se instala un mecanismo de flexión externa en el cilindro de apoyo para flexionar el cilindro de apoyo de gran diámetro e indirectamente flexionar un cilindro de trabajo de tambor largo. La figura 3 muestra el efecto estimado de control de convexidad central mecánica para cada ancho de banda laminada con un dispositivo de flexión de cilindro de apoyo externo (BURB) para laminación en caliente de acero en un tren de planchas (diámetro del cilindro de trabajo 1.020 mm, diámetro del cilindro de apoyo 1.830 mm, longitud del tambor 4.700 mm). La figura también muestra el efecto de control de convexidad central mecánica para cada ancho laminado con WRB. Se observa que cuando el ancho de banda es grande, el efecto de control de WRB es mayor que el de BURB; sin embargo, cuando el ancho es pequeño, el efecto de BURB es mayor que el de WRB.
En trenes de laminación multi-cilindros (como el tren de seis cilindros), es posible equipar el cilindro intermedio de gran diámetro con una función de flexión vertical para flexionar indirectamente un cilindro de trabajo. El método de flexión de cilindro intermedio y el de flexión de cilindro de apoyo pueden utilizarse sin verse afectados por el complejo control de presión WRB requerido para el cambio de cilindros de trabajo, enhebrado y salida de cola.
Sistema de flexión pesada de doble gato para cilindros de trabajo
Para lograr el perfil de espesor deseado en la zona de mordida y controlarlo durante la laminación de toda la bobina, a pesar de las posibles variaciones térmicas y geométricas de la pieza de entrada, se ha desarrollado un sistema de flexión pesada positiva y negativa para todas las jaulas de acabado. La flexión de cilindros de trabajo se utiliza típicamente en el control dinámico y continuo de la convexidad y planicidad de la banda durante la laminación. Cuando las fuerzas de flexión se aplican en la dirección de la fuerza de laminación, la flexión es positiva (convexidad hacia dentro); cuando se aplican en dirección opuesta, la flexión es negativa (convexidad hacia fuera), como se muestra en la figura 4.
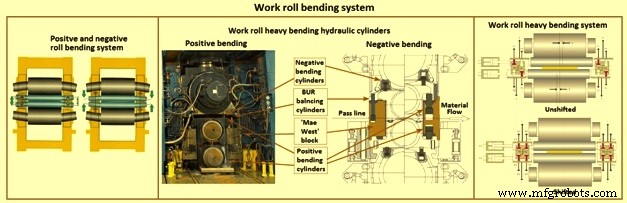
Figura 4: Sistema de flexión de cilindro de trabajo
El modelo de control en línea calcula la suma de las fuerzas de flexión de los cilindros de trabajo en función de la fuerza de separación de cilindros, ancho de banda, diámetro del cilindro, convexidad mecánica del cilindro de trabajo, convexidad térmica, desgaste del cilindro de trabajo y perfil de entrada de la banda. Esto permite cambiar rápidamente la configuración del sistema de flexión bajo carga (control dinámico) para alcanzar la convexidad de banda dentro de las tolerancias objetivo y una planicidad óptima. Los dispositivos de accionamiento de flexión positiva se ubican en los bloques "Mae West", mientras que los cilindros de flexión negativa se sitúan dentro de las camisas del cilindro de apoyo (BUR) (Figura 4). Este sistema alcanza un rendimiento de alto nivel sin interferir con otros controles del tren y sin aumentar el mantenimiento. Se puede lograr flexión positiva pesada hasta 200 ton/camisa y flexión negativa pesada hasta 120 ton/camisa. Estas fuerzas pueden alcanzarse sin afectar la vida del cojinete gracias al sistema de flexión de doble gato, que mantiene la fuerza de flexión centrada respecto a la línea central del cojinete, independientemente de la posición axial del cilindro, según los procedimientos de desplazamiento lateral.
Tecnología de desplazamiento de cilindros
Se han desarrollado diferentes tecnologías de control de forma por desplazamiento de cilindros. Básicamente consisten en: (i) un método que mejora el efecto de control de forma desplazando cilindros, reduciendo la zona de contacto entre cilindros fuera del ancho de banda y, como resultado, mejorando la deflexión de los cilindros; y (ii) un método que mejora el efecto de control de forma desplazando cilindros de forma especial, produciendo un efecto de cambio en la distribución geométrica de la zona de mordida en la dirección del ancho. Esto se muestra en la figura 5. De los diversos métodos de desplazamiento, el basado en efectos de cilindros de desplazamiento geométricamente formados tiene la ventaja de que el efecto de control de forma puede ajustarse libremente mediante la forma geométrica. Una rectificadora de control numérico (NC) permite definir con mayor libertad la curva de rectificado del cilindro y mejorar más fácilmente el efecto de la curva optimizada.
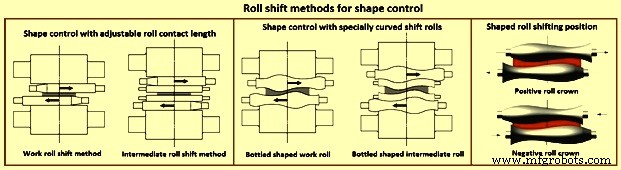
Figura 5: Métodos de desplazamiento de cilindros para control de forma
Básicamente, el mismo mecanismo de desplazamiento se utiliza en los dos métodos mencionados, pero los cilindros de desplazamiento geométricamente formados son más eficaces. Estos tienen un perfil de cilindro que combina una curva cóncava y convexa simple (curva en S). El perfil de los cilindros de desplazamiento puede optimizarse y el cilindro de desplazamiento óptimamente formado también se denomina a veces cilindro de "perfil numérico combinado" (CNP). El método de desplazamiento de cilindros se ve reforzado por un sistema de ajuste automático que calcula simultáneamente los valores de ajuste para las posiciones de desplazamiento y las presiones de flexión de cilindros y proporciona órdenes, según la forma del cilindro.
Además, las formas de los cilindros de desplazamiento pueden optimizarse para cada planta de laminación o jaula de laminación, de modo que el efecto de control para el ancho de banda con mayor ratio de producción sea mayor. Para optimizar completamente la forma del cilindro, esta se determina frecuentemente no mediante funciones específicas, sino mediante datos numéricos. El método de desplazamiento de cilindro de trabajo también puede utilizarse para dispersar el desgaste del cilindro y reducir el desgaste escalonado irregular en la laminación en caliente de banda de acero.
Un dispositivo de desplazamiento puede instalarse en el lado de operación o en el lado de accionamiento, según la operabilidad y mantenibilidad requeridas en el tren de laminación. Los dispositivos de accionamiento para control de forma por desplazamiento de cilindros se utilizan más frecuentemente que antes, ya que pueden producir efectos de control flexibles según la forma del cilindro seleccionada, y pueden instalarse en trenes de laminación en caliente de gran tamaño.
Tecnología de cilindros conformados
Para ampliar el rango de control de convexidad y planicidad de la banda, la tecnología de cilindros conformados puede aplicarse a todas las jaulas de acabado. En este caso, el desplazamiento se utiliza no solo para controlar la distribución del desgaste del cilindro de trabajo, sino también para controlar la convexidad y planicidad de la banda. Típicamente, la capacidad de control de convexidad con cilindros conformados es dos o tres veces superior a la del sistema de flexión. Se adopta una forma de perfil suave para los cilindros de trabajo con el fin de combinar el control de convexidad y planicidad con la función de control de desgaste. El perfil del cilindro de trabajo es una curva que consiste en una función seno asimétrica y una función multinomial de tercer orden. El sistema de desplazamiento está dedicado al ajuste del perfil de la zona de mordida, por lo que se utiliza solo para establecer el perfil adecuado de la zona de mordida (control estático), mientras que durante la laminación el control de convexidad de la banda (control dinámico) se realiza mediante el dispositivo de accionamiento de flexión.
Método de cilindro inflable (método de cilindro de convexidad variable)
En el caso de cilindros de trabajo con mayor longitud de tambor, el efecto del WRB dificilmente se transmite a la región central del ancho de banda en el control de forma por WRB. El efecto de control de forma de la banda puede mantenerse combinando el método WRB con el método en el que un cilindro de apoyo se infla parcialmente en la dirección del tambor para control de forma. Si el rendimiento de control de forma puede mantenerse utilizando un cilindro inflable como cilindro de apoyo, es posible eliminar la necesidad de mecanizar el cilindro de trabajo para formar una forma convexa en la región central de la banda. Este tipo de cilindro reduce la posibilidad de contacto desigual agudo entre la banda y el cilindro de trabajo, y es especialmente eficaz cuando la calidad superficial de la banda debe ser siempre superior.
Para trenes de laminación con cargas de laminación pequeñas, puede utilizarse simultáneamente un cilindro de convexidad variable (VC) con una cámara hidráulica para inflado en el centro de la longitud del tambor, y un cilindro WRB. La figura 3 muestra un ejemplo de cálculo de rendimiento con un tren de cuatro cilindros (diámetro 480/diámetro 1.220 × 1.950 mm) equipado con un cilindro VC con una tasa de inflado de 0,32 mm y un DCB. Para control de forma con mayor fuerza de laminación, se han desarrollado cilindros de pistón cónico (TP) (figura 6).
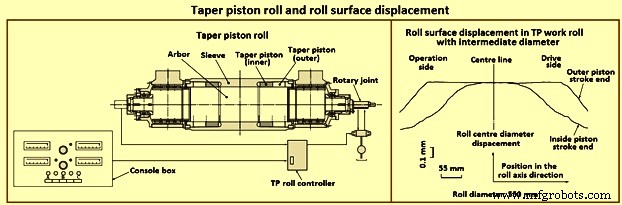
Figura 6: Cilindro de pistón cónico y desplazamiento superficial
La figura 6 muestra un cilindro TP. Consiste en un eje, una manga y un pistón cónico, y permite ajustar el perfil del cilindro mediante el ajuste hidráulico de la posición del pistón cónico. El perfil puede ajustarse más libremente instalando dos pistones en cada lado. Los cilindros TP se utilizan en trenes de laminación en caliente cuyos cilindros de apoyo tienen una gran longitud de tambor.
Los cilindros TP también pueden instalarse fácilmente en trenes de dos cilindros, en los que los dispositivos de accionamiento para control de forma no pueden instalarse fácilmente porque no es posible aplicar la flexión de cilindro de trabajo. Dado que los cilindros TP pueden instalarse como cilindros de trabajo, su tamaño e inflado son menores que los logrados con los cilindros de apoyo en trenes de laminación en caliente. Sin embargo, como las bandas contactan directamente y se ven afectadas por los cambios en el perfil del cilindro, el efecto de control de forma es mayor. La figura 6 muestra un ejemplo de la curva de inflado medida de un cilindro TP de diámetro medio (550 mm) para tren de dos cilindros.
Otros métodos
En trenes de banda ancha para espesores delgados, es más probable que se produzca una forma de bolsillo porque es difícil controlar localmente formas en posiciones aleatorias (asimétricas) con los dispositivos mecánicos de accionamiento para control de forma. En estos casos, el control de refrigeración por zonas o refrigeración puntual (o calentamiento) es eficaz. Este control, que utiliza la expansión y contracción térmica local de un cilindro, se combina con un sensor de planicidad de banda para formar un sistema automático de control de forma.
Cabeceras de refrigeración para convexidad térmica de cilindro de trabajo (RTC)
Las cabeceras RTC de cilindro de trabajo son dos cabeceras basculantes (Figura 7) situadas en el lado de salida de cada jaula de acabado (superior e inferior). Las boquillas se colocan en estas cabeceras a lo largo de una trayectoria parabólica cuyo vértice está en la línea central del tren de laminación. Además, cada cabecera RTC puede rotarse mediante un cilindro hidráulico. La combinación de la distribución de boquillas de pulverización y el ángulo de rotación de la cabecera permite refrigerar el centro del cilindro más eficientemente que los bordes, o viceversa. Así, el gradiente de refrigeración a lo largo del tambor del cilindro permite controlar eficazmente la convexidad térmica del cilindro de trabajo mediante un posicionamiento angular adecuado de las cabeceras RTC. Los resultados del uso de un sistema RTC son: (i) transición corta al estado estacionario, (ii) control eficaz de la convexidad térmica del cilindro de trabajo, y (iii) reducción de la fuerza de flexión necesaria para compensar la RTC, por lo que más fuerza de flexión puede usarse para controlar la convexidad y planicidad de la banda.
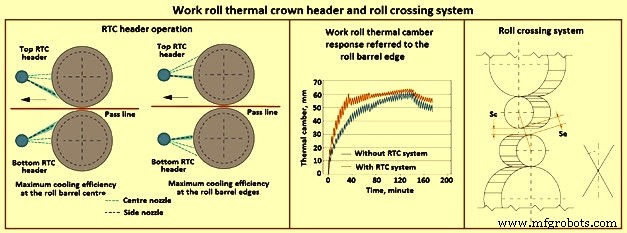
Figura 7: Cabecera de convexidad térmica de cilindro de trabajo y sistema de cruce de cilindros
Cruce de cilindros de trabajo y cilindros de apoyo
El cruce de cilindros de trabajo y cilindros de apoyo (convexidad flexible y laminación libre) es un nuevo concepto desarrollado para una jaula de laminación. Este concepto permite el cruce y desplazamiento de cilindros durante la laminación para el ajuste continuo de la convexidad de la banda dentro de un rango de control extremadamente amplio y el control independiente del desgaste de los cilindros. El objetivo es cumplir los requisitos de control de perfil y planicidad de la banda para la gama de productos más exigente, incluyendo calibres ultra-delgados en una amplia gama de perfiles de banda, requeridos para diversas aplicaciones finales.
La producción de banda ultra-delgada en laminación continua o semi-continua requiere rangos de control de convexidad muy amplios (hasta 1.700 micrómetros), que son cuatro o cinco veces más amplios que el rango de control normalmente necesario y logrado por dispositivos de accionamiento convencionales. Estos esfuerzos han llevado al desarrollo de la jaula de cruce de cilindros de trabajo y apoyo, que supera las limitaciones de todas las tecnologías disponibles actualmente. Cuenta con flexión, desplazamiento y cruce de cilindros para controlar independientemente los cambios en el desgaste de cilindros y la RTC, así como los efectos de la carga de laminación sobre el perfil de la banda. El sistema de cruce de cilindros de trabajo y apoyo instalado en un tren puede tener: (i) cruce de cilindros de trabajo y apoyo, (ii) control dinámico del ángulo de cruce, (iii) flexión positiva y negativa de cilindro de trabajo, (iv) sistema de desplazamiento de cilindro de trabajo sin histéresis, (v) cruce y desplazamiento bajo carga de laminación, y (vi) uso independiente de cruce y desplazamiento.
El cruce de cilindros tiene el mismo efecto en la banda que el rectificado de una convexidad convexa en el cilindro de trabajo. La cantidad equivalente de convexidad de cilindro es Ceq = Se-Sc = (L² tan²A) / (2(Dw + Sc)), donde L es la longitud del tambor, Dw el diámetro del cilindro de trabajo, Sc la zona de mordida en el centro del cilindro, Se la zona de mordida en el borde del cilindro, y A el ángulo de cruce. Los dispositivos de accionamiento de cruce, junto con los de flexión, pueden modificar las partes cuadrática y cuártica del perfil de la banda. El cruce de cilindros se logra mediante bloques en forma de F que recorren la ventana del tren y soportan las camisas oscilantes sobre las que se deslizan las camisas del cilindro de trabajo y del cilindro de apoyo. Cada bloque en forma de F se coloca en una ranura en la cara interior del poste de la carcasa. El bloque se acopla a la ranura mediante dos gatos mecánicos especiales de tipo leva y un sistema de equilibrado hidráulico.
Las ventajas de la jaula de cruce de cilindros de trabajo y apoyo son: (i) convexidad de banda ajustable continuamente dentro de un amplio rango de control, (ii) distribución del desgaste del cilindro de trabajo y control de desgaste de bordes mediante desplazamiento bajo carga, (iii) control independiente del desgaste del cilindro de trabajo y la convexidad de la banda, (iv) desgaste uniforme del cilindro de apoyo, (v) aumento de la vida del cilindro de apoyo debido a la presión de contacto uniforme entre cilindro de trabajo y apoyo, (vi) capacidad de laminación sin programación, (vii) alta eficiencia en el control de convexidad térmica, y (viii) diseño específico para laminación continua.
Otros aspectos
Básicamente, los dispositivos de accionamiento para control de forma en la laminación de banda en caliente se operan y controlan basándose en las salidas de los sensores de forma. Por tanto, incluso con dispositivos de accionamiento de alto rendimiento, pueden producirse errores de forma debido a errores de detección de forma o errores de cálculo de realimentación. Para prevenir esto, puede adoptarse un nivelador de tensión, que corrige automática y mecánicamente la planicidad de la banda, como equipo de acabado final para bandas delgadas. Además, para aumentar su efecto en bandas extremadamente delgadas, puede adoptarse un nivelador de tensión hidráulico, que tiene una cabeza de curvatura de banda con un radio de curvatura extremadamente pequeño.
Un tren de laminación de velocidad diferencial tiene un cilindro inferior que funciona a una velocidad diferente del superior, reduce la fuerza de laminación, ayudando a mejorar la productividad. Proporciona beneficios como: (i) menor espesor mínimo de laminación, (ii) mejora de las formas de banda, y (iii) tamaño de microestructura más fino. Hacer variable la relación de velocidad diferencial hace variable la fuerza de laminación, produciendo así un efecto de control de forma. Desde esta perspectiva integral, el tren de laminación de velocidad diferencial tiene un sistema de engranajes diferenciales con engranajes planetarios. Esto permite seleccionar la relación de velocidad diferencial adecuada sin aumentar la potencia total del motor del equipo.
Proceso de manufactura
- Iggesund Paperboard Reduce Costes con Diagnóstico Predictivo de Válvulas de Control Emerson
- Pastillas Anticonceptivas: Historia, Beneficios, Riesgos y Producción
- Salchichas Tipo Hot Dog: Historia, Producción, Nutrición y Tendencias Futuras
- Globos Aerostáticos: De los Montgolfier al Vuelo Moderno
- Sistema Automatizado de Llenado y Monitorización de Piscina
- Control Automático de Tren DIY con Arduino: Simple, Fiable y Personalizable
- Centro de Control de Potencia Arduino: N-FET, P-FET, Relé y RTC
- Controlador de Humidificador DIY con Arduino y Relé: Configuración Segura de Alto Voltaje
- Controle su TV con Alexa: Arduino y ESP8266
- Conceptos básicos de bombas de agua caliente: funcionamiento e importancia
- Taladros fresadores de sobremesa explicados: características, usos y beneficios