



Factores Clave en la Producción de Bobina Laminada en Caliente en Trenes de Laminación en Caliente
Planchones de colada continua con espesores superiores a 200 mm se usan para fabricar banda laminada en caliente. La transformación de los planchones en chapas/placas con un espesor de solo algunos milímetros es la fase más importante durante la laminación plana de acero. Las operaciones se llevan a cabo en un tren de laminación en caliente (HSM). La bobina laminada en caliente es la chapa/placa de acero alargada (banda) que se produce en forma de bobina para su fácil manejo y transporte.
Los trenes de laminación en caliente actuales son bien trenes convencionales de laminación en caliente o trenes para laminación de planchones delgados de colada continua. La función principal del HSM convencional es recalentar los planchones semi-terminados a las temperaturas de laminación y luego laminarlos más delgados y largos a través de una serie de jaulas de laminación accionadas por grandes motores y finalmente bobinar la chapa/placa de acero alargada (banda) para su fácil manejo y transporte.
Durante el período de los años 1960 y 1970, los HSM se diseñaron como trenes totalmente continuos o trenes de tres cuartos continuos con 5 a 7 jaulas de desbaste. Los trenes actuales alcanzan producciones anuales entre 3 millones de toneladas (Mt) y 5,5 Mt en configuración semi-continua con 1 a 2 jaulas de desbaste.
Las bandas se producen en espesores hasta 25 mm. Las bobinas laminadas en caliente se producen con un diámetro interior de 750 mm en las bobinadoras, con un diámetro exterior de hasta 2.600 mm y con limitaciones de peso de bobina hasta 22 kg por mm de ancho. Las bobinas laminadas en caliente se usan para laminación en frío, y para corte longitudinal de bobinas en bobinas de menor ancho y corte transversal en chapas/placas de longitud recta. El rango de HSM para laminación de bobinas laminadas en caliente ha sufrido cambios significativos en las últimas décadas con el espesor mínimo de bandas laminadas en caliente disminuido de 1,8-2 mm a 0,8-1,2 mm. Bandas de tal espesor se producían anteriormente solo en trenes de laminación en frío.
Requisitos del HSM
Varios requisitos deben cumplirse por el HSM. Estos son: (i) alta disponibilidad del tren acoplada con alta productividad y altos rendimientos, (ii) bajo mantenimiento, (iii) bajo consumo energético, (iv) mejora de la calidad del producto cumpliendo tolerancias estrechas de espesor y perfil, y (v) programas de laminación flexibles para asegurar tiempos de entrega cortos y laminación económica de lotes pequeños.
Equipos básicos de un HSM convencional
Los equipos básicos de un HSM convencional son horno de recalentamiento, jaula/s de desbaste, jaulas de acabado, enfriamiento controlado acelerado (ACC) de la banda, y bobinadoras (Figura 1). Tras salir de la jaula/s de desbaste, el planchón pasa continuamente a través de las jaulas de acabado que reducen progresivamente el espesor. A medida que el acero se vuelve más delgado, también se vuelve más largo y se mueve a través de los cilindros más rápido. Como diferentes partes de la misma pieza de acero viajan a diferentes velocidades a través de los diferentes cilindros, este proceso necesita un control por computadora muy preciso de las velocidades en cada cilindro individual de cada jaula. Cuando llega al final del tren, el acero puede viajar a velocidades de hasta 20 m/seg. A medida que la larga banda de acero sale del tren, se bobina y se deja enfriar.
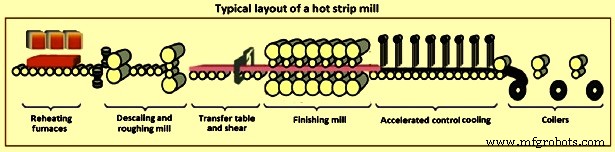
Figura 1: Disposición típica de un tren de laminación en caliente
Las instalaciones inter-jaulas son también críticamente importantes para la producción de banda laminada en caliente con buena calidad superficial. Equipos inter-jaulas importantes incluyen: (i) guías de entrada y salida, (ii) sistema de refrigeración de cilindros de trabajo, (iii) dispositivo anti-desprendimiento (anti peeling), (iv) sistema de lubricación de zona de mordida, y (v) sistemas de enfriamiento y desescamado inter-jaulas. La estrecha interacción de todas estas instalaciones es necesaria para lograr un resultado óptimo. Los guardas laterales con ajuste hidráulico de ancho aseguran posicionamiento exacto en tiempo mínimo. Las áreas de guía de banda están diseñadas para que todas las piezas de desgaste puedan reemplazarse rápidamente.
La eficiencia de enfriamiento inter-jaulas se mejora mediante selección y disposición optimizada de boquillas. La combinación de enfriamiento de zona de mordida, lubricación de zona de mordida y sistemas de enfriamiento mejorados en el lado de salida reduce la temperatura del cilindro. Esto resulta en una capa de óxido más delgada en la superficie del cilindro con menos desprendimiento de cilindro de trabajo como resultado. La lubricación dentro de la zona de mordida minimiza la fricción, permitiendo así reducción de la fuerza de laminación en 20%-30%. De esta forma, es posible redistribuir la fuerza de laminación para optimizar el programa de pasadas y calibres finales más delgados. A esto se añade que se previenen vibraciones o chattering en la jaula, lo que conduce a vidas de servicio de cilindros más largas.
Las bobinas laminadas en caliente producen chapas o planchas tras el desbobinado de las bobinas, enderezado y corte en una línea de corte a piezas rectas de longitud deseada. Estas chapas o planchas se identifican por su ancho siendo varias veces superior a su espesor. Tienen sección rectangular en la que longitud y ancho resultan ser más de 100 veces el espesor. Las chapas se definen como secciones rectangulares con espesor hasta 5 mm. Espesores de 5 mm y superiores se llaman planchas.
Las bobinas laminadas en caliente producidas en HSM son de varios grados de acero. Además de grados convencionales como aceros bajo en carbono, aceros alto en carbono, y aceros para laminación en frío, se producen en HSM bobinas laminadas en caliente de aceros especiales. El HSM también debe ser capaz de producir bobinas laminadas en caliente de aceros especiales como acero para tuberías, acero DP (dual phase), acero TRIP (plasticidad inducida por transformación), acero HSLA (alta resistencia baja aleación), acero IF (intersticial libre), y acero al silicio (Si), etc.
Un HSM moderno normalmente tiene: (i) equipos de alto rendimiento, (ii) alta calidad de superficie de banda con tamaño preciso, (iii) propiedades mecánicas mejoradas del acero, (iv) alta productividad del tren y equipos, (v) alto rendimiento usable, y (vi) bajos costes de producción. En el tren de acabado del HSM, una tarea importante la realiza un brazo hidráulico, llamado looper, situado entre dos jaulas consecutivas y cuyo propósito es mantener la tensión de la banda en un valor constante. Este sistema mecánico está sujeto a dinámicas particularmente inestables que hacen que el control sea complejo en el HSM.
Uno de los objetivos clave en la laminación de banda en HSM es alcanzar el espesor objetivo con calidad óptima en términos de convexidad y planicidad de la banda que sale del tren. Durante la reducción de espesor, es muy importante tener una reducción constante a lo ancho de la banda para tener un alargamiento uniforme entre el centro y el borde de la banda. Si no se cumple esta condición, se genera una condición de tensiones internas, causando defectos de planicidad (abombamiento central u ondulación de bordes).
Con una necesidad creciente de mayor rendimiento, racionalización de procesos y automatización en el usuario final del acero en años recientes, se espera que las bobinas laminadas en caliente cumplan estos requisitos. Por esta razón, los requisitos de calidad de banda laminada en caliente se han vuelto más rigurosos, exigiendo mayor precisión no solo en las propiedades del acero, sino también en requisitos dimensionales y de forma como espesor, ancho, planicidad y perfil.
La forma de una banda laminada se caracteriza por su perfil de sección transversal (convexidad) y su planicidad. La precisión de la forma de la banda es un parámetro importante que determina la calidad de la banda laminada en caliente. La forma de la banda es un factor indispensable para determinar la competitividad en el mercado de la banda laminada. Dado que la forma de la banda es un indicador clave de calidad, la tecnología de control de forma es la tecnología central de la producción de banda en caliente. Hay varios factores que influyen en la forma de la banda laminada en el HSM. La figura 2 muestra una distribución a lo ancho de la banda, comprendiendo convexidad de banda indicando una altura central de la banda, punto alto resultante de desgaste local de cilindro, y caídas de borde. Para cumplir estos requisitos, se necesitan técnicas sofisticadas para la laminación de bobinas laminadas en caliente en el HSM.
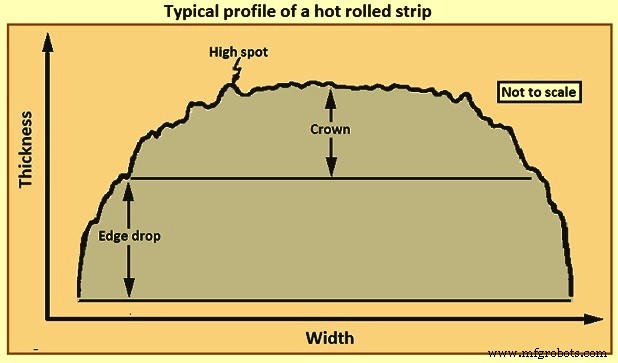
Figura 2: Perfil típico de una banda laminada en caliente
Recalentamiento del planchón
La primera operación principal en el HSM es el recalentamiento del planchón. Cuando el planchón sale del área de colada, está caliente con temperatura superior a 900 °C. El planchón espera en el patio de planchones antes de ser cargado en el horno de recalentamiento y su temperatura se reduce, fluctuando entre 100 °C y 800 °C. Este planchón es un planchón tibio (warm slab). El planchón se llama planchón frío (cold slab) cuando se enfría a temperatura ambiente en el patio antes de ser cargado en el horno de recalentamiento.
La tecnología así como su operación son importantes para el horno de recalentamiento. La operación del horno es muy importante para el rendimiento metálico, emisiones ambientales y coste. Alrededor del 30% del coste variable de laminar un planchón en una bobina laminada en caliente se gasta en gas combustible. Durante el recalentamiento del planchón en el horno, el requerimiento de energía combustible se reduce sustancialmente cargando el horno con planchones a alta temperatura (carga en caliente - hot charging) y manteniendo la temperatura de recalentamiento necesaria lo más baja posible. Esto último se hace reduciendo la pérdida de calor durante la laminación en el HSM. Las pérdidas por radiación se reducen usando paneles de calor. Al aplicar pulverización de agua, como en el caso de desescamado, también se debe prestar atención a las pérdidas por convección.
Los temas importantes concernientes al recalentamiento del planchón en el horno son que: (i) hay contacto directo de llama en el horno que oxida la superficie del planchón resultando en típicamente alrededor de 1% de pérdida de material debido a formación de escama, y (ii) la inercia de un horno de recalentamiento es alta. El ajuste de la operación del horno debido al cambio de temperatura del planchón lleva tiempo. La temperatura de descarga solo puede cambiarse gradualmente.
El horno de recalentamiento no es adecuado para un ajuste preciso, planchón a planchón, de la temperatura de descarga en correspondencia con la temperatura de entrada y salida del tren de acabado deseada. Esta falta de flexibilidad es un inconveniente durante el calentamiento del planchón en el horno. Dado que no es posible cambiar la temperatura de descarga de planchón a planchón, los planchones sucesivos normalmente se calientan a una temperatura suficientemente alta para acomodar el planchón que necesita la temperatura de descarga más alta. Normalmente es el planchón que se va a laminar a un espesor pequeño (es decir, alta pérdida de calor) o con una alta temperatura de laminación de acabado. Como resultado, los otros planchones en secuencia se calientan a una temperatura más alta de la necesaria. Esto no solo causa demasiado aporte de energía en los planchones, sino que también afecta la tasa de producción ya que el planchón debe esperar en la mesa de rodillos para enfriarse. Así hay gasto de energía en el horno y también pérdida de capacidad de laminación. Las instalaciones provistas en HSM para superar esta falta de flexibilidad en el horno son: (i) enfriamiento de barra de transferencia (transfer bar cooling), y (ii) calentamiento por inducción.
Conceptos fundamentales en laminación de banda en HSM
Los conceptos fundamentales aplicables durante la laminación de banda en HSM son: (i) el arco de contacto entre los cilindros y el material laminado es parte de un círculo, (ii) el coeficiente de fricción es constante en teoría, pero en la realidad varía a lo largo del arco de contacto, (iii) el material laminado se considera que se deforma plásticamente durante la laminación, (iv) el volumen del material es constante antes y después de la laminación (en la práctica el volumen puede disminuir un poco debido al cierre de poros), (v) la velocidad de los cilindros se asume constante, (vi) el material solo se extiende en la dirección de laminación y no hay extensión en el ancho del material, y (vii) el área de sección transversal normal a la dirección de laminación no se distorsiona.
Variables principales que influyen en el proceso de laminación
Las variables principales que influyen en el proceso de laminación durante la laminación de banda en HSM son: (i) diámetro del cilindro, (ii) resistencia a la deformación del material influida por metalurgia, temperatura y tasa de deformación, (iii) tensión de fluencia del material, (iv) fricción entre los cilindros y el material laminado, y (v) presencia de tensión delantera y/o trasera en el plano de la banda.
La laminación de banda en HSM es un proceso complejo donde la calidad del producto se ve influenciada por diversos factores como material de entrada, equipos mecánicos y eléctricos, parámetros operativos, lubricación, y estrategias de automatización y control. Los parámetros de calidad significativos son espesor del material, forma y superficie del material, y homogeneidad de distribución de tensiones. Para eficiencia de costes optimizada y maximizar uso de material, tolerancias estrictas para el espesor son necesarias, para permitir que la banda se laminate lo más cerca posible del espesor mínimo permisible. La calidad del producto solo puede optimizarse eficazmente si los equipos mecánicos, eléctricos e instrumentales, así como la solución de estrategia de control, se combinan bien.
Programación de laminación (Rolling Schedule)
Hay varios factores que afectan la programación de producción de bobinas. Estos son: (i) especificaciones de calidad de producto, (ii) estándares de eficiencia de proceso, (iii) productividad, y (iv) fecha de entrega objetivo. Cada planchón tiene varias características importantes como ancho, espesor, grado (composición química), temperatura de carga, temperatura de salida, fuerza agregada (fuerza necesaria para reducir el espesor de un planchón), y calibre (espesor requerido de la banda a producir), entre otros. Las restricciones más importantes requieren cambios suaves en cuatro aspectos: (i) ancho, (ii) fuerza agregada, (iii) calibre, y (iv) tiempo de residencia en el horno de recalentamiento.
El programa de laminación juega un papel decisivo en la laminación de banda en HSM. Tradicionalmente, el factor más importante es la evolución de los perfiles de los cilindros en los trenes causada por su desgaste y expansión térmica. De esto deriva el "programa ataúd" (coffin schedule) que significa empezar estrecho, aumentar rápidamente a material más ancho a medida que las convexidades térmicas aumentan en los cilindros, y disminuir gradualmente hacia lo estrecho a medida que los cilindros se desgastan.
El programa de laminación tiene un efecto importante en la capacidad del tren. El programa del tren incluye programas de reducción, velocidad y temperatura. El programa de reducción determina las pasadas de laminación y la reducción por pasada. El programa de velocidad determina la velocidad de mordida, velocidad de paso y velocidad máxima de laminación sin variación en aceleración y desaceleración del motor. El programa de temperatura controla la caída de temperatura de la nave del tren y la temperatura de laminación de acabado por flujo de agua de enfriamiento según la temperatura de inicio de laminación. Los temas importantes para el programa de laminación son: (i) la forma de la banda es buena y la convexidad cumple los requisitos de especificación, (ii) el rendimiento del tren de laminación, y (iii) el buen desempeño de la banda. El programa de laminación debe asegurar que las bandas producidas en el HSM cumplan los requisitos de dimensiones, propiedades integrales y microestructura de la banda.
Rendimiento de los cilindros de trabajo
Los cilindros de trabajo del HSM deben soportar condiciones extremas de servicio. Al salir de los hornos de recalentamiento, la temperatura del planchón es alrededor de 1.250 °C. Durante la laminación, debido al contacto con la banda, la superficie del cilindro se calienta de 50-80 °C (condiciones estacionarias) a temperaturas muy altas (500-600 °C en las jaulas iniciales) en solo un segundo, y los rociadores de agua la enfrían de nuevo a 80 °C en alrededor de 4 segundos. Estos cambios térmicos promueven ciclos severos de fatiga térmica que afectan una profundidad de 1-2 mm. Se generan tensiones compresivas longitudinales y circunferenciales a medida que la superficie del cilindro se calienta hasta que la superficie cede plásticamente (la resistencia a la fluencia a alta temperatura y el coeficiente de expansión térmica de la aleación determinan este punto). En la mitad de enfriamiento del ciclo, se generan tensiones de tracción y ocurre fluencia adicional. La figura 3 muestra las tensiones térmicas en la superficie del cilindro de trabajo.
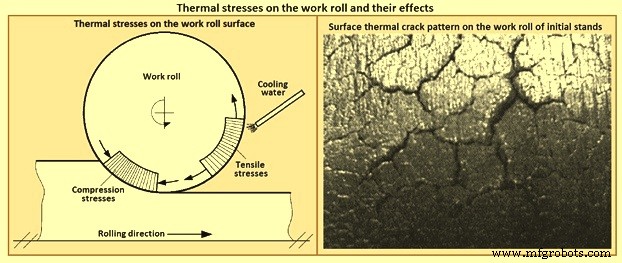
Figura 3: Tensiones térmicas en el cilindro de trabajo y sus efectos
Las tensiones térmicas en los cilindros de trabajo son tan altas que un patrón de grietas se desarrolla tras un corto período de trabajo. Estas grietas son mayormente profundas en los cilindros de las jaulas iniciales, pero mayormente superficiales en las últimas jaulas de acabado (Figura 3). Estas grietas de fuego (fire cracks) también crecen y se ramifican debido a las altas tensiones generadas en cada revolución en el contacto entre el cilindro de trabajo y el de apoyo (tensiones de Hertz incluso superiores a 2.000 MPa). Las tensiones de Hertz aumentan con la carga de laminación a medida que la banda se enfría en contacto con los cilindros de las diferentes jaulas del tren.
Además, la superficie del cilindro de trabajo también sufre procesos de oxidación y desgaste abrasivo. El desgaste es producido por la carga de laminación compresiva en combinación con el deslizamiento entre cilindro y banda a lo largo del ángulo de contacto y especialmente por la presencia de una capa de óxido en la superficie de la banda. Esta escama está compuesta de tres capas: la externa Fe₂O₃, la media Fe₃O₄ y la interna FeO, sus durezas promedio a temperatura ambiente siendo 1.000 HV, 450 HV y 350 HV respectivamente. Además, el espesor de estas capas depende de la temperatura de la banda. La banda bajo las jaulas de desbaste con temperaturas en el rango de 1.150-1.250 °C tiene un contenido sustancial de escama Fe₂O₃ abrasiva, mientras que bajo las últimas jaulas de acabado con temperaturas en el rango de 850-950 °C predomina la escama FeO blanda. Esta es la razón principal subyacente a los diferentes patrones de desgaste normalmente observados en las diferentes jaulas del HSM.
También, impactos a alta velocidad con los bordes delanteros y traseros fríos de la banda ocurren cada 2-3 minutos. Además, los cilindros de trabajo pueden sufrir tensiones de flexión y torsión que alcanzan valores máximos cerca de los cuellos de laminación.
El rendimiento del cilindro de trabajo en HSM depende de las toneladas laminadas por milímetro en el momento del descarte del cilindro tras alcanzar el diámetro mínimo. También depende de la cantidad de desgaste o rectificado necesario tras cada campaña de cilindro. Al final de la campaña, la superficie del cilindro de trabajo se inspecciona no destructivamente y luego se rectifica para eliminar todos los defectos (grietas superficiales) y la capa externa deteriorada. Tras esto, el cilindro se inspecciona de nuevo antes de montarse en el tren. Cada par de cilindros de trabajo se usa hasta alcanzar un diámetro mínimo. Por tanto, cualquier mejora del comportamiento del cilindro en el tren tiene impacto directo en aspectos de coste mayores. Esto es debido a: (i) mejor calidad de banda (superficie y forma), (ii) mayor productividad (toneladas laminadas antes del descarte), (iii) menor número de cambios de cilindros y menor inventario de cilindros, y (iv) mejores condiciones de trabajo de los cilindros de laminación del HSM.
Mejora de propiedades mecánicas y enfriamiento controlado
Hay varios métodos para mejorar las propiedades mecánicas de la banda. Estos incluyen aleación, tratamiento térmico, laminación controlada y enfriamiento controlado acelerado. El más prometedor para la mejora de la calidad de la banda es la laminación controlada con el posterior enfriamiento controlado acelerado (ACC). Durante el ACC, el enfriamiento se realiza desde el calor de laminación removiendo el calor por el ambiente de enfriamiento (agua) suministrado a la superficie caliente de la banda. En este caso, el método y la tasa de alimentación de agua sobre la superficie de la banda afectan considerablemente las propiedades finales de la banda.
El sistema ACC se diseña como sistema de flujo laminar tanto en la parte superior como inferior, incorporando un sistema de tanque de cabecera lateral. La zona de enfriamiento se divide en los bancos de enfriamiento requeridos que consisten en bancos de enfriamiento intensivo para enfriamiento más rápido, bancos de enfriamiento normal para enfriamiento regular, y bancos de enfriamiento para control fino de temperatura con el fin de lograr los patrones de enfriamiento deseados y temperaturas de bobinado para aceros DP y TRIP. La combinación de enfriamiento laminar y sistema de enmascaramiento de bordes previene el enfriamiento excesivo de los bordes de la banda, minimizando así diferencias de tensiones a lo ancho de la banda.
Automatización y control en HSM
Varios pasos involucrados durante el procesamiento de planchón a banda laminada en caliente en el HSM son complejos e involucran tecnologías mecánicas y de automatización. La laminación en caliente de banda en un HSM necesita no solo soluciones mecánicas sino también tecnologías de control apropiadas. El proceso de laminación en el HSM puede controlarse mediante una arquitectura estándar de software y automatización que incluye cuatro niveles de automatización: niveles 0, 1, 2 y 3 respectivamente.
El uso de soluciones avanzadas de control y modelado para HSM ha sido objeto de varios desarrollos en diversas direcciones en los últimos 40-50 años. Estos incluyen: (i) el uso de técnicas de control multivariable propuestas para el tren de acabado desde los años 1970 y ahora consideradas una herramienta consolidada para controlar la jaula de laminación genérica junto con el looper aguas abajo o la bobinadora aguas abajo; (ii) desarrollo de diversos modelos para predecir características del material según la temperatura del material y el proceso de laminación y aplicación de controles para regular la temperatura de bobinado; (iii) desarrollo de técnicas avanzadas de control aplicadas para compensar fenómenos de fricción; (iv) desarrollo de modelos y controladores para mejorar la planicidad y perfil del material; y (v) desarrollo de técnicas de control de dirección (steering control) introducidas recientemente para aumentar los niveles de productividad reduciendo la probabilidad de cobbles.
Un sistema de automatización fiable es necesario para el alto rendimiento de los equipos mecánicos e hidráulicos del tren. El sistema de automatización debe decidir la configuración del tren que calcula el programa de laminación de banda de alta calidad teniendo en cuenta restricciones del tren, consumo energético, deterioro de equipos y productividad del tren. El programa de laminación se calcula por modelos matemáticos para cada planchón a laminar con el fin de tener en cuenta la varianza inherente al tren, por ejemplo, posibles diferencias de temperatura entre los dos planchones constitutivos que entran al tren y el impacto de esta diferencia en la fuerza de laminación necesaria para lograr el mismo espesor final, o el desgaste al que está sujeto el cilindro de trabajo, planchón a planchón, y su impacto en el espesor de la banda laminada.
El sistema de automatización no es el único determinante del rendimiento del HSM. Sin embargo, para cualquier configuración dada de equipos mecánicos y eléctricos, el rendimiento potencial del tren solo se alcanza con control y automatización de alto rendimiento. Los datos básicos para el sistema de automatización incluyen: (i) datos geométricos y físicos del planchón de entrada (dimensiones y calidad de acero), (ii) datos objetivo para la banda (espesor, ancho, temperatura, perfil, etc.) y (iii) datos del tren y límites del HSM.
La tecnología de automatización aplicada en el HSM se divide normalmente en cuatro niveles denominados niveles 0, 1, 2 y 3, respectivamente (Figura 4). Todos estos niveles deben cooperar jerárquicamente para lograr los mejores rendimientos. Para los más altos niveles de productividad del tren, se necesitan implementar en el tren diversas tecnologías de control, modelos matemáticos de fenómenos físicos y algoritmos de optimización.
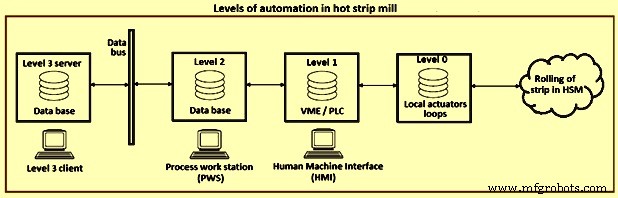
Figura 4: Niveles de automatización en tren de laminación en caliente
Las referencias al sistema de automatización de nivel 1 y a los actuadores son calculadas por los modelos matemáticos para cada banda a laminar con el fin de tener en cuenta la varianza inherente al tren. Por ejemplo, puede haber posible diferencia de temperatura entre los dos planchones que entran al tren, y el impacto de esta diferencia en la fuerza de laminación necesaria para lograr el mismo espesor final de banda, o el desgaste al que está sujeto un cilindro de trabajo, banda a banda, y su impacto en el espesor de la banda.
La automatización de nivel 2 presta especial atención al seguimiento de la banda desde la entrada del planchón al tren hasta el momento en que la bobina laminada en caliente se produce y sale del HSM. El seguimiento de cada banda laminada tiene en cuenta todas las bandas a lo largo de todo el tren. Permite la adquisición de mediciones y gestiona todas las operaciones en las que la configuración y adaptación del tren deben ejecutarse. Hay tres factores que contribuyen a la configuración del tren: (i) estrategias de laminación, (ii) modelos matemáticos y (iii) adopción de modelos.
El nivel 3 funciona principalmente como programador (scheduler) del tren de laminación en caliente. Toma la cartera de pedidos del tren y la organiza en rondas de, típicamente, 100 a 200 piezas de trabajo que cumplen con las reglas de programación desarrolladas para el tren. Además del propio HSM, el nivel 3 tiene en cuenta los procesos aguas arriba y aguas abajo y las áreas de almacenamiento. Las reglas de programación usadas en HSM son, básicamente, un modelo global del tren de laminación que permite al programador organizar la ronda para que los parámetros de calidad requeridos puedan lograrse dentro de las restricciones impuestas por los equipos del tren.
Proceso de manufactura
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Grados y aplicaciones de acero laminado en caliente – Guía completa
- Acero AISI 1008 Laminado en Caliente: Resumen Completo de Propiedades
- Acero AISI 1015 Laminado en Caliente: Propiedades Clave y Aplicaciones
- Acero AISI 1017 Laminado en Caliente: Propiedades Clave y Aplicaciones
- Acero AISI 1006 Laminado en Caliente: Propiedades y Rendimiento
- AISI 1010 Laminado en Caliente: Propiedades y Aplicaciones
- AISI 1012 Laminado en Caliente: Propiedades y Especificaciones
- AISI 1016 Laminado en Caliente: Propiedades Clave y Rendimiento
- AISI 1018 Laminado en Caliente: Propiedades y Aplicaciones
- AISI 1025 Laminado en Caliente: Propiedades Clave y Rendimiento