



Horno Optimizador de Energía (EOF): Tecnología de Vanguardia en Acería
Horno Optimizador de Energía (EOF)
El horno optimizador de energía (EOF) es un horno para acería primaria. El proceso de acería en EOF fue desarrollado por el pionero de mini-accerías Willy Korf junto con sus colegas. Opera en la planta GERDAU Divinópolis (Brasil) y en plantas JSW SISCOL y Hospet Steel de Mukand (India). La primera unidad entró en producción en 1982.
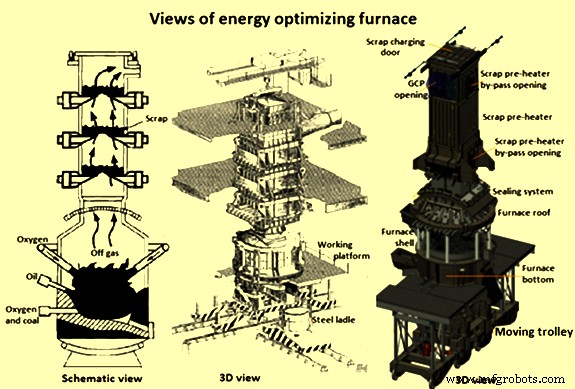
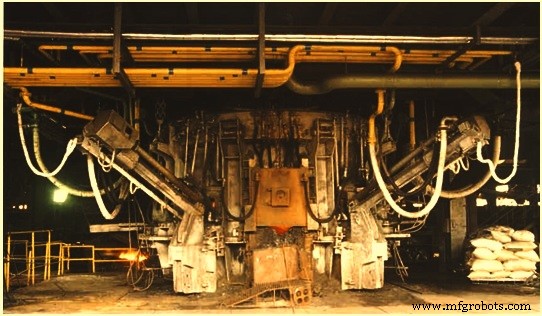
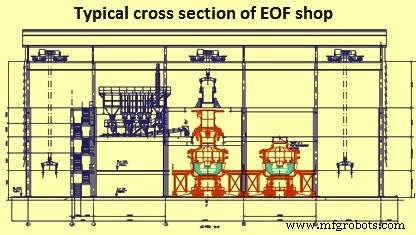
Están disponibles EOF de capacidades estándar 30/40 t, 60/80 t y 100/120 t. Características y dimensiones básicas: (i) superficie del hogar 6,6-22 m², (ii) diámetro del cascarón 5,3-7,5 m, (iii) altura total desde plataforma de trabajo a nivel superior ~17-25 m, (iv) una o dos etapas de precalentador de chatarra, (v) ángulo de basculación para vaciado y desescoriación hasta 8°. La Fig. 1 muestra vistas del EOF y la Fig. 2 una vista desde la plataforma de trabajo.
Principio del proceso
El EOF es un horno de fundición/refino para producción de acero líquido. Dispone de precalentador de chatarra. El principio básico consiste en trabajar con soplado combinado de oxígeno (O₂) sumergido y atmosférico en una carga inicial que contiene arrabio (HM), chatarra sólida precalentada y fundentes para formación de escoria. La chatarra se precalienta a ~850-900 °C por el calor sensible del gas de escape en una o dos cámaras sobre el techo del horno. El O₂ soplado por inyectores sumergidos reacciona con el carbono (C) del arrabio generando burbujas de monóxido de carbono (CO) que atraviesan el baño líquido hasta la atmósfera del horno. Aquí el CO se quema a dióxido de carbono (CO₂) por el O₂ soplado a través de inyectores atmosféricas y lanzas supersónicas. El burbujeo de CO genera una agitación muy fuerte e incrementa significativamente la superficie del baño, permitiendo transferir gran cantidad de calor al baño. El proceso también incluye desescoriación y formación de escoria secundaria.
El EOF se concibió para utilizar eficazmente el calor sensible de convertidores medianos y pequeños. Es un proceso de soplado combinado de O₂ básico donde una mezcla de HM, chatarra y hierro reducido directo (DRI) forma la carga. El O₂ se sopla a través de dos inyectores sumergidos y una o dos lanzas supersónicas. La post-combustión de gases emergentes sobre el baño de acero se realiza usando cuatro inyectores atmosféricos y aire que entra por la puerta, suministrando parte del calor al baño metálico y el resto para precalentar la chatarra del siguiente ciclo. El orificio de vaciado y mecanismo de basculación están diseñados para vaciado eficiente sin escoria.
El O₂ inyectado por inyectores sumergidos reacciona con el C del baño generando burbujas de CO que promueven agitación intensa, beneficiosa para cinética de reacción y homogeneización de temperatura. Al salir las burbujas del baño, el CO se quema con O₂ de los inyectores atmosféricos. Las proyecciones de metal líquido causadas por la erupción de burbujas de CO promueven un aumento extraordinario de la superficie del baño, aumentando la exposición al O₂ de las lanzas supersónicas y capturando parte del calor generado por post-combustión, que es atraído al baño. La combinación de estos factores explica la des carburación extremadamente rápida y el ascenso de temperatura del baño, resultando en tiempos de soplado similares a los del convertidor de oxígeno básico (BOF). La posibilidad de bascular el horno, permitiendo extracción continua de escoria por la puerta de escoria y vaciado en el momento exacto de finalizar la des carburación, así como la liberación instantánea de chatarra del precalentador, permiten tiempos ciclo (tap-to-tap) incluso inferiores a 30 minutos.
El proceso permite usar alto porcentaje de carga sólida (incluso >40 %). Combinado con dispositivos de inyección de carbono, la proporción de DRI en la carga puede subir a 25 % o más. La eficiencia térmica del proceso se debe a: (i) energía química liberada por reacciones exotérmicas entre O₂ inyectado y elementos del baño incluido C añadido, (ii) energía química de reacciones de oxidación gaseosa en la atmósfera del horno involucrando CO e H₂ liberados del baño, y (iii) calor sensible transferido por gases calientes del horno a la chatarra fría cargada en el precalentador.
Características de la calidad del acero producido
En EOF pueden producirse todos los tipos y calidades de aceros. El acero vaciado tiene química similar a la obtenida en proceso de soplado combinado. Gracias a la desescoriación continua durante el proceso, se logra buena desfosforación (P hasta 0,008 %) y desulfuración (S hasta 0,025 %).
Al tener el proceso EOF alto porcentaje (>60 %) de HM en la carga, el acero líquido vaciado tiene muy bajo contenido de elementos parásitos (tramp elements). Esto es ventajoso para producir aceros especiales como aceros para forja en matriz, aceros especiales limpios y aceros para tubos sin costura.
La alta presión parcial de CO durante todo el período de soplado resulta en niveles muy bajos de H₂ y nitrógeno (N₂) en el acero vaciado. Para aceros de alta calidad y especiales, el acero líquido vaciado se trata en unidades de acería secundaria según necesidad.
Proceso y equipos principales
El EOF está equipado con: fondo con revestimiento refractario, cascarón refrigerado por agua, techo refrigerado por agua, sellado entre horno y precalentador de chatarra, canal de arrabio, canal de vaciado de acero, inyectores sumergidos, inyectores atmosféricos y lanza supersónica para soplado de O₂, quemadores oxi-combustible para calentamiento del nuevo fondo. Los principales equipos/componentes se describen a continuación.
Hogar del EOF
De forma cóncava, fabricado en chapa de calidad caldera y revestido con ladrillos refractarios. Contiene el acero líquido durante el proceso. Al ser un proceso de acería de oxígeno básico, el revestimiento de trabajo es principalmente de ladrillos magnesia-carbono (MgO-C). El revestimiento de respaldo es de ladrillos de magnesita. El revestimiento MgO-C cerca de la zona de inyectores consiste en bloques de mayor densidad por mayor erosión en esta zona. Durante la campaña, los ladrillos se erosionan y se reparan por proyección (gunning) con materiales base magnesita. Se usa máquina especial de gunning para reparación en caliente del fondo del EOF.
El orificio de vaciado sumergido junto con retro-basculación rápida asegura vaciado sin escoria apto para refino secundario posterior. El orificio es parte crítica del hogar ya que todo el acero se vacía al cucharón a través de él. Cuando el diámetro se agranda, se reduce a 200 mm usando tubo de acero y rellenando con material de gunning. Antes de cargar HM en el EOF, el orificio debe bloquearse correctamente para evitar apertura prematura.
Cascarón y techo del EOF
Fabricados con paneles refrigerados por agua, reduciendo consumo de refractario. El cascarón circular y diseño compacto mantienen pérdidas de calor al mínimo. El cascarón tiene canal de HM para verter arrabio líquido del cucharón al hogar mediante grúa de carga de HM. El canal también es refractario y a menudo necesita reparaciones que pueden hacerse con el EOF en operación sin pérdida de tiempo.
El cascarón tiene puerta de escoria en lado opuesto para eliminación continua de escoria durante el proceso. La puerta se opera arriba/abajo mediante cilindro neumático. También se usa para toma de muestras y medición de temperatura del acero líquido. Por la puerta de escoria se realiza el gunning en caliente del refractario. La limpieza y bloqueo del orificio de vaciado antes de cargar también se hace por la puerta de escoria (también llamada puerta de trabajo).
El techo refrigerado por agua consta de pieza superior y falda deslizante. No hay refractario en el techo. Por la abertura superior, los gases calientes del EOF viajan a la zona de precalentamiento de chatarra. Cuando el cascarón bascula, lo hace junto con el techo. Entre la falda deslizante y la pieza inferior del precalentador, se colocan enfriadores de hierro fundido para minimizar ingreso de aire atmosférico al precalentador.
El cascarón y techo son importantes para contener los gases de escape del baño y realizar post-combustión antes de que viajen al precalentador de chatarra. Se mantiene presión negativa de 200 mm columna de agua dentro del EOF.
Precalentador de chatarra
Colocado inmediatamente sobre el horno, tiene uno o dos dedos refrigerados por agua basculantes para soportar la carga metálica sólida calentada por gases de escape del horno. También se provee canal inclinado refrigerado por agua bajo los dedos para adiciones al horno. El precalentador es parte esencial del EOF. Los EOF anteriores usaban precalentadores de dos o tres etapas al diseñarse para mayor porcentaje de carga sólida. Actualmente la mayoría tienen sistema de precalentamiento de una sola etapa.
El precalentamiento se hace con dedos y paneles refrigerados por agua donde la chatarra del siguiente ciclo se precalienta a 850-900 °C por los gases de escape del EOF. Los dedos se dividen en dos mitades y pueden abrir/cerrarse mediante cilindros hidráulicos. Están cerrados cuando se carga chatarra. La chatarra permanece sobre los dedos durante todo el procesamiento del ciclo, precalentándose por el calor sensible de los gases de escape. Una vez vaciado el ciclo anterior y bloqueado el orificio, los dedos se abren y la chatarra cae dentro del fondo del EOF. Esta es la característica única del EOF: el precalentador está directamente sobre el techo, recogiendo gases a la máxima temperatura posible para precalentar la chatarra. Puede proveerse línea de by-pass para enviar gases por canal de by-pass y evitar fusión de chatarra sobre el precalentador. Normalmente en EOF recientes, el control de temperatura de gases se hace por aire de dilución mediante soplador de tiro forzado que se activa automáticamente si la temperatura sube.
La caliza y ferroaleaciones también se descargan por sistema de alimentación automático bajo los dedos, descargándose en el EOF. También hay analizador CO-CO₂ en zona de precalentador. Cuando el porcentaje de CO supera un valor, el aire de dilución se activa automáticamente para oxidarlo y evitar explosión.
La chatarra preparada, en cubos de descarga inferior especialmente diseñados, se carga en la parte superior del EOF por grúa de carga. Tras la carga, la puerta deslizante se cierra. El número de cubos en circulación debe ser suficiente para evitar demoras. Cuando la chatarra está lista, el cubo se coloca sobre el soporte sobre la puerta deslizante superior. Para cargar en zona de precalentamiento, el cubo se eleva con cilindro hidráulico abriendo sus compuertas de descarga inferior y descargando la chatarra sobre los dedos del precalentador. La chatarra debe estar bien preparada, sin piezas >400 mm para evitar daños a dedos, paneles y pieza superior del techo al descargar en el EOF.
Sistema de soplado de O₂
Parte importante del EOF para el proceso de acería. El soplado se hace por inyectores sumergidos, inyectores atmosféricos y lanzas supersónicas. El O₂ debe conducirse al baño de acero y para post-combustión de manera precisa a presión y caudal controlados por instrumentación. El perfil de O₂ especificado para el procesamiento del ciclo debe seguirse desde el inicio hasta el final.
La inyección de O₂ al baño a través de inyectores sumergidos es una característica única del EOF. Cuatro inyectores en el hogar están a 45°, 135°, 225° y 315° asumiendo orificio de vaciado a 0°. Están a 300 mm sobre el fondo. El tubo exterior es de acero inoxidable con tubo de cobre (Cu) concéntrico. El diámetro exterior del tubo de Cu tiene ranuras helicoidales y se refrigera con agua desmineralizada (AD) y gas N₂, promoviendo formación de nódulo en la punta del inyector dentro del horno. La formación del nódulo minimiza el consumo de punta a 2-3 mm por ciclo. Todo el conjunto tiene buen sistema de seguridad para operación sin problemas.
El soplado por inyectores ayuda en des carburación y agitación del baño. El enfriamiento del tubo con agua AD es crítico. Mientras el inyector se refrigera y aunque baje la presión de O₂, el acero líquido no sale. Pero si falla el agua de refrigeración y el O₂ está abierto, hay erosión muy rápida del inyector sumergido resultando en rotura del hogar del EOF, lo cual es muy peligroso. Por ello hay tanque de agua AD de reserva que puede ponerse en operación inmediatamente si cae presión o caudal.
La post-combustión de gases de escape dentro del recipiente del horno es otra característica única. Cuatro inyectores atmosféricos fijos en el cascarón para post-combustión de gases que emergen sobre el baño de acero. Están ubicados exactamente sobre las cuatro posiciones de inyectores. Los cuerpos también son refrigerados por agua y todos apuntan hacia el centro del baño. La actividad básica es oxidación de CO a CO₂, y la energía generada se transmite parcialmente al baño y la mayor parte fluye con gases de escape para precalentar la chatarra del siguiente ciclo.
Dos lanzas supersónicas fuerzan chorro de O₂ cerca del nivel de escoria dentro del EOF, ayudando en des carburación a alta velocidad y agitación profunda del baño. La lanza tiene punta de Cu y cuerpo de acero refrigerado por agua. Es retráctil sobre bastidor inclinado. Cada lanza está a cada lado de la puerta de escoria. El O₂ de la lanza se usa principalmente para des carburación y parcialmente para post-combustión. Al ser EOF proceso de soplado combinado, la inyección de O₂ por arriba es principalmente por lanza supersónica y el soplado lateral por abajo por inyectores sumergidos. La lanza normalmente tiene instrumentación y sistemas de control para operación segura.
También se hace lanza de O₂ manual en interfaz escoria/metal para fluidificación rápida de escoria. Generalmente dos lanzas manuales por la puerta de escoria. Cantidad medida de O₂ se libera por tubos de lanza al baño. También se usan para limpiar orificio de vaciado al final del vaciado.
El flujo de O₂ por inyectores sumergidos, inyectores atmosféricos y lanza supersónica se controla mediante bancada de válvulas con instrumentación requerida controlada por computadora. En la bancada, para seguridad de inyectores sumergidos, hay facilidad para cambiar de O₂ a N₂ o Argón (Ar) si un ciclo debe mantenerse más tiempo en el EOF. La bancada es el corazón de la operación EOF que controla el perfil preciso de soplado de O₂ para lograr el período de soplado deseado.
Sistema de cambio de fondo
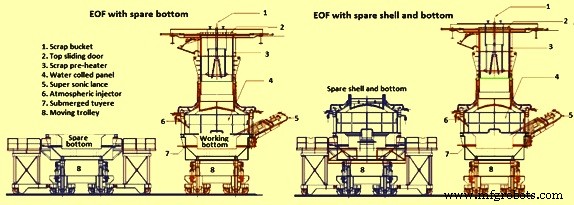
El EOF normalmente contiene dos carros, dos fondos y un cascarón y techo. Un cascarón y fondo de repuesto puede ser alternativa a fondo de repuesto. La Fig. 3 muestra esto. Todo el fondo, cascarón y techo van montados en un carro sobre rieles. Dos carros de fondo tipo lanzadera se usan para cambio rápido de fondo (o cascarón y fondo) entre campañas. Un carro lleva el EOF en operación mientras el otro lleva el otro fondo y está aparcado para revestimiento a un lado del fondo en uso. Ambos carros tienen pistas de collar de rodadura para bascular el horno para vaciado o desescoriación. El fondo de repuesto está revestido con refractario y listo para operación. Al final de la campaña del hogar, el cascarón se eleva con cilindros hidráulicos, el fondo en uso se retira y el fondo de repuesto revestido se pone en lugar dentro de 12 horas y el EOF vuelve a operación. El basculamiento se realiza por cilindros hidráulicos de alta velocidad, permitiendo vaciado sin escoria.
Sistema de alimentación de cal y aleaciones
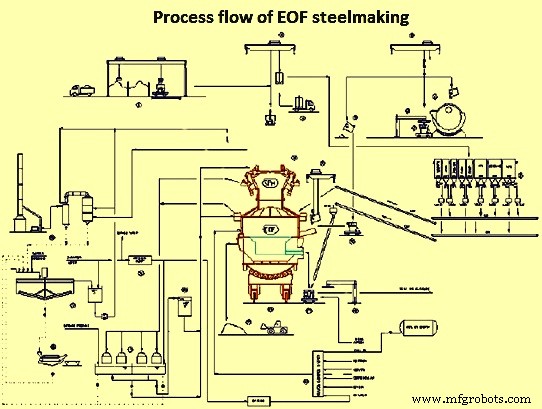
Consiste en tolvas de almacenamiento, sistemas de pesaje y cintas transportadoras. Se provee para alimentar cantidades exactas de cualquier aditivo de manera regulada al baño del EOF. Básicamente para alimentar cal en el EOF. A veces se usa para alimentar ferromanganeso para ebullición de manganeso antes del vaciado. También a veces para alimentar DRI para controlar temperatura del baño.
Existe segundo sistema automático para cargar cal y aleaciones en el cucharón durante el vaciado del acero desde EOF. Principalmente para desoxidación primaria y hacer escoria reductora para refino secundario posterior. Al ser EOF proceso de alta productividad con tiempo de ciclo corto, el sistema de alimentación de cal y aleaciones en el EOF y en el cucharón durante el vaciado es parte importante para asegurar adiciones requeridas acorde a la productividad del horno.
Planta de limpieza de gases (GCP)
Normalmente tipo húmedo. Consiste en: bajante, cámara de enfriamiento, venturi, separador ciclónico, ventilador ID (tiro inducido) y chimenea. La bajante conduce gases de escape tras el precalentador a la cámara de enfriamiento. Es refractaria y tiene boquillas de rociado de agua para enfriar gases y separar polvo. En la cámara de combustión hay cambio de dirección de gases junto con gran ducha de agua que no solo baja temperatura sino que también separa polvo. El venturi es el corazón del sistema GCP: separa polvo por liberación brusca de presión y controla precisamente la presión negativa del horno mediante par de compuertas accionadas eléctricamente. El separador ciclónico es el dispositivo final para separar polvo de gases.
El agua sucia de la cámara de enfriamiento y separador ciclónico se conduce al espesador tras dosificación química. En el espesador, el polvo sedimenta y el agua clara se recircula al GCP por sistema de bombeo. El aire limpio (<50 mg/m³) es aspirado por dos ventiladores ID (uno de reserva) y sale a la atmósfera por chimenea alta. El gas limpio es principalmente vapor puro que aparece como nube blanca al salir de la chimenea. El lodo húmedo filtrado se recoge en el espesador donde partículas sólidas con 68-70 % Fe se reciclan a la planta de sinter. También es posible GCP tipo seco en EOF.
Quemador aire-aceite
Usando combustible líquido bajo en S, se usa para precalentar el nuevo hogar y cascarón revestidos del EOF. Esto asegura balance térmico adecuado al procesar el primer ciclo. Entre ciclos, el quemador no es necesario. En caso de parada prolongada, es deseable precalentar el horno antes de cargar ciclos posteriores.
Instrumentación y control
Actualmente los EOF tienen sistemas de instrumentación muy elaborados donde el control total es mediante PLC/computadora en línea. La red de seguridad es excepcionalmente buena para asegurar operación segura y repetibilidad del proceso. La computadora tiene facilidad para registro automático de datos y alarma cuando algún subsistema falla.
Parámetros operacionales
Parámetros típicos de operación del EOF:
- Disponibilidad del horno: 340 días/año
- Composición de carga: 50-90 % HM con balance de carga sólida
- Tiempo ciclo (tap-to-tap): 30-50 minutos
- Temperatura de vaciado: 1.700 °C sin horno de cucharón, 1.650 °C con horno de cucharón
- Tiempo para cambio de fondo (entre campañas): 12-24 horas
Consumos específicos típicos por tonelada de acero líquido:
- HM: 778 kg/t (70 %)
- Carga sólida (arrabio y chatarra de acero): 333 kg/t (30 %)
- Cal: 45 kg/t (según contenido de P del HM)
- Consumo de O₂: 50-70 Nm³/t
- Consumo de N₂: 3-5 Nm³/t
- Consumo de combustible: 5-10 Mcal/t
- Consumo de refractario: ~6 kg/t
- Material de gunning: ~4 kg/t
- Rendimiento metálico: 87-89 %
Ventajas del EOF
- Amplia flexibilidad en mezcla de carga metálica. Ventajas mayores cuando disponibilidad de HM es baja (ej. 50 % de proceso de ferroníquel). Flexibilidad también en carga sólida (chatarra, arrabio).
- Ventajoso en caso de baja disponibilidad de energía eléctrica.
- Alta productividad y buena disponibilidad del horno.
- Acero líquido con buenas propiedades metalúrgicas, especialmente desfosforación y desulfuración.
- Bajo contenido de elementos parásitos en el acero líquido.
- Nivel de inclusiones en acero reducido enormemente por lavado continuo de escoria durante soplado y vaciado sin escoria.
- Acero vaciado transferible directamente a colada continua o a unidades de metalurgia secundaria.
- Control de proceso simple y totalmente automatizable.
- Proceso energéticamente eficiente.
- Trabaja bajo presión ligeramente negativa, prácticamente sin emisiones de polvo.
- Bajo nivel de ruido.
- Flexibilidad respecto a materiales de carga sólida (chatarra, arrabio).
Proceso de manufactura
- Aprovechamiento de la energía solar: guía completa para una energía limpia y fiable
- Energía térmica explicada: definición, ejemplos y funcionamiento
- Aprovechamiento de la energía mareomotriz: guía clara para energía oceánica renovable
- Energía eólica explicada: cómo el viento impulsa energía limpia
- Recursos energéticos no renovables: definición, tipos e impacto
- Guía completa de energía renovable: tipos, beneficios y desafíos
- Fuentes de energía: de los combustibles fósiles a las renovables
- Energía de biomasa: beneficios, desafíos y potencial futuro
- Energía geotérmica: beneficios, usos y funcionamiento
- Energía hidroeléctrica: guía completa para su aprovechamiento
- Aumente el ahorro energético con tuberías optimizadas para sistemas de aire comprimido