



Producción de ferro-cromo: proceso, composición y usos
Producción de ferro-cromo
El ferro-cromo (Fe-Cr) es una aleación de hierro (Fe) y cromo (Cr) usada principalmente en producción de acero inoxidable. La proporción de Cr varía entre 50% y 70%.
El Fe-Cr se clasifica frecuentemente por la relación Cr/carbono (C). La gran mayoría es "cromo de carga" (charge chrome), con menor relación Cr/C, producido para acero inoxidable. El segundo mayor es "ferro-cromo de alto carbono" (HC Fe-Cr), con mayor contenido de Cr, producido de mineral de cromita de mayor ley. Otros grados: "medio carbono" (MC Fe-Cr, también cromo de carbono intermedio, hasta 4% C) y "bajo carbono" (LC Fe-Cr, mínimo 60% Cr, C 0,03-0,15%, pudiendo llegar a 1%).
La aleación Fe-Cr es esencial para acero inoxidable y aceros especiales de alta calidad, caracterizados por alta resistencia a corrosión y baja magnetización. El ciclo de procesamiento implica reducción química del mineral de cromita.
Fundición de aleación HC Fe-Cr
HC Fe-Cr y cromo de carga se producen normalmente por fundición convencional con reducción carbotérmica de mineral de cromita (óxidos de Cr y Fe) usando horno de arco sumergido eléctrico (SAF) u horno de arco abierto de corriente continua (DC).
Horno de arco sumergido (SAF)
En SAF, la energía se suministra predominantemente en modo resistivo. Características clave: resistividad eléctrica de la escoria y temperatura de liquidus de la escoria, seleccionadas estrictamente para operar cómodamente. Estos parámetros imponen restricciones en temperatura de operación.
SAF para fundición de cromita son de dos tipos: (i) cerrado y (ii) abierto. El cerrado permite recoger gas rico en monóxido de carbono (CO) para precalentar y pre-reducir la carga, reduciendo significativamente consumo eléctrico. Sin embargo, operar horno cerrado exige más cuidado en preparación de carga para producción fluida.
Horno de arco DC
Usa un único electrodo de grafito hueco central como cátodo, con hogar refractario conductor como ánodo. Opera con baño abierto, sin problema de sobrecarga; finos de cromita, carbón y fundentes se alimentan directamente al baño a través del electrodo hueco. Tiene tapa cerrada. Características: (i) uso de minerales finos sin aglomerar, (ii) reductores más baratos y mayor elección, (iii) mayores recuperaciones de Cr, (iv) cambios deliberados en composición de carga se reflejan rápido en escoria o ferro-aleación, (v) operación con tapa cerrada permite usar energía de gases de salida.
La energía en horno DC de arco abierto se suministra principalmente en modo arco, independiente de la química de la escoria. Esto da más libertad en selección de composición de escoria y temperatura de proceso. Mayor capacidad para controlar reducción de sílice (SiO₂) vía química de escoria. Rango amplio de temperaturas de proceso: escorias sub-líquidus y sobrecalentadas. La escoria sobrecalentada mejora cinética de reacciones y separación escoria-metal; sub-líquidus favorece revestimiento del horno. Cambios en química de escoria posibles, pero restringidos por economía.
La conversión de cromita a Fe-Cr está dominada por fundición en SAF con electrodos enterrados en carga de material grueso (mineral, reductores carbonosos -principalmente coque- y fundentes). Corriente eléctrica trifásica AC, tres electrodos de grafito auto-panificables consumibles en contenedor cilíndrico revestido con orificio de vaciado inferior. Características SAF: (i) fácil control si carga bien clasificada mantiene sobrecarga permeable para escape de gases, (ii) auto-regulable: potencia determina tasa de consumo de carga, (iii) precalentamiento y pre-reducción de sobrecarga por gases calientes ascendentes. SAF puede ser abierto, semi-cerrado o cerrado con mejor eficiencia térmica y aprovechamiento de energía de gases de salida.
La fundición Fe-Cr (Fig 1) es intensiva en energía. Energía transferida via electrodos de carbono auto-panificables. Electrodo lateralmente cubierto por carga gruesa con mayor resistividad que baño fundido bajo puntas. Así, corriente fluye a zona caliente de reacción. Consumo energético alto: para HC Fe-Cr, 2000-4000 kWh/t (con/sin pre-reducción y precalentamiento). Por complejidad de estructura de carga e interacciones electro-térmico-químicas, existen grandes gradientes de temperatura: cientos de °C en superficie de carga a >2000 °C alrededor de puntas de electrodos. Esto crea zonas distintas y mecanismos de reducción diferentes.
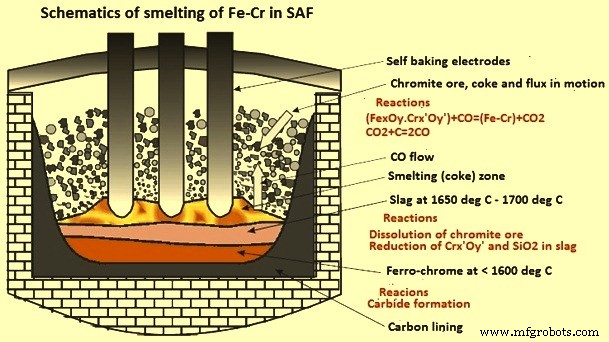 Fig 1 Esquema de fundición Fe-Cr en SAF
En el horno, un solo pellet o trozo de mineral experimenta temperatura creciente al descender la carga, reducido por gas CO ascendente y coque contactado. El perfil de temperatura en SAF influye mucho en tasa de reducción y eficiencia. Por sensibilidad del control de electrodos a distribución de temperatura, esta no se distribuye simétricamente en carga y zonas de reacción. Esta distribución desigual causa dificultades en control, calidad y eficiencia.
Zonas en un SAF
De investigaciones en SAF excavados y enfriados, y revisiones tecnológicas, se identifican seis zonas de reacción idealizadas. Posiciones exactas varían con diseño y práctica. No necesariamente siguen estructura simple en capas. Figura 2 muestra diagrama esquemático.
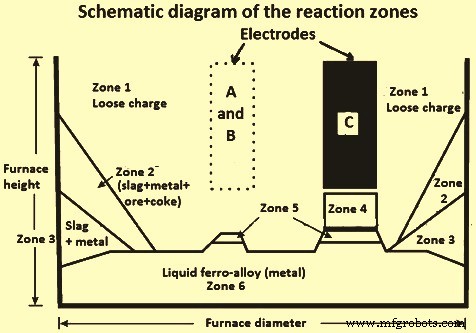
Fig 2 Diagrama esquemático de zonas de reacción en horno de arco sumergido para producción Fe-Cr
Zona 1 (superior): Carga suelta desde tope hasta cerca de punta de electrodo. Actividades: (i) precalentamiento carga, (ii) descomposición (calcinación) de fundentes (caliza, dolomita), (iii) gasificación de material carbonoso por reacción con aire y CO₂, (iv) reducción gaseosa de mineral de cromita y metalización parcial de óxidos Fe y Cr. Mayor volumen del SAF tiene carga sueltamente sinterizada. Tiempo medio retención ~24 h, pero solo ~20% reducción ocurre aquí, sin formación de escoria líquida. Material desciende en distribución en V, velocidad máxima entre paredes y electrodos. Isoterma 1600 °C solo cerca de puntas electrodos; >1400 °C presión gas sube rápido, correspondiendo a inicio formación escoria.
Zonas 2-6 (parte inferior): Actividades: (i) formación escoria, (ii) disolución mineral cromita en escoria, (iii) reducción metal desde fase escoria y formación aleación, (iv) separación aleación y escoria.
- Zona 2: Escoria de pared, metal, mineral, coque. Bancos de material rígido, parcialmente fundido y reducido junto a paredes, más gruesos lejos de electrodos.
- Zona 3: Escoria y metal de pared. Material bajo zona 2 con mezclas escoria-metal.
- Zona 4 (bajo electrodos): Material bajo puntas con incertidumbre. Zona bajo un electrodo generalmente no conecta con otras. Vacío posible por contracción al enfriar. Posible escoria y coque bajo electrodos. Otra posibilidad: lecho de coque con mezcla de minerales de ganga fundidos, fundentes, MgO y Al₂O₃ liberados del mineral durante reducción. Por formación de material parcialmente solidificado alrededor de electrodos (zonas 2 y 3), zona activa de reducción de escoria es limitada. Tiempo residencia en zona alta temperatura (lecho coque, zona 4) es corto, ~30-40 min.
- Zona 5: Gran región de mineral grueso no fundido parcialmente reaccionado entre escoria y metal.
- Zona 6: Formación de capa distinta de aleación Fe-Cr líquida en base del horno.
Reacciones del proceso
Al alcanzar zona bajo puntas electrodos (zona 4), todos óxidos están fundidos y reducción carbotérmica ocurre con partículas sólidas de coque: Cr₂O₃ + 3C = 2Cr + 3CO. Óxidos restantes (SiO₂, Al₂O₃, CaO, MgO) pasan a escoria. Esta forma capa líquida sobre Fe-Cr líquido. Gotas de Fe-Cr líquido descienden a través de escoria y se recogen en fondo.
Durante producción Fe-Cr por reducción carbotérmica, Cr metálico formado tiende a reaccionar con C disponible formando carburos de Cr (Cr₃C₂, Cr₇C₃, Cr₂₃C₆). Similarmente Fe forma carburos (Fe₃C, Fe₂C). Estos carburos aumentan contenido total C en Fe-Cr más allá de límites, pues su C teórico varía 5,5-13,3%. Reacciones simplificadas:
Cr₂O₃(l) + 3C = 2Cr(l) + 3CO(g)
3Cr₂O₃(l) + 13C = 2Cr₃C₂ + 9CO(g)
2Cr₂O₃(l) + 7C = Cr₄C + 6CO(g)
7Cr₂O₃(l) + 27C = 2Cr₇C₃ + 21CO(g)
23Cr₂O₃(l) + 81C = 2Cr₂₃C₆ + 69CO(g)
Fe₂O₃(l) + 3C = 2Fe(l) + 3CO(g)
3Fe₂O₃(l) + 11C = 2Fe₃C + 9CO(g)
Fe₂O₃(l) + 4C = Fe₂C + 3CO(g)
Energías libres de Gibbs estándar para formación de estos carburos (reacción entre Cr₂O₃ disuelto en escoria y C sólido no reaccionado) estudiadas por varios investigadores. Muestran que energía Gibbs para Fe₃C es menor que para Fe metálico en todo rango (1500-2000 °C). Termodinámicamente favorece formación Fe₃C.
Similarmente, energía Gibbs para Cr₃C₂ es menor que para Cr metálico en la mayor parte del rango (hasta ~1920 °C). Cr₇C₃ y Cr₄C también forman a 1650 °C y 1550 °C. Varios carburos se forman preferentemente a Cr y Fe metálicos durante reducción de cromitas.
Resultado: LC Fe-Cr no puede producirse directamente por reducción carbotérmica de cromita. Productos son HC Fe-Cr o cromo de carga según relación Cr/Fe en mineral.
Partículas de coque (cantidad y tamaño) influyen mucho en resistencia eléctrica en zona de reacción y columna de carga. Coque tiene doble función: reacción de fundición y conversión energía eléctrica en térmica. También mantiene carga permeable para gas CO ascendente.
Formación de carburos en reducción carbotérmica Fe-Cr empieza ya a bajas temperaturas. Temperaturas escoria hasta 1650 °C resultan en 7-8% C en Fe-Cr. Solo si contenido MgO del mineral es alto y temperaturas escoria superan 1700 °C, C está en 4-6%. Niveles C menores no se alcanzan en SAF; se necesita segundo paso de proceso.
Materias primas
Tipo y combinación de materiales de carga (minerales, reductores, fundentes) influyen en operación del horno y consumo eléctrico. Volumen de escoria depende de calidad de materiales. Consumo eléctrico influido por volumen escoria: mayor volumen, mayor requerimiento energía.
Alimentación típica: mineral cromita (grueso, pellets, briquetas), reductores (antracita, char, coque, carbón), fundentes (cuarcita, dolomita, cal). Partículas mineral no tienen composición uniforme (variaciones entre yacimientos, vetas). Cromitas pertenecen generalmente a familia cristalina espinela: (Fe²⁺, Mg²⁺)O·(Al³⁺, Cr³⁺, Fe³⁺)₂O₃.
Controlando rango de tamaño y composición de materiales de carga, se mantienen condiciones ideales. Control estricto de tipo y tamaño asegura buena permeabilidad en lecho compacto; composición influye propiedades escoria. Existen pre-tratamientos de carga para mejorar estabilidad y productividad.
Procesos aglomeración para cromitas: (i) sinterizado, (ii) peletizado, (iii) briquetado. Eficiencia del proceso Fe-Cr depende de tipo y pre-acondicionamiento: (i) precalentamiento, (ii) pre-reducción.
En cromitas friables, necesario peletizarlas (tras molienda adicional si hace falta) con aglutinante, reductor y fundentes, pasándolas por horno rotatorio donde se endurecen (sinterizan), precalientan y pre-reducen antes de cargar al SAF.
Carga mineral al horno: principalmente mineral grueso y/o pellets. Mineral grueso: partículas cromita rodeadas por roca huésped solidificada. Pellets: concentrados de cromita aglomerados y pretratados en partículas esféricas. Tamaño grano y microestructuras varían: granos densos redondeados en grueso a granos aciculares fracturados en pellets. Rangos tamaño partícula de grueso, pellet y coque controlados para maximizar permeabilidad.
Otro método para finos: pre-reducción en horno donde finos no aglomerados, carbón barato y fundentes alimentan horno. Auto-agglomeración cerca de descarga donde carga se vuelve pastosa a ~1500 °C. Grados reducción muy altos (80-90%), reduciendo carga en hornos eléctricos (SAF o DC) que se convierten básicamente en hornos de fundición.
Enfoque reciente, instalado por varias plantas: peletizado con coque incluido, sinterizado y pre-reducción parcial en sistema sinterizado banda acero. Pellets van a hornos eje precalentadores sobre SAFs, operando como tolvas alimentación directa, aprovechando calor gases salida. Mineral grueso, coque y fundentes también a tolvas.
Otros enfoques: sinterizado y pre-reducción en hogar rotativo, precalentadores lecho fluidizado para finos.
Proceso de producción
Fe-Cr se produce esencialmente por reducción carbotérmica a alta temperatura. Mineral cromita reducido por carbón y coque formando aleación Fe-Cr. Calor para reacción viene típicamente del arco eléctrico entre puntas electrodos en fondo horno y hogar, creando ~2800 °C. Gran cantidad electricidad consumida.
Proceso altamente intensivo en energía eléctrica: todo calor para reacciones endotérmicas y equilibrio termodinámico se suministra solo por energía eléctrica. Así, energía eléctrica es input más vital.
Vaciado del horno intermitente. Cuando suficiente Fe-Cr acumulado en hogar, se abre orificio vaciado y chorro de aleación y escoria cae por canal a molde o cuchara. Fe-Cr líquido se solidifica en lingotes grandes, que se trituran, criban y empaquetan o procesan más.
Características importantes producción Fe-Cr en SAF
- Reducibilidad mineral cromita: clave para eficiencia. Determinada por mineralogía (relación MgO/Al₂O₃), forma estructural MgO, tamaño grano cromita, distribución granos en mineral, temperatura fusión. Mineral necesita porosidad: reducción estado sólido significativa por reacción gas-sólido poroso. También resistencia mecánica para soportar abrasión y trituración hasta zona reducción. Alta temperatura fusión, si buena reducibilidad estado sólido, da más tiempo para reducción antes zona fusión: menos pérdidas Cr₂O₃ a escoria.
- Recuperación Cr: depende reducibilidad mineral. Del Cr entrada, balance va a escoria y algo a polvo horno. Mineral duro/denso: polvo bajo, pero según reducibilidad y tamaño, contenido Cr₂O₃ en escoria sube. Reducción estado sólido significativa permite usar minerales finos. Finos reducidos fácilmente estado sólido antes fundir: Cr₂O₃ en escoria 1,5-4%. Importante separación completa aleación líquida y escoria durante vaciado para minimizar Fe-Cr yendo a escoria.
- Buena reducibilidad y reducción estado sólido ayudan usar más gas CO para reducción. Relación MgO/Al₂O₃ en escoria = 2,1 corresponde punto fusión más bajo escoria = mínimo energía para fundir porción escoria. Pero por presencia Cr₂O₃ y otros óxidos, valor típico 2,2. También resulta menor reducción SiO₂ a Si. Reducción SiO₂ muy intensiva energía: buen ahorro.
- Reducción a bajas temperaturas con alta relación MgO/Al₂O₃ forma más carburos alto C. Presencia carburos Cr (Cr₃C₂, Cr₇C₃ con menos Cr₂₃C₆) indica mejor reducción estado sólido. Relación Cr/Fe también influye contenido C Fe-Cr: Cr mayor afinidad carburos que Fe, mayor Cr/Fe = mayor C en Fe-Cr.
- Alta relación MgO/Al₂O₃ y escoria básica inhiben reducción SiO₂ a Si. Se necesitan temperaturas más altas para reducir SiO₂. Cr₂O₃ y FeO reducidos estado sólido bajas temperaturas: poca oportunidad reducir SiO₂. Bajo Si resultado reducción Cr₂O₃ y FeO estado sólido bajas temperaturas.
- Azufre (S) y fósforo (P) en mineral cromita normalmente no altos. S y P en Fe-Cr vienen predominantemente de reductores. Coque con S 0,6-1% aporta S 0,014-0,025% en Fe-Cr. Desulfuración: escorias básicas, atmósfera reductora, temperaturas altas (respecto desfosforación). Desfosforación: escorias básicas, temperaturas bajas, atmósfera oxidante. Solo escoria básica disponible. Aumento Si en ferro-aleación indica atmósfera reductora. Aunque mayor P entra ferro-aleación, alta basicidad escoria puede disminuir P.
- Composición escoria en condiciones normales no influye mucho en contenido Cr₂O₃ escoria. Alto Si en ferro-aleación puede reducir Cr₂O₃ disuelto por reacción silicotérmica y Si en Fe-Cr disminuye, pero solo significativo en altos contenidos Si. Color escoria se vuelve más claro.
Producción de LC Fe-Cr
LC Fe-Cr normalmente se produce desde HC Fe-Cr o cromo de carga. Producción normal: añadir mineral cromita o soplar oxígeno (O₂) en HC Fe-Cr. Pero poco atractivos por alta temperatura (~2100 °C) para bajar C a especificación LC Fe-Cr y pérdidas Cr durante proceso. Usados mayormente para MC Fe-Cr; LC Fe-Cr se produce mayormente por procesos metalotérmicos.
En procesos metalotérmicos, reducción se realiza con metal específico con energía Gibbs negativa. Reductores metálicos técnicamente adecuados producidos a granel: aluminio (Al), magnesio (Mg), manganeso (Mn) y silicio (Si). Consumos estequiométricos por t Cr: 0,519 t Al, 0,701 t Mg, 1,585 t Mn, 0,405 t Si (en práctica difieren ligeramente para recuperación objetivo Cr). Si y Al más económicos. Entre ambos, reducción silicotérmica más popular que alumino-térmica para LC Fe-Cr.
Proceso de manufactura
- Construir una Asociación Operaciones-Mantenimiento Fuerte para Producción Sostenible
- Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
- Horno Optimizador de Energía (EOF): Tecnología de Vanguardia en Acería
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Técnicas Optimizadas de Laminación por Corte para Producción Eficiente de Barras
- Horno Eléctrico de Arco DC: Tecnología Eficiente de Acería con Un Solo Electrodo
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Hornos de Arco Sumergido: Potenciando la Siderurgia Moderna
- Moldes de inyección de prototipo vs producción: Elegir el molde adecuado para su proyecto
- 3D Systems Figure 4 Production – Solución de Impresión 3D Resina de Alto Volumen
- Líneas de producción (production lines): cómo las líneas de montaje impulsan la eficiencia