



Técnicas eficaces de secado de lignito: optimización de la eliminación de humedad
Tecnologías de secado de lignitos
Los carbones se clasifican generalmente como antracita, bituminoso, sub-bituminoso y lignito, siendo la antracita la más antigua y el lignito el más joven. A medida que el carbón envejece, su contenido de humedad disminuye y su poder calorífico aumenta. El lignito, a menudo llamado carbón pardo, tiene el rango más bajo, menor contenido de carbono (C) y mayor contenido de humedad, pudiendo superar el 60%.
Los lignitos suelen estar poco profundos, facilitando la minería a cielo abierto. Además de alta humedad, tienen alto contenido volátil y bajo poder calorífico (PC) con fácil ignición espontánea. La alta humedad es el principal obstáculo para su aplicación.
La humedad causa dificultades en procesamiento, almacenamiento, transporte, molienda y combustión. Reduce considerablemente el PC y la eficiencia de combustión, aumentando las pérdidas de calor en gases de escape.
En la combustión de lignitos, gran parte de la energía se consume evaporando la humedad interna. La combustión de carbón con alta humedad crea problemas: consumo adicional de energía para evaporación, combustión insuficiente y mayor emisión de gases de escape.
Clasificación de la humedad en lignitos
- Humedad superficial (externa): Adherida a la superficie de partículas o en cavidades capilares mayores. Se elimina secando al aire a temperatura ambiente (~25 °C). Depende de condiciones de agua en el yacimiento.
- Humedad inherente: Parte natural del yacimiento. También llamada humedad higroscópica (estado aire-seco). Agua químicamente unida (constitucional e intermolecular). Disminuye al aumentar el rango del carbón.
- Humedad cristalizada: Combinada químicamente con materias minerales. También llamada humedad de descomposición, formada durante la descomposición térmica del carbón.
El secado o desaguado de lignitos reduce los problemas de alta humedad: aligera la carga en sistemas de manejo, transportadores y trituradoras. Al ser el carbón seco más fácil de transportar, reduce costes de mantenimiento y aumenta la disponibilidad del sistema.
La eliminación de humedad mejora el PC, reduciendo contaminantes. También reduce consumo energético en molinos, pérdidas de calor con gases de combustión, costes de transporte, y aumenta eficiencia de combustión, seguridad, reduciendo gases de escape.
Se han desarrollado numerosos procesos de secado en distintos países. Muchos dependen de calor de alta calidad o emplean equipos complejos con materiales costosos para recuperar calor latente de vaporización, incrementando significativamente el coste del secado térmico.
La curva de secado para lignitos se muestra en la figura 1.
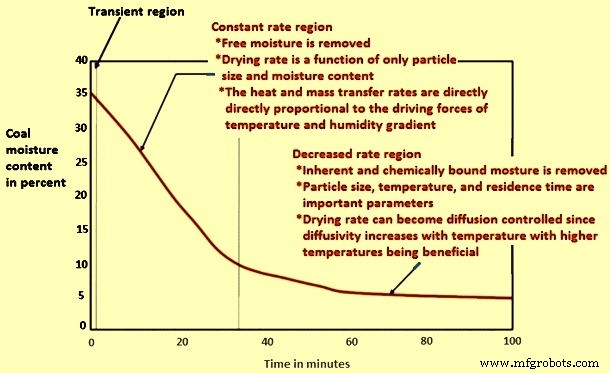
Fig 1 Curva de secado para lignitos
El secado de lignito suele ser el primer paso esencial en la mayoría de procesos basados en este carbón. No existe un método universal único. Hay gran número de patentes de secadores y procesos, pero solo unos pocos son realmente viables; algunas ideas ni siquiera son prácticas.
Los métodos de secado se dividen en dos grandes grupos:
- Secado evaporativo: Se aporta calor para eliminar agua de la partícula. El medio puede ser aire, gases de combustión o vapor sobrecalentado. Actúan transferencia de calor y masa. El calentamiento puede ser por contacto directo o indirecto. Se usan lechos fijo, fluidizado o arrastrado.
- Secado no evaporativo: Basados en desaguado térmico, termo-mecánico o por extracción con solvente.
Principales procesos de secado
Secado con gas caliente
Secado con gases de combustión calientes, proceso maduro con equipos simples. Contacto directo entre lignito y gas caliente. La humedad absorbe calor y se evapora. El gas caliente es fácil de obtener en centrales (horno o paso posterior). El bajo contenido de oxígeno previene ignición y explosión. El secado en pulverizador pertenece a este método y es de los más usados. Desventajas: alto consumo energético y riesgo de ignición/explosión.
Proceso Fleissner
Proceso antiguo (1927, Austria, Prof. Hans Fleissner) para secar carbones de bajo rango. Principio: la contracción desigual y desintegración se evitan con eliminación controlada de agua. La atmósfera de vapor saturado impide evaporación hasta que el trozo se calienta; luego la pérdida de agua se controla reduciendo gradualmente la presión de vapor. Es un secado térmico donde vapor a alta presión actúa sobre trozos de lignito. Al subir temperatura y presión, parte del agua coloidal es expulsada como líquido. El trozo se contrae al salir agua y colapsan las celdas; al bajar presión, más agua sale por evaporación gracias al calor sensible almacenado. Al reducir más la presión (vacío), humedad adicional se evapora, enfriando el trozo. Muchos métodos se basan en este proceso.
Secado en tubo rotativo
Proceso en intercambiador de calor de tubo rotativo, sin contacto directo entre vapor y lignito. Si no hay infiltración de aire, al final solo hay vapor de agua, permitiendo recuperar calor latente. Usa dispositivo voluminoso con baja capacidad de secado.
Secado con vapor sobrecalentado
Proceso reciente. Contacto directo entre lignito y vapor sobrecalentado. La inercia del vapor evita ignición/explosión. No hay resistencia de transferencia de masa entre humedad del lignito y vapor, logrando alta tasa de secado. En centrales con lignito, el vapor de turbina puede usarse como medio. Si se recupera totalmente el calor latente en gases de salida, el consumo energético es solo ~20% del secado con aire caliente. Gran potencial de ahorro energético.
Secado en lecho mixto
Proceso de secado evaporativo en lecho fluidizado circulante donde el material caliente del lecho aporta calor. Los gases de salida son vapor de agua, fácil de recuperar y utilizar. El gas de salida se usa cíclicamente con transferencia de calor en cámara de secado.
Proceso Coldry
Tecnología Coldry desarrollada en Australia (años 80) en la Universidad de Melbourne con CRA Advanced Technical Development, patentada por Environmental Clean Technologies Limited. Tecnología de mejora de lignito y sub-bituminosos (carbones pardos) eliminando humedad natural y ciertos contaminantes.
El proceso libera humedad iniciando reacción exotérmica por abrasión de partículas de carbono. Resultado: producto concentrado en pellets densificados, duraderos, fáciles de almacenar/transportar, con valor energético similar a carbones negros, reduciendo significativamente emisiones CO₂ frente al carbón pardo original. Seis etapas: (i) cribado y control alimentación, (ii) atrición y extrusión, (iii) acondicionamiento, (iv) secado en lecho compacto, (v) recuperación de agua, (vi) producción de pellets Coldry.
Primero, lignito se tritura y tamiza a <8 mm. Partículas trituradas (granos de C y agua) pasan a un "Atricionador" que frota caras del carbón, iniciando reacción exotérmica que expulsa agua naturalmente. La reacción acelera al extruir la mezcla plastificada a baja presión hacia unidad de acondicionamiento. Aquí, trozos extruidos se calientan ~1 hora a solo 40 °C. Producto endurecido y seco se separa en pellets y va al secador. Humedad final: 10-14% según humedad original, características de alimentación y parámetros (temperatura del intercambiador, tiempo de secado).
Pellets Coldry típicos: 16 mm diámetro, 45 mm largo. Densidad aparente 700-750 kg/m³, humedad ~12%, alto poder calorífico ~5520 kcal/kg.
Principales beneficios Coldry
- Aumento del PC del lignito 200-250%.
- Liberación de grandes volúmenes de agua recuperable para uso industrial inmediato sin tratamiento costoso.
- Posibilidad de alimentar agua recuperada a circuitos de refrigeración de centrales.
- Disminución de contenido de cenizas.
- Reducción emisiones CO₂ y acumulación de cenizas.
- Proceso a baja temperatura (calor residual ~40 °C).
- Calor de baja temperatura via intercambio con central colocalizada.
- Proceso a baja presión, menor energía.
- Posibilidad de usar calderas existentes.
Desaguado térmico
Simula formación de carbón a alta temperatura/presión para reducir humedad. Mejora lignito a carbón similar al bituminoso. Parámetros: 280-350 °C, 10-130 atm. Método no evaporativo: humedad se extrae en forma líquida. Además de secar, reduce naturaleza higroscópica y aumenta PC. También se eliminan materias inorgánicas y orgánicas. Requisitos tecnológicos altos, difícil realización a gran escala.
Desaguado termo-mecánico
Acción combinada de temperatura y fuerza mecánica. Humedad se extrae en forma líquida. Investigaciones en Alemania, Australia y China.
Buen secado con tasa eliminación humedad >60%. Reduce tendencia a ignición espontánea e higroscopicidad. Requisitos tecnológicos: temperatura <200 °C, presión <2 atm, fácilmente realizables. Algunas materias inorgánicas se eliminan con la humedad.
Expresión mecánica térmica (MTE)
Combinación de expresión mecánica y desaguado térmico. Usa calor suave y compresión mecánica. Para beneficio sustancial, hay que calentar lignito sobre ebullición normal del agua, pero temperatura debe ser lo bastante baja para evitar liberación significativa de orgánicos al agua de producto. 10-60% del agua inicial se elimina en compresión mecánica. La presión de compresión es factor principal influyendo en cantidad de agua eliminada.
El desaguado mecánico se realiza a contrapresión para evitar evaporación, asegurando eliminación solo por fuerzas mecánicas. Reducción adicional de humedad por evaporación instantánea (flash) exponiendo lignito procesado a condiciones atmosféricas.
MTE elimina hasta ~75% máximo de humedad original. Inconvenientes: (i) necesidad de molienda previa, (ii) necesidad de agua limpia producida, (iii) lento, (iv) alta inversión y costes operativos.
Molino electromagnético
Secado en molino electromagnético pertenece al método termo-mecánico para carbones pardos. Carbón calentado por vapor a 150-200 °C y 5-16 atm, luego comprimido en prensa hidráulica para exprimir agua.
Usa medios de molienda ferromagnéticos de muy bajo peso, con consumo energético muy bajo. Los medios siguen cambios del campo magnético alcanzando alta energía cinética. Para aumentar productividad u obtener grano más fino, puede introducirse estructura multi-sección (paralelo/serie).
Ventajas: (i) tiempo de secado muy corto (~30 segundos), (ii) bajo consumo energético, (iii) eliminación de agua ~75% del contenido original.
Secado en lecho fluidizado
Contacto directo entre carbón y medio de secado, con partículas de lignito en suspensión. Medio fluidificante: aire caliente, gases de combustión, vapor sobrecalentado. Factible intercambiador de calor integrado para aportar más calor.
Características: (i) alta tasa de secado, (ii) estructura compacta, (iii) fácil escalado a gran escala. Intercambiador integrado aporta la mayor parte del calor, reduce flujo de medio fluidificado, reduce tamaño del secador y consumo energético del ventilador. Si se usa vapor de agua como medio, se evita ignición espontánea con alta eficiencia de transferencia de masa. Medio fluidificante y fluido caliente en intercambiador integrado pueden extraerse de caldera o turbina, integrándose fácilmente con sistema de generación.
Tecnología WTA (Wirbelschicht Trocknung Anlage)
Desarrollada por RWE Power AG. Tecnología de secado en lecho fluidizado con aprovechamiento interno de calor residual. La figura 2 muestra esquema del proceso.
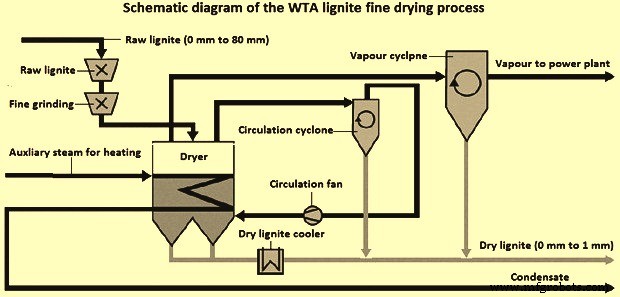
Fig 2 Esquema general del proceso WTA de secado fino de lignito
El carbón crudo se muele a <2 mm en dos trituradores de martillos en serie. Tras molienda, se alimenta al lecho fluidizado, donde el medio fluidificante es el vapor del propio secado. Evaporación a 110 °C bajo ligera sobrepresión mediante intercambiadores integrados calentados con vapor. Tiempo de residencia: 60-90 minutos.
El carbón seco que sale del lecho estacionario se separa del vapor acompañante primero en ciclón y luego en precipitador electrostático. El vapor a la salida del ciclón fluidiza el lecho; el de la salida del precipitador se descarga a atmósfera. Hay extracción gruesa en el fondo, que se mezcla con carbón separado en ciclón y precipitador tras pasar enfriador intermedio.
El calor lo aporta vapor externo (normalmente de turbina) con transferencia en haces de tubos dentro del lecho. El secado reduce aún más el grano: carbón seco sale típicamente <1 mm (~9% >1 mm) con humedad ~12%. Controlando temperatura del lecho, la humedad se ajusta y mantiene constante. WTA es elemento importante para reducir emisiones CO₂ en generación eléctrica con lignito.
Actualmente opera en central de Niederaussem (1000 MW). Sistema procesa 210 t/h carbón crudo, evaporación 100 t/h agua, mayor planta de secado de lignito del mundo, genera 110 t/h lignito seco.
Principales ventajas WTA
- Alta eficiencia energética por secado a baja temperatura y aprovechamiento energético del agua evaporada (condensación o compresión mecánica).
- Muy seguro por secado en atmósfera inerte, evitando mezclas explosivas polvo-aire.
- Diseño compacto por sistema integrado de molienda fina de lignito crudo y, si se necesita, molienda secundaria de lignito seco.
- Aprovechamiento del vapor energético evitando emisiones significativas de vapor y polvo. Condensado como fuente de agua utilizable.
Proceso combinado de molienda y secado
El lignito normalmente se muele antes de su uso. El calor producido durante la molienda reduce considerablemente la humedad mientras reduce tamaño de partícula. Un dispositivo comercial que combina ambas funciones es el KDS (Kinetic Disintegration System) Micronex molino/secador. Consiste en molino de alto volumen que muele y seca en un solo paso sin aporte de calor externo. El mecanismo es parcialmente térmico y parcialmente desaguado mecánico. KDS usa 70% menos energía total que secado y molienda convencionales combinados.
Proceso de desaguado por extracción con solvente
Basado en variación de solubilidad del agua en solvente no polar. Solventes comunes: éter dimetílico (DME), CO₂ supercrítico, tolueno, anisole, etc. Reduce tendencia a ignición espontánea. Para algunos solventes como DME, requisitos tecnológicos y consumo energético son bajos. El solvente orgánico aumenta coste de extracción de humedad. Tasa de secado baja. Difícil realización a gran escala.
Proceso Pristine-M
Desarrollado por Clean Coal Technologies, Inc. (CCTI). Convierte carbón crudo en combustible más limpio y eficiente. Para desaguado de carbones con alta humedad (30-60%). Combina concepto único "Deposición en Fase de Vapor".
Aborda tres retos: (i) producto que no reabsorba humedad, (ii) producto de baja friabilidad, transportable seguro con riesgo mínimo de combustión espontánea, (iii) proceso económico y viable. No necesita pulverización del carbón de alimentación. El carbón crudo sufre casi ninguna degradación; por tanto, briquetado o peletizado no forman parte del proceso.
Pristine-M es continuo y tiene tres componentes:
- Desvolatilizador: produce gases usados para calor de proceso y estabilizar carbón seco. Solo pequeña porción del carbón (<7%) se desvolatiliza. Parámetros optimizados para producir solo gases volátiles necesarios. Subproductos líquidos no deseados. Exceso de carbón desvolatilizado se mezcla al final con carbón seco y estabilizado, no se pierde.
- Secadores Carrier: Secado a ~120 °C, adecuado para eliminar humedad inherente con grado de eliminación (ej. 15%, 10%, 5%) función de tiempo de residencia, profundidad de lecho y temperatura. Algunos carbones tienden a degradarse en finos según grado de secado. En esos casos, se reduce eliminación de humedad o se requiere briquetado. El proceso elimina finos en varias etapas poniéndolos disponibles para combustión (calor de proceso). La pequeña cantidad de finos que entra en tercera fase tiende a aglomerarse y endurecerse en superficie del carbón seco y estabilizado.
- Estabilización / Deposición en Fase de Vapor: La materia volátil se hace absorber en poros del carbón de donde se eliminó humedad. Parámetros de estabilización se establecen según perfil químico del carbón de alimentación.
Pristine-M hace el carbón impermeable. Mantiene integridad estructural y su valor calorífico puede superarse más allá del logrado solo eliminando humedad. El índice de molibilidad Hardgrove (HGI) del producto permanece igual que el de alimentación.
Proceso modular. Módulo comercial para 30 t/h alimentación con lignito 50% humedad produce ~160.000 t/año carbón seco. Planta de 1 millón t/año = 6 módulos. Proceso continuo con tiempos de residencia ~15 min (según grado eliminación humedad e humedad inherente). Opera a 1 atmósfera.
Proceso de manufactura
- Construya un Sensor de Humedad de Suelo de Bajo Coste para Riego Inteligente con Raspberry Pi
- Sensor de Humedad de Planta Fiable DIY con Arduino UNO
- Gasificación de carbón: Conversión de carbón en gas de síntesis limpio
- Optimización de la eficiencia del alto horno mediante inyección de carbón pulverizado
- Tecnologías Avanzadas para Mejorar la Eficiencia del Sinterizado de Mineral de Hierro
- Tecnologías Avanzadas para Optimizar el Proceso de Coquización en Hornos de Coque de Subproductos
- Optimización de la Producción de Coque en Baterías de Hornos de Coque de Subproductos
- Optimización de la Carbonización del Carbón para Coque Metalúrgico de Alta Calidad
- Cómo las tecnologías emergentes están moldeando la Industria 4.0
- Tecnologías Clave que Impulsan la Revolución Industria 4.0
- Explorando la evolución y tecnologías centrales de la impresión 3D