



Tecnologías Avanzadas para Optimizar el Proceso de Coquización en Hornos de Coque de Subproductos
Tecnologías para la mejora del proceso de coquización en hornos de coque de subproductos
Los carbones de coque se convierten en coque en baterías de hornos de coque de subproductos. El proceso consiste en calentar la mezcla de carbones triturados en ausencia de aire para expulsar compuestos volátiles. El coque resultante es un material carbónico duro y poroso usado para reducción de materiales férricos en alto horno. El horno de coque de subproductos también recupera químicos volátiles como gas de horno, sulfato amónico, alquitranes y aceites. En las últimas 3-4 décadas se han desarrollado tecnologías que han permitido: (i) uso de carbones inferiores en la mezcla, (ii) vastas mejoras en el proceso, (iii) mejora de calidad del coque metalúrgico, (iv) mejora de rendimientos, (v) recuperación de energía residual, y (vi) mejor control de emisiones en la batería. Las principales tecnologías se describen a continuación.
Trituración selectiva de carbones
El carbón es material heterogéneo. Sus componentes tienen distinta dureza, por lo que durante la rotura (minería o trituración para coquización), los componentes más débiles se concentran en fracciones finas y los otros en gruesas. Se espera que estas fracciones tengan distintas propiedades de coquización. Esto origina el concepto de trituración selectiva, que busca controlar el grado de trituración de los distintos constituyentes de la mezcla. Es útil cuando los carbones son petrográficamente heterogéneos.
Es una tecnología teóricamente sólida que busca controlar el grado de trituración de los diferentes constituyentes. Busca mejorar la homogeneidad de componentes reactivos e inertes. Los componentes reactivos son principalmente vitrinitas (más blandos), mientras que la materia mineral es la más dura. En trituración convencional (todo junto), las vitrinitas se trituran a tamaño más fino que la materia mineral. Para coque de mayor calidad, es deseable triturar la materia mineral más fina que la vitrinita, para que durante la coquización, al ablandarse la carga, la materia mineral se asimile mejor, mejorando la resistencia. Normalmente se hace triturando cada tipo de carbón por separado.
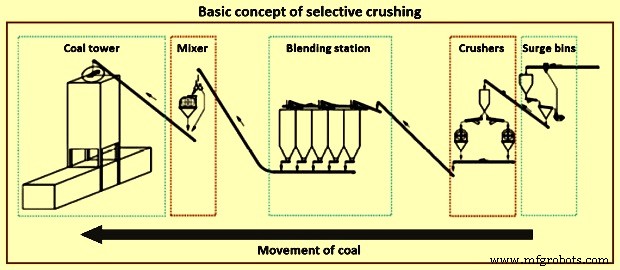
El concepto de trituración selectiva comprende: tolva de regulación, estación de trituración, estación de mezcla, mezclador y rutas hasta la torre de carbón en baterías. El carbón se transporta por cintas desde patio de almacenamiento a tolva de regulación (amortigua alto caudal del patio contra caudal reducido a trituración). En estación de trituración, los carbones se trituran tipo por tipo con ajustes individuales. Tras trituración, el carbón va a estación de mezcla. Cada tipo en silo de mezcla separado. Adaptado al número de tipos y su porcentaje, se diseñan silos de distintos tamaños y cantidades.
Río abajo de silos, los distintos tipos se alimentan a cinta de salida por dosificadores de pesaje. Desde estación de mezcla, el carbón va al mezclador. Aditivos (aceite, agua, polvo de coque) se añaden en tolva de transferencia antes del mezclador. En el mezclador, la mezcla se homogeneiza. Tras mezclado, el carbón va a la torre. La medición de humedad ocurre al final de la cinta hacia la torre.
En el concepto, el ajuste del triturador cambia automáticamente siguiendo pre-ajustes para cada tipo. Esto permite lograr tamaño de grano óptimo de cada tipo considerando la composición de la mezcla y reaccionar a cambios en propiedades del carbón. Ej.: tipos con débil capacidad de coquización se trituran a mayor tamaño medio para menor superficie específica. Carbones blandos con muchos inertes se muelen a menor tamaño medio respecto a la composición. La mezcla es más homogeneizada que en trituración de mezcla. Inertes y reactivos se distribuyen uniformemente, no concentrados en fracciones. Resulta en menos puntos frágiles en coque y evita diferencias de contracción por inertes distribuidos inhomogéneamente.
Cribado previo antes de trituradores
Paso adicional recomendable: cribado previo del carbón antes de enviarlo a estación de trituración. La mayoría de carbones en bruto tienen 30-50 % de grano <3 mm, que no necesita trituración adicional. Eliminar este tamaño antes del triturador reduce considerablemente su capacidad. Además, la porción de finos se controla más efectivamente.
La separación de finos puede hacerse por clasificadores neumáticos o cribas flip-flop. La inversión adicional se compensa parcialmente por reducción de capacidad de trituradores.
Al reducir finos, el tamaño medio de la mezcla se reduce efectivamente, aumentando densidad aparente con efecto positivo en productividad del horno. Además, mejoran propiedades de coquización al reducir superficie específica, permitiendo mayor porcentaje de carbones de baja calidad en la mezcla.
Adición de aceite
Es posible ajustar la densidad aparente del carbón añadiendo aceite en pequeñas cantidades (0,1-0,5 %). Efectos positivos en propiedades del coque. Al añadir aceite para compensar reducción de densidad por aumento de partículas <0,5 mm, la presión de gas del carbón no aumenta simultáneamente. Con distribución de tamaño constante, la presión incluso disminuye ligeramente por la adición. Además, se confirma mejor característica de flujo en cámara durante carga en muchas pruebas por operadores. Esto logra distribución más uniforme en cámara con línea de carbón constante y reducción de arrastre. Menos derrame y carbonización uniforme en toda la cámara. Además, optimiza consumo de calor y evita sobrecalentamiento del espacio de recogida de gas sobre el carbón, reduciendo formación de carbono por reacciones de craqueo >850 °C.
Control de humedad del carbón
Se realiza secando el carbón a nivel constante de humedad. Es característica común. El nivel constante asegura operación estable de baterías. El secado se hace con secadores de tubos rotativos o lecho fluidizado tras estación de mezcla. Usa calor residual del gas de horno para secar carbón para coquización.
La humedad de mezcla para carga en hornos varía normalmente 8-10 %. El secado la reduce a ~6 %. Esto reduce consumo de combustible en hornos. El coque se seca usando calor del gas de horno, vapor baja presión u otra fuente de calor residual. La figura 2 muestra esquema del control de humedad.
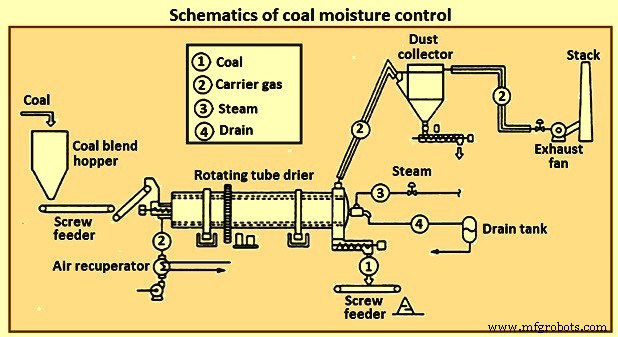
Beneficios: (i) ahorro de combustible ~71.700 kcal/t, (ii) mejora calidad de coque 1,7 %, (iii) aumento producción ~10 %, (iv) reducción período de coquización, (v) disminución contaminación hídrica.
Otra alternativa favorable pero no realizada: combinación de clasificadores neumáticos para eliminación de finos y secado por corriente de aire antes de estación de trituración. Sistema combina ventajas de cribado previo y pre-secado en una estación. Equipos básicos disponibles, pero aplicación combinada no adoptada prácticamente en plantas de tratamiento de carbón.
Carga por estampado (stamp charging)
El uso generalizado de inyección de carbón pulverizado en alto horno requiere coque de mayor calidad. Al encarecerse carbones de coque (precio volátil, disponibilidad relativa), introducir carbones más baratos en la mezcla es necesidad. Esto llevó al uso de carga por estampado, desarrollado originalmente para carbones de alta volatilidad y mala coquización.
La técnica consiste en preparar una torta (cake) con la mezcla en caja metálica, luego cargarla en el horno. La mayor densidad de carga implica mejor calidad de coque vs. carga convencional. Según situación, se logra mejor calidad o se incluyen carbones débilmente coquizables.
El estampado aumenta densidad aparente 30-35 % a ~1150 kg/m³. Se necesita trituración >90 % bajo -3 mm y 40-50 % bajo -0,5 mm para torta estable. Con estampado, carbones de bajo rango, débilmente coquizables y alta volatilidad pueden usarse ~20 %, pero al compactarse a alta densidad puede haber problema de presiones mayores en paredes. Para evitar daño a paredes refractarias, la mezcla debe elegirse equilibrando óptimamente carbones de alta y baja volatilidad.
El proceso de estampado se usa desde principios del siglo XX. Nació en Silesia y Polonia hace >100 años. En plantas antiguas, la estación de estampado estaba entre dos baterías. Se usaba paja como ayuda a la resistencia de la torta (agligante) y cargador/ariete especial para cargar desde atrás. El coque por estampado era más denso y grande que por otros métodos, mejor para fundición en fundiciones donde la resistencia es importante. Otra ventaja: gama mucho mayor de carbones utilizables con límites de volatilidad y propiedades de coquización mucho aumentados.
El desarrollo moderno ocurrió en planta de coque Fuerstenhausen, Völklingen, Alemania, enfocado en carbón de alta volatilidad. En 1978, tras intensa I+D, se produjo primera torta de 6 m, superando cuello de botella para implantación económica. Primera planta de esta dimensión arrancó en 1984 en Alemania. Tanto hornos de ranura convencionales como hornos sin recuperación/recuperación de calor usan esta tecnología.
La tecnología implica formación de torta estable con carbón finamente triturado por estampado mecánico fuera del horno para carbonización. En carga por estampado, la densidad aparente aumenta compactando físicamente la carga en torta. La torta, tamaño similar al horno, se inserta. El estampado se realiza en máquina estampadora-cargadora-empujadora que usa martillos de caída.
El equipo puede ubicarse en edificio dedicado o en máquina cargadora-empujadora. El proceso normalmente consiste en introducir mezcla previamente triturada a tamaño específico, en caja de acero, en capas sucesivas compactadas mecánicamente. Puede aplicarse vertical u horizontalmente. Además, vibración puede facilitar acomodo de partículas. Caja horizontal se llena con mezcla, distribución de grano y humedad definidas, en tres capas iguales. Compactación y vibración mediante placas de martillo de caída cubriendo toda la superficie, durante dos minutos por capa, para soportar transferencia de caja a horno. Se dice que en este caso no se necesita grano tan fino como en estampado convencional.
Dos aspectos a considerar: (i) densificación, y (ii) propiedades mecánicas. La densificación es necesaria para coquización. Cuanto más densa la torta, mejor calidad de coque (resistencia mecánica en frío y comportamiento a alta temperatura). Propiedades mecánicas deben ser suficientes para soportar transporte y carga al horno.
Al iniciar densificación, partículas ceden bajo tensión de la máquina, rellenando vacíos intersticiales con partículas menores. Reordenamiento apoyado por humedad superficial, que reduce fricción interna. Con mayor deformación, ocurre deformación elástico-plástica de partículas resultando en rotura parcial y relleno de poros pequeños con fragmentos. Mientras volumen de poros disminuye, saturación por agua sube causando efecto amortiguador.
Además de influencia del agua capilar en densificación, propiedades mecánicas de la masa compactada también dependen del agua superficial como agente aglutinante en formación de fuerzas adhesivas. En sistemática de ingeniería de procesos, la torta de estampado es un "aglomerado húmedo" caracterizado por fuerzas adhesivas de puentes líquidos en sistema capilar poroso.
Densidad de torta objetivo: 1100-1150 kg/m³, depende de humedad, tamaño de grano de mezcla y energía de compactación aplicada. Propiedades mecánicas de carbones también influyen. Densidad húmeda aumenta continuamente al subir humedad 6-13 %. Para humedad mayor, energía se usa para expulsar agua. Normalmente dos variables importantes: humedad y tamaño de grano para lograr resistencia para transporte y carga. Variable operativa: energía de compactación aplicada. Propiedades relevantes: resistencia a compresión y cizallamiento.
Para carga de torta al horno, técnicas distintas según diseño (horno vertical de ranura u horizontal sin recuperación/recuperación de calor). En hornos verticales, carga por puertas lado empujador. Procedimiento causa altas emisiones. Para reducirlas, se experimentaron sistemas durante carga, especialmente marcos de sellado. Sistema solo reduce parcialmente sin eliminar. Solución adoptada recientemente en nuevas baterías: crear depresión fuerte (-400 Pa) en colector principal durante carga. Durante coquización (sin carga), colector a presión negativa nominal. Cambio a set-point de depresión mayor antes de iniciar empuje de torta.
Normalmente especificación de mezclas incluye 25-32 % materia volátil (base seca libre de ceniza) e índice de hinchamiento libre ≥3. Especificaciones cambian planta a planta según disponibilidad y costes. En algunas, mezcla incluye coque de petróleo y finos de coque.
Ventajas: (i) aumento rendimiento 8-10 % por mayor densidad aparente; (ii) mejora resistencia de coque (Micum y CSR) por empaquetado más cercano de partículas durante carbonización. Coque producido es más denso, pequeño y uniforme.
Hornos de coque de gran cámara con carga superior
Hornos de gran cámara: 7,6 m de alto. Complejo de batería de gran cámara representa estado del arte y tecnología consolidada para plantas de coquización. La tabla 1 compara baterías de gran cámara con hornos de 6,25 m basándose en producción anual de 1,9 Mt.
| Tabla 1: Comparación horno de gran cámara vs horno 6,25 m | |||
|---|---|---|---|
| Aspecto | Unidad | Horno gran cámara | Horno 6,25 m |
| Producción anual | t | 1.900.000 | 1.900.000 |
| Altura horno | m | 7,6 | 6,25 |
| Ancho horno | mm | 550 | 410 |
| Volumen horno | m³ | ~79 | ~40 |
| Número de baterías | Nº | 2 | 4 |
| Número de hornos | Nº | 118 | 160 |
| Empujes/día | Nº | 116 | 226 |
| Puertas de horno | Nº | 236 | 320 |
| Tapas de carga | Nº | 472 | 640 |
| Tapas de tubos de subida | Nº | 118 | 160 |
| Juegos de máquinas de operación | Nº | 31 | 2 |
| Comparación vida útil de batería | |||
| Aspecto | Unidad | Horno gran cámara | Horno 6,25 m |
| Tiempo de coquización | h | 24,5 | 17 |
| Empujes/día/horno | Nº | 0,98 | 1,41 |
| Empujes/horno/año | Nº | 358 | 515 |
| Vida esperada/batería (16000 empujes/horno) | Años | 44,6 | 31 |
El menor número de empujes/día en baterías de gran cámara permite tener solo 1 juego de máquinas en operación vs. 2 para hornos 6,25 m, con ventajas en: (i) coste de inversión de máquinas, y (ii) coste operativo. La tabla también muestra que considerando empujes promedio por horno en su vida, la vida esperada aumenta considerablemente.
Cada pared de calefacción tiene 38 hogares con configuración: (i) hogar doble con recirculación parcial de gases para baja producción de NOx; (ii) tres niveles de entrada de aire escalonada para minimizar formación de NOx y mantener distribución vertical de temperatura; (iii) caudal mixto gas/aire fácilmente ajustable por placa de regulación en parte inferior del nivel regenerador.
Sistema de aspiración de licor amoniacal a alta presión
Efectivo para controlar emisiones de carga en baterías. El licor amoniacal (subproducto) se presuriza a 35-40 kg/cm² e inyecta por boquillas especiales en cuello de cisne durante carga. Crea succión suficiente dentro del horno reteniendo contaminantes. Sistema: bombas booster multietapa alta presión, tubería robusta, boquillas de rociado diseñadas, válvulas e instrumentos de control. Control de emisiones resulta en ahorro de vapor de proceso y aumento de rendimiento de gas crudo.
Enfriamiento en seco de coque (Coke Dry Quenching - CDQ)
Alternativa al enfriamiento húmedo tradicional. Proceso de ahorro energético en producción de coque en batería. Planta CDQ también llamada planta de enfriamiento en seco. En enfriamiento húmedo tradicional, coque rojo caliente empujado del horno se enfría rociando agua. Agua se vaporiza y libera a atmósfera. Problema: pérdida energética al convertir energía térmica del coque en vapor liberado sin uso. Otro inconveniente: produce polvo de coque en aire, con altas emisiones de CO₂ y pérdida térmica.
En enfriamiento húmedo, calor sensible del coque caliente se disipa en atmósfera y se pierde. Además, emisiones aéreas (0,5 t vapor/t coque, con fenol, cianuro, sulfuro y polvo) y gran cantidad de agua (~0,6 m³/t coque). Contaminantes en agua también se vierten al medio.
En planta CDQ, coque rojo caliente se enfría en cámaras de enfriamiento de acero revestidas de refractario por gas inerte circulante en contracorriente en circuito cerrado: cámara de enfriamiento, cámara de recogida de polvo, caldera de calor residual, ciclones de polvo, ventilador molino, dispositivo de soplado y conductos de circulación. Energía térmica del coque se recupera en caldera para vapor, resultando en conservación energética y reducción de emisiones de partículas. La tabla 2 compara propiedades típicas del coque por ambos procesos.
| Tabla 2: Comparación de propiedades típicas del coque producido | ||||
|---|---|---|---|---|
| Nº | Parámetro | Unidad | Enfriamiento húmedo | Enfriamiento seco |
| 1 | Contenido de agua | % | 2-5 | 0,1-0,3 |
| 2 | Contenido de cenizas | % | 11,35 | 11,39 |
| 3 | Componentes volátiles | % | 0,5 | 0,41 |
| 4 | Tamaño medio partícula | mm | 65 | 55 |
| 5 | Tasa de brisa de coque (corte -15 mm) | % | 10 | 13 |
| 6 | Porosidad | % | 49 | 48 |
| 7 | Índice de tambor | % | 83,5 | 85 |
| 8 | Resistencia del coque tras reacción (CSR) | % | 58 | 60 |
Coque caliente tras empuje se lleva de batería a planta CDQ en cubeta de apertura inferior sobre coche de enfriamiento. Cubeta se eleva en planta por dispositivo de izado/carga a tope de cámara y coque se descarga en pre-cámara. Coque caliente (1000-1100 °C) se enfría en cámara por gas circulante. En cámara, gas circula en contracorriente al movimiento de coque: gas sube, coque baja por gravedad.
Gas circulante en planta CDQ continua es mezcla: principalmente nitrógeno con pequeñas cantidades de CO₂, CO e H₂. Coque caliente, al descender, se enfría a <200 °C por gas soplado desde zona inferior y se descarga por dispositivo en base. Tiempo de paso ~5-6 horas.
Gas circulante a alta temperatura (~800-850 °C) tras intercambio en cámara pasa por colector primario y se suministra a caldera. Gas tras intercambio en caldera se enfría a ~180 °C. Vapor generado se usa como vapor de proceso general o convertido en vapor sobrecalentado alta presión para generación eléctrica mediante turbogenerador.
Gas pasa por colector secundario a ventilador de circulación, donde se aumenta presión y corrige composición añadiendo nitrógeno, e inyecta en base de cámara. Si necesario, sub-economizador reduce temperatura a ~130 °C mejorando eficiencia de enfriamiento.
Instalaciones auxiliares: dispositivo de corte para separar coque de cámara, sistema de eliminación de polvo en gas inerte circulante, colector secundario antes de ventilador. La figura 3 muestra diagrama de flujo del proceso de enfriamiento en seco.
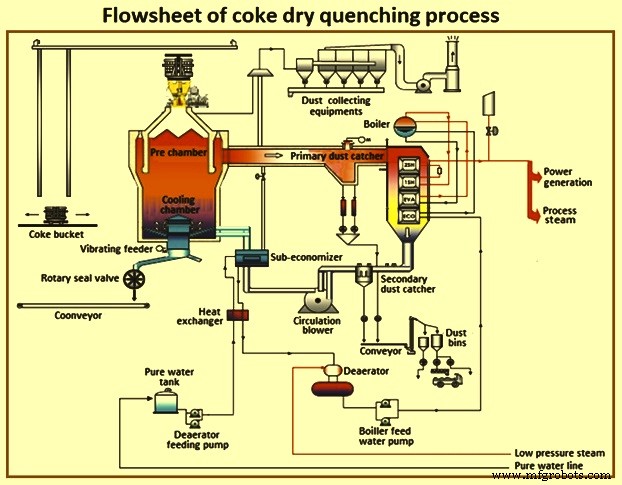
En proceso CDQ, coque rojo se enfría por gas circulante en sistema cerrado, evitando liberación de polvo de coque. Energía térmica, perdida en enfriamiento húmedo, se recupera y reutiliza como vapor en CDQ. Tecnología usa menos combustible fósil y resulta en menores emisiones de CO₂, contribuyendo a prevención de calentamiento global. Hoy, plantas CDQ atraen gran atención por su eficiente recuperación energética y reducción de contaminación. Se consideran instalación esencial contra problemas ambientales como calentamiento por CO₂ y contaminación aérea. En estudio con cálculo de ahorro energético basado en operación de CDQ existente, se mostró que 85 % del calor residual generado durante carbonización se recupera.
El enfriamiento en seco también mejora resistencia del coque. Otras ventajas: reducción emisiones GEI y mejora eficiencia hídrica.
Puertas modernas estancas
Puertas con fugas son siempre fuente mayor de contaminación. Diseño ha evolucionado desde puertas con luting a generación actual auto-reguladas de fuga cero. Características: (i) diafragma delgado acero inoxidable con filo de cuchillo como marco de sellado entre cuerpo de puerta y retenedor de ladrillo; (ii) regulación por muelle en filo para auto-sellado; (iii) refrigeración por aire del cuerpo de puerta; (iv) canales de gas de gran sección para circulación fácil en horno.
Ventajas: minimización de fugas, operación sin regulación, mayor vida por menor deformación de cuerpo refrigerado por aire y menor mantenimiento.
Sistema de control de emisiones de empuje basado en tierra
Emisiones durante empuje de coque rojo contienen gran cantidad de polvo (~11 % de contaminantes totales en hornos). Sistemas basados en tierra mitigan esta contaminación. Consiste en: (i) gran campana de succión fija en coche guía de coque moviéndose con él, dirigiendo humos a conducto de recogida de polvo lado coque; (ii) conducto de recogida de polvo; (iii) equipos de limpieza de humos. Gran cantidad de humos paroxísticos a alta temperatura se recogen bajo ventilador de flotación caliente en gran campana de succión instalada en coche guía, entran a conducto de recogida a través de otros equipos. Aire se disipa a atmósfera tras purificación por colector de conducto pulsado y enfriamiento por acumulador. Sistema controlado por PLC.
Sistema de automatización y control de proceso
Automatización de horno de coque estructurada en niveles clásicos: Nivel 0 (campo) a Nivel 3 (gestión). Diseño normalmente dividido en seis capas básicas de equipos. La figura 4 muestra jerarquía.
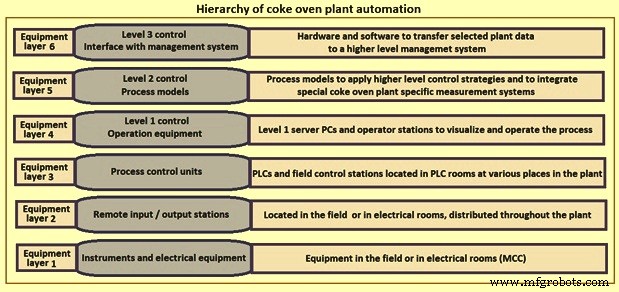
Equipos eléctricos, elementos de control e instrumentación conectados a unidades remotas I/O redundantes por interfaces estándar 4-20 mA y 24 V CC. Subsistemas inteligentes acoplados con Profibus o Modbus. Todos los equipos conectados via red de fibra óptica que recorre todas las ubicaciones con equipos relevantes. Todos los datos se recogen y distribuyen por esta red, permitiendo conexión flexible de fuente y destino usando conexiones físicas (paneles de parcheo, switches) y lógicas (sistema de gestión de red). Todas las comunicaciones entre sistemas son posibles.
En área de planta de horno de coque, se usa "sistema de control distribuido" (DCS) integrado en nivel de control de proceso. Muchas aplicaciones son funciones de control secuencial, mejor ejecutadas por PLCs.
Automatización y control para calefacción de batería y máquinas se logra con sistema nivel 2 que realiza cálculos de modelo de proceso basados en datos procesados de sistema nivel 1. Sistema nivel 2 proporciona a operadores herramienta avanzada, precisa y fácil de usar para mejorar desempeño operacional y ambiental.
Beneficios: menor consumo energético por reducción de consumo de gas combustible, estabilización de condición y operación de batería, calidad consistente de coque, reducción de emisiones, aumento vida de batería, facilidad en informes y análisis de datos operacionales y de mantenimiento.
Proceso de manufactura
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- Optimización del Rendimiento de Batería de Hornos de Coque No Recuperativos
- Tecnologías Avanzadas para Mejorar la Eficiencia del Sinterizado de Mineral de Hierro
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Optimización de la Producción de Coque en Baterías de Hornos de Coque de Subproductos
- Guía completa para la fabricación de refractarios conformados
- Proceso CLU para Acero Inoxidable: Eliminación Eficiente de Carbono y Aleación
- Optimización de la Carbonización del Carbón para Coque Metalúrgico de Alta Calidad
- Recuperación Eficiente de Amoníaco en la Producción de Coque a partir de Carbón de Coquización