



Laminación de Acero: Proceso de Fabricación de Precisión Explicado
Proceso de Laminación para Acero
La laminación es el proceso de deformar plásticamente el acero pasándolo entre cilindros. Se define como la reducción del área transversal de la pieza de acero laminada, o la conformación general de productos de acero, mediante el uso de cilindros rotativos.
Importancia de la Laminación
Es uno de los procesos de fabricación más importantes para el acero. Suele ser el primer paso en el procesamiento del acero después de su fabricación y colada, ya sea en lingote o producto de colada continua en acería. La laminación inicial se hace en tren de laminación en caliente donde bloom y planchones se laminan a diversos productos: chapa, lámina, cinta, bobina, billete, perfiles, raíles, barras y alambrón. La laminación en frío también se realiza para algunos productos. Muchos productos (raíles, barras de refuerzo) se usan directamente por consumidores; otros son materia prima para operaciones posteriores: forja, trabajo de chapa, trefilado, extrusión, mecanizado, fabricación. La laminación puede producir amplia gama de productos. Ancho: pocos mm a varios metros. Espesor: 0,1 mm a >200 mm. Sección: cuadrada, rectangular, redonda o perfiles. La figura 1 muestra diferentes procesos.
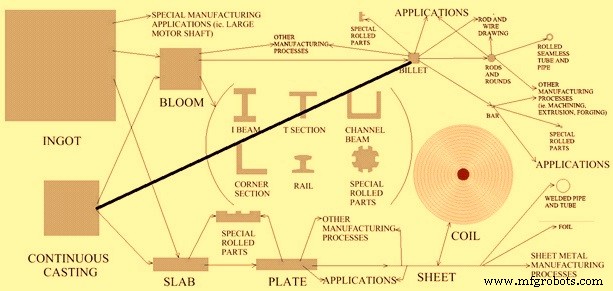
Figura 1: Procesos de laminación de aceros
Principio de la Laminación
Durante la laminación, la pieza de acero se somete a altas tensiones compresivas por fricción entre cilindros y superficie de la pieza. La pieza se deforma plásticamente por fuerzas compresivas entre dos cilindros rotando en direcciones opuestas. Estas fuerzas reducen el espesor y afectan la estructura de grano. La reducción (diferencia de espesor antes y después) se llama "draft". Además de reducir espesor, los cilindros causan alimentación del material al rotar en direcciones opuestas. La fricción es por tanto parte necesaria, pero demasiada puede ser perjudicial. Como el nivel de fricción debe controlarse, la lubricación es factor importante. Para que la pieza entre en la garganta de los cilindros, la componente de fuerza de fricción debe ser igual o mayor que la componente horizontal de la fuerza normal.
Durante la operación, la forma geométrica cambia pero el volumen permanece esencialmente igual. La zona de laminación es el área donde los cilindros actúan sobre el material; aquí ocurre la deformación plástica. Factor importante: por conservación del volumen con reducción de espesor, el material saliendo de la zona se mueve más rápido que el que entra. Los cilindros rotan a velocidad constante; en algún punto la velocidad superficial de los cilindros y del material son exactamente iguales: punto de no deslizamiento (no-slip point). Antes, los cilindros se mueven más rápido; después, el material se mueve más rápido.
Par y potencia son componentes importantes. Par: medida de fuerza aplicada a cilindros para producir movimiento rotacional. Potencia: aplicada al tren aplicando par a cilindros y tensión de pieza. En un tren, la potencia se gasta principalmente en cuatro formas:
- Energía para deformar el acero
- Energía para vencer fuerza de fricción
- Potencia perdida en piñones y sistema de transmisión
- Pérdidas eléctricas en motores
A veces se aplica tensión (fuerza) a la pieza durante la laminación: tensión frontal, trasera, o en ambos extremos. Esto ayuda a las fuerzas necesarias para laminar.
Durante la laminación, la deformación plástica que reduce espesor también causa aumento de ancho: fenómeno llamado "spreading" (ensanchamiento). Cuando la pieza tiene alta relación ancho/espesor, el ensanchamiento no es preocupación (relativamente pequeño). En baja relación, el aumento puede ser problema. Rodillos verticales (rodillos de borde) se usan para controlar ensanchamiento y mantener ancho constante.
La laminación puede ser en caliente o en frío. La laminación en frío usualmente sigue a la en caliente.
Laminación en Caliente
Durante la laminación en caliente, la estructura de grano de fundición (granos grandes crecidos en dirección de solidificación) se convierte en estructura de grano forjado. La estructura de fundición tiene fronteras de grano débiles (acero frágil) y defectos como porosidad, cavidades de contracción e inclusiones. La laminación en caliente (por encima de temperatura de recristalización) rompe la estructura de fundición. Fronteras antiguas destruidas; nuevas fronteras más tenaces y estructura más uniforme se forman. También cierra vacancias y cavidades, rompe inclusiones y las distribuye uniformemente. La marca distintiva no solo es estructura recristalizada, sino ocurrencia simultánea de propagación de dislocaciones y procesos de ablandamiento.
Ventajas:
- Esfuerzos de fluencia bajos → fuerzas y requisitos de potencia menores. Piezas muy grandes deformables con equipos razonables.
- Ductilidad alta → grandes niveles de deformación posibles.
- Formas complejas pueden laminarse.
Laminación en Frío
Hecha a temperatura ambiente, aunque el trabajo de deformación puede elevar temperatura de la pieza a 100-200 °C. Permite buenos acabados superficiales, mayor resistencia mecánica y control estrecho de dimensiones.
Ventajas:
- Ausencia de enfriamiento y oxidación → tolerancias más estrechas y mejor acabado.
- Secciones más delgadas pueden laminarse.
- Propiedades finales controladas estrechamente. Alta resistencia de laminación en frío puede retenerse, o si se necesita alta ductilidad, tamaño de grano controlado antes de recocido.
- Lubricación generalmente más fácil.
Laminación Controlada
La laminación no solo logra sección deseada sino también propiedades deseadas. Imparte resistencia y orientación de grano favorable. Tratamientos térmicos incorporados durante laminación controlada modifican microestructura para dar propiedades deseadas.
La laminación controlada es un tipo de procesamiento termomecánico que integra deformación controlada y tratamiento térmico. El calor que lleva la pieza por encima de temperatura de recristalización también realiza tratamientos térmicos, haciendo innecesario posterior tratamiento. Tipos: producción de grano fino; control de naturaleza, tamaño y distribución de productos de transformación (ferrita, austenita, perlita, bainita, martensita); endurecimiento por precipitación; control de tenacidad. Para lograrlo, todo el proceso debe monitorearse y controlarse estrechamente. Variables comunes: composición y estructura material inicial, niveles de deformación, temperaturas en varias etapas, condiciones de enfriamiento. Beneficios: mejores propiedades mecánicas y ahorro energético.
El proceso permite alto grado de automatización en lazo cerrado y velocidades muy altas, proporcionando material de partida de alta calidad y tolerancias estrechas para industrias posteriores.
Cilindros en Trenes de Laminación
Los cilindros son de varios tamaños y geometrías. Sufren condiciones extremas: fuerzas tremendas, momentos flectores, tensiones térmicas, desgaste. Materiales seleccionados por resistencia, rigidez y resistencia al desgaste. Varían según proceso específico. Materiales comunes: hierro fundido, hierro dúctil, acero fundido, acero forjado. Cilindros de acero forjado son más resistentes y rígidos que hierro fundido pero fabricación más compleja. Composición de hierro/acero seleccionada según proceso. Aceros al níquel o aleaciones molibdeno-acero para ciertos procesos. En otros, carburo de tungsteno para extrema resistencia a deflexión.
Control de Deflexión de Cilindros
Mantener hueco uniforme entre cilindros es difícil porque se deflexionan bajo carga. Resistencia y rigidez son características importantes. Durante la laminación, grandes fuerzas actúan sobre cilindros. Se deflexionan en diferentes grados. En laminación plana (anchos mayores), el efecto es mayor. Cilindros inicialmente planos. Durante operación, la pieza ejerce mayor fuerza hacia el centro que en bordes. Esto causa mayor deflexión en el centro, dando mayor espesor en el centro. Para superar esto, los cilindros se rectifican para que sean más gruesos hacia el centro, compensando la deflexión. Este espesor extra se llama "camber" (curvatura). Un cilindro con camber también se llama "cilindro coronado" (corona parabólica). El rodillo coronado solo compensa un conjunto de condiciones: material, temperatura, cantidad de deformación.
Otros métodos de compensación:
- Corona variable continua (CVC): Rectificar curva polinomial de tercer orden en cilindros de trabajo y desplazarlos lateralmente, igual y opuestamente. Efecto: hueco parabólico que varía con desplazamiento lateral, permitiendo control dinámico de corona.
- Laminación cruzada (Pair cross): Usar cilindros planos o coronados parabólicamente, pero desplazar extremos en ángulo para que hueco entre bordes aumente o disminuya, permitiendo control dinámico de corona.
- Flexión de cilindros de trabajo: Usar cilindros hidráulicos en extremos para contrarrestar deflexión.
Otra forma de superar deflexión: disminuir carga en cilindros aplicando fuerza longitudinal (esencialmente trefilado). Otros métodos: aumentar módulo elástico del material del cilindro y añadir soportes de respaldo (back-up rolls).
Proceso de manufactura
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Selección del Sitio Ideal para una Planta Siderúrgica Greenfield: Guía Completa
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- Técnicas Optimizadas de Laminación por Corte para Producción Eficiente de Barras
- Proceso CAS-OB: Metalurgia secundaria avanzada con tratamiento de argón y oxígeno
- Tecnologías Avanzadas para Mejorar la Eficiencia del Sinterizado de Mineral de Hierro
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Guía completa para la fabricación de refractarios conformados
- Proceso CLU para Acero Inoxidable: Eliminación Eficiente de Carbono y Aleación
- Tratamiento Térmico del Acero: Temple, Revenido, Recocido y Más para Cuchillos Duraderos
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales