



Guía completa para la fabricación de refractarios conformados
Los productos refractarios pueden ser conformados (formados) o no conformados (monolíticos/colables). Pueden ser hechos de materiales ácidos, neutros, básicos o compuestos. Los materiales usados para la producción de refractarios pueden o no contener aditivos. Además, los refractarios conformados pueden hacerse en varias formas y usualmente se llaman ladrillos refractarios. El flujo de producción típico usado en el proceso de producción de refractarios se da en la Figura 1.
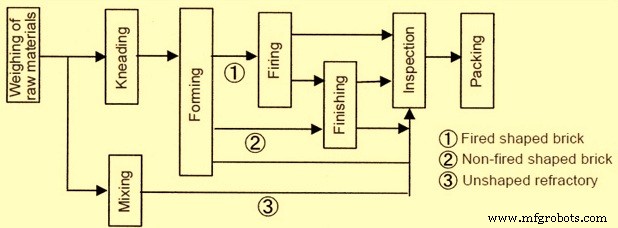
Figura 1: Flujo típico en el proceso de producción para refractarios
Los refractarios no conformados normalmente se despachan desde la planta de fabricación de refractarios no como un refractario sino como materiales refractarios que se convierten en refractario solo después de que sufre mezcla, conformado, envejecimiento, secado y precalentamiento, etc. en el sitio de uso. Esto significa que en el caso de refractarios no conformados, una parte del proceso en la fabricación de refractarios conformados se traslada al sitio de uso.
Los fundamentos de la fabricación de ladrillos refractarios no han cambiado con el tiempo. Sin embargo, los avances tecnológicos han hecho que las plantas de ladrillos contemporáneas sean sustancialmente más eficientes y hayan mejorado la calidad general de los productos. La fabricación de estos refractarios se basa en saber qué combinación de compuestos químicos y minerales dará a los refractarios producidos sus propiedades necesarias como refractariedad, estabilidad térmica, resistencia a la corrosión, expansión térmica y otras cualidades importantes. Un conocimiento más completo de materias primas y sus propiedades, mejor control de cocción, diseños mejorados de hornos usados para cocción de refractarios verdes y mecanización más avanzada han contribuido todos al avance de la industria del ladrillo refractario.
Objetivos técnicos y materias primas
Los objetivos técnicos de fabricación de un refractario dado son obtener sus propiedades y rendimiento para una aplicación prevista. Para cumplir estos objetivos, los componentes básicos de la fabricación de refractarios consisten en la selección adecuada de materias primas, métodos de procesamiento y mantenimiento de parámetros tecnológicos durante la fabricación. Los insights de fabricación tienen que ver con las características de composición de fase y microestructura (colectivamente conocidas como carácter del material) que se desarrollan a través del procesamiento, y que son responsables de las propiedades del producto y su comportamiento durante el uso.
Materias primas
Las materias primas bien seleccionadas son la parte crucial para el desarrollo y la producción de productos refractarios satisfactorios. Las propiedades de las materias primas influyen directa e indirectamente en importantes propiedades de refractarios. Las materias primas tienen que coincidir al menos con las siguientes seis propiedades diferentes para la producción de productos refractarios de alto rendimiento:
- Tamaño de grano inicial suficiente
- Densidad / porosidad
- Participación principal de mineral / óxido
- Límites en óxidos reducibles y/o fundentes
- Equilibrio molar de óxidos importantes
- Tamaño de cristal del mineral / óxido principal
Las diferentes propiedades de refractarios como densidad, porosidad, permeabilidad, resistencia a la compresión, módulo de ruptura y elasticidad así como resistencia al choque térmico están principalmente determinadas por las materias primas además del proceso de producción de los refractarios.
Las materias primas usadas para la fabricación de refractarios incluyen diferentes tipos de arcillas (ya sea en forma natural o calcinada), grog (también llamado chamota), materias primas procesadas (calcinadas, sinterizadas, quemadas o fundidas), aditivos también conocidos como químicos de matriz (pueden ser en forma sólida, líquida o coloidal), y materiales de ligante, etc.
Procesamiento de materias primas
El procesamiento de materias primas para fabricación de refractarios consiste en los siguientes pasos:
- Trituración y molienda
- Cribado o clasificación
- Separación magnética de hierro extraño
- Pesado de lote
- Mezclado de lote
La operación de trituración y molienda se lleva a cabo en unidades de trituración/ molienda primaria, secundaria y fina para cumplir los requisitos de diferentes tamaños de grano de materias primas según la granulometría deseada para la composición del lote refractario. Para trituración primaria y para un tamaño de grano mínimo de 10-12 mm, trituradoras de mandíbula y trituradoras giratorias se usan normalmente. La trituradora de rodillos, trituradora de disco, molino de impacto, y varios tipos de molinos de martillos se usan para trituración secundaria para lograr un tamaño de grano mínimo de aproximadamente 4 mm. Pulverizadores de diferentes tipos como molino de atrición, molino de bolas, molino de barras y molino de tubos, etc. se usan para molienda fina hasta un tamaño mínimo de 200 mallas. Molino vibratorio, molino de chorro, micronizador, etc. se usan para algunos productos especiales, que requieren polvos superfino de algunas de las materias primas de tamaño hasta 10 micrones o incluso menos.
Las materias primas trituradas y molidas se criban o clasifican en diferentes fracciones de tamaño según el requisito de los refractarios bajo producción. Esto se lleva a cabo pasándolas a través de cribas vibratorias o rotativas o clasificadores de aire. En el caso de una criba vibratoria, un conjunto de cribas, como se desee, se fijan en el marco vibratorio de modo que varias fracciones se obtienen en operación. Las cribas rotativas están en forma de un cilindro rotativo, consistiendo en cribas de varios tamaños en serie, puestas en un eje inclinado común, las aberturas mayores en la configuración estando hacia el extremo inferior o de descarga, mientras que la abertura más pequeña está en el extremo superior o de alimentación. Este tipo de criba es adecuado para clasificar principalmente las fracciones más gruesas. La clasificación por aire se emprende para fracciones finas. Los clasificadores de aire son convenientes para partículas finas, hasta el orden de unos pocos a 10 micrómetros de diámetro. Para separación, tipos centrífugos o "ciclón" son comunes. Aquí las partículas más grandes se recirculan en el sistema y las finas se alimentan al silo.
La clasificación de tamaño se hace para desviar varias fracciones de tamaño a diferentes silos de almacenamiento y puede conducirse usando cualquier número conveniente de niveles y cualquier conjunto seleccionado de tamaños de cribas o números de malla. Poco importa que las partículas puedan ser irregulares y dentadas en forma, o alargadas u oblatas. Las cribas estándar se usan con aberturas cuadradas. Pasan y retienen lo que pasarán y retendrán. Las cribas se vuelven pegajosas en el caso de tamaños más finos y el cegamiento de cribas puede ocurrir, previniendo que algunas o todas las partículas más finas pasen a través. Esta es una observación común cuando el cribado se lleva a cabo para materiales más finos. Esta es la razón por la que el cribado en seco rara vez se practica para tamaños finos. El cribado húmedo (es decir, lechada) puede aliviar el cegamiento para propósitos de clasificación.
Hierro libre o hierro extraño que viene en los materiales triturados y molidos se remueve del material por separación magnética. Piezas de hierros extraños se remueven con la ayuda del separador magnético que es ya sea de polea o tipo suspendido con imán permanente o electroimán. Los materiales triturados de los cuales el hierro debe ser removido se colocan ya sea en una banda móvil pasando sobre rodillos magnéticos o se permiten caer directamente sobre rodillos magnéticos rotativos en serie simple o en serie, uno encima del otro, para remover el hierro.
Los ladrillos refractarios se producen en lotes. Un lote de materias primas consiste en fracciones fina, media y gruesa en cantidades requeridas (proporción). Carros de pesado de lote se emplean normalmente para extraer cantidad precisa de material requerido en fracciones de tamaño apropiado de los silos de almacenamiento. En el caso de lotes pequeños, normalmente se hace manualmente usando máquinas de pesar.
Los materiales pesados se mezclan a fondo empleando mezclador adecuado. Varios tipos de mezcladores están disponibles para la mezcla de materiales en un lote. Estos son mezclador de cazo, mezclador de artesa, mezclador de tambor, molino pug, y mezclador de contracorriente, etc. Normalmente, para procesos de conformado semi-seco y plástico, los lotes para refractarios de arcilla de fuego se mezclan en mezclador de artesa y molinos pug. El mezclador de tipo contracorriente se usa para producir mezcla para procesamiento en seco de refractarios de alta alúmina o básicos en particular donde el contenido de humedad es menor al 10 %.
Las máquinas de mezcla y amasado para fabricación de refractarios son normalmente de dos tipos: (i) tipo de recipiente fijo, y (ii) tipo de recipiente accionado. Las máquinas de mezcla y amasado para la producción de ladrillos refractarios son exclusivas para la aplicación de prensado en seco y semi-seco porque la cantidad de ligante es mínima. Y así las máquinas de mezcla y amasado están equipadas con cuchillas de mezcla o ruedas muller.
Conformado o moldeo
Los ladrillos refractarios se forman por varios métodos que incluyen ya sea moldeo a mano o en diferentes tipos de máquinas de conformado y moldeo que incluyen prensas. El tipo de moldeo adoptado depende de las formas y tamaños del refractario y su cantidad. Amplia mente, los métodos de moldeo/prensado pueden dividirse en tres categorías: (i) prensado semi-seco o proceso de barro rígido, (ii) moldeo plástico o proceso de barro blando, y (iii) proceso de prensado en seco. El ladrillo moldeado se llama ladrillo verde.
En el proceso de barro rígido o extrusión, agua en el rango de 10 % a 15 % se mezcla para producir plasticidad. Después de la mezcla, la mezcla refractaria pasa por una cámara de desaireado que mantiene un vacío de 375 mm a 725 mm de mercurio. El desaireado remueve agujeros y burbujas de aire, dando a la mezcla refractaria mayor trabajabilidad y plasticidad, resultando en mayor resistencia. Después de esto, la mezcla refractaria se extruye a través de una boquilla para producir una columna de la mezcla. A medida que la columna de mezcla sale de la boquilla, texturas o recubrimientos superficiales pueden aplicarse. Un cortador automático luego corta a través de la columna de mezcla para crear los ladrillos individuales. Los espaciados del cortador y tamaños de boquilla deben calcularse cuidadosamente para compensar la contracción normal que ocurre durante el secado y cocción. La mayoría de los ladrillos refractarios son normalmente producidos por el proceso de extrusión.
El proceso de barro blando o moldeo plástico es particularmente adecuado para mezcla refractaria que contiene demasiada agua para ser extruida por el proceso de barro rígido. Las mezclas refractarias se mezclan para contener 20 % a 30 % de agua y luego se forman en formas en moldes. Para prevenir que la mezcla refractaria se pegue, los moldes se lubrican con arena o agua para producir ladrillo "golpeado con arena" o "golpeado con agua". Los ladrillos pueden producirse de esta manera por máquina o a mano.
El prensado en seco se logra bajo alta presión en prensas de servicio pesado o incluso por acción de sacudida y prensado particularmente para mezclas de grano fino. Este proceso es principalmente adecuado para mezclas refractarias de plasticidad muy baja. Las mezclas refractarias se mezclan con una cantidad mínima de agua (hasta 10 %), luego se prensan en moldes de acero bajo presiones de 3,4 MPa a 10,3 MPa por prensas hidráulicas o arietes de aire comprimido.
Secado y cocción
Los ladrillos húmedos del moldeo o máquinas de corte contienen una gran cantidad de humedad, dependiendo del proceso de conformado. Antes de que el proceso de cocción comience, la mayor parte de esta agua debe evaporarse en cámaras de secado a temperaturas que varían desde unos 40 °C a 200 °C para bajar el contenido de humedad a un nivel que es preferiblemente menor al 1 %. La extensión del tiempo de secado, que varía con las mezclas refractarias, generalmente está entre 24 a 48 horas. Aunque el calor puede generarse específicamente para cámaras de secado, usualmente se suministra desde el calor de escape de hornos para maximizar la eficiencia térmica. En todos los casos, el calor y la humedad deben regularse cuidadosamente para evitar agrietamiento en los ladrillos verdes. Los ladrillos más grandes que son difíciles de manejar se secan en piso caliente que se calientan desde abajo por gases de chimenea de desecho o vapor.
La operación final en la producción de ladrillos y formas refractarias es su cocción. Durante la cocción, los ladrillos se calientan a la temperatura deseada y se mantienen a esa temperatura por cierta cantidad de tiempo para maceración para madurar apropiadamente el ladrillo.
Hay varios tipos de hornos que se usan. Los hornos pueden dividirse ampliamente en intermitentes, semi-continuos y continuos. El tipo más común es un horno túnel, seguido por hornos intermitentes. El combustible puede ser aceite, gas o carbón, o una combinación de estos combustibles.
El horno intermitente es aquel que se carga, se cuece, se permite enfriar y se descarga, después de lo cual los mismos pasos se repiten. Los ladrillos secos se colocan en estos hornos de acuerdo con un patrón prescrito que permite la circulación de gases calientes del horno. Estos hornos son normalmente hornos de tiro descendente que se usan solo en unidades de fabricación pequeñas. Los hornos de tiro descendente están diseñados para acomodar una gran pila de ladrillos refractarios. Estos son ya sea redondos o rectangulares en forma, provistos con "un número de cajas de fuego (para cocción con carbón) o puertos de quemador (para cocción con gas o aceite) alrededor del horno. La altura del techo se provee para acomodar el volumen de gases de combustión dentro del espacio dejado vacío arriba de la pila de ladrillos bajo el techo. El gas de chimenea junto con la llama se dirige hacia el techo y luego se refleja hacia abajo a través de los canales y chimeneas provistos en el piso y debajo. En tales hornos, la pérdida de calor es enorme ya que el gas de combustión pasa a la chimenea sin realizar ninguna función adicional. También, una gran cantidad de calor se pierde en calentar la estructura del horno cada vez que el horno se enciende debido a su naturaleza intermitente. La eficiencia térmica de tales hornos es pobre, alrededor del 15 %.
Los hornos semi-continuos son hornos de cámara anular y hornos shuttle. El horno continuo es el horno túnel. Los hornos continuos son los hornos más comunes en la industria refractaria porque el perfil de temperatura se mantiene a lo largo de la longitud del túnel y los ladrillos se mueven en carro dentro del túnel sobre rieles.
El proceso de cargar un carro de horno o horno con ladrillo conformado se llama hacking. El número de ladrillos en el carro de horno se determina por el tamaño del horno. Los ladrillos se colocan preferiblemente por medios mecánicos. El patrón de colocación tiene algo de influencia en la apariencia. Los ladrillos colocados cara a cara dan un color más uniforme que los ladrillos que se colocan cruzados o cara a dorso.
La cocción de los ladrillos se hace entre 10 y 40 horas, dependiendo del tipo de horno y otras variables. En el horno túnel, los ladrillos cargados en carros de horno, pasan a través de varias zonas de temperatura mientras viajan a través del túnel. Las condiciones de calor en cada zona son cuidadosamente controladas, y el horno se opera continuamente.
La cocción puede dividirse en cinco etapas generales: (i) secado final (evaporando agua libre), (ii) deshidratación, (iii) oxidación, (iv) vitrificación, y (v) destello o cocción de reducción. Todas excepto el destello están asociadas con temperaturas crecientes en el horno. Aunque las temperaturas reales difieren con el tipo de mezcla refractaria.
La mezcla refractaria generalmente se ablanda lentamente y se funde o vitrifica gradualmente cuando se somete a temperaturas crecientes. La vitrificación permite que la mezcla se convierta en una masa dura, sólida con absorción relativamente baja. La fundición ocurre en tres etapas: (i) fusión incipiente, cuando las partículas de mezcla se vuelven lo suficientemente suaves para pegarse en una masa cuando se enfrían, (ii) vitrificación, cuando ocurre fundente extenso y la masa se vuelve compacta, sólida y no absorbente, y (iii) fusión viscosa, cuando la masa de mezcla se descompone y se vuelve fundida, llevando a un ladrillo deformado. La clave del proceso de cocción es controlar la temperatura en el horno para que ocurra fusión incipiente y vitrificación parcial pero se evite fusión viscosa. La tasa de cambio de temperatura debe controlarse cuidadosamente y depende de las materias primas, así como del tamaño y curado de los ladrillos que se producen. Los hornos normalmente están equipados con sensores de temperatura para controlar temperaturas de cocción en las varias etapas. Cerca del final, los ladrillos pueden ser destellados para producir variaciones de color.
Después de que la temperatura ha alcanzado su pico y se mantiene por un tiempo prescrito, el proceso de enfriamiento comienza. El tiempo de enfriamiento rara vez excede 10 horas para hornos túnel y de 5 a 24 horas en hornos intermitentes. El enfriamiento es una etapa importante en la fabricación de ladrillos porque la tasa de enfriamiento tiene un efecto directo en el color de los ladrillos. Después del enfriamiento, los ladrillos se inspeccionan, clasifican, gradúan y empaquetan para envío.
Proceso de manufactura
- Consideraciones Clave para el Mecanizado Suizo de Alto Volumen
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- Técnicas Optimizadas de Laminación por Corte para Producción Eficiente de Barras
- Tecnologías Avanzadas para Mejorar la Eficiencia del Sinterizado de Mineral de Hierro
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Optimizando el Camino de Prototipo a Producción: Pasos Clave de Preparación
- De Prototipos a Producción: Optimizando el Camino del CAD al Mercado
- Domine el Proceso de Diseño de Ingeniería: Consejos Comprobados para Éxito en Producción
- Producción de película de embalaje plástico: Visión general completa de procesos y materiales