



Producción de película de embalaje plástico: Visión general completa de procesos y materiales
Las bolsas plásticas —a menudo denominadas envases plásticos— se han vuelto ubicuas en la vida moderna, ofreciendo soluciones ligeras y rentables para almacenar alimentos, bienes de consumo y productos industriales en todo el mundo. Si bien su conveniencia es innegable, las implicaciones ambientales de su uso generalizado están bajo escrutinio creciente. A continuación, Sunrise Colors ofrece una visión experta, paso a paso, del proceso de fabricación de películas de embalaje plástico, desde la materia prima hasta la bolsa terminada, y destaca los matices que diferencian los tipos clave de polímeros.
1. El ciclo de producción de cuatro pasos para envases seguros y de alta calidad
Para cumplir rigurosos estándares de calidad y seguridad —especialmente para aplicaciones de contacto con alimentos— las empresas de envases plásticos siguen una secuencia probada de cuatro pasos que prioriza prácticas higiénicas y control preciso de insumos.
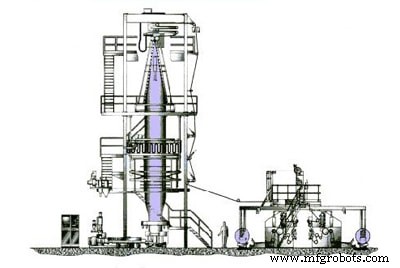
1.1. Preparación de materiales: Mezcla y acondicionamiento
En esta fase inicial, los técnicos mezclan gránulos de plástico virgen —o una mezcla de contenido reciclado— con aditivos esenciales, formando un material “plástico en uso”. La mezcla resultante, o masterbatch, asegura que cada capa de película posea las propiedades mecánicas, ópticas y de barrera deseadas.
1.2. Formación de la película: La etapa de soplado-extrusión
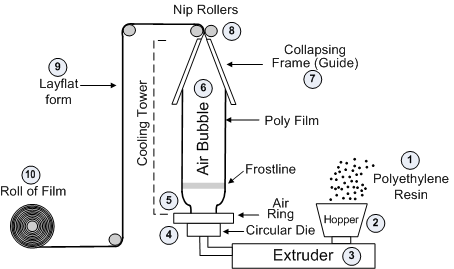
Después de la pre-mezcla, el material fundido se dirige a un extrusor o sistema tipo pajilla, donde se calienta y transforma en una burbuja —conocida como “fusión en caliente” o ruptura térmica— con espesor y ancho controlados con precisión. Los operadores calibran la membrana para lograr las especificaciones requeridas para la aplicación objetivo.
1.3. Post-extrusión: Enfriado y bobinado
Una vez que la burbuja se ha enfriado, pasa por una serie de rodillos que la moldean en una lámina plana y estable. La película se enrolla luego sobre un núcleo de papel o plástico, produciendo un rollo de doble capa. Para productos de una sola capa, un paso secundario de desbobinado crea dos núcleos simultáneamente.
1.4. Corte y sellado final
El rollo completado se alimenta a un cortador automatizado. Sensores avanzados miden la longitud de cada segmento para asegurar uniformidad, mientras un sistema de prensado térmico integrado sella los bordes inferiores de la bolsa. El resultado es una bolsa plástica lista para usar que cumple criterios de seguridad y rendimiento.
2. Matizaciones de producción específicas por material
Aunque el ciclo central de extrusión-soplado permanece consistente entre polímeros, cada material —LDPE, HDPE, PP— tiene características únicas que influyen en ajustes de proceso y idoneidad de uso final. A continuación, una comparación concisa de estos plásticos comunes.
2.1. LDPE (Polietileno de baja densidad)
- Propiedades: Alta flexibilidad, excelente transparencia, barrera superior contra humedad y químicos, apto para contacto alimentario.
- Usos típicos: Bolsas flexibles para almacenamiento de líquidos, sobres de especias y bolsitas para productos frescos.
- Nota de proceso: Punto de fusión 105-115 °C; fácil de imprimir pero difícil de troquelar debido a su flexibilidad. Se recomiendan tratamientos antiestáticos para entornos electrónicos o explosivos.
- Producción: Espeja la secuencia estándar de extrusión-soplado, con ligeros ajustes para mantener la integridad de la película durante el enfriado.
2.2. HDPE (Polietileno de alta densidad)
- Propiedades: Moderadamente transparente, superficie brillante, rígido comparado con LDPE, mayor resistencia mecánica.
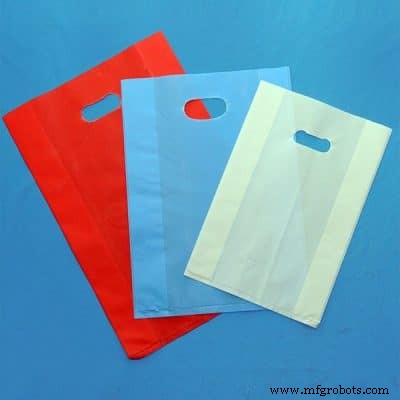
- Usos típicos: Bolsas con asa, bolsas de supermercado y contenedores rígidos.
- Nota de proceso: Punto de fusión 130-150 °C. Requiere una barra estabilizadora central en el cabezal del molde para mantener la burbuja erguida durante la extrusión y facilitar el enfriado rápido del fundido a alta temperatura.
- Producción: Similar a LDPE pero incorpora la barra estabilizadora y un régimen de enfriado ligeramente modificado.

2.3. PP (Polipropileno)
- Propiedades: Incoloro, inodoro, no tóxico, excelente resistencia al calor (160-171 °C), fácil de rasgar al perforar.
- Usos típicos: Envases de productos de alto valor, bolsas de fácil apertura y contenedores botánicos.
- Nota de proceso: La alta temperatura de fusión requiere un método de soplado de arriba hacia abajo; la burbuja se forma desde arriba para evitar desgarros. El enfriado por chorro de agua asegura una caída rápida de temperatura, estabilizando la película antes del bobinado.
- Producción: Comparte los pasos de extrusión-soplado-prensado y corte con otros polímeros pero requiere técnicas de soplado y enfriado especializadas para preservar la integridad de la película.
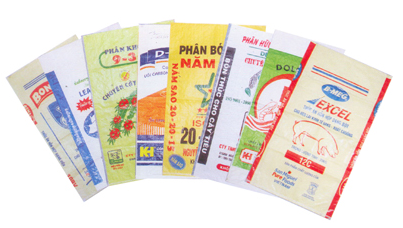
Independientemente del tipo de polímero, las etapas fundamentales de producción —mezcla, extrusión-soplado, enfriado y corte— permanecen constantes. Sin embargo, las propiedades físicas únicas de cada material dictan ajustes de proceso específicos, asegurando que el producto final cumpla las demandas funcionales de su aplicación prevista.
Teñir
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Procesos clave de soldadura por arco eléctrico y sus aplicaciones
- Equipos esenciales de soldadura por arco: Tipos, funciones y aplicaciones
- Propiedades mecánicas clave de los materiales: visión general completa
- Explorando 8 Tendencias Tecnológicas Clave de 2021 con Ejemplos Reales
- Elección de Materiales para Microfusión: Tipos, Beneficios y Aplicaciones
- Dominando la Extrusión de Plástico: Proceso, Materiales y Aplicaciones Clave
- Mangos para Pasadores de Liberación Rápida: Tipos, Características y Selección
- Aleaciones Tungsteno-Cobre: Material de alto rendimiento para empaquetado microelectrónico
- Top 3 materiales de alta resistencia para sujetadores plásticos
- Ultra Purge 100X: Limpieza Eficiente y en Línea para Moldes de Poliolefinas de Pared Delgada