



Proceso Tempcore: Producción Avanzada de Barras de Refuerzo TMT
Proceso Tempcore para la Producción de Barras de Refuerzo TMT
El proceso Tempcore para la producción de barra de refuerzo (rebar) es un proceso patentado en el que la barra laminada en caliente se templa intensivamente en superficie por agua, inmediatamente cuando la barra emerge de la última jaula de laminado en caliente del tren de laminación y, durante el posterior enfriamiento al aire, la capa externa templada se reviene por la disipación del calor retenido del núcleo.
El proceso Tempcore es uno de los procesos termomecánicos que se desarrolló a principios de la década de 1970 por el Centre de Recherches Métallurgiques (CRM), en Lieja, Bélgica, para producir barras de refuerzo soldables de alto límite elástico a partir de lingotes de acero dulce sin menoscabar su ductilidad y sin la adición de elementos de microaleación.
Requisitos de propiedades de las barras de refuerzo
La resistencia junto con ductilidad, soldabilidad y conformabilidad son los requisitos de calidad más esenciales de las barras de refuerzo. Así, el límite elástico, junto con la resistencia a la tracción, es el primer requisito para el acero de refuerzo en las normas y la calidad del acero se clasifica según el límite elástico mínimo especificado. El uso de barras de refuerzo de mayor calidad es económico ya que se necesita menos acero para la misma condición de carga, y el costo total se reduce. Cuando el límite elástico garantizado de las barras de refuerzo aumenta, el peso de barras de refuerzo a usar para una construcción civil dada se reduce y, consecuentemente, se reducen los costos de refuerzo. Esta reducción en cantidad también reduce el costo en transporte, manipulación y colocación de las barras durante la construcción civil.
En muchas técnicas de ensamblaje de barras de refuerzo en la obra, la soldadura de las barras de refuerzo es una necesidad para asegurar la precisión dimensional requerida. En muchos casos, las uniones atadas no son lo suficientemente fuertes mientras que las uniones mecánicas no siempre son aplicables. Debido a estas razones, la soldadura se convierte en un requisito y una cantidad considerable de soldadura de campo tiene lugar. Por tanto, la soldabilidad de las barras de refuerzo también es una preocupación importante. Es bien conocido que la soldabilidad de las barras de refuerzo requiere bajo contenido de carbono (alrededor de 0,25 % o incluso alrededor de 0,22 % para el proceso de resistencia a puntos) y un equivalente de carbono bajo (alrededor de 0,45 %) en los aceros. Se pueden usar varios tipos de métodos de soldadura como soldadura por arco manual con electrodo revestido (MMAW), soldadura por arco metálico con gas (GMAW), soldadura por destello (FW) y soldadura por resistencia (RW). Entre las varias técnicas de soldadura, la soldadura a tope y en cruz son las más sensibles a la fisuración en la zona afectada por el calor debido al bajo aporte de calor y la rápida disipación de calor.
Otra propiedad importante es la doblabilidad. Las barras de refuerzo que muestran una buena doblabilidad hacen posible el uso de un diseño óptimo y, por tanto, aportan una reducción adicional de costos. En caso de que la presencia de refuerzos de conexión requiera una buena capacidad de redoblado. De hecho, algunas normas prescriben que las barras de refuerzo deben tener éxito en operaciones de doblado y redoblado y esto en mandriles de pequeño diámetro (hasta 3 o 4 veces el diámetro de la barra) o en clima frío (-20 °C).
Anteriormente, el diseño de una construcción de hormigón se basaba en un concepto de esfuerzo, es decir, en la suposición de que las cargas que normalmente aparecen en servicio inducen solo esfuerzos elásticos en el acero de refuerzo. En tal caso, la seguridad de una construcción puede definirse en términos de una relación de esfuerzos, p. ej., la relación entre el esfuerzo de servicio y el límite elástico de la barra de refuerzo (Fig. 1a). Sin embargo, estudios recientes han llevado a la conclusión de que un cálculo basado en esfuerzos del hormigón armado no es suficiente porque, en algunos casos, deformaciones plásticas locales de una extensión dada tienen que ser absorbidas sin fallo de las barras de refuerzo (por ejemplo, cuando ocurre apisonamiento). En tales casos, la seguridad de una construcción de hormigón se expresa en términos de una relación de deformación, p. ej., la relación entre la deformación plástica local que puede ocurrir y el alargamiento uniforme de la barra de refuerzo (Fig. 1b). Tal forma de diseño se adopta ahora en muchos países y requiere barras de refuerzo dúctiles y un alargamiento uniforme garantizado de hasta el 4 % para barras de refuerzo tal como se reciben y para barras de refuerzo soldadas.
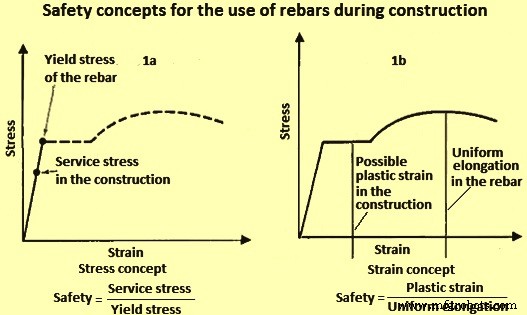
Fig. 1 Conceptos de seguridad para el uso de barras de refuerzo durante la construcción
Otro aspecto importante para la seguridad de las construcciones de hormigón es prevenir la pérdida de ductilidad después del redoblado. Esto enfatiza nuevamente la necesidad de una buena capacidad de redoblado. Además, el uso de barras de refuerzo de acero de alto límite elástico también puede permitir una reducción en el ancho de vigas principales o el tamaño de columnas en edificios de gran altura, reduciendo así el costo de hormigón y manipulación. Se necesita ductilidad adecuada durante la fabricación por consideraciones de seguridad. Esto es particularmente importante para estructuras donde la posibilidad de terremotos es parte de la consideración de diseño. Desde el punto de vista de la fabricación, donde tienen lugar el doblado y redoblado de barras de refuerzo, la buena ductilidad es muy importante. La preocupación por la ductilidad se refleja en todas las normas, y normalmente se especifican el diámetro mínimo del mandril para doblez de 180 grados y el alargamiento total.
Otros requisitos incluyen resistencia a la fatiga, propiedades a alta y baja temperatura, propiedades de impacto, resistencia a la corrosión, pero estos generalmente no son especificados por varias normas nacionales aunque la preocupación está aumentando.
Por tanto, se puede ver que desde los requisitos de las barras de refuerzo y desde el punto de vista del usuario, las propiedades importantes que la barra de refuerzo debe tener son: (i) alto límite elástico; (ii) buena soldabilidad; (iii) buena doblabilidad y capacidad de redoblado; y (iv) ductilidad.
Procesos de producción para barras de refuerzo
Hay varios procesos convencionales que pueden usarse para la producción de barras de refuerzo soldables de alta resistencia. Estos métodos pueden clasificarse en dos categorías distintas (Fig. 2) como se indica a continuación.
Las barras de refuerzo pueden usarse en condición de laminado después de enfriamiento lento en aire. Para la producción de estas barras, el límite elástico se aumenta modificando la composición química, pero los contenidos de carbono y manganeso deben mantenerse bajos para evitar una disminución significativa en la soldabilidad. Esto se hace por microaleación, es decir, añadiendo cantidades apropiadas de elementos de microaleación como niobio o vanadio.
Las barras de refuerzo pueden producirse sometiendo las barras a un endurecimiento por deformación después del laminado en caliente, por ejemplo, por deformación en frío. Para tales barras, el límite elástico puede aumentarse aumentando la extensión del endurecimiento por deformación. Este método permite la producción de barras de refuerzo soldables de alta resistencia a partir de aceros de bajo carbono y manganeso. Ejemplo de tales barras son las barras deformadas torcidas en frío, popularmente conocidas como barras CTD.
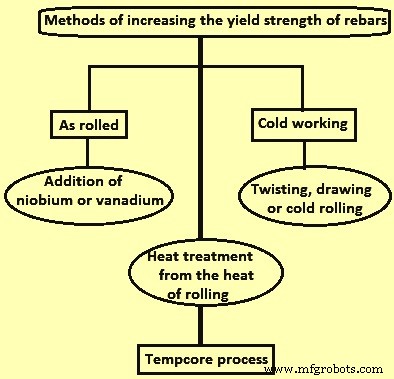
Fig. 2 Procesos usados para la producción de barras de refuerzo soldables de alta resistencia
Proceso Tempcore
En el tren de laminación que produce barras de refuerzo, los lingotes de acero se calientan a alrededor de 1150 °C en horno de recalentamiento y se laminan a través de una secuencia de hilos de laminación que reducen progresivamente los lingotes al tamaño y forma final de las barras de refuerzo. Al salir del último hilo, se aplica un enfriamiento controlado de tal manera que la barra sufre tres transformaciones metalúrgicas en etapas como se muestra en un diagrama típico de transformación de enfriamiento continuo (CCT) en la Fig. 3. Como se muestra en el diagrama CCT, el proceso Tempcore depende de la temperatura y el tiempo.
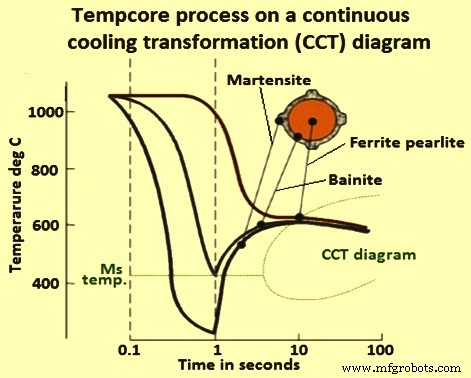
Fig. 3 Proceso Tempcore en un diagrama CCT
Una característica importante del proceso Tempcore es su gran versatilidad. Las propiedades de la barra de refuerzo para un diámetro y composición de acero dados, pueden variarse en gran medida eligiendo correctamente la duración de la primera etapa (tiempo de enfriamiento) y el caudal de agua en la instalación de temple (intensidad de enfriamiento). Aplicado correctamente, el proceso permite un aumento del límite elástico de 150 MPa a 230 MPa sin una disminución prohibitiva y significativa en la ductilidad. Calidades de alta resistencia (soldables) y ganancia en resistencia del acero se logran en las barras de refuerzo de acero Tempcore sin ninguna adición de elementos de aleación.
El proceso Tempcore es capaz de producir barras de refuerzo de acero soldables de alta resistencia con bajos contenidos de carbono y manganeso sin ninguna adición de costosos elementos de microaleación como vanadio o niobio. Dado que la misma composición de lingote puede usarse para diferentes calidades y diámetros de acero, se puede hacer una racionalización significativa en la planta. El tratamiento de temple por agua y auto-revenido se aplica directamente en línea después de la jaula de acabado sin ninguna reducción de la velocidad de laminado o pérdida de productividad. Por una combinación juiciosa del tratamiento Tempcore y química de microaleación, se pueden producir nuevas calidades más altas (límite elástico superior a 700 MPa y resistencia a la tracción superior a 800 MPa), especialmente para barras de refuerzo de gran diámetro (hasta 75 mm).
El proceso Tempcore para la producción de barras de refuerzo tiene tres etapas. Estas etapas del proceso Tempcore son: (i) temple de la capa superficial; (ii) auto-revenido de la martensita; y (iii) transformación del núcleo. El proceso, aplicado correctamente, conduce a un aumento del límite elástico de las barras de refuerzo y este aumento depende de la intensidad de enfriamiento. Los esquemas del proceso se muestran en la Fig. 3.
En la primera etapa, la barra de refuerzo que sale de la última jaula del tren de laminado en caliente pasa a través de una sección especial de enfriamiento por agua. La eficiencia de enfriamiento de esta instalación es tal que la capa superficial de la barra de refuerzo se templa en martensita mientras el núcleo permanece austenítico. El tratamiento de temple se detiene cuando se ha formado un espesor determinado de martensita bajo la piel (parte externa de la sección de la barra de refuerzo cayendo por debajo de la temperatura de inicio de transformación martensítica Ms).
En la segunda etapa, la barra de refuerzo sale de la sección de enfriamiento intenso y se establece un gradiente de temperatura en su sección transversal que causa liberación de calor desde el centro hacia la superficie. Este aumento de la temperatura de la capa superficial resulta en el auto-revenido de la martensita. El nombre Tempcore se ha elegido para ilustrar el hecho de que la capa martensítica es TEMPerada por el calor dejado en el NÚCLEO (CORE) al final de la etapa de temple.
Finalmente, en la tercera etapa, durante el enfriamiento lento de la barra de refuerzo en el lecho de enfriamiento, el núcleo austenítico se transforma en ferrita y perlita o en bainita, ferrita y perlita. Por tanto, una barra de refuerzo de acero Tempcore es esencialmente un material compuesto que consiste en una capa externa dura dispuesta concéntricamente y un núcleo blando con una capa intermedia que está endurecida intermedialmente. Con un contenido de carbono relativamente bajo, las barras de refuerzo de acero Tempcore proporcionan alta resistencia, excelente ductilidad y soldabilidad entre otras ventajas.
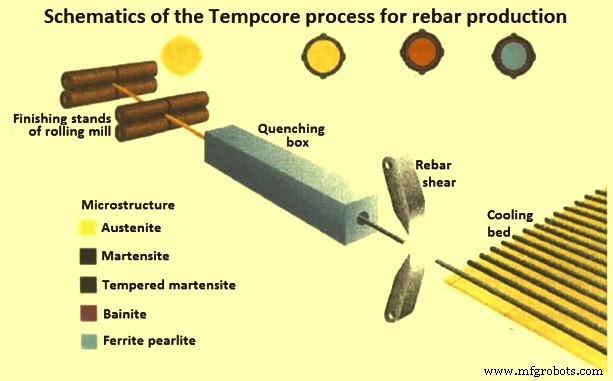
Fig. 4 Esquemas del proceso Tempcore para producción de barras de refuerzo
Se han desarrollado dos modelos de proceso para el proceso Tempcore por CRM (Fig. 5). Ambos se usan continuamente y se mejoran con los resultados de la puesta en marcha de nuevas instalaciones. El primer modelo se usa para el diseño de instalaciones. Calcula el tiempo de temple necesario para obtener la calidad para producir el límite elástico mínimo (es decir, límite elástico + margen de seguridad) a partir de: (i) los datos de la barra de refuerzo (diámetro, temperatura de acabado); (ii) por selección del diámetro interno de las boquillas de enfriamiento; y (iii) el caudal específico de agua. El segundo modelo vincula las propiedades mecánicas con la composición química del acero y con el diámetro de la barra de refuerzo.
La optimización de cada nueva instalación Tempcore tiene en cuenta las restricciones del tren, la rectitud de la barra de refuerzo y la controlabilidad del proceso, y se logra el mejor compromiso entre: (i) longitud total del equipo; (ii) caudal total de agua de enfriamiento (a presión nominal de 1,2 MPa); y (iii) número de rangos de boquillas de enfriamiento requeridos para cubrir todo el rango de diámetros de barras de refuerzo.
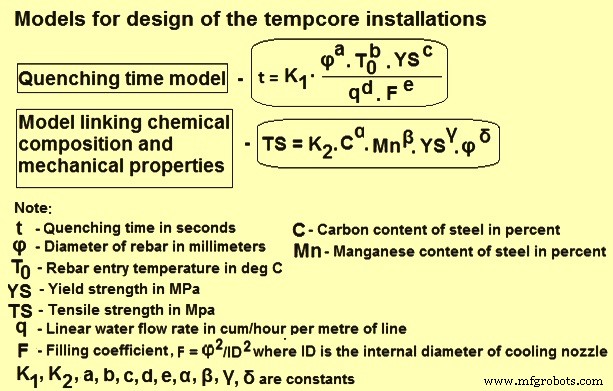
Fig. 5 Modelos para el diseño de la instalación Tempcore
Otro punto importante es reducir el tiempo y la mano de obra necesarios durante los cambios de diámetro o para producir productos no Tempcore. Cuando el espacio disponible es suficiente, se elige una caja colectora de agua lateralmente móvil. Para líneas de enfriamiento largas, una segmentación en dos o tres cajas de agua (cada una individualmente móvil lateralmente) también es posible, como se ha hecho en una instalación reciente para barras de refuerzo de gran diámetro (hasta 75 mm). Es la instalación Tempcore más larga de 54 m de longitud (3 secciones de 18 m cada una). Está equipada con válvula de encendido/apagado remota en cada boquilla de enfriamiento. Cuando el espacio disponible (ancho, nivel de línea de paso) es la principal restricción, la caja colectora de agua puede ser fija con un rango de boquillas de enfriamiento.
La instalación Tempcore también puede diseñarse con 4 líneas de enfriamiento paralelas para laminado por corte de barras de refuerzo de 8 mm a 12 mm de diámetro. Esta línea tiene una caja colectora de agua compacta, equipada en cada hilo con control individual de longitud de enfriamiento y caudal de agua. Algunas otras características específicas también se usan, como la protección de las boquillas de enfriamiento no usadas contra sobrecalentamiento (principalmente en la entrada de la línea de enfriamiento) por boquillas de cono completo externas, o mediante chaquetas de agua a lo largo de los tubos de enfriamiento downstream con agua yendo por dos boquillas de cono completo para enfriar el inyector. Un dispositivo anti-aspiración se usa frente a la boquilla de enfriamiento (para diámetros de barras de refuerzo desde 25 mm) para prevenir la aspiración de aire por las boquillas y evitar la correspondiente disminución en la eficiencia de enfriamiento en el extremo frontal de los lingotes.
Control del proceso Tempcore
El procedimiento de control se basa en las relaciones límite elástico/temperatura de revenido, que se obtienen a partir de los resultados de las pruebas de puesta en marcha. Si hay una variación del espesor de la capa de martensita versus el límite elástico, entonces la potencia de enfriamiento de las líneas de temple debe ajustarse para obtener el valor requerido para el límite elástico (YS de la calidad + margen de seguridad).
Los pirómetros son el corazón del control del proceso. La ubicación del pirómetro de revenido es de suma importancia para obtener mediciones lo más cercanas posible a la temperatura máxima de recuperación (máxima alcanzada por la superficie). El pirómetro ubicado en la entrada de la caja Tempcore también es importante para medir la variación de la temperatura de acabado a lo largo del lingote o entre lingotes sucesivos. Una variación de 50 °C de la temperatura de acabado corresponde a una variación de alrededor del 8 % de la longitud de enfriamiento a caudal específico de agua igual, y, por tanto, a variación de las propiedades de tracción después del tratamiento.
Las dos variables de control fáciles de ajustar y potentes en el proceso Tempcore son el caudal de agua y el tiempo de temple (Fig. 6). El control de la potencia de enfriamiento de una línea Tempcore se realiza en dos pasos. En el primer paso (control principal), se ajusta la longitud de la línea de temple (es decir, el número de boquillas en uso). Para realizar un control eficiente y mantener una buena homogeneidad del enfriamiento, las boquillas a apagar son las de upstream. En el segundo paso (ajuste fino), el caudal de agua se ajusta actuando sobre la válvula moduladora principal.
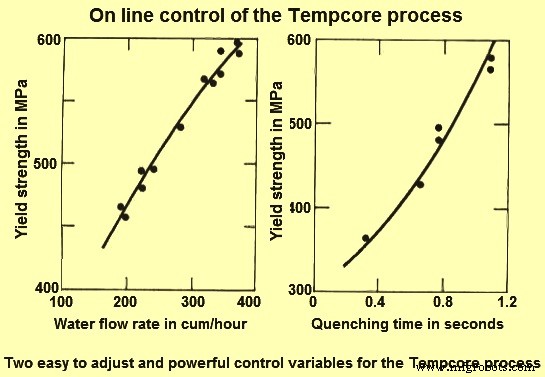
Fig. 6 Control en línea del proceso Tempcore
La longitud de enfriamiento y el tiempo de temple están vinculados por la velocidad de laminado en la jaula de acabado. Esta velocidad debe mantenerse constante a lo largo del lingote durante su cruce del equipo de temple, y más particularmente cuando la cola del lingote está saliendo de la jaula de acabado. Eso es asumido por el rodillo de pellizco ubicado entre la salida de la caja Tempcore y la cizalla divisoria. Sin usar este rodillo de pellizco, cuando la cola sale de la jaula de acabado, los diámetros pequeños de barras de refuerzo son desacelerados por el agua mientras que los diámetros más grandes son acelerados.
Para un diámetro dado, los parámetros de entrada (longitud de enfriamiento, caudal de agua, temperatura de acabado y composición química del acero) tienen influencia en el parámetro de salida del proceso (temperatura de revenido, límite elástico, resistencia a la tracción y relación TS/YS). Esta influencia se muestra en la Fig. 7.
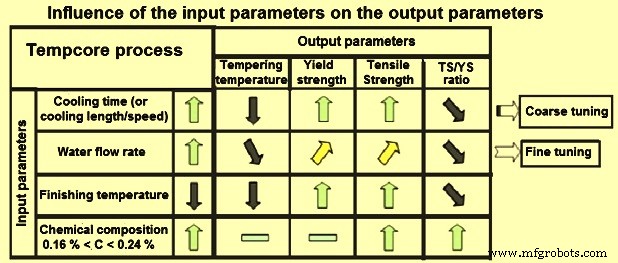
Fig. 7 Influencia de los parámetros de entrada en los parámetros de salida
Uso adecuado de la instalación Tempcore
Para obtener un tratamiento homogéneo, la intensidad del enfriamiento (dada por el caudal de agua por metro de línea) debe ser lo suficientemente alta para obtener un anillo externo de martensita completo y regular, constante a lo largo de la longitud del lingote. La buena rectitud de las barras de refuerzo se obtiene con tratamiento Tempcore homogéneo. Si el anillo de martensita está abierto, se observan barras onduladas en el lecho de enfriamiento. Algunos de los puntos importantes que no se deben hacer para el uso adecuado de la instalación Tempcore se dan a continuación.
- Cuando barras de refuerzo de diámetro demasiado pequeño se tratan a través de boquillas de enfriamiento demasiado grandes, el coeficiente de llenado F es muy bajo. Esto conduce a un anillo de martensita abierto. Este fenómeno también se observa cuando las boquillas de enfriamiento tienen un desgaste excesivo, a menudo debido a la desalineación de estas boquillas de enfriamiento.
- Cuando se usa la longitud de enfriamiento completa disponible con bajo caudal de agua por metro, la intensidad de enfriamiento es demasiado baja.
- El método anterior es más llamativo cuando la longitud de enfriamiento diseñada es más del doble de la necesaria.
- Usar una boquilla de enfriamiento activa siempre en la entrada de la línea de enfriamiento seguida de algunas boquillas de enfriamiento cerradas y finalmente una longitud de enfriamiento activa dada hasta el desprendedor es útil. Entonces la tasa de enfriamiento se interrumpe y se vuelve demasiado baja para obtener una capa de martensita uniforme.
- El método incorrecto anterior se usa a menudo para proteger las boquillas de enfriamiento cerradas del sobrecalentamiento en caso de barra caliente (alrededor de 1000 °C) en la entrada, conduce a fugas de agua. Por tanto, un diseño correcto debe estar presente para presentar una protección seria de estas boquillas de enfriamiento para evitar la quema de las juntas.
- Obstrucción parcial o completa de algunas boquillas de enfriamiento puede causar enfriamiento irregular alrededor del producto.
- Obstrucción parcial o completa de los desprendedores puede causar sobre-enfriamiento de la barra de refuerzo porque el enfriamiento no se detiene en la salida de la instalación. El agua en las guías downstream también puede afectar la detección de la fotocelda que acciona el rodillo de pellizco o la cizalla.
- Ubicación incorrecta del pirómetro de revenido puede resultar en falta de visibilidad para controlar el proceso.
- En caso de que no haya mantenimiento del pirómetro (protección electrónica por enfriamiento, limpieza periódica de la lente, verificación periódica frente a un horno de cuerpo negro), entonces causa una deriva de temperatura y entonces las barras de refuerzo producidas son rechazadas.
- Si no hay rodillo de pellizco a la salida de la línea de temple, o hay pellizco/ajuste de velocidad incorrecto, entonces conduce a grandes variaciones de propiedades mecánicas a lo largo de la longitud del lingote.
Propiedades características de la barra de refuerzo de acero Tempcore
Se describen a continuación varias propiedades características de la barra de refuerzo de acero Tempcore.
Tipo de acero – Los aceros para barras de refuerzo Tempcore son básicamente aceros al carbono ordinarios especificados para límite elástico, ductilidad, carbono o equivalente de carbono y relación límite elástico/resistencia a la tracción. El contenido máximo y mínimo de carbono especificado pretende asegurar soldabilidad y templabilidad. Con un contenido de carbono demasiado bajo, la templabilidad del acero generalmente no es suficiente y, por tanto, se necesita un temple más severo, lo que afecta el diseño del tren de laminación, p. ej., velocidad del tren de laminación, así como la longitud y eficiencia de la cámara de enfriamiento. El acero al carbono con contenido de carbono en el rango de 0,13 % a 0,24 % y equivalente de carbono (CE) inferior a 0,45 % ha demostrado ser el mejor equilibrio para satisfacer las consideraciones anteriores.
Fases metalúrgicas y microestructura – Martensita revenida en forma de paquetes de láminas delgadas con morfología martensítica caracteriza la capa endurecida. Una mezcla de bainita y ferrita poligonal está en la capa intermedia endurecida y ferrita poligonal y perlita se desarrolla en el núcleo.
La microestructura es generalmente fina debido a un enfriamiento relativamente rápido en el núcleo y debido al tratamiento termomecánico involucrado en el proceso Tempcore, p. ej., granos de ferrita poligonal en la región del núcleo pueden ser tan pequeños como 8 micrómetros de diámetro e incluso 3 micrómetros de diámetro cuando se usa una temperatura de revenido más baja. Sin embargo, conglomerados gruesos de ferrita pseudo-eutectoide y Widmanstatten en el núcleo también son un resultado posible del proceso. La microestructura de la barra de refuerzo de acero Tempcore se muestra en la Fig. 8.
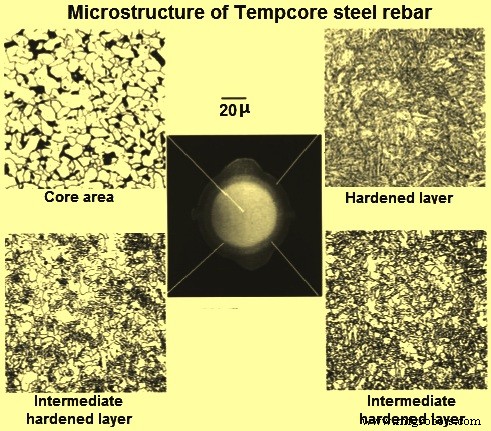
Fig. 8 Microestructura de la barra de refuerzo de acero Tempcore
A veces se forma ferrita Widmanstatten debido a la temperatura de igualación más alta. Es posible que la alta temperatura de acabado y quizás también la deformación de laminado insuficiente sean las razones principales para formar este tipo de microestructura. La alta temperatura de acabado y la deformación de laminado insuficiente resultan en granos austeníticos grandes al final del laminado, y así se desarrolla martensita gruesa y bainita en la capa endurecida y en la capa intermedia endurecida durante el temple subsiguiente. El gran tamaño de grano austenítico en el núcleo previene el impedimento de ferrita de borde de grano, permitiendo así que la ferrita Widmanstatten crezca.
Secciones transversales grabadas típicas que muestran las tres regiones metalúrgicas y microestructuras típicas y la homogeneidad de la microestructura de la barra de refuerzo de acero Tempcore se muestran en la Fig. 9.
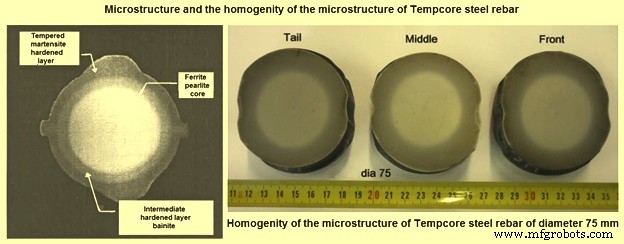
Fig. 9 Microestructura y homogeneidad de la microestructura de la barra de refuerzo de acero Tempcore
Efectos de los parámetros del proceso y la composición del acero – Los parámetros del proceso y las composiciones del acero juegan un papel en las propiedades finales. Normalmente, si la capa de martensita es más gruesa, el calor retenido es menor y, por tanto, el revenido es más modesto, de modo que la barra de refuerzo muestra mayor límite elástico y menor alargamiento. Mayor tiempo de temple, temperatura de acabado más baja e mayor intensidad de temple resultan en capa martensítica más gruesa y temperatura de revenido más baja. Mayor contenido de carbono y manganeso aumenta la templabilidad del acero, y por tanto se forma más martensita. Además, la resistencia de la martensita revenida aumenta a medida que aumenta el contenido de carbono.
Los modelos en la Fig. 5 describen la relación entre el límite elástico y todos los parámetros influyentes. El modelo se usó originalmente para el diseño de instalaciones. Aunque la temperatura de revenido no aparece directamente en este modelo, la temperatura de acabado, tiempo de temple, diámetro de la barra y caudal de agua se relacionan con ella bastante fuertemente. El alargamiento de las barras de refuerzo de acero Tempcore tiene una correspondencia virtualmente lineal con el límite elástico.
Propiedades de tracción – El proceso Tempcore puede aumentar el límite elástico para una composición dada en 150 MPa a 200 MPa sin perder mucho alargamiento. Las propiedades de tracción de las barras dependen de los parámetros del proceso y la composición del acero. El rango típico de límite elástico de la barra de refuerzo de acero Tempcore está entre 415 MPa a 550 MPa y alargamiento en una longitud de calibre 5d es del 30 % al 25 % en el mismo orden. Las características de la curva típica esfuerzo-deformación muestran: (i) módulo elástico de 200.000 MPa; (ii) la barra tiene punto de cedencia marcado y un tipo de cedencia de Luders y, por tanto, el esfuerzo de prueba del 0,01 % coincide con el esfuerzo de prueba del 0,2 %; (iii) la relación del esfuerzo de cedencia a la resistencia a la tracción es alrededor de 0,85; y (iv) la barra tiene gran alargamiento (25 % a 30 %), gran deformación de Luders y gran deformación uniforme.
La barra de refuerzo de acero Tempcore tiene dos características principales cuando las propiedades de tracción se comparan con las de la barra de acero convencional. Estas características son: (i) mayor relación de límite elástico a resistencia a la tracción, 0,85 versus 0,65 en el caso de barra convencional; y (ii) mayor alargamiento, 25 % versus 4,5 % a 22 % en el caso de barra de acero convencional.
Conformabilidad – Otras propiedades notables de la barra de refuerzo de acero Tempcore es que tiene excelentes propiedades de doblado y redoblado. A pesar de la capa externa endurecida, el diámetro mínimo de doblado para un doblez simple de 180 grados se especifica como 1d para barras de 12 mm a 28 mm de diámetro y 2d para barras de 32 mm y 36 mm de diámetro.
Algunas de las barras de refuerzo Tempcore (20 mm y 28 mm de diámetro) incluso pueden doblarse sin mandril. Las barras también pueden resistir todas las pruebas de doblado y redoblado después del envejecimiento, satisfaciendo los requisitos de la norma. Además, la operación de doblado requiere menos energía en comparación con otros tipos de barras de refuerzo debido a la baja relación resistencia a la tracción/límite elástico. Se estima que se ahorra un 10 % a 20 % de energía en el doblado. La comparación de las propiedades de doblado de barras de refuerzo Tempcore con barras de acero convencionales se da en la Tabla 1.
| Tabla 1 Comparación de las propiedades de doblado de barras de refuerzo de acero Tempcore con barras de acero convencionales | |||
| Prueba de doblado | Valores típicos de D | ||
| Aceros convencionales (CE = 0,61 %) | Barra de refuerzo Tempcore (CE = 0,30 %) | ||
| 1 | Doblado 180 grados | 3 | 0,5 |
| 2 | Doblado y redoblado 90 grados después de envejecimiento | 6 | 3,2 |
| 3 | Doblado 90 grados después de soldadura a tope eléctrica | 15 | 4 |
| 4 | Doblado 90 grados después de soldadura en cruz eléctrica | Mayor que 20 | 7 |
| Nota: La doblabilidad se expresa en términos de diámetro mínimo de doblado D. (D es la relación del diámetro mínimo de doblado posible al diámetro de la barra de refuerzo) | |||
Soldabilidad – La soldabilidad del acero es muy sensible a la composición química, especialmente al contenido de carbono y equivalente de carbono (CE). Se usan dos fórmulas populares: una seguida por el Instituto Internacional de Soldadura (IIW) y la otra dada por Ito y Besseyo, cubriendo los rangos altos y bajos de carbono respectivamente.
La fórmula IIW es CE = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Cu + Ni)/15 para carbono superior a 0,18 %, mientras que la fórmula de Ito y Besseyo es CE = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B para carbono inferior a 0,18 %. La fórmula de equivalente de carbono IIW muestra menos tolerancia a elementos de aleación sustitucionales que la ecuación Ito-Besseyo. Para la soldabilidad de barras de refuerzo de acero, normalmente se usa la fórmula IIW o la fórmula IIW simplificada (CE = C + Mn/6) debido al contenido de carbono.
Con la fórmula IIW, cuando CE es inferior a 0,45 %, el acero se considera soldable con técnicas modernas. El CE de las barras de refuerzo de acero Tempcore está bien por debajo del valor crítico de 0,45 % y, por tanto, es nuevamente superior a otros tipos de barras de refuerzo.
La excelente soldabilidad de las barras de refuerzo de acero Tempcore se demuestra bien por la prueba de doblado en una soldadura en cruz (Fig. 10). No hay signo de fisuración en la zona afectada por el calor (HAZ) en la soldadura de una barra de 20 mm de diámetro cuando se dobla a un ángulo de 180 grados en un mandril de 3d. Las barras de refuerzo de acero Tempcore a baja temperatura y/o en estado húmedo muestran una soldabilidad notable. No es necesario precalentamiento ni post-calentamiento.
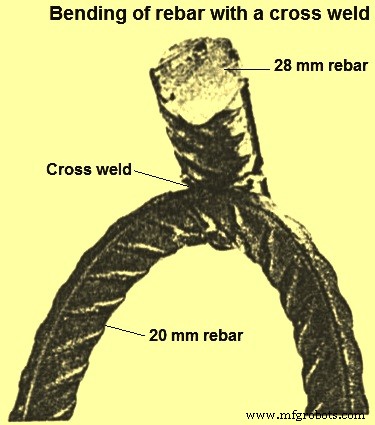
Fig. 10 Doblado de la barra de refuerzo Tempcore con una soldadura en cruz
La excelente soldabilidad también se demuestra por las propiedades de tracción obtenidas después de la soldadura. En soldadura a tope al ras, generalmente no se nota disminución en el límite elástico con la fractura ubicada fuera de la soldadura. Además, se ve que bajo diferentes soldaduras y procesos de soldadura, no ocurren grietas en la soldadura.
Otras propiedades – Además de alta resistencia a la tracción, excelente ductilidad y notable soldabilidad, las barras de refuerzo de acero Tempcore muestran buena tenacidad a baja temperatura, menor sensibilidad a daño superficial, y la resistencia a la fatiga y sensibilidad al calor también son muy competitivas. Se ha demostrado que a -60 °C una barra de 20 mm de diámetro con un corte de 1 mm de profundidad absorbió 190 calorías en prueba de peso caído sin romperse. Pruebas de peso caído en barras de refuerzo Tempcore de 12 mm, 16 mm y 20 mm de diámetro dañadas por arco muestran que no hay fractura a -75 °C. De manera similar, barras dañadas por muesca y envejecidas por deformación sobreviven en prueba de peso caído a -60 °C.
Se ha realizado un número limitado de pruebas de fatiga en barras de refuerzo de acero Tempcore. Estas pruebas indican que las propiedades de fatiga de las barras de refuerzo de acero Tempcore cumplen los requisitos de las normas. Una prueba de fatiga realizada en una barra de refuerzo Tempcore de 12 mm de diámetro ha mostrado propiedades de fatiga superiores sobre barras trabajadas en frío. También se han llevado a cabo investigaciones sobre las propiedades de fatiga de barras de refuerzo Tempcore con interés en los efectos del galvanizado. Todos los resultados de las pruebas sugirieron que la resistencia a la fatiga de las barras de refuerzo Tempcore es tan buena como la de otros tipos de barras de refuerzo de acero con límite elástico equivalente.
Las propiedades de resistencia al calor de las barras de refuerzo Tempcore son importantes debido a la posibilidad de daño por incendio. Esta resistencia se ha evaluado de dos maneras: (i) pérdida de resistencia a la tracción a temperatura ambiente después de aplicación previa de calor; y (ii) pérdida de resistencia a la tracción a temperatura elevada. Se ha mostrado que después de calentar en condiciones de laboratorio a temperaturas entre 250 °C y 900 °C durante media hora, la resistencia a la tracción a temperatura ambiente aumenta ligeramente con precalentamiento hasta 500 °C y ocurre una caída significativa por encima de esa temperatura. Esta propiedad es tan buena como barras torcidas en frío y mejor que la mostrada por algunas barras laminadas en caliente. Las barras trabajadas en frío comienzan a perder resistencia a 300 °C a 400 °C. Las barras de acero laminadas en caliente pierden resistencia considerable a partir de 350 °C y las barras de refuerzo de acero microaleado de bajo carbono laminadas en caliente comienzan a mostrar pérdida de resistencia a partir de 600 °C. La resistencia a la tracción de barras de refuerzo Tempcore a temperatura elevada es similar a barras trabajadas en frío y microaleadas con una reducción del 20 % y 40 % en el límite elástico a 300 °C y 500 °C respectivamente.
Proceso de manufactura
- Barras de Refuerzo TMT: Temple y Revenido para Máxima Resistencia y Durabilidad
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- CONARC: Fusión de Convertidor y Horno de Arco Eléctrico para Producción Superior de Acero
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Guía completa para la fabricación de refractarios conformados
- Dominando la Producción de Matrices, Punzones y Cuchillas para Máquinas de Punzón y Cizalla
- Soldadura por Fricción: Técnicas, Beneficios y Aplicaciones Industriales
- 11 Procesos de Soldadura Ilustrados: Guía Completa
- Soldadura por Gas (Oxicetileno): Técnicas, Aplicaciones, Ventajas e Inconvenientes
- Optimizando el Camino de Prototipo a Producción: Pasos Clave de Preparación
- De Prototipos a Producción: Dominando el Proceso de Fabricación