



Barras de Refuerzo TMT: Temple y Revenido para Máxima Resistencia y Durabilidad
Barras de refuerzo templadas y revenidas
Las barras de acero de refuerzo (varillas) se fabrican actualmente mediante la tecnología de temple y revenido durante su producción en el tren de laminación. Las varillas producidas con esta tecnología se conocen popularmente como barras de refuerzo TMT (tratadas termo-mecánicamente).
Principios y composición
Las barras TMT se fabrican básicamente a partir de aceros al carbono comunes y se especifican por su límite elástico, ductilidad, carbono o equivalente de carbono, y relación límite elástico/tensión de rotura. El contenido máximo y mínimo de carbono especificado pretende garantizar la soldabilidad y la templabilidad. Un contenido de carbono demasiado bajo no proporciona suficiente templabilidad, requiriendo un temple más severo que afecta el diseño del tren de laminación, como la velocidad de laminación, la longitud y la eficiencia de la cámara de enfriamiento. Se ha demostrado que el acero al carbono con un contenido de carbono entre 0,13 % y 0,24 % y un equivalente de carbono (CE) inferior a 0,48 % ofrece el mejor equilibrio para satisfacer estas consideraciones.
Idoneidad para estructuras de hormigón
La barra TMT es un material adecuado para reforzar estructuras de hormigón, ya que su expansión térmica es similar a la del hormigón. Además, el material es compatible al adherirse al hormigón. La varilla también tiene la capacidad de soportar la máxima tensión de tracción que actúa sobre la estructura. Además de ser un producto clave para la industria de la construcción, las barras TMT son materiales de alta calidad que cumplen con las preocupaciones de los consumidores sobre las propiedades mecánicas estándar para esta aplicación. También son útiles en trabajos de fabricación general donde se requiere doblado, mecanizado y soldadura.
Economía del proceso de producción
El proceso de producción de barras TMT es un método económico para producir varillas de alta resistencia. Comparado con las barras torcidas en frío (CTD), el proceso TMT tiene ventajas evidentes en el ahorro del costoso tratamiento mecánico de torcido, especialmente para varillas de pequeño diámetro. Una ventaja adicional proviene de la reducción de requisitos de elementos de aleación, calentamientos fuera de especificación, productos fuera de especificación, gastos de almacenamiento y otros factores menores de acería. El único factor que incrementa el coste es la operación de laminación relacionada con la instalación y operación del temple.
Principales procesos de fabricación
Existen dos procesos principales para la producción de barras TMT: el proceso Tempcore y el proceso Thermex. El proceso Tempcore se desarrolló en los años 70 por el Centre de Recherche Metallurgiques (CRM) de Bélgica para fabricar barras de refuerzo de alto límite elástico y soldables a partir de lingotes de acero dulce. El proceso Thermex fue desarrollado y registrado por la firma de ingeniería alemana Hennigsdorfer Stahl Engineering (HSE) también en los años 70.
Principio termo-mecánico
La producción de barras TMT se basa en el procesamiento termo-mecánico, un proceso metalúrgico que combina la deformación plástica con procesos térmicos como tratamiento térmico, temple en agua, calentamiento y enfriamiento a distintas velocidades en un solo proceso. Este proceso confiere alta resistencia a las barras mediante tratamiento termo-mecánico, a diferencia del trabajo mecánico por torcido en frío usado para fabricar barras Torsteel. La resistencia de la varilla se debe a la capa de martensita revenida, mientras que la ductilidad se debe a la capa de ferrita-perlita.
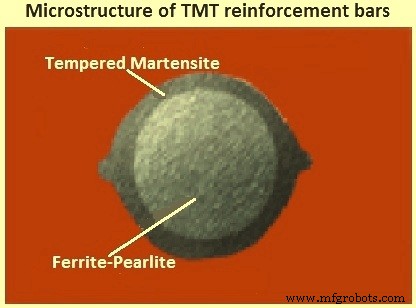
El tratamiento termo-mecánico convierte la superficie de la varilla en una estructura endurecida (martensita) y posteriormente la fase evoluciona por enfriamiento a temperatura ambiente, permitiendo que el núcleo caliente temple la superficie mediante intercambio térmico. Esto resulta en una microestructura compuesta única: martensita revenida en la zona periférica, zona de transición de perlita y bainita justo después de la periferia de martensita, y ferrita-perlita de grano fino en la zona central (Fig. 1). Debido al proceso de temple y auto-revenido, las barras producidas también se denominan "barras templadas y auto-revenidas (QST)".
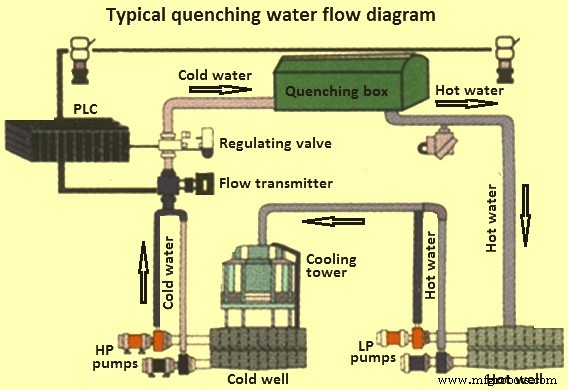
Tanto el proceso Tempcore como el Thermex son similares en naturaleza y se basan en el principio de tratamiento termo-mecánico descrito. El proceso Tempcore tiene una caja de temple donde el agua fluye de un extremo a otro, mientras que en el proceso Thermex el agua se rocía sobre la barra laminada en caliente en la caja de temple.
Descripción del proceso en tres etapas
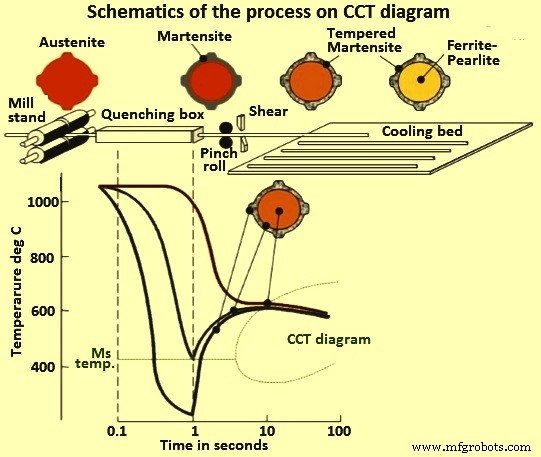
El tratamiento termo-mecánico se lleva a cabo después de que los lingotes de acero calentados se laminan en el tren de laminación hasta el tamaño y forma final de la barra de refuerzo. Los parámetros operacionales que afectan este proceso son la temperatura al final de la laminación, la velocidad de enfriamiento, el tiempo durante el enfriamiento rápido y la composición química del acero. El proceso se realiza en tres etapas sucesivas:
Primera etapa: Temple rápido
Comienza en cuanto la varilla sale del último bastidor de laminación. Consiste en el enfriamiento rápido por agua del producto laminado en caliente. La varilla se enfría rápida y enérgicamente (temple) con agua a través de una instalación de enfriamiento, donde sufre el endurecimiento superficial. La eficacia de la instalación debe ser suficiente para alcanzar una velocidad de enfriamiento de la superficie superior a la velocidad crítica de formación de martensita. Al final de esta operación, la varilla tiene una microestructura consistente en estructura austenítica rodeada por una capa de mezcla martensita-austenita. Obtener la capa martensítica del espesor requerido es el objetivo de esta etapa.
Segunda etapa: Auto-revenido
Comienza cuando la varilla sale de la zona de enfriamiento por agua (caja de temple) y se mueve hacia la zona de enfriamiento por aire. En este punto, la temperatura del núcleo es mayor que la de la superficie. Debido a este gradiente térmico, el calor fluye del núcleo a la superficie, templando así la capa martensítica formada en la primera etapa. La capa superficial martensítica se templea utilizando el calor residual del núcleo (auto-revenido). El proceso Tempcore debe su nombre a este paso: la capa martensítica se "TEMPera" por el calor del "NÚCLEO" (CORE). El núcleo permanece aún en fase austenítica. El proceso de revenido asegura la ductilidad adecuada del material, preservando simultáneamente su alto límite elástico.
Tercera etapa: Enfriamiento libre y transformación del núcleo
Ocurre durante el enfriamiento libre de las barras en la cama de enfriamiento y consiste en la transformación de la austenita en estructura dúctil de ferrita y perlita en el núcleo de la varilla. Por tanto, una barra TMT es esencialmente un material compuesto que consiste en una capa externa dura dispuesta concéntricamente y un núcleo blando con una capa intermedia de dureza intermedia.
La estructura final consiste en una estructura de martensita revenida fuerte en la capa externa superficial y una estructura dúctil de ferrita-perlita en el núcleo. Esto da a las barras de refuerzo una propiedad única de resistencia combinada con ductilidad. La morfología de los componentes estructurales depende de la composición química del acero, el diámetro de la barra, el tiempo y la eficacia del enfriamiento.
Propiedades de las barras TMT
Las barras TMT producidas por el proceso anterior tienen excelentes propiedades, superiores a las de las barras CTD:
- Alta resistencia debido a la capa de martensita revenida en la periferia. La resistencia puede variarse controlando el espesor de esta capa.
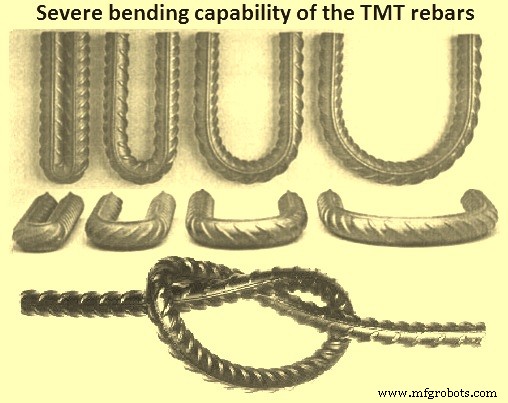
- Alta ductilidad debido a la estructura ferrita-perlita en el núcleo. Permite doblar fácilmente las barras en obra. Tienen capacidad de doblado y redoblado, galvanizado y enderezado sin agrietamiento ni pérdida de propiedades de tracción.
- Buena adherencia con el hormigón, ideales para estructuras de hormigón.
- Ductilidad y tenacidad a bajas temperaturas incluso cuando están dañadas mecánicamente o por arcos de soldadura.
- Ausencia de fragilización por envejecimiento por deformación significativa después del doblado y galvanizado.
- Totalmente soldables al producirse a partir de aceros con bajo "equivalente de carbono" (CE).
- Compatibles con todos los empalmes mecánicos de barras de refuerzo disponibles normalmente para unión en compresión y tracción.
- Resistencia a la pérdida de resistencia a temperaturas elevadas. En caso de incendio, las barras TMT retienen más del 70 % de su límite elástico (para 415 N/mm²) y el 40 % (para 500 N/mm²).
- Cumplen requisitos de resistencia a fatiga según normas europeas.
- Resistencia al corte hacia el extremo superior del rango típico (60-80 % de la resistencia a tracción).
- Sin tensiones torsionales residuales (a diferencia de barras CTD), lo que mejora la resistencia a la corrosión. Al no someterse a trabajo mecánico, se retiene la escala secundaria azul en la superficie, protegiendo de la corrosión atmosférica.
- Propiedades sísmicas superiores. Tests muestran mejor rendimiento bajo carga cíclica inversa con deformaciones inelásticas (típicas de terremotos), manteniendo disipación de energía uniforme y ductilidad hasta la rotura.
- Otras propiedades: buena tenacidad a baja temperatura y menor sensibilidad a daños superficiales.
Una sección transversal grabada típica muestra tres regiones metalúrgicas: martensita revenida en forma de paquetes de láminas delgadas en la capa endurecida; mezcla de bainita y ferrita poligonal en la capa intermedia; y ferrita poligonal y perlita en el núcleo. La microestructura es usualmente fina debido al enfriamiento rápido en el núcleo y al tratamiento termo-mecánico.
Si la capa de martensita es más gruesa, el calor retenido durante el temple es menor, el revenido es modesto y la barra muestra mayor límite elástico y menor alargamiento. Los parámetros del proceso y la composición del acero influyen en las propiedades finales. Mayor tiempo de temple, menor temperatura de acabado y mayor intensidad de temple resultan en capa martensítica más gruesa y menor temperatura de revenido. Mayor contenido de carbono y manganeso aumenta la templabilidad, formándose más martensita. Además, la resistencia de la martensita revenida aumenta con el contenido de carbono.
El rango típico de límite elástico de barras TMT está entre 415 y 550 N/mm², con alargamiento sobre longitud de medida 5d del 30 % al 25 % en el mismo orden. La relación tensión de fluencia/resistencia a tracción es aproximadamente 0,85.
Ventajas
Las barras de refuerzo producidas por temple y revenido ofrecen varias ventajas:
- Calidad consistente al producirse en un proceso en línea.
- Combinación de alta resistencia con alta ductilidad que aporta seguridad a las estructuras.
- Actividades de fabricación simples y fáciles.
- La alta resistencia resulta en ahorro de acero.
Proceso de manufactura
- EN 10137-2 Grado S890QL – Acero de Alta Resistencia Templado y Revenido para Aplicaciones de Alta Exigencia
- EN 10137-3 Grado S500A: Acero de Grano Fino Templado y Revenido para Aplicaciones Estructurales
- Acero DIN 1.5217 Templado y Revenido: Propiedades clave y datos de rendimiento
- JIS G4311 SUH600: Acero Inoxidable Martensítico Temple y Revenido – Rendimiento y Propiedades
- JIS G4311 SUH616: Acero Martensítico Premium Temple y Revenido
- Acero inoxidable martensítico JIS G4311 Grado SUH1 – Temple y revenido: Especificaciones
- JIS G4303 Grado SUS 431 Templado y Revenido – Acero Inoxidable Martensítico Premium
- Acero Inoxidable Martensítico JIS G4303 Grado SUS403: Temple y Revenido
- ASTM A541 Grado 1A Acero Inoxidable Temple y Revenido – Alta Resistencia, Excelente Impacto y Corrosión
- Acero ASTM A288 Clase 4 Temple y Revenido: Especificaciones y Propiedades
- Acero ASTM A288 Clase 5 Temple y Revenido: Propiedades y Normas