



Óxido de Magnesio (MgO): Clave para Prolongar la Vida del Revestimiento BOF y Reducir la Corrosión
El revestimiento refractario de un convertidor de oxígeno básico (BOF) debe garantizar máxima disponibilidad del horno durante la operación para cumplir requisitos de producción y lograr el menor consumo específico de refractarios. El aumento de la vida del revestimiento mejora la disponibilidad y repercute positivamente en productividad y reducción del consumo específico.
Práctica actual y papel del MgO
Hoy se usan ladrillos de magnesia-carbono (MgO-C) aglutinados con resina y adiciones metálicas para revestir el BOF. Fabricados con mezcla de MgO fundido y sinterizado de alta pureza, grafito de alta pureza (5–15 % C). Revestimiento zonificado con distintos grados de ladrillos para vida óptima a coste efectivo. La escoria de acería busca saturarse en MgO. El chapoteo de escoria (slag splashing) es práctica común para aumentar vida del revestimiento. Láser para medir espesor 360°. Mantenimiento periódico de espesor/perfil con mezclas de guniteo base MgO. Para desempeño satisfactorio, la composición de la escoria debe ser compatible con los refractarios usados.
La T en el BOF sube por reacciones exotérmicas durante la acería. T de vaciado típica ≥1660 °C. A estas T, la escoria, si no está saturada en MgO, extrae MgO del revestimiento durante la acería intentando saturarse. En el proceso, agota MgO del revestimiento → desgaste acelerado. Para minimizar desgaste químico del revestimiento base MgO, la escoria debe estar saturada o sobresaturada en MgO añadiendo materiales ricos en MgO (dolomita calcinada, magnesita calcinada) durante la acería. Materiales con MgO a cargar deben ser altamente reactivos, no «dead-burned» (sobrecalcinados), para disolverse rápido en la escoria.
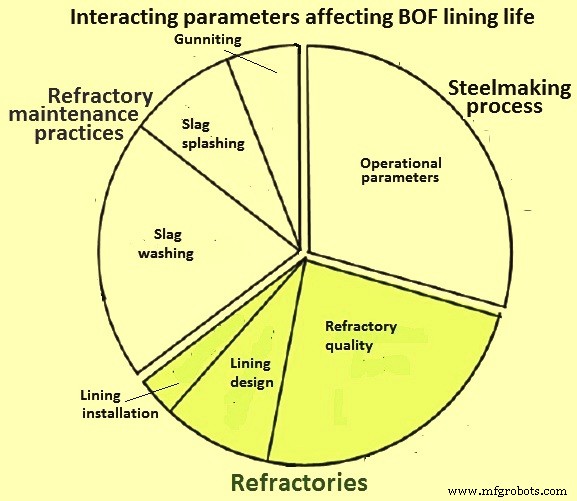
Efectos de parámetros en la vida del revestimiento
La vida del revestimiento varía entre plantas por parámetros interactivos distintos: (i) proceso acería, (ii) propiedades refractarios, (iii) prácticas mantenimiento (Fig. 1). Efectos en Tabla 1.
| Nº | Parámetro | Efecto en vida | Severidad |
|---|---|---|---|
| 1 | Arrabío | ||
| Si | Negativo | Medio | |
| Mn | Positivo | Bajo | |
| Ti | Negativo | Bajo | |
| 2 | Escoria acería | ||
| Fe total | Negativo | Alto | |
| Basicidad (CaO/SiO₂) | Positivo | Medio | |
| Adición CaF₂ | Negativo | Medio | |
| Contenido MgO | Positivo | Alto | |
| Al₂O₃ | Negativo | Bajo | |
| Adición cal | Positivo | Medio | |
| 3 | Parámetros operacionales | ||
| T final | Negativo | Alto | |
| Duración soplado | Negativo | Medio | |
| Tasa producción (calentadas/día) | Positivo | Medio | |
| Volumen escoria | Negativo | Bajo | |
| Atmósfera (CO/CO₂) | Positivo | Medio | |
| Retraso carga cal | Negativo | Medio | |
| 4 | Diseño BOF | ||
| Volumen convertidor | Positivo | Bajo | |
| Ángulo cono | Positivo | Bajo | |
| Lanza multiporosa | Positivo | Alto |
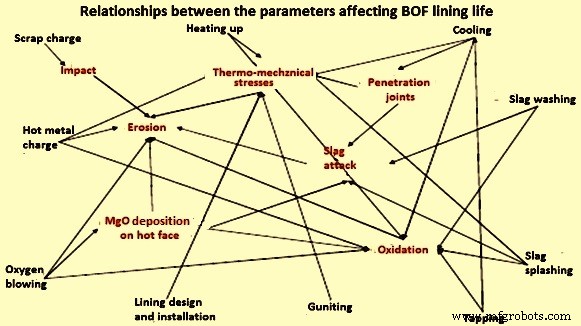
Mecanismos principales de desgaste
Impacto, corrosión, tensiones termo-mecánicas, erosión durante acería. Aunque todos importan, la corrosión por disolución del material refractario en la escoria tiene efecto mayor en la vida del revestimiento.
Al fabricar acero en BOF, se producen varios óxidos que se funden con cal calcinada para formar escoria. Esta escoria es corrosiva y está en contacto continuo con la superficie del revestimiento. Si la escoria no es compatible con el material del revestimiento y las condiciones son favorables, se produce disolución del revestimiento en la interfaz escoria-revestimiento.
Química de la escoria y compatibilidad
Ladrillos MgO-C son refractarios básicos → requieren escoria básica (también necesaria para eliminar fósforo). Relación basicidad (CaO/SiO₂) en escoria depende de %P en arrabío y grado de acero. Normalmente 3–3,5.
Propiedades fisicoquímicas de la escoria influyen mucho en productividad de acería. Formación rápida de escoria física y químicamente activa facilita eliminación de S y P del baño. Reduce pérdidas de metal y formación de regulus en escoria; además disminuye desgaste del revestimiento. Escoria viscosa = físicamente poco activa, baja capacidad refinadora → reacciones escoria-metal lentas → aumenta pérdidas metálicas por regulus y chapoteo de escoria → lanza obstruida, formación de skulls en cuello.
Fluidez muy alta de escoria tampoco es deseable por mayor desgaste refractario. Objetivo: al final del soplado, escoria suficientemente fluida, física y químicamente activa, homogénea, basicidad 3–3,5.
Saturación de MgO en la escoria
La composición química de la escoria BOF y la intensidad de destrucción del revestimiento varían en etapas del proceso. La mayor tasa de destrucción ocurre durante formación de escoria con basicidad 1–1,5 y alto estado oxidación (hasta 30 % FeO). Por tanto, es necesario formar escoria con máxima concentración de MgO, cercana a saturación para T deseada, en período inicial de soplado.
Para aumentar MgO en escoria, esencial usar fundentes con MgO. Consumo de materiales formadores de escoria calculado según composición materia prima (arrabío, chatarra) y escoria deseada. Durante fundición, muestra de escoria puede diferir del valor calculado; puede haber cal sin disolver. Puede terminar fundición sin formar escoria deseada y no eliminar impurezas perjudiciales.
Estudio de simulación de cinética de saturación de escoria con MgO e interacción refractario MgO-C / escoria con fundente MgO mostró disminución significativa (2–2,25 veces) en tasa de disolución de MgO de ladrillos en escoria al aumentar % MgO en escoria.
La escoria básica intenta disolver MgO del ladrillo hasta su nivel de saturación. Típicamente saturación ~8 % MgO en escoria (depende T y oxidación). Si se añade MgO (dolomita calcinada o magnesita calcinada), la disolución preferencial de MgO del revestimiento se reduce drásticamente e incluso cesa si condiciones son favorables. Química de escoria ligada a oxidación y T: basicidad y MgO diluidos por altos FeO; T aumenta tasas cinéticas.
Estudio industrial estimó grado de disolución de refractario básico en escoria según % MgO en refractario. Proporción MgO que pasa a escoria desde revestimiento calculada por balance de materia de escoria. Tendencia clara: disolución MgO del revestimiento en escoria disminuye al aumentar saturación de escoria con MgO.
Otro estudio investigó tasa de disolución de MgO añadiendo distintos óxidos con MgO al baño y midiendo cambio en % MgO. Hallado: formación sólida de MgO y FeO en interfaz escoria FeO–CaO–SiO₂ y MgO sinterizado.
Cantidad de materiales con MgO a cargar depende de T de vaciado. Mayor T → mayor % MgO necesario para saturar escoria. A 1660–1680 °C, mejor mantener MgO en escoria >10 %.
Adición de dolomita calcinada en convertidor tiene otras ventajas: reduce consumo de cal calcinada. 10–12 % MgO en escoria no afecta apreciablemente viscosidad. Si hay aumento, controlable con fluidificantes. Único efecto adverso temido de escoria alta en MgO: mala eliminación de P durante acería.
Proceso de manufactura
- Estrategias efectivas de prevención de corrosión para diseño de vehículos ligeros
- Fabricación de Tanques de Oxígeno: De Materias Primas a Aseguramiento de Calidad
- El oxígeno: del descubrimiento antiguo a la potencia industrial moderna
- Automatización, control y modelado avanzados en la siderurgia por oxígeno básico
- Optimización del Revestimiento Refractario en Convertidores BOF: Máxima Disponibilidad y Vida Útil
- Sistema Eficiente de Recuperación y Limpieza de Gas para Convertidores BOF
- Prevención de sobretensión: 4 reglas esenciales para proteger sus equipos
- Ahorre 2,2 billones $ al año: Cómo los recubrimientos de poliuretano previenen la corrosión
- Fabricación de Acero por Oxígeno Básico: Cómo Funciona el Proceso Líder Mundial
- Corrosión: Causas, Efectos y Técnicas de Prevención
- Comprendiendo los Colorantes Básicos y Directos: Su Impacto en Fibras Celulósicas