



Sinterización de Finos de Mineral de Hierro: Mejora de la Eficiencia del Alto Horno
Las plantas de sinterización se asocian normalmente a la producción de arrabío en altos hornos en plantas siderúrgicas integradas. La sinterización es un proceso de pretratamiento durante la fabricación de hierro para producir el material de carga llamado sinter para el alto horno a partir de finos de mineral de hierro y residuos metalúrgicos (polvos capturados, lodos, escamas de laminación, etc.).
Evolución del objetivo de la sinterización
Originalmente, la tecnología se desarrolló para aprovechar en el alto horno los finos de mineral y el hierro presente en residuos metalúrgicos. Hoy el foco ha cambiado: el proceso busca producir una carga de alta calidad para el alto horno. Actualmente, el sinter es la carga metálica principal para grandes altos hornos.
Principio de la sinterización
Proceso térmico (1300–1400 °C) que aglomera una mezcla de minerales de hierro (blend), finos de retorno, productos reciclados de la industria siderúrgica (escamas, polvos de AH, etc.), elementos formadores de escoria, fundentes y finos de coque, con tamaño de partícula <10 mm, para obtener un producto sinterizado de composición química, calidad física y granulometría adecuadas (10–30 mm tras cribado) que resista condiciones de presión y temperatura en el alto horno, asegurando operación homogénea y estable.
Previo a la sinterización, proceso clave: granulación. Homogeneización de la mezcla de mineral en tambor rotatorio con 7–8 % agua para obtener producto preaglomerado (micro-pellets), que se entrega como capa sobre una parrilla/estrando móvil continuo. Fundamental para permeabilidad adecuada de la cama de sinter y buena productividad de la máquina.
La flexibilidad del proceso permite convertir variedad de materiales (finos de mineral, polvos capturados, concentrados, materiales férricos de grano fino como escamas) en aglomerado tipo clinker.
El proceso implica calentar el producto preaglomerado para producir masa semifundida que se solidifica en piezas porosas de sinter con tamaño y resistencia necesarios para alimentar el alto horno.
Propiedades típicas del sinter
Calidad de un buen sinter: (i) análisis químico, (ii) distribución granulométrica, (iii) reducibilidad, (iv) resistencia mecánica. Propiedades típicas en Tabla 1.
| Nº | Ítem | Unidad | Valor |
|---|---|---|---|
| 1 | Composición química | ||
| Fe | % | 56,5–57,5 | |
| FeO | % | 6,0–8,0 | |
| SiO₂ | % | 4,0–5,0 | |
| Al₂O₃ | % | 1,0–2,5 | |
| CaO | % | 7,5–8,5 | |
| MgO | % | 1,6–2,0 | |
| 2 | Basicidad (CaO/SiO₂) | 1,7–2,9 | |
| 3 | Resistencia ISO (+6,3 mm) | % | >75 |
| 4 | Índice degradación reducción (RDI, –3 mm) | % | 27–31 |
| 5 | Índice reducibilidad (RI, R60) | % | 55–75 |
| 6 | Índice tumbler (–6,3 mm) | % | 65–75 |
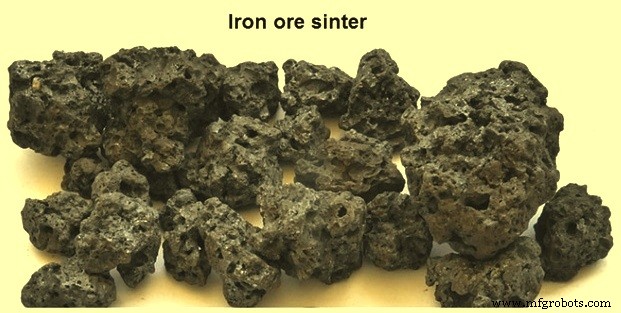
Tipos de sinter
Clasificación: sinter ácido, sinter autofundente (self-fluxing), y sinter superfundente (super-fluxed).
- Autofundente: contenido suficiente de CaO (cal) para fundir sus componentes ácidos (SiO₂, Al₂O₃).
- Superfundente: CaO adicional para fundir componentes ácidos introducidos en el AH por otros materiales de carga.
En autofundente y superfundente, la cal reduce T de fusión de la mezcla de sinter y a T relativamente bajas (1100–1300 °C) se forman enlaces fuertes en presencia de FeO.
Ventajas de añadir fundente al sinter:
- Genera escoria con impurezas de minerales y combustibles sólidos → matriz adecuada para cohesión de partículas.
- Mejora propiedades físicas y metalúrgicas del sinter.
- Reduce T de fusión de la mezcla.
- Reduce/elimina adición de caliza en AH → ahorra combustible para calcinación (CaCO₃ = CaO + CO₂) → reduce coque específico en AH.
El proceso de sinterización
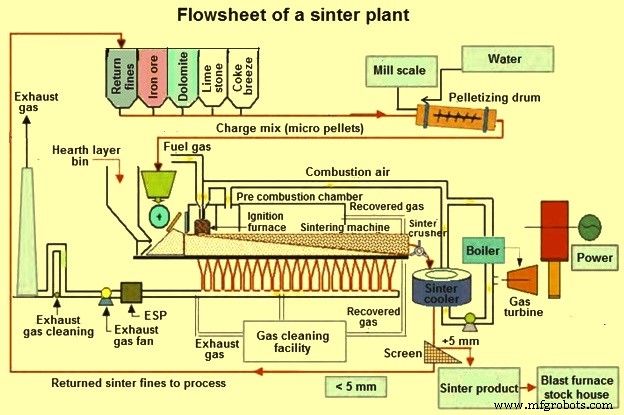
- Preparación de materias primas: finos de mineral, fundentes, residuos metalúrgicos de planta, combustible, finos de retorno. Mezcla en tambor peletizador rotatorio + agua → aglomeración en micro-pellets (permeabilidad óptima).
- Carga en máquina: micro-pellets transportados a máquina, forman capa superior de carga.
Proceso continuo: capa de carga (finos, finos retorno, fundentes) + coque breeze, tratada por quemador en superficie. Calentamiento de arriba abajo. Capa descansa sobre estrando (strand) y sistema de aspiración permite que todo el espesor alcance T adecuada para fusión parcial y aglomeración posterior.
Máquina Dwight-Lloyd: parrilla de sinterización = cadena continua de gran longitud/ancho, unión de carros palet que forman el estrando (Fig. 2). Cada carro pasa bajo tolva de carga: primero capa gruesa (10–20 mm, 30–60 mm espesor) → capa de hogar (hearth layer) compuesta principalmente de sinter de retorno. Protege parrillas de acero de sobrecalentamiento.
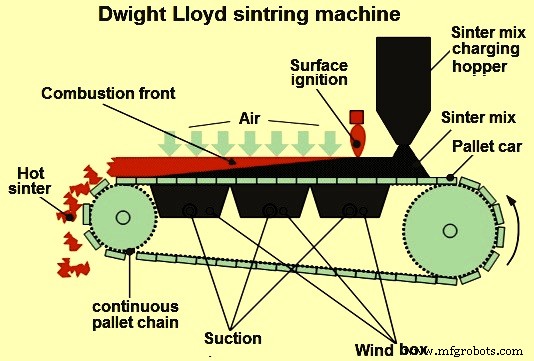
Segunda capa de micro-pellets cargada sobre hogar y nivelada. Carro pasa bajo horno de ignición: ignición combustión en superficie de carga. Simultáneamente, succión descendente (down-draught) a través de carga. Aire atraído a través de lecho móvil → combustión de combustible.
Carro avanza, combustión progresa en dirección del flujo de gas. La sinterización ocurre. Combustión no simultánea en todo el espesor: ocurre como capa horizontal que avanza verticalmente a través del lecho. Espesor de esta capa = fracción pequeña del lecho. Permeabilidad del lecho = requisito de calidad para carga → granulación es paso importante (mejora permeabilidad).
En zona sobre combustión, sinter muy caliente calienta aire que pasa por esta capa → aire precalentado llega a zona de combustión. Calor de aire/gases precalentados absorbido en secciones frías → precalentamiento de carga y evaporación humedad. Así se alcanzan altas T que causan fusión parcial y sinterización.
Alta eficiencia térmica por acumulación de calor en capa parcial llamada zona de sinterización o frente de llama. Frente avanza 10–30 mm/min hacia parrilla. Altura lecho ~500 mm → proceso ~25 min. Al final del estrando, material sinterizado (torta) descargado a triturador de sinter caliente: triturado a tamaño máx. predeterminado. Luego a enfriador (rectilíneo o circular). Tras enfriado, cribado en tres fracciones granulométricas:
- 0–5 mm: finos de retorno → tolvas de alimentación.
- 5–15 mm: capa de hogar en estrando.
- Resto 5–15 mm + fracción 15–50 mm → alto horno.
Finos de retorno inevitables, reciclados al proceso. Constituyen ~30–40 % de materiales férricos. Finos de cribado de sinter son más asimilables que los de cribado de AH por menor contenido de ferrita cálcica alta.
Cuatro zonas en la altura del lecho de sinter
- Zona fría y húmeda: T <100 °C. Carga a sinterizar, límite superior saturado agua/vapor.
- Zona de secado: 100–500 °C. Evaporación humedad y deshidratación hidróxidos.
- Zona de reacción: 500 °C (inicio ignición coque) – 900 °C (inicio enfriamiento). T máx. 1300–1400 °C. Procesos: (i) combustión coque (exotérmica), (ii) descomposición carbonatos (endotérmica), (iii) reacciones fase sólida, (iv) reducción/reoxidación óxidos Fe, (v) reacciones formación masa sinterizada.
- Zona de enfriamiento: tras zona reacción. Enfriamiento y recristalización del producto. Zona superficial donde capa sinter es más frágil.
Estudio de fluctuaciones del proceso para reducir consumo de carbono y emisiones CO₂. Análisis de frecuencia de datos de planta (T gas escape en un wind-box, nivel carga, humedad mezcla) indica que variaciones de humedad de mezcla alimentación están ligadas a fluctuaciones de T gas escape. Mejora control proceso controlando humedad en banda estrecha → menor consumo carbono → menos emisiones CO₂.
Circuito de gas residual debe ser estanco (evitar entrada aire atmósfera) → ahorro energía en circuito. Gases residuales: tratamiento eliminación polvo en ciclón, precipitador electrostático, lavador húmedo o filtro de tejido. Flujograma planta sinter en Fig. 3.
Tipos de máquinas de sinterización
Dos tipos: (i) circulares, (ii) línea recta (Dwight-Lloyd). Dwight y Lloyd construyeron primera planta continua 1906.
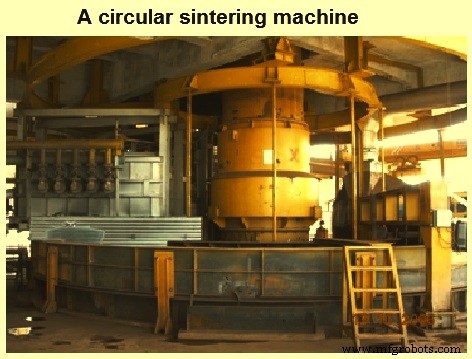
Máquinas circulares
Aptas para AH con volúmenes útiles ≤650 m³. Parámetros principales en Tabla 2.
| Parámetro | Unidad | 12 m² | 17 m² | 25 m² | 33 m² |
|---|---|---|---|---|---|
| Producción anual | 1000 tpa | 172 | 253 | 404,5 | 556 |
| Potencia total | kW | 700 | 1500 | 1750 | 2400 |
| Terreno planta | m² | 8000 | 9000 | 10000 | 12000 |
| Terreno edificio | m² | 800 | 3400 | 35000 | 3600 |
Características: (i) menor inversión y plazo construcción vs línea recta; (ii) mejor sellado, menos fugas aire (cajas de viento mueven sincrónicamente con parrillas + sellado agua); (iii) sistema descarga hace tamaño sinter frío sin necesidad triturador adicional; (iv) alta flexibilidad operativa.
Máquinas de línea recta
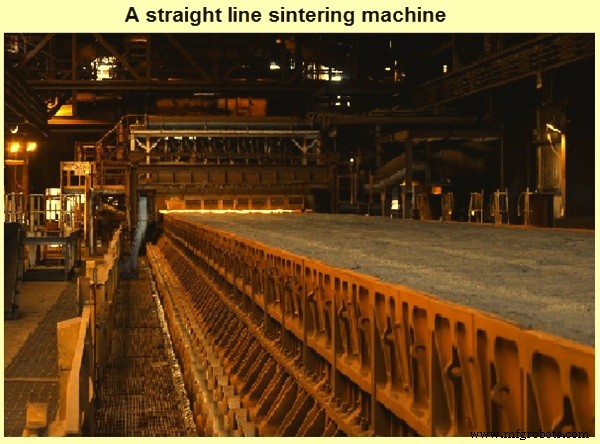
Para plantas sinter de alta capacidad. Áreas sinterización ≥50 m². Anchos 2–5 m, áreas efectivas 200–600 m². Productividades típicas 30–46 t/m²/día. Capacidades 190.000 tpa – 6,5 Mtpa.
Aspectos importantes sobre sinter y plantas de sinterización
- Uso de sinter reduce coque específico y aumenta productividad en AH.
- Proceso aprovecha finos de mineral (0–10 mm) generados en minería.
- Recicla todos los residuos portadores de hierro, combustible y fundentes en la planta.
- Utiliza gases subproducto de la planta siderúrgica.
- Sinter no almacenable largo tiempo: genera finos excesivos en almacenamiento prolongado.
- Genera finos/polvo excesivos en manipulaciones múltiples en planta.
Proceso de manufactura
- Sistemas avanzados de automatización y control para plantas de sinterización
- Diagrama de Fases Hierro-Carbono: Claves Fundamentales para la Metalurgia
- Proceso ITmk3 de Kobe Steel: Producción Ecológica de Nuggets de Hierro
- Factores Clave que Modelan el Proceso de Sinterización en la Producción de Mineral de Hierro
- HIsmelt: Fundición Directa Avanzada para Producción de Hierro Líquido
- Tecnologías Avanzadas para Mejorar la Eficiencia del Sinterizado de Mineral de Hierro
- Optimización de la Beneficiación de Minerales de Hierro para Producción Eficiente de Acero
- Torneado CNC Explicado: Visión General Completa del Proceso
- Visión general completa de técnicas de fabricación de acero
- Fundición de mineral de hierro explicada: Proceso, principios y producción
- Sinterizado de polvos de metales refractarios: procesos, clasificaciones y resultados de rendimiento