



Agloeración de mineral de hierro por sinterización: Teoría, práctica y perspectivas del proceso
Teoría y práctica de la sinterización de mineral de hierro
La sinterización de mineral de hierro es un término genérico que se usa para describir el proceso mediante el cual una mezcla de sinterización (mezcla cruda o mezcla verde) de finos de mineral de hierro, fundentes, combustible (coque breeze) y finos de retorno de planta (ej. escamas de laminación, polvo de alto horno, y finos de sinter de retorno, etc.) se convierten en una forma particular de aglomerado. Consiste en calentar la mezcla de sinterización con un tamaño de partícula inferior a 10 mm a una temperatura tal que la superficie de cada grano de la mezcla de carga comienza a fundirse y el fundido formado crea puentes líquidos entre granos, que, tras la solidificación, aseguran la formación de un material poroso sólido llamado sinter, con un tamaño cribado normalmente de 5 mm a 30 mm (el tamaño superior puede llegar hasta 50 mm para adaptarse a requisitos locales), y que puede soportar la presión y el entorno de temperatura de operación dentro del alto horno (AH).
El proceso de sinterización es una operación térmica que involucra reacciones de fusión y asimilación. La primera etapa del proceso de sinterización es la formación del fundido, que involucra la reacción entre partículas finas de mineral de hierro y fundentes. El fundido inicial se genera a partir de finos adheridos durante el calentamiento mediante reacción entre mineral de hierro y fundentes. Luego, las partículas nucleo son parcialmente asimiladas o disueltas en el fundido primario para formar más fundido. Antes de que se logre la fusión completa, la temperatura de sinterización cae debido al corto tiempo de residencia a la temperatura máxima y luego el fundido se solidifica y precipitan fases minerales, resultando en la formación de las fases de aglutinación.
Durante el proceso de sinterización, las reacciones químicas tienen lugar a alta temperatura y el mineral de hierro y los fundentes se combinan y forman una torta de sinter compuesta por mineral de hierro, silico-ferritos de calcio y aluminio (SFCA), silicato de calcio y una fase vítrea. Las reacciones de sinterización también regulan la fracción volumétrica de cada mineral, lo que puede afectar la calidad del sinter y, por tanto, el rendimiento del AH.
La primera etapa de la sinterización es la granulación (nodulización o pelletización) de la mezcla de sinterización, que consiste en su homogeneización en un tambor mezclador durante varios minutos con la adición de 6 % a 8 % de agua. La mezcla de sinterización granulada se carga entonces en la rejilla permeable de la banda de sinterización. La parte superior de la cama se calienta a alta temperatura por un combustible gaseoso y se aspira aire a través de la rejilla. Tras un corto tiempo de encendido, el calentamiento de la parte superior de la cama se detiene y una zona de combustión estrecha o frente de llama (FF) se mueve hacia abajo a través de la cama, calentando cada capa sucesivamente. En la cama, los gránulos se calientan a un rango de temperatura de 1250 °C a 1350 °C para lograr su ablandamiento y luego fusión parcial. En una serie de reacciones se produce un material semifundido que, en el enfriamiento posterior, cristaliza en varias fases minerales de diferentes composiciones químicas y morfológicas.
Zonas del lecho de sinterización
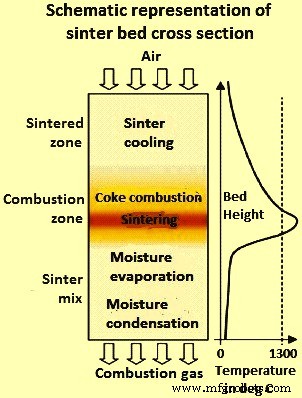
Durante el proceso de sinterización, la combustión de coque genera una zona de alta temperatura (zona de combustión) que se mueve hacia abajo a través del lecho de sinterización. Las partículas finas reaccionan más rápido y forman el fundido primario que disuelve parcialmente las partículas gruesas de mineral. La representación esquemática de la sección transversal del lecho de sinterización de un proceso de sinterización interrumpido se muestra en la Fig. 1. El progreso de la combustión de coque determina el perfil de temperatura y la formación de diferentes zonas en la cama. A medida que la zona de combustión se mueve hacia abajo, la solidificación de la fase de fusión ocurre por succión de aire, resultando en la formación de la zona sinterizada. La zona por debajo de la zona de combustión está compuesta por la mezcla de sinterización (material no reaccionado) y puede dividirse en dos regiones. La región inmediatamente por debajo de la zona de combustión corresponde a la deshidratación de la mezcla de sinterización por el gas caliente de la zona de combustión, mientras que la zona por debajo de esta región es la parte fría del lecho de sinterización donde el vapor se condensa.
En principio, las reacciones de sinterización implican reacciones de mineral fino con fundentes resultando en la formación de una fase de fusión que se usa durante reacciones sólido-líquido para la asimilación del mineral grueso. El fundido que se forma durante la sinterización actúa como fase de aglutinación. Como el SFCA se considera el componente más importante de la fase de aglutinación debido a su abundancia en el sinter y su influencia significativa en la calidad del sinter, las reacciones de sinterización se han estudiado específicamente con respecto al control de la concentración y microestructura de la fase SFCA que se forma durante el proceso de sinterización. El volumen de la fase de fusión juega un papel importante durante la sinterización. La fusión excesiva resulta en una estructura vítrea homogénea, que tiene baja reducibilidad, mientras que una concentración muy baja de fusión causa resistencia insuficiente del sinter, resultando en una alta cantidad de finos de sinter de retorno.
La energía del proceso se suministra por la combustión del coque breeze. Por delante de la zona de combustión, el agua se evapora y las sustancias volátiles se eliminan. En la zona de combustión, tienen lugar reacciones que resultan en la formación de un sinter fuerte. La mayor parte del calor de los gases que salen de la zona de combustión se absorbe para secado, calcinación y precalentamiento de las capas inferiores de la cama. Cuando la zona de combustión alcanza la base de la cama, el proceso se completa y la torta de sinter caliente se vuelca de la rejilla y se rompe aproximadamente en un triturador en caliente.
La sinterización es un proceso continuo. La banda de sinterización está formada por una serie de paletas, cada una de las cuales tiene paredes laterales y una rejilla permeable, que se carga con la mezcla de sinterización, pasa bajo la campana de encendido, se somete a succión de tiro descendente, se vuelca y luego regresa a la posición de carga. Las cajas de viento debajo de la banda están conectadas a un ventilador a través de un sistema de limpieza de gas.
Mezcla de sinterización
La mezcla de sinterización que forma el lecho de sinterización consiste principalmente en mineral de hierro, coque breeze, fundentes y finos de retorno. El comportamiento de la mezcla de sinterización durante la sinterización y la calidad del sinter depende en gran medida de la composición química, granulométrica y mineralógica del mineral de hierro. Las características del mineral impactan el comportamiento de sinterización y, por tanto, es un aspecto importante en la producción de sinter. Se han realizado varios estudios sobre la influencia de la composición de la mezcla de sinterización en las fases de sinterización, lo que a su vez impacta en la basicidad (CaO/SiO₂), temperatura, régimen térmico y contenidos de Al₂O₃ (alúmina) y MgO (magnesia) en el contenido de ferritas, hematita total, hematita reoxidada a partir de magnetita, índice de reducibilidad (RI), índice de degradación por reducción (RDI) e índice de tumbler (TI), porosidad y tasa de coque.
El comportamiento de la mezcla de sinterización durante el proceso de sinterización depende de su composición química. Se han realizado varios estudios para examinar el efecto de las composiciones químicas de la mezcla de sinterización en la formación de fundido y las reacciones de asimilación. Pequeños cambios en la composición química del mineral de hierro pueden inducir modificaciones significativas en la formación de fases durante la sinterización.
La calidad del sinter depende de la formación de la fase de aglutinación, que a su vez depende de la capacidad de sinterización del mineral de hierro. Por otro lado, la reactividad del mineral de hierro está significativamente influenciada por su tamaño de grano, que determina el área de superficie de reacción y la densidad de empaquetamiento (porosidad) de la mezcla de sinterización. Por tanto, el tamaño de partícula del mineral de hierro es importante para controlar las reacciones de sinterización durante el proceso de sinterización.
El cambio en el tamaño de partícula del mineral afecta el proceso de sinterización. Se ha encontrado que la capacidad de asimilación de partículas finas de mineral es mayor que la de partículas gruesas. El área de superficie de reacción para partículas finas es alta, resultando en altas tasas de reacción. Sin embargo, la formación de concentraciones más altas de fundido puede llevar al aumento de la viscosidad del fundido, resultando en una disminución de la fluidez del fundido. Por tanto, la inclusión de partículas gruesas en la mezcla de sinterización es necesaria para mejorar la permeabilidad del lecho de sinterización, que está asociada con un aumento en los movimientos a gran escala entre el fundido y las partículas sólidas.
El tamaño medio de partícula del mineral de hierro afecta la permeabilidad del lecho de sinterización, que a su vez influye en la microestructura del sinter y la productividad. Las partículas más grandes favorecen la unión por difusión, y las partículas más pequeñas favorecen la unión por escoria en el proceso de sinterización. Una alta fracción de partículas pequeñas forma cantidades excesivas de fundido, resultando en un deterioro de la calidad del sinter, mientras que el sinter de grandes cantidades de partículas gruesas resulta en una disminución de la resistencia del sinter. Se ha encontrado que el aumento en el tamaño medio de partícula del mineral de hierro aumentó la productividad del sinter.
Durante un estudio de la sinterabilidad del lecho de sinterización en el que se incorporan partículas grandes, se ha encontrado que el uso de partículas de mineral más grandes resulta en una permeabilidad mejorada del lecho de sinterización así como en las reacciones de sinterización durante el proceso. Cuando se colocan partículas grandes en la cama, se forman áreas de baja densidad alrededor de las partículas. Debido al aumento de la permeabilidad del lecho de sinterización, la tasa de flujo de gas así como la velocidad del FF es más alta alrededor de las partículas grandes que con partículas finas. Por tanto, la reacción de fundido y la asimilación pueden ocurrir rápidamente alrededor de las partículas grandes debido a la alta fluidez del fundido.
La distribución del tamaño de partícula también tiene efecto en la densidad de empaquetamiento de pelotas compactadas, que influye en las tasas de sinterización. La densidad de empaquetamiento de mezclas consistentes en partículas finas mejora al reemplazar algunas de ellas por partículas gruesas. Durante la compactación, las partículas sólidas pueden moverse más cerca, resultando en un alto número de contactos entre partículas y una alta densidad de empaquetamiento (baja porosidad). El reemplazo de partículas finas por partículas grandes conduce a un aumento en la densidad de empaquetamiento hasta un máximo, después del cual disminuye para fracciones más altas de partículas gruesas. La máxima densidad de empaquetamiento ocurre en el punto donde todos los vacíos entre las partículas gruesas están llenos por partículas pequeñas. La presencia de partículas gruesas puede, por tanto, producir polvos compactados con una mayor densidad de empaquetamiento (menor porosidad), resultando en un aumento de las tasas de sinterización.
El contenido de ultrafinos en una mezcla de mineral, particularmente la fracción de finos menor de 50 micrómetros (micras), juega un papel vital en la granulación, primero en la iniciación de la formación de una capa de recubrimiento alrededor de las partículas nucleo y luego en la unión de los finos adheridos de mayor tamaño con el recubrimiento.
El coque es el mejor combustible para la sinterización de mineral de hierro. La clasificación por tamaño es un factor crucial. La mejor economía y eficiencia se logra con un tamaño de partícula de coque inferior a 3 mm. Algunos estudios han mostrado que el mejor tamaño de coque para la productividad del sinter y la reducibilidad está entre 0,25 mm y 3 mm. Otro estudio ha mostrado que aunque un tamaño de coque inferior a 0,25 mm tiene un efecto negativo en la productividad; no afecta la eficiencia del proceso de combustión. Además, la fracción más gruesa es preferible y es más económica en términos de consumo. La comparación de diferentes fracciones de tamaño de coque breeze ha mostrado que se logran mejores resultados con coque grueso (menos de 3 mm y mayor de 1 mm) que con coque fino (menos de 1 mm). El coque fino se considera principalmente como finos adherentes en la granulación que forma el recubrimiento superficial alrededor de los granos. El coque fino se quema rápidamente, mientras que el coque grueso se quema más lentamente y puede ensanchar el FF, llevando a una posible pérdida de productividad. Además, un combustible más grueso es más económico, refuerza la producción de sinter, mejora el RDI y reduce las emisiones de SO₂.
El efecto del tamaño de partícula de coque en el lecho de sinterización sobre la productividad, consumo de coque y calidad del sinter ha sido estudiado en pruebas de olla de sinterización. Estas pruebas han mostrado que la fracción más gruesa de coque breeze conduce a una mayor velocidad del FF y mejor eficiencia de combustión. El coque fino logra una eficiencia de combustión más pobre, produciendo menos calor y bajando la temperatura de sinterización. Como resultado, la tasa de coque necesita aumentarse cuando se usa coque más fino para mantener la calidad del sinter.
Granulación de la mezcla de sinterización
El objetivo de la granulación es hacer que las partículas finas se adhieran entre sí y formen partículas más gruesas. Como resultado, el mineral granulado contiene un rango menor de tamaños de partícula y, por consiguiente, ofrece menos resistencia al paso de los gases.
La granulación es de importancia básica para la sinterización de mineral de hierro, ya que la permeabilidad del lecho de sinterización determina en gran medida la tasa a la que progresa el proceso y, por tanto, la productividad de la planta de sinterización. La granulación de la mezcla de sinterización se lleva generalmente a cabo en un tambor rotativo antes del proceso de sinterización, durante varios minutos con la adición de 6 % a 8 % de agua. El proceso completo de granulación toma un tiempo de alrededor de 30 minutos a 1 hora, incluyendo la adición de humedad, granulación e inserción en la máquina de sinterización.
Los estudios iniciales sobre la estructura de mezclas de sinterización granuladas se realizaron en Nippon Steel Corporation (NSC). Estos estudios acuñaron el término 'cuasi-partícula', también llamada a veces pseudo-partícula (Fig. 2), que está compuesta por un núcleo de mineral de hierro. Durante la sinterización, esta cuasi-partícula permanece parcialmente sin fundir, rodeada por granos de mineral más finos con ganga de sílice (SiO₂) y en presencia de alta basicidad (CaO/SiO₂).
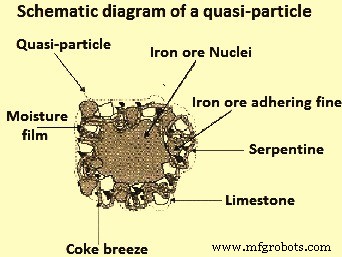
Durante el proceso de granulación, las cuasi-partículas se forman cuando las partículas finas (menos de 0,2 mm) se adhieren a la superficie de partículas grandes (mayores de 0,7 mm) y luego forman gránulos. Las partículas intermedias (0,2 mm a 0,7 mm) son difíciles de granurar y no tienen un papel bien definido. En la práctica, la cantidad de partículas intermedias debe minimizarse debido a su influencia perjudicial en la granulación y efecto adverso en la permeabilidad del lecho de sinterización. Un aumento en el contenido de agua de la mezcla de sinterización puede llevar a las partículas intermedias a actuar como finos adherentes, que se adhieren pobremente a las partículas gruesas y pueden desprenderse durante la etapa de secado. Las partículas intermedias también pueden actuar como núcleos y formar cuasi-partículas con tamaño pequeño comparado con las formadas con núcleos más gruesos. Esto puede reducir sensiblemente la permeabilidad del lecho de sinterización así como la productividad del proceso de sinterización.
Durante el proceso de sinterización, los ferritos se forman en la capa adherida al núcleo debido a la reacción sólido-líquido entre hematita y un fundido CaO-Fe₂O₃ que contiene pequeñas cantidades de SiO₂ y Al₂O₃. La adhesión está altamente influenciada por la humedad disponible para la granulación. Otros factores como la naturaleza del núcleo, forma de partícula y propiedades de superficie son de importancia secundaria.
El contenido de humedad en la mezcla de sinterización a sinterizar es un parámetro muy importante en el proceso de granulación. El proceso de adherir partículas finas a núcleos para formar cuasi-partículas está muy fuertemente influenciado por la humedad disponible para la granulación (humedad total menos humedad absorbida por componentes de alimentación de sinterización). La máxima producción se logra con la adición óptima de humedad, que es menor que la necesaria para la máxima permeabilidad al aire. Es normal operar alrededor de 0,85 veces la necesaria para la máxima permeabilidad. Esto es porque la humedad se condensa en la capa inferior de la cama después de evaporarse de la parte superior a medida que el FF se acerca. La condensación normalmente tiene lugar durante los primeros 2 minutos de sinterización antes de que la mezcla de sinterización alcance su temperatura de punto de rocío.
Un buen control de la adición de humedad es esencial. La adición de agua en el tambor mezclador debe ajustarse para mantener el nivel de humedad establecido. El control automático es deseable a los métodos manuales ya que asegura una respuesta más rápida y una alimentación más consistente a la banda de sinterización.
La granulación que se lleva a cabo por rodadura de los materiales en un tambor rotativo, aumenta el tamaño de gránulo por adhesión debido esencialmente a la acción de dos tipos de fuerzas: (i) 'entrelazado' de las partículas, y (ii) atracción por la creación de 'puentes' de fase líquida entre las partículas. La importancia de la magnitud de las fuerzas de entrelazado puede variarse alterando la secuencia de formación de la mezcla a sinterizar para favorecer la acción aglomerante del núcleo de granulación proporcionado por un componente dado (ej. los finos de sinter de retorno).
La magnitud de las fuerzas de entrelazado también puede variarse modificando la secuencia de formación de la mezcla de sinterización para incluir un proceso de granulación selectiva o pre-agglomeración. En tales casos, esto implica tratar los finos de mineral y concentrados, algunos finos de sinter de retorno y cal por separado usando una línea de proceso adicional. Estos materiales se mezclan con agua y se micro-pelletizan en un tambor o disco antes de ser introducidos en el circuito principal de granulación antes del tambor granulador. En este proceso, los finos de sinter de retorno actúan como núcleo y la cal actúa como agente aglomerante. Esta práctica permite el uso de una mayor cantidad de finos sin pérdida de productividad.
Las fuerzas del segundo tipo (puentes) se originan por la presencia de agua añadida a la mezcla, y su efecto puede aumentarse por el uso de aditivos. En ambos casos (entrelazado y puentes), la resistencia de las partículas granuladas no es alta. Solo es suficiente para asegurar que la mezcla granulada puede ser transportada y colocada en la rejilla de sinterización sin romperse. La distribución de tamaño de una mezcla granulada cuando se alimenta a la rejilla de sinterización varía desde alrededor de 1 mm a 10 mm.
El estudio para averiguar la estructura de los gránulos en imágenes tridimensionales, se hace generalmente usando la técnica de tomografía de rayos X 3D. En un estudio de este tipo, mezclas de finos de mineral de hierro (concentrados), finos de sinter de retorno y piedra caliza se prepararon en proporciones concentrado/mineral de 20:80, 50:50, 80:20 y 100:0 y se produjeron sinters con basicidades de 0,8, 1,4 y 2,0. La incorporación de cantidades aumentadas de concentrados en la mezcla de sinterización ha hecho la granulación más compleja.
Las partículas superfinas no solo se adhieren a partículas gruesas, sino que también pueden formar núcleos duraderos mientras unen partículas de tamaño intermedio, y cuanto más superfinas se usan en la mezcla de sinterización, menos predecible es la distribución de tamaño de los gránulos. Los gránulos pertenecientes a la mezcla de sinterización sin mineral grueso (proporción concentrado/mineral de 100:0) no tenían núcleo y muy pocas partículas de piedra caliza se adherían a la superficie que se forma inicialmente por el mecanismo de pelletización, y presenta una estructura similar a la de las pelotas. El comportamiento de granulación no puede explicarse completamente por un solo factor, como la proporción concentrado/mineral, y los cambios en la mineralogía del mineral, composición y cantidad de ganga, consumo de calor y contenido de agua en la mezcla, son todos factores muy relevantes.
La productividad del sinter está directamente relacionada con la permeabilidad de la cama. A su vez, la permeabilidad está relacionada con la distribución de tamaño de gránulo y el tamaño medio de gránulo, que dependen de la adición de humedad. La permeabilidad sube a un valor máximo como función de la humedad. La máxima productividad se obtiene usando el 85 % de la humedad requerida para la máxima permeabilidad debido a la condensación de humedad en la capa inferior de la cama.
En algunos de los estudios que se han realizado para predecir el comportamiento de granulación de una serie de minerales de hierro de diferentes naturalezas, se ha sugerido una ecuación para calcular la humedad óptima de la mezcla cruda como función de la naturaleza, composición y granulometría de los minerales. La humedad óptima se define como la cantidad más baja necesaria para lograr la máxima permeabilidad de la cama. La ecuación se aplica para cada mineral y mezcla de minerales, con la adición de coque, fundente y finos de sinter de retorno. Se ha encontrado una buena correlación entre valores experimentales y calculados.
En otros estudios sobre granulación, se ha diseñado equipo para determinar la capacidad de humedad de varios tipos de minerales de hierro y mezclas de minerales. La capacidad de humedad se ha definido como el contenido máximo de agua que puede retenerse entre partículas de mineral. Se ha visto que la capacidad de humedad aumenta en línea con el área de superficie externa y disminuye a medida que el volumen de poros del mineral aumenta. La ecuación para determinar la relación entre la humedad óptima (W) y la capacidad de humedad (MC) que se ha encontrado es W = 6,94 + 0,12 MC. Los datos experimentales han indicado una correlación muy alta entre W y MC.
Basándose en estudios adicionales así como en los estudios iniciales, la ecuación que se ha propuesto para calcular la humedad óptima (W) como función de la naturaleza, composición y granulometría del mineral de hierro es: W = 2,28 + 0,427 L + 0,810 A – 0,339 S + 0,104 D + 0,036 E, donde L es la pérdida de peso del mineral durante el calentamiento en gramos, A es % Al₂O₃ en el mineral, S es % SiO₂ en el mineral, D es la fracción de tamaño de mineral menor de 0,2 mm, y E es la fracción de tamaño de mineral entre 0,2 mm y 1 mm. Se ha establecido que una muestra con mayor capacidad de humedad requiere mayor contenido de agua para lograr la mejor permeabilidad de la cama. No ha sido posible relacionar directamente la permeabilidad con la naturaleza del mineral.
También se han realizado estudios para determinar el efecto de la adición de humedad y la mojabilidad en la granulación determinando el ángulo de contacto entre óxido de hierro y agua y la aptitud de granulación del mineral de hierro. El estudio consideró diferentes tipos de minerales para determinar la interacción entre varios parámetros: (i) naturaleza del mineral (porosidad), (ii) contenido de humedad, (iii) tiempo de mojabilidad, (iv) medición del ángulo de contacto mineral-agua, (v) rugosidad superficial, (vi) rpm del tambor de pelletización, (vii) ratio de finos adherentes (AR) de partículas finas, y (viii) resistencia a fractura (FS) de cuasi-partículas. La mejor granulación se logra con un núcleo de mineral goethita, con alta porosidad, baja rugosidad y un ángulo de contacto bajo (más mojado).
Los sistemas de granulación de dos etapas también se han usado en algunas plantas de sinterización. El sistema de granulación de dos etapas ayuda en el tratamiento de minerales finos mientras aumenta la velocidad del FF, permeabilidad y productividad del proceso.
Es ventajoso mejorar el proceso de granulación convencional, especialmente cuando se usan minerales goethita y limonita que usualmente presentan un contenido de Al₂O₃ más alto que el mineral hematita y conducen a deterioro de las propiedades del sinter. En este respecto, los estudios han mostrado que la calidad del sinter mejora cuando la etapa de granulación convencional en el tambor mezclador es seguida por una segunda etapa. En la primera etapa, la mezcla de mineral de hierro y finos de sinter de retorno se coloca en el tambor. En la segunda etapa, coque más piedra caliza más dolomita se añade a la mezcla resultante de la primera etapa y el gránulo obtenido se forma por un núcleo compuesto principalmente de mineral de hierro rodeado por coque y fundente. Este proceso de granulación por recubrimiento mejora la reacción de formación de fundente debido a la segregación de CaO (óxido de calcio) de la piedra caliza sobre Fe (hierro) del mineral de hierro. Esto resulta en sinterización a temperatura más baja, mejora la permeabilidad y productividad, y disminuye la formación de hematita secundaria, con la consiguiente mejora en el RDI. El TI y la reducibilidad también mejoran, debido a la formación de más micro-poros, que también previenen la propagación de grietas responsables del deterioro del RDI.
El tiempo de mezcla en el tambor en la segunda etapa es muy importante, y alrededor de 50 segundos se ha establecido como el tiempo óptimo. Un tiempo más corto no permite que el núcleo se recubra bien con coque + fundente. Un tiempo más largo causa la destrucción de las cuasi-partículas, debido a la inclusión de coque y fundente en los gránulos (del núcleo), y produce una cuasi-partícula similar a la obtenida en la granulación convencional de una sola etapa.
Se han realizado estudios detallados sobre el método de granulación por recubrimiento de coque y piedra caliza con el objetivo de mejorar la productividad, reducibilidad y operación del AH. Esta tecnología consiste en recubrir coque y piedra caliza en la superficie de cuasi-partículas que han sido granuladas en la parte primaria del tambor mezclador. Coque y piedra caliza se inyectan desde el final del tambor mezclador por la cinta transportadora a alta velocidad para lograr su recubrimiento en las cuasi-partículas. El tiempo de granulación por recubrimiento es el factor de control más importante y se ajusta cambiando la velocidad de la cinta transportadora. El tiempo normal está en el rango de 40 a 60 segundos, con tiempos más cortos no todo el cuasi-partícula se recubre, y con tiempos más largos la cuasi-partícula se destruye.
También se han realizado estudios para evaluar la segregación de partículas granuladas por separado (recubrimiento de coque y recubrimiento de piedra caliza), y en ambos casos de las granulaciones, la productividad se ha visto aumentar comparada con la productividad convencional. El recubrimiento de coque mejora el estrés de cohesión de las cuasi-partículas y así mejora la permeabilidad en la zona húmeda. Con el recubrimiento de piedra caliza, el sinter presenta un contenido de hematita secundaria más bajo y una estructura con tolerancia a grietas (RDI mejorado), más hematita primaria y SFCA (RI mejorado), y fluidez de fundido mejorada. En el AH, la eficiencia del eje mejora en un 1 %, y la tasa de agente reductor puede reducirse en 7 kg/ton de metal caliente.
La tecnología de granulación selectiva también se está usando en algunas de las plantas de sinterización en Japón. Esta tecnología se usa para permitir la sinterización de mineral de hierro con alto contenido de Al₂O₃, que de otra manera es difícil de sinterizar debido a la baja reactividad de los materiales portadores de Al₂O₃ y la alta viscosidad de los fundidos primarios. La granulación selectiva consiste en cribar el mineral y enviar la fracción de mayor tamaño que tiene un contenido de Al₂O₃ más bajo al circuito de granulación convencional, mientras que la fracción de menor tamaño con un contenido de Al₂O₃ más alto se pelletiza en gránulos de tamaño 2 mm a 5 mm que se incorporan en el circuito de granulación convencional. La fracción de menor tamaño contiene minerales arcillosos que son altos en Al₂O₃ y requieren temperaturas de fusión más altas. La granulación selectiva logra un núcleo de gránulo con mayor contenido de Al₂O₃ que la granulación convencional. Con este proceso, los finos adheridos al núcleo con un contenido de Al₂O₃ más bajo al reaccionar con la piedra caliza promueven la formación del fundido primario a una temperatura más baja.
El proceso de granulación selectiva tiene una alta tasa de procesamiento de materias primas, y puede procesar materias primas pegajosas continuamente. Además, se logra una reducción de combustible coque y una reducción de potencia del soplador. También, la productividad mejora y el contenido de FeO se reduce. La mejora de la reducibilidad a su vez conduce a una reducción en el consumo de coque en el AH. También hay mejora en el valor RDI del sinter.
Frente de llama (Flame front)
La temperatura del frente de llama o zona de combustión tiene un impacto muy grande en el tiempo de sinterización y la productividad, ya que influye en la permeabilidad del FF. Generalmente, la reducción de la temperatura del FF es muy beneficiosa para la productividad, ya que la resistencia del FF al flujo de aire es una función de la velocidad del gas a la potencia de tres. Elevar la temperatura del FF aumenta significativamente la resistencia al flujo de aire y conduce a un mayor tiempo de sinterización y productividad reducida. La medición de la temperatura en diferentes niveles en el lecho de sinterización permite monitorear el movimiento de la zona de combustión y definir el concepto de velocidad del FF como la tasa a la que el nivel donde tiene lugar el aumento de temperatura más rápido se mueve a través de la cama. La Fig. 3 muestra la distribución ideal de temperatura (calor) en el lecho de sinterización.
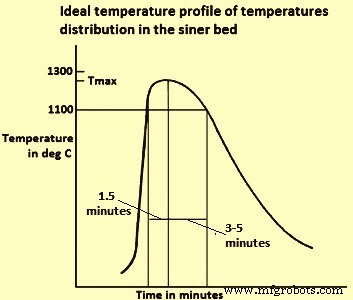
El tiempo de calentamiento en la zona de alta temperatura (superior a 1100 °C) necesita ser corto (1,5 minutos) ya que la medida de presión parcial de oxígeno (pO₂) en esta zona es baja debido a la combustión de coque y el FeO, que es perjudicial para la reducibilidad del sinter, se forma fácilmente. El tiempo de enfriamiento (a 1100 °C) necesita ser largo (de 3 a 5 minutos) para lograr una estructura de sinter fuerte por la formación de una matriz de ganga, que es favorecida con la presencia de SiO₂ (sílice). Los perfiles tiempo-temperatura se han medido en varias posiciones en la cama, e indican que el ancho y Tmax de la zona de combustión aumentan a medida que cae a través de la cama.
Para lograr un Tmax uniforme, se lleva a cabo sinterización de dos capas en algunas plantas de sinterización. Consiste en preparar la cama con mayor contenido de coque en la capa superior que en la inferior para contrarrestar la tendencia de Tmax a subir. Además de las dos capas para controlar la distribución de calor en la cama, se ha desarrollado equipo de medición continua que señala directamente la distribución de temperatura a lo largo de la cama, junto con un dispositivo para medir la distribución del volumen aspirado a través de la rejilla de sinterización. La distribución de calor puede controlarse adaptando la velocidad de la banda y el contenido de coque en la mezcla de sinterización.
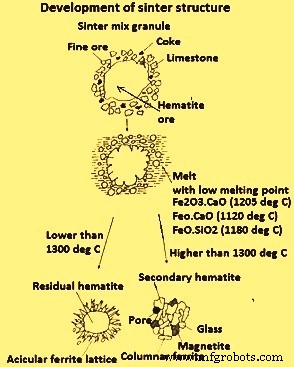
Existe una relación entre la temperatura máxima del FF y la estructura del sinter. Cuando la sinterización se lleva a cabo a una temperatura inferior a 1300 °C, alrededor de 1200 °C se genera un fundido (consistente principalmente de Fe₂O₃ y CaO) en el lecho de sinterización, y el óxido de hierro y las partículas finas se asimilan en el fundido. Si el fundido penetra el grano de hematita, ocurre una ruptura interfacial, dejando una hematita primaria (no fundida) que se considera beneficiosa para la sinterización ya que mejora el RI. Cuando CaO y Al₂O₃ se asimilan en el fundido, este reacciona con el óxido de hierro y genera ferrita de calcio acicular (de un tamaño menor de 10 micras) que contiene Al₂O₃ y SiO₂ como disoluciones sólidas, según la reacción general Fe₂O₃ + CaO + SiO₂ + Al₂O₃ → SiO₂·CaO·(Fe, Al)₂O₃. El silico-ferrito de calcio y aluminio (SFCA) se considera un componente muy beneficioso para la estructura del sinter ya que posee buena reducibilidad e imparte resistencia mecánica al sinter, y mejora el índice de fragmentación (SI) e índice de tumbler (TI).
Durante la sinterización a baja temperatura (menos de 1300 °C), la formación de magnetita disminuye (menos FeO) y la sinterización mejora el RI y reduce (mejora) el RDI. Además, la estructura óptima para la reducibilidad del sinter en el AH se logra, que se forma por un núcleo de hematita (no fundida) rodeado por una red de ferrita acicular. Cuando la sinterización se realiza a una temperatura superior a 1300 °C, parte de la ferrita se disuelve y funde para convertirse en hematita o magnetita y en componentes de ganga. Cuando el fundido se enfría, forma nuevas fases de: (i) cristales de ferrita grandes, cuya reducibilidad es inferior a la ferrita acicular, y (ii) hematita secundaria, que es perjudicial para el RDI. La Fig. 4 ilustra esquemáticamente el desarrollo de las diferentes estructuras de sinter como función del Tmax alcanzado en la cama.
La Tabla 1 muestra la variación de la composición de fases e índices de calidad del sinter como función de la temperatura Tmax.
| Tabla 1 Valores típicos de composición de fases y calidad del sinter a temperatura máxima en la cama | ||||
|---|---|---|---|---|
| Asunto | Unidad | Alrededor de 1200 | Alrededor de 1250 | Alrededor de 1300 |
| Hematita primaria | % | 50 | 42 | 22 |
| Hematita secundaria | % | 5 | 5 | 20 |
| Magnetita | % | 10 | 15 | 20 |
| SFCA | % | 35 | 38 | 30 |
| Vidrio+2CaO·SiO₂ | % | 7 | 10 | 12 |
| FeO | % | 35 | 30 | 15 |
| Porosidad | % | 3 | 4 | 5,5 |
| RDI | % | 30 | 32 | 36 |
| Índice de reducibilidad | % | 72 | 70 | 64 |
| Índice de fragmentación (SI) | % | 93 | 94 | 95 |
Los mejores resultados se obtienen a una temperatura de alrededor de 1250 °C, con un porcentaje máximo de ferritas, alta hematita primaria, baja hematita secundaria, buena porosidad, y buenos índices de calidad (FeO, RDI, RI y SI).
Ablandamiento y fusión del sinter en el AH
La operación del AH depende de la geometría y condición de la zona cohesiva, que está limitada por las isotermas de ablandamiento (ST) y fusión (FT). La zona cohesiva está constituida por capas alternas de sinter blando y coque. Este último (conocido como 'ventana de coque') permite que el gas reductor pase a través del eje del AH. Por tanto, es importante que la zona cohesiva sea lo más estrecha posible, para facilitar la penetración del gas reductor, y lo más baja posible en el AH, de modo que la zona de preparación del horno por encima de la zona cohesiva sea lo suficientemente grande para permitir la reducción de óxidos de hierro. Para cumplir ambas condiciones, la ST y FT deben ser lo más altas posible y la diferencia entre ellas debe ser mínima. Parte del ahorro de consumo de coque en el AH tiene lugar debido a la mejora de la calidad del sinter, en particular su reducibilidad y propiedades a alta temperatura.
Se han realizado varios estudios sobre el mecanismo fundamental subyacente al ablandamiento y fusión del sinter en el AH. La secuencia que tiene lugar durante el ablandamiento y fusión consiste en: (i) pre-ablandamiento, (ii) ablandamiento, (iii) exudación, y (iv) etapa de goteo. El mecanismo de ablandamiento está relacionado con la tasa de fusión del núcleo como función de la temperatura. La deformación se considera directamente relacionada con la macro-porosidad generada por la transferencia de fundido del núcleo a la capa externa. La formación inicial de fundido juega un papel en el inicio del ablandamiento, reducción, retardamiento y goteo de fundido de la cama.
En uno de los estudios en una unidad experimental que alcanza una temperatura máxima de 1400 °C, el ablandamiento y fusión de sinters se ha determinado para diferentes basicidades (rango 1,5 a 3,0), contenidos de MgO (rango 3,3 % a 10 %) y muchos grados de reducibilidad del sinter. El rango de ablandamiento-fusión se ha definido como el rango de temperatura entre el punto de reversión (T1 ablandamiento) y 10 % de contracción (T2 fusión). Se ha notado que el comportamiento del AH mejora (zona cohesiva más baja y estrecha) a medida que la proporción sinter/mineral en la carga del AH aumenta.
Otro estudio realizado para encontrar el efecto del contenido de FeO en el sinter (tipo A 10 % y tipo B 12 %) en el ablandamiento y fusión, y su impacto en el funcionamiento del AH. El sinter con más FeO causó ablandamiento temprano de la carga, un fenómeno indeseable en el AH. El FeO no reducido se reduce a una temperatura más alta, según la ecuación FeO + C = Fe + CO, y tal reducción directa en mayor cantidad conduce a una mayor tasa de coque en el proceso. También se han notado un menor volumen de viento, producción y productividad en comparación con el comportamiento del AH cuando opera con una carga de sinter con 10 % FeO. Una caída en el contenido de MgO en el sinter de 1,75 % a 1,5 % da lugar a cambios en el comportamiento del horno que se atribuyen a variaciones en las temperaturas de ablandamiento y fusión.
Otro estudio se ha llevado a cabo para encontrar la influencia de la composición del material en las propiedades de ablandamiento y fusión en los materiales de carga del AH. La parte experimental se ha realizado en una unidad que simula el entorno del AH, operando bajo carga hasta una temperatura de 1580 °C. El sinter mostró una alta temperatura de ablandamiento (alrededor de 1400 °C) pero una relación de fusión relativamente baja y mala permeabilidad a alta temperatura. Un aumento en la basicidad del sinter se ha visto perjudicial para la fluidez de la escoria y hierro fundidos en el AH, resultando en más escoria y hierro fundidos bloqueados en la capa de coque, disminuyendo así el porcentaje de fusión y aumentando la resistencia al gas de la cama de muestra. Por esta razón, es importante bajar la basicidad del sinter. Por otro lado, un aumento en Al₂O₃ (rango de 0,9 % a 2,6 %) o MgO bajó el punto de fusión de la escoria, favoreciendo así una reducción en la resistencia al gas a alta temperatura. El sinter presenta mejor comportamiento de ablandamiento y fusión que pelotas o mineral, pero peor fusión y resistencia al gas a alta temperatura. Se ha visto que una carga mixta conteniendo 65 % sinter, 20 % mineral en bulto, y 15 % pelotas es ligeramente mejor que otras composiciones en términos de FT y ST, fusión y resistencia al gas a alta temperatura.
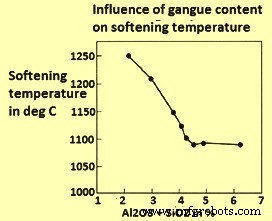
En otro estudio se ha encontrado que la temperatura de ablandamiento baja a medida que el contenido de ganga en el mineral aumenta, debido a que la ganga forma compuestos con punto de fusión bajo como 2FeO·SiO₂, FeO·SiO₂·CaO, y Fe₂O₃·SiO₂·CaO (Fig. 5). Los álcalis contenidos en la ganga también pueden formar compuestos con punto de fusión bajo como Na₂SiO₃, K₂SiO₃, y NaAlSi₂O₆. La temperatura de ablandamiento de los sinters producidos a temperaturas entre 1300 °C y 1350 °C depende de la composición y mineralogía del sinter.
La resistencia a la permeabilidad K del lecho de sinterización se evalúa generalmente por la prueba de propiedad de ablandamiento del sinter. Cuando K se grafica contra la temperatura de la cama, integrando la curva obtenida en el intervalo de 1000 °C a 1600 °C, se calcula el parámetro de resistencia de cama KS, se ha encontrado que una reducción en el contenido de SiO₂ y un aumento en MgO en el sinter mejora tanto su permeabilidad (menor KS) como la propiedad de ablandamiento del sinter. La acción de SiO₂ se debe a una disminución en el fundido que llena los vacíos en la cama. La acción de MgO se debe a un aumento en el punto de fusión de la escoria CaO-FeO-SiO₂. El contenido de Al₂O₃ tiene poco efecto en la propiedad de ablandamiento del sinter.
En otro estudio, se ha encontrado que a medida que el sinter mejora cuando el contenido de Al₂O₃ disminuye de 1,8 % a 1,5 %, el sinter tiene mejor reducción y ablandamiento-fusión en el AH. También el índice de resistencia a la permeabilidad en la zona cohesiva mejora. Esto puede deberse a que la cantidad de fundido con punto de fusión bajo es poca debido a la eficiencia de reducción mejorada y menor contenido de Al₂O₃.
El comportamiento de ablandamiento y fusión de tres minerales de hematita en bulto y un sinter se ha determinado en un equipo que opera bajo carga. Se ha encontrado que las camas de minerales en bulto se contraen mucho antes que el sinter por la formación de fayalita, con un componente de temperatura de fusión baja alrededor de 1175 °C a 1205 °C. No se forma fayalita en el sinter y a temperaturas más altas los fundidos que se generan parecen ser más viscosos, resultando en menos deformación de la cama. No hay una diferencia apreciable en las temperaturas de ablandamiento y fusión para el sinter y para la mezcla de 80 % sinter y 20 % mineral en bulto. Con esta mezcla como carga ferrífera en el AH, la permeabilidad permaneció en el rango normal de operación, la misma que cuando el AH opera con 100 % sinter, sin indicación de condiciones de flujo de gas no uniformes o problemas anormales de zona cohesiva y la eficiencia de utilización de gas incluso mejoró ligeramente.
Una propiedad importante de los fundidos es que coalescen, transformando la cama uniformemente empaquetada de gránulos en partículas de sinter y canales muy grandes en la cama. El comportamiento de coalescencia de los fundidos necesita tener una influencia favorable en las propiedades del frente de llama en la determinación de la permeabilidad del lecho de sinterización.
Reacciones en el proceso de sinterización
Durante el proceso de sinterización, varias reacciones químicas entre minerales de hierro y fundentes tienen lugar a una temperatura máxima específica, resultando en la conversión de materiales sueltos en una masa sólida. Estas reacciones se definen como reacciones de sinterización e involucran la formación de la fase de fusión seguida por la asimilación de partículas grandes en el fundido.
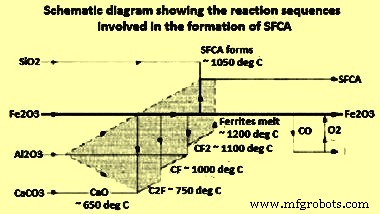
Se han realizado estudios sobre la secuencia de formación de fases durante la sinterización de mineral de hierro (Fig. 6). Estos estudios encontraron que las reacciones de sinterización ocurrieron en el FF y consistieron en reacciones entre una fracción de mineral de hierro y el fundente principal. Esto condujo a la formación de una fase líquida que formó la fase de aglutinación. También se ha visto que las reacciones de sinterización comienzan dentro de la capa de finos adheridos donde los minerales finos reactivos y fundentes están en contacto íntimo. Por tanto, las reacciones sólido-sólido son las primeras reacciones en ocurrir, generando el fundido primario. Sin embargo, las partículas grandes están casi inactivas durante esta primera etapa debido a su gran área de reacción.
Las reacciones de sinterización consisten en formación de fundido y reacciones de asimilación (Fig. 7). Un punto de partida relevante fue una pseudo-partícula consistente en una partícula de núcleo grande (núcleo) y una capa de recubrimiento de finos adheridos y fundentes. La Fig. 7 (i) representa la estructura básica de pseudo-partículas formadas durante la granulación. Las reacciones de sinterización comienzan dentro de la capa de finos adheridos, donde los materiales finos están en contacto íntimo. Con el aumento de temperatura (alrededor de 1100 °C), los ferritos de calcio son el primer producto en formarse por reacciones sólido-sólido entre hematita y cal. Alrededor de 1200 °C, los ferritos de calcio se descomponen y forman el fundido líquido inicial, que puede disolver SiO₂ y Al₂O₃. Esta etapa del proceso de sinterización se representa esquemáticamente en la Fig. 7 (ii). A medida que el proceso de sinterización progresa, el fundido líquido comienza a reaccionar con las partículas de núcleo, resultando en una disolución de la partícula de núcleo y formación de más fundido como se muestra en la Fig. 7 (iii). La reacción de asimilación depende de las propiedades tanto del fundido inicial como de la partícula de núcleo. Cuanto más reactivo es el fundido, mayor es su capacidad para disolver el núcleo sólido. De manera similar, mayor es la reactividad del núcleo sólido, mayor es la cantidad que se asimila.
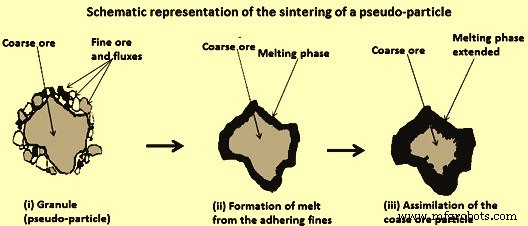
En principio, las reacciones de sinterización implican reacciones de minerales finos con fundentes resultando en la formación de una fase de fusión que se usa durante reacciones sólido-líquido para la asimilación de mineral grueso. El fundido que se forma durante la sinterización actúa como la fase de aglutinación.
Durante el proceso de sinterización, la formación del fundido ocurre en el FF donde la temperatura es superior a 1100 °C. Luego, el fundido se solidifica para convertirse en las fases de aglutinación que constituyen la mayoría de las otras fases dentro de un sinter. La fase de aglutinación generalmente consiste en la fase SFCA en asociación con óxidos de hierro y silicatos. El SFCA se considera la fase de aglutinación más importante debido a su gran influencia en las propiedades del sinter.
En el proceso de sinterización, la temperatura de la mezcla de sinterización se aumenta para lograr su fusión parcial y producir un material fundido que, durante el enfriamiento, cristaliza o solidifica en varias fases minerales que aglomeran la estructura como un todo. La energía para este proceso se suministra quemando el coque breeze.
Un estudio para determinar la secuencia de reacciones en la formación de SFCA se ha llevado a cabo usando una combinación de XRD (difracción de rayos X), DTA (análisis térmico diferencial), y EPMA (microanalizador de sonda electrónica). Las primeras reacciones de formación de ferritos son reacciones sólido-sólido que comienzan en el rango de temperatura de 750 °C a 780 °C y terminan a 1200 °C, la temperatura de fusión de estos ferritos, siguiendo la secuencia ferrita dicalcica (C2F) a ferrita de calcio (CF) a diferrita de calcio (CF2) (Fig. 6) según las siguientes ecuaciones:
Fe₂O₃ + 2CaO = 2CaO·Fe₂O₃ a 750 °C - 780 °C
2CaO·Fe₂O₃ + Fe₂O₃ = 2[CaO·Fe₂O₃] a 920 °C - 1000 °C
CaO·Fe₂O₃ + Fe₂O₃ = CaO·2Fe₂O₃ a 1050 °C - 1150 °C
El CaO juega un papel extremadamente importante durante la sinterización ya que se combina fácilmente con óxidos de Fe en la mezcla para producir ferritos de calcio. La reacción de formación de fundido comienza en el punto de contacto entre los finos de mineral y CaO. Al mismo tiempo, la reacción de formación de SFCA sólido-sólido comienza alrededor de 1050 °C y continúa en una reacción sólido-líquido por encima de 1200 °C. La presencia de Al₂O₃ aumenta la estabilidad del SFCA, y baja la temperatura a la cual estos ferritos comienzan a formarse. Por encima de 1200 °C, predominan las reacciones sólido-líquido (sólido-fundido), con la presencia de una fase fundida que refuerza la asimilación de material para formar ferrita según la siguiente ecuación:
CaO·Fe₂O₃ + Al₂O₃ + SiO₂ = CaO·SiO₂·(Fe, Al)₂O₃
La secuencia de reacciones de formación de SFCA se muestra en el diagrama esquemático (Fig. 5). El Al₂O₃ es altamente reactivo y entra en disolución sólida con las fases C2F, CF y CF2, como se indica en la región sombreada de la Fig. 5. En este estudio también se ha visto que el SiO₂ no reacciona con Fe₂O₃ o CaO y permanece inerte hasta que el SFCA comienza a formarse a temperaturas superiores a 1050 °C.
También se ha realizado un estudio sobre la formación de 2CaO·Fe₂O₃ a 1000 °C a partir de una mezcla estequiométrica de Fe₂O₃ (mineral de Fe) y CaCO₃ (piedra caliza). El Fe₂O₃ se reduce a Fe₃O₄ y FeO antes de que comience la calcinación de la piedra caliza, como función de la presión parcial de O₂, que se determina según el contenido de CO en la mezcla reductora CO+CO₂. El orden que se encuentra para la tasa de reacción de óxido de Fe con CaO, para la formación de ferrita dicalcica es FeO → Fe₃O₄ → Fe₂O₃.
A lo largo del proceso, el óxido de Fe puede reducirse simultáneamente por CO producido en la combustión parcial de coque-carbón según la siguiente ecuación:
2 Fe₂O₃ + CO = Fe₃O₄ + FeO + CO₂
Fe₃O₄ puede oxidarse a Fe₂O₃. FeO puede oxidarse a Fe₃O₄ o Fe₂O₃, e puede iniciar con energía externa, punto de fusión bajo siguiendo reacciones de formación de escoria.
FeO + CaO = CaO·FeO a 1120 °C
FeO + SiO₂ = SiO₂·FeO a 1180 °C
FeO + CaO + SiO₂ = CaO·SiO₂·FeO a 1220 °C
La sílice del mineral de hierro puede reaccionar con el ferrito fundido según la siguiente ecuación para formar silicatos de calcio y precipitar hematita o magnetita, dependiendo de la pO₂ en el sistema de reacción, junto con el silicato formado.
CaO·Fe₂O₃ + SiO₂ = CaO·SiO₂ + Fe₂O₃
La secuencia de reacciones mostrada arriba ha sido ampliamente estudiada debido a su importancia en la sinterización. En uno de los estudios, muestras de ferrita de calcio (CF) y CF + Al₂O₃ y CF + SiO₂ se han sinterizado. Se ha mostrado que la adición de Al₂O₃ es más efectiva para disolver la hematita en CF, y la adición de SiO₂ es más efectiva para aumentar la tasa de formación de CF. Muestras de CF2 y CF2 + Al₂O₃ (3 % a 9 %) + SiO₂ (1 % a 7 %) se han sinterizado para preparar SFCA, monitoreando la evolución de estos procesos por XRD. La solubilidad de Al₂O₃ en CF2 a 1250 °C es 5 % - 7 % y la de SiO₂ es 2 % a 4 %. La estructura monoclínica CF2 cambia a triclínica cuando reacciona con Al₂O₃ y SiO₂ para formar SFCA. La adición de SiO₂ a 1200 °C causa descomposición parcial de CF2 en silicatos de calcio. A medida que la relación Al₂O₃/SiO₂ aumenta, la formación de hematita disminuye y la formación de SFCA aumenta. El ion Fe³⁺ (radio 0,65 angstrom) en centros tetraédricos es reemplazado por iones más pequeños (Si⁴⁺, 0,40 angstrom y Al³⁺, 0,54 angstrom), de tal manera que el volumen de la celda unitaria tiende a disminuir a medida que se añaden más Si⁴⁺ y Al³⁺ al CF2.
Proceso de manufactura
- Sistemas avanzados de automatización y control para plantas de sinterización
- Sinterización de Finos de Mineral de Hierro: Mejora de la Eficiencia del Alto Horno
- Pellets de Mineral de Hierro y Pelletización: Guía Completa del Proceso
- Factores Clave que Modelan el Proceso de Sinterización en la Producción de Mineral de Hierro
- Tecnologías Avanzadas para Mejorar la Eficiencia del Sinterizado de Mineral de Hierro
- FASTMET y FASTMELT: Tecnologías avanzadas de producción de hierro para una producción eficiente de metal
- Optimización de la Beneficiación de Minerales de Hierro para Producción Eficiente de Acero
- Minería de Mineral de Hierro: Proceso, Tipos y Técnicas de Extracción
- Hierro gris desmitificado: Propiedades, grados y aplicaciones industriales
- Arrabio: Propiedades clave, composición y usos industriales
- Fundición de mineral de hierro explicada: Proceso, principios y producción