



Carbonización del carbón: Producción de coque y gestión de subproductos
Carbonización del carbón para producción de coque
La carbonización del carbón es el proceso por el cual el carbón se calienta y se eliminan los productos volátiles (líquidos y gaseosos), dejando un residuo sólido llamado coque. La carbonización del carbón implica calentar el carbón a altas temperaturas ya sea en ausencia de oxígeno (O₂) o en cantidad controlada de O₂. Un subproducto gaseoso denominado gas de horno de coque (COG) junto con amoníaco (NH₃), agua y compuestos de azufre también se eliminan térmicamente del carbón. El coque que queda después de esta destilación consiste en gran parte de carbono (C), en varias formas cristalográficas, pero también contiene los restos modificados térmicamente de varios minerales que estaban en el carbón original. Estos restos minerales, usualmente referidos como ceniza de coque, no se queman y quedan como residuo después de que el coque se quema.
Hasta hace poco, la carbonización del carbón se consideraba como 'destilación destructiva', pero con la mayor importancia de los productos de carbonización, esta frase está cayendo en desuso. Ahora, la carbonización del carbón se considera un proceso fisicoquímico que depende de la tasa de coquización, parámetros operativos, propiedades de la mezcla de carbón y el transporte de energía térmica. La tasa de calentamiento del carbón influye en la resistencia y las propiedades de fisuración del coque. Para llegar a una calidad homogénea, el calentamiento de la torta de carbón en un horno de coque debe ser uniforme a lo largo de la longitud total y altura del horno. Además, la tasa de migración de la capa plástica influye en el nivel de estrés térmico en la masa re-solidificada y, por tanto, en el nivel de fisuración.
El proceso de carbonización del carbón comenzó a principios del siglo XVIII carbonizando carbón de coque de buena calidad en montones en el suelo, lo que posteriormente llevó al desarrollo de hornos de colmena de diferentes formas y tamaños para satisfacer las crecientes demandas de coque duro necesario para la fundición de hierro.
Rangos de temperatura de carbonización
La carbonización del carbón puede llevarse a cabo en los siguientes tres rangos de temperatura:
- Carbonización a baja temperatura se lleva normalmente a cabo en el rango de 500 °C a 700 °C. En este tipo de carbonización, los rendimientos de productos líquidos son mayores y hay menor rendimiento de productos gaseosos. El coque producido tiene mayor materia volátil (VM) y es de libre combustión.
- Carbonización a temperatura media se realiza a un rango de temperatura de alrededor de 800 °C. Esta carbonización produce coque blando sin humo. Los subproductos producidos son similares en características a la carbonización a alta temperatura. La carbonización a temperatura media rara se practica en la actualidad.
- Carbonización a alta temperatura se lleva a cabo a una temperatura superior a 900 °C. Esta carbonización da mayor rendimiento de productos gaseosos y menor rendimiento de productos líquidos. Esta carbonización produce coque duro a partir de carbones de coque.
Carbonización a baja temperatura
La carbonización a baja temperatura se desarrolló originalmente para proporcionar gas de ciudad para uso residencial y alumbrado público y para la producción de un combustible sin humo para calefacción doméstica e industrial. Los alquitranes subproductos son económicamente importantes y a menudo son materias primas esenciales para la industria química o se refinan a gasolina, aceites de calefacción y lubricantes. Los carbones preferidos para la carbonización a baja temperatura son típicamente lignito, carbón sub-bituminoso o carbón bituminoso altamente volátil, que, cuando se pirólizan en el rango de 500 °C a 700 °C, producen un char poroso con reactividades que típicamente no son mucho menores que las de sus carbones originales. Estos chars reactivos: (i) se encienden fácilmente y se usan como combustibles sin humo o como materias primas para procesos de gasificación, (ii) se mezclan con carbones para hacer alimentación de horno de coque, o (iii) se usan como combustible de central eléctrica.
Los alquitranes producidos durante la carbonización a baja temperatura son muy diferentes a los de la carbonización a alta temperatura. La carbonización a alta temperatura tiende a producir principalmente compuestos aromáticos, mientras que los producidos durante la carbonización a baja temperatura son predominantemente compuestos alifáticos, de ahí las diferentes aplicaciones finales de los subproductos de alquitrán. El rendimiento y composición del gas también son diferentes durante la carbonización a baja temperatura, con rendimientos de gas alrededor del 25 % de los producidos durante la carbonización a alta temperatura, pero el gas contiene más metano (CH₄) y menos hidrógeno (H₂), dándole un mayor poder calorífico.
La principal aplicación de la carbonización a baja temperatura es fabricar combustibles sin humo para uso en hogares y pequeñas calderas industriales en áreas que tienen alta densidad de población y dependen del carbón como combustible, particularmente carbón que tiene alto contenido de VM.
Carbonización a alta temperatura
El propósito principal de la carbonización a alta temperatura es la producción de coque metalúrgico para uso en alto horno (AH) y fundición. Parte del coque se usa para la producción de carburo de calcio (CaC₂) y carbones para electrodos. Más del 90 % del coque producido se usa en AH para fundir mineral de hierro para la producción de metal caliente.
Hay tres tipos de procesos para la carbonización a alta temperatura del carbón: (i) hornos de colmena, (ii) hornos de coque de recuperación de subproductos, y (iii) hornos de coque sin recuperación/recuperación de calor.
Hornos de colmena
El horno de colmena es una simple estructura de ladrillo abovedada en la que el carbón puede cargarse a través de una abertura en la parte superior y luego nivelarse a través de una puerta lateral para formar una cama de alrededor de 600 mm a 900 mm de espesor. El calor se suministra quemando la VM liberada del carbón, y la carbonización progresa de arriba hacia abajo a través de la carga. Se pueden cargar alrededor de 5 a 6 toneladas de carbón, y se necesita un período de 48 a 72 horas para la carbonización. Algunos hornos de colmena aún están en operación debido a mejoras del sistema y la adición de calderas de recuperación de calor residual para recuperar calor de los productos de combustión.
Hornos de coque de recuperación de subproductos
Los primeros hornos de coque de recuperación de subproductos que produjeron coque de AH o coque de fundición satisfactorio como producto principal, y alquitrán, amoníaco, y más tarde benceno como subproductos, se construyeron alrededor de 1856. Las modificaciones al diseño han continuado pero el diseño básico de estos hornos, esencialmente el horno de coque moderno, se completó en la década de 1940. El horno de coque horizontal de tipo ranura (de recuperación de subproductos), en el que se pueden alcanzar temperaturas más altas y se puede ejercer mejor control sobre la calidad del coque, ha reemplazado a otros diseños y se usa para coquizar carbón bituminoso.
Los hornos de coque de subproductos modernos constan de cámaras de 15 a 20 metros de largo, 6 a 9 metros de alto, 500 a 600 mm de ancho y con un espesor de pared de alrededor de 100 mm. Un número de estas cámaras (de 20 a 100) alternando con celdas similares que albergan conductos de calefacción forman una batería. El carbón, triturado al 80 % menos de 3 mm con un tamaño máximo de 15 mm, se carga a lo largo de la parte superior de los hornos usando un coche de carga sobre rieles y se nivela con una barra retráctil.
La operación de cada horno es cíclica, pero la batería contiene un número suficientemente grande de hornos para producir un flujo esencialmente continuo de gas de horno de coque crudo. Los hornos individuales se cargan y vacían en intervalos de tiempo aproximadamente iguales durante el ciclo de coquización. La coquización dura de 15 a 18 horas para producir coque de AH. Durante este período, la VM del carbón se destila como COG. El tiempo de coquización está determinado por la mezcla de carbón, contenido de humedad, tasa de sub-fuego y las propiedades deseadas del coque. Cuando la demanda de coque es baja, los tiempos de coquización pueden aumentarse a 24 horas. Las temperaturas de coquización generalmente oscilan entre 900 °C y 1100 °C y se mantienen en el lado superior del rango para producir coque de AH. Se evita que el aire entre en los hornos manteniendo una contrapresión positiva en el colector principal. Los hornos se mantienen bajo presión positiva manteniendo una presión hidráulica alta en el colector principal de alrededor de 10 mm de columna de agua en las baterías. Los gases e hidrocarburos que evolucionan durante la destilación térmica se eliminan a través del sistema de toma y se envían a la planta de subproductos para recuperación.
La coquización está completa cuando la temperatura central en el horno es de alrededor de 950 °C - 1000 °C. En este punto, el horno se aísla de los colectores principales y después de la ventilación adecuada de gases residuales, las puertas se abren para el empuje de coque. Al final del período de coquización, la masa de coque tiene una alta contracción de volumen que conduce al desprendimiento de la masa de las paredes, asegurando un empuje fácil. La coquización tiene lugar en hornos completamente sellados, y cuando la carbonización se completa, se abren las puertas del horno y un ariete en un lado empuja el coque rojo caliente a un coche de enfriamiento.
El gas de subproducto y los vapores de alquitrán que salen del horno de coque sufren un proceso de separación para eliminar el alquitrán del gas. El gas se trata luego para recuperar NH₃, como sulfato de amonio, mientras que el alquitrán se fracciona por destilación en tres cortes de aceite, designados como ligero, medio (o ácido de alquitrán), o aceite pesado. El gas, principalmente una mezcla de H₂ y CH₄, tiene un buen poder calorífico y se usa como combustible.
Hornos de coque sin recuperación/recuperación de calor
En el caso de hornos de coque sin recuperación/recuperación de calor, la energía térmica de los gases de combustión se recupera en forma de vapor. En el proceso de fabricación de coque en hornos sin recuperación, los volátiles evolucionados durante la carbonización del carbón no se recuperan como subproductos, sino que se queman en el propio horno en presencia de cantidad controlada de aire y el calor de los volátiles de los gases en evolución se utiliza para la coquización de la masa de carbón en coque y, por tanto, no se necesita calefacción externa. El nivel superior de calor es importante para descomponer los hidrocarburos potencialmente contaminantes en compuestos combustibles constituyentes y quemarlos, evitando así la contaminación potencialmente peligrosa. El calor consecuente a la combustión se utiliza solo parcialmente durante el proceso y el calor residual en el gas de combustión residual se recupera para generación de energía.
Los hornos sin recuperación son generalmente de diseño horizontal y operan bajo presión negativa, a diferencia de los hornos de subproductos que operan bajo presión positiva. El aire de combustión primario, introducido a través de puertos en las puertas del horno, quema parcialmente directamente los volátiles (incluyendo alquitrán y benceno) en el espacio del horno sobre el carbón. Esto genera el calor necesario para el proceso. La mezcla de gases crudos y residuales se conduce a través de conductos verticales en las paredes laterales al sistema de conductos de calefacción bajo el suelo del horno. El aire secundario se introduce en los conductos de suelo, que corren de forma serpentina bajo la cama de carbón y completan la combustión de los gases. El diseño de los conductos y el control del flujo de aire permiten igualar la tasa de coquización en la parte superior e inferior de la cama de carbón. Debido a las temperaturas generadas, todos los hidrocarburos y subproductos se queman dentro del horno. El tiempo de coquización varía de 48 a 72 horas dependiendo del diseño de los hornos de coque sin recuperación. Los gases calientes pasan por un túnel de residuos a generadores de vapor de recuperación de calor (HRSG), donde se produce vapor de alta presión que normalmente se utiliza para generación de energía.
Proceso de carbonización
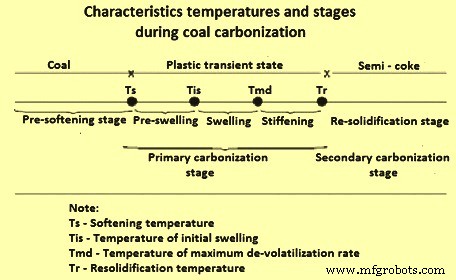
Cuando el carbón se carga en un horno de coque caliente, esa porción del carbón que está directamente en contacto con las paredes se calienta muy rápidamente. Cuando se alcanza su punto de fusión, la capa delgada de carbón calentado se ablanda y funde. Las reacciones de destilación destructiva proceden rápidamente en la capa plástica, con abundante evolución de productos volátiles. El gas y los vapores condensables quedan atrapados en la masa plástica y, al expandirse, tienden a hincharla. A medida que las reacciones proceden y la temperatura de la zona fundida aumenta, la plasticidad de la carga comienza a disminuir. Con el calentamiento continuo y la evolución de gas, la capa fundida se re-solidifica gradualmente en la estructura típica, celular, de coque. Las temperaturas y etapas características durante la carbonización del carbón se muestran en la Fig. 1, y el desarrollo de la capa plástica y su movimiento durante el proceso de carbonización se muestra en la Fig. 2.
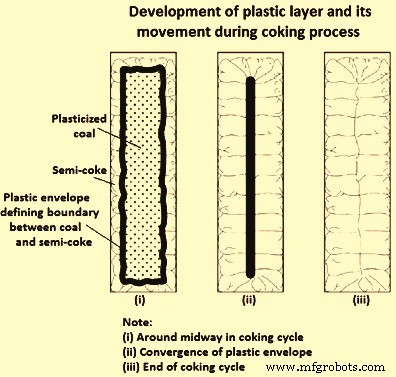
El coque que queda después de la solidificación de la zona plástica aún contiene una cantidad considerable de VM; a medida que su temperatura se eleva aún más, las reacciones de destilación destructiva continúan con evolución de gas y un poco de alquitrán. Las reacciones finales que tienen lugar en el coque parecen ser en gran parte la separación de H₂ de los hidrocarburos de peso molecular extremadamente alto y complejos de los que está compuesto. Con el aumento de la temperatura, el coque tiende a separarse de las paredes del horno, y se desarrollan grietas de contracción, que corren desde las paredes del horno hacia el centro de la masa de coque. Las dos zonas plásticas se mueven lentamente desde las paredes opuestas del horno hacia el centro y finalmente se encuentran en el centro del horno. La unión de las zonas aparece como una grieta vertical que recorre longitudinalmente el horno en el centro de la carga. Cuando se empuja un horno, el coque se divide verticalmente en esta grieta.
A medida que las zonas plásticas se mueven hacia adentro, su tasa de desplazamiento tiende a disminuir debido a las distancias crecientes a través de las cuales el calor debe ser conducido. El aumento en el calor sensible llevado por el gas que pasa hacia arriba a través del coque, y cualquier calor absorbido en las reacciones de cracking que ocurren en el gas, también tienden a ralentizar la tasa de desplazamiento de las zonas. La temperatura y el comportamiento de las cargas que están en las diferentes zonas del horno son diferentes en diferentes tiempos de coquización.
La transformación de carbón a coque tiene lugar a medida que el carbón se calienta. Cuando se alcanza el estado de fusión, la capa de carbón calentado se ablanda y funde. Desde alrededor de 375 °C a 475 °C, el carbón se descompone para formar la capa plástica. Las reacciones de destilación destructiva proceden rápidamente en la capa plástica con la evolución de productos volátiles. Alrededor de 475 °C a 600 °C, hay una marcada evolución de alquitrán y compuestos de hidrocarburos aromáticos. El gas y el vapor condensable quedan atrapados en la masa plástica y, al expandirse, tienden a hincharla. A medida que las reacciones proceden y la temperatura de la zona fundida aumenta, la plasticidad del carbón disminuye. Con el calentamiento continuo y la evolución del gas, la capa fundida se re-solidifica gradualmente en semi-coque teniendo la estructura típica, celular, de coque. El coque en esta etapa aún contiene una cantidad sustancial de VM. A medida que la temperatura aumenta más allá de 600 °C, la reacción de destilación destructiva continúa con la evolución de gas y un poco de alquitrán. La estabilización del coque tiene lugar a medida que la temperatura aumenta de 600 °C a 1100 °C. Esto se caracteriza por la contracción de la masa de coque, desarrollo estructural del coque y evolución final de H₂. En esta etapa tienen lugar las reacciones finales. Estas reacciones separan H₂ de hidrocarburos de peso molecular extremadamente alto y complejos. Con el aumento de la temperatura, la masa de coque se contrae con el desarrollo de grietas de contracción.
Mecanismo de carbonización
Durante el proceso de carbonización, el carbón pulverizado se transforma en un sólido poroso, fisurado, negro plateado, coque. Microscópicamente, el coque consiste en una matriz sólida, inclusiones orgánicas e inorgánicas en la matriz, poros y microfisuras. Los procesos de desarrollo de la estructura porosa y la microtextura del coque tienen lugar esencialmente dentro del rango plástico. La estructura formada en el coque por las burbujas de gas ocupa casi la mitad de su volumen e influye en dos propiedades del coque: la resistencia mecánica y la densidad aparente.
El material sólido que forma las paredes de los poros consiste en entidades ópticamente anisotrópicas que se observan usualmente usando microscopía de luz polarizada (PLM). La microtextura del coque influye en las propiedades del coque que son esenciales para su uso en el AH.
Durante el proceso de carbonización, los carbones metalúrgicos (de coque) se ablandan para volverse plásticos, se descomponen, hinchan, aglomeran y finalmente se re-solidifican. El rango de temperatura plástico está generalmente en el rango de 350 °C a 500 °C. Así, en el proceso de carbonización, se forman dos capas plásticas verticales paralelas a las paredes de calefacción que avanzan hacia el centro donde se coalescen (Fig. 2). Durante la carbonización, algunos carbones generan presiones de gas internas y ejercen presiones medibles en las paredes, a veces peligrosamente altas, en las paredes del horno.
Durante el proceso de carbonización, ocurren dos procesos durante el rango de temperatura plástico. La estructura de poros del coque se desarrolla y el carbono del carbón se organiza en planos de capas tipo grafito, el ordenamiento de los cuales resulta en la anisotropía óptica del coque. Las variaciones en el tamaño de las unidades anisotrópicas dan lugar a componentes texturales en el coque. Las proporciones de los diversos componentes presentes son la composición textural del coque.
Hay varios estudios sobre el mecanismo de carbonización durante el proceso de carbonización a alta temperatura, y se han dado algunas hipótesis del mecanismo de carbonización del carbón. Dos de ellas son el mecanismo de carbonización plástica y el mecanismo de carbonización por mesofase.
Mecanismo de carbonización plástica
En el mecanismo de carbonización plástica del carbón, se considera que hay tres reacciones continuas de conversión de carbones en coques a través de la fase plástica. Cuando los carbones de coque se calientan por encima de 350 °C en ausencia de aire, la materia orgánica del carbón comienza la descomposición térmica. Las mezclas de gas, líquido y carbón ablandado, que son la forma descompuesta térmicamente del carbón, se llaman masa plástica. Los carbones de coque se ablandan, funden, hinchan y se unen dentro de una etapa plástica. Cuando la temperatura se eleva a 450 °C - 550 °C, una parte de la masa plástica evoluciona en gas y vapor condensable y la otra parte se re-solidifica a semi-coque. Con el aumento adicional de temperatura por encima de 550 °C, la materia orgánica del semi-coque se descompone y condensa más, el CH₄ y H₂ evolucionan, las láminas de C del semi-coque aumentan continuamente, el coque se forma finalmente. Las dos etapas principales que se convierten de carbones en coque son la fase de carbonización de producción de masa plástica y la fase de contracción del semi-coque.
Mecanismo de carbonización por mesofase
En el mecanismo de carbonización por mesofase, la formación de carbono anisotrópico a partir del fundido isotrópico de carbón, brea o compuestos orgánicos modelo seleccionados se atribuye primero al desarrollo de una fase distinta de cristales líquidos. Cuando el carbón se carboniza, la masa plástica de isótropo óptico se forma primero, y luego forma gradualmente cristales líquidos nemáticos lamelares. Esta fase polimérica se denomina mesofase. Es la fase intermedia entre el fluido de carbón isotrópico y el semi-coque anisotrópico sólido que finalmente se forma a partir de la mesofase, y tiene propiedades intermedias entre sólidos y líquidos. Si la fluidez de la fase intermedia es lo suficientemente alta, la mesofase coalesce inmediatamente en una sola unidad mayor. En un rango de temperatura creciente, la mesofase se forma continuamente, crece en tamaño y finalmente se tocan entre sí. Así, la mesofase puede solidificarse y convertirse de carbón en texturas anisotrópicas ópticas de coque.
Un desarrollo significativo en la comprensión del proceso de carbonización se ha logrado con el descubrimiento de la mesofase en la etapa plástica de la carbonización que conduce a carbones grafitizables, como se observó por microscopía óptica. El desarrollo de partículas esféricas de mesofase a partir de una masa isotrópica y su crecimiento progresivo y coalescencia eventualmente para formar estructuras anisotrópicas está bien establecido para precursores tipo brea. Básicamente, durante el proceso de carbonización, ocurre la polimerización deshidrogenativa de moléculas aromáticas, con un aumento consiguiente en el peso molecular promedio. La estructura final del coque está relacionada con las propiedades de la mesofase en el momento de la solidificación y estas, a su vez, dependen dominantes de las propiedades químicas del material original. Las mejoras en la calidad del coque están dictadas por la calidad de la materia prima original que predetermina la textura óptica del coque resultante.
En contraste con los materiales tipo brea, la carbonización del carbón produce mesofase en forma de esferas muy distorsionadas que no muestran coalescencia observable debido a su alta viscosidad. Estas diferencias de comportamiento pueden atribuirse a efectos inhibidores de elementos como N₂ (nitrógeno), O₂ y S (azufre) y a la influencia de materia inerte particulada en el carbón.
El mecanismo y los factores principales que influyen en la formación de poros en el semi-coque han sido objeto de varios estudios. Estos estudios han mostrado que la estructura de poros del coque está determinada en gran medida dentro del rango de temperatura plástico del proceso de carbonización. Durante los estudios, se observó que inicialmente los poros aparecían en partículas grandes a una temperatura cercana al punto de ablandamiento, mientras que las partículas de tamaño medio se volvían porosas a temperaturas más altas. No se ha detectado formación de poros a ninguna temperatura dentro de partículas menores de 125 micrómetros (micras) de tamaño. Un aumento de temperatura indujo un aumento tanto en el número como en el tamaño de los poros. Más partículas se observaron con poros y las partículas grandes se volvieron multi-porosas. Con el aumento de la temperatura, las partículas se volvieron más redondeadas e hinchadas en los vacíos inter-particulados.
En el caso de carbones de fluidez cero, la etapa mencionada marcó el final de los cambios observados. Sin embargo, para carbones de mayor fluidez, un aumento de temperatura, alcanzando eventualmente la temperatura de contracción máxima, resulta en la continua hinchazón de las partículas más grandes y la concentración de las pequeñas en los espacios de vacío que disminuyen. La hinchazón de los carbones más fluidos continúa hasta que todas las partículas pequeñas se incorporan dentro de las paredes celulares en expansión de las partículas más grandes, llevando a la pérdida de su identidad separada. Por encima de esta temperatura de fusión completa, el tamaño medio de poro aumenta alcanzando un valor máximo antes de caer finalmente a un tamaño que prácticamente no se altera a temperaturas más altas. El aumento en el número de poros con la temperatura se interrumpe por un mínimo transicional en la temperatura que corresponde al tamaño máximo de poro. El crecimiento de poros pequeños casi esféricos y la fusión de la matriz cerca de esta temperatura generalmente resulta en la formación de poros interconectados.
Por encima de la temperatura de re-solidificación, se observan cambios insignificantes aparte de una ligera reducción en el tamaño medio de poro. La compactación de las estructuras completamente fundidas que ocurre cerca de la temperatura de re-solidificación ha suscitado gran interés. La explicación es que la gran expansión de la zona ligeramente más fría puede presionar la capa de compactación contra el semi-coque más rígido. Una interconexión de poros que posiblemente ocurre en esta etapa puede facilitar este proceso. Esta explicación está respaldada además por la observación de un desarrollo de anisotropía en la forma de los poros, con la dimensión más grande situada a lo largo de las isotermas de temperatura.
Un estudio adicional de la influencia de la densidad de carga y el tamaño de partícula en el desarrollo de la estructura de poros muestra que tanto el tamaño medio de poro como el de la pared de poro alcanzan valores máximos dentro de la zona plástica. Los nuevos hallazgos se explican sugiriendo dos procesos adicionales: (i) la ruptura de algunas paredes de poros delgadas durante la etapa de expansión post-fusión, y (ii) una nucleación secundaria de poros que ocurre a temperaturas más altas durante el proceso de compactación. Se ha mostrado que un aumento de la densidad de carga reduce la porosidad, principalmente el tamaño medio de poro del coque resultante, mientras que el tamaño medio de la pared de poro muestra variación insignificante. El efecto de la densidad de carga se atribuye a la restricción de la expansión en la dirección horizontal que es perpendicular a la pared del horno. No se ha encontrado evidencia de ninguna variación sistemática en la estructura de poros del coque resultante de variaciones en la distribución de tamaño de partícula del carbón dentro del rango considerado.
Se ha llevado a cabo una investigación para estudiar microscópicamente la transformación de carbón a coque. En esta investigación, el estudio se ha hecho sobre la morfología de la capa plástica como función del rango del carbón. Se ha observado que para carbones con contenido de VM en el rango de 25 % a 30 %, el primer paso en la transformación es la formación de un medio continuo a partir de partículas de carbón deformadas viscosamente, caracterizado por la ausencia de burbujas. El segundo paso es la desvolatilización, que es obvia por la presencia de una zona altamente porosa. La conclusión del estudio ha sido que la formación de los poros comienza repentinamente cuando los bordes de las partículas individuales no son identificables. Además de la zona de fusión con falta de poros, hay otra rica en poros con paredes muy delgadas que se ha descrito como zona de espuma.
En estudios similares, se ha notado una diferencia entre carbones de alto y medio rango. Se ha observado que, en el caso de carbones de VM media, durante la re-solidificación, la compactación de las burbujas dominó su formación, mientras que lo opuesto ocurrió durante la zona precedente de máxima fluidez. Existió un transporte de masa en la capa plástica desde la región de máxima fluidez al semi-coque, lo que se expresa en la alta porosidad medida en el centro de la capa plástica. En el caso de carbones de alto rango, no se ha observado un máximo similar y esto ha indicado que para estos carbones puede existir un mecanismo diferente para la eliminación de burbujas.
Presión de carbonización
La presión de carbonización desarrollada durante la carbonización se expresa como una fuerza ejercida en la pared y se mide mediante un dispositivo adecuado y se llama presión de pared. Es un fenómeno que se ha vuelto importante con el uso de hornos de coque de pared doble, verticales, de tipo ranura. En los hornos de colmena redondos, el carbón puede expandirse libremente hacia arriba y, por tanto, la hinchazón de la carga se acomoda con esta expansión libre. Por el contrario, en hornos de tipo ranura, la expansión del carbón horizontalmente hacia la pared calentada está restringida.
Está establecido que algunos carbones pueden dañar las paredes del horno de coque debido a una presión excesiva desarrollada durante la carbonización o una contracción insuficiente del coque al final del proceso de carbonización. Este problema se ha convertido últimamente en un asunto de importancia debido al precalentamiento del carbón y la amplia aceptación de baterías altas que aumentan la densidad aparente de la carga de carbón, afectando así la presión de coquización, la contracción y la vida del horno de coque. El efecto de la presión desarrollada durante la carburización del carbón en forma de ocurrencias indeseables de paredes distorsionadas es más visible en hornos más altos.
Muchos factores se han encontrado que afectan la magnitud de la presión de carbonización. Estos factores pueden separarse en tres categorías amplias: (i) características inherentes del carbón, (ii) preparación del carbón y propiedades físicas, y (iii) condiciones operativas del horno.
Si una presión es excesiva o no depende no solo de qué presión se ejerce, sino también de qué presión puede soportar la pared del horno. Por tanto, se han hecho varios esfuerzos para evaluar la resistencia de las paredes del horno de coque. El requisito de resistencia de la pared se rige en gran medida por la presión de coquización máxima desequilibrada que se ejerce en las paredes durante el proceso de carbonización. Estas presiones desequilibradas causan flexión de la pared en dirección horizontal que necesita ser estabilizada por la carga de gravedad vertical, incluyendo el peso del techo y la pared, porque las juntas en la pared no tienen resistencia a tracción consistente.
Un límite muy bajo restringe la flexibilidad en la elección de fuentes de carbón, mezclas de carbón y condiciones de carbonización. En un estudio, que comparó los resultados de varios cientos de carbones carbonizados en un horno de pared móvil y, teniendo en cuenta el comportamiento de estos carbones en hornos comerciales, estableció los siguientes límites de seguridad para carbones carbonizados en hornos de coque:
- Carbones que desarrollan una presión mayor a 0,14 kilogramos por centímetro cuadrado (kg/cm²) son peligrosos.
- Carbones que desarrollan una presión mayor a 0,1 kg/cm² pueden ser peligrosos cuando se carbonizan regularmente en hornos más altos de 3 metros.
- Carbones que dan presiones menores a 0,1 kg/cm² son seguros.
El estudio ha mostrado que una deflexión elástica de paredes de horno comercial hasta 1,25 mm puede tener lugar sin la aparición de grietas. Más allá de ese punto, la deflexión adicional no ocurre fácilmente y se produce agrietamiento.
En la década de 1960 y 1970, la construcción de hornos de coque altos (altura 6 m y superior) se volvió prevalente. Estos hornos se operan bajo el supuesto de que las presiones de coquización por debajo de 0,14 kg/cm² son seguras. El resultado fue que en algunos casos estos hornos sufrieron daños refractarios graves y tempranos. Se ha informado que una batería de 6 m de altura sufrió daños progresivos y tuvo que cerrarse después de menos de cinco años de operación. Las investigaciones para determinar las causas del fallo prematuro incluyeron un análisis estructural de una pared de 6 m de altura. Se ha realizado un estudio matemático de una pared de horno de 6 m de altura sometida a presión desde un lado. De este análisis, la presión lateral desequilibrada que puede causar colapso se ha calculado en justo por encima de 0,12 kg/cm². Teniendo en cuenta el factor de carga viva recomendado de 1,7, así como la servicioabilidad relativa al agrietamiento, se ha recomendado que la presión lateral desequilibrada permitida no debe exceder 0,07 kg/cm².
Proceso de manufactura
- Consideraciones Clave para el Mecanizado Suizo de Alto Volumen
- Control de temperatura casero para cerveza: monitorizar y regular con Arduino
- Medición y registro preciso con termopar para laboratorio y experimentos científicos
- Contenedor de transporte de muestras con control de temperatura preciso, sensor PT‑100 y Arduino UNO
- Sistema inteligente de monitorización de temperatura para escuelas: preciso, en tiempo real y seguro
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Recuperación Eficiente de Amoníaco en la Producción de Coque a partir de Carbón de Coquización
- Maquinaria VMC: Aumente producción y eficiencia con soluciones CNC de precisión
- Máquinas de Medición por Coordenadas CNC de Taiwán – Precisión para Producción de Alta Calidad
- Servicios de Inspección CMM de Precisión en Taiwán: Garantía de Calidad Global
- Garantizando calidad en producción de fundición: prácticas probadas de trazabilidad