



Presión de coquización: Causas, efectos y estrategias de mitigación
Fenómenos de presión de coquización y factores influyentes
La presión de coquización cobró importancia por el uso de hornos coqueros verticales de ranura (*slot-type*) con doble pared calentada. En hornos colmena redondos y hornos recuperación calor, el carbón se expande libremente hacia arriba, acomodando la hinchazón de la carga. En hornos ranura, la expansión horizontal hacia la pared calentada está restringida. Han ocurrido fallos prematuros de paredes durante carbonización.
La erección de hornos mayores y más altos trajo ocurrencias indeseables de paredes distorsionadas por presión coquización, resultando en estudios sobre comportamiento expansión carbón durante carbonización. Esfuerzos enfocados en desarrollar prueba fiable para probar mezclas carbón seguridad antes de uso en hornos.
Desarrollo de la presión de coquización
Durante carbonización, carbón pasa etapa plástica y materia volátil (MV) evoluciona durante y, menor extent, tras esa etapa. Se acepta que presión coquización surge en etapa plástica. En cámara horno, dos capas plásticas verticales paralelas a paredes calentadas se forman al inicio. A medida que carbonización avanza, capas se mueven hacia centro. Simultáneamente, capas horizontales similares se forman en tope y fondo carga. Se unen con verticales → región continua rodeando carbón no carbonizado: "envoltura plástica" (*plastic envelope*).
Permeabilidad capas plásticas baja en carbones coquizantes. Con carbón fuertemente plástico, posible presión en zona fría carbón no convertido. Suma presión interna dentro capas plásticas y entre ellas transmitida a través capas coque → presión sobre paredes.
Cuando capas plásticas se encuentran en centro, masa central recibe calor ambos lados simultáneamente mientras temperatura carbón sube rango plástico. Resultado: aceleración tasa coquización → mayor velocidad evolución gas con mayor resistencia escape → valores pico presión interna y pared.
Como capas plásticas también se forman paralelas a puertas horno, envoltura plástica continua completa existe alrededor carbón no convertido tras carga. MV evolucionado lado frío capa plástica queda atrapado en envoltura. Cuando capas van a encontrarse, tasa calentamiento aumenta → cantidad gas evolucionado aumenta → aumento presión. Tras re-solidificación en coque, caída rápida presión por desaparición envoltura.
Otra explicación: calor insuficiente para formar capas plásticas paralelas a puertas. Se forma manga plástica (*plastic sleeve*) de dos capas principales y dos secundarias, rectangular pero ensanchada cerca puertas por pérdidas calor (Fig 1). Presión coquización resulta de presión gases dentro capas plásticas, transmitida a paredes vía coque y semi-coque ya formado.
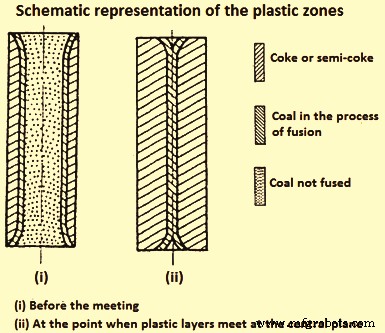
Fig 1 Representación esquemática zonas plásticas
Gases evolucionados lado centro contienen alquitrán que condensa y revaporiza al ser capturado por capa plástica. Impregnación carbón por alquitrán condensado modifica viscosidad capa plástica. Presión gas interna depende mucho naturaleza carbón y condiciones carbonización. Parece conectada a equilibrio entre hinchazón capa plástica, contracción semi-coque, y en cierta medida compresión carbón no carbonizado.
Fenómeno principal: presión gas interna dentro capa plástica; presión pared resulta de transmisión presión gas a través semi-coque/coque a paredes. Magnitud presión gas interna probablemente depende: tasa evolución materia gaseosa dentro capa plástica y resistencia capa a su flujo = permeabilidad capa.
Sin embargo, tasas desvolatilización rango temperatura plástica mayores para carbones alto MV y estos no dan altas presiones. Permeabilidad puede ser factor dominante en desarrollo presión gas interna. Máxima tasa evolución MV carbones alto rango cerca temperatura re-solidificación. Relación entre presión pared máxima y tasa evolución MV restante cerca temperatura re-solidificación.
Investigación horno pared simple calentada: permeabilidad mínima en centro capa plástica, máxima en producto re-solidificación. Permeabilidad dos contribuciones: (i) porosidad abierta zona plástica, (ii) ultra-micro-porosidad flujo molecular, (iii) macro-porosidad flujo viscoso. Segunda: flujo tras estallido burbujas desvolatilización. En región capa plástica adyacente semi-coque, estallido burbujas prevalece sobre formación; en centro capa opuesto. Transferencia masa centro capa a zona adyacente semi-coque por máximo porosidad centro.
Carbones alta presión: máximo reemplazado por mínimo en zona carbón adyacente capa plástica. Segunda contribución permeabilidad (estallido burbujas) baja; apoyado por ausencia máximo porosidad centro capa plástica. Escape gases limitado → presión zona plástica aumenta → compactación carbón → mínimo porosidad observado.
Estudios tempranos presión coquización
Pruebas laboratorio para seguridad mezclas carbón. Pequeña cantidad carbón en crisol, calentado un lado presión/volumen constante. Prueba 1920: primer intento determinar presión hinchazón carbones. 100 g carbón en crisol cilíndrico hierro vertical, condiciones estándar, horno gas. Pistón perforado sobre carga. Movimiento pistón registrado; medida significativa: cambio volumen %. Desarrollada en dos direcciones: prueba presión constante y volumen constante.
Modificación presión constante: 80 g carbón seco aire en crisol acero. Carga 1 kg/cm² aplicada; expansión y contracción registradas como cambios volumen. Modificación volumen constante: 120 g carbón seco aire carbonizado crisol acero; presión para mantener volumen constante registrada.
Pruebas mayor escala (varios kg) desarrolladas. Conceptos similares. Ejemplo: gran prueba presión constante, difiere en tamaño, capacidad ~5 kg. Solo presiones >0,08 kg/cm² medidas (límite máximo permisible pared horno). Otra: horno "sole-heated" (calentado solo). Carga ~35 kg calentada unidireccionalmente desde solo, sometida ~0,14 kg/cm². Movimiento losa superior seguido catetómetro.
Calentamiento tests descrito unilateral → fenómenos distintos horno grande. Dificultad registrar presión pared horno coque → investigadores intentaron simular condiciones carbonización horno comercial lo más cerca posible adoptando calentamiento doble pared. Diseñada cámara horno escala grande con ambas paredes móviles. Fijando una, presión ejercida otra durante carbonización medida sistema hidráulico. Prototipo horno pared móvil permitiendo medición directa presión coquización.
Varios hornos pared móvil existen mundialmente. Todos basados calentamiento dos lados. Una pared montada carro libre movimiento; presión coquización desarrollada expresada como fuerza sobre pared, medida dispositivo adecuado = presión pared. Gas o eléctricos; cargas 250–500 kg. Como hornos escala real, dos capas plásticas verticales formadas, progresan hacia centro donde se fusionan.
Diseño antiguo: 250 kg carbón carbonizado cámara 300×700×1100 mm. Pared rodillos con sistema palanca-peso medir presión. Estudio coquización carbones americanos. 300 pruebas: carbón triturado 80 % <3 mm, cargado baja humedad, densidad aparente (DA) 785–850 kg/m³.
Curvas presión vs tiempo categorizadas 6 tipos según características carbones probados. Fig 2 ejemplos cada tipo. Curvas tipos 1–3: carbones/mezclas normalmente seguros hornos comerciales. Carbones curvas 2–3 pueden dar mayores presiones DA más alta. Tipos 4–6: carbones peligrosos hornos coque.
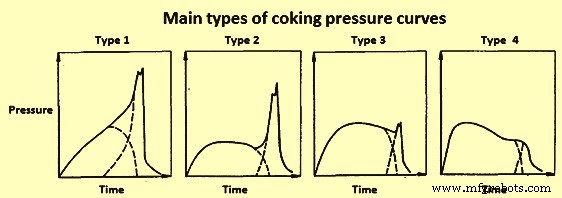
Fig 2 Curvas presión tests diferentes carbones horno pared móvil
Horno pared móvil 400 kg usado investigación extensiva fenómenos presión coquización en Centre de Pyrolyse de Marienau (CPM). Paredes corindón: temperaturas mayores, más resistencia choque térmico. Fuerza pared móvil medida extensómetro balance montado exterior pared centro geométrico superficie útil. Cuatro tipos principales curvas presión-tiempo más frecuentes en Fig 3.
Fig 3 Principales tipos curvas presión coquización
Analizando forma curvas: resultan superposición dos curvas básicas, cada una correspondiente a una etapa. Primera: formación capas plásticas paralelas paredes y movimiento mutuo. Segunda: coalescencia capas plásticas en centro. Curvas tipos 1–2: carbones altas presiones. Tipo 3: carbones carga compactada (*stamped charged*) sea cual sea magnitud presión. Tipo 4: carbones bajas presiones. Carbones altas presiones curvas similares.
Carbones bajo MV: presión sube regular inicio a máximo. Otro tipo típico alta presión: ascenso rápido primera hora, luego presión relativamente constante durante carbonización. Al encontrarse capas plásticas, nuevo aumento hasta desaparición carbón plástico.
Otro enfoque: medición presión gas centro capa plástica. Medidas hornos pared móvil e industriales → comparaciones. Presión gas medida tubos introducidos orificios puertas o tapas boca carga.
Estudios medición simultánea presión gas y pared hornos prueba. Hallazgos: presión gas máxima centro carga relacionada pico presión pared. Presión gas aumenta con distancia pared, máximo centro carga en momento encuentro capas plásticas. Máximo presión gas suele coincidir pico presión pared y siempre mayor. Distintos valores ratio presión gas/presión pared en estudios.
Un estudio: al avanzar carbonización y moverse capa plástica, ascenso repentino presión gas. Al pasar punto, presión cae rápido y sonda no registra más. Al encontrarse capas centro, presión gas registrada > otras zonas. Ratio presión gas/pared varió <1 bajas presiones a 3 altas presiones.
Otra investigación: influencia carga y carbonización en presión gas interna. Presiones gas internas influenciadas mismas variables que presiones pared.
Investigación CPM: dos observaciones: (i) dos capas plásticas formadas inicio carbonización paralelas solo y techo → centro, (ii) no capas plásticas paralelas puertas. Ratio presión gas/pared ~0,5.
Diferencias ratio presión gas máxima/pico presión en estudios atribuidas a diferencias equipo/procedimiento. Horno pared móvil: coquización principalmente paredes simultáneamente, considerable hacia interior desde solo/techo/puertas → reduce área capas plásticas encuentro centro. Confirmado medición directa área zona plástica mediante empuje prematuro. Ensanchar cámara reduce presión coquización pero magnitud variación depende mezcla, generalmente pequeña.
CPM propuso fórmula tiempo encuentro capas plásticas centro: Pw/Pi = Si/S. Pw=presión pared, Pi=presión interna, S=superficie lateral carga, Si=área proyección capa plástica plano central en pico presión pared. Pi > Ps; presiones interna/pared mismo tiempo. Si evaluado descargando hornos prueba momento unión dos capas principales. Ratio k=Si/S =1 momento carga; durante carbonización disminuye por efectos extremos; cero tras re-solidificación. Horno escala real: efectos extremos pequeños vs altura pared → Si/S ~1 → presión pared coquización = presión gas máxima centro. Sugerido: si mezcla carbonizada ciertas condiciones horno prueba produce presión pared P, presión esperada horno grande mismas condiciones ~2P.
Establecimiento límites seguridad
Estudios hornos pared móvil y escala real para controlar fenómeno y proteger hornos daños por presiones excesivas. Evaluación mezcla: prueba horno pared móvil, presión pared máxima resultante clasifica mezcla segura/peligrosa vs límites preestablecidos. DA mezcla en horno prueba extremadamente importante: ≥ promedio horno escala real, preferiblemente algo mayor.
Si presión excesiva depende no solo presión ejercida sino presión que pared aguanta. Esfuerzos evaluar resistencia paredes horno coque.
Requisito resistencia pared gobernado por pico presión coquización desequilibrada ejercida paredes durante carbonización. Presiones desequilibradas causan flexión pared dirección horizontal → estabilizada por carga gravedad vertical (peso techo+pared), porque juntas pared no tienen resistencia tracción consistente.
Estudio pared horno coque especial sometida presión lateral prensa hidráulica. Resistencia pared contra presión lateral muy baja. Grietas iniciales aparecieron ~0,09 kg/cm²; abombamiento aumenta rápido al subir presión a 0,13 kg/cm². Basado resultados pared fría, límite seguro muy bajo 0,07 kg/cm². Límite muy bajo restringe flexibilidad elección fuentes carbón, mezclas, condiciones. Comparando resultados cientos carbones carbonizados horno pared móvil y comportamiento hornos comerciales, límites seguridad establecidos:
- Carbones desarrollando presión >0,14 kg/cm²: peligrosos.
- Carbones >0,11 kg/cm²: pueden ser peligrosos carbonizados regularmente hornos >3 m altura.
- Carbones <0,11 kg/cm²: seguros.
BCRA (British Coke Research Association) 1948/1952: mezcla segura si presión horno prueba <0,14 kg/cm². Confirmado 1956. Cargaron mezclas hornos comerciales fin vida y horno pared móvil. Midieron movimiento paredes hornos escala real aparato especial; paredes examinadas durante/tras prueba determinar movimiento/daño. Deflexión elástica paredes hasta 0,13 mm sin grietas. Más allá, deflexión no ocurre fácilmente y agrietamiento.
Años 60-70: construcción hornos altos (≥6 m) prevaleció. Operados asumiendo presiones <0,14 kg/cm² seguras. Resultado: algunos casos daños refractarios graves tempranos. Reportado batería 6 m daño progresivo → parada <5 años. Investigaciones causas incluyeron análisis estructural pared 6 m.
Estudio matemático pared 6 m sometida presión un lado. Presión lateral desequilibrada causando colapso calculada justo >0,12 kg/cm². Considerando factor carga viva 1,7 y serviceability grietas, recomendado presión lateral desequilibrada admisible no >0,07 kg/cm².
Factores que influyen en la presión de coquización
Desde 1950s, hornos pared móvil y pilotos similares usados evaluar carbones coquización. Pruebas piloto más baratas que escala real y guía buena comportamiento mayor escala. Reaseguro comparando presiones gas internas generadas hornos pared móvil y escala real. Mayoría estudios factores influyentes usan hornos piloto.
Muchos factores afectan magnitud presión coquización. Tres categorías: (i) características intrínsecas carbón, (ii) preparación carbón y propiedades físicas, (iii) condiciones operación horno.
Carbón
Estudios tempranos: presiones peligrosas con carbones MV base seca sin cenizas 16–30 %; nunca con MV menor/mayor. Carbones fuertemente expansivos consisten principalmente carbón brillante (*bright coal*); mayor proporción carbón dull → menos fuerza expansiva. Investigaciones petrográficas permiten conclusiones grado expansión carbones.
Serie experimentos Bethlehem Steel Corp. influencia composición carbón presión coquización con horno prueba 18 pulg (457 mm) y gran variedad carbones simples/mezclas. Relación general entre rango carbón (reflectancia vitrinita) y presión coquización (Fig 4). De Fig 4: alta presión coquización generada por algunos, no todos, carbones bajo MV con reflectancia >1,35 %. Presión coquización no solo aumenta con rango sino con disminución contenido inerte.
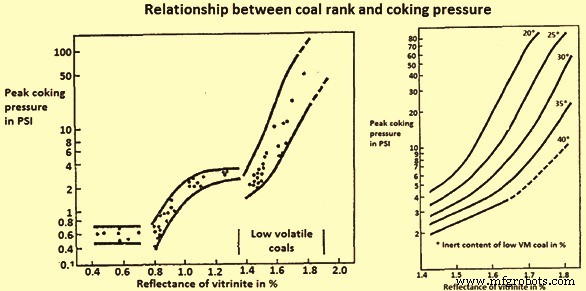
Fig 4 Relación entre rango carbón y presión coquización
Rango carbón y contenido inerte interacción sinérgica. Dato nivel rango, presión tiende menor si carbón alto contenido inerte. Considerando solo efecto carbón bajo MV, presión mezcla aumenta con reflectancia carbón bajo MV; aumento acelera cuando reflectancia >1,65 %. Conocimiento rango no permite evaluar peligro presión coquización con certeza. Entre 18–25 % MV peligro grande; 25–28 % MV todavía presente aunque menor. Carbones bajo MV reflectancia >1,65 % y bajo inerte producen altas presiones solos o mezclas.
Oxidación carbón
Oxidación reduce plasticidad máxima y estrecha zona plástica. Hallado: oxidación algunos carbones inicialmente aumenta presión coquización; luego caída dilatación y reducción abrupta presión. Índice M10 aumenta.
Estudios FTIR: etapas tempranas oxidación → grupos funcionales carbonilo y carboxilo. Grados oxidación mayores → aumento significativo éter, éster, fenólicos. Pérdida propiedades plásticas atribuida formación enlaces cruzados éter/éster.
Efecto oxidación aire tres carbones españoles: carbones "peligrosos" → oxidación aumenta carácter peligroso máximo cierto nivel → luego disminuye brusco. Carbón "seguro": sin efecto apreciable oxidación aire.
Estudio CPM influencia oxidación baja permeabilidad 500–600 °C carbones alto rango: permeabilidad aumenta oxidación. Atribuido aumento volumen poro abierto carbones oxidados. Acuerdo general: difícil reducir presión coquización oxidación sin deteriorar calidad coque; oxidación moderada puede aumentar presión.
Estudios mezclas carbón
Series experimentales comportamiento mezclas y presión coquización. Cargadas gravedad humedad 3,5 %, trituración simple 80 % <2 mm. Conclusiones:
- Carbón presión media solo afecta presión carbón peligroso casi linealmente función composición mezcla.
- Carbones alto MV sin presión coquización disminuyen presión más rápido que proporción añadida → más efectivos reduciendo presión. Efectividad mayor cuanto menor rango.
- Semi-antracita (bajo MV): comportamiento diferente. Triturada con mezcla: efecto reducción presión marcado pero deterioro marcado calidad coque. Triturada aparte (95 % <1 mm): adición 15 % suficiente reducir presión, calidad coque solo ligeramente reducida. Semi-antracita (inerte) aumenta viscosidad carbón durante fusión → deteriora cohesión. Reduce contracción semi-coque; con adición alto MV contracción aumenta.
Observado: mezclas dan presión > carbones individuales solos. Ocurre cuando carbón ligeramente fusible bajo MV asociado carbón muy fusible. Condiciones fluidas permiten expresar carácter peligroso bajo MV.
BCRA: desarrollo presiones hinchazón, comportamiento mezcla binaria depende carácter carbón exceso en mezcla. Estudios efectos mezclado:
- Presión coquización solo mezclas MV <24 %.
- Adición 30 % carbón débilmente coquizante disminuye considerablemente propiedades peligrosas carbón bajo MV.
- Mezclas alto/bajo MV: disminución presión aumentando porción alto MV.
- Mezclas ternarias MV similar: adición 15 % carbón casi no coquizante previene desarrollo cualquier presión coquización.
Efecto adición brea (*pitch*)
Disminución disponibilidad carbones alto rango → mayor interés aditivos brea mezclas para coque metalúrgico. Brea puede actuar agente puentes → mejora resistencia coque resultante. Brea: (i) modifica estado plástico, asociado reacciones transferencia H₂ brea a radicales libres estabilizando estado plástico, (ii) ensancha capa plástica, (iii) aumenta evolución MV. Adición brea tiende aumentar presión coquización; magnitud depende naturaleza carbón.
Efecto inertes
Pequeñas proporciones inertes reducen considerablemente presión carbón; tamaño partícula inertes efecto muy grande. Inertes varios efectos: (i) efecto diluyente: inertes no cambian volumen → espacio hinchazón carbón aumenta; (ii) efecto tamaño partícula: si inerte más fino que carbón → finura media aumenta → presión disminuye; (iii) acción específica: inertes absorben alquitrán/bitumen → reducen fluidez/hinchazón; más finos/porosos → mayor efecto; (iv) modifican contracción carga tras re-solidificación; (v) pueden aumentar permeabilidad capa plástica.
BCRA: adición brisa coque (*coke breeze*) presión coquización. Presión pared media disminuye con proporción brisa. Otra serie pruebas hasta 30 % brisa gruesa: presión gas interna máxima disminuye con >5 % brisa; presión pared máxima no reduce apreciablemente hasta >10 %.
Patente reducir presión coquización: adición 2–8 % escamas aserrín u otros materiales inertes. Acción escamas: disrupción capas plásticas carga horno → paso necesario gases.
Efecto adición aceite
Adición aceite mezclas carbón: cambia DA humedad constante → disminuye presión. Aceite actúa diluyente → reducción presión sin dañar propiedades mecánicas coque resultante. Observado: adición aceite antraceno disminuye presión pared considerablemente; máximo presión observado temperatura muy baja <300 °C. Atribuido "efecto globo" (*balloon effect*): volátiles aceite formados bajas temperaturas atrapados entre capas plásticas avanzadas → acumulación desarrolla presión.
Efecto humedad
Aumento humedad carga disminuye presión reduciendo DA. Cargas húmedas hacen carbonización muy desigual y perturbada. Vapor actúa partículas carbón afectando capacidad absorción productos pirólisis líquidos. Humedad rompe zona plástica en distintos puntos → viajando pared cámara → espacio libre gas. Resultado: capa plástica altamente deformada.
Unión capas plásticas distribuida cronológica y localmente secciones individuales. Presión pared manifiesta forma reducida. Carbonización cargas precalentadas: capas plásticas convergen caras paralelas paredes calentadas y se unen prácticamente toda longitud/altura cámara → presión pared máximo.
Carbonización hornos ranura: humedad a través carga sube constantemente vs humedad original, al destilarse humedad hacia centro.
Investigadores midiendo presión interna hornos escala real: pico presión coincidiendo temperatura 100 °C centro. Pico llamado "pico agua/vapor" atribuido: vapor ya no condensa región → debe expulsarse. Eventualmente atrapado en envoltura plástica.
Estudio: presión pico agua promedio depende solo humedad carbón; disminuye al aumentar humedad → DA factor importante.
Efecto densidad aparente (DA)
DA considerada variable más importante afectando presión coquización. Aumentando DA, mezcla segura puede desarrollar presiones muy altas. Estudios: peligro daño horno aumenta mayores densidades carga. Erección hornos grandes: influencia DA carbón en grado expansión más importante porque carga más densa por mayor altura caída durante carga.
Estudios influencia DA: falta acuerdo naturaleza relación funcional presión pared horno prueba vs DA. Algunos: logaritmo presión pared con DA da línea recta pendiente; otros: curva. Otro: densidades >800 kg/m³ (seco), tasa aumento presión con DA se acentúa.
BCRA: presión gas muestra misma variación DA que presión pared. Conclusión: dado cambio DA produce dado cambio presión independientemente método control DA.
Trabajo reciente influencia DA: mezcla única diferentes DA. Variaciones DA logradas: adición aceite, precalentamiento, variaciones humedad. DA gran influencia presión coquización; probablemente factor más importante afectando presión cualquier carbón/mezcla.
Efecto tamaño partícula
Calentando partículas carbón diferentes tamaños, condiciones transporte productos pirolisis gaseosos centro partícula → superficie difieren. Mayor tamaño partícula → mayor presión desarrollada interior por pirólisis masa orgánica. Promueve condensación → influencia mayor cambios térmicos subsiguientes sustancia carbón. Hallado: temperatura ablandamiento inicial aumenta y rango temperatura plástica disminuye al disminuir tamaño partícula, pero viscosidad masa plástica aumenta.
Difícil analizar separadamente influencia DA y tamaño partícula. Sabido: aumento finura mezcla → reducción densidad carga y reducción presión coquización. Influencia independiente trituración estudiada. Examinada influencia: grado finura global mezcla, grado finura cada constituyente (trituración diferencial), efecto modo trituración (forma curva distribución tamaño). Hallado: densidad prácticamente constante, tamaño partícula efecto muy marcado presión coquización, trituración fina reduce presión.
Triturar constituyentes mezcla por separado no parece ventaja particular. Estudio: trituración sistemática puede en ciertos casos efecto específico: mismo grado finura, presión menor que trituración simple. Conclusión: presión depende mucho proporción partículas gruesas (>2–3 mm).
Examinando acción simultánea DA y trituración: efecto un factor depende nivel otro. Efecto densidad mayor, más gruesa trituración; efecto trituración más pronunciado, mayor densidad.
Efecto ancho horno
Efectos cambios ancho cámara, estudiados hornos piloto sobre presión pared, no consistentes. Área 150–330 mm: ancho parece efecto sustancial con disminución presión pared al aumentar ancho. Anchos mayores: efecto pequeño/despreciable.
BCRA: dos hornos anchos 300 y 426 mm: no diferencia significativa presiones desarrollado carbón dado carbonizado condiciones similares DA y temperatura hogar.
Estudio: buena correlación presión pared medidos 150 y 300 mm. Ratio área plástica/área pared ~igual ambos anchos.
Valor presión coquización horno pared móvil asociado ratio K = área zona plástica / área pared calentamiento. Al aumentar ancho cámara, aumenta tiempo carbonización. Más tiempo para carbonización progresar simultáneamente solo arriba y techo abajo → capa plástica final área menor horno ancho que estrecho. Confirmado medición directa área zona plástica mediante empuje prematuro. Ensanchar cámara reduce presión coquización pero magnitud variación depende mezcla, generalmente pequeña.
Efecto temperatura hogar (*flue temperature*)
Aumento temperatura hogar → mayor tasa calentamiento → (i) desplaza temperaturas ablandamiento/re-solidificación valores mayores, ensancha rango temperatura plástica, (ii) aumenta flujo gas liberado capas plásticas, (iii) aumenta espesor capa plástica, (iv) reduce viscosidad. Aumento temperatura hogar también reduce espesor capa plástica por aumento gradiente temperatura. Efectos direcciones opuestas → efecto final muy pequeño/insignificante. Estudiando efecto BCRA: dos mezclas y un carbón, mayores tasas calentamiento → algún aumento presión pared. Un carbón opuesto; dos otros: sin efecto obvio.
Estudio dos mezclas tres niveles 1020, 1120, 1200 °C: una mezcla aumento presión pared y gas con temperatura hogar; otra efecto no significativo.
Otra investigación: influencia tasa coquización presión gas hornos comerciales. Conclusión: tasas coquización aumentadas no aumentan significativamente presión mezclas cargadas (rango: centro 900 °C en 12,3–18,3 h).
Otros investigadores: coquización tasas mayores aumenta presión consistentemente (tasa basada tiempo masa coque centro 980 °C) (Fig 5).
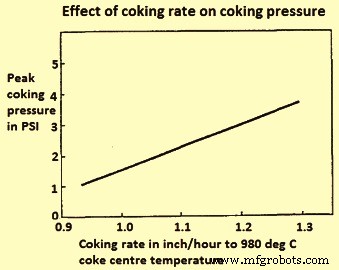
Fig 5 Efecto de la tasa de coquización sobre la presión de coquización
Proceso de manufactura
- Visualiza Temperatura, Humedad y Presión BME280 en Pantalla Táctil Nextion
- Medición precisa de temperatura, presión y altitud con BMP280 y Arduino UNO
- Sensor de Presión y Registrador de Datos Basado en Arduino para Monitoreo Preciso de Presión de Aire
- Escoria de alto horno: esencial para una operación óptima del horno
- Hierro de Reducción Directa (DRI): Técnicas de Producción y Procesos Industriales
- Factores Clave que Modelan el Proceso de Sinterización en la Producción de Mineral de Hierro
- Maquinaria CNC: Eficiencia y Precisión en Ingeniería Industrial
- Entendiendo las Máquinas Fresadoras: Tipos, Funciones y Aplicaciones
- Fundición por inversión: Proceso, beneficios y aplicaciones
- Guía Completa del Procesamiento y Fabricación de Plásticos
- El Chasis del Automóvil: Estructura Fundamental y su Importancia