



Escoria de alto horno: esencial para una operación óptima del horno
Escoria de alto horno y su papel en la operación del horno
La importancia de la escoria de alto horno (BF) para lograr una operación suave del BF se ilustra con el dicho: "si cuidas la escoria, el horno cuidará del resto". Se ha realizado una tremenda cantidad de trabajo sobre la escoria BF estudiando propiedades, mecanismos de formación e impactos en operaciones. Una escoria de buena calidad es necesaria para producir arrabio de buena calidad en el BF.
La práctica de escoria BF debe cumplir ciertos requisitos para una operación eficiente: (i) absorber todos los componentes no volátiles no reducidos de la carga y eliminarlos del BF, (ii) ser líquida de baja viscosidad, (iii) absorber el azufre contenido principalmente en combustibles, (iv) contener la menor cantidad posible de óxido de hierro para aumentar el rendimiento del arrabio, (v) su volumen debe ser lo más bajo posible sin afectar la desulfuración, (vi) el rango de temperatura donde los componentes de la carga se vuelven cohesivos debe ser estrecho para asegurar mejor permeabilidad de la columna de carga, y (vii) su calidad debe permitir procesarla en material vendible. Estos requisitos son en parte complementarios y en parte mutuamente excluyentes. Es necesario establecer prioridades.
Afortunadamente, existen relaciones generales que proporcionan una visión más práctica de la naturaleza de las escorias para uso diario. Es importante, sin embargo, tener una comprensión básica de la naturaleza fundamental de la escoria BF para entender estas relaciones.
Fundamentos de la escoria BF
Los fundamentos son complejos. En torno al 40%, el oxígeno es el elemento único más grande en la escoria. La escoria es, por tanto, un sistema de óxidos y de naturaleza iónica. Debido a la naturaleza del proceso BF, la formación de escoria es un proceso multi-etapa que implica cambios considerables en composición y temperatura. Los cuatro componentes primarios son SiO2 (sílice), CaO (cal), MgO (magnesia) y Al2O3 (alúmina). Estos forman numerosos compuestos resultando en una amplia gama de propiedades fisicoquímicas. Los componentes menores son de particular interés para la química del arrabio y control del horno, añadiendo complejidad.
Los fundamentos incluyen cuestiones relacionadas con el proceso BF: formación de escoria, flujo en el hogar, estructura molecular y cómo se relaciona con índices químicos como basicidad, solidificación de escoria, e impacto de cambios del estado térmico del horno en la composición.
Formación de escoria – El BF es un reactor de lecho compacto, presurizado, contracorriente, de intercambio térmico, reflujo, gas-sólido-líquido. Tiene tres funciones primarias: (i) reducción de óxidos de hierro a hierro metálico, (ii) fusión de hierro metálico y óxidos, que provee (iii) separación de impurezas de la carga y combustible del hierro líquido. Estas características llevan a dividir el horno en tres zonas verticales respecto a escorias: (i) zona granular, (ii) zona de formación de escoria, y (iii) zonas del hogar.
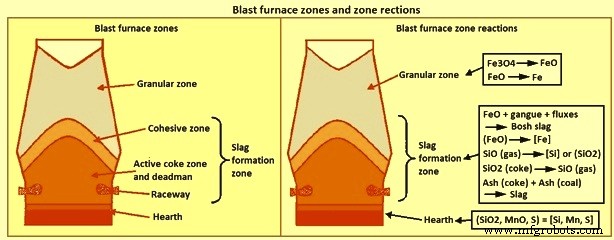
Fig 1 Zonas del alto horno y reacciones de zona
La zona granular está en la parte superior donde todos los componentes cargados están en fase sólida. Limitada por la línea de carga arriba y el inicio de formación de fases líquidas (zona cohesiva) abajo. A medida que la carga desciende, es calentada por gases de la parte inferior y parte de la reducción de óxidos de hierro ocurre. La cantidad de reducción en la zona granular depende de la naturaleza de materiales ferrosos, distribución de carga, composición y patrones de flujo de gas.
La zona de formación de escoria comienza en la zona cohesiva, donde empieza el ablandamiento de la carga, y continúa hasta debajo de la elevación de las toberas. Incluye zona cohesiva, zona de coque activo, deadman y raceway. La escoria formada en la parte superior se llama "bosh" o escoria "primaria", y la que sale abajo es escoria de "hogar". La escoria primaria normalmente se compone de todos los componentes de escoria de la carga incluyendo óxidos de hierro no reducidos en zona granular, pero no incluye ceniza de coque o carbón inyectado. La composición cambia al descender por absorción de ceniza de coque y carbón, azufre y silicio del gas, y reducción de óxido de hierro. La temperatura aumenta ~500°C al descender a la elevación de toberas. Estos cambios impactan considerablemente propiedades físicas, específicamente temperatura de liquidus y viscosidad.
La tercera zona es la capa de escoria en el hogar. La escoria producida en la zona de formación se acumula en la capa, llenando huecos en el coque del hogar y "flotando" sobre la capa de arrabio. El arrabio pasa a través de la capa de escoria para alcanzar la capa de arrabio. La alta área superficial entre arrabio y escoria mejora la cinética de reacciones químicas, resultando en cambios considerables en la química del arrabio. En particular, [Si] y [S] antes de entrar en la capa de escoria son mucho más altos que en la capa de arrabio. La formación de escorias en la zona de formación es muy específica del horno debido al impacto de propiedades de carga y operación.
Estructura de la escoria – La conceptualización (Fig 2) se basa en la estructura formada por sílice. A nivel molecular, el átomo de silicio está en el centro de un tetraedro rodeado por cuatro átomos de oxígeno, uno en cada vértice. Cada oxígeno está unido a dos silicios, siendo vértice de dos tetraedros. El compartir oxígenos resulta en un polímero o red 3D en estado cristalino donde todos los vértices se comparten. Al calentarse la sílice, algunos enlaces de vértice se rompen pero la naturaleza polimérica se mantiene incluso en fundido.
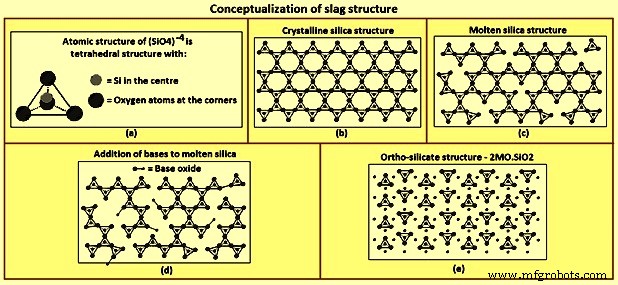
Fig 2 Conceptualización de la estructura de la escoria
La adición de óxidos metálicos (CaO, MgO) rompe la estructura polimérica. Actúan como donantes de oxígeno, reemplazando un oxígeno en un vértice y rompiendo el enlace vértice-a-vértice. La ruptura continúa con más óxidos metálicos hasta que la relación molar de óxidos metálicos a sílice es dos, donde todos los enlaces vértice-a-vértice se rompen (composición ortosilicato: 2CaO·SiO2, 2MgO·SiO2, CaO·MgO·SiO2). Al2O3 actúa similar a SiO2 formando polímeros y aceptando oxígeno de óxidos básicos. Óxidos que aceptan oxígeno (SiO2, Al2O3) son ácidos; los que donan (CaO, MgO) son básicos.
Basicidad de la escoria – Es útil relacionar propiedades de un sistema multi-componente con su composición mediante un índice. El problema es reflejar la significancia de cada componente. La diferente naturaleza de óxidos ácidos (A) y básicos (B) se ha usado para desarrollar índices de composición, normalmente termed basicidades. Ejemplos: (i) exceso de bases = {(CaO)+(MgO)}–{(SiO2)+(Al2O3)}, (ii) basicidad (B/A) = {(CaO)+(MgO)}/{(SiO2)+(Al2O3)}, (iii) ratio de Bell = {(CaO)+0,7(MgO)}/{0,94(SiO2)+0,18(Al2O3)}, (iv) basicidad óptica = {(CaO)+1,11(MgO)+0,915(SiO2)+1,03(Al2O3)}/{(CaO)+1,42(MgO)+1,91(SiO2)+1,69(Al2O3)}.
Las basicidades se agrupan en: (i) diferencias entre cantidad de bases y ácidos, (ii) ratios bases/ácidos por porcentajes de peso, (iii) ratios bases/ácidos por concentraciones molares, (iv) suma de basicidad de cada componente y su concentración molar. Como era de esperar, los que reflejan la naturaleza molecular (ecuaciones iii y iv) son mejores predictores. Sin embargo, la ecuación (ii) es probablemente la definición más usada.
Impacto de temperatura – [Si], basicidad y volumen de escoria – Hay aumento de [Si] con aumento de temperatura del arrabio en el BF. El aumento de [Si] para un aumento de temperatura dado varía de horno a horno, pero la tendencia es la misma. Al aumentar [Si], (SiO2) disminuye y por tanto la basicidad aumenta y el volumen de escoria disminuye. El aumento de basicidad para un aumento específico de [Si] es función del volumen de escoria. La Fig 3a muestra el cambio en B/A para volúmenes iniciales de 200 y 300 kg/tHM y la relación [Si]-temperatura dada. La tendencia normal: mayor volumen de escoria, menor cambio en B/A para el mismo cambio en [Si] o temperatura.
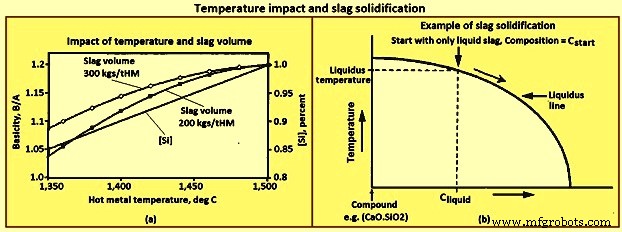
Fig 3 Impacto de temperatura y solidificación de escoria
Solidificación de la escoria – La definición común de temperatura de fusión solo aplica a sistemas de un componente (agua), donde solo líquido existe arriba y solo sólido abajo. La escoria es multi-componente y no tiene definición común salvo en composiciones específicas. La mayoría de composiciones tienen fases sólida y líquida presentes en un rango de temperaturas. La temperatura más baja donde solo existe fase líquida para una composición se llama temperatura de liquidus.
La Fig 3b muestra la trayectoria de solidificación en diagrama de fases simplificado. Partiendo de composición Cstart a temperaturas donde solo existe escoria líquida. Al enfriarse, la composición líquida no cambia hasta intersectar la "línea de liquidus". La intersección es la temperatura de liquidus para Cstart. Una pequeña cantidad de compuesto sólido se forma a la izquierda. Tres cambios continúan al reducir temperatura: (i) más compuesto sólido se forma, (ii) cantidad de escoria líquida disminuye, (iii) composición de escoria líquida cambia, moviéndose derecha entlang de la "línea de liquidus". En el ejemplo, donde el compuesto es 2CaO·SiO2, la basicidad de la escoria líquida disminuye al enfriarse ya que 2CaO·SiO2 contiene ~2x más CaO que SiO2.
La trayectoria muestra cómo un compuesto puede formarse incluso cuando la composición líquida es considerablemente diferente a la del compuesto. La relación peso CaO/SiO2 = 1,86 para silicato dicalcico 2CaO·SiO2. Aunque ningún BF ha operado exitosamente con escorias con CaO/SiO2 cerca de 1,86, cantidades considerables de silicato dicalcico pueden formarse en escorias operativas. La formación suficiente resulta en escoria sólida que se desmenuza en polvo al enfriarse, "falling slag" o "dusting slag". La descomposición es causada por expansión de volumen 10% del silicato dicalcico en cambio de fase a 675°C. La guía para evitar "falling slag" es (CaO) < 0,9(SiO2) + 0,6(Al2O3) + 1,75(S).
Es importante recordar que diagramas de fases se basan en condiciones de equilibrio. El equilibrio implica enfriamiento lento relativo a velocidad de reacciones (formación de silicato dicalcico). La trayectoria descrita es "by-passed" si enfriamiento es muy rápido (granulación de escoria, y en menor medida pelletización). El enfriamiento rápido bloquea la composición en fase vítrea sólida, donde la cinética es demasiado lenta para formar compuestos.
Flujo de escoria en el hogar – El control del nivel de escoria en el hogar es importante para operación estable, especialmente al aumentar tasas de producción de arrabio. Niveles altos de escoria resultan en aumento de presión de soplado y trabajo en pared bosh, y perturban el descenso uniforme de la carga. Un problema en controlar el nivel es el flujo de escoria en el hogar durante el vaciado. En el hogar, el flujo de escoria al orificio de vaciado es más difícil que el de arrabio. El flujo de arrabio tiene mayor fuerza impulsora por mayor densidad. Se piensa que el camino del arrabio es principalmente a través de regiones "libres de coque" debajo y/o alrededor del deadman. El camino de la escoria es a través del deadman.
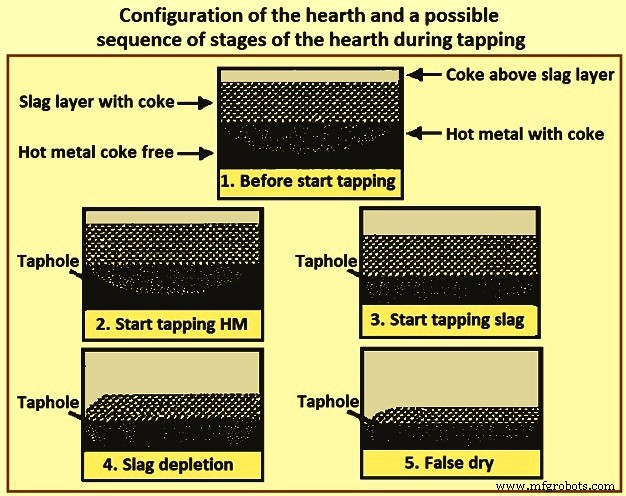
Fig 4 Configuración del hogar y posible secuencia de etapas durante el vaciado
La superficie del arrabio se piensa relativamente plana en todo el hogar durante el vaciado por alta densidad y camino "libre de coque". La superficie de escoria puede ser considerablemente más baja en región del orificio que en otras regiones. Cuando la tasa de vaciado de escoria es mayor que la tasa de flujo a través del hogar, ocurre agotamiento en la región del orificio y la superficie comienza a curvarse hacia abajo (paso 4 Fig 4). El agotamiento continúa hasta que no hay escoria en el orificio y el horno parece seco cuando queda escoria considerable (paso 5 Fig 4). Minimizar resistencia al flujo de escoria minimiza escoria restante al final del vaciado. La resistencia se reduce al aumentar porosidad del lecho de coque del hogar y reducir viscosidad de escoria.
Sistema de óxidos
Alrededor del 95% de la escoria consiste en SiO2, CaO, MgO, Al2O3. El requisito de baja viscosidad puede cumplirse por variedad de componentes en este sistema cuaternario. Ignorando MgO, el diagrama de fases del sistema ternario CaO-Al2O3-SiO2 (Fig 5) muestra región de baja temperatura de fusión paralela al binario CaO-SiO2 con bajo contenido Al2O3. Esta región se extiende desde alto contenido SiO2 hasta isotema de saturación para 2CaO·SiO2 y luego contenido CaO esencialmente constante hacia alto Al2O3. El contenido MgO no afecta sustancialmente la posición relativa de la región de baja fusión y solo afecta valores absolutos de temperaturas.
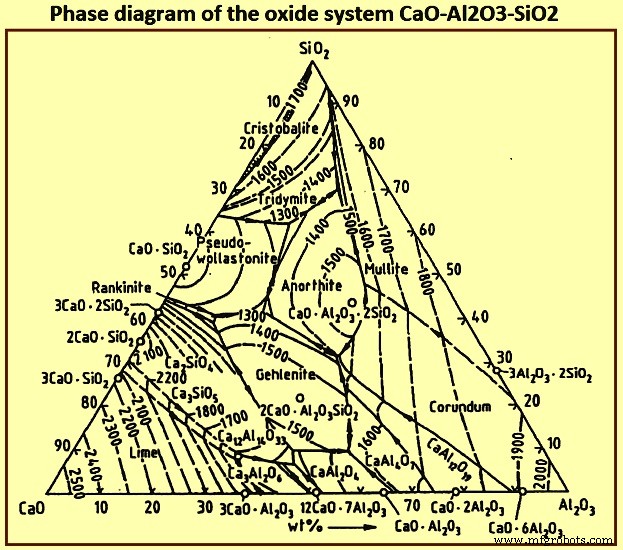
Fig 5 Diagrama de fases del sistema óxido CaO-Al2O3-SiO2
El sistema óxido base para escorias BF es cal-sílice-alúmina (CaO-SiO2-Al2O3) modificado por cierto % MgO. Fig 6 muestra diagrama de fases CaO-Al2O3-SiO2-10% MgO.
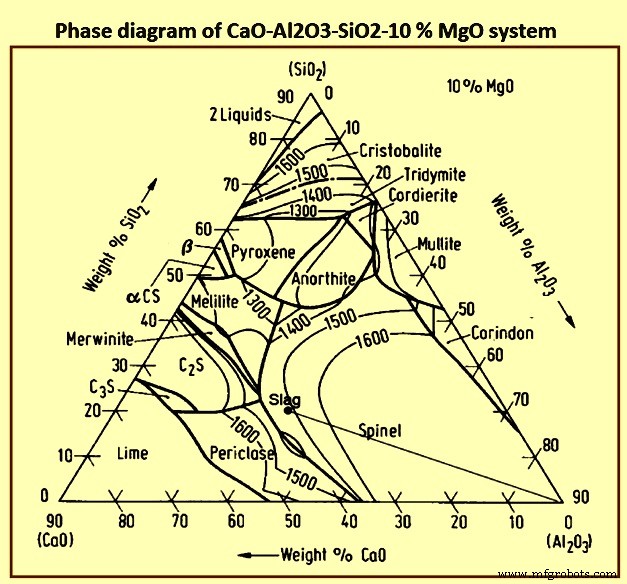
Fig 6 Diagrama de fases CaO-Al2O3-SiO2-10% MgO
Las composiciones de escorias BF bajo diversas condiciones operativas se muestran en Fig 7. La desulfuración del arrabio aumenta con basicidad, es decir, aumentando CaO y/o MgO, región 1 en Fig 7 solo puede usarse para carga de bajo azufre. Como constituyentes de ganga forman escoria de baja basicidad, región 1 representa composición sin adición de fundentes. El horno puede operar a temperatura relativamente baja por puntos de fusión bajos. Región 2 se alcanza para carga de bajo hierro con ganga ácida. Este modo prevalece y necesita desulfuración extensa fuera del BF. Lograr basicidad para desulfuración adecuada dentro del horno necesita gran adición de cal (CaO) lo que lleva a alto volumen de escoria y mayor tasa de coque. Región 3 representa composiciones preferidas mundialmente para altos hornos grandes. Dependiendo del contenido de alúmina, se debe añadir dolomita para satisfacer MgO necesario.
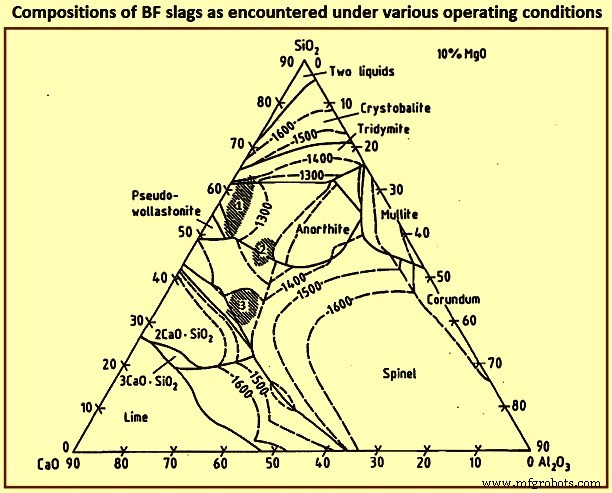
Fig 7 Composiciones de escorias BF bajo diversas condiciones operativas
Tabla 1 muestra componentes óptimos de escoria BF. Escorias con basicidades (B) más altas como en Tabla 1 favorecen condiciones óptimas de ablandamiento. El rango de ablandamiento y fusión de constituyentes de ganga es ~80-130°C para B=0,5, y ~20-50°C para B=2. Por la mayor temperatura de fusión de escoria altamente básica y energía extra por mayor cantidad de fundente, la basicidad se mantiene en ~1,2.
| Tabla 1 Composición óptima de escoria BF | |||
| Al2O3 | CaO | MgO | SiO2 |
| % | % | % | % |
| 5 | 43 | 16 | 36 |
| 10 | 44 | 14 | 32 |
| 15 | 44 | 12,5 | 28,5 |
| 20 | 45 | 11 | 24 |
| 25 | 48 | 8 | 19 |
| 30 | 56 | 5 | 9 |
| 35 | 54 | 4 | 7 |
Propiedades de la escoria
Las propiedades fisicoquímicas son principalmente función de composición y temperatura. A continuación se describen estas relaciones para desarrollar tendencias generales.
Temperaturas de liquidus – Las relaciones de temperatura de liquidus y composición para los cuatro componentes primarios se representan en diagrama de fases cuaternario. Fig 8 generada desde planos ternarios. Fig 8a y 8b no son diagramas de fases. Dos tendencias generales: (1) temperaturas de liquidus aumentan con aumentos en (Al2O3) y B/A, y (2) (MgO) en rango 8-14% tiende a minimizar el aumento de temperatura de liquidus causado por aumento en (Al2O3) o B/A.
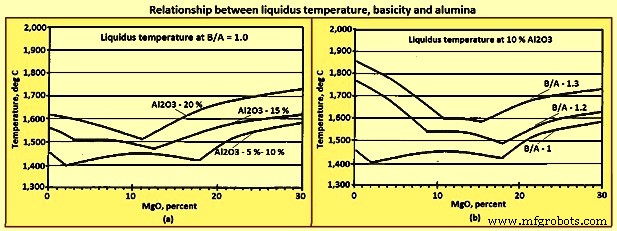
Fig 8 Relación temperatura liquidus, basicidad y alúmina
Viscosidad – Medida de fuerza necesaria para cambiar forma de un material, en "poise". Mayor viscosidad, más fuerza para fluir. Para comparar: a 20°C viscosidad agua = 0,01002 poise; viscosidad típica aceptable de escoria ~2-5 poise; viscosidad SiO2 líquido ~100.000 poise. La alta viscosidad de SiO2 líquido es por estructura polimérica. La ruptura por óxidos básicos baja viscosidad. La disminución de viscosidad con aumento de B/A se muestra Fig 9a. En general, viscosidad de mezcla líquido/sólido aumenta con más sólidos suspendidos. Impacto de temperatura en viscosidad es considerablemente mayor por debajo de temperatura de liquidus que por encima (Fig 9b).
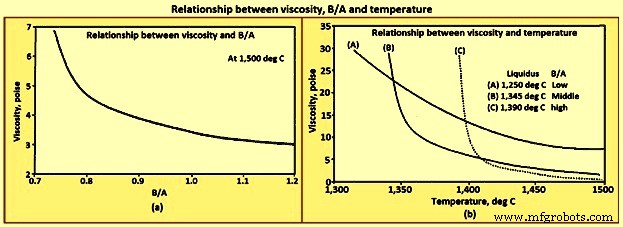
Fig 9 Relación entre viscosidad, B/A y temperatura
Dos tendencias: (1) Por encima de liquidus, viscosidad disminuye con aumento de temperatura y B/A. (2) Por debajo de liquidus, viscosidad disminuye con aumento de temperatura y disminución de B/A.
Ratio de partición de azufre – La siderurgia en BF es buen proceso desulfurizante comparado con acería por diferencia en potencial de oxígeno de escorias. El efecto en desulfuración puede mostrarse: (CaO) + [S] = (CaS) + (FeO), donde potencial oxígeno indicado por (FeO). Mayor (FeO) impulsa reacción a izquierda y mayor [S]. Escorias de acería con (FeO) 15-25% son más débiles desulfurizantes que escorias de hogar BF con (FeO) <1%.
Esencialmente todo azufre en BF sale en arrabio y escoria. Relación para predecir [S] basada en balance de masa para 1 tonelada arrabio: Ec(i) St = [S]/100 x 1.010 + (S)/100 x Svol (1.010 = kg arrabio en tonelada incluyendo 1% pérdida rendimiento; St = carga azufre kg/tHM; Svol = volumen escoria kg/tHM). Ec(ii) Sp = (S)/[S] (Sp = ratio partición azufre). Ec(iii) [S] = St x 100 / (Sp x Svol + 1.010).
Sp de escoria predecible por Ec(iv) Sp = 147,7 x BB + 37,7 x [Si] – 190 y Ec(v) BB = {(CaO)+0,7(MgO)}/{0,94(SiO2)+0,18(Al2O3)}. BB = basicidad ratio Bell. Coeficientes Ec(iv) de análisis regresión de horno específico. Ec(iv) y Ec(v) construyen Fig 10(a); Ec(iii), Ec(iv), Ec(v) construyen Fig 10(b).
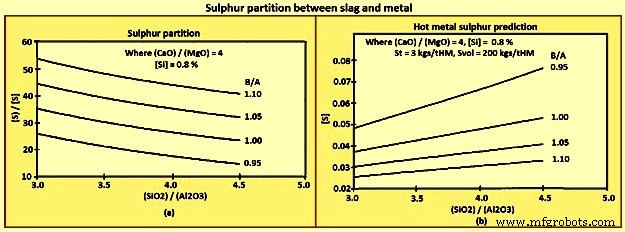
Fig 10 Partición de azufre entre escoria y metal
Tendencias generales: (i) [S] disminuye con St decreciente y Sp y Svol crecientes, (ii) Sp normalmente aumenta con B/A, (iii) CaO mejor desulfurizante que MgO, (iv) Al2O3 tiene efecto menor en Sp que SiO2.
Capacidad de álcalis – Fenómeno "reflujo" o "reciclaje" en BF por flujo contracorriente gases vs sólidos/líquidos, especialmente azufre, zinc y álcalis. Reciclaje de potasio (K) en Fig 11a. Reciclaje: elemento baja en fase sólida/líquida, reacciona formando especies gaseosas en regiones alta temperatura, sube como gases, reacciona y es absorbido por fases sólidas/líquidas en regiones baja temperatura. Resulta en concentraciones internas mucho mayores que entrada/salida. Ej: carga interna K 10 kg/tHM, materiales cargados solo 2 kg/tHM.
Álcalis no tienen efectos benéficos, pero muchos deletéreos: absorbidos por refractarios, coque, mineral causando degradación y hinchazón. Pueden formar costras que se desprenden alterando condición térmica, o acumularse constriñendo flujo de carga y gas. No pueden evitarse (están en todos carbones, coques, y menor medida minerales). Carga de álcalis debe minimizarse.
Parte sale en gas superior, cantidad función de perfil temperatura tope. Restantes deben eliminarse en escoria. Capacidad de escoria para eliminar álcalis = capacidad de álcalis de escoria. Relaciones de capacidad con composición y temperatura en Fig 11b. En general, capacidad aumenta con B/A menor y temperatura menor.
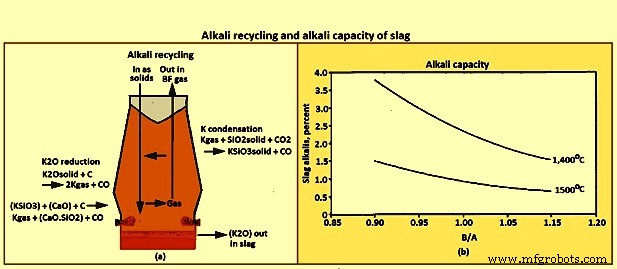
Fig 11 Reciclaje de álcalis y capacidad de álcalis de la escoria
Actividad de sílice – [Si] producido depende de materiales de carga, operación del horno y química de escoria. Impacto química: [Si] = (SiO2) x GSiO2 / GSi x Keq / (P^2)CO. CO = monóxido carbono. Desarrollada de constante equilibrio Keq = {ASi x (P^2)CO} / {ASiO2 x Ac}, para reacción (SiO2) + 2C = [Si] + 2COgas, definiciones actividades: ASiO2 = (SiO2) x GSiO2 y ASi = [Si] x GSi, asumiendo actividad carbono en hogar = 1. Tendencia: [Si] disminuye al disminuir (SiO2).
Factores de diseño de escoria
En algunos BF, composición típica formada por ganga del mineral y ceniza de coque es 9% CaO, 5% MgO, 75% SiO2, 10% Al2O3. Esta composición tiene temperatura liquidus ~1.600°C y no fluye bien incluso arriba de su liquidus. Por tanto, CaO y MgO se añaden a la carga para "fundentar" ganga y ceniza resultando en liquidus aceptables y características de flujo.
Diseño básico de escoria = selección de tipos y cantidades de fundentes con carga y coque para producir escoria de propiedades aceptables. Selección de carga y coque impulsada por economía (fuentes locales vs importadas, grado de benefició). Estas fuerzas económicas resultan en amplia gama de composiciones mundialmente.
Factores generales para diseñar escoria para operación normal: (i) temperatura liquidus (escoria completamente líquida en hogar y colada), (ii) viscosidad (baja viscosidad, alta fluidez para drenar), (iii) capacidad azufre (Sp suficiente para arrabio con azufre en especificación), (iv) capacidad álcalis (suficiente para evitar acumulación), (v) control silicio arrabio (efecto química escoria en [Si]), (vi) volumen escoria (suficiente para estabilidad propiedades y calidad arrabio, pero no tan alto que requiera combustible excesivo o contribuya inestabilidad), (vii) propiedades robustas (insensibles a variaciones normales en operación, específicamente temperatura arrabio), (viii) uso final (requisitos del uso final de la escoria).
Diseño debe reconocer que factores no son independientes y siempre implica equilibrar factores contradictorios (Tabla 2).
| Tabla 2 Tendencias normales contradictorias | ||
| Parámetro deseado | Basicidad | Al2O3 |
| Menor temperatura liquidus | Menor | Menor |
| Menor viscosidad | Mayor | |
| Mayor eliminación K | Menor | Menor |
| Menor [S] | Mayor | Mayor |
| Menor [Si] | Mayor | Mayor |
Dos ejemplos de diseño de escoria. Primero (Tabla 3): aumentar eliminación álcalis sin aumentar [S]. Resolución: aumentar volumen escoria mediante SiO2 adicional en carga, disminuyendo basicidad.
| Tabla 3 Ejemplo diseño escoria para mayor eliminación K2O | |||||
| Basicidad | Volumen escoria | K2O | K2O eliminado | (S) | S eliminado |
| B/A | kg/tHM | % | kg/tHM | % | kg/tHM |
| 1,10 | 225 | 0,47 | 1,30 | 1,82 | 5,00 |
| 1,05 | 282 | 0,55 | 1,55 | 1,77 | 5,00 |
| 1,00 | 290 | 0,63 | 1,85 | 1,72 | 5,00 |
| 0,95 | 298 | 0,71 | 2,10 | 1,68 | 5,00 |
Segundo ejemplo (Tabla 4): bajar [Si] sin impactar negativamente otras propiedades. Resolución: disminuir (SiO2) aumentando (Al2O3) usando cuarcita (material carga alto Al2O3), manteniendo (CaO) y (MgO) constantes. Cambio química resulta en disminución tanto [Si] como [S].
| Tabla 4 Ejemplo diseño escorias con menor [Si] | |||||
| Periodo | Unidad | Base | Número 1 | Número 2 | Número 3 |
| Basicidad | 1,12 | 1,13 | 1,13 | 1,12 | |
| (MgO) | % | 11,8 | 11,5 | 11,7 | 11,5 |
| (Al2O3) | % | 7,8 | 10,2 | 10,3 | 11,7 |
| [Si] | % | 0,76 | 0,53 | 0,54 | 0,49 |
| [S] | % | 0,043 | 0,031 | 0,029 | 0,026 |
Escoria tras el BF
El uso de escoria BF está impulsado por economía de procesamiento y demanda de mercado. Donde procesamiento y comercialización los hace la organización productora, mercados tienden a ser locales con procesamiento mínimo. Según tendencia actual, organizaciones independientes toman propiedad de escoria líquida al final de la canaleta, llevando a mercados más amplios con procesamiento extensivo. La escoria producto puede clasificarse por tasa de enfriamiento.
Escorias enfriadas al aire son las de baja tasa de enfriamiento. Son escorias solidificadas en fosas y enfriadas frecuentemente con rociadores de agua. Usos principales: construcción carreteras, balasto ferroviario, agregado. También usadas en producción cemento, lana mineral aislamiento, tejados, vidrio.
Escorias pelletizadas y granuladas son de alta tasa enfriamiento. Pelletizada: vertiendo escoria líquida en tambor rotatorio, a veces con agua. Granulada: vertiendo directamente en gran fosa de agua o rociadores alta presión que rompen en gotitas. Escorias enfriadas rápido usadas para mismas aplicaciones que aire. Alto contenido vítreo las hace particularmente aptas para cemento Portland.
Proceso de manufactura
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Granulación de Escoria de Alto Horno en la Colada: Visión General del Proceso
- Optimización de la Productividad del Alto Horno: Parámetros y Estrategias Clave
- Optimización de Operaciones en Alto Horno con Escoria de Alta Alúmina
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Granulación en Seco de Escoria de Alto Horno: Impulsando Recuperación Energética y Sostenibilidad
- Optimización de Operaciones en la Casa de Vaciado del Alto Horno para Eficiencia y Confiabilidad
- Reducción de Emisiones de CO₂ en la Ferropreparación por Alto Horno
- Cómo la Ingeniería de Precisión Impulsa el Éxito de la Fabricación Moderna