



Prevención de irregularidades en la operación del alto horno: Estrategias probadas
Irregularidades del alto horno durante la operación
El movimiento suave y uniforme de los materiales de carga hacia abajo y el movimiento de los gases del horno en dirección ascendente es muy importante para una operación estable y eficiente del alto horno (AH). Para asegurar esto, se ha realizado mucho trabajo en el pasado reciente. Esto incluye: (i) mejora en las características de los materiales de carga, (ii) mejora en el sistema de carga del horno, (iii) mejora en el sistema de refrigeración del AH, (iv) automatización y control adecuados de la operación del AH para eliminar errores humanos, y (v) mejora en los procedimientos operativos del horno. A pesar de estas mejoras, el AH no siempre funciona tan suavemente como el observador casual podría creer y las irregularidades durante la operación ocurren. Sin embargo, las irregularidades del horno no son tan frecuentes como en años anteriores, pero aún persisten alteraciones en las operaciones del AH que causan considerable preocupación y frecuentemente requieren pensamiento rápido, buen juicio y habilidad, así como acciones correctivas oportunas por parte del operador para prevenir problemas graves.
Las principales razones de las irregularidades operativas del AH son: (i) dispositivos mecánicos defectuosos como refrigeradores con fugas, válvulas defectuosas, etc., (ii) operaciones defectuosas como carga defectuosa y retrasos en el golpe, y (iii) cambios fisicoquímicos anormales que tienen lugar dentro del AH. Las principales irregularidades operativas del AH se describen a continuación.
Colgaduras y deslizamientos del horno
La colgadura es el fenómeno en el AH que ocurre cuando los materiales de carga cargados en la parte superior del AH no se mueven continuamente hacia el hogar del horno. La colgadura se origina cuando la carga, en su camino hacia abajo, encuentra una resistencia muy alta, resultando en la detención del movimiento de la carga. La colgadura ocurre debido al puenteo de los materiales de carga en la chimenea del horno. Cuando ocurre, el material debajo de la colgadura continúa moviéndose hacia abajo, formando un espacio vacío de material sólido pero lleno de gas caliente a muy alta presión. Este espacio continúa creciendo hasta que la colgadura finalmente colapsa.
Cuando la colgadura colapsa, el material cae hacia abajo debido al hueco que se ha creado debajo de la colgadura. El colapso de la colgadura es un fenómeno llamado 'deslizamiento' que resulta en un funcionamiento irregular del AH, resultando en una distribución no uniforme de gas con sus implicaciones en los parámetros del AH. Durante el deslizamiento del horno, los materiales cargados caen incontrolablemente hacia el hogar del horno en un estado térmicamente no preparado, lo que lleva al enfriamiento del horno. También fuerza los gases calientes hacia arriba con una fuerza muy alta. En casos severos, el empuje repentino hacia abajo del material colgado fuerza los gases calientes hacia arriba con la fuerza de una explosión. Esta repentina oleada de gas abre los respiraderos de gas de tope y a veces es tan grande que causa daños severos a los equipos de la parte superior del horno.
La colgadura que precede al deslizamiento es causada por cualquiera de varias condiciones diferentes en las que la permeabilidad de la carga disminuye ya que parte del material cierra los vacíos entre las partículas cargadas y las une flojamente. Cuando hay un alto porcentaje de finos en la carga y la velocidad del gas del horno es relativamente alta, los finos cierran las aberturas entre las otras partículas y causan colgadura. En algunos casos, la escoria que se ha fundido es soplada hacia arriba en gotas y cuando posteriormente contacta material de carga más frío, se resolidifica y cierra las aberturas entre las partículas y tiende a cementarlas juntas.
En algunos casos, la reacción de descomposición del monóxido de carbono (CO) 2CO = CO₂ + C es catalizada, y el carbono (C) se deposita como hollín. Esto cierra las aberturas entre las partículas y mantiene las partículas juntas. En otros casos, donde el contenido de álcalis de la carga es alto, los compuestos de álcalis se reducen a vapor de álcalis que asciende con el gas del horno y se condensa en la porción más fría de la carga para causar el mismo tipo de condición de colgadura.
Otro tipo de colgadura a veces ocurre en los AH que se están operando muy eficientemente y se les exige su mejor tasa de producción. Bajo estas condiciones, si hay un cambio ligeramente desfavorable en la distribución del gas, la resistencia del coque, o el tamaño de partícula de la carga, entonces el óxido de hierro de la carga ferrífera no se reduce a hierro metálico lo suficientemente rápido, resultando en que el óxido de hierro se funda y baje como líquido sobre las partículas de coque. Cuando esto ocurre, el óxido de hierro líquido se reduce a hierro sólido y se consume considerable calor por la reducción. Por tanto, las partículas de coque se cementan juntas y la permeabilidad de la masa en movimiento en el AH disminuye considerablemente, resultando en la colgadura del horno.
Un tipo similar de colgadura también puede ocurrir si el AH se opera a una temperatura de llama demasiado alta para la calidad (particularmente la reducibilidad) del material de carga. Cuando las isotermas de alta temperatura se expanden lo suficiente hacia arriba en el horno, pueden comenzar a fundir material no reducido, y cuando ese material desciende a un ambiente más reductor, se reduce y, dependiendo de la temperatura, puede solidificarse (el punto de fusión de FeO es alrededor de 1.370 °C y el hierro puro es alrededor de 1.535 °C), y cerrar la carga.
Cuando la carga no se mueve correctamente a través del horno y hay un movimiento lento del material a través del horno, el operador debe tomar medidas correctivas inmediatamente para evitar un deslizamiento mayor que puede ser un evento muy desastroso. Bajo condiciones extremas, un deslizamiento puede llevar a un horno enfriado. Cada colgadura y deslizamiento debe analizarse adecuadamente para determinar las causas de la colgadura de modo que se puedan hacer cambios en los procedimientos operativos para prevenir que la colgadura se repita.
Normalmente hay dos tipos de colgaduras que ocurren en un AH: (i) colgadura superior que ocurre en la parte superior de la chimenea y principalmente ocurre debido a la reacción de deposición de carbono y condensación de vapor de álcalis, y (ii) colgadura inferior que ocurre en la chimenea inferior, vientre y zonas de bosh y ocurre porque se generan vacíos en la chimenea.
Las acciones correctivas para la eliminación de colgaduras en el AH son: (i) uso de caliza en bulto grande, cuya calcinación en el AH produce CO₂ (dióxido de carbono) que fuerza la reacción de pérdida de solución y mejora la permeabilidad de la cama, y (ii) reducción de la temperatura y presión del soplado para mejorar la distribución y flujo de gases en el horno. En caso de colgadura pesada prolongada, la presión del aire caliente de soplado se reduce drásticamente por unos momentos. El choque creado debido a esta reducción repentina en la presión del aire caliente hace que el horno se deslice. Este deslizamiento es normalmente pesado y, por tanto, esta acción correctiva debe realizarse solo después de golpear el horno cuando el hogar del horno tiene el mínimo de metal líquido y escoria. En un caso extremo, una colgadura persistente puede curarse soplando el horno a nivel de vientre y llenándolo con coque en blanco.
Andamios (Scaffolding)
El término andamiaje se usa cuando acreciones o costras se acumulan en las paredes del horno y causan una disminución en el área transversal de la chimenea del AH. Los andamios normalmente están compuestos por una capa sólida en el lado interior del AH y una capa de material de carga suelto entre esta capa y la pared del AH. Los andamios pueden ocurrir relativamente en el nivel superior de la chimenea del alto horno o relativamente bajo en la chimenea, cerca de la parte superior del vientre. Es difícil generalizar los tipos de andamios ya que hay muy poco en común entre la estructura y ubicación de andamios de diferentes AH. Sin embargo, los andamios pueden agruparse generalmente en dos grupos: (i) andamios laminados, y (ii) andamios no laminados. Los andamios con estructura laminada consisten en capas alternas de hierro metálico (Fe) y carga rica en álcalis. Los andamios pueden causar colgaduras en el AH. La formación típica de un gran andamio en un AH se muestra en la Fig. 1.
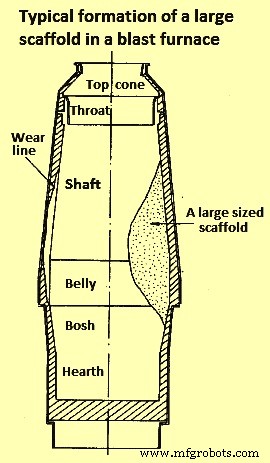
La formación de andamios cerca de la parte superior del vientre resulta frecuentemente debido a finos excesivos en el material de carga y una composición química de cal de la escoria superior a la normal (reflejada por la mayor basicidad de la escoria). La solución de cal en las escorias formadas en la chimenea del horno aumenta el punto de fusión de la escoria. Dado que la escoria frecuentemente lleva algunas partículas de finos de la carga en suspensión, el aumento en el punto de fusión puede causar que esta mezcla de finos y escoria se adhiera a las paredes superiores del vientre. Esta acumulación en la pared superior del vientre desvía los gases calientes del horno más hacia el centro del horno. Con menor volumen de gases calientes a lo largo de las paredes, las acreciones tienden a enfriarse y solidificarse completamente. Estas costras entonces pueden crecer hasta bloquear un gran porcentaje del área transversal del AH.
Los prerrequisitos para la formación estable y perjudicial de andamios son: (i) presencia de material adecuado en la carga del AH para construir el andamio (ej. finos, carga mal cribada, sinter con características inferiores de degradación a baja temperatura, uso de sinter almacenado por largo tiempo, húmedo y frío, o coque de tamaño pequeño, etc.), (ii) presencia de material aglomerante (cementante) para la aglomeración del material de carga, (iii) presencia de un mecanismo de fijación (anclaje) para construir el andamio en la pared del eje del AH que puede ser un enlace químico con el material de revestimiento, anclaje físico alrededor de las placas de refrigeración, construcción de arco hacia las paredes del vientre, o simplemente condensación del material aglomerante en la pared, (iv) suministro continuo de los componentes adherentes, y (v) el andamio formado es lo suficientemente fuerte para resistir las fuerzas de desgaste de los materiales descendentes.
El lugar donde se ubica el andamio depende del material aglomerante, material adherente, materiales de carga, operación del horno y características constructivas del horno como elementos de refrigeración y material de revestimiento. Puede ubicarse en varios niveles en el AH como el eje, el vientre o la barriga.
Los compuestos de álcalis o zinc se reducen a vapores metálicos cerca del fondo del AH. Estos vapores ascienden con los gases del horno a la porción superior más fría donde se reoxidizan a partículas sólidas muy finas. Estas partículas finas se adhieren a la pared del horno junto con otros materiales finos atrapados en ella. Esta es también otra causa del inicio de la formación de un andamio.
El bloqueo debido al andamiaje reduce el área disponible para la fundición de materiales ferríferos. Los andamios distorsionan el flujo de gas dentro del horno y aumentan la tasa de combustible mientras promueven colgaduras y deslizamientos del horno. También disminuyen la productividad del horno. Debido a la mayor tasa de combustible, resulta una menor eficiencia de combustible del horno. Cuando los andamios se desprenden de las paredes, descienden al hogar. Esto causa alteraciones graves del horno y reduce la calidad del metal caliente. En caso de que el tamaño de la costra sea demasiado grande, puede causar el enfriamiento del AH.
Canalización (Channeling)
El fenómeno de canalización ocurre cuando los gases ascendentes en el horno no se distribuyen adecuadamente de manera uniforme tanto radial como circunferencialmente en el horno y encuentran un camino de menor resistencia. Las diferentes causas para que ocurra la canalización en el alto horno son: carga de finos excesivos, distribución inadecuada del material de carga dentro del horno y alto nivel de hierro líquido y escoria líquida en el hogar. La canalización altera los procesos de calentamiento y reducción, lo que a su vez afecta la calidad del metal caliente.
Las indicaciones de la canalización son: (i) el AH acepta el soplado sin aumento en la caída de presión, (ii) la temperatura del gas de tope que sale del AH es alta, (iii) la relación CO/CO₂ es alta, (iv) el gas de tope tiene alto contenido de polvo de chimenea, y (v) hay un aumento en la tasa de coque.
En caso de carga de finos, la canalización conduce al aumento de la carga térmica en las paredes del AH, lo que resulta en una operación inestable del AH y reducción de la producción. Debido a los finos, los gases ascendentes se desvían del área y canalizan alrededor de los finos. Esta desviación de los gases ascendentes altera el precalentamiento de los materiales y el proceso de reducción. Causa apertura no programada de respiraderos, química del metal caliente fuera de especificación, producción inestable del AH y reducción de la productividad del horno. Si la canalización puede predecirse eficazmente, entonces la carga térmica del AH puede reducirse mejorando la calidad de las materias primas o ajustando la operación del AH.
Los aspectos importantes en caso de canalización en un AH son: (i) la carga del AH tiene no uniformidad tanto con respecto al tamaño como a la distribución de la carga, (ii) la velocidad crítica de gas puede ser excedida localmente, (iii) las partículas más ligeras (coque) son sopladas fuera de esas regiones y depositadas en regiones de baja velocidad y los minerales más pesados se asientan preferencialmente (cambio de mineral), (iv) los fenómenos que tienen lugar en (iii) contribuyen a la compacidad de la región menos permeable y hacen que la caída de presión radial sea más desigual, (v) el gas en el horno entonces fluye a través de un sistema de canales distintos que se conoce como canalización, y (vi) la restauración de la tasa de soplado al valor anterior no es una solución debido al 'efecto histéresis'.
Las precauciones necesarias para el control de la canalización incluyen: (i) uso de materiales de carga con mayor resistencia, distribución de tamaño estrecha y tamaño óptimo, y (ii) mantenimiento de la presión de tope en un nivel alto.
Rotura (Breakout)
Una 'rotura' es el término usado para denotar las condiciones y resultados de la fuga de gas y coque, o escoria, o hierro, desde el vientre, pecho de tobera o hogar de un AH. Las roturas pueden ocurrir en cualquier punto por debajo de la zona de fusión en el horno, pero la mayoría de las roturas severas son de escoria líquida y de hierro líquido. La rotura de hierro líquido tiene lugar en un nivel por debajo de la superficie del hierro que yace en el hogar, y son ya sea a través de las paredes del hogar y la estaca de refrigeración o en el fondo del hogar y hacia fuera bajo la estaca de refrigeración del hogar. La rotura del AH es un peligro infrecuente e insidioso en la operación del AH. La rotura puede tener lugar en el nivel del vientre, en la tobera (enfriador de pecho, tubería de soplado, o mira), o en el hogar.
Las roturas de escoria normalmente no son tan serias como las de hierro, porque no hay tanto peligro de explosiones como en el caso cuando el hierro líquido y el agua entran en contacto. Con cualquiera de los tipos de rotura, es necesario, si es posible, abrir el orificio de golpe y drenar la mayor cantidad posible de material líquido, y sacar el horno de soplado.
En caso de rotura de escoria, la rotura puede enfriarse con chorro de agua, y el orificio donde ocurrió la rotura puede cerrarse reemplazando los ladrillos refractarios, o bombeando lechada de arcilla refractaria en la abertura, o apisonando un cemento plástico o poniendo cuerda de amianto en ella.
En caso de rotura de hierro, prácticamente no hay control. El metal caliente debe salir del orificio hasta que el horno esté seco. Después de que se haya eliminado el hierro acumulado, se puede usar un refractario adecuado para cerrar el orificio. Si la rotura de hierro es severa, normalmente se necesita una reparación completa del hogar. En caso de rotura no severa, frecuentemente es necesario cambiar las estacas de refrigeración del hogar dañadas.
Las roturas son causadas por fallos en las paredes del hogar, con el resultado de que el hierro líquido o la escoria líquida o ambos pueden fluir de manera incontrolada fuera del horno y auxiliares circundantes. El peligro de roturas del hogar se ha reducido notablemente en tiempos recientes ya que el hogar ha recibido mucha atención, y se ha desarrollado una construcción del hogar más pesada, resistente y costosa.
Las roturas de escoria ocurren desde la parte superior de la estaca de refrigeración del hogar hasta el nivel de las toberas. Rara vez son peligrosas pero pueden causar algunos daños al revestimiento de ladrillo y son una molestia considerable debido al retraso resultante para la reparación y el tiempo necesario para limpiar el desastre causado por ellas.
Las roturas de soplado, gas y coque, normalmente conocidas como roturas de vientre, son casi cosa del pasado. Su eliminación puede atribuirse a las mejoras en la práctica operativa, trabajo más suave en minerales cada vez más inferiores, 'deslizamientos' menos violentos, y al fortalecimiento del vientre en general. Con el control actual sobre la operación del horno, el vientre no falla excepto en intervalos infrecuentes.
Las causas de las roturas de vientre son: (i) por condiciones dentro del horno, como alta presión de soplado, deslizamientos muy pesados, o trabajo severo en las paredes del hogar, todos los cuales pueden llevar a rotura, (ii) rotura de las bandas del hogar, expulsión de las placas de refrigeración, o partes de albañilería entre la banda y la placa, o (iii) agrietamiento y apertura de las estacas de refrigeración del vientre.
Los métodos seguros de práctica sirven de poco para prevenir roturas de pecho de tobera o vientre si, por diseño o construcción defectuosos, se han incorporado segmentos de albañilería débilmente construidos, insuficientemente reforzados o inadecuadamente refrigerados en esta parte del AH. Los métodos de modificación de práctica sirven de poco debido a la repentina con la que ocurre tal rotura. Posiblemente el 95 % de la prevención reside en la construcción y el 5 % en la experiencia, ingenio y disposición de la casa de colada para la accesibilidad de señales y posibilidades de escape.
Durante los últimos años, roturas severas han ocurrido más frecuentemente en el hogar que en el vientre y el pecho de tobera. De hecho, esto siempre ha sido así, pero con poca cantidad de metal caliente en el hogar, las roturas no eran necesariamente serias, especialmente porque la presión de soplado no era alta. Con el aumento de tonelaje y conducción rápida, las roturas han asumido proporciones serias, a veces destruyendo el horno, ocasionalmente costando vidas, y casi siempre causando desastres, retrasos e inconvenientes.
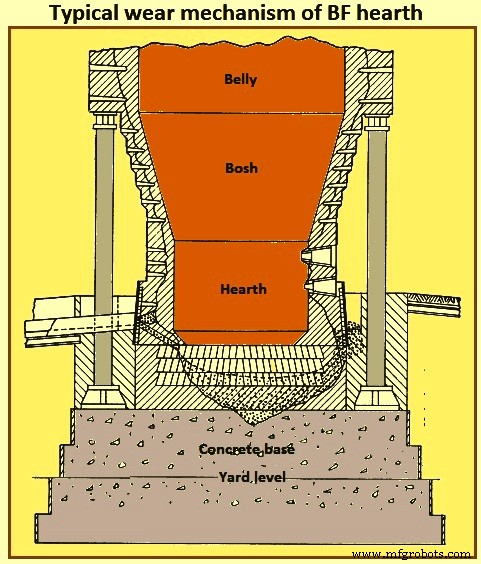
Las agencias destructivas dentro de las paredes del hogar responsables de las roturas del hogar son: (i) erosión de las paredes del hogar por el aire caliente de soplado especialmente sobre el orificio de golpe, (ii) desintegración de la albañilería por la acción química del hierro líquido y escoria líquida, y (iii) acción mecánica del hierro líquido penetrando las juntas de la albañilería. La Fig. 2 muestra el mecanismo típico de desgaste del hogar del AH.
Hogar enfriado (Chilled hearth)
Este es un trastorno muy serio ya que afecta adversamente el golpe. Puede resultar por baja entrada de combustible, humedad excesiva en el soplado, y agua filtrada de toberas, etc. Si es debido a estas razones, el enfriamiento es gradual y puede rectificarse antes de que se vuelva serio. Un deslizamiento pesado también puede causar enfriamiento del AH. El enfriamiento debido a deslizamiento es repentino.
Las razones comunes para el enfriamiento del AH son normalmente las paradas largas no preparadas. Incluso las paradas preparadas también pueden resultar en condiciones de hogar enfriado durante el reinicio. El enfriamiento del AH puede tener lugar por varias razones, que incluyen irregularidades operativas, carga inadecuada de la carga, averías graves de equipos, fugas de agua serias, y muchas más.
El AH puede enfriarse cuando hay coque insuficiente u otros combustibles presentes en las toberas para sostener el proceso normal de reducción y fundición. Si el AH muestra síntomas de enfriamiento, el operador del AH se enfrenta a una difícil elección. Si continúa soplando viento, los líquidos continúan produciéndose que no pueden drenarse. Un alto nivel de líquidos en el hogar puede resultar en la quema de las toberas y las tuberías de soplado. Por otro lado, si se detiene el soplado, la escoria entra en las toberas y tuberías de soplado y se solidifica, resultando en daños significativos a esas partes. Además, se necesita tiempo para reparar este daño, lo que hace que el horno se enfríe aún más y haga la recuperación aún más difícil.
Durante la operación regular, el AH normalmente proporciona señales de advertencia antes de que el horno muestre síntomas de enfriamiento. Las señales de advertencia normalmente consisten en: (i) reducción en el volumen de viento y movimiento lento de la carga debido a que el horno funciona en frío, (ii) colgaduras y deslizamientos frecuentes en el horno, (iii) temperatura del metal caliente golpeado y escoria líquida es menor que la temperatura normal, (iv) escoria líquida golpeada es viscosa y no se mueve libremente en el canal de escoria, (v) agua saliendo del orificio de golpe, (vi) bloqueo de toberas y tuberías de soplado con escoria o mezcla escoria-metal, (vii) acumulación excesiva de metal caliente y escoria en el horno debido a drenaje insuficiente de metal caliente y escoria durante el golpe y/o retraso en la apertura del orificio de golpe, y (viii) muy poco coque en la zona del deadman. Cuando el horno comienza a dar señales de advertencia, es necesario tomar acciones correctivas para evitar el acercamiento del AH hacia un enfriamiento. Las acciones correctivas son varias, pero es aconsejable operar el horno en el lado más caliente aumentando el coque en la carga.
En resumen, las razones para el enfriamiento del AH pueden ser: (i) fuga excesiva de agua, (ii) materiales de carga del horno fuera de especificación (materias primas), (iii) vastas fluctuaciones en la calidad de los materiales de carga, (iv) instrumentos y dispositivos de medición no calibrados correctamente o funcionando mal, (v) el operador del AH no puede leer adecuadamente lo que sucede dentro del horno a partir de los datos disponibles, (vi) el operador del AH no reacciona o reacciona tarde a los problemas notados durante la operación, (vii) las señales de advertencia tempranas son ignoradas y no reportadas a los superiores, (viii) violaciones de la disciplina tecnológica con respecto a la inspección de fugas de agua, práctica de casa de colada, y taponamiento de toberas, etc., (ix) falta de experiencia del personal operativo, (x) paradas no preparadas del horno debido a averías repentinas de equipos clave como sistema de carga, sistema de aire caliente, y sistema de recogida y limpieza de gas que requieren reparación mayor y mucho tiempo para reparar, y (xi) rotura de orificio de golpe o hogar que necesita mucho tiempo para recuperación.
Pilares (Pillaring)
Si el soplado no puede penetrar hasta el centro del horno, puede llevar a la formación de una columna central fría de la carga con una zona anular caliente alrededor. Esto se conoce como pilares. Una barra insertada a través de un orificio de tobera muestra una porción rojo caliente en ambos extremos y una porción central fría si existe pilares en el horno. La extensión de la porción central fría de esta barra indica la extensión del pilar existente en el horno. Los pilares pueden eliminarse aumentando la presión del soplado que puede penetrar más y calentar el pilar.
Obstrucción de las tomas de gas
La operación del AH debe suspenderse si el polvo se acumula en las tomas y el bajante y solo puede reanudarse después de la limpieza. Esto ocurre debido a un diseño defectuoso de la toma de gas, particularmente la sección transversal inadecuada y juntas impropias.
Inundación y expulsión de coque a través de orificios de golpe
En el vientre, el metal líquido y la escoria gotean a través de la cama de coque permeable contra el empuje ascendente de los gases ascendentes. Un aumento en el flujo de gas o líquido puede impedir que el metal líquido y la escoria fluyan hacia abajo, causando que se acumulen en los intersticios del coque hasta que el peso del líquido supera el empuje ascendente de los gases y desciende repentinamente al hogar. Este fenómeno se conoce como inundación (flooding) que puede minimizarse teniendo una alta porosidad, es decir, usando un tamaño medio de coque más alto. El coque de mejor calidad también es beneficioso ya que la degradación dentro del horno se reduce y, por consiguiente, la permeabilidad en la región del vientre mejora.
Cualquier cosa que imponga una restricción al volumen de la raceway de la tobera causa retención y subsiguiente tendencia a la inundación. La interrupción en la tasa de soplado uniforme causa el colapso de la raceway y cuando se reanuda de nuevo, las partículas pequeñas de coque no pueden volver a entrar en la raceway y, por consiguiente, descienden al hogar en lugar de quemarse en la zona de la tobera, resultando en un hogar obstruido, causando el bien conocido fenómeno de expulsión de coque desde las muescas de escoria y hierro durante el golpe. Esto frecuentemente conduce a críticas injustificadas de la calidad del coque. El soplado uniforme del horno es el mejor remedio para evitar esto.
Fugas en toberas, orificios de golpe y refrigeradores
A pesar de diseños adecuados, las partes refrigeradas por agua del horno pueden ceder y deben ser reemplazadas o rectificadas inmediatamente, en la medida de lo posible. El mono (monkey) es la parte problemática y a menudo necesita reemplazos frecuentes. Si no es posible rectificar o reemplazar el refrigerador defectuoso, hay que cortarlo de la red principal de agua y ponerlo fuera de uso.
Las toberas o refrigeradores con fugas en la parte inferior del horno pueden tener efectos desastrosos si no se rectifican a tiempo. Los refrigeradores de orificio de golpe con fugas conducen a la generación de vapor que al entrar en contacto con el hogar de carbono, erosiona el revestimiento del hogar, y la campaña debe detenerse para reparaciones capitales. Las instrucciones de mantenimiento para orificios de golpe deben seguirse escrupulosamente para minimizar estos problemas.
Proceso de manufactura
- Escoria de alto horno: esencial para una operación óptima del horno
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Optimización de Operaciones en Alto Horno con Escoria de Alta Alúmina
- Optimización de la eficiencia del alto horno mediante inyección de carbón pulverizado
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Sistemas de carga optimizados en el tope del alto horno para eficiencia y seguridad
- Optimización de la producción de hierro: Química del proceso de alto horno
- Revestimiento Refractario de Alto Horno: Protección de Carcasas para Operación Continua
- Factores Clave que Influyen en el Consumo de Coque en Operaciones de Alto Horno
- Optimización de Operaciones en la Casa de Vaciado del Alto Horno para Eficiencia y Confiabilidad