



Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
El coque metalúrgico, también llamado coque para alto horno (AH), desempeña un papel fundamental en la operación estable del AH. El coque para AH tiene un tamaño típico de 30 mm a 60 mm (algunos hornos utilizan coque de 40 mm a 80 mm) y constituye un componente importante del costo de producción del arrabio (HM). El alto costo se debe a la generación de un gran porcentaje de fracciones finas de coque durante la producción de coque para AH en los hornos de coque. Estas fracciones finas se conocen como brisa de coque (-10 mm) y coque nut (10 mm a 30 mm). La totalidad de la brisa de coque se consume generalmente en la planta de sinter durante el sinterizado de finos de mineral. Anteriormente, prácticamente no había uso de coque nut en una siderúrgica integrada y se vendía a otros usuarios. El profesor V. I. Loginov sugirió en la década de 1960 cargar el coque nut en el AH mezclado con sinter. Aunque esta idea se probó con éxito, hubo resistencia inicial para usar coque nut en el AH.
Sin embargo, el uso de coque nut en el AH como sustituto de una parte del coque para AH se considera ahora una tecnología probada y la adición de coque nut en la carga del AH se ha convertido casi en una práctica estándar. El uso de coque nut depende en gran medida de su disponibilidad. Se ha logrado con éxito un consumo mensual promedio de coque nut superior a 100 kilogramos por tonelada de arrabio (kg/tHM) en algunos AH. El análisis estadístico de los índices promedio anuales de algunos AH europeos ha demostrado que la introducción de coque nut en la carga del AH dio un factor de sustitución cercano a 1.0.
Práctica convencional y carga mixta con coque nut
En la práctica convencional de fabricación de hierro en AH, la carga férrica (mineral en bruto, sinter y pelotas) y el coque para AH se cargan en capas alternadas. El coque nut se carga normalmente en el AH mezclado con la carga férrica. La adición de coque nut en la capa de carga férrica del AH: (i) ayuda en la utilización efectiva del producto de bajo valor generado durante la carbonización del carbón coquizable, (ii) reduce el consumo de coque para AH, (iii) mejora la productividad del AH, (iv) optimiza el régimen gasodinámico de la operación de fundición en el AH, (v) mejora los índices techno-económicos del AH debido a la reducción del costo de producción del HM, y (vi) reduce las emisiones de CO2 ya que se produce menos coque en los hornos de coque. La Figura 1 muestra la comparación entre la carga convencional y la carga mixta de coque nut con la carga mineral en el AH.
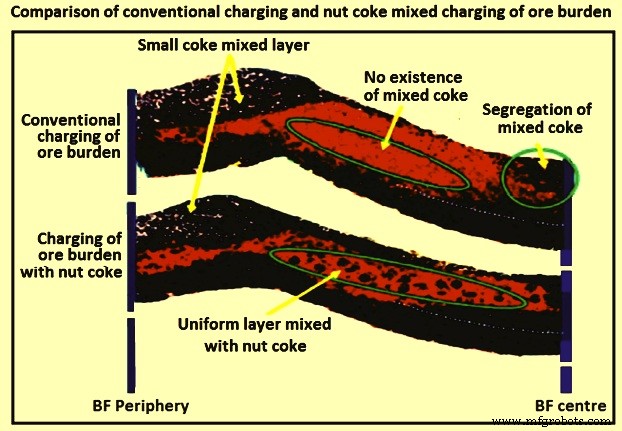
Se han realizado varios estudios y, basándose en ellos, se han llevado a cabo muchos cambios de proceso para reducir el consumo de coque para AH durante la producción de HM. Diferentes estudios han señalado que la carga mixta con coque nut mejora la permeabilidad de la capa de ablandamiento y fusión, así como la reducción directa. Con el coque nut, hay un efecto superior para este fenómeno. La operación de muchos AH ha demostrado la posibilidad de ahorro de coque y aumento de la productividad del AH al usar coque nut mezclado con la carga férrica, pero las razones y el mecanismo de este fenómeno no han sido muy claros hasta tiempos recientes. Básicamente, tres razones pueden afectar la disminución de la tasa de coque: (i) mejora de la permeabilidad al gas en la "zona seca" del AH, (ii) mejora de las condiciones de reducción de la carga férrica, y (iii) "protección" del coque metalúrgico de la reacción de pérdida en solución en el vástago del AH debido a la mayor reactividad del coque nut.
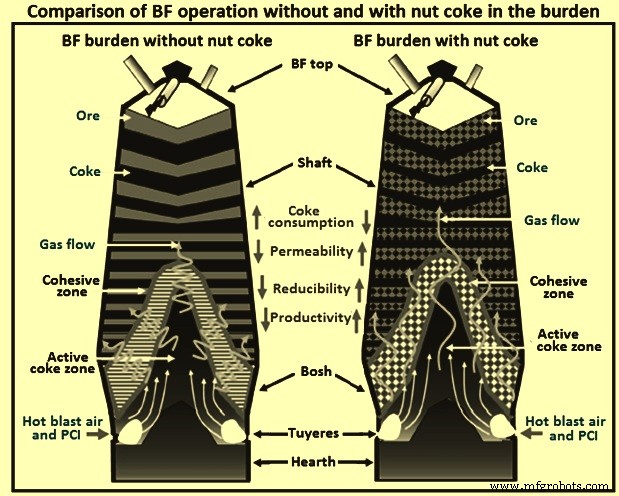
En el pasado reciente, se ha descubierto que una pequeña cantidad de coque nut mezclado con la carga férrica conduce a una mejor cinética de reducción, menor consumo de reductor y mejor permeabilidad de gas y líquido. El coque nut se carga como reemplazo del coque regular para AH. Su utilización afecta la relación de espesor entre la capa de carga férrica y coque y la permeabilidad. Su utilización varía de AH a AH. La interacción del coque nut con la carga a bajas y altas temperaturas es importante. Si se carga más coque nut que la cantidad óptima, causa coque nut no consumido que desciende a la parte inferior del AH. Esto tiene un efecto perjudicial en el hogar del AH, ya que el coque nut no consumido se acumula y obstruye la zona del "deadman". Un deadman obstruido perturba la calidad del HM y la productividad del AH. Este efecto es más severo cuando el AH opera con alta tasa de inyección de carbón. Idealmente, el coque nut debe consumirse completamente antes de la zona cohesiva. La Figura 2 muestra una comparación de la operación del AH sin y con coque nut en la carga del AH.
Estudios sobre permeabilidad y distribución
Un estudio sobre la influencia del espesor de capas de sinter y coque y la mezcla sinter-coque nut en la permeabilidad al gas a temperaturas de 1.100 °C a 1.600 °C ha mostrado que, a medida que disminuye el espesor de las capas de sinter y mineral, disminuye la caída de presión. La mezcla de 90 gramos (g) de coque nut en 1.400 g de sinter es capaz de disminuir la caída de presión a 1.400 °C de 380 mm CA (columna de agua) a alrededor de 50 mm CA. La conclusión del estudio ha sido que la aplicación de tecnología de carga mixta con alta proporción de coque nut en el AH resulta en la mejora de la permeabilidad al gas en la zona cohesiva.
En otro estudio, la segregación y distribución radial del coque nut en un sistema de carga antes de entrar al AH se ha simulado usando el Método de Elementos Discretos. Se ha informado que el equilibrio circunferencial de la masa de coque nut en la tolva de carga es un factor muy importante que afecta la distribución del coque nut. Se ha encontrado que la aplicación de un estabilizador en la punta del conducto de carga es un método eficiente para evitar la segregación del coque nut.
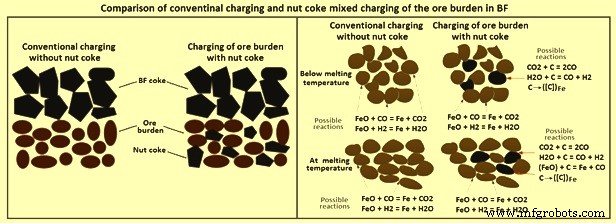
En varios AH, el cambio en los procesos de reducción al usar carga mixta coque nut-mineral se ha estudiado. Se ha encontrado que la reducción directa puede promoverse en la zona cohesiva e inhibirse en el hogar, y por lo tanto, el calentamiento del hogar mejora. El efecto del coque nut en el consumo de coque depende de la caracterización tanto del coque nut como del coque para AH. Se ha estudiado la influencia de dos roles separados del coque nut como agente reductor y como espaciador de lecho. Se ha encontrado que, debido al tamaño del coque nut en la capa de carga mineral, permite que el coque nut se consuma principalmente para regenerar gas CO, y el coque para AH se protege de la degradación, mejorando así la permeabilidad del lecho. El consumo preferencial de coque nut por la reacción de pérdida en solución depende del tamaño del coque nut. La Figura 3 da una comparación de la carga convencional y la carga mixta de coque nut con la carga mineral en el AH.
Límites y cantidad óptima de coque nut
Un mayor grado de sustitución de coque para AH con coque nut es siempre deseable, pero con un uso muy alto de coque nut, siempre hay un riesgo de que el coque nut no consumido vaya a la parte inferior del AH, lo que puede resultar en la obstrucción del deadman y el hogar. En un estudio basado en modelado matemático y experimentos, se ha concluido que cuando la tasa de coque nut es baja, se consume completamente por la reacción de gasificación y conduce a mejor permeabilidad. Pero cuando la tasa de coque nut es muy alta, no se consume completamente por la reacción de gasificación. Continúa existiendo en la parte inferior del AH y causa un aumento en la caída de presión del lecho de coque compactado. Se ha encontrado, basándose en la experiencia operativa del AH, que el aumento en la utilización de coque nut más allá de cierta concentración óptima afecta la capacidad de drenaje del hogar, y resulta en una mala tasa de fundición y menor productividad del AH.
En otro estudio de simulación de la zona del deadman en el hogar del AH, se ha observado que la porosidad es de mayor importancia que el diámetro del coque en la zona del deadman. La baja porosidad en la zona del deadman puede causar menor penetración de los gases calientes en la región inferior del AH y desarrolla una zona de baja temperatura en el área del deadman. La generación de finos y su acumulación no son deseables para una zona de deadman permeable. También se ha visto que los finos de coque presentes en la parte inferior del AH causan un aumento en la caída de presión y este aumento es mayor que la magnitud de la disminución de la caída de presión en la zona cohesiva debido al coque nut. Así, la caída de presión general aumenta en el AH.
Los hallazgos anteriores indican claramente que existe una cantidad óptima de coque nut por encima de la cual los beneficios de usar coque nut son escasos, además esto también puede causar algunas anomalías en el comportamiento del AH y perjudicar la producción.
Efectos de la carga de coque nut con la carga férrica
Mejora en la permeabilidad
La permeabilidad es un parámetro controlado por el volumen de soplado y la caída de presión de la columna del vástago. Bajo la condición constante de volumen de soplado, la permeabilidad puede mejorarse disminuyendo la caída de presión. La permeabilidad del lecho es uno de los factores más importantes en la operación del AH. La productividad del AH puede mejorarse con mayor entrada de soplado y, por tanto, necesita una permeabilidad al gas adecuada. La permeabilidad al gas del lecho determina el flujo del gas reductor en el AH. La forma en que fluye el gas reductor en el AH tiene influencia en la productividad. Se cree que la caída de presión puede disminuirse agregando coque nut a la carga férrica.
El uso de coque nut con carga férrica tiene la ventaja de mejor permeabilidad en la zona seca del AH. La adición de coque nut en la carga férrica tiene un efecto positivo en la permeabilidad al gas. El efecto beneficioso de la adición de coque nut a la carga férrica en la permeabilidad es menos significativo en el caso de baja proporción de mezcla de coque nut. Mediante el uso de alrededor de 10% y 20% de coque nut en la carga férrica, la productividad del AH puede mejorar en 1.5% y 2.5% respectivamente.
Se realizó un estudio durante dos períodos en un AH. El primer período operó con carga convencional sin coque nut y el segundo período operó con carga de carga férrica con coque nut. En ambos períodos, la cantidad de mineral se mantuvo igual. Se ha encontrado que el salto de presión del gas del AH aumentó y varió con la cantidad de coque nut. La operación del AH ha sido más uniforme con el aumento del porcentaje de coque nut. La producción del AH también aumentó y la razón principal para la mayor producción ha sido el consumo reducido de coque para AH. La capacidad de calentamiento y reducción del flujo de gas se utiliza completamente debido a la mejor distribución del gas del horno y la operación más uniforme del horno.
En otro estudio de la operación del AH usando una gran cantidad de coque nut mezclado con la carga mineral, se ha concluido que la adición de coque nut en la capa de carga mineral previno el deterioro de la permeabilidad en la parte inferior del AH. Se ha inferido del estudio que el coque para AH normal permanece grande en la parte inferior como resultado de la reacción selectiva de pérdida en solución del coque nut y la permeabilidad de la capa cohesiva permanece buena debido a la carga de coque nut con la carga férrica.
Otro estudio se ha realizado sobre las propiedades de la capa de carga mineral que consiste en mineral y coque nut. Se han usado dos métodos para mezclar capas. El primero es cambiar la altura y tener mayor número de capas. El segundo es cambiar la cantidad de coque nut en la capa de mineral. Se ha encontrado que la caída de presión disminuye con la disminución de la altura de la capa (aumento del número de capas) y el pico desapareció bajo las condiciones de más de 3 capas. La caída de presión disminuye rápidamente con el aumento de la cantidad de coque nut. Se ha pensado que la carburización ocurre en la interfaz del sinter y coque. Cuando el metal se funde en el límite, el gas pasa principalmente a través del coque y sus alrededores y la permeabilidad de la capa compactada se mantiene suficiente. Generalmente se cree que cuanto mayor es la porosidad en la capa de carga, mayor es la permeabilidad. Sin embargo, a través de un estudio de dinámica de gases, se ha encontrado que cuando el coque nut se mezcla en la capa de carga, la porosidad disminuye, pero la permeabilidad mejora en comparación con la carga convencional de mineral sin coque nut. Por tanto, tanto la porosidad como la estructura de la porosidad deben considerarse al estudiar la permeabilidad de la carga.
La adición de coque nut en la capa de mineral puede reducir la resistencia al gas de la zona cohesiva. La reducción de la resistencia a la permeabilidad del gas es porque el coque mezclado añade un nuevo vacío a la capa de mineral.
Cinética de reducción
La carga férrica en el AH consiste principalmente de Fe2O3 y Fe3O4. Eliminar oxígeno (O2) de la carga mineral se llama reducción. El proceso del AH se basa en el comportamiento de reducción de los materiales de carga férrica. La tasa de reducción y el grado de reducción influyen directamente en la producción del AH. La temperatura de la zona de reserva térmica en el AH es aproximadamente consistente con la temperatura de inicio de la reacción de Boudouard (pérdida en solución) del coque (C + CO2 = 2CO), que involucra reacciones endotérmicas intensivas. La reacción de Boudouard controla la reacción general dentro del AH. Si la temperatura de inicio de la zona de reserva térmica puede reducirse, la concentración de equilibrio de la reacción de reducción FeO-Fe (FeO + CO = Fe + CO2) se desplaza hacia una mayor eficiencia de utilización del gas CO. Esto resulta en una mejor eficiencia de utilización del gas CO en la parte superior del AH y una disminución en el consumo de agentes reductores.
Una mayor tasa de reducción de óxido de hierro es deseable para una mayor productividad del AH. En un estudio, basado en análisis experimental de la reducción de óxido de hierro de 900 °C a 1200 °C, se ha sugerido que la reacción que controla la velocidad para la reducción es la oxidación del carbono. La reducción del óxido de hierro tiene lugar en dos etapas. En la primera etapa se reduce de Fe3O4 a FeO y en la segunda etapa se reduce aún más de FeO a Fe. La velocidad de la primera reacción de reducción es más rápida que la segunda. En la etapa final de reducción de FeO por carbono (C), la velocidad de reducción disminuye aún más debido a la formación de escoria fayalítica (FeO.SiO2). Los fenómenos de "retardo de reducción" ocurren especialmente durante y después del ablandamiento de la carga férrica. Un estudio basado en observación experimental confirma que a alta temperatura (superior a 1100 °C) la carga férrica sin coque nut sufre "retardo de reducción", pero en la carga férrica mezclada con coque nut este fenómeno no se observa. Para un mayor grado de reducción, se ha encontrado que el tamaño del coque nut debe ser comparable o menor que el de la carga férrica.
Comportamiento de ablandamiento y fusión
El área donde el mineral comienza a ablandarse y fundirse se conoce como zona cohesiva. El ablandamiento y la fusión son fenómenos físicos y los cambios químicos en el comportamiento de la zona cohesiva están relacionados con la ubicación y forma de la zona cohesiva y el flujo de gas, y tienen una influencia importante en la operación del AH.
Una zona cohesiva más delgada es deseable para una menor caída de presión y mejor permeabilidad en el AH. Esto puede lograrse con cargas férricas que tienen menor diferencia de temperatura entre su ablandamiento y fusión. El espesor de la zona cohesiva también puede alterarse mezclando coque nut en la carga férrica. Al realizar experimentos a alta temperatura con coque nut mezclado con carga férrica en un estudio, se ha encontrado que la temperatura de ablandamiento y fusión aumenta en 86 °C y 15 °C respectivamente. La diferencia de temperatura de ablandamiento y fusión se reduce en 71 °C. Esto indica la formación de una zona cohesiva más delgada con la carga férrica mezclada con coque nut.
Proceso de manufactura
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Optimización de la eficiencia del alto horno mediante inyección de carbón pulverizado
- Prevención de irregularidades en la operación del alto horno: Estrategias probadas
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Sistemas de carga optimizados en el tope del alto horno para eficiencia y seguridad
- Optimización de la producción de hierro: Química del proceso de alto horno
- Revestimiento Refractario de Alto Horno: Protección de Carcasas para Operación Continua
- Inyección de Gas de Coque en Alto Horno: Eficiencia y Reducción de CO2
- Factores Clave que Influyen en el Consumo de Coque en Operaciones de Alto Horno
- Optimización de Operaciones de Alto Horno con Pelotas de Mineral de Hierro
- Optimización del Diseño del Alto Horno para un Rendimiento Superior y Longevidad