



Ahorro eficiente de energía con enfriamiento en seco de coque caliente
El enfriamiento en seco de coque (CDQ) es un proceso de ahorro de energía utilizado durante la producción de coque en la batería de hornos de coque. Una planta CDQ también se llama planta de enfriamiento en seco de coque (CDCP). En el proceso tradicional CWQ (enfriamiento húmedo de coque), el coque rojo caliente que se empuja desde el horno de coque se enfría rociando agua sobre el coque caliente. El agua utilizada para el enfriamiento se vaporiza y se libera a la atmósfera. Un problema con este sistema convencional es la pérdida de energía cuando la energía térmica del coque rojo caliente se convierte en vapor que se vaporiza y se libera sin usar. Otro inconveniente es que el proceso CWQ también produce polvo de coque en el aire, y por tanto, el proceso CWQ está asociado con altas emisiones de CO2 y pérdida de energía térmica.
Durante el proceso CWQ para el enfriamiento del coque de horno, el calor sensible del coque caliente se disipa en la atmósfera y se pierde. Además, hay emisiones en el aire (0.5 toneladas de vapor por tonelada de coque, que contiene fenol, cianuro, sulfuro y polvo) y se necesita una gran cantidad de agua (alrededor de 0.6 m³ por tonelada de coque) para el enfriamiento húmedo. Los contaminantes en el agua también se descargan en el medio ambiente. La Tabla 1 muestra la comparación de propiedades típicas del coque producido por el proceso CWQ y el proceso CDQ.
| Tabla 1: Comparación de propiedades típicas del coque producido por procesos CWQ y CDQ | ||||
|---|---|---|---|---|
| Nº | Parámetros | Unidades | Proceso CWQ | Proceso CDQ |
| 1 | Contenido de agua | % | 2-5 | 0.1-0.3 |
| 2 | Contenido de cenizas | % | 11.35 | 11.39 |
| 3 | Componentes volátiles | % | 0.5 | 0.41 |
| 4 | Tamaño promedio de partícula | mm | 65 | 55 |
| 5 | Tasa de brisa de coque (después de corte a -15 mm) | % | 10 | 13 |
| 6 | Porosidad | % | 49 | 48 |
| 7 | Índice de tambor | % | 83.5 | 85 |
| 8 | Resistencia del coque después de reacción (CSR) | % | 58 | 60 |
En el proceso CDQ, el coque rojo caliente se enfría mediante gas que circula en un sistema cerrado, evitando así la liberación de polvo de coque en el aire. La energía térmica del coque rojo caliente, que se pierde en el proceso CWQ convencional, se recupera y reutiliza como vapor en el sistema CDQ. Esta tecnología utiliza menos combustible fósil y resulta en menores emisiones de CO2, contribuyendo así a la prevención del calentamiento global. Hoy en día, las plantas CDQ han llamado mucho la atención mundial debido a su eficiente recuperación de energía y la característica de reducir la contaminación ambiental. Se las considera una instalación esencial para contramedidas contra problemas ambientales como el calentamiento global por CO2 y la contaminación del aire. En un estudio, en el que se realizó el cálculo de ahorro de energía basado en la operación de un proceso CDQ existente, se ha demostrado que el 85% del calor residual generado durante la carbonización del carbón es recuperado por el proceso CDQ.
Historia
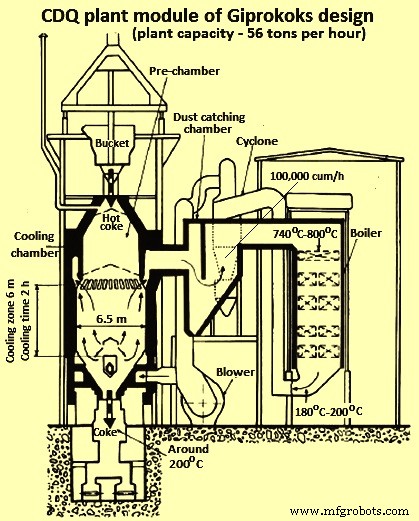
La técnica CDQ fue introducida en Suiza por los hermanos Sulzer en la década de 1920. Unas décadas más tarde, una concepción mejorada del proceso CDQ para operación continua fue producida por el Instituto Giprokoks en Rusia. Después de pruebas piloto y piloto/comerciales, la primera instalación de planta CDQ a escala completa se puso en marcha en 1965 en Cherepovets Iron and Steel Works en la entonces URSS. Para 1978, alrededor de 50 módulos CDCP de 56 toneladas por hora estaban en operación en la entonces URSS. En las últimas dos décadas, el proceso CDQ ha sido gradualmente aceptado, aunque el proceso CWQ sigue siendo popular. Sin embargo, un gran número de plantas CDQ operan en muchos países. La Figura 1 muestra un módulo de planta CDQ de diseño Giprokoks con una capacidad de 56 toneladas por hora.
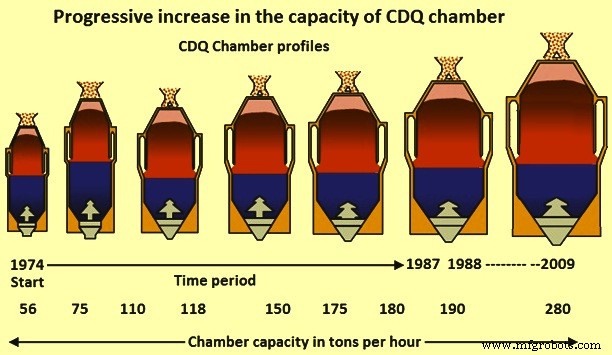
Japón compró la licencia de la URSS en 1975 y tres instalaciones japonesas se pusieron en marcha en 1976-77. Dado que la capacidad de producción de hornos de coque está aumentando en años recientes, la capacidad CDQ también ha debido adaptarse a esta tendencia cambiante. Para seguir esta tendencia y satisfacer diversos requisitos de clientes, se ha producido el desarrollo de plantas CDQ de gran escala que comprenden una sola cámara (CDQ de cámara única) para enfriar una gran cantidad de coque en Japón. Para CDQ de cámara única, la disponibilidad es un factor muy importante porque no hay instalaciones de repuesto. Para lograr alta disponibilidad, la operación estable es esencial. Para operadores inexpertos, sin embargo, es difícil lograr la operación estable ajustando varios parámetros. En años recientes, también se ha desarrollado una nueva tecnología de automatización para plantas CDQ. El aumento progresivo en la capacidad de cámaras CDQ desde 1975 se muestra en la Figura 2.
Proceso CDQ
El coque caliente después de su empuje se lleva desde la batería de hornos de coque a la planta CDQ en un cubo de apertura inferior mantenido en el coche de enfriamiento. Este cubo se eleva en la planta CDQ por un dispositivo de izado/carga hasta la parte superior de la cámara CDQ y el coque rojo caliente se descarga en la precámara por el dispositivo de carga. El coque caliente (temperatura alrededor de 1000 °C a 1100 °C) se enfría en la cámara por el gas circulante. En la cámara, el gas circulante se mueve en contracorriente al movimiento del coque, es decir, el gas circulante se mueve hacia arriba mientras el coque se mueve hacia abajo por gravedad.
El gas circulante en una planta CDCP de operación continua es un gas mixto que consiste principalmente en nitrógeno (N2) junto con pequeñas cantidades de dióxido de carbono (CO2), monóxido de carbono (CO) e hidrógeno (H2). La composición típica del gas circulante es N2 - 70% a 75%, CO2 - 10% a 15%, CO - 8% a 10%, y H2 - 2% a 3%. El coque caliente, mientras desciende en la cámara, se enfría a una temperatura inferior a 200 °C por el gas circulante soplado desde la zona inferior de la cámara de enfriamiento y se descarga desde la instalación de descarga en la parte inferior de la cámara. El tiempo de paso del coque a través de la cámara es de alrededor de 5 a 6 horas. Los parámetros operativos típicos para una planta CDQ de 56 toneladas/hora de capacidad se dan en la Tabla 2.
| Tabla 2: Parámetros típicos para planta CDQ de 56 toneladas/hora de capacidad | |||
|---|---|---|---|
| Nº | Parámetro | Unidad | Valor |
| 1 | Capacidad | ton/hora | 56 |
| 2 | Temperatura de carga de coque | °C | 1,000 - 1,050 |
| 3 | Temperatura de salida de coque | °C | 200 |
| 4 | Temperatura de entrada de gas | °C | 170 |
| 5 | Temperatura de salida de gas | °C | 800-850 |
| 6 | Generación de vapor | ton/hora | 25 |
| 7 | Presión de vapor | kg/cm² | 40 |
| 8 | Temperatura de vapor | °C | 440 |
| 9 | Volumen total de gas | Nm³/hora | 84,000 |
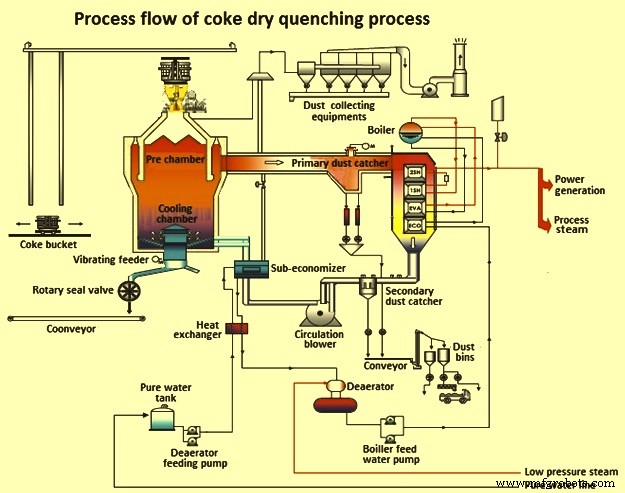
El gas de circulación de alta temperatura (alrededor de 800 °C a 850 °C) después de un proceso de intercambio de calor en la cámara de enfriamiento pasa por el captador de polvo primario y se suministra a la caldera. El gas de circulación después de un proceso de intercambio de calor en la caldera se enfría a alrededor de 180 °C. El vapor generado en la caldera se usa ya sea como vapor de proceso de propósito general, o se convierte en vapor sobrecalentado de alta presión para la generación de energía eléctrica a través de un generador de turbina.
El gas de circulación pasa a través del captador de polvo secundario al ventilador de circulación de gas, por el cual se aumenta su presión, y su composición se corrige por adición de gas N2 y luego el gas de circulación se inyecta en la parte inferior de la cámara CDQ. Si es necesario, se instala un subeconomizador para disminuir la temperatura del gas de circulación a alrededor de 130 °C, mejorando la eficiencia de enfriamiento de la cámara de enfriamiento.
Hay algunas instalaciones auxiliares que incluyen dispositivo de corte para cortar el coque de la cámara, sistema de eliminación de polvo para remover el polvo en el gas inerte de circulación, y el captador de polvo secundario instalado antes del ventilador de circulación. El diagrama de flujo del proceso CDQ se muestra en la Figura 3.
Beneficios del proceso CDQ
El proceso CDQ tiene muchas ventajas en comparación con el proceso CWQ convencional. Las principales ventajas se describen a continuación.
Utilización del calor sensible del coque caliente
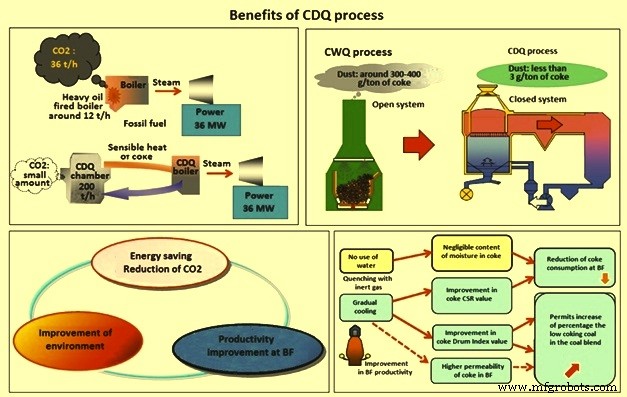
La energía eléctrica puede generarse por enfriamiento en seco de coque sin el consumo de combustibles fósiles. Esto conduce a la reducción de las emisiones de CO2. Como ejemplo (Figura 4), CDQ con 200 toneladas por hora (t/h) de capacidad puede generar alrededor de 36 MW de energía eléctrica. Para la generación de la misma energía eléctrica con una caldera de fuel oil, se necesitan 12 t/h de fuel oil y esto resulta en 36 t/h de emisión de CO2 a la atmósfera. Por tanto, una planta CDQ proporciona ventajas tanto económicas como ambientales. Dado que recupera el calor sensible del coque, hay un ahorro neto de energía. El ahorro de energía es de alrededor de 0.25 Gcal/tonelada de coque. El proceso CDQ permite así la utilización efectiva de la energía que se dispersa en la atmósfera en el proceso CWQ.
Protección del medio ambiente
En CDQ, no hay humo blanco que normalmente se ve saliendo de la torre de enfriamiento en el caso del proceso CWQ. Este humo blanco tiene un alto contenido de polvo. La ausencia de humo blanco en el caso del proceso CDQ es porque todos los procesos están totalmente cerrados. Como resultado, el entorno de trabajo alrededor de los equipos CDQ mejora.
En general, con el proceso CWQ, se emite una gran cantidad de polvo de coque (alrededor de 300 g/t de coque a 400 g/t de coque) que está contenido en el vapor emitido al medio ambiente. El proceso recientemente desarrollado de "enfriamiento estabilizador de coque (CSQ)" reduce el volumen de emisión de polvo. Pero el proceso CDQ sigue siendo más eficiente en la prevención de emisión de polvo. El volumen de emisión de polvo desde CDQ es menor a 3 g/t de coque (Figura 4). Este valor ha mejorado aún más con las continuas mejoras del proceso CDQ que están teniendo lugar.
El proceso CDQ también es amigable con el medio ambiente con respecto a la contaminación del agua y la conservación del agua. Esto es porque no se usa agua en el proceso CDQ frente al proceso CWQ donde el medio de enfriamiento es agua.
Contribución del proceso CDQ en la mejora de productividad en AH
La calidad mejorada del coque producido por el proceso CDQ conduce a la mejora de la productividad en el alto horno (AH). En cuanto al coque producido por el proceso CDQ, tiene dos excelentes características en comparación con la calidad del coque producido por el proceso CWQ. Estas características son: (i) mayor resistencia mecánica del coque, y (ii) contenido de humedad muy bajo en el coque (casi cero). Estas características proporcionan ciertos beneficios en el AH que se describen a continuación.
El consumo de combustible en AH se reduce en unos pocos por ciento ya que no se necesita energía térmica adicional para la evaporación de la humedad contenida en el coque. También contribuye a la reducción de CO2 en el AH, y una mejora de la generación de energía en TRT (turbina de recuperación de presión superior) debido al aumento de la temperatura en la parte superior del AH.
Al usar el coque enfriado con proceso CDQ, la permeabilidad en AH mejora debido a la alta resistencia del coque. Una mayor permeabilidad en el AH mejora la eficiencia de la reacción de reducción en el AH, y esto mejora la productividad de arrabio del AH. Los AH que usan coque producido por el proceso CDQ tienen una operación comparativamente más estable. Además, al aumentar la resistencia del coque, el interior del AH puede mantener la permeabilidad suficiente y, por tanto, se pueden lograr tasas más altas de inyección de carbón pulverizado en el AH.
Mejora de la calidad del coque
La calidad del coque mejora con el proceso CDQ comparado con el coque producido por el proceso CWQ. La calidad del coque es más estable debido a la baja desviación estándar (usualmente alrededor de 1.25%). Una calidad uniforme del coque ayuda en la operación del AH. Esto es porque el coque se enfría gradualmente por el gas circulante en la cámara CDQ en lugar de enfriamiento rápido por el rociado de agua con chorros de agua en el caso del proceso CWQ. También se evita la reacción agua-gas. La mejora esperada en la resistencia mecánica (índice de tambor) es de alrededor de 1.5% y la mejora en la resistencia del coque después de la reacción (CSR) es de alrededor de 2.5%. Esta mejora es ya que el coque caliente que se enfría gradualmente por el gas circulante, está libre de poros superficiales y grietas internas que generalmente están presentes en el coque enfriado en húmedo.
Generalmente se observa que la tasa de aumento de la resistencia del coque es relativamente menor, en caso de que haya un alto porcentaje de carbón coquizable de alta calidad en la mezcla de carbón usada para la carbonización del carbón. El mayor uso de carbón coquizable de baja calidad en la mezcla de carbón proporciona una ventaja de costo adicional por el proceso CDQ.
Proceso de manufactura
- Hielo seco: Propiedades, producción y aplicaciones del CO₂ sólido
- Salchichas Tipo Hot Dog: Historia, Producción, Nutrición y Tendencias Futuras
- Globos Aerostáticos: De los Montgolfier al Vuelo Moderno
- Optimización de operaciones de alto horno con coque nut: Eficiencia y beneficios de costos
- Ahorro eficiente de energía con enfriamiento en seco de coque caliente
- Generación y uso del gas de horno de coque en la producción de hierro
- Máquinas Expendedoras de Comida Caliente: Futuro de la Comida Rápida y Fresca
- Conceptos básicos de bombas de agua caliente: funcionamiento e importancia
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Entendiendo la templabilidad del acero: profundidad de endurecimiento y efectos del tratamiento térmico
- Conformado en caliente (Hot Drape Forming): Eficiencia en la producción de compuestos