



Conformado en caliente (Hot Drape Forming): Eficiencia en la producción de compuestos
Introducción
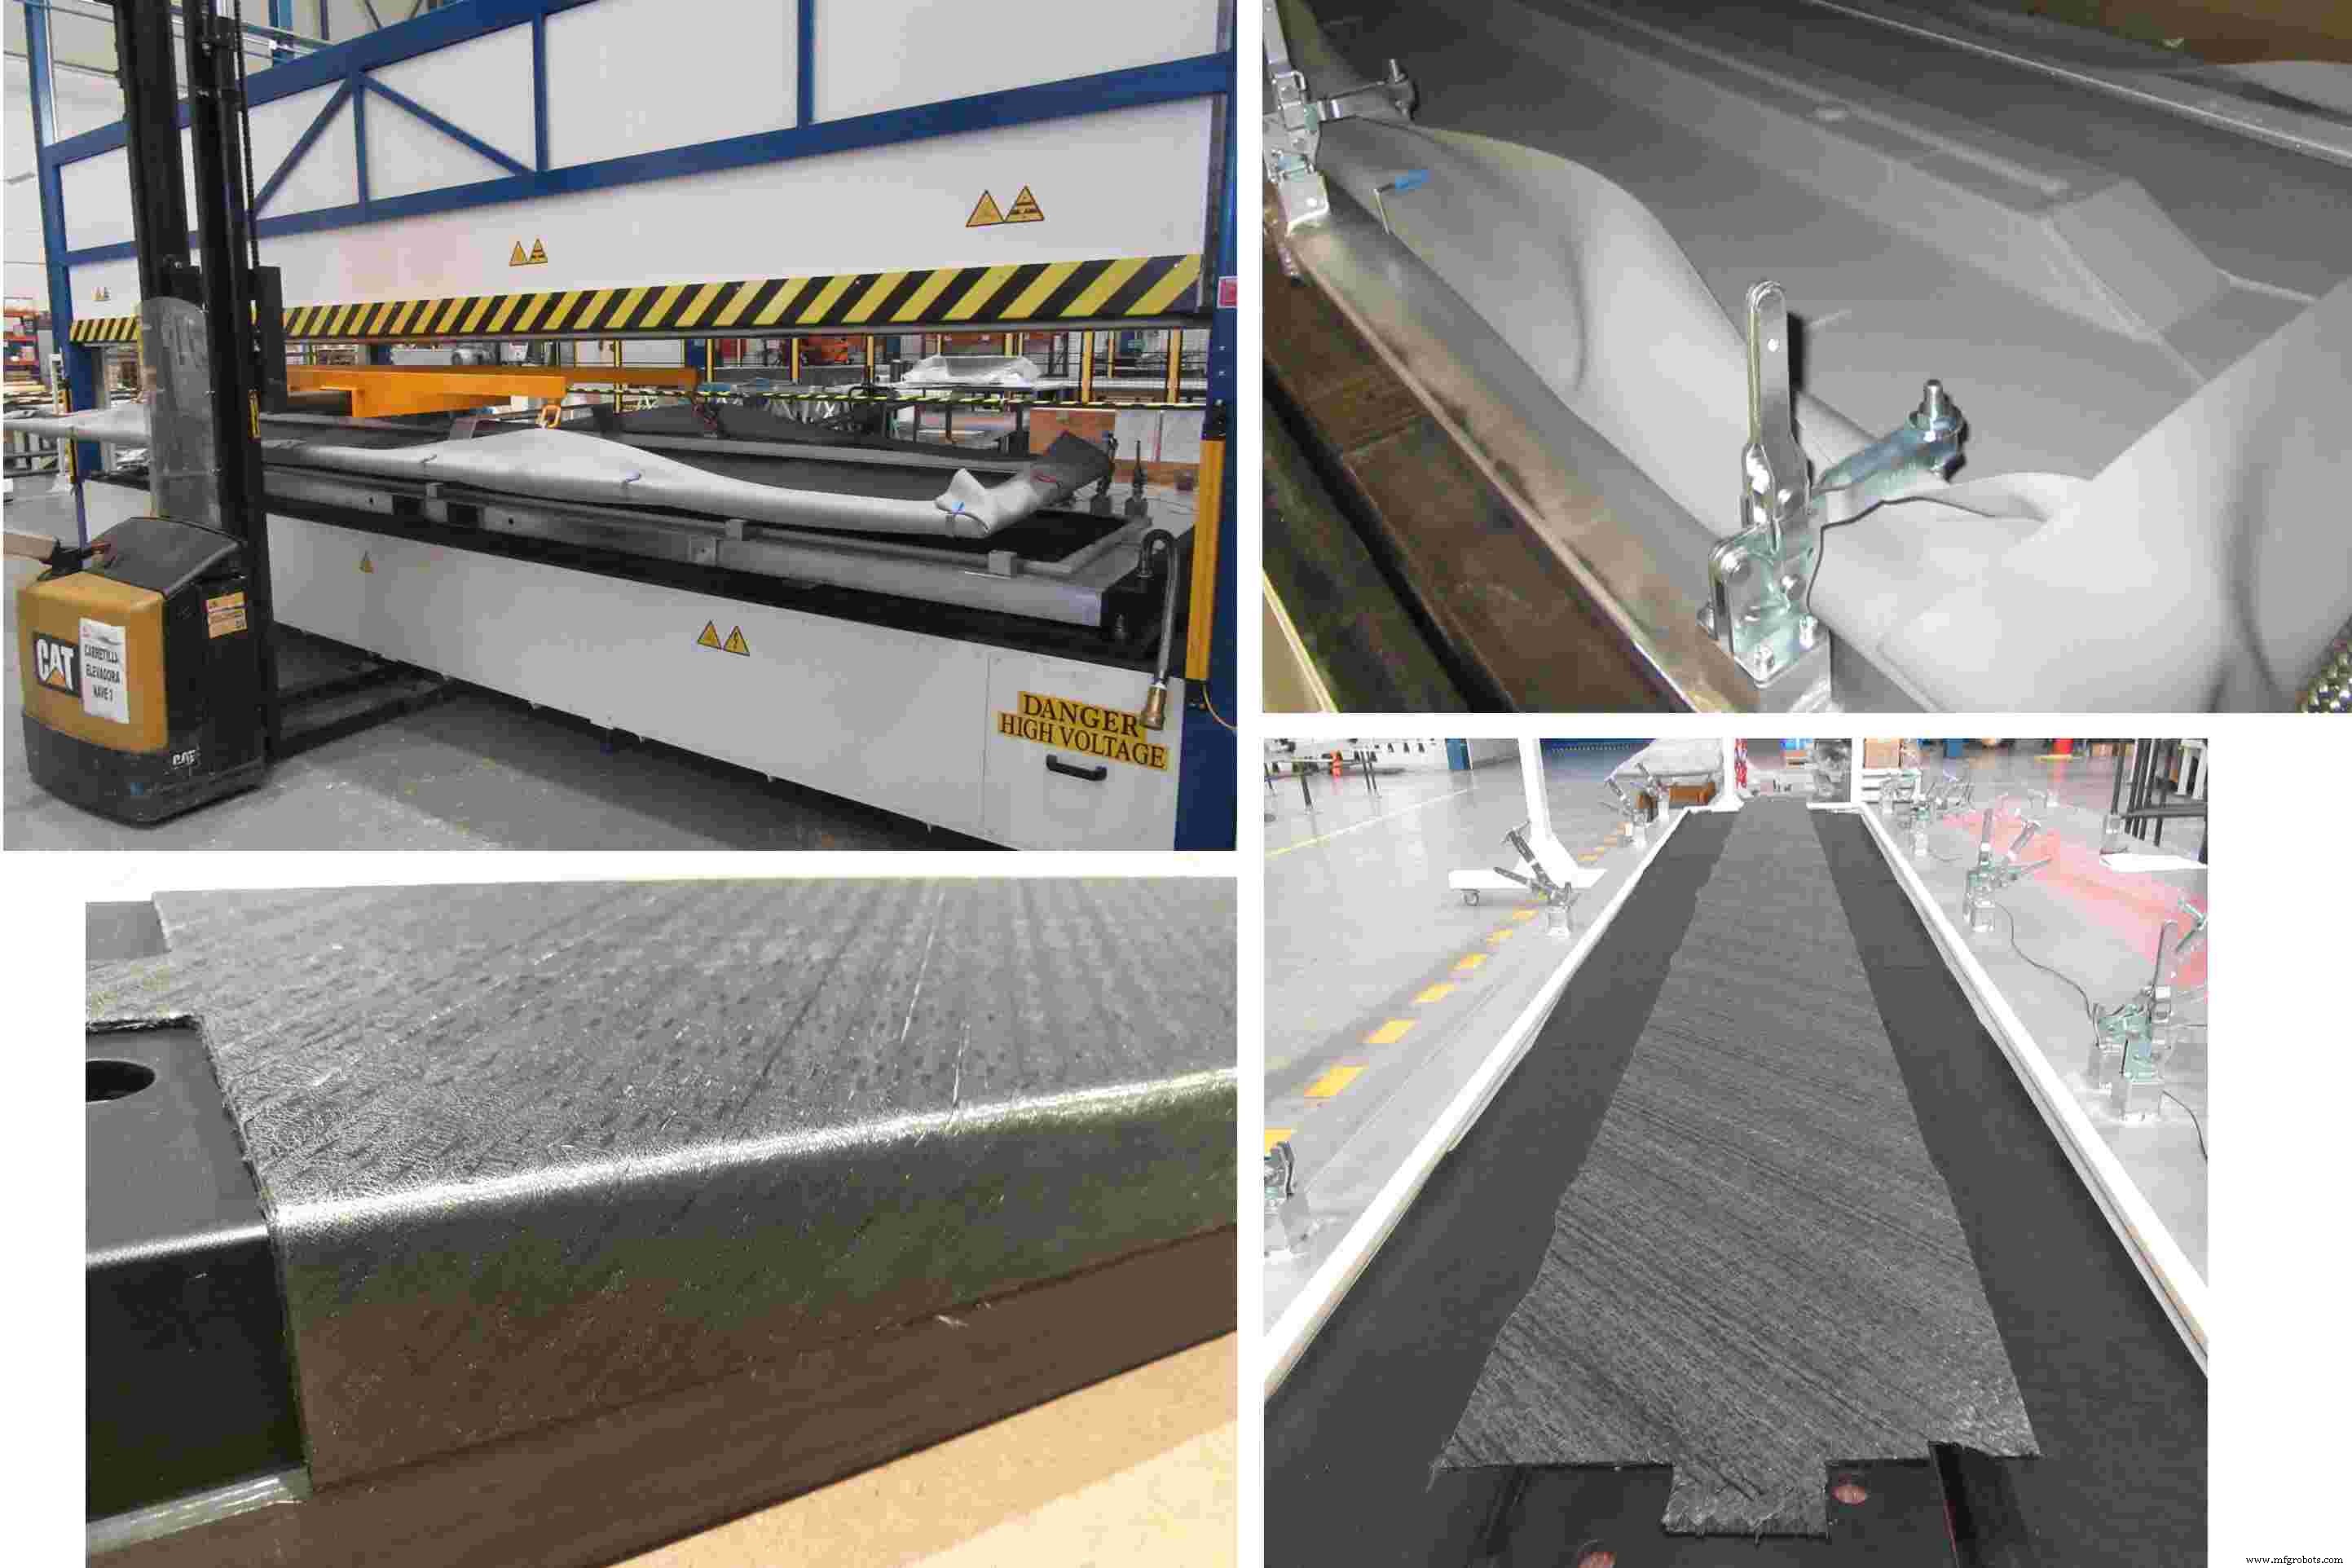
Este artículo complementario en línea para el artículo de marzo de 2021, "Avanzando en el cajón alar infusionado OOA", tiene como objetivo reunir lo que CW ha escrito sobre conformado en caliente (hot drape forming) a lo largo de los años en un solo lugar y, con suerte, proporcionar un recurso útil. A continuación, se presentan extractos de múltiples artículos —desde 2010 hasta 2020— con fotos para demostrar cómo el conformado en caliente ayuda a automatizar la producción de compuestos.
2010, GKN Aerospace, largueros del A400M
Fuente: "Largueros compuestos alaren los enormes motores turbohélice"
Phil Grainger, director técnico y tecnólogo jefe de GKN Aerospace, explica que fabricar una pieza tan grande manualmente, como se hizo en los primeros largueros del A400M, es lento, con una tasa de colocación típica de 0,75 kg/h (1,5 lb/h). Sin embargo, durante la producción en serie, la pieza se colocará en plano, utilizando una colocadora de cinta automatizada (ATL) y posteriormente conformada en caliente en forma de C. En este punto, se podrán alcanzar tasas de colocación de 25 kg/h (50 lb/h). Grainger enfatiza que estas son tasas medias alcanzables durante un turno, en piezas reales.
Para automatizar el proceso, GKN Aerospace ha invertido en una gran ATL con una mesa de 20 m/63 pies, fabricada por MTorres (Navarra, España). La ATL es capaz de colocar las preformas complejas en sus formas desarrolladas a partir de cinta unidireccional preimpregnada, usando cinta uni de fibra de carbono/epoxi endurecido 977-2 suministrada por Cytec Engineered Materials Ltd. (ahora Solvay, Wrexham, Reino Unido). Para formar la sección en C, la preforma se moverá de la colocadora de cinta a un conformador en caliente suministrado por el fabricante de equipos Aeroform Ltd. (Poole, Dorset, Reino Unido). Para facilitar la extracción de vacío, la colocación se colocará entre dos diafragmas hechos de película de poliamida Kapton, suministrada por DuPont Electronic Technologies (Circleville, Ohio). El espacio entre las películas se evacuara y luego se aplicará calentamiento por infrarrojos desde la parte superior de la pieza para elevar la temperatura a 60 °C/140 °F durante un período de una hora. Esto asegura que incluso el material en el centro de la sección más gruesa en el extremo de la raíz se caliente uniformemente a la misma temperatura. Luego se aplicará presión suavemente para formar el laminado, restringido por los dos diafragmas sobre una herramienta ligera que representa con precisión la superficie interior del larguero. Este proceso de conformado en C se logra muy lentamente durante un período de 20 minutos. (Después del conformado, las películas de Kapton se desechan.)
2014, FACC, flaps del A321
Fuente: "FACC AG: Potencia en aerocompuestos"
En la Planta 3, se fabrica una amplia variedad de flaps, carenados y superficies de control de vuelo. Aquí también se explotan las eficiencias de la colocación automatizada de cinta (ATL) y el conformado en caliente. Este último aplica calor y presión a preformas planas de ATL usando un núcleo y una almohadilla de conformado flexible para producir formas tridimensionales (ver Fig. 7). Un ejemplo es la producción continua de flaps del A321, que utiliza una celda de trabajo automatizada de vanguardia diseñada a medida por Fill (Gurten, Austria).
2018, Fill, preformado automatizado
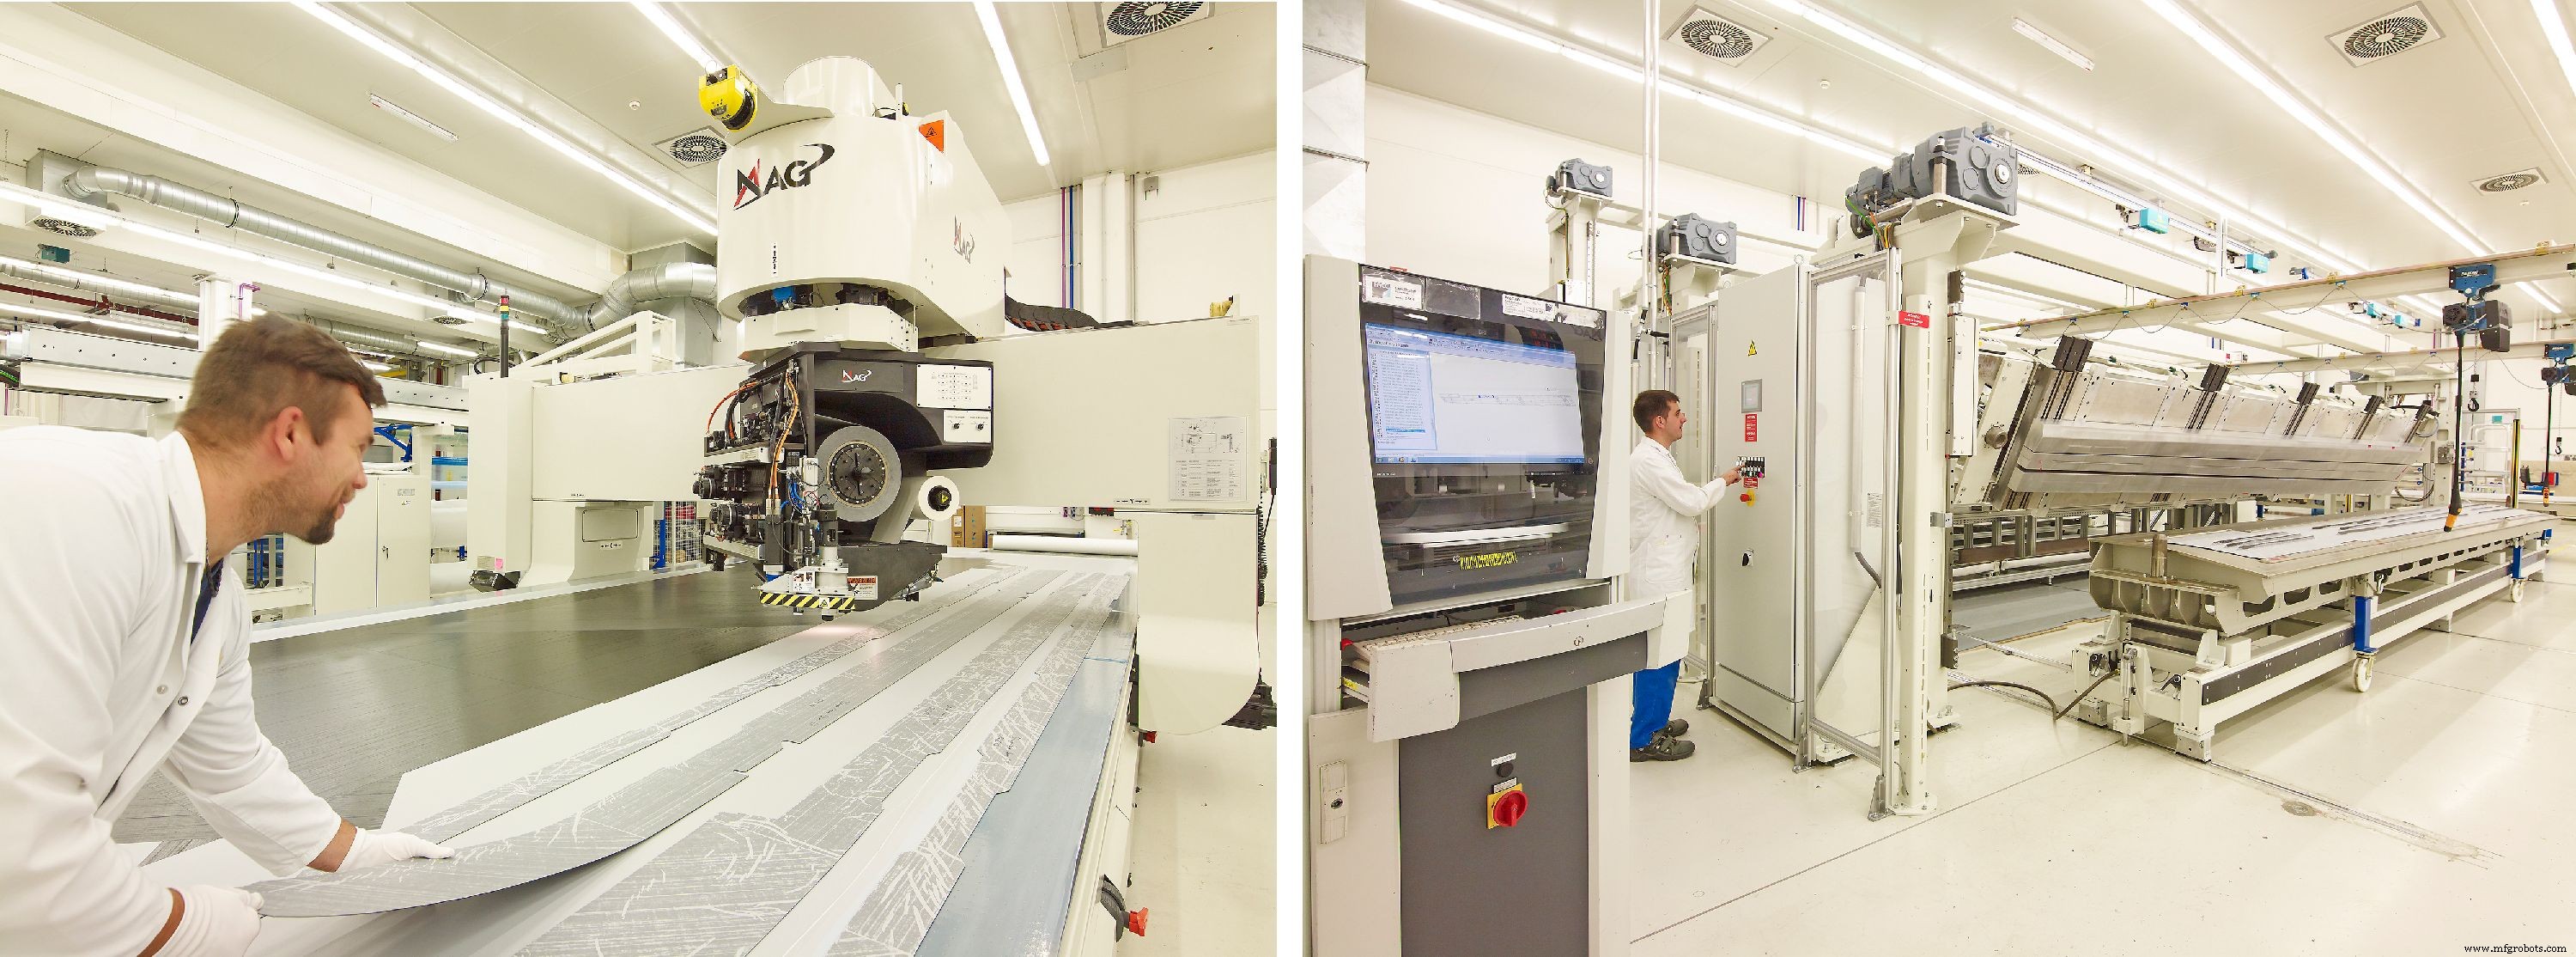
Fuente: "Preformado Automatizado, Parte 7: Fill Gesellschaft"
En los recientes artículos de visita que Sara Black y yo escribimos sobre compuestos de alto rendimiento en Israel, notamos que la mayoría de las empresas utilizaban conformado en caliente. De hecho, en Elbit Cyclone, nuestro guía Jonathan Hulaty afirmó: "No sé cómo se hace este tipo de producción de piezas de preimpregnado de alta cadencia sin conformado en caliente", refiriéndose a vigas y puntales para ensamblajes del Boeing 787. Los conformadores en caliente (HDF) también se consideran indispensables por FBM e Industrias Aeroespaciales de Israel (IAI).
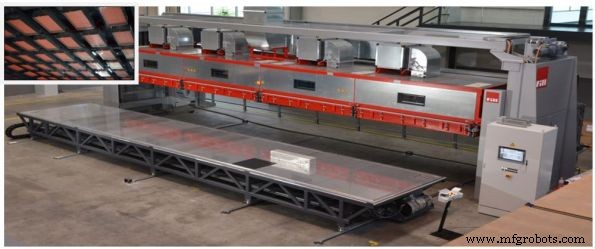
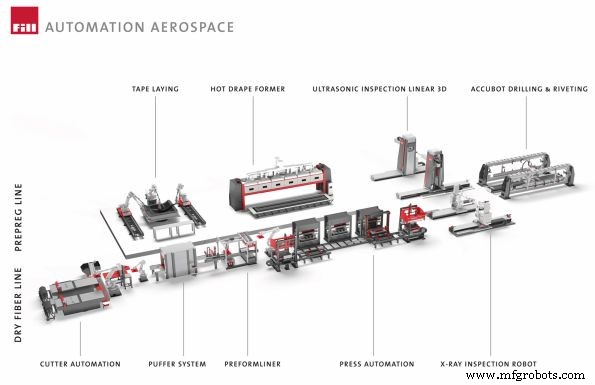
Fill ha suministrado sistemas HDF durante años, incluyendo varias unidades en producción en FACC. Son básicamente sistemas de formado al vacío, equipados con elementos de calentamiento por infrarrojos u otros tipos y una membrana de silicona reutilizable para calentar y compactar —descompactar— colocaciones de preimpregnado en sus herramientas antes del curado. El HDF se convierte en una parte clave en la línea completa de producción aeroespacial que se muestra a continuación.
2018, FBM, piezas del 787
Fuente: "Fusión de empresas emprendedoras centradas en metal reclama el primer puesto en compuestos"
CW es llevado primero a una sala blanca, donde los trabajadores colocan una variedad de piezas. Este día, en varias estaciones, cada una equipada con una pantalla de asistencia de colocación computarizada, el foco son piezas para el Boeing 787. Pantallas táctiles fáciles de entender muestran claramente los ángulos de colocación para cada capa y cómo deben posicionarse en cada herramienta. Una máquina "guillotina" de Century Design (San Diego, CA, EE. UU.), con una mesa rotativa de 2 m de diámetro y cuchilla en el centro, permite el corte rápido de capas en ángulo a partir del preimpregnado de carbono/epoxi. Las herramientas para los marcos de puertas del 787 son mandriles de acero conformado, típicamente más largos que anchos, desde unos pocos centímetros hasta ~2 m de longitud, utilizados para producir cientos de marcos, soportes y clips. Una mesa de corte plana automatizada de Assyst-Bullmer Inc. (Wakefield, Reino Unido) es utilizada por los técnicos de colocación para cortar hasta 50 capas apiladas en una sola operación.
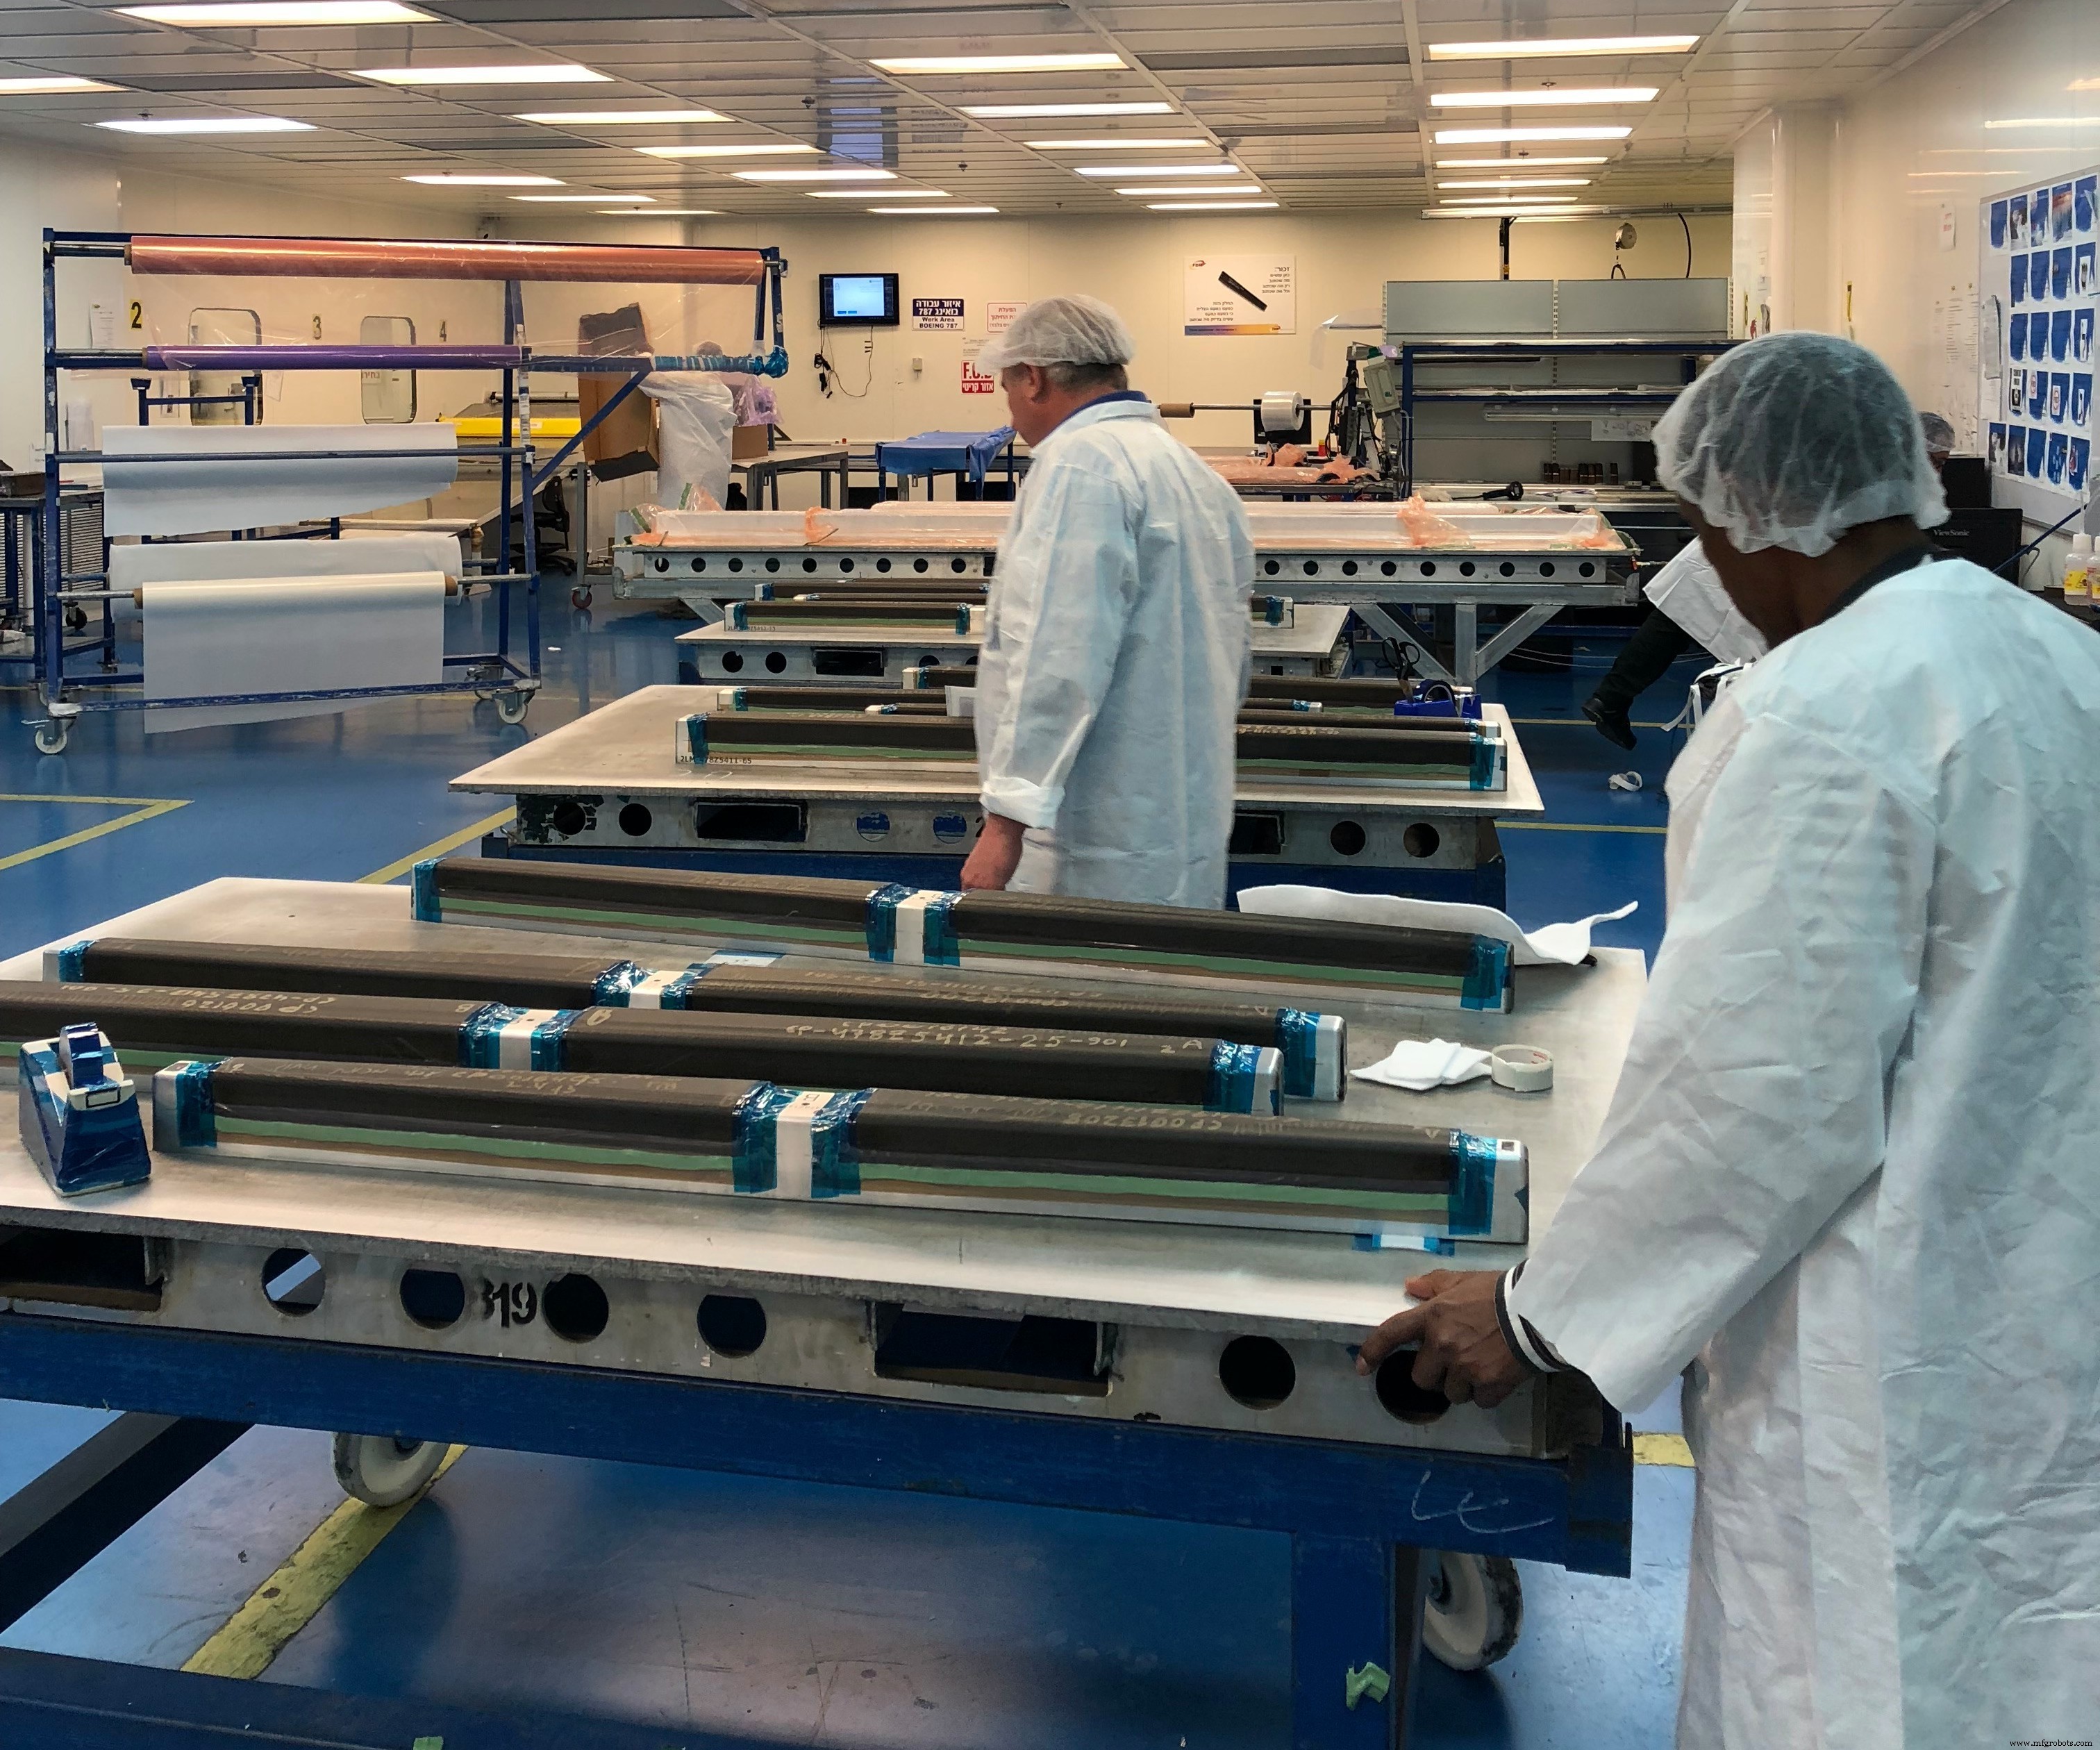
Corte de piezas pequeñas, kitting y colocación dentro de la sala blanca de FBM para una amplia variedad de piezas pequeñas de autoclave. Crédito foto: CW, Sara Black.
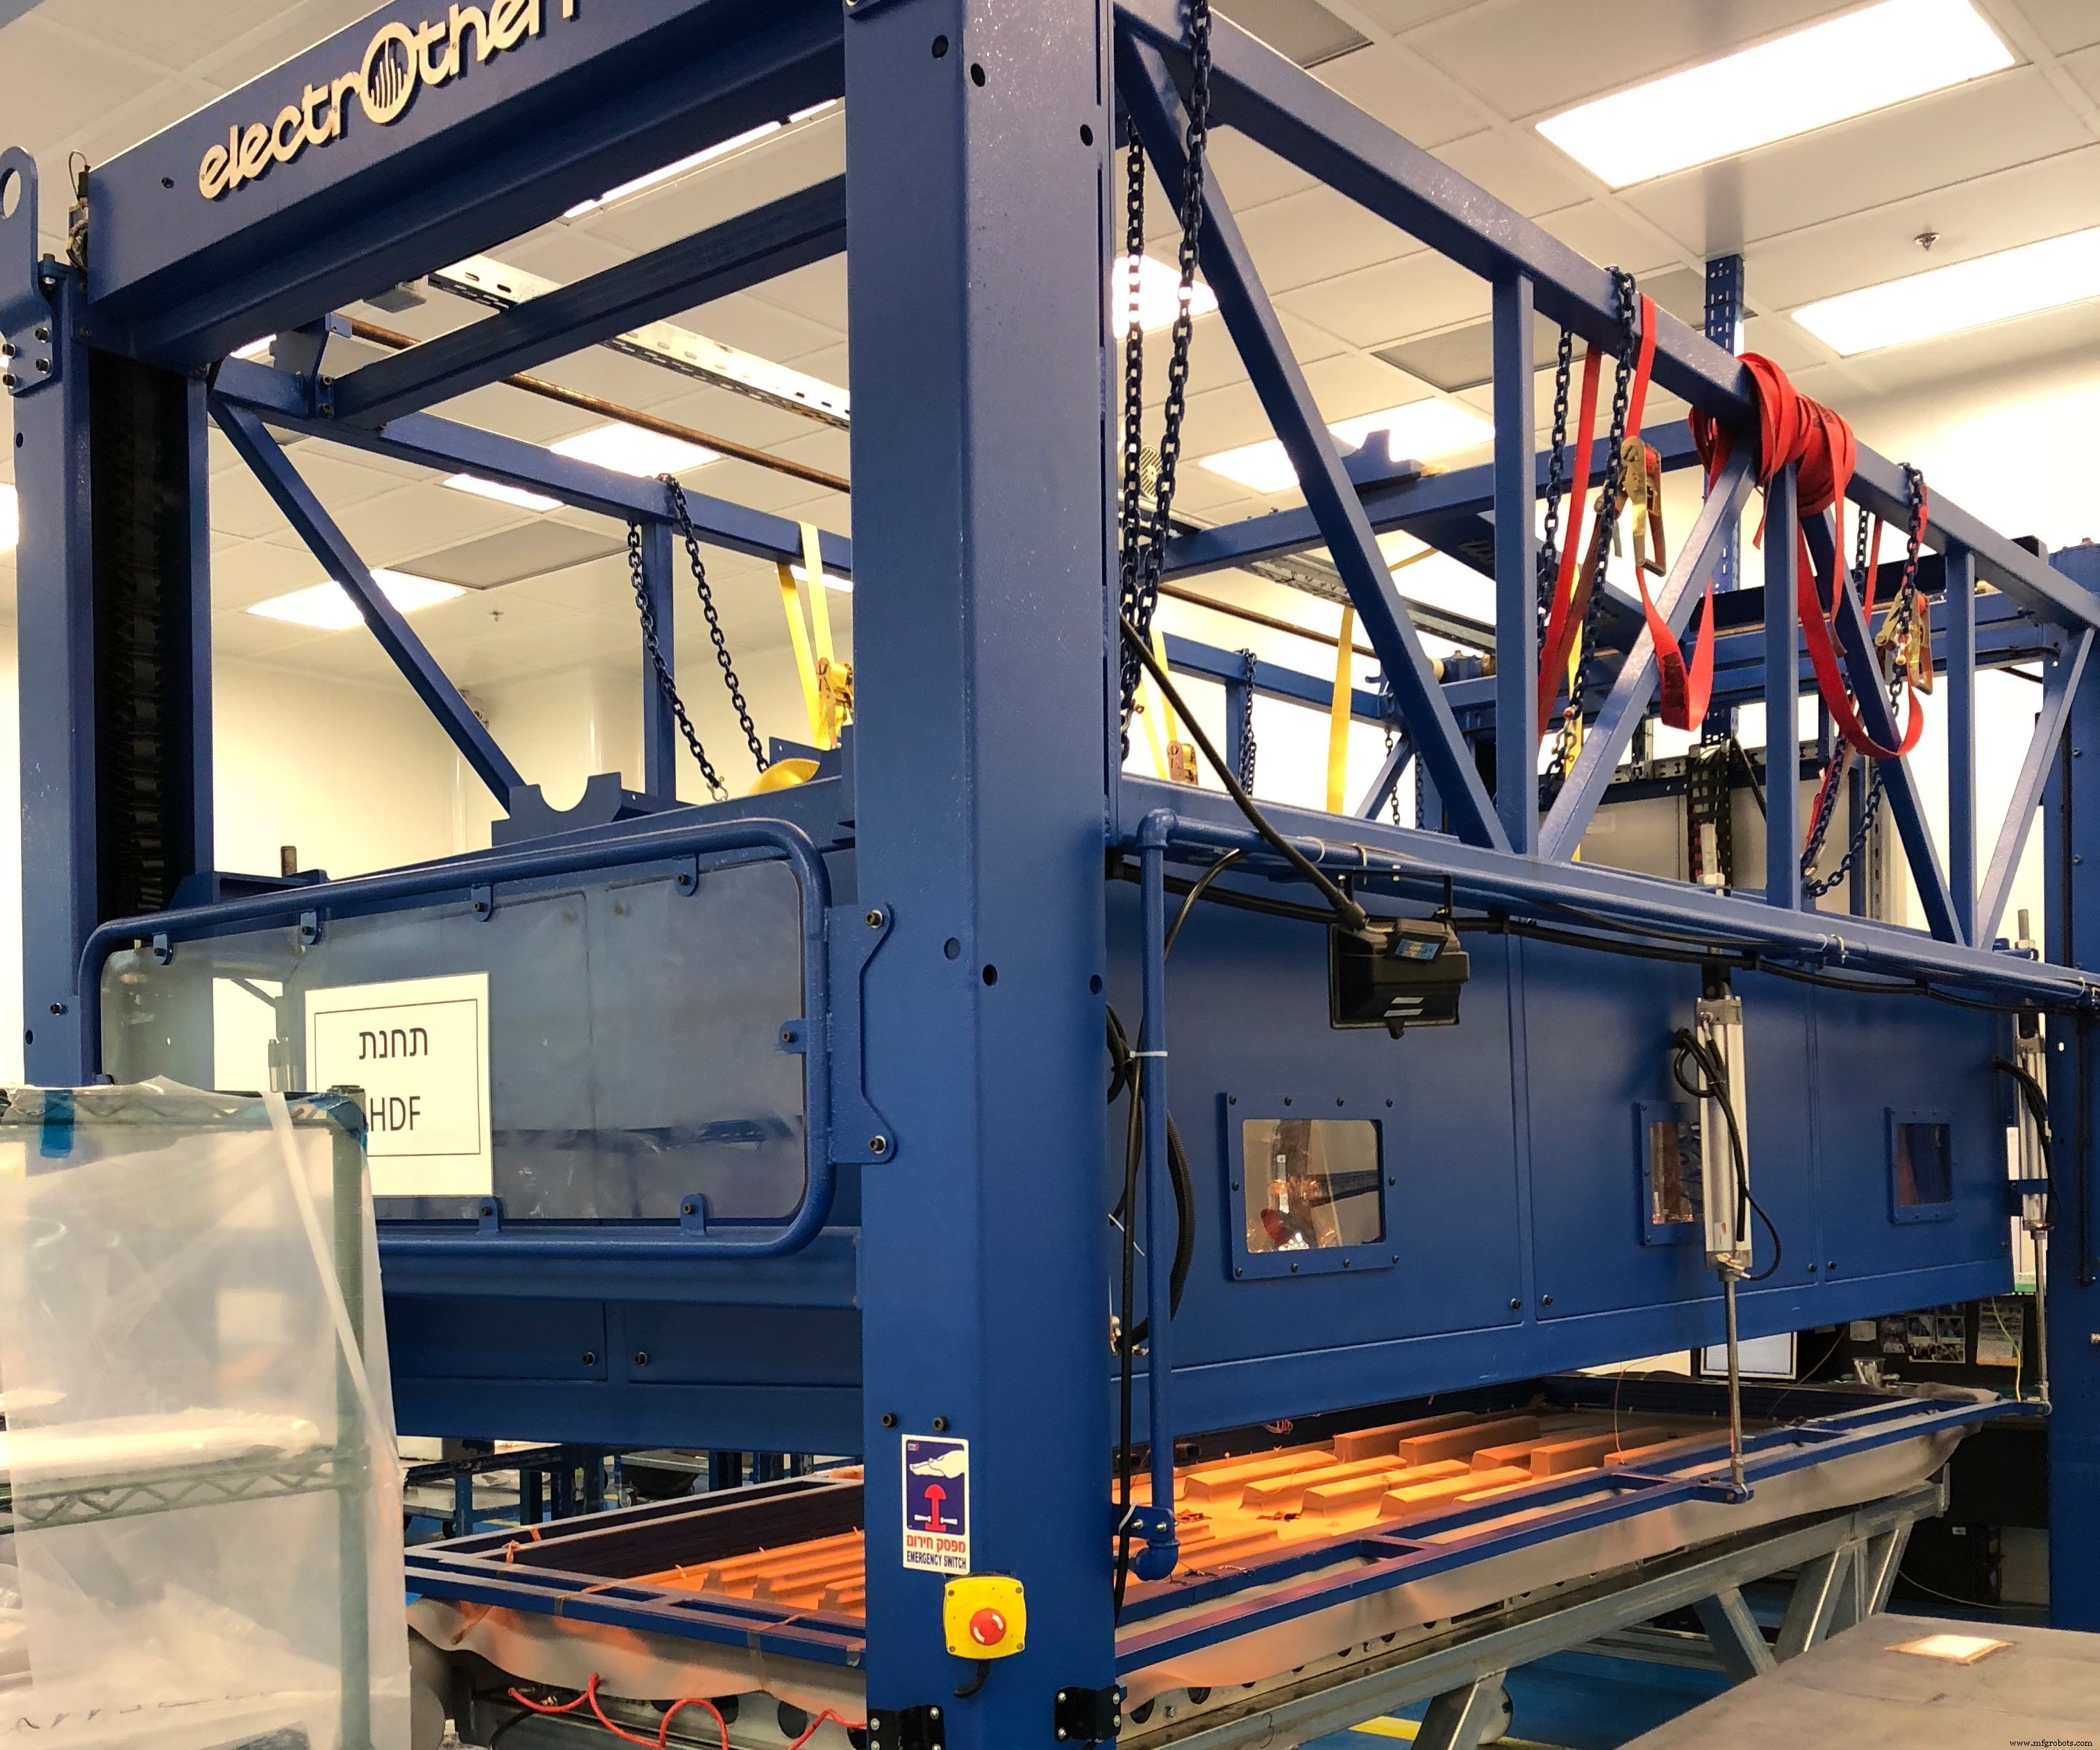
La máquina de conformado en caliente de FBM, suministrada por la empresa israelí Electrotherm Industry, elimina pasos intermedios de descompactado, conformando hasta 50 capas unidireccionales de una sola vez, y se le atribuye la aceleración del proceso de colocación de FBM antes del curado. Crédito foto: CW, Sara Black.
La sala blanca está dominada por un conformador en caliente (HDF). Fabricado por ElectroTherm Industry (Migdal HaEmek, Israel), la máquina estática (la empresa también fabrica versiones móviles sobre carros) es un sistema de formado al vacío personalizado, equipado con elementos de calentamiento por infrarrojos y una membrana de goma de silicona para calentar y compactar las colocaciones compuestas en las herramientas, antes del curado. El HDF puede conformar hasta 50 capas apiladas, dice Poliker, sin pasos intermedios de descompactado: "Buscábamos eliminar la complejidad del proceso, así que formamos las colocaciones de una sola vez". Después de que el preimpregnado se calienta y consolida en el HDF, se coloca una contraherramienta sobre toda la colocación, antes del embolsado. Fabricada con compuesto de fibra de carbono, la contraherramienta presenta un acabado superficial rugoso. Poliker no revelará detalles del material propietario, pero dice que puede soportar temperaturas de curado en autoclave de 177 °C: "Simula una herramienta de matriz emparejada". Añade que los mandriles se reacondicionan internamente según sea necesario. El embolsado y consumibles son suministrados por Airtech International (Huntington Beach, CA, EE. UU.).
2018, Elbit Cyclone, piezas del 787
Fuente: "Sirviendo al mundo de los compuestos en Israel y EE. UU."
A la derecha, los trabajadores en la sala blanca para piezas del Boeing 787 colocan preimpregnado para una variedad de piezas, desde pequeños clips y puntales hasta complejas vigas en J, I y C, así como puertas del tren de aterrizaje de morro multipieza. El preimpregnado se corta usando una cortadora automatizada de tela Assyst Bullmer (Wakefield, Reino Unido) y una máquina guillotina para cortar pilas gruesas en cualquier ángulo. El congelador de preimpregnado está adyacente a la sala blanca. Hulaty señala que a veces se cortan, kitean y vuelven a meter al congelador pilas de preimpregnado. Sistemas de proyección láser de Aligned Vision (Chelmsford, MA, EE. UU.) ubicados en toda la sala blanca asisten la colocación manual.
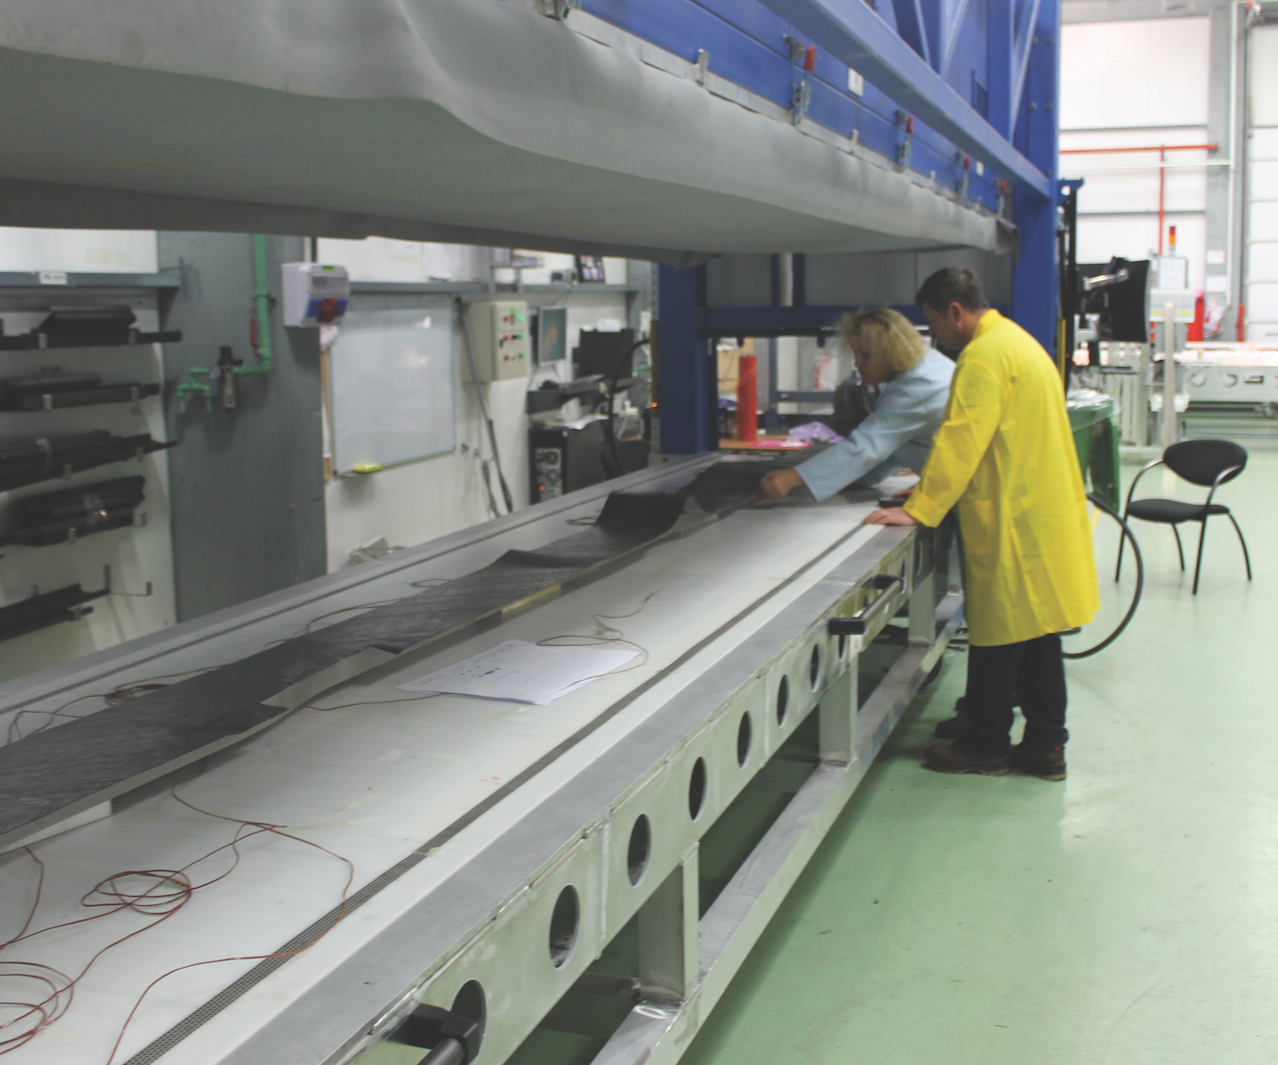
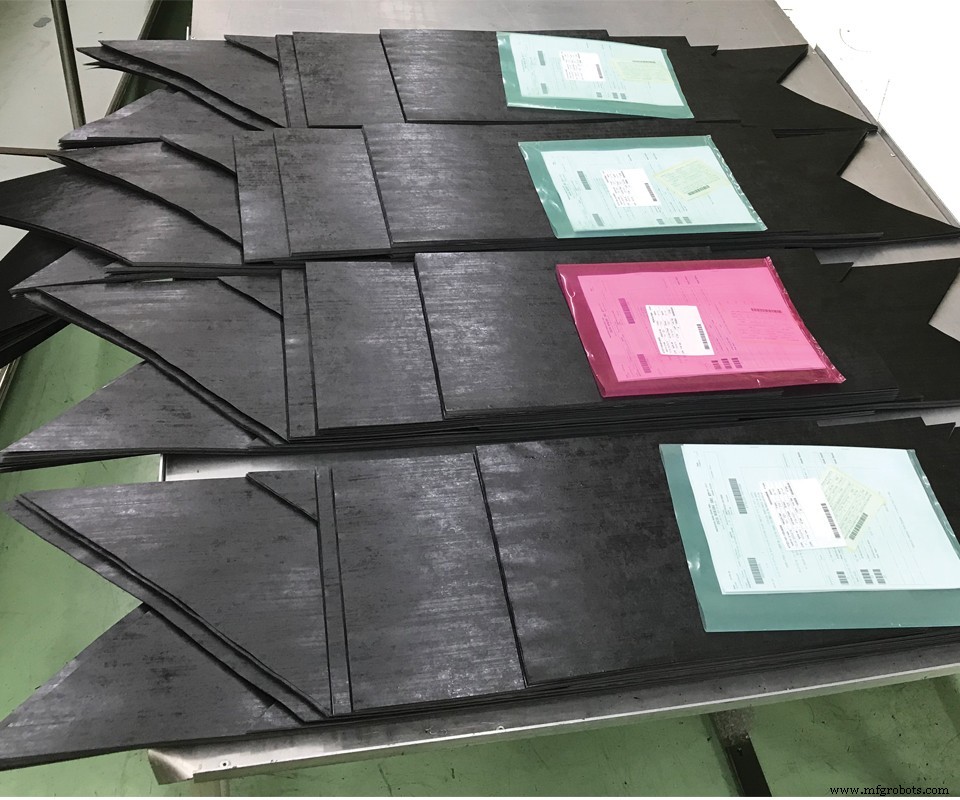
Piezas de viga de suelo de plástico reforzado con fibra de carbono (CFRP) se están colocando en mandriles metálicos masculinos. Hulaty detalla el proceso optimizado: "Colocamos primero las pilas de preimpregnado y luego las aplicamos al mandril. Esto ahorra una tonelada de tiempo frente a aplicar pieza a pieza sobre la herramienta. Las colocaciones se cubren luego con una contraherramienta de CFRP de nuestro diseño, lo que ayuda a garantizar una repetibilidad del 100% en las piezas".
Una máquina de conformado en caliente se encuentra a lo largo de la pared trasera de la sala blanca, permitiendo el descompactado de muchas piezas por ciclo. "No sé cómo se hace este tipo de producción de piezas de preimpregnado de alta cadencia sin conformado en caliente", dice Hulaty en referencia a piezas como vigas y puntales. Y sin embargo, reconoce que este paso no es el cuello de botella, ni lo es el autoclave. "El mecanizado al final, después del curado, es el cuello de botella", mantiene, explicando que para piezas de viga de suelo largas, es más rápido colocar una pila simple y mecanizarla después del curado. "El autoclave no es el problema porque podemos apilar muchas piezas para curar a la vez", añade. "Así que en realidad obtenemos una buena tasa de producción por ciclo de curado".
2018, IAI, aeroestructuras
Fuente: "La piedra angular aeroespacial de Israel preparada para mayor alcance global"
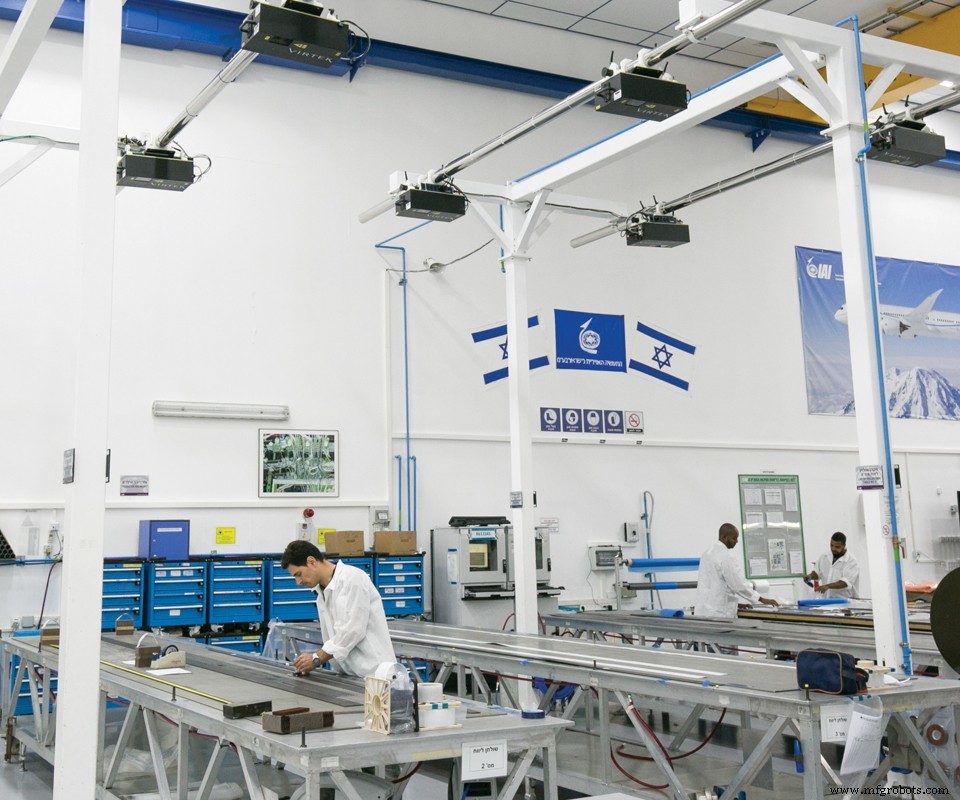
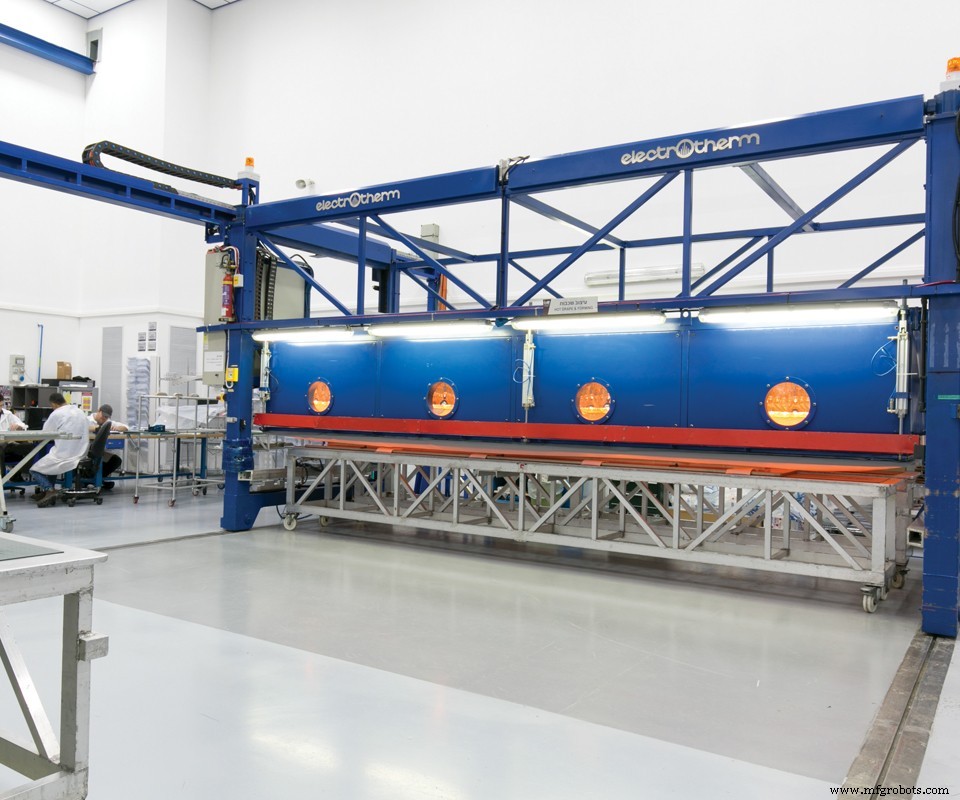
IAI utiliza una máquina de conformado en caliente para descompactar colocaciones gruesas de preimpregnado en masa, eliminando la necesidad de pasos convencionales de descompactado intermedio. Crédito foto: Israel Aerospace Industries.
Las operaciones de compuestos de IAI abarcan fabricación de piezas y ensamblajes para jets de negocios y aviones comerciales, vehículos aéreos no tripulados (UAV) y aviones militares. Las piezas producidas incluyen estabilizadores verticales y horizontales, timones, estructuras alares, nacelles de motor, vigas de suelo, marcos de puertas, mamparos estructurales, costillas y refuerzos, superficies de control, carenados y radomes. Entre sus capacidades de fabricación se cuentan colocación manual de preimpregnado y colocación automatizada de cinta (ATL), conformado en caliente, curado en autoclave y fuera de autoclave (OOA) incluyendo procesos de moldeo líquido, como infusión de resina y moldeo por transferencia de resina (RTM), además de ensamblaje y unión complejos. La empresa también diseña y construye su propio utillaje, posee todas las certificaciones clave de calidad aeroespacial y de compuestos y proporciona aseguramiento de calidad mediante pruebas e inspecciones no destructivas exhaustivas.
- La capacidad de producción de IAI es significativa, con 10 autoclaves, siete de los cuales pertenecen a la Div. de Aeroensamblajes y varían en tamaño desde 4,5 m de largo y 2 m de diámetro, hasta el más grande de 14 m de largo y 4,7 m de diámetro.
- Las colocaciones de preimpregnado se descompactan antes del curado usando una máquina de conformado en caliente (6,9 x 2,7 x 3,1 m) de Electrotherm Industry (Migdal HaEmek, Israel).
2020, Strata, flaps interiores del A350-900
Fuente: "Strata entrega 100 juegos de flaps interiores para A350-900"
Diseñado para aumentar la capacidad de sustentación total del ala de un avión, un IBF [flap interior] se monta en el borde de fuga del ala para aumentar la superficie del ala durante el despegue y aterrizaje y mejorar la estabilidad durante el vuelo. Strata dice que planea automatizar completamente el proceso de fabricación del IBF, usando conformado en caliente (HDF) y máquinas de colocación automatizada de cinta (ATL) controladas por computadora, que obtuvieron la calificación de primera pieza (FPQ) y verificaciones de diseño y calidad FAI a principios de este año.
Como parte del proceso, la empresa dice que la máquina HDF preformea componentes de fibra de carbono para piezas de avión, permitiendo una producción más rápida de piezas compuestas de alta calidad, y su sistema de calentamiento por radiación infrarroja ablanda rápida y uniformemente la fibra de carbono para entregar piezas precisas que se dice están libres de arrugas por tensión. Además, las dos máquinas ATL de Strata colocan materiales de preimpregnado unidireccional sobre una cama plana antes de ser transferidos a un molde para procesamiento adicional. Según Strata, su envolvente de trabajo de 2,5 metros por 10 metros permite el procesamiento automatizado de colocaciones compuestas grandes, eliminando la necesidad de una máquina de corte ultrasónico separada y reduciendo los tiempos de procesamiento.
2020, Techni-Modul, costilla y larguero alar
Fuente: "RTM de compresión para producción de futuras aeroestructuras"
"Para nosotros, OPTICOMS también trataba sobre automatización", dice Chevallet. Techni-Modul Engineering suministró no solo un sistema de inyección C-RTM para el proyecto OPTICOMS, sino también un robot pick-and-place y una máquina de conformado en caliente (HDF), todos integrados en una celda de producción totalmente automatizada. ... "Hemos automatizado el apilado manual clásico de capas usando un robot pick-and-place", dice Chevallet. "El robot recoge capas de una cortadora automatizada y las transfiere a la herramienta de preformado calentada que se asienta sobre una mesa de compactación [Pasos 1 y 6]." Una tela de desmoldeo (película azul en el Paso 6), transpirable (material blanco en el Paso 6) y membrana de vacío reutilizable abisagrada (azul claro a la izquierda en los Pasos 2 y 6) se aplican, seguidos de vacío y calor para preformar y eliminar aire de la pila textil (conformado en caliente, HDF) mientras se funden los velos termoplásticos delgados para crear una preforma compactada.
Costilla y larguero alar OPTICOMS
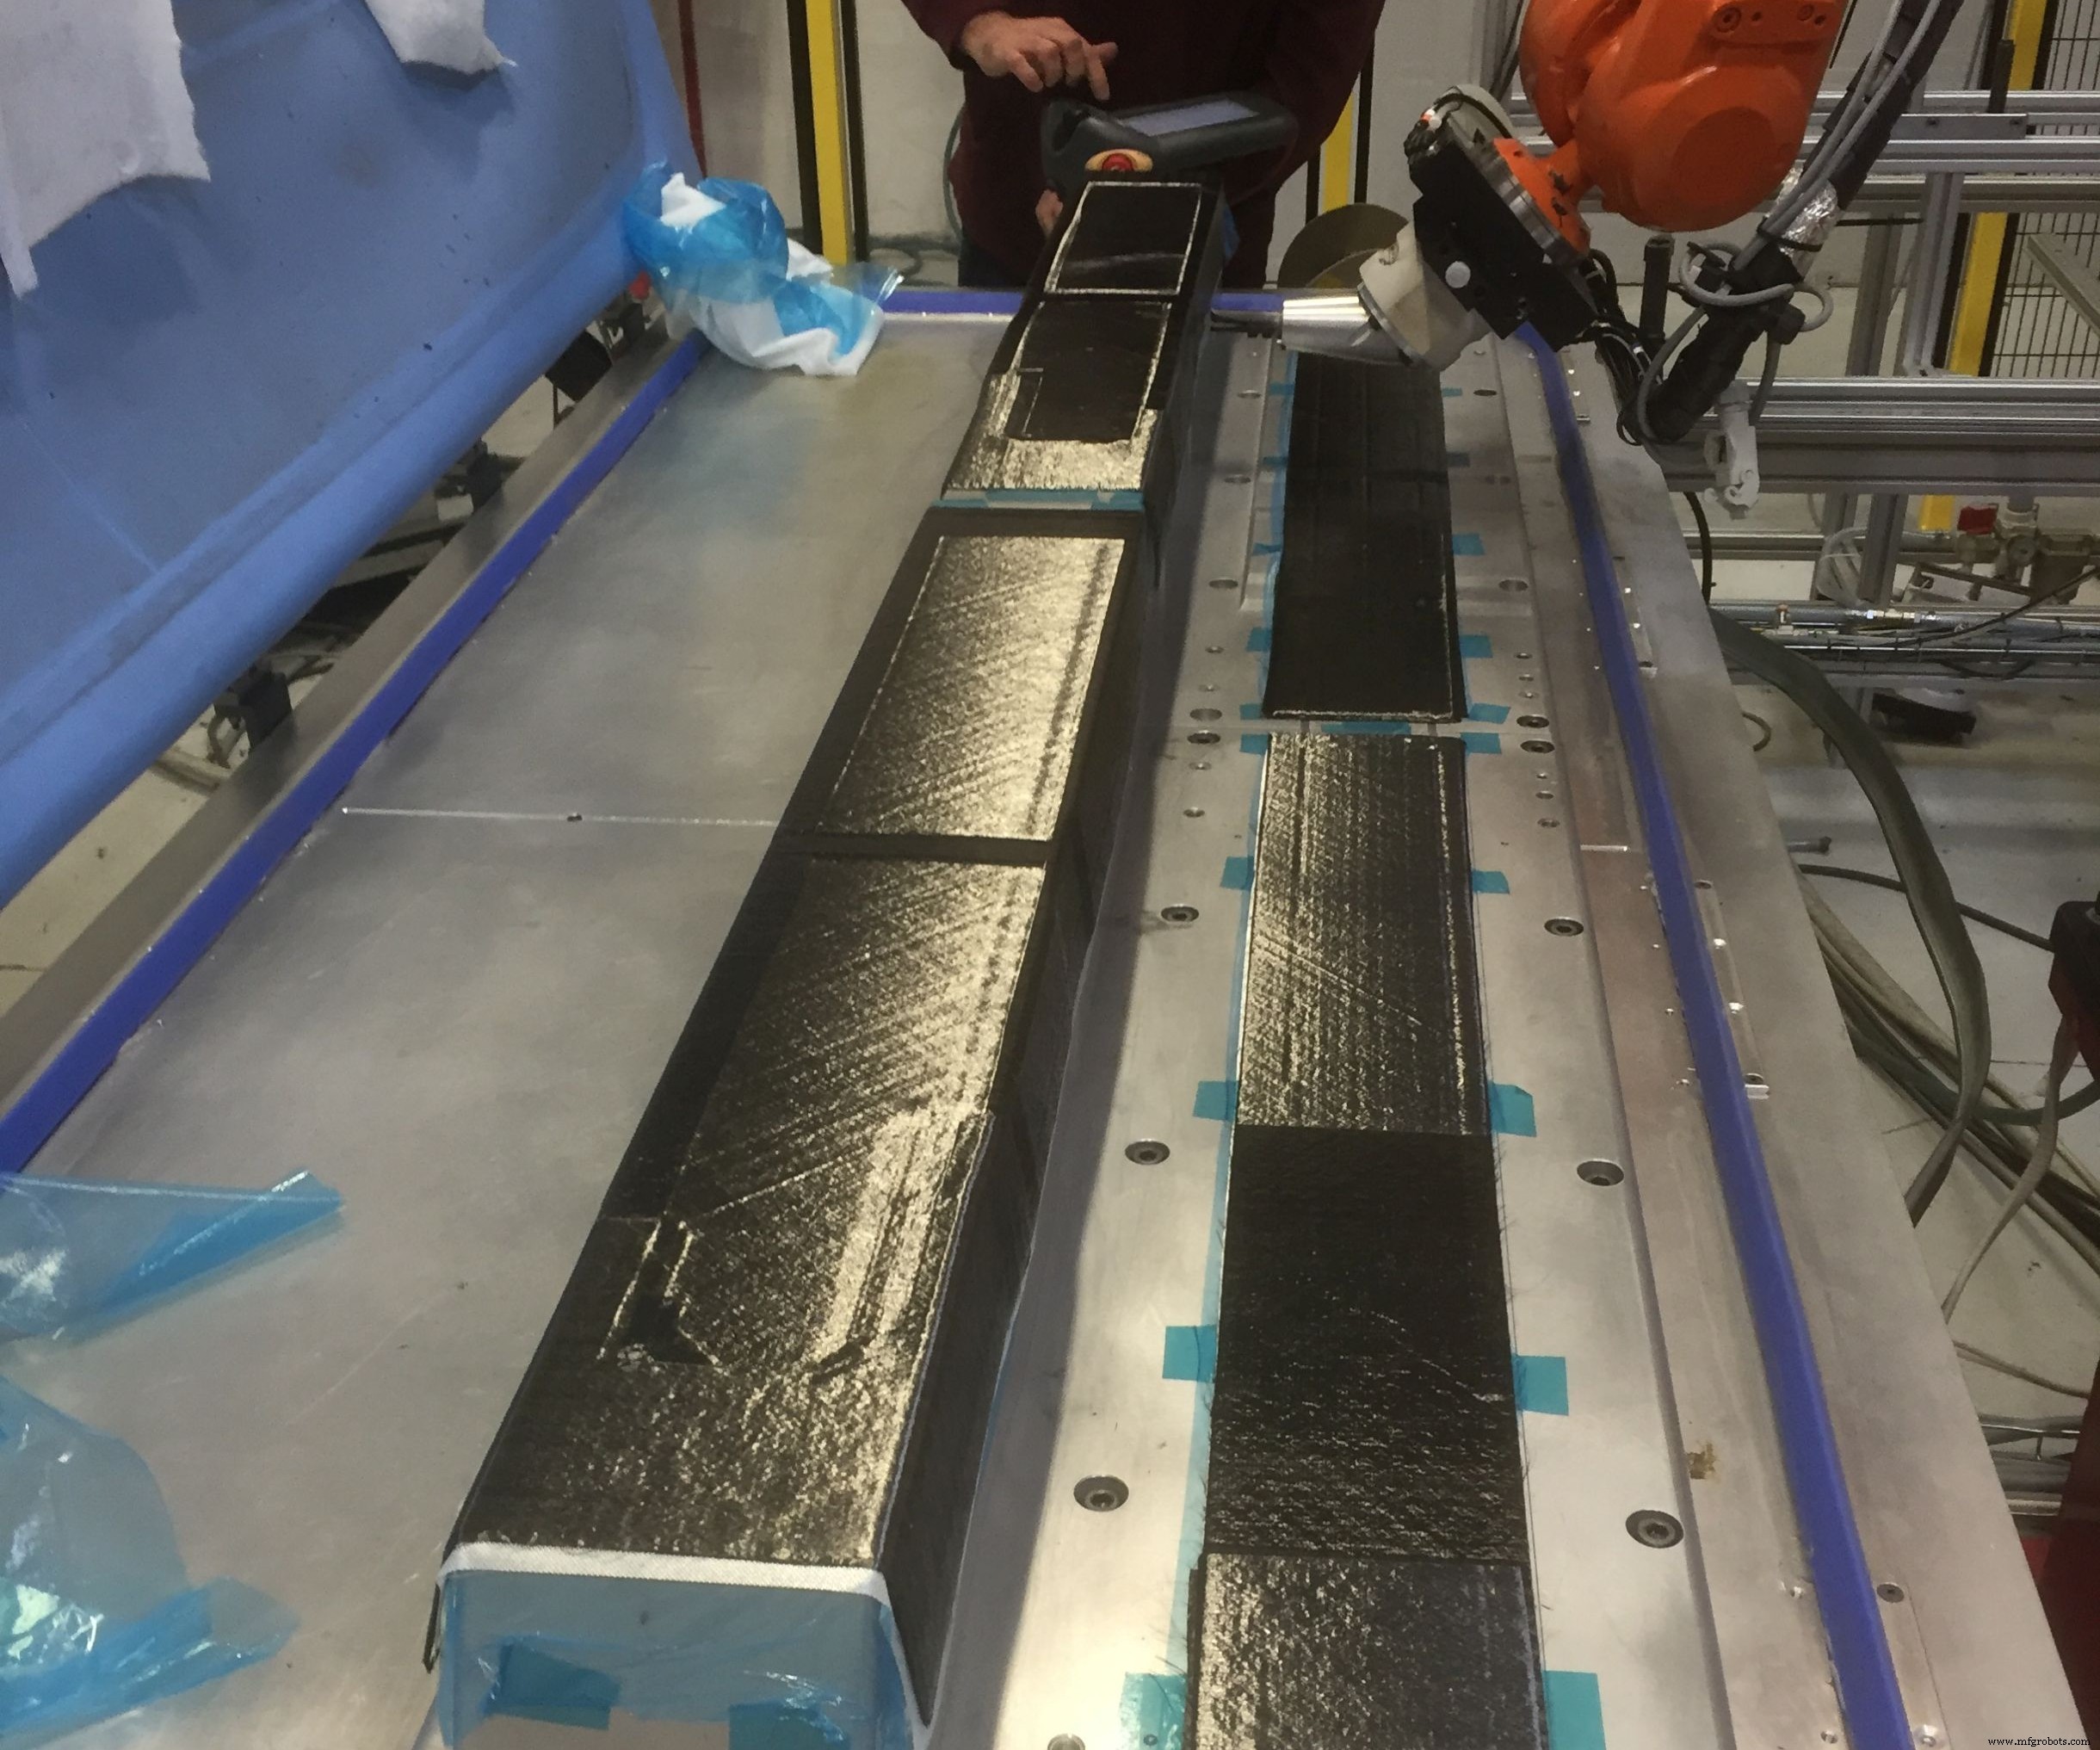
Paso 2. Las herramientas de preformado se asientan sobre una mesa de compactación con una membrana de vacío reutilizable abisagrada (azul, a la izquierda) usada para completar un descompactado calentado cada 5-8 capas durante la colocación. Crédito foto todas las imágenes: Tecni-Modul Engineering.
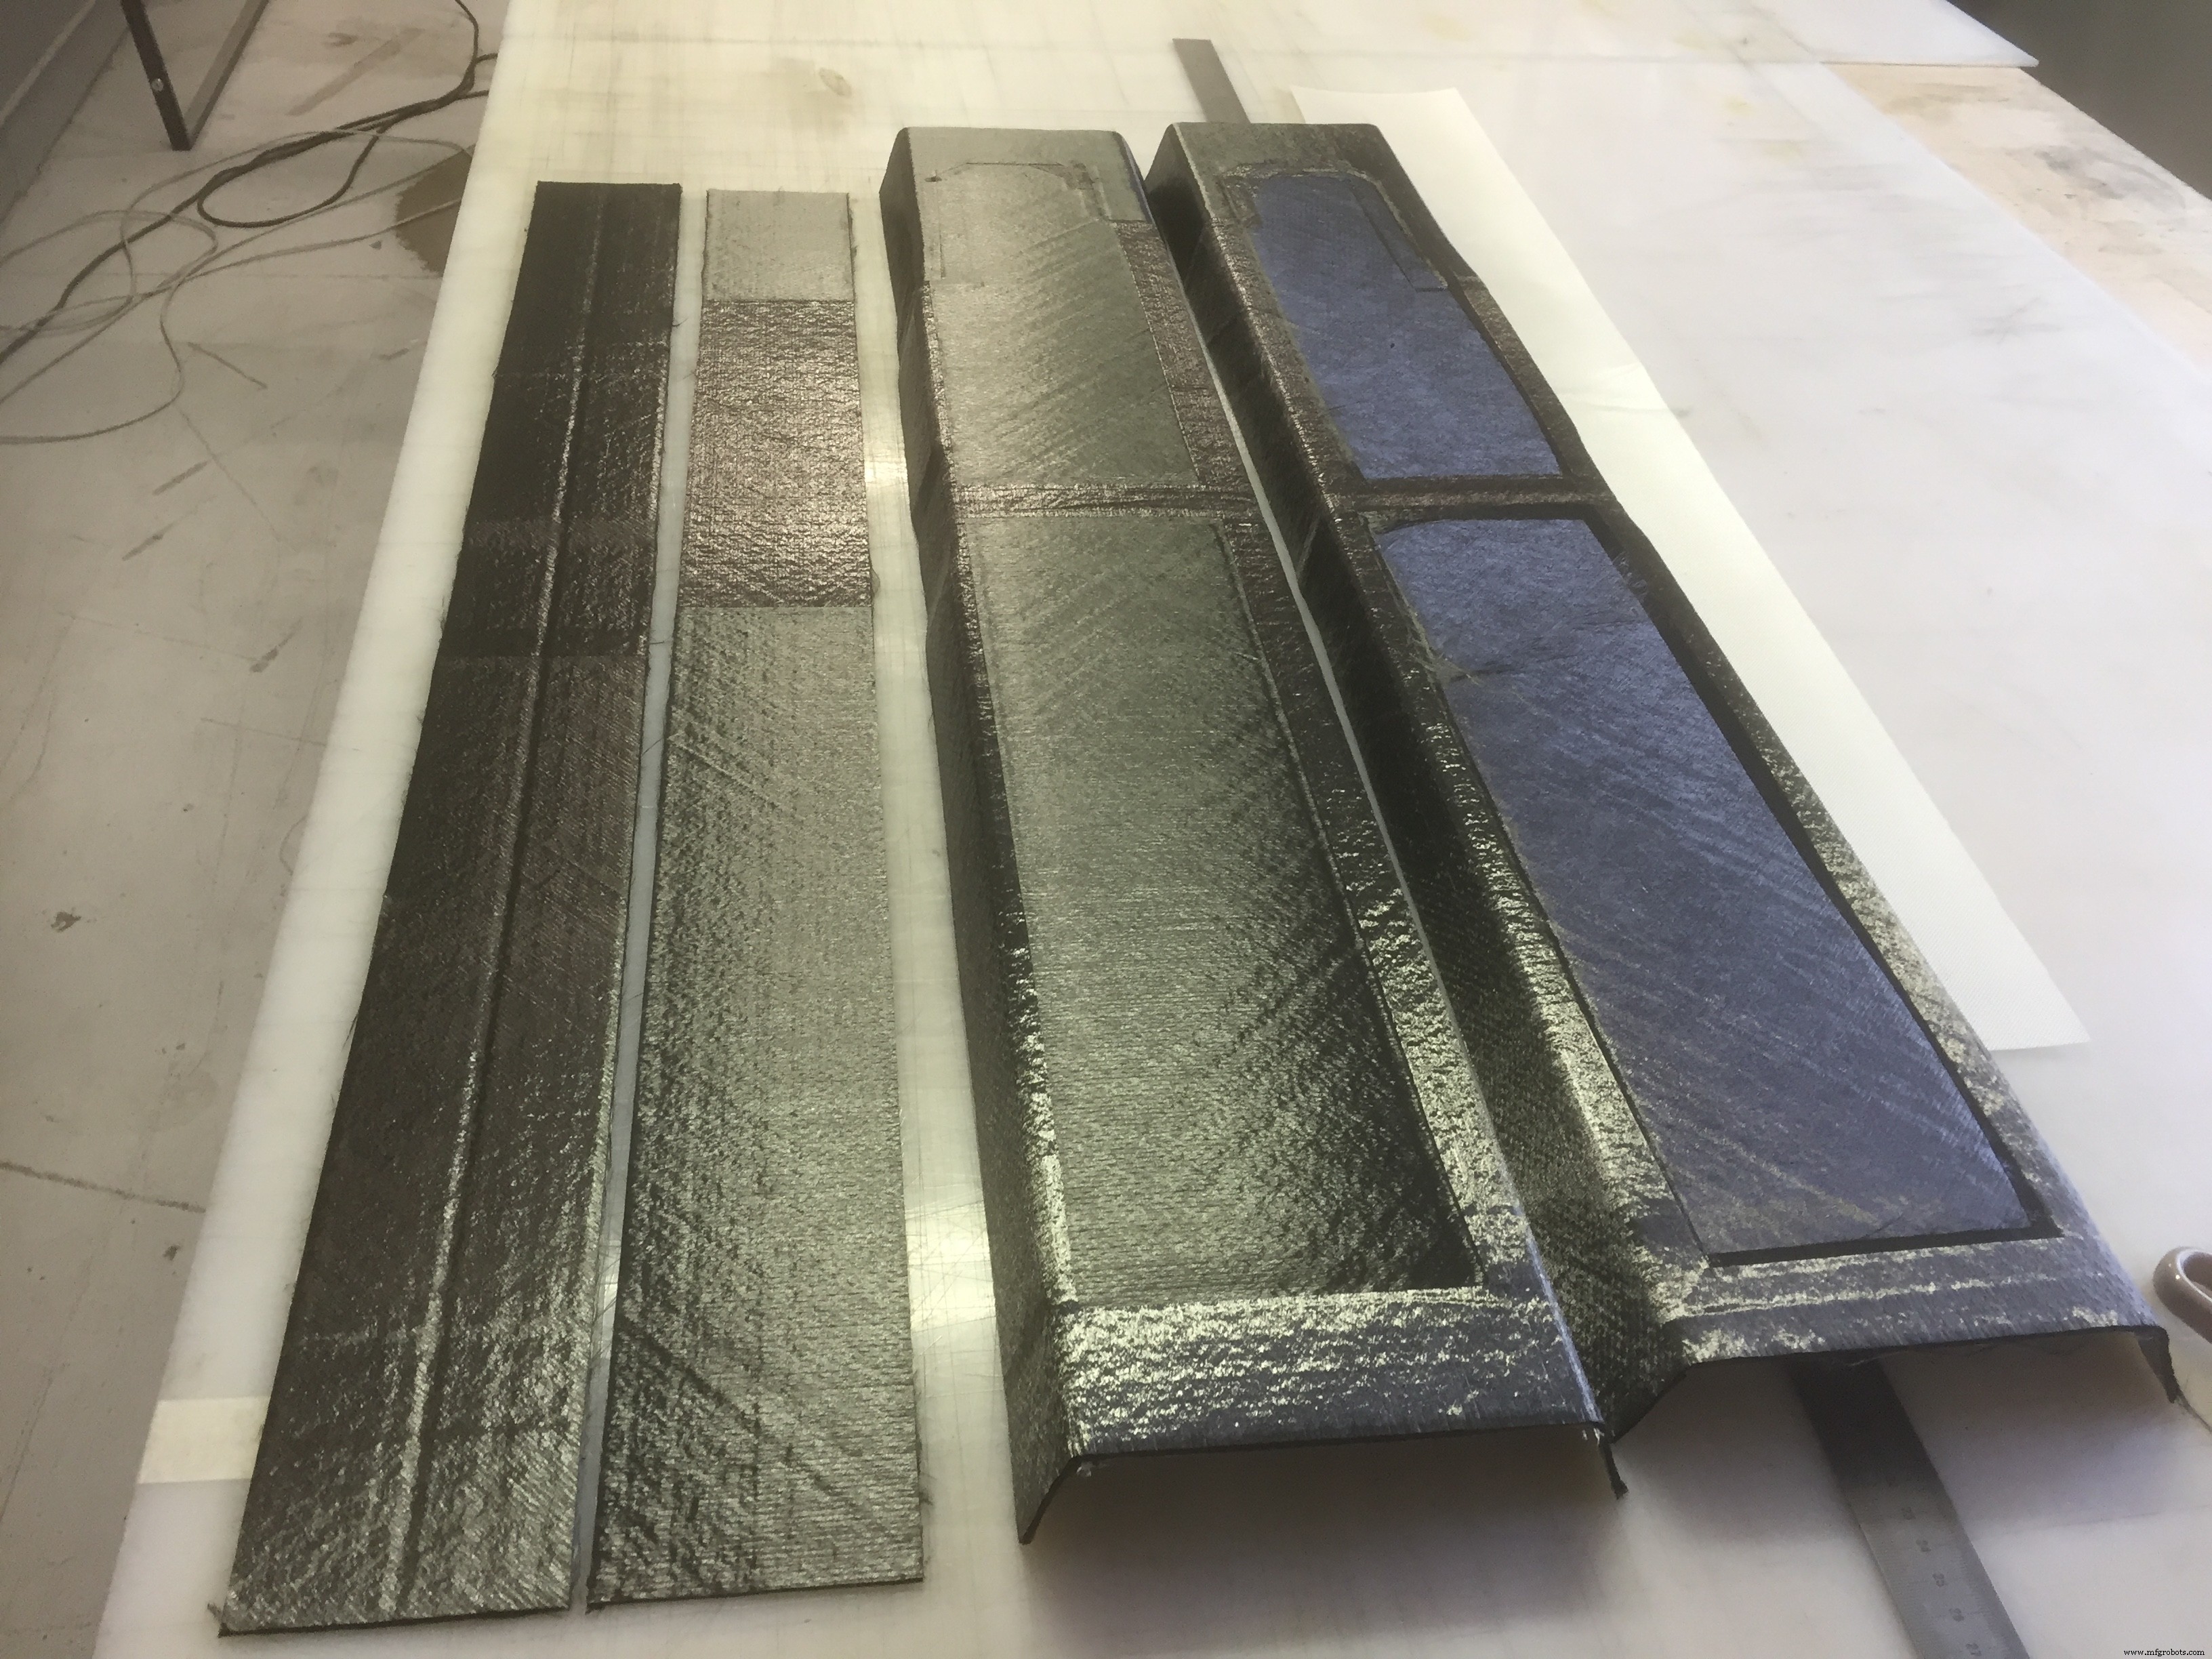
Paso 3. Cada ciclo de preformado de larguero produce una preforma de viga en C (dos comprenden el alma de la viga en I) y una preforma de ala plana. Se muestran aquí dos juegos requeridos para cada larguero en I.
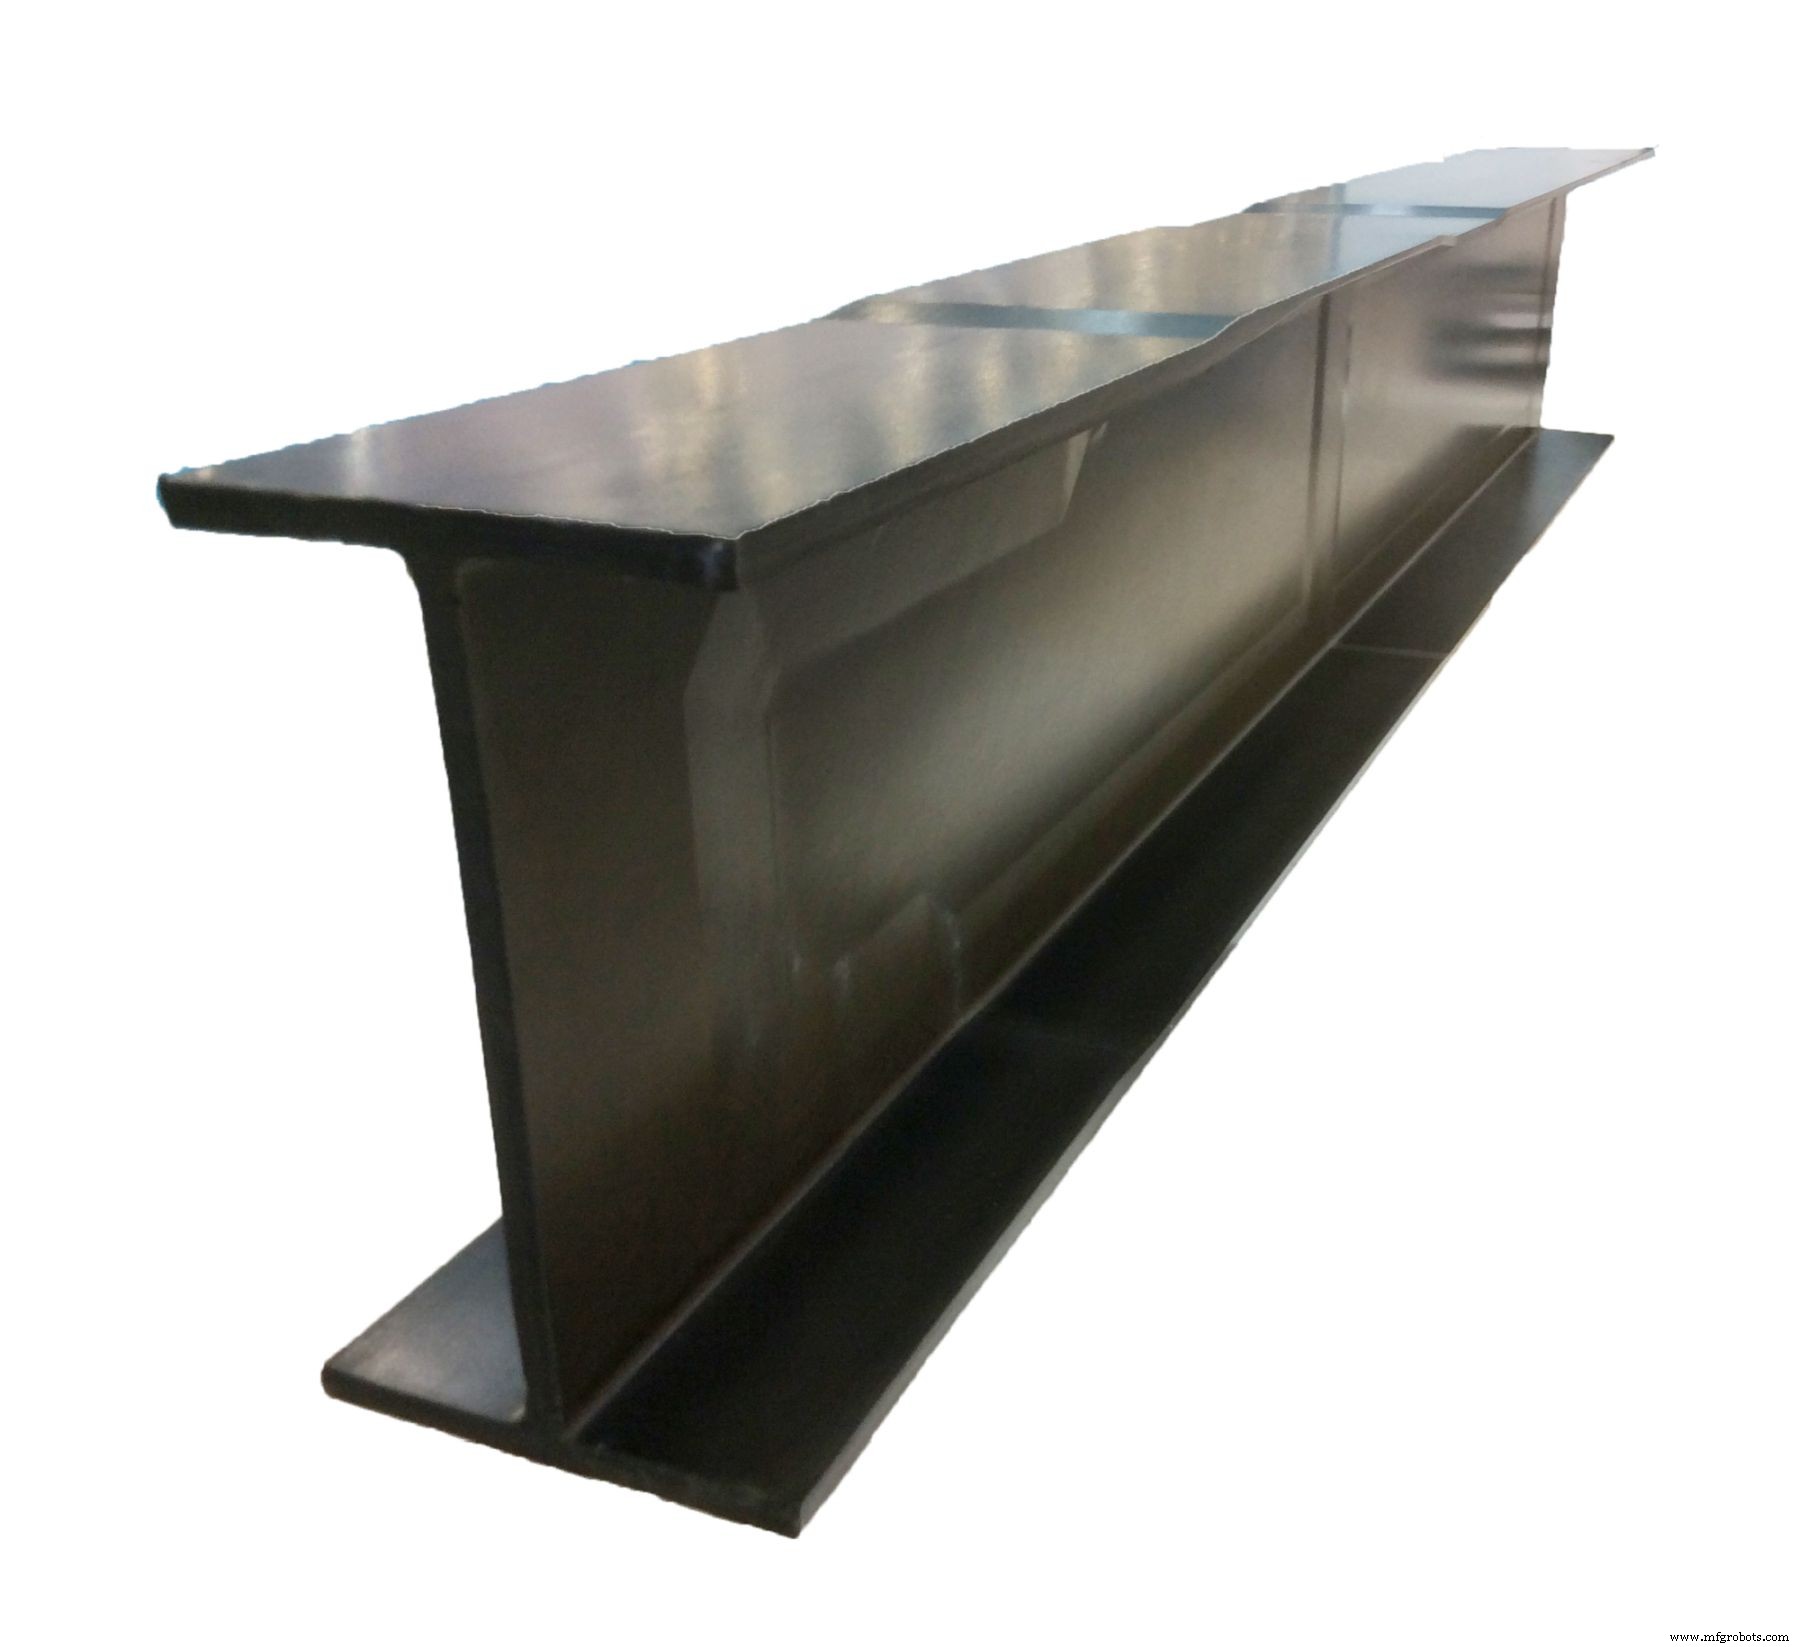
Paso 5. Larguero en I hecho usando preformas HDF y RTM para el proyecto Clean Sky 2 OPTICOMS.
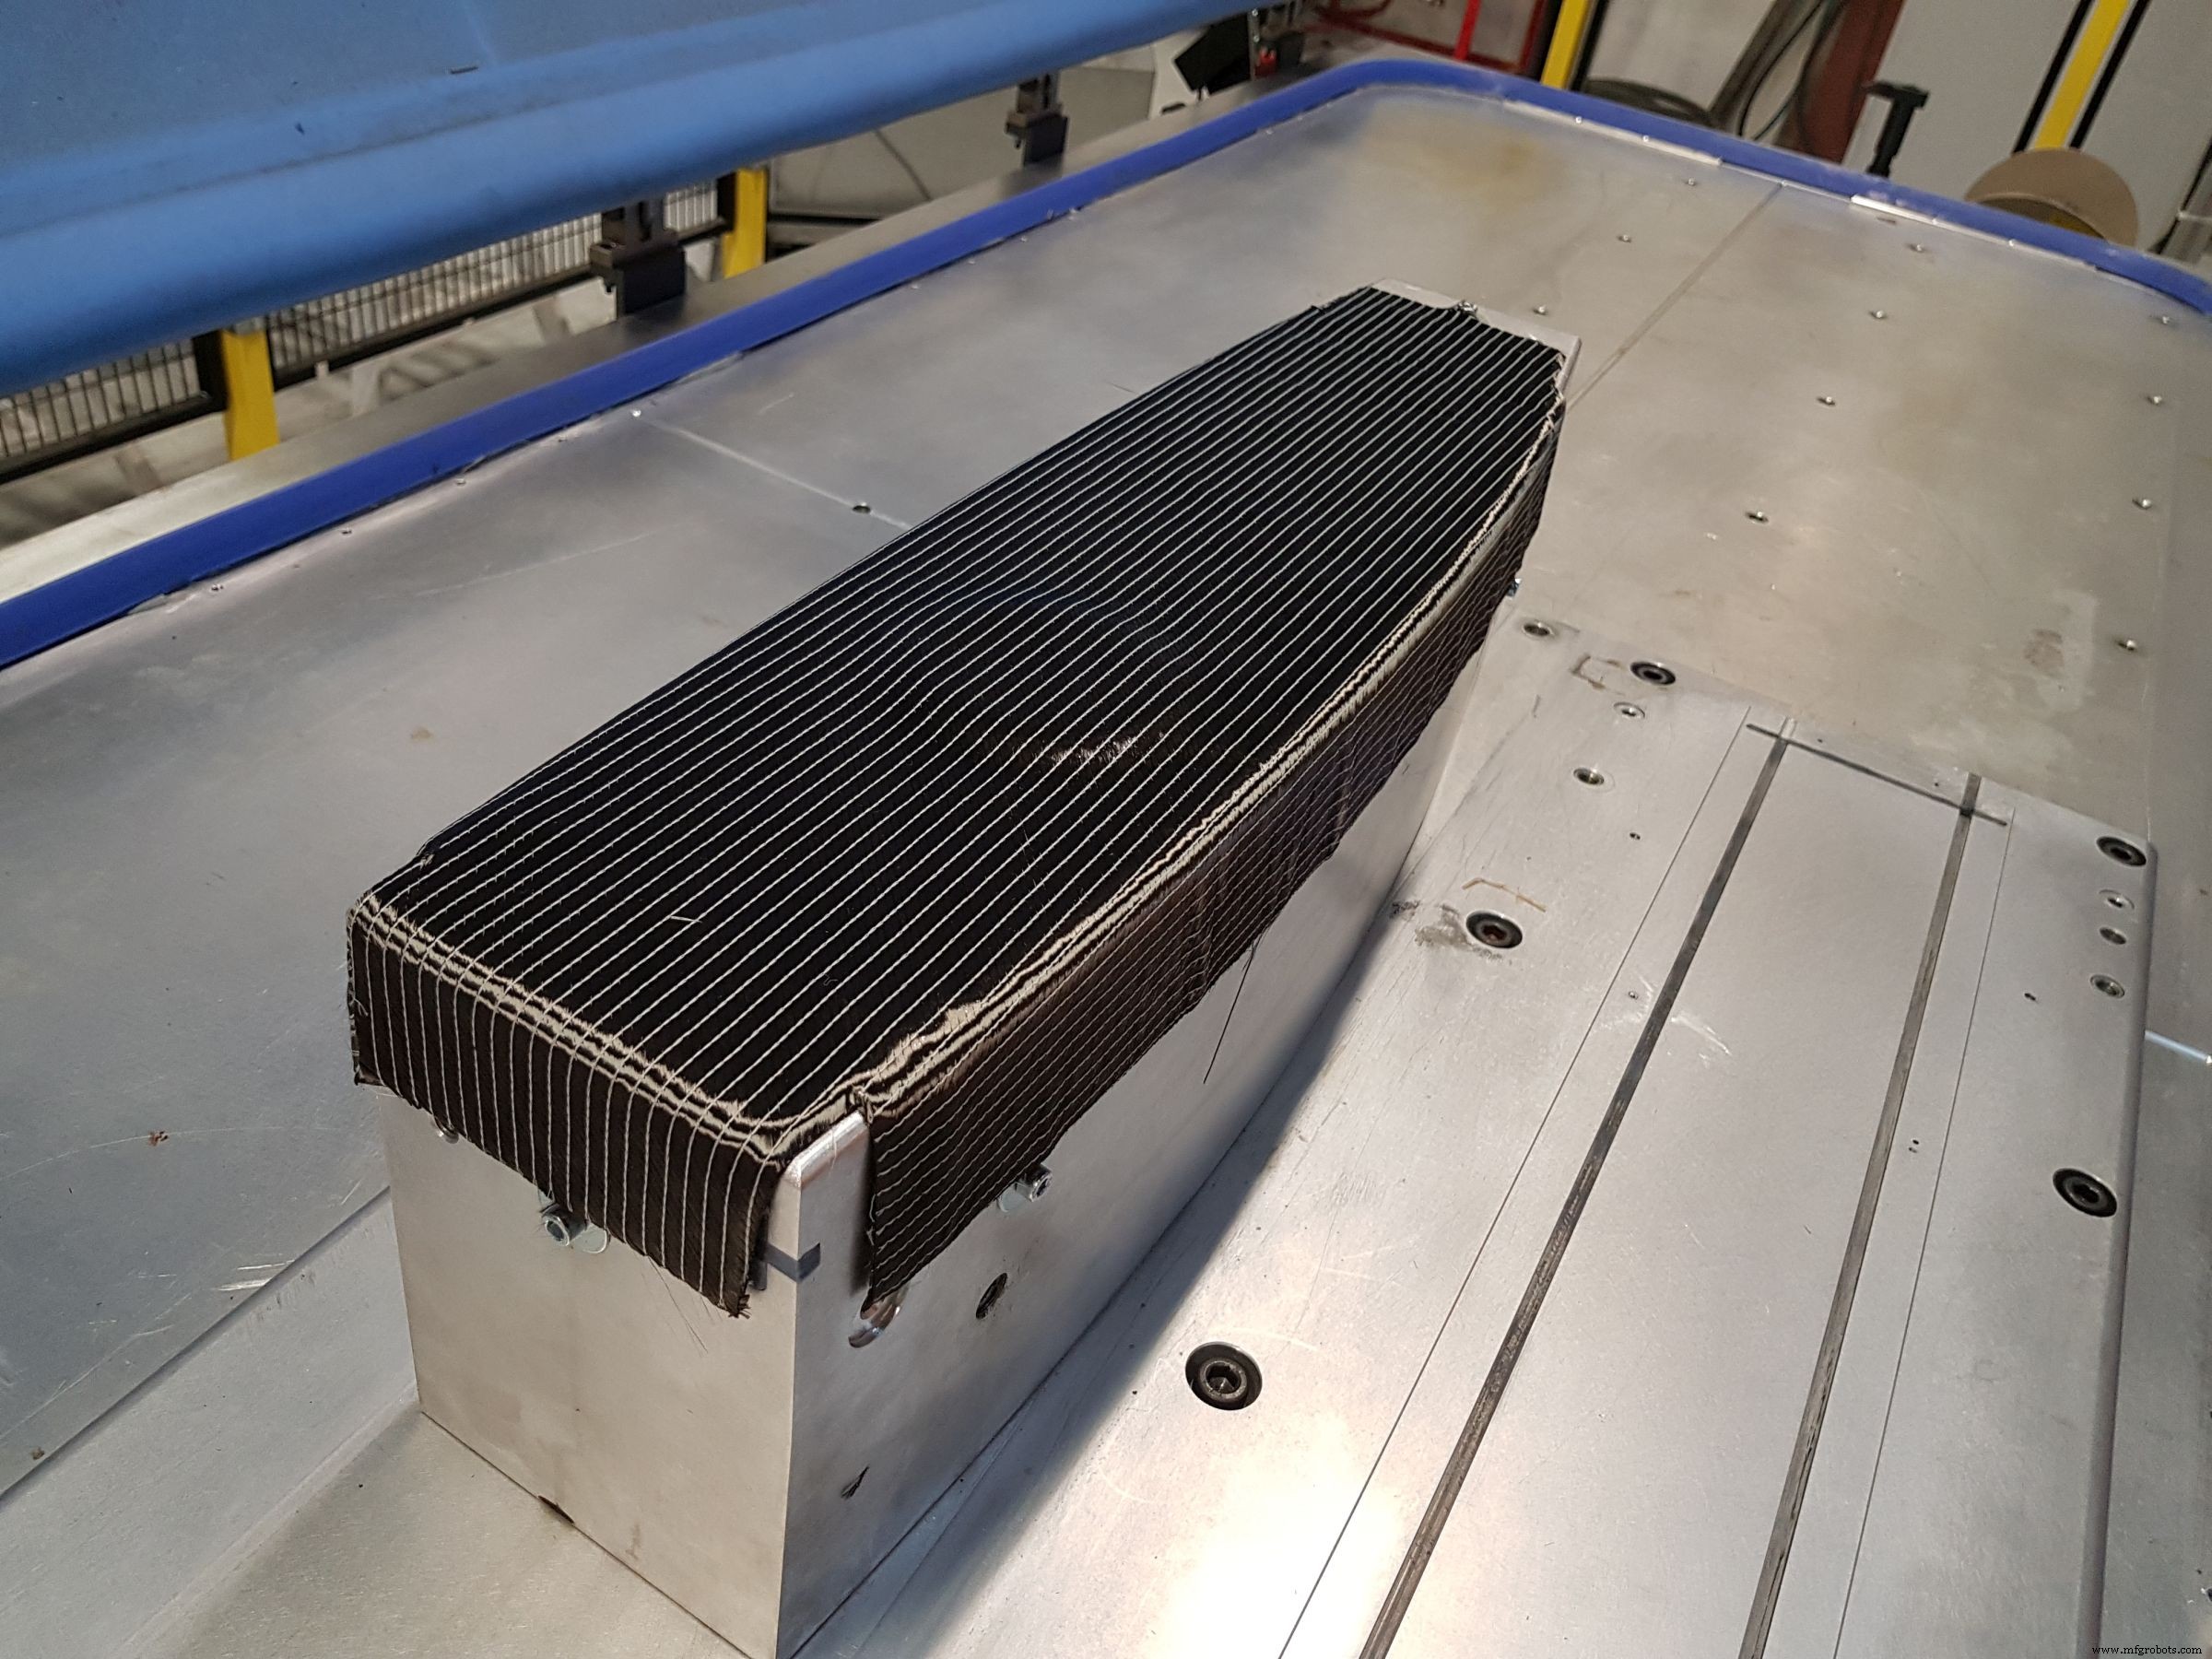
Paso 6. Un robot coloca capas cortadas en la herramienta de preformado calentada. Cada 5-8 capas, se completa un descompactado calentado para compactar la preforma.
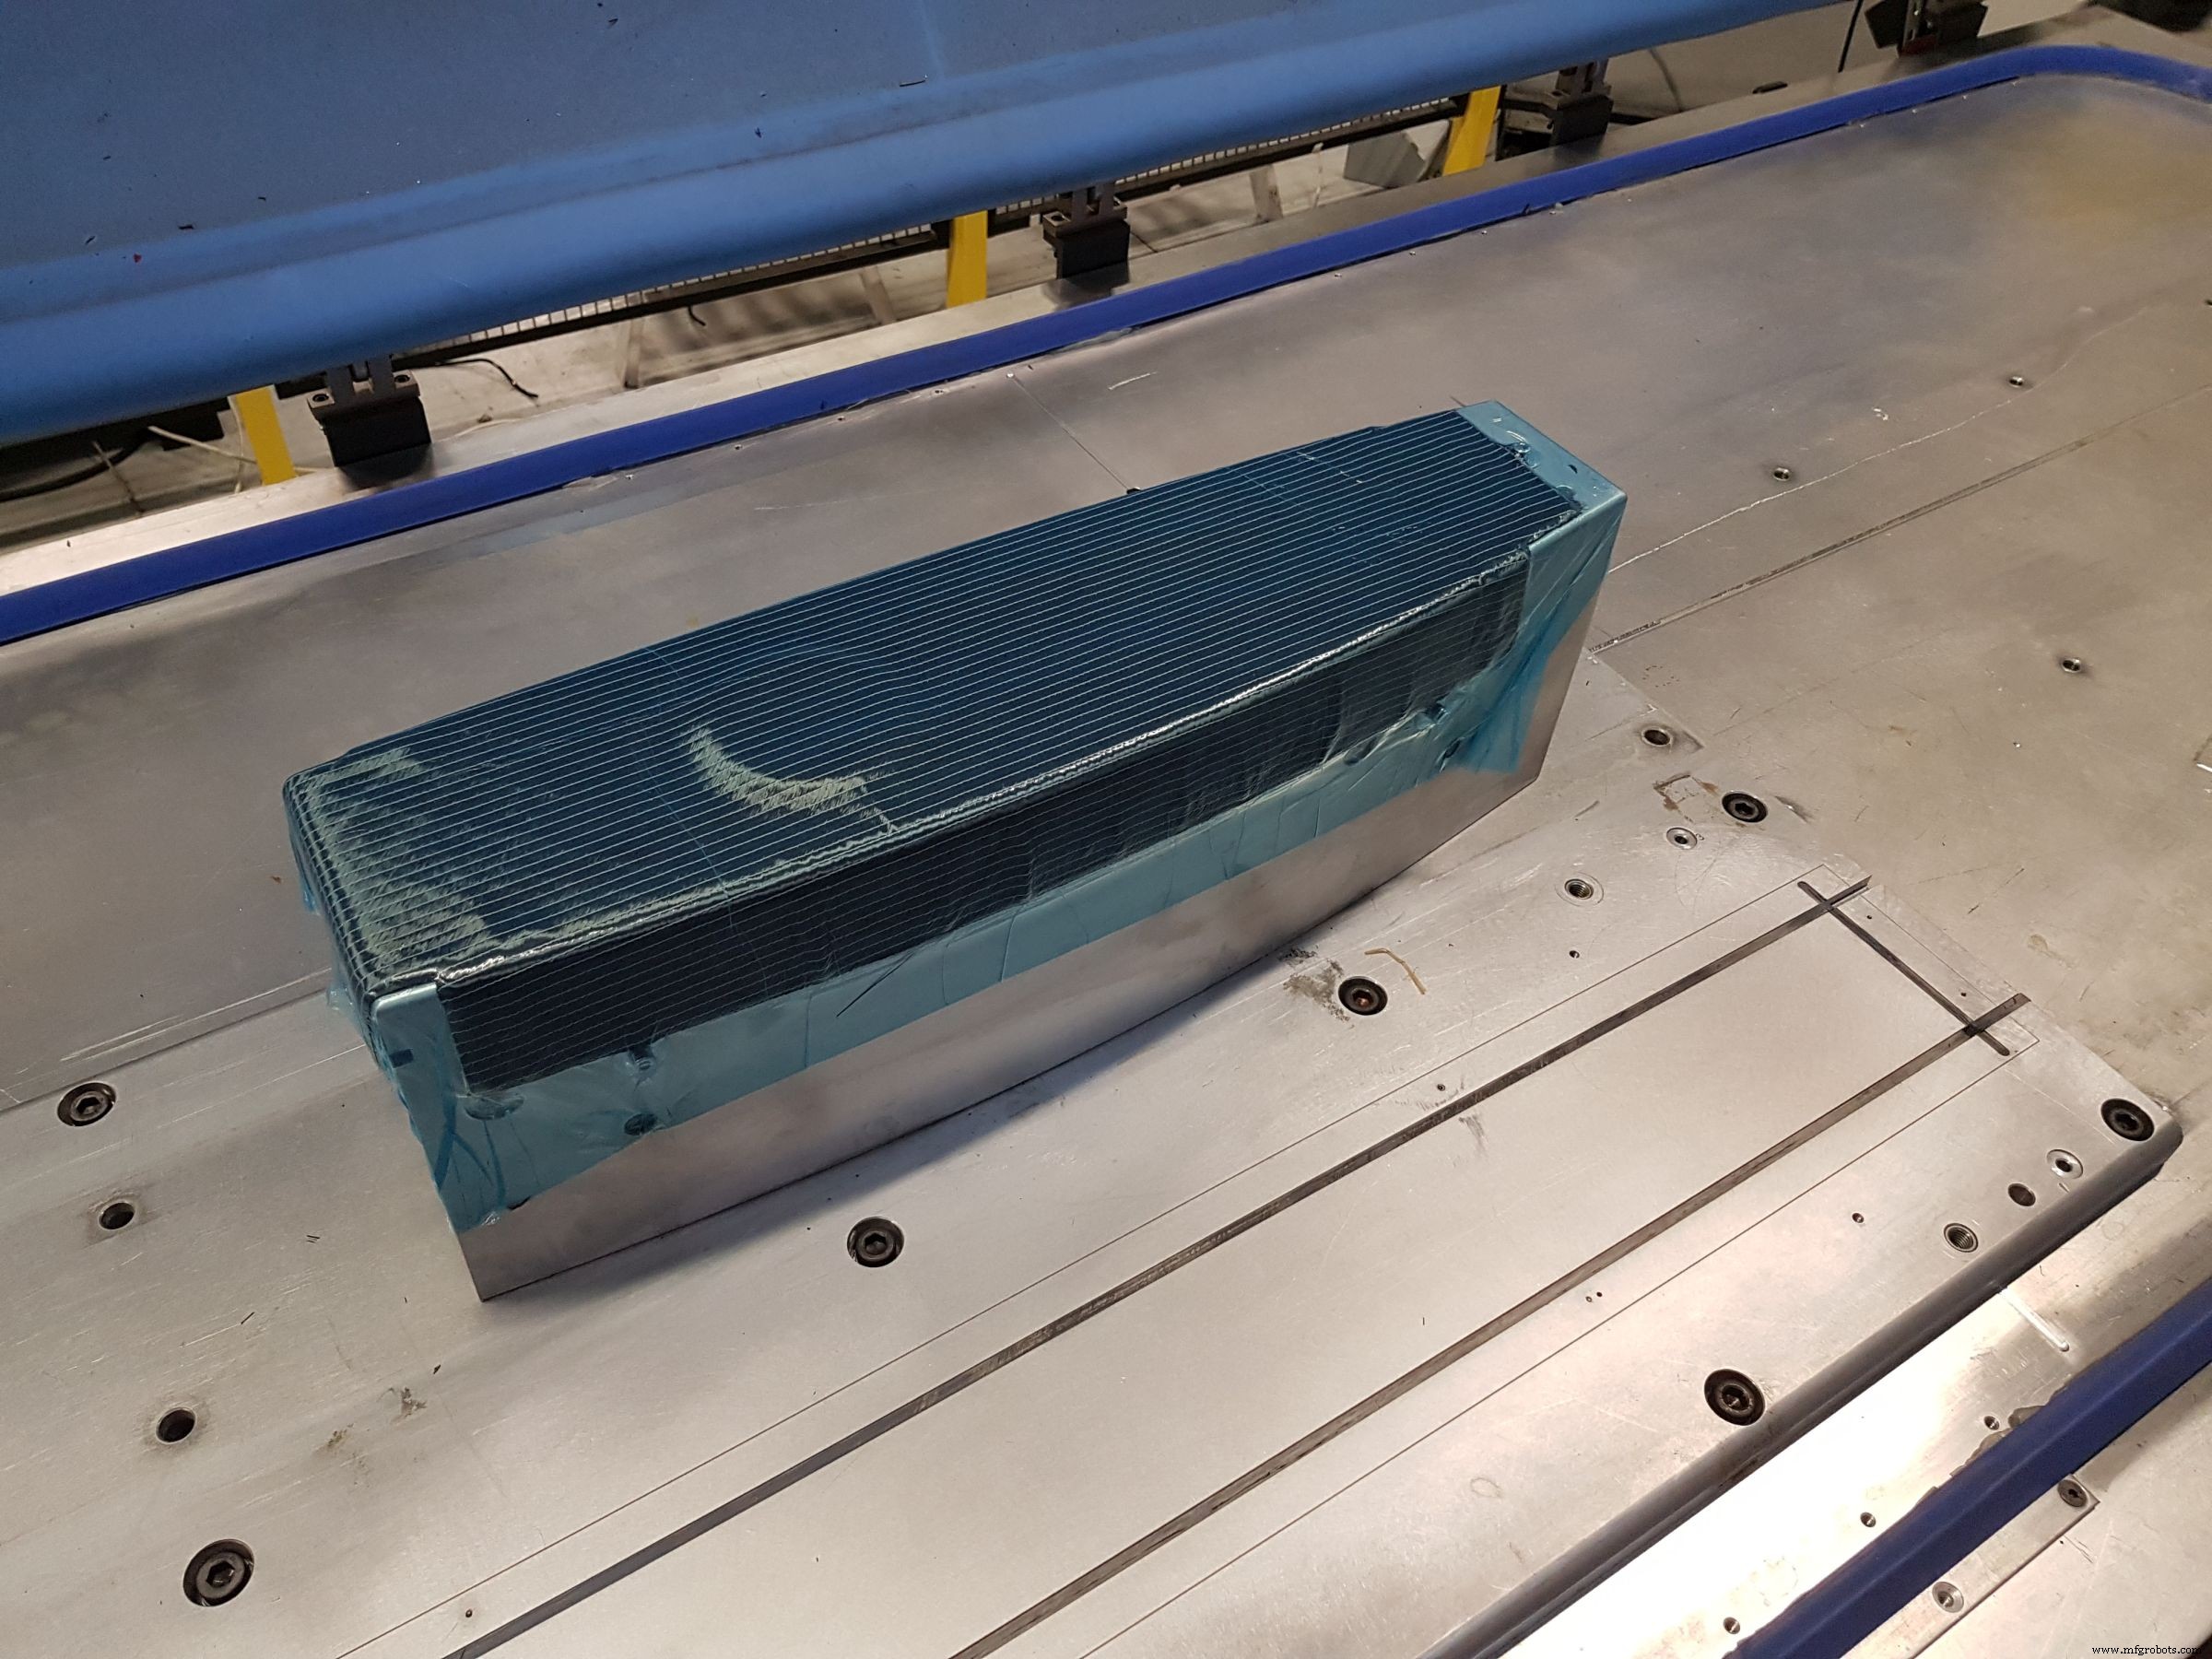
Antes del descompactado, se aplica película de desmoldeo azul.
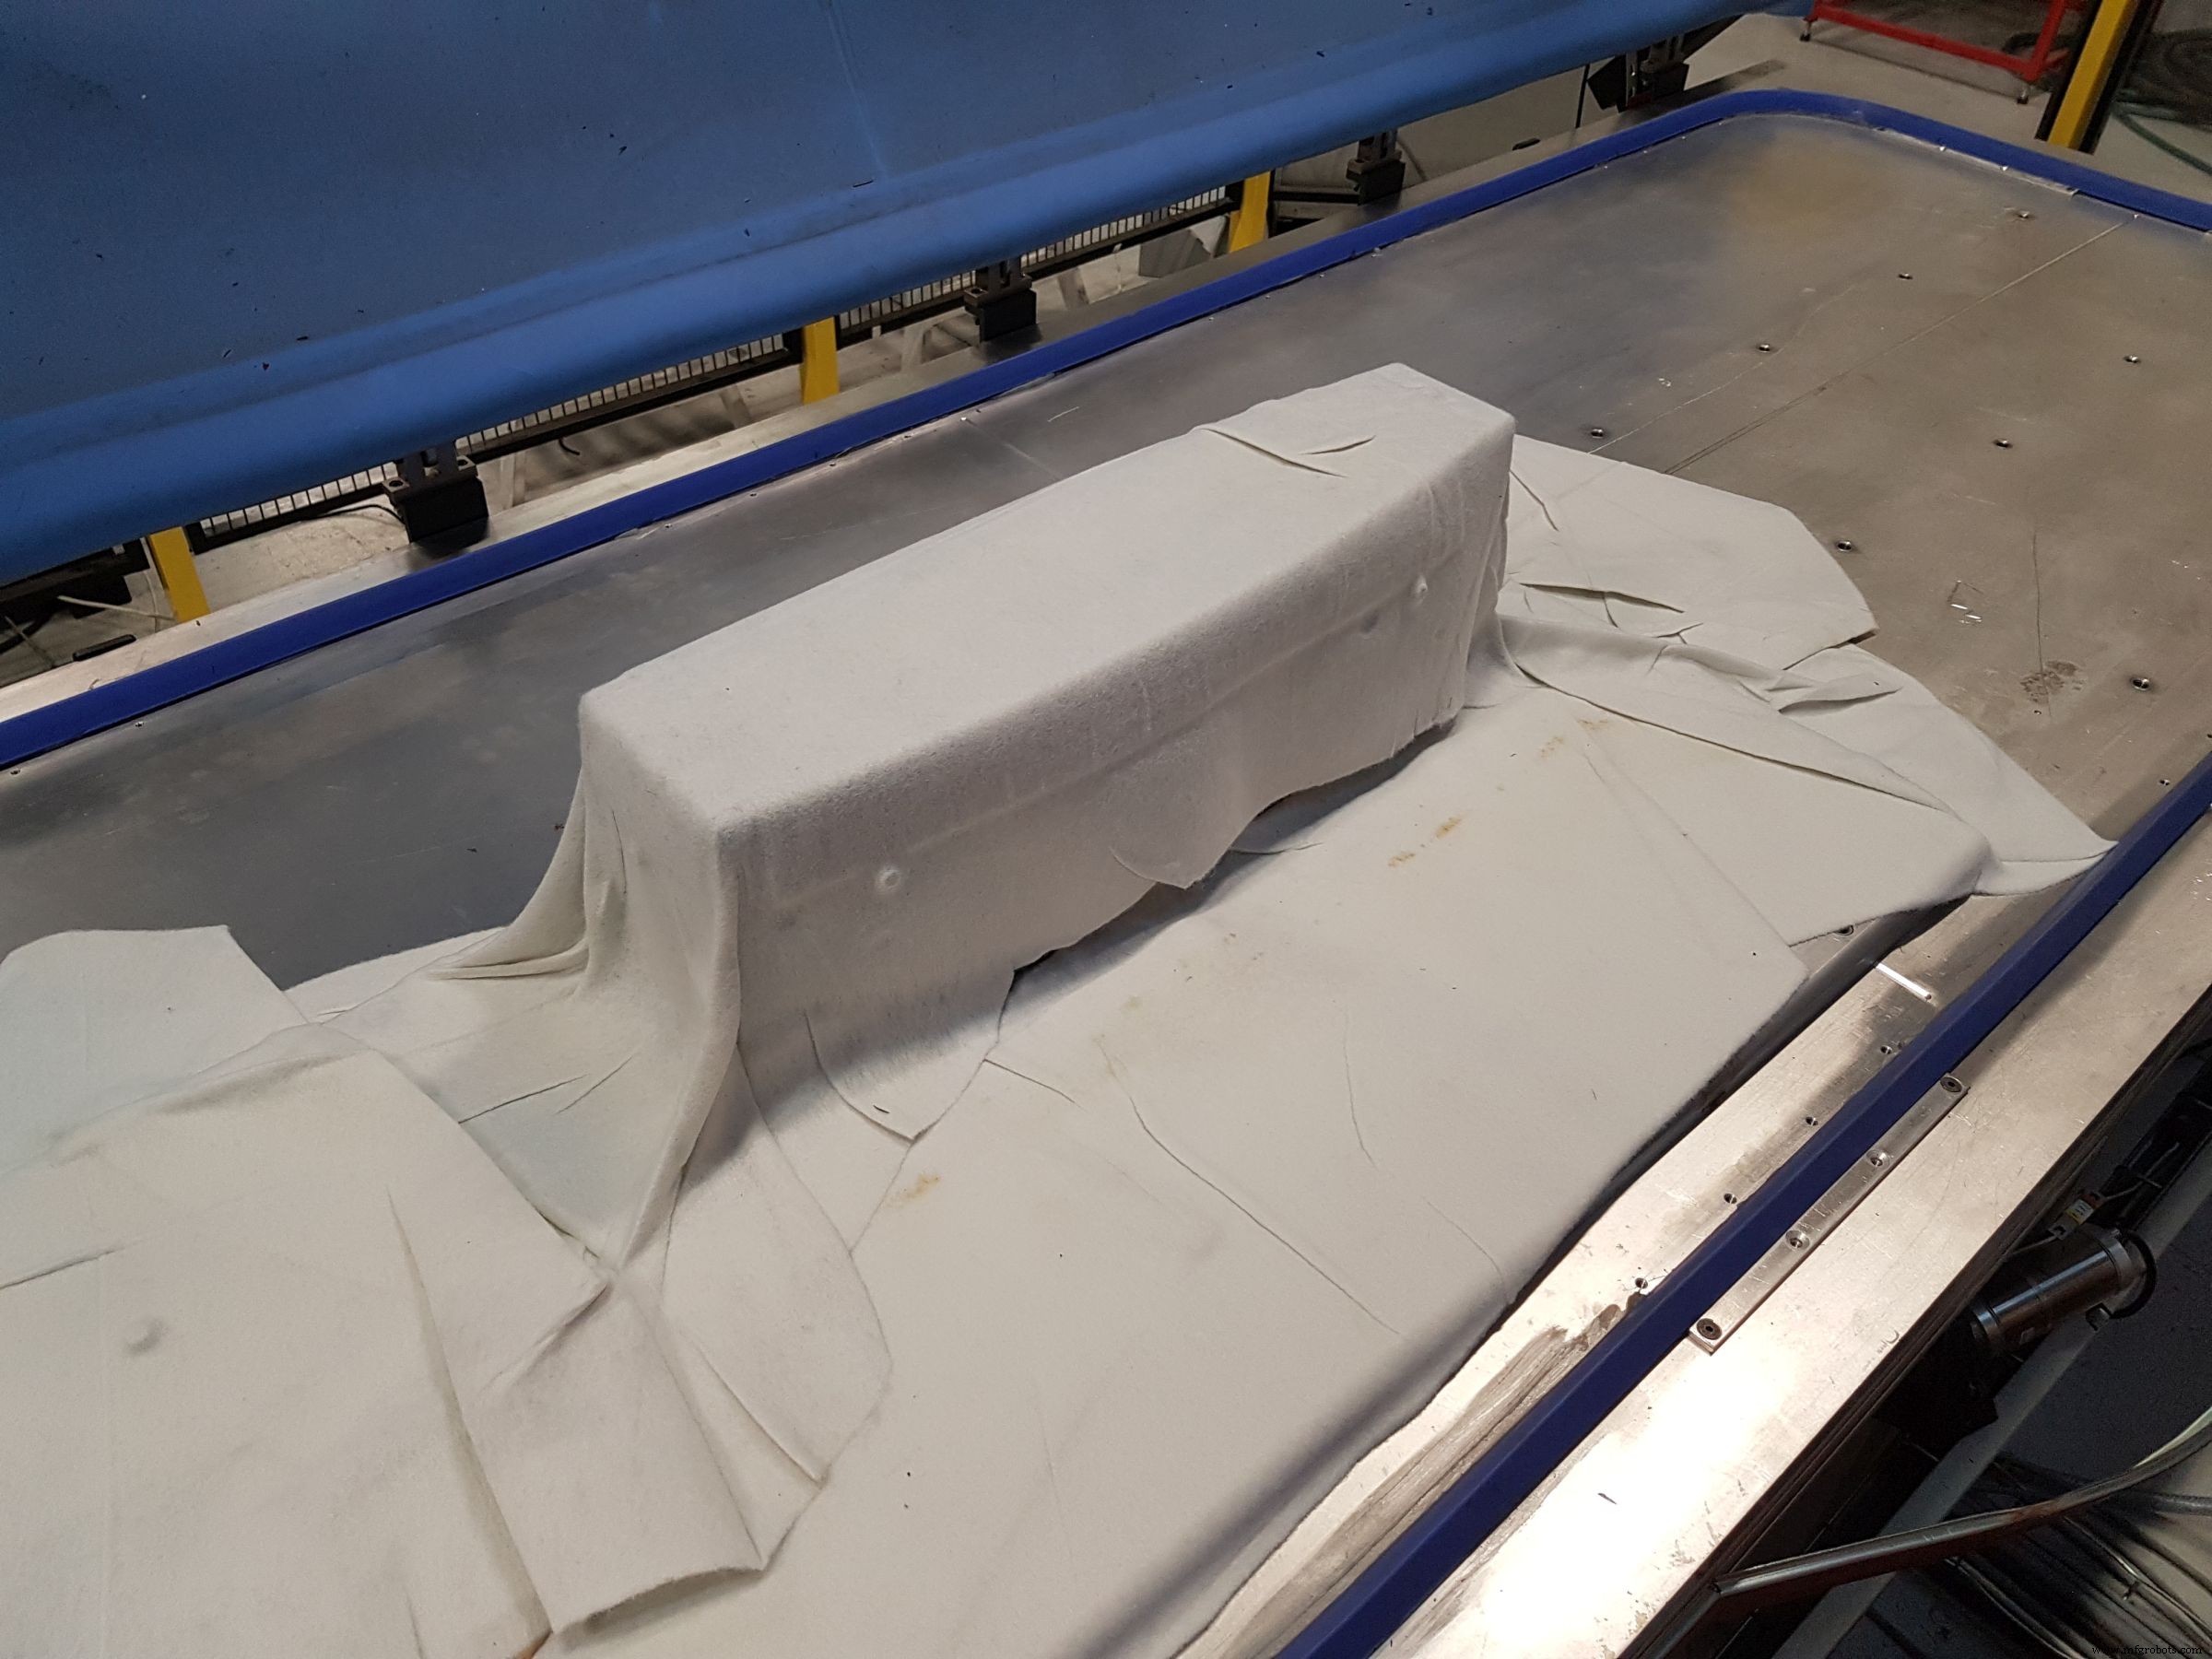
El transpirable se usa para extraer aire a través de la preforma.
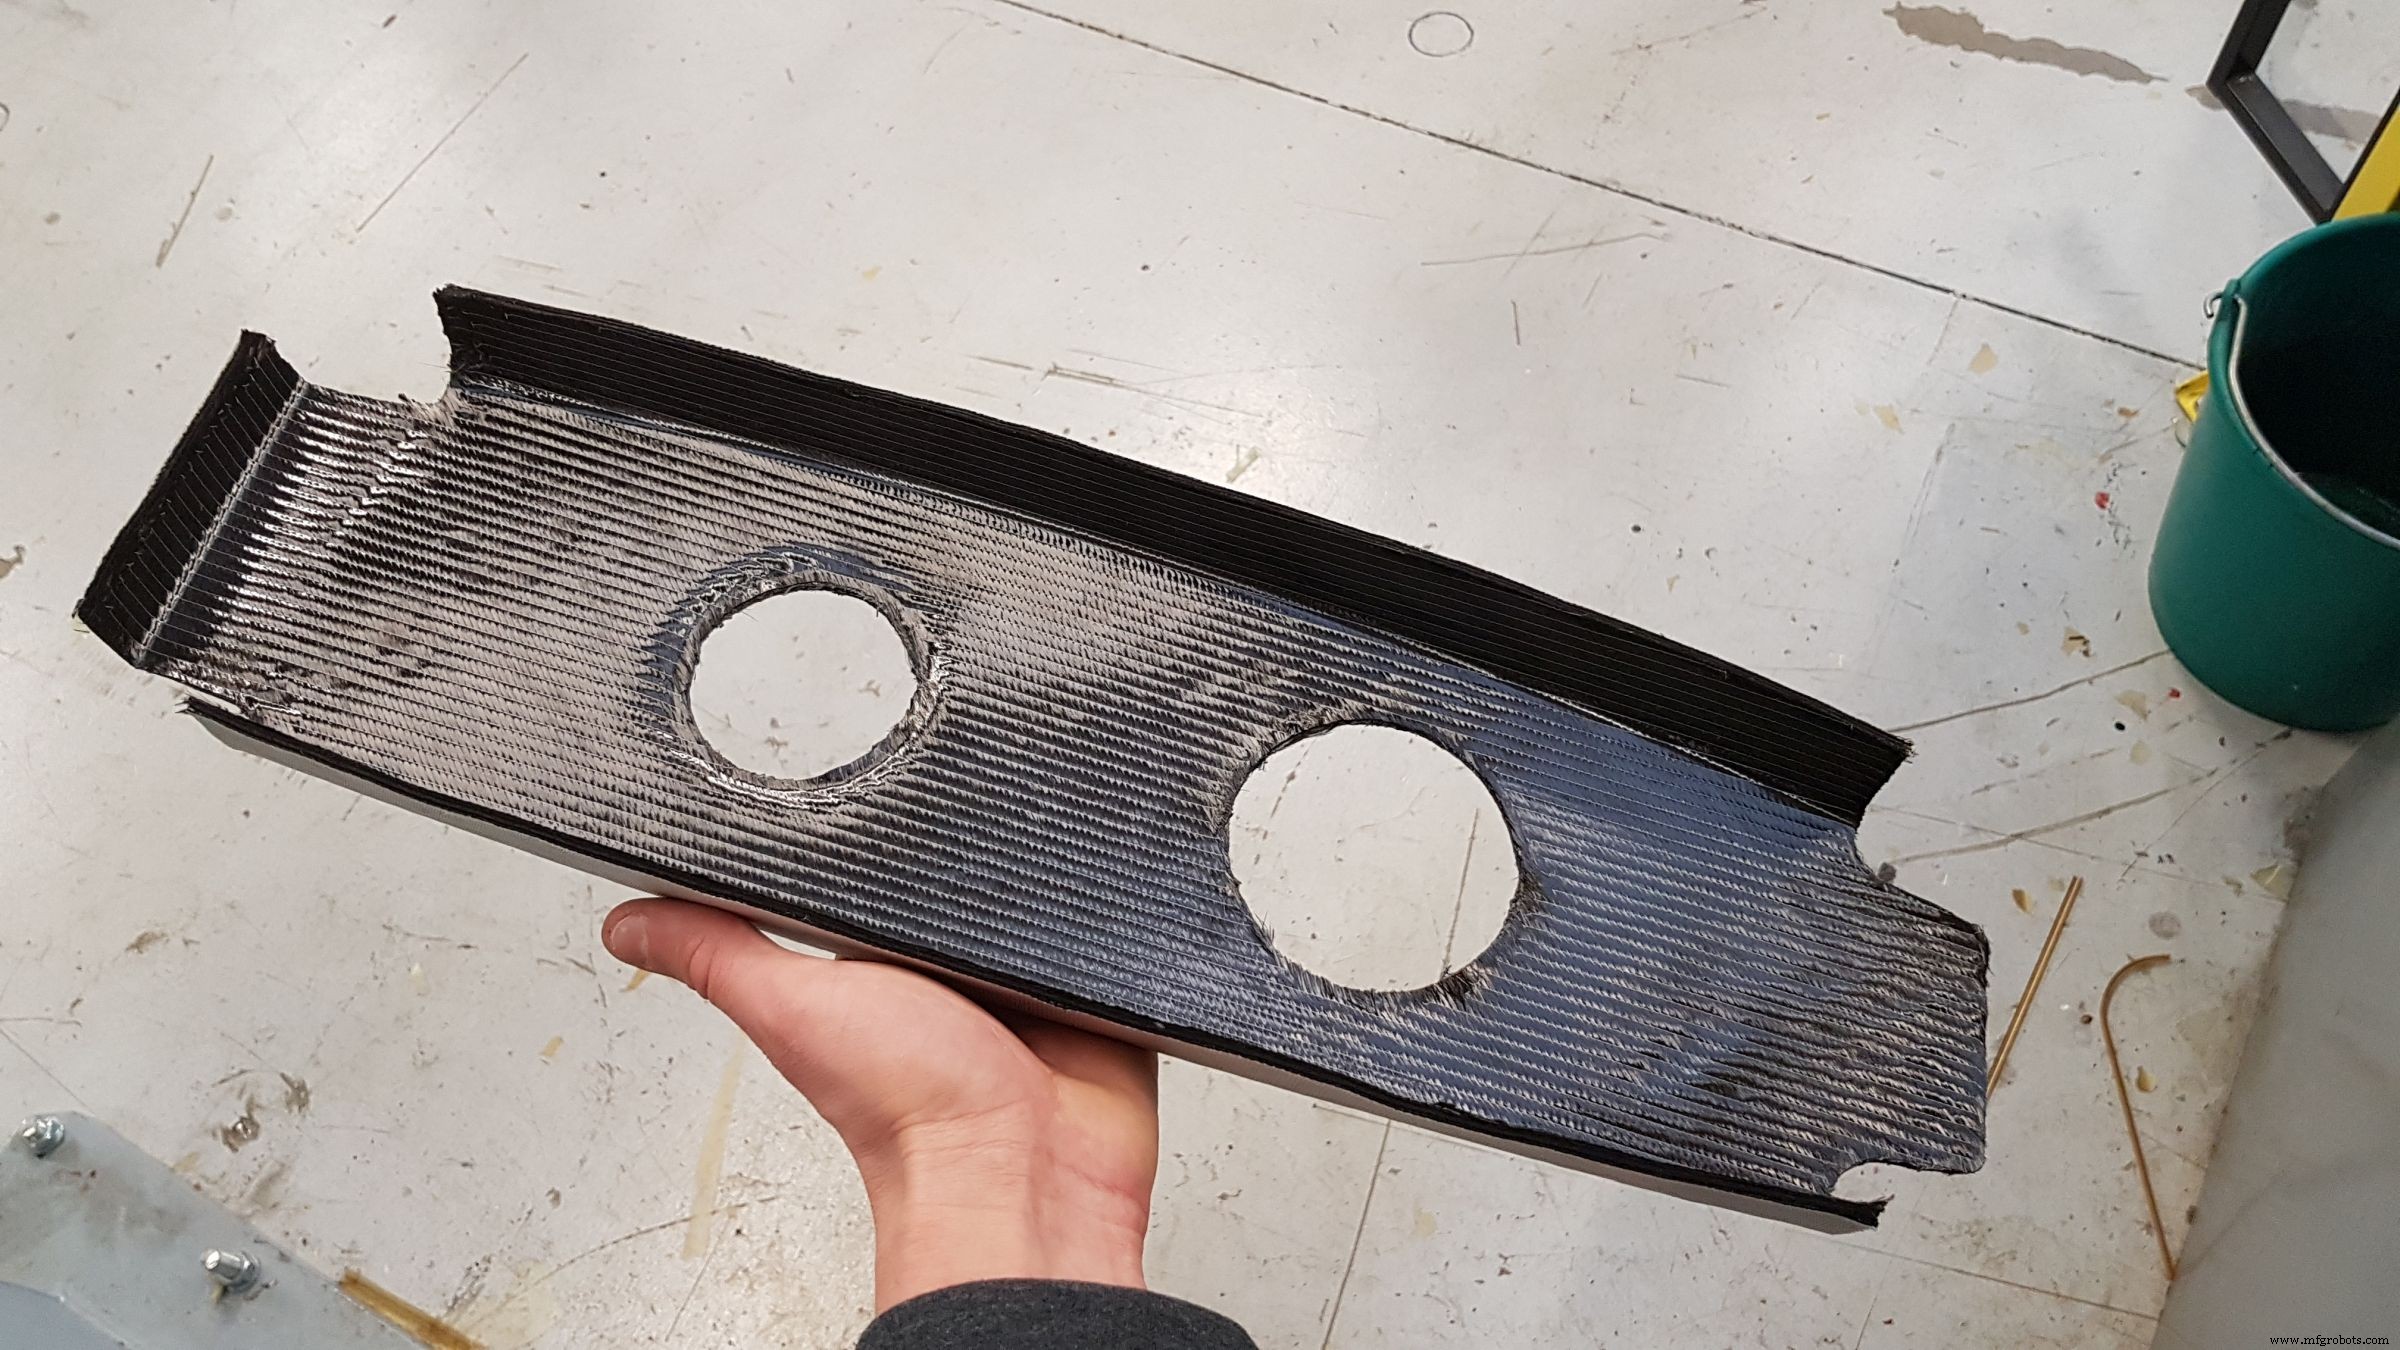
Después del descompactado final, la preforma se enfría en la herramienta y se recortan los recortes.
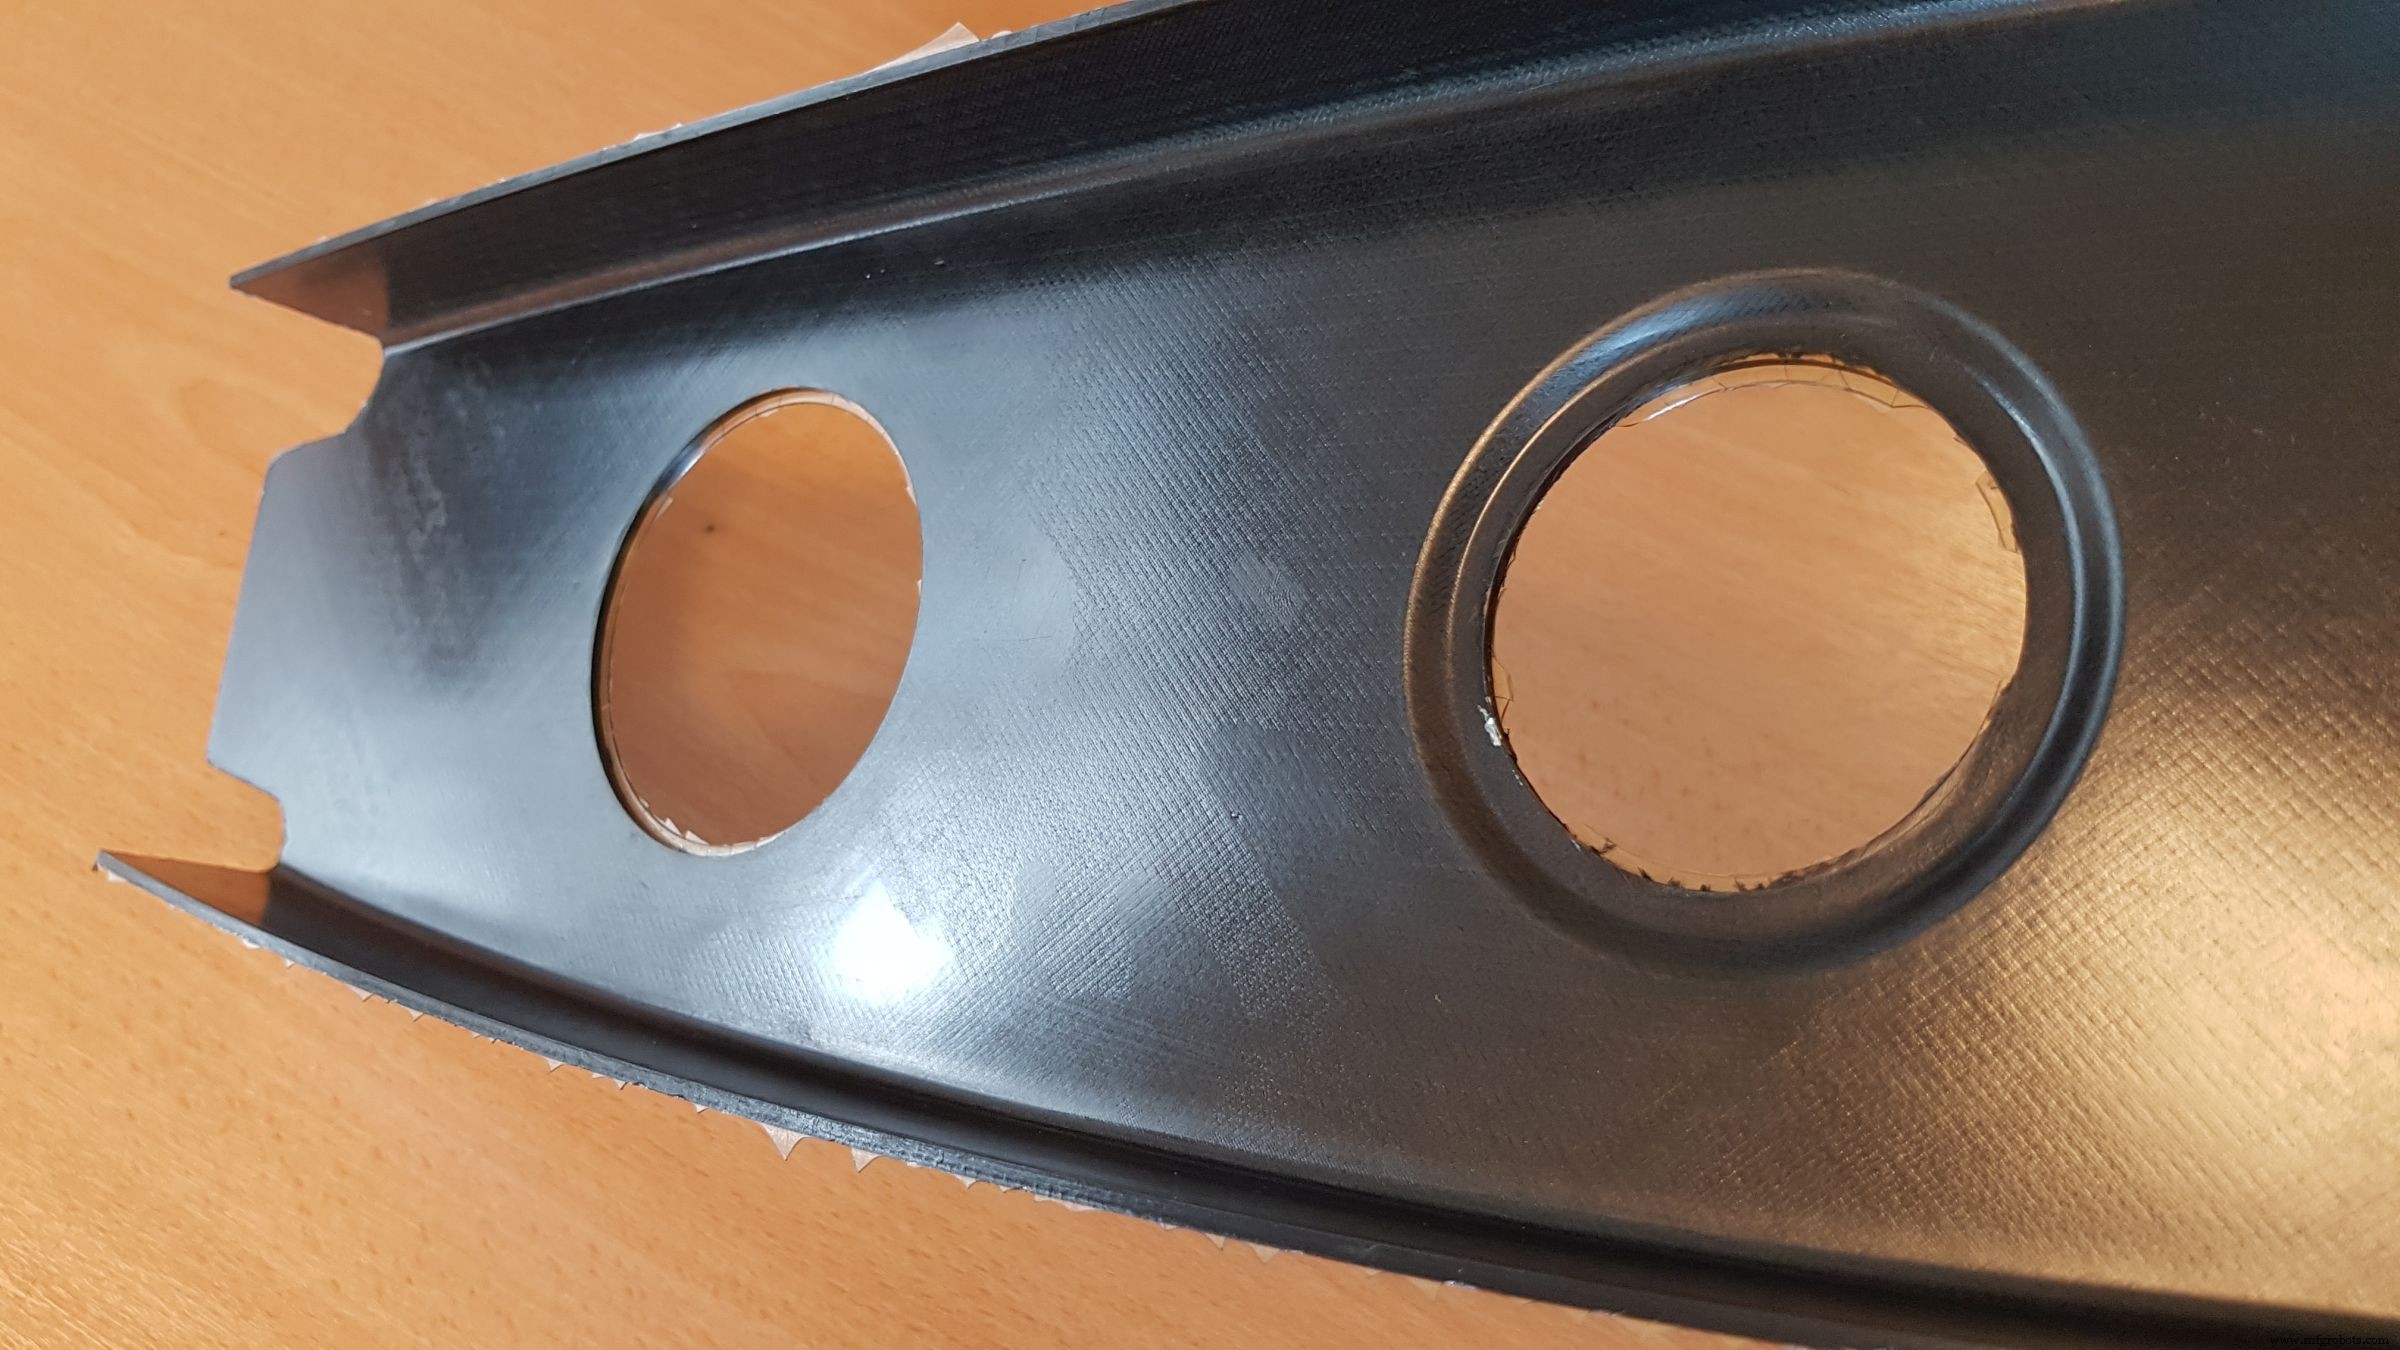
Paso 10. La preforma de la costilla se moldea usando RTM y resina epoxi.
Anterior Siguiente
"Cuántas capas puedes compactar a la vez depende de los materiales y la forma de la pieza", explica Chevallet. "Para piezas con baja curvatura, como un panel de ala, entonces podrías compactar potencialmente cada 50 capas. La costilla OPTICOMS, sin embargo, tiene ángulos de 90 grados, y la viga en I de prueba tiene formas en T, así que debes tener cuidado de no formar arrugas en las capas durante el preformado". Añade que tales formas complejas pueden requerir compactación cada 5-8 capas, pero aún pueden ser parte de un proceso industrializado de alto volumen: Apilar capas, compactación HDF de 2 minutos, reabrir y apilar de nuevo, seguido de ciclos repetidos de compactación con un enfriamiento final de la preforma en la herramienta antes de la transferencia al molde RTM.
fibra
- Salchichas Tipo Hot Dog: Historia, Producción, Nutrición y Tendencias Futuras
- Conformado de chapa metálica: Técnicas y aplicaciones para la fabricación moderna
- Qué Temperatura Alcanza un Cortador Plasma: Entendiendo las Temperaturas Extremas Detrás del Corte Metálico
- Grados y aplicaciones de acero laminado en caliente – Guía completa
- Acero AISI 1008 Laminado en Caliente: Resumen Completo de Propiedades
- Acero AISI 1015 Laminado en Caliente: Propiedades Clave y Aplicaciones
- Acero AISI 1017 Laminado en Caliente: Propiedades Clave y Aplicaciones
- Acero AISI 1006 Laminado en Caliente: Propiedades y Rendimiento
- AISI 1010 Laminado en Caliente: Propiedades y Aplicaciones
- AISI 1012 Laminado en Caliente: Propiedades y Especificaciones
- AISI 1016 Laminado en Caliente: Propiedades Clave y Rendimiento