



Decapado eficiente de tiras de acero al carbono laminadas en caliente para eliminar escamas de óxido
El decapado se realiza para preparar (eliminar escamas u óxidos) la superficie del acero para el siguiente proceso de laminado en frío. La escama de óxido debe eliminarse completamente de la tira de acero laminada en caliente antes del laminado en frío subsiguiente para evitar el desgaste de los cilindros y evitar defectos superficiales en el producto laminado en frío. El espesor de la escama depende principalmente de los parámetros de procesamiento del tren de laminación en caliente, el factor principal siendo la temperatura de enrollado, aunque el proceso de laminación en sí también tiene una influencia marcada.
Origen de la escama de óxido
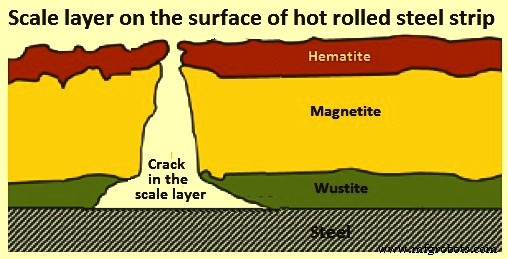
La escama de óxido se origina durante el laminado en caliente del acero, cuando la superficie del acero reacciona con el oxígeno (O2) en el aire para formar óxidos de hierro (Fe). La capa de óxido se conoce como escama de laminación. La escama de laminación en realidad consiste en tres capas de óxidos de hierro con diferentes proporciones de Fe y O2 (Figura 1). La hematita, Fe2O3, que contiene 30.1% de O2, es el óxido más externo en la capa de escama, mientras que la wustita, FeO, con 22.3% de O2, es el óxido más interno. La magnetita, Fe3O4, que es la intermedia, contiene 27.6% de O2. Cuando todos los óxidos están presentes, la capa intermedia en la escama es magnetita. A temperaturas superiores a 566 °C, la wustita es el óxido predominante, pero durante el enfriamiento por debajo de 566 °C, una parte de ella se transforma en hierro y magnetita (4FeO = Fe3O4 + Fe). En casos de enfriamiento rápido, que puede ocurrir con laminación de alambrón y barra, cantidades sustanciales de wustita se retienen en el producto enfriado. Cuando el enfriamiento después del laminado en caliente es relativamente lento, como ocurre con la tira enrollada, la magnetita es el principal constituyente de óxido de la escama en el producto enfriado.
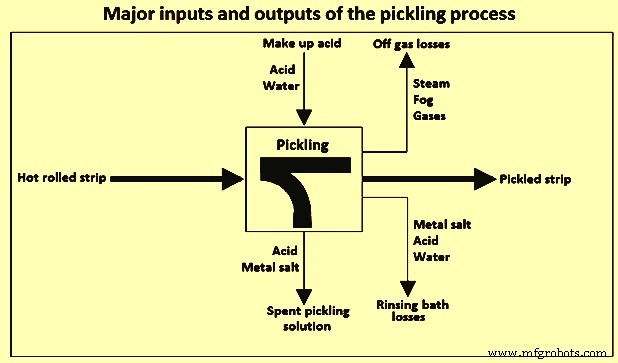
El decapado es el más común de varios procesos usados para eliminar la escama de las superficies de acero. El término decapado se refiere a la eliminación química de la escama por inmersión en una solución acuosa ácida. El proceso se originó a finales de 1700, cuando láminas de acero se decapaban por inmersión en cubas de vinagre. Amplias variaciones son posibles en el tipo, concentración y temperatura de las soluciones ácidas usadas, dependiendo de las restricciones de tiempo (operaciones por lotes contra continuas), así como del espesor, composición y naturaleza física (grietas) de la escama. La Figura 2 muestra las principales entradas y salidas del proceso de decapado.
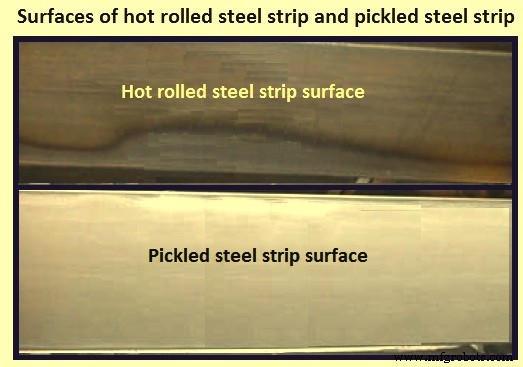
Las superficies de tira de acero laminada en caliente y tira de acero decapada se muestran en la Figura 3.
Soluciones de decapado
Para acero al carbono (C), el ácido sulfúrico (H2SO4) se usa en la mayoría de operaciones de decapado por lotes, mientras que el ácido clorhídrico (HCl) se ha convertido en el agente de decapado preferido, desde 1994, para operaciones continuas con tira laminada en caliente. El decapado con ácido HCl comenzó en 1964 y lentamente muchas instalaciones de decapado han cambiado a decapado con ácido HCl. Mezclas de ácidos HCl y H2SO4 también se han usado en decapado por lotes, a menudo agregando sal gema (NaCl) a un baño de decapado con ácido H2SO4. Se espera que estas prácticas den las características de superficie de acero decapado brillante asociadas con el ácido HCl y aumenten las tasas de decapado, pero no sin algunos inconvenientes. La proporción de HCl a H2SO4 necesaria para lograr la tasa de eliminación de escama rápida posible con HCl solo es demasiado alta para ser económica, y los ácidos mezclados no pueden ser manejados adecuadamente por muchos de los métodos de eliminación de licor de decapado gastado ahora en uso.
Las ventajas del decapado con ácido H2SO4 son: (i) el ácido puede renovarse más frecuentemente, (ii) elevar la temperatura permite concentraciones de ácido más bajas para decapar efectivamente, (iii) facilidad de recuperación de sulfato ferroso (FeSO4), y (iv) la tasa de decapado puede controlarse variando la temperatura. Las desventajas del decapado con ácido H2SO4 son: (i) mayor ataque del ácido al acero base, (ii) mayor difusión de H2 en el acero, (iii) los residuos de decapado son más adherentes, y (iv) la solución ácida debe calentarse.
Las ventajas del decapado con ácido HCl son: (i) reducción en costos de calentamiento ya que las soluciones de decapado se usan a temperatura ambiente, (ii) eliminación más extensa de escama, (iii) menor penetración de H2 por difusión, y (iv) menor deposición de sales de Fe en la superficie decapada. Las desventajas del decapado con ácido HCl son: (i) generación de humos cuando se calienta por encima de temperaturas ambiente, (ii) los sistemas de recuperación de ácido son costosos, (iii) más corrosivo hacia los equipos, y (iv) mayores costos de eliminación que el ácido H2SO4. La Tabla 1 muestra la comparación del decapado por ácido H2SO4 y ácido HCl en líneas de decapado continuo.
| Tabla 1: Comparación del decapado por ácido H2SO4 y ácido HCl | ||||
|---|---|---|---|---|
| Nº | Asunto | Unidad | Ácido H2SO4 | Ácido HCl |
| 1 | Peso de tira de salida | toneladas | 0.99 | 0.98 |
| 2 | Consumo específico | |||
| 3 | Energía | kWh | 18.5 | 18.5 |
| 4 | Agua | m³ | 2.1 | 1.4 |
| 5 | Ácido de reposición | kg | ||
| 6 | H2SO4 (solución 25%) | 85 | ||
| 7 | HCl (solución 17%) | 140 | ||
| 8 | Mano de obra | Horas-hombre | 0.35 | 0.35 |
| 9 | Residuos | |||
| 9a | Ácido gastado | kg | 90 | 160 |
| 9b | Sulfato en ácido gastado | kg | 18 | |
| 9c | Cloruro en ácido gastado | kg | 22 | |
Ácidos distintos al HCl o H2SO4 se han usado para eliminar óxido y escama del acero al carbono. Ácido cítrico, oxálico, fórmico, fluorhídrico, fluorobórico y fosfórico son todos capaces de eliminar la escama de laminación del acero, pero las tasas de eliminación generalmente no se consideran útiles o económicas para la mayoría de aplicaciones comerciales, especialmente operaciones continuas.
Mecanismo de eliminación de la escama
El decapado con ácidos minerales involucra la penetración del ácido a través de grietas en la escama, seguida por la reacción del ácido con la capa de escama más interna y el acero base. La presencia de gas hidrógeno (H2), que se forma cuando el ácido reacciona con el acero base, y la disolución de FeO ayudan al desprendimiento de la capa de escama externa de la superficie del acero.
Las reacciones del ácido H2SO4 con FeO o con escama que es sustancialmente Fe3O4 mezclado con Fe forman sulfato ferroso (FeSO4) y agua según las ecuaciones: (i) FeO + H2SO4 = FeSO4 + H2O, y (ii) Fe3O4 + Fe + 4H2SO4 = 4FeSO4 + 4H2O. La reacción del ácido H2SO4 con el acero base forma FeSO4 y gas H2 según la ecuación Fe + H2SO4 = FeSO4 + H2 (g).
En el caso de decapado con ácido H2SO4, el ácido encuentra su camino a la superficie del acero a través de las grietas en la escama de laminación y disuelve el hierro superficial. El proceso forma burbujas de H2. La escama se afloja por el H2. La disolución de la escama en el ácido es un proceso lento y por eso cae en el baño y se disuelve lentamente. Ambas reacciones de decapado son exotérmicas pero no compensan la pérdida de calor asociada con el calentamiento de la tira fría y las pérdidas de calor a la atmósfera circundante y por tanto se necesita calentamiento del baño. El calentamiento se hace con vapor. Dado que el decapado se lleva a cabo a través del ataque del ácido al acero, las posibilidades de sobre-decapado son altas en el proceso. El producto del decapado es FeSO4 que es de color verde y generalmente se recupera durante la regeneración del ácido H2SO4. El decapado con ácido H2SO4 depende de la concentración y temperatura del ácido. La tasa de decapado sube proporcionalmente a medida que la concentración del ácido aumenta de 0% a 25%. Por encima del 25%, el aumento en la tasa de decapado es lento. El efecto de la temperatura en la tasa de decapado es que la tasa se duplica por cada subida de 6 °C a 8 °C entre temperaturas de 25 °C y 95 °C.
Con ácido HCl, la eliminación de escama involucra principalmente ataque directo sobre los óxidos. Sin embargo, la penetración del ácido a través de grietas en la escama contribuye al proceso de eliminación de escama, aunque la magnitud del efecto resultante de la grieta mejorada de la escama es algo menor que con ácido H2SO4. Las reacciones del HCl con FeO o con escama que es sustancialmente Fe3O4 mezclado con Fe forman cloruro ferroso (FeCl2) y agua según las ecuaciones: (i) FeO + 2HCl = FeCl2 + H2O, y (ii) Fe3O4 + Fe + 8HCl = 4FeCl2 + 4H2O. La reacción del ácido HCl con el acero base forma FeCl2 y gas H2 según la ecuación Fe + 2HCl = FeCl2 + H2 (g).
El decapado con ácido H2SO4 produce resultados satisfactorios cuando se usa para decapado por lotes de varilla y alambre de acero al C (hasta 0.60% C) y para limpieza continua, si la concentración de Fe en el baño es menor a 8 gramos por 100 centímetros cúbicos (g/100 cc). El ácido H2SO4 comercial se suministra normalmente a un nivel de concentración de 93%, mientras que el ácido HCl se suministra a concentraciones de 31% o 35%. Una ventaja de usar ácido H2SO4 es menor humeo sobre las soluciones de decapado. Desventajas incluyen superficies más oscuras y la producción de suciedad, particularmente en acero de alto C, así como un mayor efecto inhibitorio del ácido H2SO4 de las sales de Fe en el baño.
Las emisiones del decapado con ácido H2SO4 pueden incluir un rocío (gotas de solución de decapado resultantes del ataque del ácido al acero base que genera gas H2). Por tanto, se debe proporcionar ventilación adecuada para prevenir la corrosión localizada de equipos y condiciones de trabajo insatisfactorias.
El decapado con ácido HCl es preferido para el decapado por lotes de acero laminado en caliente de alto C. Las operaciones de decapado continuo también usan ácido HCl para producir las características de superficie muy uniformes requeridas para tanto acero de bajo C como de alto C. La posibilidad de sobre-decapado se minimiza en estas operaciones de tiempo corto.
Las condiciones de operación para decapado por lotes en soluciones de ácido HCl típicamente involucran concentraciones de ácido de 8 g/100 cc a 12 g/100 cc, temperaturas de 38 °C a 40 °C, y tiempos de inmersión de 5 minutos (min) a 15 min, con una concentración máxima permitida de hierro de 13 g/100 cc. En el decapado con ácido HCl normalmente se usa un inhibidor químico para reducir el ataque del ácido al acero base.
El ácido HCl ofrece varias ventajas, comparado con H2SO4 y otros ácidos. Produce consistentemente una superficie gris claro uniforme en acero de alto C. La posibilidad de sobre-decapado es menor. Se puede obtener decapado efectivo con concentraciones de Fe tan altas como 13 g/100 cc. El enjuague se facilita debido a la alta solubilidad de los cloruros. La principal desventaja del ácido HCl es la necesidad de un buen sistema de control de humos. Las emisiones del decapado con ácido HCl incluyen gas HCl que debe ventilarse adecuadamente para prevenir la corrosión localizada de equipos y condiciones de trabajo insatisfactorias.
La tasa de decapado se ve afectada por varias variables, incluyendo los constituyentes del acero base, el tipo de adherencia de óxidos, concentración de ácido y concentración de FeSO4 o FeCl2 en la solución, temperatura de la solución, agitación, tiempo de inmersión, y la presencia de inhibidores. La tasa de decapado aumenta a medida que aumenta la concentración de ácido o la temperatura. A medida que continúa el decapado, el ácido libre (H2SO4 o HCl) se agota y la sal de Fe se acumula en el licor de decapado hasta un punto en que el decapado no puede lograrse efectivamente y la calidad de la superficie del acero tratado se deteriora. En ese punto, el licor de decapado se descarga del tanque de decapado a un tanque de almacenamiento, y el tanque de decapado se repone con solución ácida fresca. La transferencia de ácido se hace ya sea continuamente o en modo por lotes.
La contaminación excesiva del baño de decapado por acero aceitado resulta en decapado no uniforme y manchado del acero. Para evitar este problema, el acero aceitado debe desengrasarse antes del decapado. Al decapar acero aceitado o desengrasado, el uso de un agente humectante en la solución ácida aumenta la efectividad y eficiencia del baño, reduciendo así el tiempo de inmersión. Muchos inhibidores comerciales de decapado están formulados con un agente humectante.
Las líneas de decapado a menudo reportan concentraciones de ácido y sal de Fe en unidades de peso/volumen (p/v) de g/100 CC. Aunque estas unidades a veces se refieren vagamente como "porcentaje", las concentraciones en g/100 cc deben dividirse por la densidad de la solución en g/cc para convertir a porcentaje real de peso (peso/peso, o p/p, unidades). Para este propósito, se han desarrollado ecuaciones aproximadas para calcular densidades a partir de datos publicados sobre soluciones H2SO4-FeSO4 y HCl-FeCl2. Estas ecuaciones son D = 0.9971 + (0.00633) x C(H2SO4) + (0.0099) x C(FeSO4) y D = 0.9971 + (0.00446) x C(HCl) + (0.00815) x C(FeCl2), donde D se expresa en g/cc a 25 °C y las concentraciones C(H2SO4), C(FeSO4), C(HCl), y C(FeCl2) se expresan en g/100 cc.
Inhibidores
Los inhibidores se añaden a las soluciones de decapado ácido para: (i) minimizar el ataque del ácido al acero base con pérdida excesiva de Fe, (ii) evitar picaduras asociadas con sobre-decapado, que contribuyen a mala calidad superficial, (iii) reducir el rocío de solución ácida resultante del H2 que se forma cuando el ácido ataca el acero, (iv) reducir el consumo de ácido, (v) minimizar el riesgo de fragilización por H2. Cuando se usan a concentraciones apropiadas, los inhibidores no afectan apreciablemente la tasa de eliminación de escama. Varios aditivos se han usado en soluciones de decapado para inhibir el ataque del ácido a los aceros. Productos naturales, como salvado, gelatina, pegamento, subproductos de refinación de petróleo y coquización de carbón, y alquitrán de madera se usaron inicialmente. Los inhibidores modernos son en gran parte formulaciones de agentes humectantes con mezclas de materiales sintéticos activos, incluyendo compuestos base nitrógeno (N2) (piridina, quinidina, hexametileno tetramina, y otras aminas o poliaminas), aldehídos y tioaldehídos, alcoholes acetilénicos, y compuestos que contienen azufre (S) como tiourea y derivados de tiourea.
Frecuentemente, dos o más ingredientes activos proporcionan un efecto sinérgico, por el cual la mezcla es más efectiva que el efecto aditivo de los componentes individuales. Un buen inhibidor no debe mostrar "ruptura", que es lodo que se deposita en la pieza, una característica de muchos de los productos naturales usados anteriormente. Debe ser estable a la temperatura del baño de decapado y no debe emitir olores ofensivos. Los inhibidores modernos usados con ácido H2SO4 a menudo contienen tiourea o una tiourea sustituida con una amina. La mayoría de los inhibidores más nuevos desarrollados para uso con ácido HCl contienen aminas o compuestos heterocíclicos de N2 como ingredientes activos. En el decapado con ácido H2SO4, la acumulación de FeSO4 en un baño de decapado trabajado también inhibe la actividad del ácido y reduce la efectividad de la solución para limpiar y brillar el acero. La mayoría de los aceros son reactivos con ácido y requieren soluciones inhibidas.
Los aceros con alto contenido de fósforo (0.03% o más) son particularmente propensos al sobre-decapado. Las soluciones de ácido inhibido se usan generalmente en líneas de tira continua para limpiar las superficies internas de tuberías. Aunque los tiempos de inmersión durante el decapado de tira continua son sustancialmente más cortos que en operaciones por lotes, ocurre una pérdida excesiva de acero base durante una parada de línea, si no se usan inhibidores. Esto no solo es objetable debido a la superficie sobre-decapada rugosa, sino también por el efecto en los requisitos críticos de calibre final del producto.
Las adiciones se hacen mejor proporcionales a las adiciones de ácido a los tanques de decapado o al volumen de ácido en grandes tanques de almacenamiento. Un mal método de introducir inhibidor a las soluciones de decapado es agregando inhibidor al baño en ciertos intervalos de tiempo que no están relacionados con las adiciones reales de ácido. Antes de hacer adiciones de inhibidor, el baño debe estar sub-inhibido, y justo después de las adiciones, el baño podría estar sobre-inhibido.
Generalmente se acuerda que el paso primario en la acción de los inhibidores en soluciones ácidas es la adsorción sobre la superficie del acero. El inhibidor adsorbido actúa entonces para retardar los procesos electroquímicos cátodicos y/o anódicos de la corrosión. Cuando las concentraciones de inhibidor están muy por debajo de los niveles recomendados, la capa adsorbida de inhibidor en la superficie del acero puede ser incompleta, lo que puede resultar en ataque preferencial en áreas desprotegidas.
Para aceros al C ordinarios que contienen menos de 0.40% C, y para baños de decapado por lotes que contienen 10% a 14% de ácido H2SO4 (gravedad específica 1.82) y operan a 70 °C o más, se usan inhibidores fuertes a concentraciones de 0.25% a 0.50% de ácido crudo en el tanque. Cuando la concentración de FeSO4 alcanza el 30%, la solución debe desecharse, ya que este nivel de sal de Fe ralentiza el proceso de decapado y puede causar suciedad en la superficie del producto. Cuando los niveles de Fe se acercan a esta concentración en decapado por lotes con ácido H2SO4, no se requieren adiciones adicionales de inhibidor. Aceros al C ordinarios que contienen 0.40% C o más se decapan en baños similares con temperaturas algo más bajas (60 °C a 66 °C) y con concentraciones de FeSO4 menores al 20%.
Con ácido HCl, se usan inhibidores fuertes a concentraciones de 0.125% a 0.25% de ácido crudo. Debido a que las tasas de decapado en tanto ácido H2SO4 como HCl tienden a disminuir cuando la solución de decapado contiene altos niveles de Fe (niveles más altos son tolerables con HCl), especialmente cuando se acoplan con baja concentración de ácido, aditivos comerciales de baño de decapado, o aceleradores, a veces se usan para mejorar las tasas de decapado. Estos materiales propietarios generalmente se formulan con inhibidores para prevenir el ataque excesivo del metal base por el ácido durante la disolución de la escama.
Las soluciones de ácido sin inhibidor se usan a menudo para decapar aceros de alta aleación, porque se requiere más acción química para eliminar el óxido. Si se usa un inhibidor al decapar aceros aleados, se sugieren concentraciones algo menores que las recomendadas para aceros al C ordinarios.
Líneas de decapado de tira continua
Las líneas de decapado de tira continua con tanques de decapado horizontales son capaces de manejar bobinas que se sueldan cabeza con cola. El corazón de la línea de decapado son sus baños de ácido que generalmente consisten en tres o cuatro tanques en fila y que contienen el ácido de decapado. La sección de entrada comprende un transportador de bobinas, uno o dos desenrolladores, uno o dos procesadores, una o dos cizallas, y una máquina de soldadura. Los procesadores son integrales con el equipo de desenrollado y consisten en un mandril, rodillo de retención, y una serie de rodillos de menor diámetro. A medida que la tira se flexiona a través del procesador, ocurre algo de agrietamiento en la capa de escama. La soldadura y recorte de soldadura adecuados son esenciales para evitar roturas de tira en la línea.
La línea de decapado continuo necesita que las bobinas se unan, cabeza con cola. Para lograr esto, cizallas hidráulicas en el extremo de entrada cortan una sección de la tira de cada extremo de la bobina, cuadrando los extremos de la bobina y eliminando los envoltorios externos dañados de la bobina. Para agilizar la preparación de cada bobina, el extremo de cabeza se cizalla poco después de que la tira se corta, antes incluso de ser cargada en la línea. La cabeza de la siguiente bobina a cargar se apoya contra la cola de la última bobina, y se aplica alto voltaje (y corriente) a través de la costura, fundiendo los dos extremos. Las dos tiras se fuerzan juntas (upset) hidráulicamente, uniéndolas con lo que se llama una "soldadura a tope". Herramientas de corte inmediatamente después de la soldadora recortan el reborde que se fuerza fuera de la costura durante el upset. La solidez de la soldadura es muy importante ya que las roturas de tira en la línea necesitan reenhebrado que consume tiempo.
La sección anterior a los tanques de decapado usa bridas para tensar la tira, un acumulador de tira, ya sea en forma de fosos de bucle húmedo o, para líneas más modernas, un acumulador de carro-bobina, y un nivelador de tensión que no solo agrieta efectivamente la escama, sino que también contribuye a una forma superior de la tira.
La sección de decapado generalmente contiene tres o más tanques. Los llamados "tanques profundos" son típicamente de 1.2 m de profundidad y hasta 32 m de longitud. Los tanques de ácido son cascarones de acero con capas de caucho unidas al acero. El caucho está protegido de la abrasión por un revestimiento de ladrillo ácido-resistente base sílice. La mayoría de las líneas tienen un flujo en cascada de soluciones de decapado en contracorriente a la dirección de movimiento de la tira. Cuando se agrega ácido fresco al último tanque, tiene la mayor concentración de ácido. Las concentraciones de ácido disminuyen del último tanque al primero, del cual se descarga el licor de decapado gastado. Una sección de enjuague sigue a la sección de decapado.
En algunas líneas modernas, la solución de decapado se contiene en tanques someros con profundidades de líquido de alrededor de 0.4 m y longitudes de hasta alrededor de 36 m. Aunque involucran un sistema en cascada, la solución en cada tanque se recircula a través de un intercambiador de calor. Durante una parada de línea, la solución de decapado puede drenarse rápidamente de los tanques someros a tanques de almacenamiento individuales y luego bombearse de vuelta cuando la línea arranca. Las líneas con tanques profundos usualmente tienen elevadores de tira para remover la tira de la solución ácida durante una parada prolongada. Las cubiertas de tanque pueden hacerse de fibra de vidrio o polipropileno. Algunas líneas tienen rodillos escobilla, cubiertos con caucho resistente al ácido, ubicados arriba y abajo de la tira en cada salida de tanque para minimizar el arrastre de ácido de un tanque a otro. Líneas continuas de tira con tanques someros de flujo turbulento que afirman proporcionar una acción de decapado más efectiva que las líneas convencionales también se han usado.
Un método de enjuague especialmente efectivo usado en muchas líneas continuas es el sistema de enjuague en cascada. Se usan varios compartimentos de enjuague, y se agrega agua fresca al último compartimento. La solución en ese compartimento cae en cascada sobre vertederos hacia los compartimentos precedentes. El exceso desborda del primer compartimento y se envía a la planta de tratamiento de aguas residuales (una porción puede usarse para agua de reposición en los tanques de decapado). Cada compartimento contiene menos ácido que el compartimento anterior. Después del enjuague, la tira se seca al aire y sale del secador de aire con una estructura plateada mate.
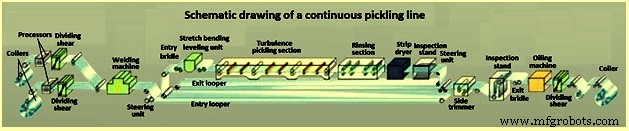
En el extremo de salida de la línea, normalmente hay un acumulador de tira de salida. Tanto en la entrada como en la salida, los acumuladores son grandes acumuladores de tira. También se llaman bucles y se instalan tanto en la entrada como en la salida de los tanques de ácido para mantener la tira moviéndose a través de los tanques de decapado y enjuague a velocidad constante cuando la entrada y la salida se detienen para cambio de bobinas. Esto es importante no solo desde el punto de vista de productividad sino también para evitar manchas que pueden ocurrir cuando la tira se detiene entre los tanques de ácido y el secador de aire.
Otros equipos en el extremo de salida de la línea son rodillos de dirección, una estación de inspección de tira, recortadores laterales dobles, un aceitador, y uno o dos enrolladores. En el extremo de salida de la línea, los bordes de la tira decapada se recortan por cizallas rotativas "cuchillas" (recortadores laterales dobles) cuando es necesario, resultando en un ancho y condición de borde más uniformes. Típicamente, el cizallado de los bordes en la línea de decapado elimina alrededor de 30 mm a 50 mm de "recorte lateral" del ancho. Se aplica aceite a la superficie de la tira justo antes de enrollarla. El aceitador aplica aceite con aditivos S para mejorar la limpieza del producto final. Los productos galvanizados típicamente no se aceitan después del decapado. El acero decapado se enrolla entonces. Las líneas de decapado deben tener lavadores de humos para capturar emisiones/rocío de los tanques de decapado.
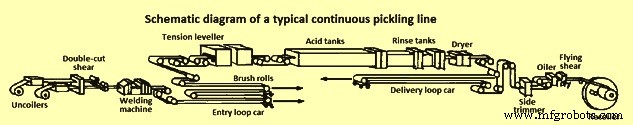
Las velocidades máximas en líneas modernas en la sección de decapado pueden ser tan altas como 300 metros por minuto (m/min) a 460 m/min. Aunque la operación sostenida a tales velocidades está limitada por otros aspectos del manejo de bobinas, la selección de concentraciones y temperaturas de ácido de los tanques de decapado debe ser tal que la eliminación completa de la escama se logre durante períodos de operación a alta velocidad. Un diagrama esquemático de una línea de decapado continua típica está en la Figura 4.
Algunas líneas de decapado hacen uso de torres verticales en las que se usan una o dos columnas de rociado de ácido HCl. Las columnas de rociado de ácido se ensamblan y sellan en secciones hechas de poliéster reforzado con fibra de vidrio, con una altura de torre de 21 m a 46 m. Las secciones de tanque están hechas de acero revestido de caucho. Después del uso, el ácido fluye a un sumidero y se devuelve al tanque de circulación. La composición del ácido en el tanque de recirculación se mantiene típicamente a 11 g/100 cc de ácido HCl y 13% de FeCl2. Se pasa a través de un intercambiador de calor de bloque C y se entrega a los rociadores a 77 °C. La mayoría de las líneas de este tipo tienen instalaciones de regeneración de ácido. El manejo de bobinas en entrada y salida es similar a las líneas horizontales más comunes.
Tipos de líneas de decapado
Básicamente hay tres tipos de líneas de decapado. Estos son: (i) línea de decapado tipo empuje y tracción, (ii) línea de decapado semi-continua, y (iii) línea de decapado continua.
Líneas de decapado tipo empuje y tracción
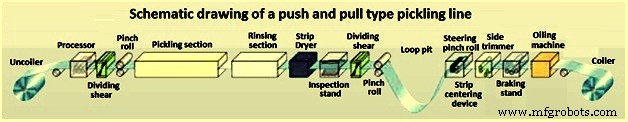
Estos tipos de líneas se usan normalmente para capacidades de producción pequeñas y medianas. En estas líneas, el espesor preferido de tira en caliente es más de 1.5 mm. En estos tipos de líneas, la tira no se suelda ni se cose sino que se empuja o tracciona a través de la línea tira por tira.
La ventaja de la línea de decapado empuje y tracción es su alta flexibilidad combinada con alta productividad a bajos costos de inversión. No se requieren equipos de alto costo, como máquinas de soldadura, bucles y rodillos brida. El diseño de tanque de decapado somero asegura alta turbulencia y tiempo de decapado reducido.
Las líneas de decapado empuje y tracción son capaces de procesar espesores de tira de 1 mm a 16 mm y anchos de tira de hasta 2,100 mm, con diferentes calidades y dimensiones de acero, bobina por bobina, y en sucesión directa. Estas líneas para acero al C pueden tener una capacidad máxima de hasta 1.2 millones de toneladas por año (Mpta). El proceso de decapado optimizado, con sistema individual de circulación y calentamiento, asegura consumo minimizado de servicios, mientras entrega una superficie de tira completamente decapada y libre de defectos. El dibujo esquemático de esta línea se muestra en la Figura 5.
Líneas de decapado semi-continuas
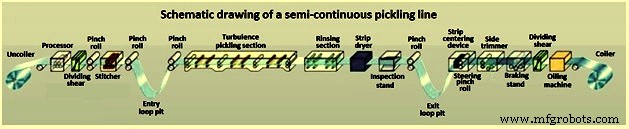
Características sobresalientes de las líneas de decapado semi-continuas son los pequeños bucles que aseguran que la tira en la sección de proceso no tenga que detenerse completamente mientras las tiras se unen por una cosedora en el área de entrada. Como resultado, no es necesario reenhebrar cada longitud de tira. Estas líneas son adecuadas para capacidades de producción pequeñas o medianas. Estas líneas son adecuadas para espesores de tira delgados y ultra-delgados (menos de 3 mm). Una ventaja adicional es que pueden actualizarse posteriormente a modelos continuos. El dibujo esquemático de una línea de decapado semi-continua se muestra en la Figura 6.
Líneas de decapado continuas
Estas líneas están destinadas para capacidades medias a altas y también para espesores de tira delgados a medios. En estas líneas, una máquina de soldadura en la entrada de la línea de decapado continua une tiras individuales en tira sin fin y luego bucles horizontales aseguran velocidad alta continua en la sección de procesamiento. Esto significa que es posible lograr estándares de calidad superior a capacidades muy altas. Las líneas de decapado continuas también pueden acoplarse a laminadores en frío. El dibujo esquemático de una línea de decapado continua está en la Figura 7.
Proceso de manufactura
- Pasivado de Acero Inoxidable: Mejora de la Resistencia a la Corrosión y Rendimiento
- Líneas de Corte Longitudinal de Tira de Acero: Características Clave y Flujo de Producción
- Acero Laminado en Caliente vs. Frío: Diferencias Clave Explicadas
- Acero Laminado en Caliente vs Frío: Elige la Opción Correcta para tu Proyecto
- Acero de Carbono Medio: Propiedades, Usos, Tratamientos Térmicos y Ventajas
- Grados y aplicaciones de acero laminado en caliente – Guía completa
- Acero laminado en caliente vs. laminado en frío: diferencias clave y elección del material correcto
- Acero AISI 1008 Laminado en Caliente: Resumen Completo de Propiedades
- Acero AISI 1015 Laminado en Caliente: Propiedades Clave y Aplicaciones
- Acero DIN 17111 Grado R10S10 Laminado en caliente – Ideal para tornillos, tuercas y remaches
- Acero DIN 17111 Grado R7S6 Laminado en caliente – Ideal para elementos de fijación