



Colada y laminación de bramás delgadas: Mejora en la producción de productos planos
Para la producción de productos planos, el acero líquido se colada generalmente en forma de bramás usualmente en el rango de espesor de 150 mm a 350 mm en máquinas de colada continua de bramás. Estos bramás se inspeccionan, se escarifican y luego se recalientan en horno de recalentamiento de bramás a las temperaturas de laminación antes de ser laminados a bobinas laminadas en caliente (HRC) en trenes de laminación de tiras en caliente semi-continuos o continuos. El desarrollo de la tecnología de colada y laminación de bramás delgadas (TSCR) es un paso adelante para reducir el número de etapas de proceso en la producción de bobinas laminadas en caliente (HRC). Originalmente, la tecnología TSCR se desarrolló con el objetivo primario de reducir los costos de inversión y producción, pero hoy se ha convertido en una de las rutas de producción más prometedoras para mantener el acero como material líder en aplicaciones tecnológicas y se considera como la tecnología que ha alcanzado un alto grado de madurez. Velocidades de colada de 6.0 metros por minuto (m/min) para espesor de brama de 50/55 mm son bastante comunes hoy en día.
Inicialmente, solo aceros al carbono comerciales ordinarios se colaban a través de la ruta de colada de brama delgada. Pero actualmente la mayoría de las calidades de acero, incluyendo aceros de bajo, medio y alto carbono, calidades HSLA (acero de alta resistencia y baja aleación), calidades de acero para tuberías, y calidades de acero para aplicaciones automotrices incluyendo calidades IF (libres de intersticiales) pueden colarse a través de la ruta de colada de brama delgada. De hecho, esta tecnología ha traído un cambio de paradigma en la tecnología siderúrgica de colada y laminación. La tecnología de colada y laminación de bramás delgadas fue posible debido a varias mejoras en los procesos de colada y laminación que incluyen: (i) diseño del molde, (ii) oscilación hidráulica del molde, (iii) uso de frenos electromagnéticos (EMBR), (iv) uso de desescamador de alta presión y guía lateral de rodillos (edger) en el tren, (v) reducción dinámica del núcleo líquido (LCR), (vi) calidad de polvo de molde, y SEN rediseñado, y (vii) enfriamiento por rociado de agua.
Ventajas principales de la tecnología TSCR
Las principales ventajas de la tecnología TSCR sobre la colada de bramás gruesos y laminado en caliente incluyen: (i) reducción en costo de capital, (ii) reducción en mano de obra, (iii) reducción en espacio requerido, (iv) mejora en el rendimiento del producto terminado desde el acero líquido, (v) reducción en el consumo específico de combustible, y (vi) reducción en el consumo específico de energía.
Historia
La implementación del concepto TSCR no logró éxito hasta mediados de los ochenta debido a los numerosos desafíos tecnológicos asociados con la tecnología. El primer avance en esta dirección se logró en octubre de 1985 por SMS Schloemag-Siemag cuando la primera brama delgada de 50 mm de espesor se coló en una planta piloto en Kreuztal-Buschhutten. Este éxito se logró con un molde en forma de embudo patentado y una boquilla de entrada sumergida optimizada. SMS Schloemag-Siemag dio a esta tecnología el nombre de "Compact Strip Production (CSP)". La primera planta CSP se ordenó a finales de 1987 y se puso en marcha en Nucor Steel, Crawfordsville, Indiana en julio de 1989. Pocos días después de la puesta en marcha hubo una rotura mayor en la máquina de colada debido a operadores inexpertos. Esto tuvo un efecto en la rápida aceptación de esta tecnología. Casi al mismo tiempo, el proceso In-line Strip Production (ISP) estaba en desarrollo intensivo por Mannesmann Demag y grupo Arvedi. El desarrollo de ISP comenzó en 1988 basado en una patente Arvedi-Mannesmann. En 1992, la planta prototipo ISP se construyó por Arvedi en sus obras de Cremona, donde la mayor parte del desarrollo de este proceso se ha llevado a cabo. En 1994-95 la planta prototipo completó la primera fase de su desarrollo. Más tarde, basado en la tecnología ISP, Acciaieria Arvedi ha desarrollado un nuevo proceso de colada de brama delgada/laminado sin fin bajo la marca Arvedi ESP. Con este proceso se produce tira de 0.8 mm de espesor. Voest Alpine (VAI) de Austria (ahora Primetals Technologies) y Danieli de Italia también han desarrollado tecnologías de colada y laminación de bramás delgadas. La tecnología de VAI se conoce como Tecnología de Colada y Laminación Continua de Bramás Delgadas (CONROLL) y produce bramás hasta espesor de 125 mm. Es más bien de bramás de espesor medio. La tecnología desarrollada por Danieli se conocía como Laminación Continua Flexible de Brama Delgada (fTSR) y produce bramás en el rango de espesor de 70 mm a 90 mm. La implementación de tecnologías TSCR recibió un gran impulso después de que China e India comenzaran a expandir su producción de acero de manera masiva. Hoy, una planta TSCR de tres hilos basada en tecnología CSP se ha instalado en ESSAR, Gujarat, India (ahora ArcelorMittal Nippon Steel India Limited).
El proceso TSCR ha sufrido un desarrollo extremadamente dinámico principalmente con respecto a la producción por planta, disponibilidad, costos de conversión, gama de calidades de acero producidas, dimensiones near-net-shape, geometría de tira, parámetros de calidad, y características superficiales. Hoy, la tecnología TSCR se usa para producir no solo aceros en el rango de bajo y medio carbono, sino también calidades ferríticas y austeníticas inoxidables y aceros de silicio orientados a grano. Las etapas aguas arriba y las instalaciones de procesamiento de tiras en caliente aguas abajo también han visto un desarrollo adicional, con la ingeniería y tecnología de plantas adaptándose a los productos de la planta CSP, por ejemplo, espesores de tira en caliente hasta alrededor de 1 mm.
Características metalúrgicas y otras importantes del proceso TSCR
Mientras se procesa el acero en el proceso TSCR desde la cuchara hasta el enrollador, hay varias características metalúrgicas y otras importantes del proceso como se describe a continuación.
- La solidificación rápida de la brama delgada refina la estructura dendrítica. La corrección en la estructura dendrítica ayuda a una estructura más homogénea.
- Las inclusiones no metálicas son pequeñas y globulares, mantienen su forma durante el laminado en caliente y contribuyen a propiedades isotrópicas (como tenacidad y doblabilidad, etc.).
- Todos los elementos de microaleación añadidos permanecen en solución. Debido a la alta temperatura de la brama colada antes del laminado en caliente, se evita la precipitación prematura.
- Para minimizar las dificultades de colada en la región peritectica, el contenido de carbono de muchos aceros microaleados se restringe entre 0.05% y 0.06%. Esta restricción beneficia la tenacidad y soldabilidad.
- La alta temperatura de la brama durante el curvado y enderezado minimiza la tendencia a formar grietas transversales.
- La temperatura en el horno de equilibrado depende del elemento de microaleación y está diseñada para mantener la microaleación en solución.
- La carga directa es el factor principal que reduce el consumo de energía durante el laminado en caliente.
- En el laminado de bramás delgadas, la deformación en los pasos iniciales a menudo supera el 50%. La deformación pesada a altas temperaturas es esencial para refinar granos austeníticos gruesos (más de 1000 micrómetros) por recristalización.
- El refinamiento y uniformidad de granos austeníticos es un prerrequisito para una estructura ferrítica fina hasta 4-5 micrómetros.
- El enfriamiento acelerado en la mesa de salida y el subenfriamiento de la austenita refinan aún más la ferrita.
El proceso de producción y la evolución típica de temperatura en el proceso TSCR se muestra en la Figura 1.
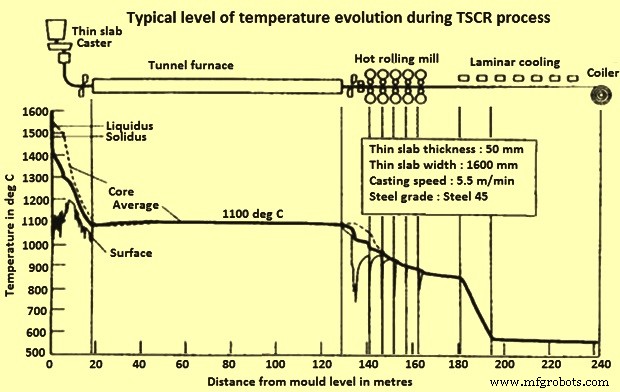
La solidificación más rápida en TSCR proporciona estructuras más uniformes y finas. El espaciado fino de brazos dendríticos secundarios (SDAS), logrado debido a la solidificación rápida en la colada, promueve una estructura más homogénea con menos estructura de microsegregación que la colada convencional. La microsegregación es la segregación entre los brazos dendríticos donde la concentración mínima de soluto está en el centro de los brazos dendríticos y la concentración máxima de soluto está entre los brazos. De hecho, SDAS es una medida de la no-homogeneidad en la colada continua de brama. En la colada de brama delgada, se usa el sistema de "reducción del núcleo líquido" (LCR). La reducción del núcleo líquido permite reducir el espesor del hilo debajo del molde mientras el núcleo aún está en fase líquida. Generalmente, el primer segmento en el sistema de guiado del hilo puede ajustarse para obtener la reducción deseada en el espesor del hilo. Los diferentes procesos TSCR se describen a continuación.
Compact Strip Production (CSP)
El concepto básico en la tecnología CSP es el logro de máxima eficiencia de costos a través de la vinculación de las tres etapas de proceso: (i) colada, (ii) equilibrado de temperatura, y (iii) laminado en caliente. El acero líquido después de la acería se vacía en la cuchara de la máquina de colada continua (CCM). En esta tecnología, el acero líquido se colada en brama del espesor deseado que varía de 50 mm a 90 mm. La brama se cizalla a la longitud adecuada y se transporta al horno de túnel o de equilibrado normalmente ajustado a una temperatura de 1150 °C. En este punto, la brama muestra un tamaño de grano de austenita de 500 a 1000 micrómetros. Después de 20 minutos de tiempo de residencia en el horno, la brama sale del horno y se cizalla el extremo. La brama delgada caliente entra entonces al tren de acabado a alrededor de 1000 °C. La brama se lamina en tira en caliente (espesor que varía de 0.8 mm a alrededor de 16 mm y ancho que varía de 800 mm a 1880 mm) a medida que pasa por el tren de acabado de 5, 6 o incluso 7 jaulas. La tira en caliente después del laminado entra en la mesa de salida (ROT) donde sufre enfriamiento laminar hasta la temperatura de enrollado. Luego se enrolla a temperatura ambiente. El esquema del proceso CSP se muestra en la Figura 2.
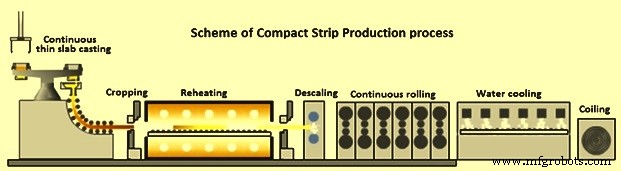
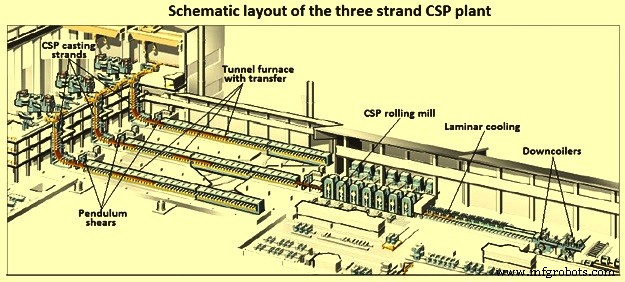
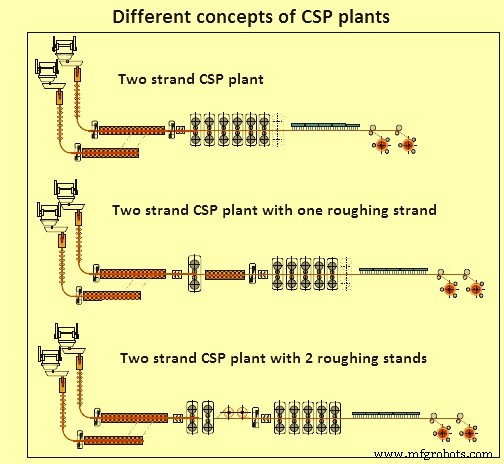
Los elementos principales del proceso CSP son: torreta de cuchara, molde, sistema de guiado de hilo, unidad de rodillos de pellizco, cizalla pendular, horno de calentamiento con carro de transferencia para conectar dos hilos de colada, tren de laminación con 5 a 7 jaulas, enfriamiento de tira y enrolladores. El proceso tiene ajuste flexible del espesor de brama durante la colada a través de reducción del núcleo líquido, permitiendo adaptación al espesor final de tira y del espesor de colada y velocidad de colada. Tiras en caliente de 1 mm de espesor pueden laminarse cómodamente en caliente con esta tecnología. CSP usa sistemas de control de perfil y planicidad adoptando la conocida tecnología CVC para ajuste. Las capacidades de planta de un hilo son hasta 1.5 millones de toneladas por año (Mpta), dos hilos hasta 3 Mpta, y 3 hilos hasta 4 Mpta. El diseño esquemático de la planta CSP de tres hilos se muestra en la Figura 3 y diferentes conceptos de plantas CSP se muestran en la Figura 4.
El corazón del proceso CSP es el molde de cobre-cromo-circonio de 1100 mm de largo en forma de embudo patentado (Figura 5). La alimentación del acero líquido se hace a través de una boquilla de entrada sumergida (SEN) en los confines de una cavidad de molde estrecha abriendo la entrada del molde en forma de embudo. Este embudo termina aproximadamente en la mitad de la longitud del molde, más allá de la cual, las paredes laterales anchas de los moldes son paralelas y están separadas por un espesor igual al de la brama delgada. Los lados de la pared del molde son cónicos para compensar la contracción del acero solidificante. Debido a la solidificación rápida de la brama delgada, es necesario proporcionar guiado del hilo sobre una longitud de alrededor de 4.5 m a 5 m solamente incluso a una alta velocidad de colada de 6 m/min.
Comparado con su diseño original, la máquina de colada CSP ha visto desarrollos notables con respecto a la configuración del molde en forma de embudo, la longitud del guiado del hilo, los bucles de control tecnológico, así como su flexibilidad en términos de rendimiento y espesor de colada. En las plantas de colada en operación hoy, la longitud del guiado del hilo se ha aumentado de alrededor de 6.0 m a 9.7 m (Figura 5). Este desarrollo se implementó manteniendo el concepto vertical con todas sus ventajas relacionadas con equipos y metalúrgicas. Un paso decisivo fue el desarrollo adicional del molde desde el diseño de marco U al molde de doble marco o marco O. Este molde innovador se asegura en su centro, mientras que al mismo tiempo, aumenta notablemente la estabilidad de toda la estructura. El marco tiene ventanas laterales para acomodar el yugo si y cuando se usa un freno electromagnético (EMBR).
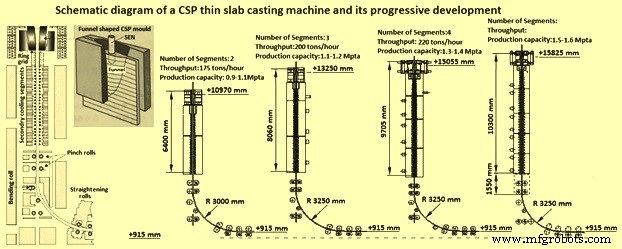
Los bucles de control tecnológico del colador CSP se extendieron sistemáticamente con miras a alcanzar la máxima fiabilidad operativa y calidad óptima del producto. Esto se relaciona principalmente con control de nivel de molde, oscilador hidráulico de molde, reducción del núcleo líquido (LCR), y medición de la densidad de flujo de calor en el molde y detección temprana de rotura, así como el control dinámico de la solidificación final con el propósito de asegurar una alta temperatura de entrada de la brama al horno de túnel. La vinculación directa de colada y laminado crea potencial adicional con respecto a la capacidad de rendimiento y dimensiones finales. LCR permite establecer el espesor óptimo de brama para lograr dimensiones límite, la máxima capacidad de rendimiento, o el grado de conformado requerido mientras la colada está en marcha.
El desarrollo del tren de laminación CSP ha progresado para satisfacer las demandas del mercado. La mejor solución para cumplir varios requisitos e incluir una amplia gama de productos terminados es el diseño de tren de laminación compacto que presenta seis o siete jaulas dependiendo de la mezcla de productos. Para obtener espesores finales mínimos de tira hasta 0.8 mm, se usan diferentes espesores de entrada de brama y se optimizan los diámetros de rodillos de trabajo y materiales de rodillos de tal manera que se usan dos o tres diámetros de rodillos diferentes. La tecnología CVC (corona variable continua), que ya ha demostrado ser exitosa en trenes de laminación en caliente convencionales, se ha mejorado aún más con el desarrollo de trenes de acabado CSP. El resultado es el llamado proceso "CVC Plus", que presenta un rango de ajuste notablemente más ancho para control de perfil de hasta 190% del rango de ajuste CVC.
El uso de sistemas de enfriamiento inter-jaula más eficientes permite el laminado ferrítico de aceros de ultra bajo carbono así como el laminado termomecánico de aceros HSLA. Una cizalla volante instalada delante de un enrollador rotor y/o de dos enrolladores descendentes ofrece la posibilidad de laminado semi-sin fin de tira delgada. Sistemas de enfriamiento rápido aguas abajo de la última jaula o en la parte trasera de la línea de enfriamiento, ofrecen mayor flexibilidad en la implementación de curvas tiempo-temperatura para lograr propiedades específicas de tira y procesar aceros multifásicos.
La capacidad de laminar hasta espesores finales de menos de 1.5 mm es una característica particular del proceso CSP, y paquetes de tecnología se han desarrollado específicamente para esto, sin embargo, dependiendo de espesores de entrada, evolución de temperatura, distribución de reducción y velocidad de laminado, espesores finales mínimos hasta 0.8 mm pueden lograrse a temperaturas de laminado de acabado austenítico.
Comparado con la producción convencional de tira en caliente, los espesores alcanzables son hasta 50% más delgados dependiendo de la calidad de acero involucrada. Esto, a su vez, aumenta los requisitos en el tren de laminación CSP, especialmente en términos de demanda de fuerza y energía, desgaste de rodillos predominantemente en las últimas jaulas, y planicidad de tira. La lubricación de garganta de rodillo se adopta para minimizar el desgaste, reducción de fuerza de separación de rodillos y par, así como para mejora de la superficie de la tira. Para medición y control de planicidad, bucles segmentados se instalan en varios trenes que detectan, no solo la tensión inter-jaula, sino también la distribución de tensión de tira a lo largo del ancho, y que activan la función de curvado de rodillo de trabajo para el propósito de control de planicidad.
A pesar de estas medidas, sin embargo, para tira muy delgada, es difícil lograr alta planicidad de tira una vez que la tira se ha enfriado. La tira, aunque aún plana en la mesa de rodillos de salida porque está bajo tensión, puede mostrar ondulación en los bordes durante el desenrollado posterior. El enmascaramiento de bordes se desarrolló para salvaguardar la planicidad de la tira enfriada. Placas guía ajustables bajo los grupos de enfriamiento de flujo laminar mantienen el agua alejada de los bordes de la tira y permiten mejorar la planicidad de 250 Unidades-I a 25 Unidades-I (Unidades-I es una medición cuantitativa exigente de planicidad. Es un número adimensional que incorpora tanto la altura como la longitud pico a pico de una onda repetitiva).
Los bucles de control instalados a lo largo de un tren de laminación CSP se actualizan constantemente al estado tecnológico actual. Sirven no solo para determinar la estrategia de laminado, calcular el programa de pases y preajustar el tren de laminado, sino principalmente para alcanzar los parámetros de producto terminado requeridos como perfil, contorno y planicidad, para monitorear el flujo de masa, para controlar el tren para lograr el espesor final demandado, y para asegurar tolerancias mínimas de estos parámetros. Las propiedades mecánicas de la tira terminada son significativamente afectadas por las temperaturas de laminado de acabado y enrollado así como la estrategia de enfriamiento. Se han desarrollado modelos de proceso físicos adecuados y se han adaptado a los requisitos de producto cada vez mayores.
La tira laminada en caliente producida por medio de tecnología CSP, especialmente tira en el rango de espesor inferior hasta 0.8 mm, ha comenzado a influir en el diseño de las etapas de proceso tecnológico aguas abajo como decapado y galvanizado. Un ejemplo típico de configuración de planta combinada es la línea de decapado y galvanizado de tira en caliente puesta en marcha en Wuppermann en los Países Bajos en 2000, que decapa y galvaniza tira en caliente en el rango de espesor de 0.8 mm a 3.0 mm. También es posible integrar una o dos jaulas de laminado en frío en líneas de procesamiento de este tipo.
Proceso In-line Strip Production (ISP)
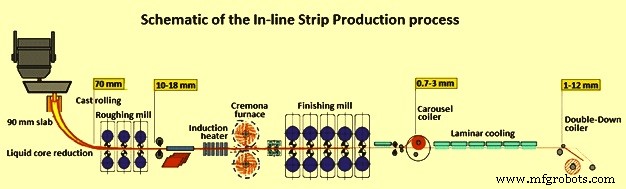
El proceso In-line Strip Production (ISP) produce bobina laminada en caliente hasta calibres terminados de 1 mm. Una de las características más llamativas del proceso ISP es la compacidad general de la planta. Con una longitud de línea de solo 180 m desde acero líquido hasta bobina laminada en caliente, se reconoce generalmente como la línea de tira más corta del mundo. Esta característica es el resultado de tres características significativas del proceso ISP: (i) colada continua con reducción del núcleo líquido durante la solidificación de la brama, (ii) vinculación directa entre colada de acero y laminado inicial de brama, y (iii) el uso de un calentador por inducción compacto combinado con dos hornos de bobina, en lugar de hornos de túnel largos en el lado de entrada del tren de laminación en caliente.
El acero líquido se colada en un molde de curvado múltiple con oscilación servo-hidráulica y un espesor de salida de 70 mm. La brama sufre reducción suave a medida que viaja por el colador de radio 5.2 m, para emerger a una velocidad de 5.5 m/min y a un espesor máximo de 55 mm. La boquilla de cuchara está diseñada para asegurar crecimiento homogéneo de la cáscara y colada de secuencias largas.
Inmediatamente al salir del colador, la brama entra en un tren de desbaste de 3 jaulas para reducción a una barra de transferencia de 10 mm a 18 mm de espesor, que luego se corta a longitud por una cizalla pendular transversal. La reducción del núcleo líquido permite la producción de una brama de acero homogénea de alta limpieza, virtualmente libre de segregación y con buen refinamiento de grano para dar mejores características mecánicas al acero terminado. Además, la combinación de reducción del núcleo líquido con la entrada directa de la brama en el tren de desbaste trae ventajas de ahorro de energía sobre secuencias de laminado interrumpidas convencionales.
Después de pasar por un horno de calentamiento por inducción para elevar la temperatura del acero en 150 °C a 250 °C, la barra de transferencia llega al "horno Cremona". Esta unidad comprende dos enrolladores alojados en cámaras aisladas, o cajas, y mientras un enrollador está aceptando y enrollando una barra de transferencia que llega del horno de inducción, el otro está desenrollando la barra de transferencia anterior para alimentar el tren de laminación en caliente.
Aunque el horno Cremona a gas desacopla la etapa de colada y desbaste del tren de acabado, es un búfer dinámico en el sentido de que mantiene el acero en línea y homogeneiza el perfil de temperatura listo para laminado en caliente, y por tanto en el logro de alta productividad y eficiencia. Los bordes de la tira en caliente resultante extienden las campañas de rodillos de trabajo en el tren de acabado hasta 150 km.
El acero se desescama a alta presión antes de entrar en un tren en caliente de 5 jaulas equipado con desplazamiento y curvado de rodillos de trabajo más control automático de calibre en las 4 jaulas de 4 alturas. Un calibre de entrada de tren de 20 mm o menos permite a Arvedi producir tira laminada en caliente hasta 1 mm en un solo pase con alta precisión de perfil y calibre, nivel de corona de 1% a 3%, baja rugosidad superficial y buena deformabilidad en frío.
En este calibre inferior, las desviaciones longitudinales a lo largo de la tira son inferiores o iguales a una "unidad I". Finalmente, la tira laminada pasa a lo largo de una mesa de enfriamiento de flujo de agua laminar antes del enrollado descendente. Un alto nivel de control de proceso y automatización es una característica integral de toda la planta. Las emisiones de escape de humos son 1.0 mg/Nm³, y la recirculación total de agua en el sitio evita descargas líquidas.
Las tolerancias dimensionales de la tira laminada en caliente son comparables con las de producto laminado en frío, con bobina de calibre 1 mm a 1.2 mm mostrando un valor transversal plano cuando se mide a 25 mm del borde de la tira. Este proceso se muestra esquemáticamente en la Figura 6.
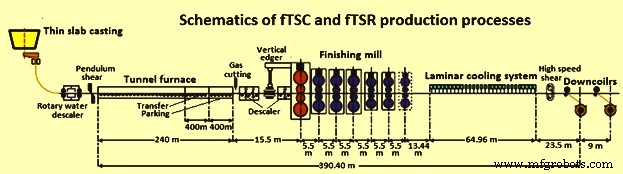
Tecnología de colada y laminación de brama delgada de Danieli
El proceso de primera generación o proceso de colada y laminación de brama delgada de Danieli consistía en una unidad de colada de brama delgada flexible (fTSC) conectada a una unidad de laminación de brama delgada (fTSR) a través de un horno de túnel. La unidad fTSC era capaz de colar brama de espesor 60 mm. El colador era de diseño vertical curvo, con molde en embudo, reducción suave y enfriamiento por niebla de aire. El tren de laminación consistía en un tren de acabado con 6 a 7 jaulas de laminación en configuración de clúster. Este proceso se muestra esquemáticamente en la Figura 7.
A través del desarrollo continuo del proceso, Danieli desarrolló dos conceptos de diseño diferentes y bajo estos conceptos el proceso de colada y laminación de brama delgada se denominó "Quality Strip Production (QSP)" y "Quality Strip Production Endless (QSP-E)" (Figura 8).
En el QSP, la planta con uno o dos hilos de colada está conectada al tren de laminación a través de hornos de túnel largos, que tienen la función de recalentar y equilibrar la temperatura de la brama, así como de garantizar tiempo de búfer suficiente en caso de paradas programadas del tren (ej., cambio de rodillos de trabajo) o interrupciones no programadas del flujo de material. En años recientes, gracias a un aumento progresivo en el flujo de masa debido a velocidades de colada aumentadas heredadas de la última generación de coladores de brama delgada operando a ultra-altas velocidades, y en combinación con la introducción confiable de tecnología de calentamiento por inducción en lugar de hornos de túnel, fue posible desarrollar la configuración QSP-E. Esta configuración resultó en plantas extremadamente compactas dedicadas específicamente a la producción de calibres ultra-delgados. Esto es posible gracias a la aplicación del proceso de laminado sin fin (es decir, la conexión directa e ininterrumpida entre colada y laminado), para superar los bien conocidos problemas de enhebrado de tira al producir calibres delgados en modo bobina a bobina.
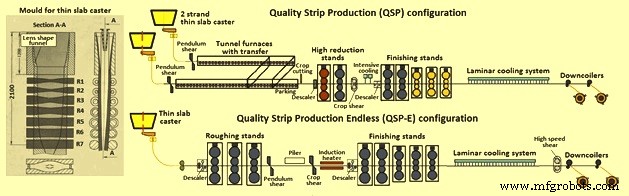
Las plantas QSP pueden operarse con 2 hilos de colada lo que ha hecho posible ampliar drásticamente la mezcla de calidades de acero de brama delgada y aumentar la productividad de la planta bien por encima de 3 Mpta. Estas plantas fueron concebidas inicialmente para la aplicación de laminado bobina a bobina y luego para el proceso semi-sin fin para laminar calibres más delgados por debajo de 1 mm. El concepto QSP-E hizo posible optimizar la producción de calibres ultra-delgados en modo sin fin, pero mostrando poca flexibilidad en la producción de calidades más sofisticadas debido al enlace rígido entre colada y laminado.
En el caso de laminado sin fin, el colador de hecho se ve forzado a siempre correr a velocidades de colada muy altas y esto no es posible para todas las calidades de acero por razones metalúrgicas. Además, el proceso sin fin ha demostrado ser económicamente competitivo solo para la producción de bobinas con espesor de tira por debajo de 1.5 mm, pero tan pronto como el espesor de tira aumenta, la energía requerida por los calentadores por inducción para continuar operando se vuelve excesivamente alta, haciendo económicamente necesario volver al modo bobina a bobina.
En un esfuerzo continuo por mejorar procesos y tecnologías existentes y superar sus limitaciones actuales, Danieli ha desarrollado un nuevo concepto en plantas TSCR. Este concepto se llama Danieli Universal Endless (DUE). El concepto DUE es capaz de unificar en una sola línea de producción todas las características ganadoras que hasta ahora se han desarrollado usando diferentes enfoques, mientras elimina los factores limitantes de cada uno de ellos.
El diseño DUE presenta: (i) alta productividad debido a una combinación sin precedentes de espesor de brama y velocidad, (ii) alta flexibilidad de producción, capaz de operar en modo bobina a bobina, semi-sin fin y sin fin, (iii) alta flexibilidad operativa, debido a la presencia del horno de túnel y tiempo de búfer relevante, (iv) cubre el espectro completo de calidades de acero producidas para productos planos, incluyendo las más sofisticadas laminadas vía laminado termomecánico (calidades API de tuberías) o laminado controlado por temperatura (productos multifásicos) así como las calidades que requieren velocidades de colada moderadas como peritecticos, aceros eléctricos y calidades de alto carbono, sensibles a grietas, y (v) cubre el espectro completo de dimensiones geométricas de tira, desde 0.8 mm de calibres ultra-delgados, producidos en modo sin fin, hasta tiras de 25 mm de espesor. Esto, por supuesto, en combinación con un costo de transformación imbatible, menor que cualquier otro proceso actualmente disponible.
Tecnología CONROLL
El proceso CONROLL produce brama de 70 mm a 80 mm de espesor a través de un molde recto con lados paralelos pero no realiza reducciones de espesor de hilo. Altas velocidades de colada en el rango de 2 m/min a 4 m/min y ancho de 800 mm a 1600 mm son posibles. El colador está conectado al tren de laminación a través de un horno de recalentamiento de rodillos que iguala la temperatura de la brama a 1120 °C. El tren de laminación puede incluir cuatro, cinco o seis jaulas de acabado dependiendo de la mezcla de productos y calibre de acabado requerido. El tren de laminación consiste en un mecanismo de cizalla hidráulica, desescamador de agua a alta presión, sistema de enfriamiento laminar de tira, y un enrollador descendente. El espesor final de tira está en el rango de 1.8 mm a 20 mm.
La tecnología CONROLL se instaló en abril de 1995 en Armco's Mansfield. Armco adoptó esta tecnología porque fue diseñada específicamente para acero inoxidable. Calidades de acero producidas incluyen acero al carbono, calidades de acero inoxidable de serie 400 409 y 430, un pequeño porcentaje de calidades de alta resistencia y baja aleación (HSLA), calidades de acero de alta aleación y aceros de silicio.
Tecnología TSP
Tippins Incorporated de EE. UU. se asoció con el constructor de coladores Samsung Heavy Industries de Corea del Sur para desarrollar la tecnología TSP. Esta tecnología es adecuada para calidades de acero de bajo carbono a alto carbono, aceros inoxidables, aceros HSLA, acero de silicio, calidades API, y acero de calidad de estirado. Una de las fortalezas del tren es su versatilidad. Puede producir bobina o chapas discretas permitiendo una amplia gama de anchos y calibres a producir. La colada de bramás de espesor intermedio tiene algunas ventajas. La brama es lo suficientemente delgada para eliminar la necesidad de un tren de desbaste separado y lo suficientemente gruesa para mantener buena calidad. El espesor intermedio permite mayor ancho de brama, tiempo de recalentamiento reducido y por tanto formación de escama reducida comparado con bramás delgadas de 50 mm.
Después de la colada, los bramás se envían directamente al horno de recalentamiento para igualar la brama a la temperatura de laminación correcta. El tiempo de retención típico para calentar una brama a 1250 °C es de 12 min a 13 min. Una vez que la tira se ha reducido a 20 mm a 25 mm de espesor, se enrolla en el horno de enrollado para retener la temperatura de la tira. La tira se invierte entonces hacia adelante y hacia atrás a través del tren de laminación. Un total de tres pases de desbaste plano y seis pases de acabado de enrollado son generalmente requeridos para terminar calibres a 1.5 mm de espesor.
Proceso de manufactura
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Tecnología de colada de blumones (beam blanks): Avanzando en la producción eficiente de vigas de acero
- Técnicas Avanzadas de Enfriamiento Secundario para una Fundición Continua Óptima
- Vigas universales (I/H): diseño, laminación y aplicaciones
- Defectos en Fundición: Tipos, Causas y Soluciones Comprobadas
- Centros de Torneado Avanzados y Tecnología CNC de Máquinas
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Revolucionando la fundición en arena con tecnología FDM de Stratasys
- ABB Robotics recibe premio del Gobierno de Shanghái por innovación en I+D
- Fundición por espuma perdida: beneficios, inconvenientes y cuándo usarla
- Microfusión de aleaciones de titanio: precisión, eficiencia y selección de materiales