



Tecnología de colada de blumones (beam blanks): Avanzando en la producción eficiente de vigas de acero
Tecnología de colada de blumones (beam blanks)
El desarrollo de la colada directa de blumones es una de las historias de éxito más destacadas en la evolución de la colada continua de acero. La colada de secciones transversales cerca de la forma neta, llamadas «blumones» o «dogbones», ha sido un proceso comercial eficiente para fabricar productos largos como vigas I y H desde que la primera coladora de blumones se puso en marcha en Algoma Steel (ahora Essar Steel Algoma Inc., Sault Ste. Marie, Canadá) en 1968. Su economía sobre colada convencional de blooms se debe a mayor productividad, menores costos de laminación y mejor eficiencia energética.
Como con muchas innovaciones, la industria siderúrgica relativamente conservadora necesitó tiempo para aceptar este concepto revolucionario. Su aplicación exitosa dependió de cooperación interdisciplinaria y optimización de procesos de colada y laminación. Este esfuerzo pionero atrajo inmediatamente amplio interés no solo en la industria, sino también en academia (ej. estudio de patrón de solidificación de esta forma compleja). Sin embargo, pasaron cinco años hasta que la siguiente coladora de blumones arrancó en obras Mizushima de Kawasaki Steel.
Desarrollos recientes: blumones cerca de forma neta
La colada y laminación continua de blumones se ha vuelto práctica común. El desarrollo reciente se concentra en colada de blumones cerca de forma neta (near net shape). La diferencia entre convencional y near net shape se muestra en Fig. 1. El blumón convencional tiene brida relativamente gruesa, usualmente >100 mm; el near net shape tiene espesor de brida <100 mm, usualmente con límite inferior 50 mm en práctica. Docenas, incluso cien vigas pueden producirse laminando solo un blumón.
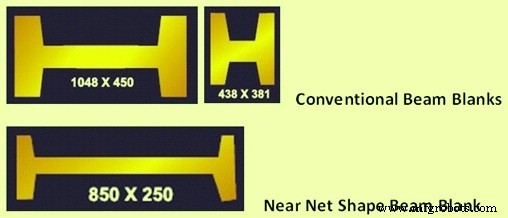
La colada de blumones ofrece para producción de secciones pesadas y medias, por colada near net shape, ventajas similares a la colada de planchón delgado (thin slab) para productos planos. Para fabricación de vigas I y H en rango de peso superior, la aplicación de blumones colados en lugar de blooms convencionales es excelente alternativa.
La colada directa de blumones de tamaño pequeño reduce significativamente pasadas de laminación. Usualmente, partiendo de bloom/billette estándar, se requieren 6 pasadas de desbaste + 10 de acabado para conformar sección IPE 100 (100×50×5 mm). Si el tamaño de blumón se reduce a 110×70×12 mm (25 kg/m), solo 6 pasadas totales son necesarias para IPE 100.
La producción near net shape también es interés reciente para reducir costos por recalentamiento y laminación. Esto se logra combinando colada near net shape (espesor de alma 50 mm) y laminación directa. El grado near net shape se determina por pasadas mínimas requeridas para obtener microestructura metalúrgica deseada.
La planta basada en concepto near net shape es muy compacta. Consiste principalmente en: coladoras de blumones, horno para distribución de temperatura requerida, gabeta de desbaste convencional, y grupo de gabetas universales U1-E1-U2 incluyendo gabeta universal de desbaste, gabeta de canto de 2 cilindros y gabeta universal de acabado.
Ventajas económicas
Las ventajas económicas de la colada de blumones se atribuyen principalmente al proceso de laminación. Por la forma near net shape, se necesita menos trabajo en gabeta de desbaste para lograr sección transversal para laminación posterior. Ejemplo: en ARBED-SWT (Stahlwerk Thüringen), viga IPE 300 se producía desde bloom rectangular 80×300 mm aplicando 11 pasadas en gabeta de desbaste. Ahora con sección de blumón solo 5 pasadas.
Ventajas con blumones convencionales:
- Menos pasadas en gabeta de desbaste
- Aumento productividad laminador ~15%
- Reducción consumo energía en gabetas de desbaste ~55%
- Menores costos de rodillos por menos gabetas
- Menores costos mantenimiento en gabeta de desbaste (ahorro ~55%)
La producción del laminador aumenta ~1% por mejor formación de forma como consecuencia de near net shape, particularmente al inicio de viga laminada. Hay potencial adicional de ahorro energético en recalentamiento ~8% por mejor relación superficie/volumen en caso de carga en frío.
Ventajas económicas por near net shape para vigas y perfiles, atribuidas a reducción/eliminación de costos de laminación en gabeta de desbaste:
- ~30% menores costos de inversión
- ~15% mayor productividad
- Eliminación de pasadas en gabeta de desbaste
- ~1,5% mayor rendimiento
- Menores costos operativos
- Menor consumo energía y menores emisiones CO₂ y NOx
- ~55% menores costos mantenimiento
- Menos horas-hombre por tonelada de acero
- Almacenamiento intermedio de blooms no necesario
Estos beneficios han contribuido sustancialmente al rápido aumento de colada de blumones en años recientes.
Operación del tundish
Para tamaños pequeños de blumón, se usa vertido a chorro abierto y lubricación con aceite. Como en colada de billetes de calidades comerciales, se usan dos boquillas dosificadoras por molde para alimentación uniforme. La colada con boquillas dosificadoras requiere balance cuidadoso de actividad de oxígeno en acero para alcanzar «ventana de operación» entre obstrucción de boquilla y formación de poros. Normalmente se prefiere desoxidación simple Mn/Si, con control de poros por alimentación de alambre de aluminio al molde.
Para tamaños mayores, se prefiere aplicación de polvo de molde para minimizar solidificación desigual, depresiones superficiales, grietas y sangradores (bleeders). En estos casos, vertido a chorro abierto se combina con embudos refractarios sumergidos para prevenir arrastre de polvo. En aceros de grano fino al aluminio para alta resistencia, se aplica control activo de flujo por tapón y shrouding de chorro con boquilla de inmersión sumergida (SEN), comúnmente arreglo SEN único. Ventajoso para control de nivel de molde y costo operativo.
Diseño del molde
Diseño y operación del molde es factor clave en colada de blumones. Se distingue por tres generaciones de variantes:
- Primera generación: Molde bloque con taladros de refrigeración, dos mitades. Apertura, cierre y bloqueo por motor neumático para facilitar extracción de blumón en incidente. Luego modificado con dos etapas de rodillos de pie.
- Segunda generación: Diseño híbrido bloque/placa: paredes laterales de placas de cobre laminado en frío con ranuras para mayor velocidad de agua.
- Tercera generación: Similar, pero caras estrechas sujetas entre caras anchas para mayor ajustabilidad.
Este último diseño resultó especialmente útil para producir amplia gama de secciones de alas anchas. Para secciones pequeñas, moldes tubulares con espesor de pared 6–32 mm.
Actualmente hay dos diseños básicos:
- Molde tubular: Principalmente para formatos hasta 300×400 mm sección exterior. Pared de cobre hasta 32 mm; agua de refrigeración primaria guiada entre superficie externa de tubo de cobre y tubo deflector especial. Por razones de fabricación no es posible diseñar taper negativo en zona de hombro o variaciones de espesor de pared para homogeneización de temperatura sobre circunferencia.
- Molde de placas: Para secciones mayores. Placas de cobre individuales fijadas en placas soporte y conectadas via tornillos. Agua primaria guiada por ranuras y taladros. Permite taper negativo en zona de hombro para compensar contracción de alma y mejor disposición de agujeros de refrigeración para homogeneizar temperatura de superficie de cobre.
Para larga vida, se usa CuCrZn por alta resistencia al desgaste. Mejorado por cromado, en algunos casos recubrimiento múltiple (tres capas).
Los moldes relativamente pesados requieren oscilación robusta. Diseño de palanca corta con excéntrico motorizado y varilla de empuje es virtualmente libre de mantenimiento. Asegura alta precisión de guía: desviación de línea de pase <0,02 mm. Para marcas de oscilación someras, modo carrera corta/alta frecuencia es más adecuado para rango bajo C de aceros estructurales.
Diseño de taper (conicidad)
Un reto particular es la elección de tapers adecuados para formas intrincadas. Mientras se aplica taper positivo para caras exteriores de alas, se requiere taper cero o negativo para filete de alma. El ángulo interior de alas y radios entre ala y alma también son importantes. En años recientes, diseño de taper apoyado por análisis de elementos finitos (FEM) de transferencia de calor, crecimiento de carcasa y contracción.
Las condiciones geométricas y térmicas del molde para solidificación inicial son extremadamente importantes para obtener hilo con calidad superficial e interna sobresaliente. Sistema de enfriamiento primario y taper adecuados son precondiciones necesarias. Modelo de elementos finitos 2D, totalmente acoplado termo-mecánico, calcula campos de temperatura y desplazamiento del hilo durante solidificación inicial en molde.
Este tipo de simulación da mejor comprensión del complejo comportamiento de contracción de una sección de blumón particular, permitiendo determinar con precisión forma y taper del contorno interno.
Este modelo 2D ha tenido éxito respecto a crecimiento de carcasa, calidad superficial e interna y desgaste del molde.
Un análisis transitorio, despreciando flujo de calor en dirección longitudinal, proporciona campos de temperatura y desplazamiento. La influencia de diferentes tapers en crecimiento de carcasa, campos de temperatura y presiones de contacto por contracción puede estudiarse fácilmente. La presión ferrostática interna aumenta a medida que la carcasa avanza por el molde.
Longitud de soporte del hilo
Para diseño de longitud de soporte, se realiza usualmente análisis transitorio de transferencia de calor de la sección. Proporciona información sobre crecimiento de carcasa dentro del soporte y longitud metalúrgica exacta. Soporte de alma demasiado corto puede causar abultamiento o incluso apertura de centro, llevando a segregación y variaciones de espesor. Soporte de ala demasiado corto puede causar abultamiento y grietas de interfaz. Por la forma única, cuatro áreas diferentes en superficie deben soportarse individualmente:
- Alma: Para prevenir abultamiento y segregación central más pronunciada, debe soportarse hasta solidificación suficiente a lo ancho. Análisis térmico 2D da longitud necesaria.
- Ala: Para prevenir abultamiento y grietas internas. Análisis 2D da campo de temperatura y espesor de carcasa. Análisis de tensiones posterior muestra campos de tensión/deformación y desplazamiento por presión ferrostática del núcleo líquido. Criterio: deformación de interfaz generada por presión en transición líquido/sólido de superficie interna de ala.
- Punta de ala: Criterios similares; longitud depende de tamaño de colada y velocidad. En muchos casos, particularmente bajas velocidades y secciones pequeñas, no se necesita soporte adicional más allá de rodillos de pie del molde.
- Hombro: Por su forma, actúa como arco; normalmente no se necesita soporte. Análisis 2D muestra campos de tensión y desplazamiento.
Proceso de manufactura
- El rodillo de cocina: de los orígenes etruscos a la artesanía moderna
- Puente de Viga de Hormigón: Diseño, Construcción y Tendencias Futuras
- Robot Despertador Rodante: Sistema Inteligente y Móvil de Despertar con Raspberry Pi y Google Calendar
- Colada y laminación de bramás delgadas: Mejora en la producción de productos planos
- La Guía Definitiva de Fundición de Precisión: Técnicas y Aplicaciones
- Fundición Centrífuga: Proceso, Aplicaciones y Ventajas
- Dominando la Fundición a Presión: Procesos, Beneficios y Aplicaciones
- Fundición por inversión: Proceso, beneficios y aplicaciones
- Revolucionando la fundición en arena con tecnología FDM de Stratasys
- El prototipado rápido revoluciona la microfusión para las industrias aeroespacial, automotriz y de defensa
- Microfusión de aleaciones de titanio: precisión, eficiencia y selección de materiales