



Moldes: El componente crucial en la colada continua de acero
Papel del molde en la colada continua de acero
Los moldes juegan un papel importante en el proceso de colada continua de acero líquido. Son el corazón del proceso. En la colada continua, el acero líquido se vierte desde el cucharón de distribución (tundish) al molde de colada a través de la boquilla de inmersión sumergida (SEN) inmersa en el acero líquido. Los moldes son refrigerados por agua. La solidificación comienza en el molde por enfriamiento indirecto. Este enfriamiento se conoce como proceso de enfriamiento primario.
En el molde, una delgada carcasa de acero junto a las paredes se solidifica antes que la sección central. Esto se llama hilo y sale por la base del molde a una cámara de rociado. El volumen de acero líquido dentro de las paredes del hilo sigue fundido. El hilo es soportado inmediatamente por rodillos refrigerados por agua, estrechamente espaciados, que soportan las paredes contra la presión ferrostática del acero aún solidificándose dentro. Para aumentar la tasa de solidificación, el hilo se rocía con grandes cantidades de agua al pasar por la cámara. Este es el proceso de enfriamiento secundario. La solidificación final puede ocurrir después de que el hilo salga de la cámara.
La función del molde es recibir el acero líquido y garantizar una transferencia de calor rápida al agua de refrigeración para permitir solidificación rápida. El acero al salir debe exhibir una carcasa externa lo bastante gruesa para evitar salpicaduras sobre partes de la coladora. El molde debe cumplir esta función. Tras el molde, el enfriamiento adicional se hace por enfriamiento directo más rápido con rociadores de agua.
La solidificación surge de la naturaleza dinámica del proceso. En particular se relaciona con:
- Manejo de flujo de calor muy alto en el molde
- Cuidado de la delgada y frágil carcasa sólida inicial para evitar rotura (breakout) durante descenso del hilo
- Diseño de parámetros de colada sintonizados con dinámica de solidificación del grado de acero para minimizar/eliminar defectos superficiales e internos
Elementos clave de la carcasa al salir del molde: forma, espesor, distribución uniforme de temperatura, calidad interna y superficial libre de defectos con porosidad mínima y pocas inclusiones no metálicas.
Operación segura (sin rotura de metal) y calidad aceptable requieren comprensión de ingeniería de proceso y metalurgia de solidificación. Aspectos importantes: control de fricción en molde e impacto de características del grado en solidificación. El primero es ejemplo único de combinación de mecanismo de solidificación e ingeniería de proceso; el segundo define parámetros para colada de diversos grados.
El molde
El molde es básicamente una estructura de caja abierta, con revestimiento interno refrigerado por agua fabricado en aleación de cobre de alta pureza. Pequeñas cantidades de elementos de aleación se añaden para aumentar resistencia. El agua del molde transfiere calor de la carcasa solidificante. La superficie de trabajo de cobre suele cromarse o niquelarse para dar superficie más dura y evitar captura de cobre en superficie del hilo, que puede facilitar grietas superficiales. La profundidad del molde varía 0,5–2,0 m según velocidad de colada y tamaño de sección.
El molde es cónico (taper) para reducir formación de espacio de aire. Conicidad típica 1% de longitud. Para sección transversal, taper ~1 mm por metro. La sección transversal del molde es la de la sección a colar. Disminuye gradualmente de arriba a abajo.
El recubrimiento (coating) consiste en cubrir la pared interna, para extender vida de moldes de cobre. La calidad del recubrimiento tiene papel significativo en determinar vida útil. A lo largo de años, se han desarrollado diferentes tipos que mejoran continuamente calidad y eficiencia de costo.
Según requerimientos, diferentes procesos y materiales de recubrimiento se aplican para resultado óptimo. Materiales disponibles: Ag, Ni, Cr, Mo, CrO, ZrO, Al₂O₃. Recubrimiento se aplica por proceso químico, electrolítico o térmico. Tipos disponibles:
- Recubrimiento paralelo: Evita contacto directo hilo-cobre, controla pérdidas térmicas (en todos los casos, no disipación) variando espesor, mejora vida útil.
- Recubrimiento múltiple: Compensa puntos calientes, mejora vida útil.
- Recubrimiento paralelo parcial en entrada o salida: En entrada reduce disipación en zonas superiores, previene solapamiento, mejora vida. En salida reduce disipación al final y mejora vida.
- Recubrimiento cónico: Controla disipación de calor a lo largo del molde, mejora vida útil.
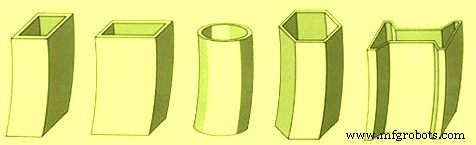
Los moldes pueden tener diferentes formas y conicidades internas según sección a colar. Algunas formas transversales típicas en Fig 1.
Requisitos deseados del molde
El molde debe ser resistente a erosión y distorsión térmica. Propiedades deseadas:
- Alta conductividad térmica
- Alta resistencia y dureza para asegurar: (i) resistencia al desgaste, (ii) resistencia a fluencia, (iii) resistencia a fatiga, (iv) resistencia al agrietamiento
- Alta temperatura de reblandecimiento (mantener propiedades a altas temperaturas)
El control de altura de acero líquido en el molde es crucial. Se hace controlando nivel de acero (nivel de menisco). La solidificación comienza desde el menisco. Sensores de nivel de molde controlan el menisco.
El molde extrae normalmente ~10% del calor total. La transferencia de calor es crítica y compleja. Modelado matemático y computacional se usan típicamente para desarrollar mayor comprensión de condiciones térmicas y ayudar en diseño y prácticas operativas. La transferencia se considera serie de resistencias térmicas:
- Transferencia a través de carcasa solidificante
- De superficie de carcasa a superficie externa de cobre
- A través del molde de cobre
- De superficie interna de cobre a agua de refrigeración
La solidificación temprana ocurre como congelación parcial de curvatura del menisco originada en punto de contacto molde-líquido. Prevenir adherencia y desgarro de esta delgada carcasa inicial durante descenso es una función principal del molde. Para minimizar adherencia y desgarro, la fricción entre superficie del hilo y pared del molde debe mantenerse bajo nivel crítico según resistencia de la carcasa.
Oscilación del molde
La minimización de fricción y liberación continua de la carcasa se logra mediante oscilación del molde asistida por lubricación. El molde oscila arriba-abajo para retirar el hilo parcialmente solidificado. La frecuencia puede variarse. También oscila verticalmente (o en trayectoria curva casi vertical) para evitar que el acero se pegue a las paredes.
El ciclo de oscilación influye en fricción molde-hilo incluyendo liberación del hilo y define topografía superficial del producto. Ciclos varían en frecuencia, carrera y patrón. Desde lubricación, el ciclo se traduce en dos fases operativas:
- Fase de compresión (duración t₁): tiempo de franja negativo donde escoria de molde se infiltra en hueco entre primera carcasa solidificada y molde. El molde tiene mayor velocidad descendente relativa que el hilo; responsable de liberación de la carcasa de la pared y permite desarrollo de tensiones compresivas que aumentan su resistencia sellando fisuras y porosidad superficiales.
- Fase de lubricación (duración t₂): tensiones de tracción aplicadas a la primera carcasa acompañadas de deposición de escoria infiltrada contra la pared. Corresponde a movimiento ascendente del molde.
La oscilación es necesaria para minimizar fricción y adherencia, evitar desgarro y roturas (breakouts) que causan estragos en equipos y tiempo muerto por limpieza y reparaciones. La fricción se reduce con lubricantes: aceites o fundentes en polvo. Oscilación se logra hidráulicamente o mediante levas/balancines accionados por motor que soportan y hacen oscilar el molde.
La oscilación resulta en formación de marcas de oscilación (OM) a intervalos casi regulares en superficie del producto. Pueden ir acompañadas de ganchos solidificados bajo las marcas. Formación de marcas comprende tres etapas:
- Solidificación parcial del menisco contra pared y polvo de molde formando gancho frágil.
- Flexión del gancho durante t₁ y curación de desgarro (causado por arrastre viscoso en carrera ascendente previa). La línea de segregación se atribuye a flexión, donde líquido interdendrítico rico en soluto es exprimido a superficie.
- Desflexión de carcasa durante carrera ascendente por arrastre viscoso. La carrera ascendente también puede asociarse a desbordamiento de acero sobre gancho flexionado en caso de menisco fuerte o subida de nivel. Combinación de desflexión y desbordamiento también posible. Marcas tienden a ser más profundas en desflexión; someras y con superficies solapadas en desbordamiento.
La forma del gancho y marcas está básicamente ligada al grado de flexión/desflexión y desbordamiento sobre menisco durante colada.
Lubricación del molde
Un lubricante puede añadirse al acero en el molde para prevenir adherencia y atrapar partículas de escoria (incluyendo óxidos o cascarilla) presentes en el acero, llevándolas a la parte superior para formar capa flotante de escoria.
La lubricación surge de infiltración de escoria en hueco hilo-molde. Hay estratificación de escoria en el hueco. La fricción se considera originada por dos mecanismos. El movimiento relativo del molde respecto a la carcasa da fuerza friccional por viscosidad de película de escoria líquida. Esta fuerza, denominada fricción líquida, se relaciona con velocidad de molde, velocidad de colada, viscosidad de escoria líquida y espesor de película.
Si ocurre movimiento relativo entre hilo y escoria solidificada, la fuerza se genera por contacto sólido-sólido. La fricción sólida resultante se relaciona con coeficiente de fricción sólida y presión ferrostática del acero fundido.
La lubricación líquida domina completamente en la parte superior. Por otro lado, el valor de fricción sólida es menor que la líquida en la parte inferior, indicando dominancia de lubricación sólida. Además, con menor viscosidad de escoria, la zona de lubricación líquida se extiende más hacia la parte inferior.
El concepto de fricción explicado es útil para explicar la mayor tendencia a roturas por adherencia (sticker breakout) con aumento de velocidad. El análisis indica que prevención de roturas por adherencia en colada de alta velocidad requiere mejora en lubricación en parte superior, particularmente justo bajo el menisco.
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Automatización avanzada y modelado en la colada continua de acero
- Optimización de la colada continua con enfriamiento por niebla de aire: Eficiencia y calidad
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Guía esencial del vaciado continuo de acero: Proceso y beneficios
- Fundición por inversión de acero inoxidable de precisión: Producción avanzada de piezas complejas