



El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
Las tijeras —simples pero indispensables— han evolucionado durante milenios. Desde las primeras tijeras de muelle de bronce hasta las herramientas de precisión actuales, combinan metalurgia, diseño mecánico y meticuloso control de calidad para ofrecer un rendimiento de corte fiable en innumerables aplicaciones.
Introducción
Las tijeras consisten en un par de hojas metálicas unidas por una bisagra de modo que al cerrar los mangos las hojas contactan, cortando cualquier material colocado entre ellas. El término tijeras de podar se refiere a versiones mayores con hojas de más de 6 pulg (15 cm). Mientras las tijeras infantiles tienen hojas romas por seguridad, los instrumentos profesionales —corte de cabello, trabajo de tela, corte de metal o jardinería— requieren hojas más afiladas y resistentes.
Variantes especializadas incluyen tijeras de costura (una punta afilada, otra roma), tijeras de uñas (hojas curvas), tijeras de zigzag (hojas dentadas para bordes decorativos) y tijeras de entresacar (para reducir volumen de cabello).
Hitos históricos:
- ~3.000‑4.000 años atrás: tijeras de muelle de bronce de Oriente Medio —dos hojas unidas por una tira curva que flexiona al apretar.
- Roma, China, Japón, Corea: tijeras con pivote central —diseño aún usado en herramientas modernas.
- Siglos XVI‑XVII en Europa: tijeras de muelle seguían siendo comunes; tijeras con pivote tenían producción limitada.
- 1761: Robert Hinchliffe de Sheffield introdujo tijeras con pivote de acero fundido, aprovechando la nueva técnica de acero fundido de Benjamin Huntsman para acero uniforme, libre de impurezas.
- Siglo XIX: tijeras decorativas forjadas a mano con mangos intrincados; siglo XX vio producción mecanizada con martillo de caída.
Materias primas
La mayoría de las tijeras se hacen de acero, aunque herramientas especializadas pueden usar aleaciones alternativas:
- Acero al carbono (≈1 % carbono): hojas y mango forman una pieza continua; duradero y afilado, a menudo niquelado o cromado para resistir óxido.
- Acero inoxidable (≈1 % carbono, ≥10 % cromo): hojas combinadas con mangos de plástico (ABS o similar) para ligereza y resistencia al óxido.
- Aplicaciones especiales: hojas libres de chispas para cortar cordita; hojas neutras magnéticamente para cinta magnética.
Proceso de fabricación
Fabricación de las piezas en bruto
- Las piezas en bruto son las mitades de tijeras sin afilar, pre‑ensambladas —ya sea hoja+mango o solo hoja. Un mango soldado o moldeado puede añadirse después.
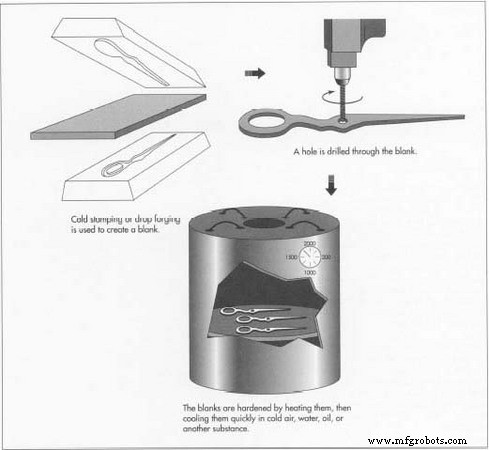
- Las tijeras de bajo coste a menudo usan estampado en frío —un troquel corta la pieza en bruto de acero sin calentar.
- Piezas en bruto de mayor calidad provienen de moldeo (acero fundido vertido en troquel) o forja en caliente —un martillo calentado golpea el acero, mejorando la resistencia.
Procesado de las piezas en bruto
- Recorte de metal sobrante y taladrado del orificio de pivote.
- Temple: las piezas se calientan a temperatura especificada, luego se enfrían en aire, agua, aceite u otros medios.
- Revenido: recalentadas y enfriadas lentamente para lograr dureza uniforme en ambas hojas.
- Martillado suave (peening): golpeo ligero en yunque para enderezar cualquier deformación por ciclos térmicos.
Afiliado y pulido
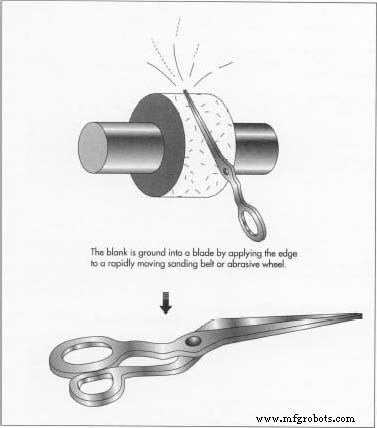
- El filo de la hoja se afila en cinta rotativa o rueda abrasiva. Pequeñas partículas abrasivas desgastan el acero a un filo de navaja.
- Agua o fluidos de corte enfrían la hoja, previniendo deformación por calor.
- Pulido sigue con abrasivos más finos para acabado liso y duradero.
Fabricación de los mangos
- Los mangos metálicos pueden forjarse o fundirse y luego soldarse a la hoja. Los mangos de plástico se moldean por inyección de ABS fundido o similar, luego se fijan con adhesivo fuerte.
Ensamblaje de las tijeras
- Las hojas pulidas se alinean y unen mediante remache (fijo) o tornillo (ajustable).
- Ajuste asegura contacto uniforme de hojas; el dispositivo se placa o recubre para protección contra corrosión.
- Inspección final verifica alineación, filo y acabado antes del empaquetado.
Control de calidad
Enfoque clave del QC: alineación precisa de hojas. El punto de pivote y el punto de corte deben alinearse dentro de ±0,0001 pulg (≈0,025 mm). Inspección visual verifica:
- Contacto uniforme de hojas sin huecos ni solapamiento.
- Ausencia de defectos "ala" donde una hoja se superpone a la otra.
- Presión consistente requerida para cerrar las hojas.
Pruebas funcionales usan telas sintéticas duras para verificar filo y resistencia de corte. Se aconseja a usuarios finales mantener tijeras con engrasado regular, afilado y almacenamiento adecuado.
El futuro
Las innovaciones siguen refinando esta herramienta clásica. Diseños de hoja rodante reducen fricción, mientras cerámicas de óxido de circonio producen hojas inoxidables, autoafilables —alargando vida y reduciendo mantenimiento.
Conclusión
Desde hojas de muelle antiguas a herramientas de precisión modernas, las tijeras ejemplifican cómo la ciencia de materiales, la ingeniería y el control de calidad convergen para crear un instrumento atemporal de la vida cotidiana.
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- Tubería de acero: Tipos, historia y fabricación moderna
- La Evolución de las Bañeras: De los Baños Antiguos a la Fabricación Moderna
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Elección de los grados de acero para herramientas adecuados para un rendimiento óptimo
- Acero al Carbono vs Acero Inoxidable: Cómo Elegir el Material Adecuado para su Proyecto
- Entendiendo los cuatro tipos principales de acero para construcción y manufactura
- ¿Qué es el acero A2? Un grado de acero para herramientas versátil y rentable para aplicaciones industriales y de carpintería
- Acero dulce vs acero inoxidable: Diferencias clave explicadas
- Acero cromol: El material de baja aleación fuerte, duradero y resistente a la corrosión