



Tubería de acero: Tipos, historia y fabricación moderna
Las tuberías de acero son tubos huecos largos que sirven como columna vertebral de innumerables sistemas de infraestructura. Se producen vía dos procesos distintos —soldada o sin costura— cada uno comenzando con acero crudo fundido en forma trabajable. El acero se estira luego en tubo sin costura o sus bordes se unen y sellan con soldadura. Desde principios del siglo XIX, estos métodos han evolucionado en procesos altamente eficientes y continuos usados hoy, produciendo millones de toneladas de tubería de acero anual y convirtiéndola en el producto más usado de la industria del acero.
Gracias a su resistencia y ligereza, las tuberías de acero son indispensables en variedad de entornos: distribución subterránea de agua y gas, protección de cables eléctricos, cuadros de bicicletas, componentes automotrices, sistemas de refrigeración y calefacción, fontanería, mástiles, farolas e incluso equipos médicos. Su versatilidad sigue impulsando demanda cross-sectorial.
Historia
El ingenio humano ha aprovechado estructuras tubulares por milenios. Agricultores antiguos desviaban agua usando tubos de caña y arcilla; ingenieros chinos empleaban tubos de caña ya en 2000 a.C., mientras tubos de plomo europeos aparecieron en el siglo I d.C. Sociedades tropicales usaban bambú, y colonos americanos recurrían a madera. Las primeras obras de agua de Boston en 1652 usaban troncos huecos.
La tubería de acero soldada moderna traza sus raíces a 1815 cuando William Murdock creó un sistema de lámparas de carbón que requería tubos metálicos largos. Para 1824, James Russell patentó un método que unía tiras de hierro calentadas, pero fue el proceso de soldadura a tope de Comelius Whitehouse en 1825 el que sentó bases de la producción actual. La primera planta estadounidense usando esta técnica abrió en Filadelfia en 1832.
La producción continua se introdujo en 1911 por John Moon, permitiendo plantas fabricar tubería en flujo ininterrumpido —un salto significativo de eficiencia. Mientras tanto, tubos sin costura surgieron a finales del XIX, producidos primero taladrando un agujero a través de un cilindro sólido. La planta de 1895 que produjo los primeros tubos sin costura satisfizo las crecientes demandas de industrias de bicicleta y luego automóvil, que requerían tubos de pared delgada y alta resistencia para líneas de gasolina y aceite.
La producción temprana sin costura en 1840 implicaba taladrar un agujero central en un lingote —proceso ineficiente que producía paredes irregulares. Una patente de 1888 mejoró esto fundiendo un lingote alrededor de un núcleo de ladrillo refractario, retirando el núcleo para dejar un agujero limpio. Técnicas modernas de rodillos han reemplazado desde entonces estos métodos tempranos.
Diseño
Las tuberías de acero vienen en dos variedades principales: sin costura y soldada. Los tubos sin costura son más ligeros con paredes más delgadas, ideales para bicicletas y transporte de líquidos. Los tubos soldados, que presentan una sola costura a lo largo de su longitud, son más pesados y rígidos, ofreciendo rectitud consistente y usándose comúnmente para gasoductos, conductos eléctricos y fontanería donde no se anticipa alta tensión.
Características clave —diámetro, grosor de pared, grado de acero, longitud, recubrimiento y acabado de extremos— se controlan cuidadosamente durante producción para cumplir requisitos de aplicación específicos. Los diámetros van desde tubos microscópicos para agujas hipodérmicas hasta grandes tuberías principales de gas municipal.
Materias primas
El acero, principalmente hierro aleado con elementos como aluminio, manganeso, titanio, tungsteno, vanadio y circonio, es la materia prima central. Agentes de acabado adicionales pueden aplicarse, incluyendo aceite ligero para protección o ácido sulfúrico durante limpieza. Recubrimientos de pintura o zinc son comunes para prevenir corrosión.
El proceso de fabricación
La producción de tubería de acero sigue un marco de tres etapas: convertir acero crudo en forma trabajable, formar la tubería en línea continua o semi-continua, y corte final y personalización.
Producción de lingotes
- Acero fundido se produce fundiendo mineral de hierro y coque en horno, luego purgando exceso de carbono con oxígeno. El acero líquido se vierte en moldes de pared gruesa para enfriar en lingotes.
- El conformado de lingotes —mediante rodillos masivos— produce productos planos (chapas, láminas) o largos (barras, varillas).
Producción de blumes y planchas
- Los blumes se forman pasando lingotes por molinos "dos-altos" o "tres-rodillos" acanalados, que exprimen y alargan el acero. Operadores invierten los rodillos para adelgazar el material más, mientras manipuladores aseguran procesado uniforme.
- Las planchas se laminan similarmente, con rodillos laterales controlando ancho. Tras conformado, extremos irregulares se recortan y las piezas se cortan a medida.
Procesado adicional
- Los blumes se convierten en tarugos via laminado adicional. Los tarugos se cortan luego con cizallas voladoras sincronizadas, produciendo piezas largas y estrechas que luego formarán tubos sin costura.
- Las planchas se calientan a 1.204 °C para formar una capa de óxido, que se elimina con rompe-escamas y chorro de agua a alta presión. Luego se estiran en un laminador en caliente —a menudo medio kilómetro largo— en tiras finas llamadas skelp, convirtiendo una plancha de 15,2 cm de grosor en una cinta de cuarto de kilómetro en unos tres minutos.
- Tras el estirado, el acero se decapa en baños de ácido sulfúrico, se enjuaga, seca y enrolla en bobinas grandes para transporte a instalaciones de tuberías.
Fabricación de tuberías
- El skelp se desenrolla y calienta antes de pasar por rodillos acanalados que curvan sus bordes, formando una tubería sin soldar. Electrodos de soldadura entonces sellan los extremos, y un rodillo de alta presión asegura costura apretada. Según tamaño, tuberías soldadas pueden producirse hasta 335 m por minuto.
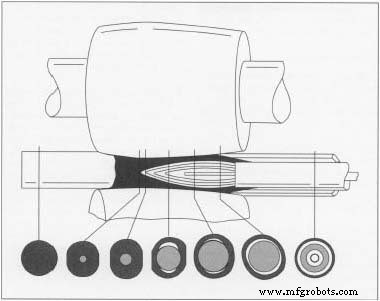
- Para tubos sin costura, tarugos cuadrados se calientan y moldean en cilindro, luego se laminan con presión extrema para estirar el tarugo y crear agujero central. Un punzón en forma de bala asegura apertura suave y regular. Laminado posterior alinea grosor de pared y forma.
Procesado final
- Tras conformado, las tuberías pueden pasar por enderezado, ajuste de juntas (roscado para diámetros pequeños), y medición dimensional. Datos de calidad se estampan en cada tubería. Se aplica aceite protector, y muchas tuberías reciben galvanizado o recubrimientos de zinc para resistir óxido. Pinturas especializadas pueden añadirse según necesidades de aplicación.
Control de calidad
Medidores de rayos X avanzados monitorizan continuamente grosor de pared comparando la tubería de prueba contra una referencia. Variaciones ajustan automáticamente presiones de laminado. Al final de línea, pruebas de presión llenan la tubería con agua y aplican presión para confirmar integridad; unidades defectuosas se desechan.
Proceso de manufactura
- Ámbar: De Resina Antigua a Tesoro Científico — Historia, Propiedades y Usos Modernos
- La Guillotina: Historia, Diseño y Legado
- Silicio: Propiedades, Producción y Perspectivas de Mercado
- Lana de Acero: Historia, Producción y Seguridad
- El Ukelele: De Raíces Portuguesas a la Artesanía Moderna
- Guía completa de la industria avícola en EE. UU.: historia, producción y control de calidad
- Compost: La solución definitiva para enriquecer el suelo
- Gelatina: de proteína antigua a aplicaciones modernas — producción, usos y seguridad
- El Vodka: De la Destilación Antigua a la Producción Moderna
- Hierro: propiedades, historia y aplicaciones cotidianas
- ¿Qué es la Tubería de Acero Galvanizado? Beneficios, Usos e Historia